1. giriiş
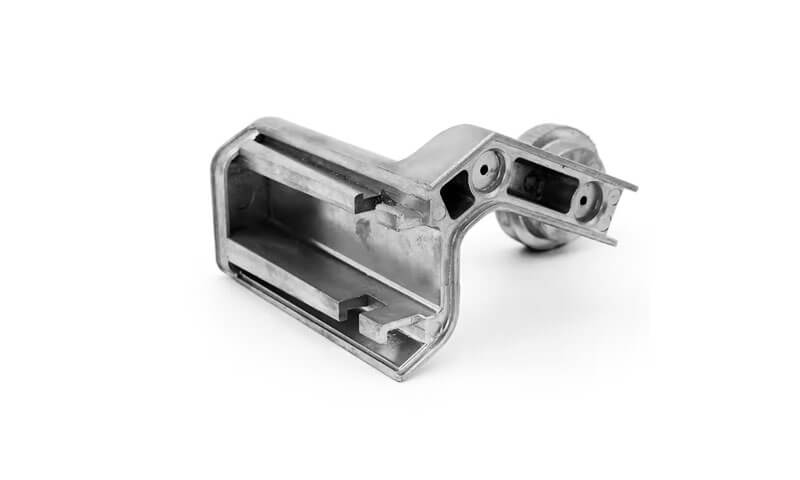
Su Camı Yatırım Dökümü (sodyum silikat hassas döküm olarak da bilinir) kabuk için bağlayıcı olarak su camının kullanıldığı hassas bir döküm teknolojisidir, yüksek mukavemetli bir kalıp oluşturmak için refrakter malzemelerle birleştirilmiştir, ve daha sonra karmaşık şekilli valfler elde etmek için erimiş karbon çeliği döküyor.
Karbon çelik vanalar, sıvı taşıma sistemlerinde temel bileşenler olarak, Petrolde yaygın olarak kullanılır, kimyasal, güç, belediye ve diğer alanlar, ve bunların üretim hassasiyeti, Yapısal bütünlük ve korozyon direnci, endüstriyel sistemlerin güvenliğini ve stabilitesini doğrudan belirler.
Geleneksel kum dökümü ve silika sol hassas döküm ile karşılaştırıldığında, su bardağı hassas döküm düşük maliyet avantajlarına sahiptir, kısa üretim döngüsü, ve karmaşık yapılara güçlü uyum sağlama, orta ve düşük hassasiyetli karbon çeliği vanaların seri üretimi için ana süreç haline geliyor.
2. Su Camı Yatırım Dökümü Nedir?
Su Camı Yatırım Dökümü, olarak da bilinir sodyum silikat kabuk dökümü, bir hassas döküm yöntemi Karbon çelik vanaların üretiminde yaygın olarak kullanılır.
Süreç bir çok adımlı, sistematik operasyon Karmaşık geometrilere ve güvenilir mekanik özelliklere sahip yüksek kaliteli valf boşlukları üretmek üzere tasarlanmıştır.
Onun temel ilkesi şudur: eriyebilir bir balmumu modeli kullanarak valf geometrisini kopyalayın, bir biçim oluşturmak yüksek sıcaklığa dayanıklı kabuk ardışık kaplama ve refrakter katmanlar aracılığıyla, boşluk oluşturmak için mumu çıkarın, ve son olarak erimiş karbon çeliğini kalıba dökün.
Bu teknik entegre boyutsal hassasiyet, yüzey kalitesi, ve karmaşık iç yapılara uyum sağlama, orta seviyeye uygun hale getiriyor- endüstriyel ve petrokimya uygulamalarında yüksek performanslı vanalara.
Proses Özellikleri ve Uyarlanabilirlik
Su camı hassas dökümünün üretiminde belirgin teknik avantajlar ve uygulama sınırları vardır. karbon çeliği vanalar:
- Maliyet Avantajı: Su bardağı fiyatı sadece 1/20-1/30 silika solunun, ve üretim ortamı gereksinimleri (sıcaklık ve nem) katı değil,
üretim maliyetini düşürebilecek 30-40% silika sol hassas döküm ile karşılaştırıldığında.
Orta ve düşük kaliteli karbonlu çelik vanaların seri üretimi için uygundur.. - Karmaşık Yapılara Uyarlanabilirlik: Çözünebilir çekirdeklerin kullanılmasıyla, kavisli akış kanalları gibi valflerin karmaşık iç yapılarını doğru bir şekilde oluşturabilir, çok aşamalı boşluklar, ve dar sızdırmazlık yüzeyleri, geleneksel kum dökümüyle elde edilmesi zor olan.
- Üretim verimliliği: Kabuğun arka katmanındaki kimyasal sertleştirme yöntemi, hızlı sertleşmeyi mümkün kılar ve ıslak mukavemet sağlar,
silika sol hassas dökümden daha kısa proses döngüsü ve daha yüksek üretim verimliliği ile, ve tek bir üretim hattının günlük üretimi binlerce valf boşluğuna ulaşabilir. - Sınırlamalar: Boyutsal doğruluk (IT11-IT13) ve yüzey kaplaması (Ra6.3-12.5μm) dökümlerin oranı silika sol hassas dökümden daha düşüktür,
ve kabuğun hava geçirgenliği zayıf, gözeneklilik ve kum yapışması gibi kusurlara eğilimli olan, sıkı süreç kontrolü gerektiren.
3. Malzeme seçimi: Vanalar ve Döküm Uygunluğu için Karbon Çelik Kaliteleri
Su camı döküm vanaları için karbon çeliği seçimi dengelenmelidir hizmet gereksinimleri—basınç gibi, sıcaklık, ve orta düzeyde uyumluluk döküm performansı su bardağı işlemi için gerekli.
Farklı çelik kaliteleri farklı mekanik özellikler sunar, kimyasal bileşimler, ve oyuncu seçimi davranışları, hem performans hem de üretilebilirlik açısından kalite seçimini kritik hale getiriyor.
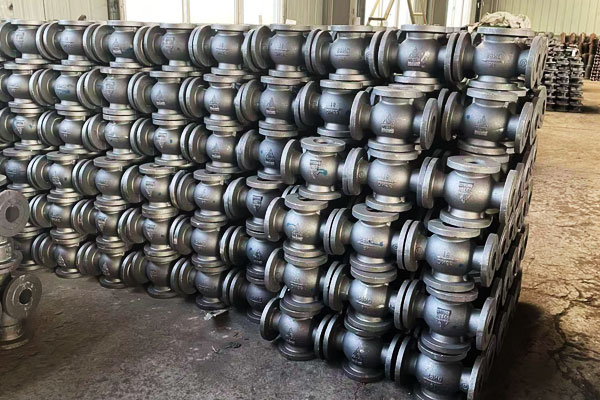
Çekirdek Karbon Çelik Sınıfları ve Standartları
Valfler için kullanılan birincil karbon çeliği kaliteleri aşağıdakilere uygundur: ASTM A216 Ve GB/T 12229 standartlar, ile WCB en yaygın olarak uygulanan.
Ortak notların temel özellikleri aşağıda özetlenmiştir:
| Çelik sınıfı | Standart | Kimyasal bileşim (ağırlıkça%) | Mekanik Özellikler (Normalleştirilmiş) | Tipik Çalışma Koşulları |
| WCB | ASTM A216 / GB/T 12229 | C≤0,30, Min 0,60–1,05, Ve ≤0,60, P ≤0,040, S ≤0,045 | Gerilme: 485–655 MPa; Verim ≥250 MPa; Uzama ≥22%; Darbe ≥27 J (-29° C) | Orta/düşük basınç, -29° C ila 427 ° C, aşındırıcı olmayan ortam (su, buhar, yağ) |
| WCA | ASTM A216 | C≤0,25, Min ≤0,70, Ve ≤0,60, P ≤0,040, S ≤0,045 | Gerilme: 415–585 MPa; Verim ≥220 MPa; Uzama ≥28% | Normal sıcaklık, düşük basınç, ≥20°C, genel endüstriyel su ve gaz |
WCC |
ASTM A216 | C≤0,25, Min 0,80–1,20, Ve ≤0,60, P ≤0,040, S ≤0,045 | Gerilme: 485–655 MPa; Verim ≥300 MPa; Uzama ≥% | Orta/yüksek basınç, -46° C ila 427 ° C, düşük sıcaklık ve yüksek basınçlı ortam |
| ZG280-520 | GB/T 12229 | C 0,20–0,30, Min 0,50–0,80, Ve 0,20–0,50, P ≤0,040, S ≤0,040 | Çekme ≥480 MPa; Verim ≥280 MPa; Uzama ≥ | Evsel orta/düşük basınç valfleri; WCB'ye eşdeğer |
Su Camı Hassas Dökümüne Döküm Uygunluğu
Su camı hassas döküm prosesi, başarılı dolumu sağlamak için karbon çeliği kalitelerine özel gereksinimler getirir, katılaşma, ve hatasız bileşenler.
Ana hususlar şunları içerir: akışkanlık, büzülme, ve sıcak çatlama duyarlılığı:
- Akışkanlık: Gibi notlar WCB Ve ZG280-520 Dengeli karbon ve manganez seviyeleri nedeniyle iyi akışkanlık sergiler, erimiş çeliğin dar valf kanallarını ve sızdırmazlık yüzeylerini doldurmasına izin verir.
WCA, Daha düşük manganez içeriğine sahip, biraz azalmış akışkanlık gösterir, daha basit valf geometrileri için daha uygun hale getirir. Soğuk kapatmaları veya eksik dolumları önlemek için dökme sıcaklığının uygun şekilde kontrol edilmesi önemlidir.. - Büzülme: Karbon çeliği tipik olarak küçülür 4.5–%5,5 katılaşma sırasında. Su bardağı kabuğunun esnekliği düşük olduğundan, yükselticiler dikkatli bir şekilde tasarlanmalıdır; tipik olarak 15Döküm hacminin –%'i—valf gövdeleri ve kapaklar gibi kritik alanlarda büzülmeyi telafi etmek ve boşlukları önlemek için.
- Sıcak Çatlama Eğilimi:WCC daha yüksek manganez içeriği içerir, bu da sıcak çatlamaya karşı duyarlılığı artırır.
Azaltma stratejileri, katılaşma sırasında soğuma hızlarının kontrol edilmesini ve gerilim konsantrasyonunu azaltmak için valf geometrisinde yumuşak geçişli filetoların tasarlanmasını içerir..
4. Su Bardağı Hassas Dökümün Temel Prensipleri ve Proses Sistemi
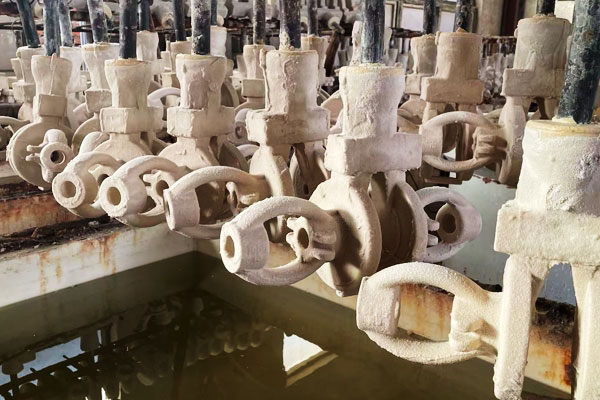
Karbon çelik vanalar için su camı hassas döküm prosesi çok adımlı sistematik bir projedir, esas olarak kalıp yapımını içerir, kabuk yapımı, çiğneme, dökme, temizlik ve ısıl işlem.
Temel prensibi, valf yapısını kopyalamak için eriyebilir balmumu kalıbını kullanmaktır., Çok sayıda kaplama ve zımparalama katmanı sayesinde yüksek sıcaklığa dayanıklı bir kabuk oluşturur, bir boşluk oluşturmak için ısıtarak balmumu kalıbını çıkarın, ve son olarak valf boşluğunu elde etmek için erimiş karbon çeliği döküldü.
Temel Süreç Akışı ve Temel Parametreler
Su camı hassas döküm karbonlu çelik vanaların proses akışı oldukça standartlaştırılmıştır, ve her bağlantı, boşluğun kalitesini sağlamak için sıkı parametre kontrolüne sahiptir.
Temel adımlar ve teknik parametreler aşağıdaki gibidir:
1. Balmumu Kalıbının Hazırlanması:
Balmumu kalıbı, vananın boyutsal doğruluğunu sağlamanın temelini oluşturur. Yaygın olarak kullanılan kalıp malzemesi parafin ve düşük moleküllü polietilen balmumu karışımıdır., 52-56°C erime noktasına sahip.
Enjeksiyon parametreleri sıkı bir şekilde kontrol edilir: enjeksiyon sıcaklığı 55-58°C, enjeksiyon basıncı 1-2MPa, tutma süresi 3-5s, ve balmumu kalıbının iç stresini ortadan kaldırmak için enjeksiyondan sonra 2-4 saat bekleme süresi.
Karmaşık iç akış kanallarına sahip vanalar için, çözünür çekirdekler (üre-şeker karışımı, oran 95:5) kullanılır, Kabuk yapımından sonra su ile çözülüp uzaklaştırılabilen, karmaşık yapılar için çekirdek çıkarma zorluğunun önlenmesi.
2. Balmumu Kalıp Montajı (Ağaç Gruplaması):
Nitelikli balmumu kalıpları, makul bir düzenlemeyle ladin kabına kaynaklanır, kaplamanın rahatlığı göz önüne alındığında, havalandırma ve kurutma, ve dökme sırasında sıralı katılaşma.
Balmumu kalıpları arasındaki mesafe, kabuk yapımı ve dökme sırasında karşılıklı etkiyi önlemek için kontrol edilir, ve kaynak sıcaklığı, balmumu kalıbının haşlanmasını önlemek için kaynak bıçağının koyu kırmızı rengine dayanmaktadır..
3. Kabuk Yapımı:
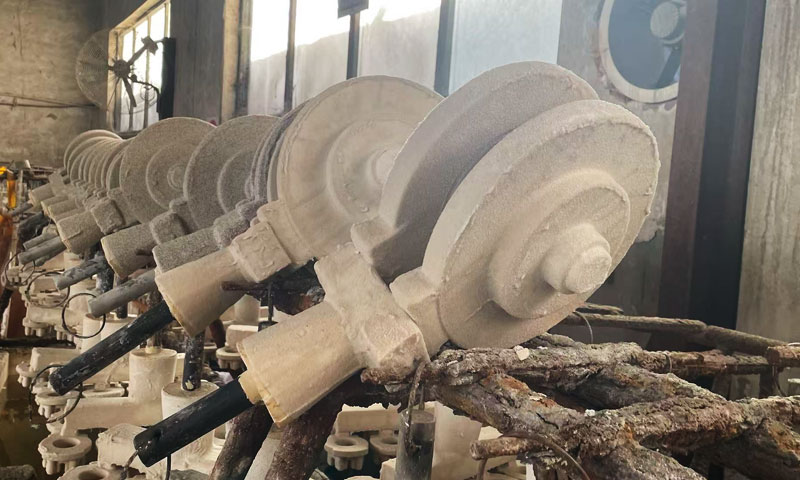
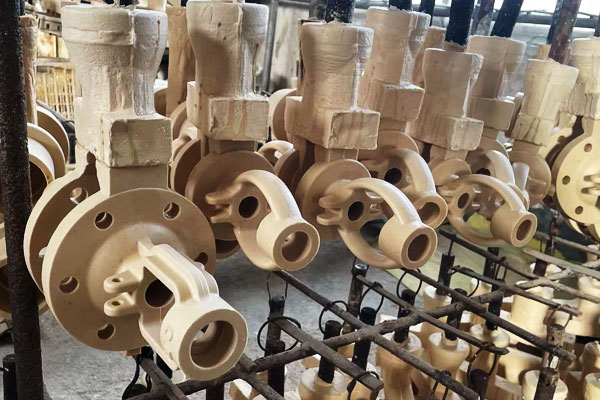
Bu, kalıbın sağlamlığını ve yüzey kalitesini sağlayan temel bağlantıdır. Kabuk bir yüzey katmanından oluşur, bir geçiş katmanı ve bir arka katman.
Yüzey katmanı ve geçiş katmanı, yüzey kalitesini ve maliyetini dengelemek için silika sol-su camı kompozit işlemini benimser: yüzey katmanında silika sol ve 300 gözenekli zirkon tozu kullanılır (oran 1:3.65) yüzey kalitesini iyileştirmek için, ve arka katmanda kabuk mukavemetini arttırmak için su camı ve 200 gözenekli gang tozu kullanılıyor.
Kabuk yapımının temel parametreleri şunlardır:: oda sıcaklığı 25±2°C, yüzey katmanı nemi 50-60%, bulamaç viskozitesi (yüzey katmanı 38±3s, geçiş katmanı 35±3s, Jane's No ile ölçüldü. 4 viskozite kabı), ve her zımpara katmanı, bir sonraki katman uygulanmadan önce kabuk sertleşene kadar kurutulur.
4. Çiğneme:
Balmumu kalıbı buharla mum alma işlemiyle çıkarılır, buhar basıncı 0,6-0,8MPa ve mum giderme süresi 15-20 dakika ile.
Boşlukta mum kalıntısını önlemek için mum çıkarma oranı ≥� olmalıdır, bu da valf boşluğunda karbon kusurlarına neden olur.
5. Kavurma ve Dökme:
Kabuk, nemi ve kalan karbonu gidermek için 2-3 saat boyunca 850-950 ° C'de kavrulur., ve kabuğun yüksek sıcaklık stabilitesini artırın.
Karbon çeliğinin dökülme sıcaklığı (WCB'yi örnek alarak) 1520-1560°C, ve vananın et kalınlığına göre dökme hızı kontrol edilir: 0.5-1.0Sıçramayı ve gözenekliliği önlemek için ince duvarlı parçalar için m/s ve kalın duvarlı parçalar için 0,3-0,5 m/s.
6. Temizlik ve bitirme:
Döküm oda sıcaklığına soğutulduktan sonra, kabuk kumlamayla çıkarılır (alüminyum oksit kumu, partikül boyutu 100-120 ağ), ve sonra ladin, yükseltici ve çapaklar giderilir.
Vananın sızdırmazlık yüzeyi ve akış kanalı için, Boyutsal doğruluk gereksinimlerini karşılamak için daha fazla taşlama ve cilalama gerekir.
5. Su Camı Yatırım Döküm Karbon Çelik Vanaların Döküm Sonrası Arıtımı
Su camı hassas dökümden sonra, karbon çelik vanalar gerektirir sistematik döküm sonrası tedaviler sağlamak boyutsal stabilite, optimize edilmiş mekanik performans, yüzey kalitesi, ve uzun vadeli hizmet güvenilirliği.
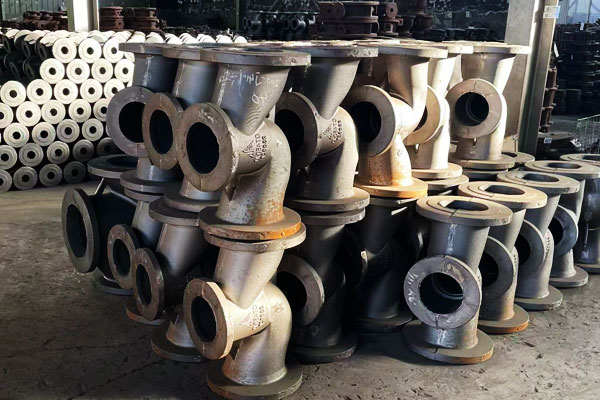
Stres Giderme ve Isıl İşlem
Rahatlamak için ısıl işlem şarttır. artık stresler Düzensiz soğuma ve katılaşmanın neden olduğu ve mikroyapı geliştirilmiş dayanıklılık için, süneklik, ve sertlik.
Anahtar tedaviler şunları içerir::
Termal Stres Giderme
- Nesne: Katılaşma ve düzensiz soğumadan kaynaklanan iç gerilimleri azaltın.
- Parametreler: Tipik sıcaklık: 550Orta karbonlu çelikler için –650°C (Örn., WCB), süre: 1–2 saat, ardından yavaş soğutma.
- Etki: Artık gerilimler 0-50 oranında azalır, küçültme bükülme, çarpıtma, ve boyutsal sapma işleme veya montaj sırasında.
Normalleştirme
- Prosedür: Dökümün AC3'ün üzerinde ısıtılması (~850–900°C) ardından hava soğutması.
- Amaç: Tahıl yapısını rafine eder, mikro yapıyı homojenleştirir, Sertliği iyileştirir, ve kırılganlığı azaltır.
- Başvuru: Özellikle önemli yüksek karbonlu WCC valfleri, Kırılganlığın felaketle sonuçlanabilecek arızalara yol açabileceği yüksek basınç veya düşük sıcaklık uygulamalarında kullanılırlar.
Söndürme ve temperleme
- Uygulanabilir Sınıflar: Yüksek karbonlu veya özel çelikler (Örn., WCC) daha yüksek mukavemet ve sertlik gerektiren.
- İşlem: Bir sonuç elde etmek için söndürme ve ardından temperleme yüksek akma dayanımı ve süneklik dengesi.
- Kritik Hususlar: Soğutma hızları dikkatli bir şekilde kontrol edilmelidir, özellikle karmaşık valf geometrileri, önlemek için çatlama veya bozulma.
Özet: Isıl işlem sağlar düzgün mekanik özellikler, stres giderme, ve sonraki işleme ve yüzey bitirme işlemlerine hazırlık.
Yüzey Temizleme ve Kusur Giderme
Isı işlemden sonra, yüzey hazırlığı vananın karşılanmasını sağlar boyutlu, sızlanma, ve yüzey kalitesi gereksinimleri:
Atış patlaması / Grit Patlama
- Kaldırır artık kum, oksitler, ve ölçek döküm yüzeyinden.
- Bir kontrollü yüzey pürüzlülüğü bu geliştirir kaplamalar veya boya için yapışma.
İşleme ve Düzeltme
- Kritik yüzeyler, Sızdırmazlık Yüzleri, dişli delikler, ve flanşlar işlenir Sıkı Toleranslar CNC veya geleneksel frezeleme kullanarak.
- Sağlayan boyutsal doğruluk ve uygun montaj uyumu.
Kaynak Onarımları (Gerekirse)
- Büyük büzülme boşlukları, flört, veya çatlaklar uyumlu dolgu metalleriyle TIG veya MIG kaynağı kullanılarak onarılabilir.
- Kaynak sonrası gerilim giderme zorunludur lokal distorsiyonu veya stres konsantrasyonlarını önlemek.
Bu aşama vanaların yapısal olarak sağlam ve son bitirme ve kaplama için boyutsal olarak hazır.
Yüzey Koruma ve Kaplama
Karbon çeliği hassastır korozyon, özellikle suda, buhar, yağ, veya hafif kimyasal ortamlar. Yüzey işlemi vanayı korur ve servis ömrünü uzatır.
Tipik yöntemler şunları içerir::
| Tedavi Türü | Amaç | Notalar / Tipik parametreler |
| Astar ve Boya Kaplamaları | Korozyon koruması, özellikle yumuşak ortamlar için | Epoksi bazlı veya poliüretan kaplamalar; kalınlık 50–150 µm |
| Toz Boya | Dayanıklı ve tekdüze koruyucu katman | Endüstriyel ve dış mekan uygulamaları için uygundur; Uygun yüzey hazırlığından sonra tuz püskürtme direnci ≥500 saat |
E-kaplama (Elektroforetik Kaplama) |
Karmaşık geometriler için tekdüze kapsama alanı | Mükemmel yapışma ve korozyon koruması; ilave boya katmanları için temel olarak idealdir |
| Sert Kaplama / Kaplama Kaynağı | Sızdırmazlık yüzeylerinde veya valf yuvalarında aşınma direnci | Kritik alanlarda uygulanan tungsten karbür veya Stellit alaşımları |
Ek Notlar:
- Yüzey işlemleri de iyileştirir hidrolik performans, türbülansı azaltın, ve önlemek maddi bozulma uzun vadeli hizmette.
- Düzgün yüzey hazırlığı (temizlik, patlatma, yağdan arındırma) kaplama yapışması ve korozyon direnci için çok önemlidir.
Tahribatsız test (NDT) ve İşlevsel Doğrulama
Son montajdan önce, vanalar geçiyor kapsamlı denetim Tasarım spesifikasyonlarına bütünlüğü ve uyum sağlamak için:
- Ultrasonik test (UT): İç çatlakları tespit eder, boşluk, ve kapanımlar.
- Radyografik test (Röntgen): Gözenekliliği ortaya çıkarır, büzülme boşlukları, ve gizli iç kusurlar.
- Boya penetran testi (PT): Yüzey çatlaklarını tespit eder, özellikle sızdırmazlık yüzeylerinde.
- Hidrostatik ve basınç testi: Tasarım baskısı altında sızdırmazlığı ve operasyonel bütünlüğü doğrular.
Bu denetimler kritik önem taşıyor yüksek basınçlı, düşük sıcaklık, veya aşındırıcı servis valfleri, Arızanın ciddi güvenlik ve ekonomik sonuçlara yol açabileceği durumlarda.
6. Uygulama Senaryoları ve Pazar Konumlandırması
Su bardağı hassas döküm karbon çelik vanalar, maliyet etkinliği ve proses uyarlanabilirliği ile, endüstriyel vana pazarında önemli bir konuma sahiptir, ve uygulama senaryoları performansları ve hassasiyet seviyeleriyle yakından ilgilidir..
Ana Uygulama Alanları
- Petrol ve Kimya Endüstrisi: Petrol için orta ve düşük basınçlı boru hatlarında kullanılır, gaz ve kimyasal hafif yağ taşıma,
sürgülü vanalar gibi, ASTM A216 WCB malzemeden küresel vanalar ve çek valfler, -29°C ile 427°C arasındaki çalışma sıcaklıklarına ve basınç sınıfına uygun 150-300. - Enerji Endüstrisi: Sirkülasyonlu su sistemlerinde kullanılır, termik santrallerin buhar boru hatları ve yardımcı sistemleri,
ana malzemeler olarak WCB ve ZG280-520 ile, orta basınç ve orta sıcaklıkta buhar taşıyan. - Belediye Mühendisliği: Su temini ve drenaj boru hatlarında kullanılır, ısıtma boru hatları ve doğal gaz boru hatları,
ana ürünler olarak WCA ve WCB valfleri ile, düşük maliyetli ve güvenilir sızdırmazlık performansı gerektiren. - Genel makine: Hidrolik sistemlerde kullanılır, makine ve ekipmanların soğutma sistemleri ve yakıt besleme sistemleri, karmaşık yapılara ve küçük partilere sahip vanalar için uygundur.
Pazar Konumlandırması ve Rekabet Avantajı
Diğer döküm işlemleriyle karşılaştırıldığında, su bardağı hassas döküm karbon çelik vanalar net bir pazar konumlandırmasına sahiptir:
- Silika Sol Hassas Döküm ile karşılaştırıldığında: Maliyet: 30-40% daha düşük, ancak hassasiyet daha düşüktür.
Yüzey kalitesi konusunda katı gereklilikler gerektirmeyen orta ve düşük uçlu vanalar için uygundur, ve işgal ediyor 60-70% orta ve düşük basınçlı valf pazarının. - Kum Döküm ile karşılaştırıldığında: Daha yüksek hassasiyete ve daha iyi yüzey kalitesine sahiptir, karmaşık yapılar oluşturabilir,
ve iç akış kanalları ve sızdırmazlık yüzeyleri ile ilgili yüksek gereksinimlere sahip vanalar için uygundur, orta hassasiyetli valf pazarında kademeli olarak kum dökümün yerini alıyor.
7. Gelişim Trendleri ve Teknolojik Yenilikler
Vana kalitesine yönelik endüstriyel sistemlerin artan gereksinimleriyle birlikte, verimlilik ve çevre koruma,
Karbon çelik vanalar için su bardağı hassas döküm teknolojisi sürekli olarak yenilik yapıyor, ve gelişme eğilimleri temel olarak aşağıdaki yönlere yansır::
- Çevre Dostu Bağlayıcı Geliştirme: Düşük modül geliştirin, Geleneksel sodyum silikatın yerini alacak düşük toksisiteli su camı bağlayıcıları, atık su deşarjını ve çevre kirliliğini azaltmak.
Aynı zamanda, Kaynak kullanımını iyileştirmek için atık kum ve balmumunun geri dönüştürülmesini teşvik etmek. - Proses Kombinasyon Optimizasyonu: Silika sol-su cam kompozit prosesini daha da optimize edin, Dökümlerin yüzey kalitesini ve boyutsal doğruluğunu iyileştirin (IT10-IT12'ye ulaşın),
ve silika sol hassas döküm ile boşluğu daraltın, Orta ve üst düzey vanalarda uygulamanın genişletilmesi. - Dijital ve Akıllı Üretim: Dijital simülasyon teknolojisini tanıtın (CASTsoft gibi) dökme ve katılaşma sürecini simüle etmek için, Kusurları önceden tahmin edin ve ortadan kaldırın.
Balmumu enjeksiyonu için otomatik üretim hatlarını benimseyin, Üretim verimliliğini ve kalite istikrarını artırmak için kabuk yapımı ve kumlama. - Malzeme Yükseltme ve Performans İyileştirme: Düşük sıcaklıkta su camı hassas döküm vanalarının uygulamasını genişletmek için düşük sıcaklık ve yüksek mukavemetli karbon çeliği kaliteleri geliştirin (-60℃) ve yüksek basınç (Sınıf 600) çalışma koşulları,
ve yüzey işlemi yoluyla korozyon direncini artırın (galvanizleme ve fosfatlama gibi).
8. Çözüm
Su bardağı hassas döküm bir güvenilir, kesin, ve çevre dostu bir yöntem karmaşık geometrilere sahip karbon çelik vanalar üretmek için.
Dikkatli bir şekilde kontrol ederek bağlayıcı kimyası, kabuk inşaatı, ve termal yönetim, üreticiler mükemmel mekanik performansa sahip yüksek kaliteli valfler elde edebilirler, boyutsal doğruluk, ve yüzey kaplaması.
Çevre dostu bağlayıcıların geliştirilmesiyle, dijital simülasyon ve akıllı üretim,
su camı hassas döküm karbon çeliği vanalar, orta ve üst düzey endüstriyel alanlardaki uygulamalarını daha da genişletecek, Endüstriyel akışkan sistemlerinin güvenliği ve stabilitesinde daha önemli bir rol oynarlar.
SSS
Su bardağı hassas döküm nedir?
Su camı hassas dökümü, karmaşık karbon çeliği valf şekilleri oluşturmak için su camı bazlı bir kabuk ile kaplanmış eriyebilir bir mum kalıbı kullanan hassas bir döküm işlemidir..
Balmumu mum giderme yoluyla çıkarılır, ve erimiş çelik boşluğa dökülür.
Valfler için kullanılan tipik karbon çeliği kaliteleri nelerdir??
Yaygın kaliteler WCB'yi içerir, WCA, WCC (ASTM A216) ve ZG280–520 (GB/T 12229). Seçim basınca bağlıdır, sıcaklık, ve orta.
WCB orta için yaygın olarak kullanılır- ve düşük basınçlı uygulamalar, WCC, yüksek basınçlı veya düşük sıcaklıktaki servis için uygundur.
Su camı hassas dökümü silika sol dökümüyle nasıl karşılaştırılır??
Su bardağı dökümü daha uygun maliyetlidir, daha hızlı üretim döngülerine sahiptir, ve orta seviye için uygundur- ve düşük uçlu vanalar, silika sol döküm daha yüksek yüzey kalitesi ve boyutsal doğruluk sunarken, üst düzey vanalar için ideal hale getirir.
Döküm sonrası hangi tedaviler gereklidir??
Anahtar tedaviler şunları içerir:: stres giderme, normalleştirme veya temperleme, işleme, kusur onarımı, yüzey temizliği, ve kaplama (epoksi, pudra kaplama, veya e-kaplama) Mekanik bütünlüğü sağlamak için, korozyon direnci, ve boyutsal doğruluk.