1. 寸法精度が重要な理由
寸法精度は、製品の最も重要な品質特性の 1 つです。 キャスティング, 組み立て精度に直接影響する, 機能的な信頼性, 疲労寿命, と互換性.
航空宇宙などの業界では, 自動車のパワートレイン, 精密機械, 医療機器, およびエネルギー装置, たとえ 10 分の 1 ミリメートルの寸法の偏差であっても、組み立て不良が発生する可能性があります。, パフォーマンスの低下, または過剰な下流の加工コスト.
その重要性にもかかわらず, 日常の鋳造作業では寸法精度が過小評価されることがよくあります.
多くのメーカーは、寸法の問題を軽減するために、金型の補正や加工代の増加に大きく依存しています。.
これらの対策は一時的に問題を隠す可能性がありますが、, 根底にあるプロセスの変動性に対処していない.
その結果, 顧客が厳しい公差要件を課す場合, メーカーは一貫した結果を達成できないことがよくあります.
寸法精度は単一のパラメータによって決まるわけではありません; それは累積的な結果です ツーリングの動作, 材料特性, 装備能力, 熱履歴, そしてプロセス設計.
この記事では、工業慣行と工学原則に基づいて、特にインベストメント鋳造における鋳造の寸法精度に影響を与える主な要因を体系的に分析します。, 効果的な制御のための実践的なガイダンスを提供します.
2. 概要 - 寸法変動の主な原因
高いレベルで, 寸法誤差は 4 つの領域から発生します:
- デザイン / プロセススキーム: ゲーティング, 部分ジオメトリ, 壁厚分布, コアサポート.
- ツーリング / 型: ジオメトリ, 熱状態, リリース動作と摩耗.
- 材料: ワックスの化学 (投資キャスティング), 耐火物組成物, リサイクル内容のばらつき.
- 装置 & 手術: 射出温度/圧力, 機械制御の精度, 注湯時のシェル温度, 冷却/乾燥条件と人的要因.
各ドメインが相互作用する: 例えば。, 金型温度はワックスの収縮に影響します; シェル温度は金属の凝固とシェルの膨らみに影響します; ワックスの射出圧力とリリースのタイミングにより内部応力が発生し、冷却中に緩和されます。.
3. カビ関連要因
モールドはワックスパターンの初期形状を定義します。 (または砂コア, 他のプロセスでは) したがって、寸法精度のベースラインを確立します。.
カビ関連変数の中には, 温度管理と構造設計 最も影響力があるにもかかわらず無視されることが多い.
カビの温度
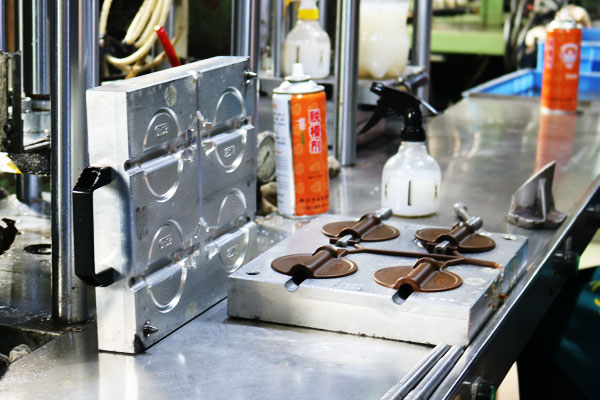
金型温度は、熱膨張と熱収縮により寸法安定性に直接的かつ定量的な影響を与えます。.
で 投資キャスティング, スチールまたはアルミニウムの金型は、温度変化により測定可能な寸法変化を経験する可能性があります。.
の温度差 10 中型の金型では、℃によって 0.05 ~ 0.15 mm 程度の寸法変化が生じる可能性があり、これは高精度部品にとって重要です.
実際に, 金型は保管場所から直接移されることが多い (無条件かもしれない) ワックス射出ワークショップへ. 季節による温度差が問題を悪化させる.
金型が熱平衡に達する前に作成されたワックス パターンは、体系的な寸法偏差を示します。, すべての注入パラメータが変更されていない場合でも、.
主要な管理原則:
- 金型は、生産前にワックス射出環境で熱的に安定させる必要があります.
- 精密鋳造では金型温度を監視し、文書化する必要があります。.
- 金型間の温度差, ワックス, 冷却差と収縮を減らすために、周囲環境を最小限に抑える必要があります。.
金型の構造と離型動作
金型の構造は、ワックスの固化および脱型中に応力がどのように発生および緩和されるかに影響します。.
不十分な抜き勾配など、不適切な金型設計, 複雑なコア引き出し機構, またはアンバランスなキャビティ レイアウト - リリース中にワックス パターンの変形を引き起こす可能性があります.
リリースのタイミングは特に重要です:
- 時期尚早の脱型 ワックスの固化と収縮が完了していないため、塑性変形が発生します。.
- 過度の離型遅延 接着力と摩擦力が増加する, パターンを歪める高いリリース力が必要になる.
さらに, 不適切に設計されたランナーとゲートは不均一な充填や不均一な冷却を引き起こす可能性があります, それは寸法の不一致につながります.
4. ワックス素材に関連する要因
インベストメント鋳造では, ワックスパターンは鋳造の原型です, そしてその寸法精度は最終鋳造品の寸法精度に直接影響します。.
ワックス材料の種類や再生ワックスの状態など、ワックス材料の品質と性能は、ワックスパターンの寸法安定性に影響を与える重要な要素です。.

新ワックス素材
ワックス素材はメーカーごとに原料組成や添加率が異なります。, 収縮率の違いにつながる.
同じ金型を使用しても, ワックス素材が異なると、ワックスパターンの寸法精度が大幅に異なります。.
ワックス素材の収縮率は、ワックスパターンの寸法精度に影響を与える重要な指標です。;
収縮率が高いと、ワックスパターンが冷えた後の寸法偏差が大きくなります。, 安定した収縮率は、一貫したワックスパターンの寸法を確保するための基礎となります。.
したがって, 寸法精度の高い鋳物を製造する場合, ワックス材料は性能が安定した信頼できるメーカーのものを選ぶ必要がある,
使用前にワックス素材の収縮率の厳格な検査とテストを実施し、製造要件を満たしていることを確認します。.
リサイクルワックス
ほとんどの鋳造会社では, ワックス材料はリサイクルおよび再利用され、生産コストを削減します。.
しかし, リサイクルの過程で, ワックス素材の性能は多くの要因によって変化します。, それによりワックスパターンの寸法安定性に影響を与えます。.
最初に, 再生ワックス中の新ワックスの添加率が異なります, 混合ワックス材料の収縮率が不均一になる.
第二に, ワックス処理プロセスの不安定性 (溶解不足や混合ムラなど) ワックス材料の不均一な性能につながります.
加えて, リサイクルワックスのバッチ間での水分含有量と灰分含有量の違いも、ワックス素材の収縮率の変化を引き起こします。.
現実的かつ効果的な提案は、寸法精度の高い鋳物を製造する場合に、, 専用のワックス射出機を使用する必要があります, そしてすべての新しいワックス材料を生産に採用する必要があります.
これにより、ワックスパターンの寸法精度に対するリサイクルワックスの影響を最小限に抑え、ワックスパターンの寸法の一貫性を確保できます。.
今まで, 一部の企業は、高精度の製品を製造するために今でもシリンダー交換ワックス射出機を使用しています。, ワックス材料の温度の均一性を可能な限り制御することを目的としています, これによりワックスパターンの寸法安定性が確保されます。.
5. ワックス射出機の性能
ワックス射出機の性能は、ワックスパターンの寸法安定性に影響を与える重要な設備要素です。.
ワックス射出機のワックス温度制御の精度, 射出圧力, およびその他のパラメータは、ワックスパターンの品質と寸法精度を直接決定します。.
実際のテストでは、ワックス射出機の設定温度が 53°C の場合に、, ワックス注入口から注入されるワックス材料の温度は52℃~56℃の間で変動します。 (測定誤差を除く),
ワックス射出機のワックス材料の温度制御精度が不十分であることを示しています.
機器の性能制限に加えて, 人的要因もワックス射出機の性能に影響を与えます.
例えば, 一部の作業員は、廃ワックスパターンをワックス射出機のワックス貯蔵タンクに直接注ぐことに慣れています。, これはタンク内のワックス材料の温度均一性に直接影響します。.
ワックス貯蔵タンクへのワックス補充の頻度もワックス材料の温度均一性に影響します。:
ワックスの補充が頻繁すぎる場合, 新しいワックスの温度により、タンク内のワックス材料全体の温度が変動します。;
補充の頻度が低すぎると, ワックス素材の温度は熱損失により低下します。, 流動性と収縮率の変化につながります.
6. ワックス射出パラメータ
ワックス射出パラメータは、ワックスパターンの寸法精度に影響を与える最も直感的な要素です。, ワックス射出圧力を含む, 離型時間, 噴射速度, およびその他のパラメータ.
これらの中で, ワックスの射出圧力と離型時間は、ワックスパターンの寸法精度に最も大きな影響を与えます。.
ワックス射出圧力は、金型キャビティ内のワックス材料の充填度に直接影響します。.
射出圧力が低すぎる場合, ワックス材料が金型キャビティを完全に満たすことができない, ワックスパターンのサイズが不十分になる.
射出圧力が高すぎる場合, ワックス材料により、金型キャビティ内に過度の内部応力が発生します。, この内部応力は冷却中に解放されます, ワックスパターンの変形につながります.
前述のとおり, 離型時間もワックスパターンの寸法精度に直接影響します。.
しかし, ワックス射出パラメータが一貫して設定されている場合でも、, ワックスパターンの寸法の変動は依然として発生します, ワックス射出機の性能と密接に関係します.
実際のテストでは、同じワックス射出機が連続的に生産されることが判明しました。 40 フランジのワックスパターン (デザインサイズ95mm), の最大サイズと最小サイズの差 40 ワックスパターンは0.3mmに達します.
さらなる調査により、作業者の休憩により離型時間が長くなったことが原因で、ワックス パターンのうち 2 つに寸法の偏差があったことが判明しました。.
離型時間を人為的に延長した場合 3 分, すべてのワックスパターンの寸法はほぼ一致していました.
しかし, 離型時間の延長は生産効率に重大な影響を与えます, 多くの製品構造は離型時間の延長には適していません; このテストは、ワックス パターンの寸法に対する離型時間の影響のみを検証します。.
7. ワックスパターンの冷却
ワックスパターンの冷却プロセスは、寸法精度に影響を与える重要な要素です, 特に寸法精度の高いワックスパターンの場合.
実際の制作では, 寸法精度の高いワックスパターンを冷却するために水を使用することはお勧めできません。.
水に入れた後にワックスパターンが隠れてしまっても, 冷却速度にムラが生じやすい, その結果、不均一な収縮が発生し、ワックスパターンがさらに変形してしまいます。.
海外の先進鋳造工場では, ワックスパターンの水冷はほとんど使用されません, これは、ワックスパターンの寸法精度にとって均一な冷却の重要性を完全に反映しています。.
変形しやすい製品の場合, 冷却中にワックスパターン用に特別な成形ツールを作成する必要がある.
成形ツールをアルミニウムなどの金属で作ることは推奨されないことに注意してください。, 金属は熱伝導率が高いので, ワックスパターンが局所的に急速に冷却され、変形の原因となります。.
特定の航空宇宙製品の製造において, 各ワックスパターンには専用の冷却ツールが装備されており、均一な冷却を確保し、寸法精度を維持します。.
8. 耐火物とシェルの強度
インベストメント鋳造では, 耐火物で作られたシェルは、溶融金属を注ぐための型として機能します。, 耐火材料の性能とシェルの強度は、最終鋳物の寸法精度に直接影響します。.
耐火物が異なれば熱膨張係数も異なります (鋳造寸法に対する熱膨張係数の影響については、以前の記事で説明しました。).
これらの違いにより、加熱および冷却中のシェルの膨張と収縮の変動が生じます。, それにより鋳造品の寸法精度に影響を与えます。.

同じ耐火物を使用しても, スラリー調製の違い, 操作方法, シェルの厚さも鋳造寸法に影響します.
加えて, シェルの膨らみも鋳造の寸法精度に影響を与える重要な要素です.
無理な製品構造によりシェルの膨らみが発生する可能性があります, シェル製造時のシェルの層間密度が不十分である, 不均一なシェルの厚さ, その他の理由.
注ぐときにシェルが膨らんだら, 鋳造キャビティの形状が変化します, 鋳造品の重大な寸法偏差を引き起こす.
9. 注湯中のシェル温度
注湯時のセラミックシェルの温度は、溶融金属がどのように凝固するかを直接制御する重要なプロセス変数であり、したがって最終寸法に大きな影響を与えます。.
シェル温度は局所的な熱抽出率を設定します: シェルが高温になると金属の冷却速度が低下し、凝固が遅れます。, 一方、より冷たいシェルは冷却速度を高め、急速凍結を促進します。.
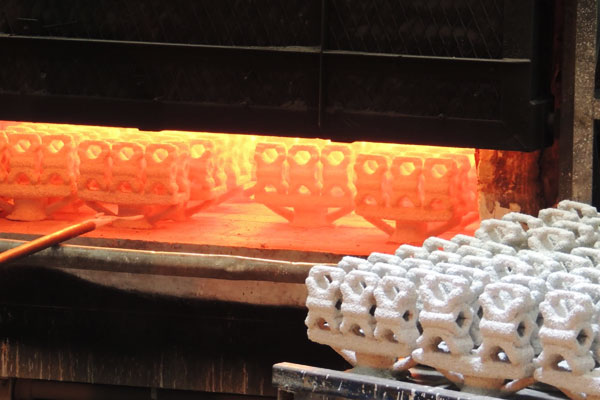
両方の極端な場合、収縮挙動が変化します, 供給効率と鋳造欠陥の傾向.
- 暑すぎる: シェルが過熱したとき (たとえば、約 1000 °C とそれよりも低いシェルの比較などです。), 金属はゆっくりと冷えます, 凝固が長引く, 全体的な体積収縮が増加する可能性があります.
ゆっくりと冷却すると、給餌の場所とタイミングも変わります, これにより、金属が硬いマトリックスで完全に支持される前に部品が液体のままになり、収縮が大きくなるため、より大きな寸法偏差や内部収縮欠陥が発生する可能性があります。. - 寒すぎる: シェルが加熱不足の場合 (例: ~600 °C), 金属は急速に凍る.
急速冷凍すると、キャビティが完全に満たされる前に金属が閉じ込められ、コールドシャットが発生する可能性が高くなります。, ミスランまたは不完全な充填 - これらすべてが寸法誤差や不適合を引き起こします.
最適なシェル温度は合金の化学的性質に依存するため, セクションの厚さ, ゲート/ライザーの設計と必要な寸法公差, シェル温度制御は、鋳造ファミリーごとに指定および検証する必要があります.
実用的な対策には、検証済みの設定値までシェルを予熱することが含まれます, 代表的な場所で熱電対または IR 高温計を使用してシェル温度を監視, 追跡可能性のために温度を記録する.
均一な冷却を生み出すシェル温度ウィンドウを特定するには、パイロット注入または熱シミュレーションを使用する必要があります。, 予測可能な供給と必要な寸法安定性.
実践的なチェックリスト
- 各合金および部品形状の目標シェル温度範囲を定義して文書化します。.
- 注ぐ前にシェルを予熱し、温度が平衡になるようにします。; シェル全体の大きな温度勾配を避ける.
- シェル温度をリアルタイムで監視 (熱電対または校正済み IR) 各バッチの測定値を記録します.
- サンプル注入またはシミュレーションを使用して温度ウィンドウを検証し、方向性凝固と供給性能を確認します.
- 次元のズレが現れたら, 最初の診断ステップとしてシェル温度ログと相関付ける.
したがって、シェル温度の制御は、大きな影響を与える制御となります。: 凝固挙動をゲート/ライザー戦略に合わせて調整します, 予期せぬ収縮を最小限に抑え、再現性のある寸法精度を確保します。.
10. プロセススキームの要素
プロセススキームは鋳物生産の全体的なガイドです, その合理性は鋳物の寸法精度に直接影響します。. ここでの重要な要素としては, ゲート位置と鋳造構造が最も影響します.
ゲート位置が異なると、鋳物の変形の程度も異なります。.
この点は、インベストメント キャスティング ハンドブックと関連する専門書の両方に典型的な事例が記載されています。 (山谷洋子の作品など), そして多くの業界専門家も関連する例を挙げています, したがって、この記事ではこれ以上詳しく説明しません.

根本的な理由は、ゲート位置の違いにより充填順序の違いが生じることです。, 温度場分布, キャビティ内の溶融金属の応力分布と, それにより、鋳物の収縮と変形にばらつきが生じます。.
加えて, 鋳造構造が異なると、鋳造品の不均一な収縮も発生します。.
例えば, 複雑な構造の鋳物, 不均一な壁の厚さ, 局所体積に大きな差があると、凝固プロセス中の冷却速度が不均一になります。, 不均一な収縮とさらなる寸法の偏差を引き起こす.
したがって, 鋳造構造とプロセススキームを設計するとき, 収縮による寸法精度への影響を十分に考慮し、寸法偏差を低減するための対策を講じる必要があります。.
11. 結論
鋳物の寸法精度はさまざまな要因に影響されます。, 金型を含むがこれに限定されない, ワックス材料, ワックス射出機, ワックス射出パラメータ, ワックスパターンの冷却, 耐火物, 注湯時のシェル温度, およびプロセススキーム.
実際の制作では, メーカーは多くの場合、個々の要因のみに焦点を当てます (金型の調整や取り代の増加など) さまざまな要因の総合的な影響を無視します, その結果、顧客の高い寸法精度の要件を満たせなくなる.
寸法精度の高い鋳物を作るには, 総合的な品質管理体制を確立する必要がある, 生産プロセスのすべてのリンクを厳密に管理します, 寸法精度に影響を与える可能性のあるあらゆる細部に注意を払います.
上記の要因に加えて, 仕上げ後などのその他の側面 (研削, 機械加工) 鋳造の寸法精度にも一定の影響を与えます.
関連するすべての要素を総合的に考慮し、厳密に管理することによってのみ、鋳物の寸法安定性と精度を効果的に向上させることができます。, ますます高まる顧客の品質要求に応え、企業の市場競争力を強化します.