1 導入
消耗品型鋳造には、完成した部分を取得するために金型が消費または壊れているメタルキャスティング技術の家族が含まれます.
このワンタイム使用の性質により、恒久的なツールを費やすことなく、複雑なジオメトリと大きなサイズを鋳造する柔軟性が可能になります.
投資キャスティングは、それ自体が消耗品のモールド方法ですが、しばしば精密な外れ値として扱われます.
この記事では、原則を分析します, 材料, 経済, 消耗品の鋳造のアプリケーション全般とそれらを詳細に投資と比較する (失われたワックス) 鋳造.
2. 消耗品の鋳造とは何ですか?
消耗品の鋳造 金型を一度だけ使用し、その後完成部品を取り出すために破壊する金属鋳造プロセスを指します。.
永続的な金型法とは対照的です, このアプローチは金型を犠牲にして、設計の柔軟性を高めるために, ツールコストの削減,
そして、高価に投資せずに非常に大きなまたは非常に複雑なコンポーネントをキャストする能力, ロングリードツール.
コアコンセプト
初め, パターン - 典型的には木材で作られています, 金属, プラスチック, または3Dプリントポリマー - 部品のジオメトリを定義します.
次, ファウンドリーは、このパターンを砂などの型材料に囲んでいます, 石膏, またはセラミックスラリー.
パターンが削除された後 (溶けることによって, 燃え尽きる, またはストリッピング), 溶融金属が空洞を満たします, 固化します, そして、カビは壊れます.
カビがシェイクアウトプロセスにそのまま耐えることができないためです, 鋳造所は、キャスティングを暴露するためにそれを犠牲にします.
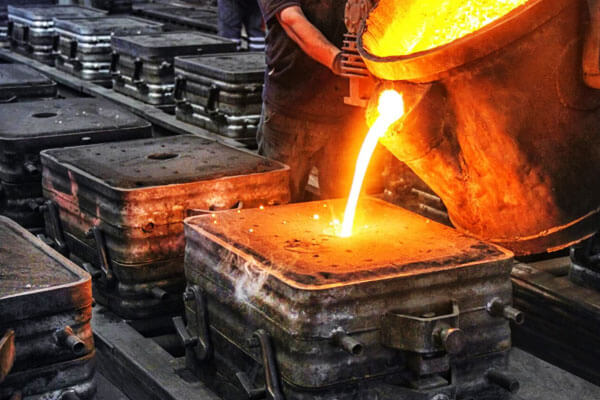
一般的な方法
- 砂鋳造
ファウンドリーは粘土または化学樹脂に縛られた砂型に金属を注ぎます. 砂鋳造は、数オンスからまでの部品を処理します 100 トン.
実際には, 砂の鋳造は以上を超えています 70 % 世界中のすべてのメタルキャスティングトン数. - シェルモールディング
技術者は罰金で加熱されたパターンをコーティングします, 樹脂で覆われた砂シェル, オーブンで治療します, 次に、サポート構造の周りに複数のシェルを組み立てます.
シェルモールディングは、±の許容度を達成します 0.5 MMと表面はRAと同じくらい滑らかに仕上げます 1.6 µm. - 石膏とセラミックモールディング
これらのバリエーションは、石膏またはシリカベースの金型を使用して、詳細を強化します.
彼らは±まで寛容を届けます 0.25 MMと表面はRAの近くで仕上げます 0.8 µm - 油圧継手などの精密成分のideal.
3. 投資キャスティングとは何ですか?
インベストメント鋳造 - 偶然に知られています 紛失したワックスキャスティング - 詳細なワックスを変換する高精度消費可能な金型プロセスです (またはポリマー) 多層セラミックシェルを介して金属部品へのパターン.
金属が固まると, 脆いシェルは壊れています, 例外的な精度と表面の品質を持つコンポーネントを生成します.

重要な機能:
- 緊密な寸法公差: 通常± 0.1 - 0.3 mm, マシン後の必要性を減らす.
- 細かい表面仕上げ: ra 0.4 - 1.6 µm, 滑らかなアプリケーションに最適です, As -Castサーフェス.
- 複雑なジオメトリ機能: 薄い壁があります 0.8 mm, アンダーカット, 内部パッセージ (例えば。, コンフォーマル冷却チャネル).
- 広い合金互換性: ステンレス鋼やニッケルベースのスーパーアロイからチタンやコバルトクロミウム合金まで.
- 効率的なバッチ生産: 1つのツリーにマウントされた複数のパターンが注ぎあたり50〜1,000パーツを有効にします, 炉の使用量を最適化します.
- 優れた材料特性: 予熱したシェルの制御された固化は、気孔率と分離を最小限に抑えます, 一貫した微細構造を確保します.
4. 利点 & 制限
キャスティングプロセスを選択するとき, エンジニアは、各メソッドの利点を欠点に対して比較検討する必要があります.
下に, 消費可能な金型鋳造とは対照的です (EMC) 投資キャスティング (IC) 主要なパフォーマンスインジケーターを介して, コストドライバー, および実用的な制約.
消耗品の鋳造
利点
- ツーリングコストが低い: 基本的な砂型 - パターンを含む, フラスコ, バインダー - コストはほとんどありません $20, EMCをプロトタイプや小規模な生産に非常に魅力的にしています.
- 大規模な機能: Foundriesは、定期的にコンポーネントを超えてキャストされます 50 t (例えば。, ポンプハウジング, 大きなバルブボディ), 永久型が非現実的になるスケール.
- 急速なカビターンアラウンド: 最新の自動モールディングラインは、下に砂型を生成できます 30 分, 何百もの金型の毎日のスループットを有効にします.
- 材料の柔軟性: EMCは鉄に対応します (鋳鉄, 炭素および合金鋼), 非鉄 (アルミニウム, ブロンズ, 真鍮), プロセス変更を最小限に抑える特定のエキゾチックな合金.
制限
- 粗い許容範囲: 典型的な寸法の精度は±の範囲です 0.5 に 2.0 mm. その結果, まで 20 % 合計部品のコストは、二次機械加工に起因する場合があります.
- ラフな表面仕上げ: 通常、As -CastサーフェスはRAの間にあります 1.6 そして 6.3 µm, 多くの場合、緊密な仕様を満たすために粉砕または爆破が必要です.
- 高いスクラップレート (イニシャル): 砂の再生システムが最適化されていない限り, 早期の実行では、スクラップレートを確認できます 10 %, 材料の廃棄物とバインダーの消費の増加.
- 限られた詳細: 以下の素晴らしい機能 1 MMまたは複雑な内部の通路は、一般的に標準的な砂とシェルの能力を超えています.
インベストメント鋳造
利点
- 例外的な精度: ±の公差で 0.1 に 0.3 mm, ICパーツは、多くの場合、マシン後にほとんどまたはまったく必要ありません, リード時間と人件費を削減します 40 %.
- 優れた表面の品質: RAのAS-キャスト仕上げ 0.4 に 1.6 µm研磨およびコーティングの要件を減らします, 航空宇宙および医療インプラントで特に価値があります.
- 複雑なジオメトリ: 薄い壁 (< 1 mm), アンダーカット, また、コンフォーマル冷却または流体チャネルは容易に達成できます, EMCが達成できないオープニングデザインの可能性.
- 一貫した微細構造: 制御されたセラミックシェル予熱と遅い, 均一な固化により、気孔率が最小限に抑えられ、タイトな穀物構造が得られます, 機械的特性の強化.
制限
- 高い先行ツールコスト: 精密ワックスが死亡し、シェルビルディング機器が超える可能性があります $10,000 空洞ごと. したがって, ICは、中程度の実行で最も費用対効果が高くなります (50–1,000 PC).
- より長いサイクル時間: セラミックシェルアセンブリと脱ワックスは、注ぐ前に12〜24時間かかります; 全体的にリードタイムは通常4〜6週間に及びます.
- サイズの制約: ICは最大500 kgの部品を処理できます, シェルの強さと取り扱いの制限のために、非常に大きな鋳物が困難になります.
- 物質的な制限: ICは広い合金範囲をサポートしていますが, 高反応性金属 (例えば。, 特定のチタン合金) 特殊な投資材料と不活性雰囲気を需要があります, さらにコストが増加します.
5. 消耗型鋳造と鋳造の比較分析. インベストメント鋳造
| 側面 | 消耗品の鋳造 | インベストメント鋳造 |
|---|---|---|
| 許容範囲 | ±0.5〜2.0mm | ±0.1–0.3mm |
| 表面仕上げ (ra) | 1.6 –6.3µm | 0.4 –1.6µm |
| 複雑 | 中程度のアンダーカット, シンプルなコア | 複雑な幾何学, 薄い壁 |
| バッチサイズの経済学 | 大規模なランの費用対効果 (> 1,000pcs) または非常に大きな部分 | 低メディウムの実行に最適です (10–1,000pcs) |
| ツーリングコスト | 低い (砂/フラスコ); 適度 (シェル) | 高い (ワックスが死にます, シェル機器) |
| リードタイム | 2週間まで | 2–6週間 |
| 材料範囲 | アイロンをキャストします, 鋼, 非鉄合金 | スーパーアロ, 専門鋼, の |
| 環境への影響 | 90%までの再生砂; バインダーの廃棄はさまざまです | 95%以上のワックス回収; セラミックリサイクル〜70% |
6. 消耗品を再利用できないのはなぜですか?
Foundriesは、鋳造部品を取得するために消耗品を破壊します. 砂の鋳造, 彼らは固化した金属から砂粒を揺さぶります.
まで 90 % 砂を取り戻すことができます, 事前に形成された形状とバインダーの強度を失います.
その結果, ファウンドリーは、砂を再利用する前に砂をリフレッシュまたはリボンする必要があります。.
同様に, セラミックシェルと石膏型は、シェイクアウト中にひび割れ、無傷で生き残ることができません, したがって、直接の再利用を禁止します.
7. 結論
結論は, 消耗品鋳造 vs. 投資キャスティング どちらも現代の製造において重要なニッチを占めています.
消費可能な型、特に砂と殻の方法は、迅速です, 大規模の費用対効果の高い生産, あまり複雑ではありません.
逆に, 投資キャスティングは、優れた精度を提供します, 表面の品質, および物質的な汎用性, より高いツールコストとリードタイムが長いにもかかわらず.
最終的に, エンジニアは、一部の複雑さなどの要因を検討する必要があります, バッチサイズ, 許容要件, 最適なプロセスを選択するためのライフサイクルコスト.
デジタル設計ツールとして, 添加剤パターンメイキング, そして、持続可能な材料は進化し続けています, Foundriesは、キャスティングテクノロジーをアプリケーションの需要に合わせるためにさらに柔軟性を獲得します.
ランゲ 高品質が必要な場合は、製造ニーズに最適です 消耗品型鋳造サービス.
FAQ
使い捨て金型鋳造と鋳造の主な違いは何ですか. 投資キャスティング?
消耗品のカビ鋳造は、砂で作られた1回の金型を使用します, 部品を解放するために壊れている石膏またはセラミック,
投資キャスティング中 (消費可能な金型プロセスの一種) より高い精度とより細かい表面仕上げのために、ワックスパターンと多層セラミックシェルを使用します.
消耗品から砂やセラミックを再利用できますか?
型自体を再利用することはできません, しかし、ファウンドリは取り戻します 90 % 砂または 70 % クリーニングによるセラミックメディアの, 新しい金型を再構築する前に、新鮮な素材と再溶接とブレンド.
重大な制限はありますか?
- 消耗品の型: 幅広い互換性 (鋳鉄, 鋼鉄, アルミニウム, ブロンズ).
- インベストメント鋳造: 特殊合金をサポートします (ニッケルスーパーアロ, チタン), 非常に反応性のある金属には専門的な投資や雰囲気が必要になる場合がありますが.
環境への影響はどのように異なりますか?
どちらのプロセスもメディアの再生を強調しています: 砂鋳造は〜85–90を取り戻します % 砂の, 投資キャスティングは≥を回復します 95 % ワックスと〜70の % セラミックの.
しかし, 各サイクルは、再生のためにバインダーとエネルギーを消費します, したがって、持続可能な慣行と高度なバインダーはさらに廃棄物を減らすことができます.