私は数えきれないほど、機械加工されたダイカストに関する品質レビュー会議に参加してきました。, そして会話はほとんどいつも同じように始まります.
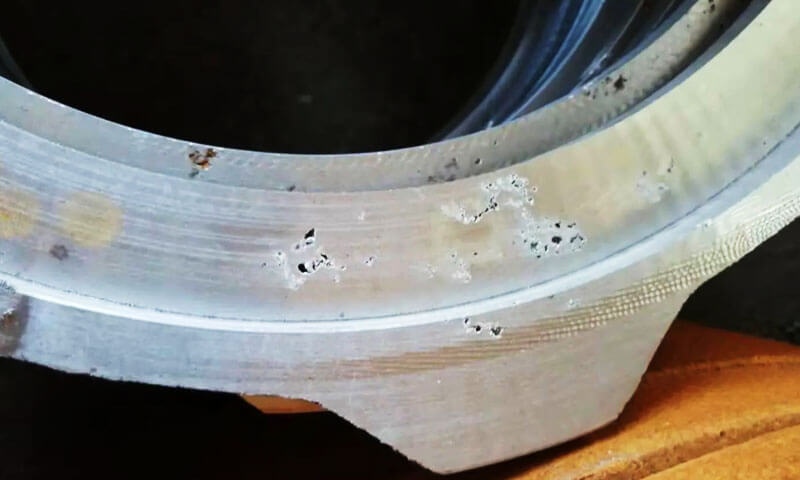
加工監督者が部品をテーブルに運びます, 新たにフライス加工された表面上の黒い点または小さな空洞を指す, そして言います: 「キャスティングが悪い. CNC は気孔に切り込みを入れています。」
そして彼は正しいが、半分しか正しくない. CNC は欠陥を作成しませんでした. キャストの中にすでにあったものを明らかにしただけです.
機械加工作業により、緻密な外皮が除去され、ダイカストのショット以来そこに隠れていた表面下の多孔性またはスラグが露出しました。.
その区別は学術的なものではありません. どこにお金を使うかが決まる. CNC 機械でこの問題を解決しようとする企業は、速度、送り、加工代の調整に何か月も費やすことになり、欠陥は決して解消されません。.
それを大まかに理解している会社 95% これらの欠陥のうち、ダイカストプロセスに起因するもの 問題を根本的に解決します.
1. CNC 加工中にポロシティとスラグ欠陥が発生する理由
最もイライラする品質問題の 1 つは、 アルミニウムダイキャスティング 後になって初めて気孔やスラグの介在物が発見される CNC加工.
ダイカストコンポーネントは、鋳放しの状態では緻密で許容できるように見える場合があります, まだフライス加工中, 掘削, またはボーリングにより表面の下に隠れた欠陥が露出する可能性があります.
最初は音が出ているように見えても、突然黒い斑点が現れることがあります。, 小さな空洞, 不規則なピット, または硬い異物の混入.
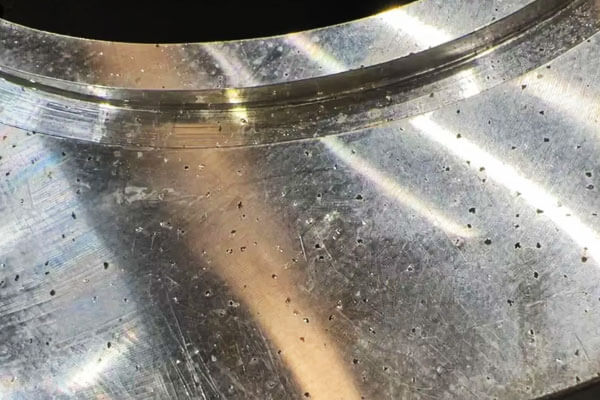
これらの欠陥は表面上の問題以上のものです. 場所と重症度に応じて, 彼らは引き起こす可能性があります:
- 漏れ: シール面または内壁に露出した気孔は空気の侵入を引き起こす可能性があります。, 油, または液漏れ, コンポーネントが耐圧用途に適さなくなる.
- 表面欠陥: ガスの細孔や介在物が黒い斑点として現れる, キャビティ, 加工後の不均一な凹み.
- 工具の損傷: 硬質酸化膜とスラグの混入により工具の摩耗が促進される可能性があります, エッジ欠けの原因となる, 加工安定性が低下します.
- 寸法と品質の問題: 仕上げ中に欠陥が発見された場合、追加の検査が必要になる場合があります, やり直し, 並べ替え, または完全な部品の拒否.
- 生産コストの上昇: プロセスの後半で欠陥が検出された場合, すでにコンポーネントに投資されている材料費と加工費が失われます。.
ダイカストとCNC機械加工エンジニアリングの観点から, 最初のステップは、すぐに切断パラメータを変更するのではなく、実際の欠陥を特定することです.
ガス気孔率, 収縮気孔率, およびスラグ介在物は異なる形成メカニズムを持ち、異なる修正措置が必要です。.
2. 気孔とスラグの介在物を特定する方法
製造工程を調べる前に, ガスの気孔率を区別する, 収縮気孔率, および非金属介在物.
加工後の外観は有用な手がかりを提供します, ただし、目視検査だけでは常に欠陥の種類を特定できるわけではありません。.
ガス気孔率
ガス気孔は、充填または凝固中に溶融金属内にガスが閉じ込められると形成されます。.
高圧ダイキャスティングで, 空洞の中に空気が閉じ込められている, 過剰な離型剤により発生するガス, 金属が凝固するにつれて、その他のプロセス関連のガスが封入される可能性があります。.
典型的な特徴は次のとおりです。:
- 円形または楕円形のキャビティ.
- 比較的滑らかな内部細孔壁.
- 分散した細孔または局所的なクラスター, 充填および通気条件に応じて.
- フライス加工または穴あけ後に現れる小さな黒い斑点または開いた空洞.
ガス細孔は、機械加工されたシール面と交差する場合に特に問題になります。, ネジ穴, 流体通路, または耐圧壁.
収縮気孔率
金属が凝固中の体積収縮を補うのに十分な液体供給を受けられない場合、収縮気孔が形成されます。.
厚い部分によく発生します, 熱ホットスポット, 固化シーケンスにより効果的な供給が妨げられる領域.
一般的なガス孔とは異なります, 引け巣は不規則な形状で粗い傾向があります, 時々樹枝状の内部表面. 密集した空洞または厚い部分の大きな空洞として現れる場合があります。.
脱気効果を高めるだけでは収縮気孔は解決できないため、この区別は重要です。.
解決策は局所的な固化に対処する必要があります, 圧力伝達, ダイ温度, 部分ジオメトリ, そして給餌条件.
スラグおよび酸化物の介在物
スラグ混入物は鋳物内部に閉じ込められた異物です。. アルミダイカスト製, これらの欠陥は多くの場合、酸化膜に関連しています。, ドロス, 耐火性粒子, 汚染された装入材料, または他の非金属残留物.
典型的な特徴は次のとおりです。:
- 不規則な空洞または不連続な欠陥.
- 黒, グレー, または露出領域内の暗い色の物質.
- 刃先に損傷を与える可能性のある硬い粒子や脆い異物.
- 必ずしも滑らかではない局所的な表面欠陥, ガス孔の丸みを帯びた外観.
酸化膜は、乱流の取り扱いや充填中に溶融物に折り畳まれることもあります。. これらのフィルムは鋳造品に埋め込まれたままとなり、機械加工後にのみ見えるようになる場合があります。.
3. アルミダイカストの気孔とスラグの根本原因
気孔率や介在物の問題のほとんどは溶解時に発生します。, 金属の取り扱い, 詰め物, または固化. CNC 加工は通常、ソースではなく検出段階です。.
有用な根本原因調査は 4 つの領域をカバーする必要があります: 溶融品質, ダイカスト工程, コンポーネント設計, と加工戦略.
溶解と原料管理
溶融物の品質は、酸化物介在物やガス関連の欠陥を制御するための主要な要素です.
充電管理が不十分だと、金属がダイカストマシンに入る前に汚染物質が混入する可能性があります。.
一般的な原因には次のようなものがあります。:
過剰または汚染されたリサイクル材料
返品およびリサイクルされたアルミニウムには油が含まれる可能性があります, 水分, さび, ペイント, コーティング, 蓄積された酸化膜. 再溶解を繰り返すと酸化や汚染の機会が増加します.
適切な準備をせずに汚れた返品を請求された場合, 非金属残留物が溶融物に混入する可能性があります.
脱ガスと溶融物の洗浄が不十分である
溶けたアルミニウムは水素を吸収することができます, 凝固中に気孔が形成される可能性がある.
脱泡が不十分な場合, 水素含有量が高すぎる可能性があります. 不完全なスキミングや不十分な溶融洗浄も、液体金属中に酸化膜やドロスを残す可能性があります。.
精製剤の管理が不十分
精製剤の選択が間違っている, 不十分な治療時間, または不適切なプロセス制御により、溶融洗浄の効果が低下する可能性があります。.
治療後, 沈降時間が不十分な場合、移送中の金属内に浮遊した介在物が残る可能性もあります。.
混合合金グレード
異なるグレードのアルミニウム合金を適切に分離せずに一緒に装入すると、化学組成が変化し、溶融物が要求仕様から外れてしまう可能性があります。.
合金の混合により、CNC 加工や通常の脱気だけでは修正できない汚染物質が混入する可能性もあります。.
このため, 電荷トレーサビリティ, 再生材検査, 溶融処理記録, 化学組成の検証は、日常的なダイカストの品質管理の一部である必要があります。.
金型設計とダイカストプロセスパラメータ
ガスの気孔率はキャビティの充填と通気に強く影響されます。. 高圧ダイキャスティングで, 溶融したアルミニウムが高速でキャビティに入ります.
充填パターンが不安定であるか、空気が効果的に逃げられない場合, 鋳物内部にガスが溜まる可能性があります.
主な要因としては以下が挙げられます。:
| プロセス要因 | 欠陥がどのように発生するか | 推奨されるコントロール |
| ゲートとランナーの設計が不十分 | 不安定な金属の流れが乱流と空気の巻き込みを引き起こす | ゲート位置の最適化, ランナーの形状, そして充填シーケンス |
| 不十分な通気 | 空気とプロセスガスがキャビティ内に閉じ込められたままになる | 通気口を点検して掃除する, オーバーフローチャネル, およびベントインサート |
| 遅いショットから速いショットへの不適切な移行 | 早すぎる高速充填は乱流や酸化膜の折れ曲がりを引き起こす可能性があります | トライアルを通じてショットプロファイルとトランジションポジションを最適化する |
| 離型剤が多すぎる | 水と揮発性成分は、高温のダイと接触するとガスを発生します。 | 薄く塗る, 均一な噴霧と濃度と塗布量の制御 |
プランジャー潤滑剤の過剰 |
過剰な潤滑剤は分解してガスまたは炭素質の残留物を生成する可能性があります | 潤滑剤の投与量と塗布の一貫性を制御 |
| 強化が不十分 | 圧力が凝固収縮を適切に補償できない可能性がある | 増圧圧力の確認, タイミング, と圧力伝達 |
| 通気孔の詰まりまたは堆積物の蓄積 | 生産サイクルが続くと通気効率が低下する | 定期的な清掃とメンテナンスの間隔を確立する |
特に注目すべき点が 1 つあります: 遅いショットから速いショットへの移行. 高速射出の開始が早すぎる場合, 前進するメタルフロントが不安定になる可能性があります, 乱流を発生させ、空気や酸化膜を巻き込む.
移行が遅すぎる場合, 空洞が適切に充填されない可能性があります. 正しい設定は鋳造形状によって異なります。, 合金, 機械, そしてダイのデザイン; それは普遍的な立場を適用するのではなく、充填分析と製造試行を通じて確立されるべきです.
増圧圧力も正しく評価する必要がある. むやみに圧力を上げても、キャビティ内にすでに閉じ込められているガスは除去されません。.
これは主に、金属の供給を改善し、圧力を効果的に伝達できる収縮関連の欠陥を減らすために使用されます。.
製品設計と肉厚分布
コンポーネントの形状は気孔形成に直接影響します. 肉厚の差が大きいと、冷却速度が不均一になり、局所的なホットスポットが発生します。.
厚い部分は薄い部分よりも長く液体のままになる傾向があります. 周囲の金属が先に固まって供給が制限される場合, ひけ巣は厚い領域に発生する可能性があります.
その他の設計関連のリスクには次のものがあります。:
- 壁厚の急激な変化: 断面の厚さが突然変化すると、不均一な凝固や局所的な収縮が発生する可能性があります。.
- 厚すぎるボス: 熱質量が集中すると収縮気孔のリスクが増加します.
- 緻密なリブ構造: リブの間隔が狭いと金属の流れが複雑になり、通気が難しくなる可能性があります.
- 密閉された空洞または通気が不十分な空洞: 閉じ込められた空気が充填中に排出されにくくなる.
可能な場合, 設計者はより均一な壁厚を使用する必要があります, よりスムーズな移行, 適切なリブ形状.
ゲート, オーバーフロー, 金型の設計時にベントの位置も考慮する必要があります, 特に重要な機械加工表面や耐圧要件を備えたコンポーネントの場合.
CNC加工: なぜ欠陥が目立つようになるのか
CNC 加工では、隠れた鋳造欠陥が明らかになることがよくあります。. 表面直下に気孔や介在物が存在する場合でも、鋳放しの表面はそのまま残る場合があります。.
機械加工ツールが外層を除去したら, これらの欠陥が暴露される.
いくつかの機械加工関連の要因が、欠陥が露出する確率と深刻度に影響を与えます。.
取り代過剰
取り代が必要以上に大きい場合, 切削工具が鋳物に深く侵入し、表面下の気孔が露出する可能性があります.
許容値を小さくすれば欠陥がなくなるわけではありません; 変更されるのは、除去される材料の量と、どの内部領域が露出するかだけです。.
荒加工時の切込み量が大きい
激しい粗削りは既存の細孔を露出させ、表面近くの空洞を囲む弱い材料を剥離させる可能性があります。.
これにより、欠陥がより大きく見えたり、より不規則に見えたりする可能性があります. しかし, 切削深さは内部気孔の本来の原因ではありません.
重大な欠陥のある入荷した鋳物
鋳造品の表面下に広範な気孔や介在物が含まれる場合, 通常の機械加工作業でも欠陥が明らかになる可能性があります. そのような場合, 主軸速度や送り速度を変更しても根本的な問題は解決されません.
硬質酸化物およびスラグ粒子
非金属介在物は、周囲のアルミニウム母材よりも硬かったり、摩耗性が高い場合があります。.
ツールがこれらの粒子に遭遇したとき, 刃先が欠けたり、早期に摩耗する可能性があります, 表面品質と工具寿命に影響を与える.
したがって、機械加工チームはダイカストサプライヤーと協力して現実的な機械加工許容値を確立する必要があります。, クリティカル加工ゾーンを定義する, 生産開始前に鋳造品質を評価します.
4. 気孔とスラグを除去する方法: ダイカスト工程の改善
気孔率とスラグを制御する最も効果的な方法は、欠陥の原因であるダイカストプロセスに対処することです。.
改善は 3 つの領域に重点を置く必要があります: 溶融品質, 注入パラメータ, 効果的な通気システムを備えた金型設計.
溶解および原料管理の改善
溶融物の清浄度は、酸化物介在物やガス関連の欠陥の形成に直接影響します。.
管理が不十分なリサイクルアルミニウム, 脱気不十分, スラグの除去が不完全だと、鋳物に汚染物質が混入する可能性があります。.
主な管理措置には次のものがあります。:
- リサイクル材の管理: 収益率を維持する ≤30% プロセス制御のターゲットとして, 合金および材料の品質要件の対象となる.
油っぽい, 濡れた, または錆びたスクラップは適切に準備する必要があります, 予熱した, 充電する前に乾燥させてください. - 溶融脱気の強化: 溶融アルミニウム中の溶存水素を減らすために、十分な処理時間をかけてアルゴンまたは窒素による回転脱気を使用します。.
- 溶融ガス含有量を監視する: 定期的に減圧テストを実行する (RPT) 溶融物の品質を評価し、脱気効果を検証するため.
- スラグ除去性の向上: 溶解したアルミニウムをダイカストマシンに移す前に徹底的にすくい取ります。. 精製後, 含有物が浮き上がって分離できるように、十分な沈降時間を与えます。.
- セラミックフィルターを取り付ける: ゲートシステムが許可する場合, ランナーまたは金属移送システムでセラミックフィルターエレメントを使用して、酸化膜や非金属介在物がキャビティに入る前に捕捉します。.
ダイカストパラメータの最適化
射出設定が正しくないと、充填の乱流が発生する可能性があります, 空気の閉じ込め, 不安定なメタルフロー. 増圧圧力とタイミングも厚い部分の収縮に影響します.
次のパラメータを検討する必要があります:
- 高速切り替えポイントを遅らせる: 低速射出から高速射出への移行を最適化し、早すぎる高速金属流や過剰な乱流を防止します。.
- 高速充填速度を制御: キャビティの完全な充填を維持しながら、高速ショット速度を調整して渦の形成と空気の巻き込みを軽減します。.
- 強化を最適化する: 必要に応じて増圧圧力を上げ、過剰な増圧遅延を短縮して、重いセクションでの供給を改善し、収縮気孔を減らします。.
- コントロール離型剤: 過剰な塗布を減らし、薄さを維持します, ユニフォーム, 霧化スプレー. 離型剤が多すぎる, 特に余分な水分が含まれている場合, キャビティ内でガスが発生する可能性があります.
- プランジャー潤滑剤を減らす: 過剰な潤滑剤がショットスリーブに入り込み、ガスの発生や黒い残留物の原因となるのを避けるために、必要な量だけを使用してください。.
プロセスの調整は、管理された製造試験を通じて検証される必要があります.
射出速度や増圧圧力をむやみに高めると、他の欠陥が発生する可能性があります, したがって、各パラメータは実際の鋳造形状と充填動作に対して評価する必要があります。.
金型の設計と通気を改善する
きれいな溶融アルミニウムと安定した射出パラメータでも, 通気が不十分だと、空洞内に空気が閉じ込められたままになる可能性があります. したがって、金型のメンテナンスとゲートシステムの最適化が不可欠です.
- 通気路を維持する: アルミニウムの蓄積や炭素の堆積物を除去するために、定期的に通気口と通気プラグを掃除してください。.
詰まったり損傷した通気口は、効果的なガス排出を回復するために修理または交換する必要があります。. - オーバーフロー設計の最適化: 冷たい金属を収集するために、必要に応じて既存のオーバーフローを拡大するか、新しいオーバーフローを追加します, 酸化物残留物, その他の汚染物質.
トリミング中に除去されるビスケット領域やオーバーフロー領域に不要な素材を向けるように配置します。. - ランナーの形状を改善する: 金属の直接的な衝撃を避けるためにランナーとゲートの設計を調整します。, 急激な流れの変化, キャビティ充填時の過度の乱流.
- 真空ダイカストの評価: 厳格な気密性または気密性要件を備えた高信頼性コンポーネント向け, 真空アシストダイカストを検討してください.
キャビティ内に閉じ込められる空気の量を減らすことで、, ガスの気孔率を大幅に低下させ、内部の鋳造品質を向上させることができます。.
エンジニアリングの優先順位: 溶融品質とプロセスパラメータの制御から始める, 次に、通気とゲートの問題に対処します.
要求の厳しい耐圧コンポーネント向け, 真空ダイカストは追加レベルのプロセス制御を提供できます.
5. 欠陥の露出とスクラップを削減するための CNC 加工戦略
ダイカストの改善がすぐに実施できない場合, CNC プロセスは品質の低下を抑えるのに役立ちます.
目的は、不必要な材料の除去を避けることです, 欠陥のあるブランクを早期に特定する, 欠陥のある部品が加工サイクル全体を消費するのを防ぎます。.
適切な期待を設定することが重要です: これらの対策により、欠陥の露出と下流でのスクラップが削減されます。; 内部の鋳造欠陥を排除するものではありません.
取り代の最適化
各重要な面の取り代を確認する. 図面および機能要件が許可する場合, 鋳物に必要以上に深く浸透する不必要に大きな取り代を避ける.
例えば, ダイカストのバルブ本体またはポンプハウジングに重要なシール面がある場合, 加工代は設計で合意する必要があります, ダイキャスティング, とCNCチーム.
鋳物の寸法や表面状態を確認せずに取り代を小さくすると、別の問題が発生する可能性があります。, 清掃不足など, 寸法不適合, または残留鋳造スキン.
正しいアプローチは、鋳物への不必要な浸透を最小限に抑えながら、必要な表層を確実に除去する余裕を確立することです。.
段階的な加工シーケンスを使用する
1 回の激しいカットで過剰な材料を除去しないようにする, 特に、加工ゾーンの表面近くに気孔が含まれていることがわかっている場合.
より制御されたシーケンスは、:
- 大まかな機械加工: 露出した欠陥と工具の動作を監視しながら、主要な加工代を除去します.
- 中間検査: 荒加工後に重要な表面をチェックする, 仕上げ作業に時間を費やす前に.
- 中仕上げと仕上げ: コンポーネントが合意された受け入れ基準を満たしている場合にのみ続行します.
高リスクコンポーネントの場合, 荒加工後に検査ゲートを導入.
許容できない気孔率や介在物がある部品は、仕上げ前に拒否される可能性があります。, 掘削, スレッド, またはその他の付加価値のある業務.
このアプローチは、複雑な住宅に特に役立ちます, バルブボディ, ポンプコンポーネント, 複数の機械加工を伴うその他の鋳物.
CNC 加工前に入荷した鋳物を検査
受入検査は、欠陥のあるブランクが高価な加工サイクルに入るのを防ぐ最も効果的な方法の 1 つです.
コンポーネントの形状と品質要件に応じて, 検査方法には以下が含まれる場合があります:
- 目視検査: 表面の亀裂を特定する, コールドシャット, 露出した毛穴, 明らかな鋳造欠陥.
- X線X線撮影: 鋳造品の適切な部分の内部気孔と介在物を検出します.
- コンピュータ断層撮影法 (CT): 内部欠陥に関するより詳細な 3 次元情報を提供します, 特に複雑なコンポーネントや高価値のコンポーネントの場合.
- 切断および金属組織検査: 欠陥の種類を確認する, サイズ, 分布, 破壊的サンプリングによる位置特定.
例えば, アルミニウム ダイカスト ハウジングのバッチで、機械加工された取り付け穴の周囲に繰り返し気孔が発生する場合, X 線検査またはターゲットを絞った切断は、入荷するブランクに欠陥がすでに存在するかどうかを判断するのに役立ちます。.
不良率が高すぎる場合, バッチは完全な CNC 生産に直接送るのではなく、評価のために保持する必要があります。.
検査頻度は鋳造リスクに基づいて決定する必要があります, サプライヤーのパフォーマンス, バッチ履歴, そして顧客の要求.
X線検査はすべてのコンポーネントに自動的に必要になるわけではありません, しかし、内部の完全性が製品の機能に直接影響する場合には価値があります。.
介在物を含むアルミニウムを加工するための工具の選択
アルミニウムは一般に加工が容易です, ただし、酸化膜や硬い非金属介在物により、局所的な工具損傷が発生する可能性があります。.
刃先がこれらの粒子に遭遇したとき, 摩耗が加速する可能性があります, マイクロチッピング, または切削抵抗が不安定.
適切な耐摩耗グレードと最先端の形状を備えた適切な超硬工具を使用してください。.
工具の選択にはアルミニウムの接着力も考慮する必要があります, 切りくずの排出, 切断速度, フィードレート, そして冷却剤戦略.
同じ加工箇所で繰り返し工具損傷が発生する場合, 切断パラメータだけが問題であるとは考えないでください.
加工面を検査し、, 可能な場合, 鋳造断面に硬い異物がないか検査します。.
6. 検査と品質管理: 鋳造と CNC の間のループを閉じる
信頼性の高いソリューションには、個々の欠陥を修正する以上のものが必要です. ダイカストチームと CNC チームは、機械加工の結果を上流プロセスの改善に使用できるように、共有の検査およびトレーサビリティ システムを必要としています。.
最初に機械加工された部品を注意深く検査します
最初に機械加工されたコンポーネントは徹底的な目視検査を受ける必要があります, 特に周り:
- シール面とガスケット接触面.
- ドリル穴とタップ穴.
- 薄い壁と局所的に厚い部分.
- 流体通路と圧力がかかる領域.
- 取り付け面およびその他の重要な機能面.
特に小さな黒い点に注意してください, 開いた空洞, 不規則なピット, そして露出したインクルージョン. 非機能面では軽微に見える欠陥でも、シール面では許容できない場合があります.
断面化を使用して実際の欠陥を特定する
製造中に気孔やスラグが発生した場合, 断面分析のために代表的な欠陥コンポーネントを選択します.
欠陥の形状を調べる, 内面, 位置, そして周囲の素材も.
これは、ガスの気孔率を引け巣や非金属介在物と区別するのに役立ちます。.
調査結果は、部品の正確な位置と欠陥が現れた加工深さとともにダイカストチームに伝達される必要があります。.
例えば, 金属充填パスの終端付近で欠陥が繰り返し発生する場合, 調査は充填行動に焦点を当てる必要がある, ベント, とオーバーフローの効果.
厚いボスの周囲に不規則なひけ巣が集中している場合, 局所的な凝固と強化の状態には細心の注意が必要です.
欠陥マッピングとバッチトレーサビリティを確立する
欠陥を単に「気孔」や「黒点」として記録しないでください。. 発生場所を記録する, どれくらいの頻度で出現するか, どの生産バッチが影響を受けるか.
有用な欠陥記録には次のものが含まれます。:
| 情報 | 目的 |
| 部品番号と鋳造バッチ | 影響を受ける生産ロットを特定する |
| 加工面と欠陥位置 | 欠陥が特定の領域に集中しているかどうかを判断する |
| 加工深さと取り代 | 暴露前に除去された物質の量を確認する |
| 欠陥の外観と寸法 | 分類と重大度評価をサポート |
| ダイカストマシンとプロセスパラメータ | 考えられるプロセス関連のパターンを特定する |
| 溶解バッチと材料の記録 | 汚染と溶融品質の変動を調査する |
| CNCマシン, 道具, そしてシフト | 欠陥と加工条件の相関関係を確認 |
この情報は、個別の材料問題と再発するプロセスの問題を区別するのに役立ちます。. さらに重要なことは, 仮定に頼るのではなく、是正措置の証拠を提供します.
7. 実践的なトラブルシューティング: 段階的な検証プロセス
機械加工されたアルミニウム鋳物に気孔やスラグが発生した場合, 機械の設定を無作為に変更するよりも、体系化された調査の方が効果的です.
ステップ 1: 欠陥のあるコンポーネントを切断する
代表的な欠陥を切り取ってその形態を検査します. ガスポロシティの可能性があるかどうかを特定する, 収縮気孔率, または非金属介在物.
ステップ 2: 欠陥箇所を確認する
欠陥位置と鋳造形状を比較します。, ゲートとオーバーフローのレイアウト, 厚肉領域, CNC加工深さ.
ステップ 3: 溶融品質とショットパラメータを確認する
装入物の状態を確認する, 脱気記録, 溶ける清潔さ, ショットトランジション位置, 離型剤塗布, と強化設定.
ステップ 4: 制御された実稼働トライアルを実行する
選択したパラメータを調整し、試用バッチを作成します. それぞれの変更の効果を評価できるように、他の重要な条件を安定した状態に保ちます。.
ステップ 5: 加工結果を検査する
CNC 加工後の欠陥の頻度と分布を比較する, 鋳放し部品の見た目の状態だけではありません.
ステップ 6: 必要に応じてダイを変更するか、真空補助を評価します
パラメーターと溶融品質の改善が不十分な場合, 通気を調査する, オーバーフロー, およびゲートの変更. 気密性が要求される用途向け, 真空ダイカストの評価.
重要なのは、機械加工結果を使用して改善を検証することです. 機械加工前の鋳造品の見栄えが良くても、必ずしも表面下の欠陥がないとは限りません.
8. ダイカストの気孔とスラグを処理する際のよくある間違い
いくつかのトラブルシューティング手法は合理的であるように見えますが、実際の原因に対処できないことがよくあります。.
間違い 1: CNCの速度と送りだけを変更する
主軸速度の調整, フィードレート, または切削深さが表面仕上げに影響を与える可能性があります, ツールウェア, 既存の欠陥がどのように露呈するか.
しかし, これらの変更では、鋳物にすでに埋め込まれているガス細孔や酸化物介在物を除去することはできません。.
同じ部位に繰り返し欠陥が発生する場合, CNCパラメータ調整に依存するのではなく、鋳造プロセスを調査する.
間違い 2: 加工代を増やして気孔をすべて除去
取り代を多くしてもポアがなくなるわけではありません.
表面下の多孔性がコンポーネントの奥深くまで広がる可能性がある, さらに多くの材料を除去すると、追加の空洞が露出したり、必要な壁の厚さが損なわれる可能性があります。.
取り代は鋳造能力に応じて決定する必要があります, 図面要件, 内部欠陥を追跡するために研磨量を繰り返し増やすことによってではなく、重要な機能面の位置を特定します。.
間違い 3: リサイクル材料の品質を無視する
管理が不十分なリサイクルアルミニウムを大量に使用すると、油が発生する可能性があります, 水分, 酸化物膜, およびその他の汚染物質が溶融物に混入する.
課金素材の管理が変わらない場合, スラグ関連の欠陥は、CNC 操作を調整した後でも再発し続ける可能性があります.
リサイクル材料は合金の分別を通じて管理する必要があります, 清潔さの要件, 準備手順, 溶融品質の検証.
間違い 4: すべての内部空洞を気体孔として扱う
ガス気孔率, 収縮気孔率, インクルージョンにはさまざまな原因があります. 3 つすべてに同じ修正措置を適用すると、生産時間が無駄になります.
例えば, 脱気を改善すると、水素関連のガスの多孔性が減少する可能性があります, ただし、供給が不十分な厚いセクションは修正されません.
同様に, 通気を改善しても、溶融物中にすでに存在する酸化物含有物は除去されません。.
正しい分類はプロセス調整の前に行う必要があります.
9. 短期封じ込め vs. 長期的な欠陥防止
すべてのダイカスト作業ですぐに工具を変更したり、真空装置を設置したりできるわけではありません。.
実際的な改善計画では、即時封じ込めと永続的な是正措置を区別する必要があります。.
| 改善段階 | 推奨されるアクション | 主な目的 |
| 短期的な封じ込め | 承認されている場合は不要な加工代を削減します, 受信したブランクを検査する, 荒加工検査の導入 | 欠陥のある鋳物が CNC サイクル全体を消費するのを防ぎます |
| 中期的な改善 | 脱ガス・スラグ除去を強化, ショットトランジションと離型剤塗布を最適化, 通気口とオーバーフローを掃除する | 鋳造段階でのガス気孔率と介在物欠陥を低減します。 |
| 長期的な予防 | ゲートとオーバーフローの設計を改善する, 正当な場合には真空ダイカストを実装する, 厳格な装入材料管理を確立する | 内部鋳造の完全性と生産の一貫性を向上させる |
例えば, アルミニウム製のバルブ本体を製造するメーカーは、漏れ関連のスクラップを減らすために、粗加工後に X 線サンプリングと検査ゲートを導入する可能性があります。.
並行して, ダイカストチームは溶融処理とベントを最適化できます.
それでも要求される気密レベルが安定して達成できない場合, メーカーはゲートおよびオーバーフロー システムを再設計するか、真空補助ダイカストを評価する必要がある場合があります。.
この多層アプローチにより、根本原因に対処しながら当面の損失を制御します.
10. より信頼性の高いダイカストおよび CNC 加工プロセスを構築する方法
ダイカストと CNC 機械加工が独立したプロセスとして動作する場合、気孔やスラグの欠陥を効果的に制御することはできません.
鋳造サプライヤーは充填と固化に重点を置く可能性があります, 一方、機械加工チームは寸法と表面仕上げに重点を置いています。. しかし、最終的に機械加工されたコンポーネントの品質は、次の両方に依存します。.
より信頼性の高い製造プロセスでは、共有制御を確立する必要があります。:
- 設計段階では: 重要な機械加工面を特定する, シール領域, 耐圧壁, および許容可能な内部欠陥の限界.
- ダイカスト時: 溶融物の清浄度を制御する, 水素含有量, 充填安定性, ベント, 強化, そして金型のメンテナンス.
- 加工前: コンポーネントのリスクと顧客の要件に応じて、入荷した鋳造品の品質を検証します.
- CNC加工中: 検証された加工代を使用する, 制御された切断シーケンス, 高リスク機能の中間検査.
- 機械加工後: 重要な表面と機能的特徴を検査する, 必要に応じて圧力または漏れのテストを含む.
- 継続的な改善のために: 欠陥位置データや加工検査結果をダイカスト工程にフィードバック.
受け入れ基準では、異なるアプリケーションも区別する必要があります。. 化粧品ハウジング, 構造ブラケット, と耐圧バルブ本体の内部気孔率の許容差は同じではありません。.
欠陥制限は機能に応じて定義する必要があります, コンポーネントの形状, 適用される規格, そして顧客の要求.
11. 結論
CNC 加工中に露出した気孔やスラグは、通常、アルミニウムの溶解に起因する問題の症状です。, 金属の取り扱い, 詰め物, ベント, または固化.
CNC 加工によりこれらの欠陥が可視化されます, しかし、切削パラメータを変更するだけでは根本原因を取り除くことはできません。.
メーカー向け, 最も効果的な戦略は、溶融物の清浄度を向上させることです, ガス含有量を制御する, 射出パラメータの最適化, 通気システムを維持する, ゲートとオーバーフローの設計を見直します.
加工代の最適化などCNC側の対策, 段階的な材料除去, 受入検査, および適切な工具 - スクラップを削減し、欠陥部品が生産ラインを通過するのを防ぎます。.
最も信頼性の高い結果は、ダイカストと CNC 機械加工を 1 つの品質管理システムに統合することで得られます。.
で ランゲ産業, 鋳造品質と機械加工パフォーマンスを同時に制御することは、一貫した寸法の精密アルミニウム部品を製造するために不可欠です, 信頼性の高いシール面, 信頼できるサービスパフォーマンス.
FAQ
気孔率とスラグを区別するにはどうすればよいですか?
欠陥部分を切り出す. 多孔性キャビティは円形または楕円形で、内壁は滑らかです.
スラグキャビティは不規則で、黒色または灰色の酸化物またはスラグ物質が含まれています。. スラグも工具の欠けや摩耗の促進の原因になります.
ダイカストのガス気孔の原因?
ガスの多孔性は、閉じ込められたキャビティのガスによって引き起こされます, 早期の高速スイッチオーバー, 過剰な充填速度, 過剰な離型剤またはプランジャーオイル, そして通気孔が塞がれている. 不十分な増圧圧力により、重い部分に収縮気孔が発生する可能性があります.
取り代を増やすと気孔が除去されます?
いいえ. 許容量を増やすと通常は悪化します, より深いカットは、気孔が発生しやすい鋳造品の奥深くまで到達するためです。. より多くのキャビティが露出し、スクラップ率が上昇します.
漏れが重要な鋳物に対する最も効果的な単一の対策は何ですか?
真空ダイカスト. これはガスの多孔性を大幅に低減し、高信頼性を実現するための好ましいアプローチです。, 漏れの危険性がある部品.