ステンレス鋼 耐食性のために選ばれます. ただし、特定の条件下では, 隠れた危険な形態の局所的な攻撃を受ける可能性があります: 顆粒間腐食 (IGC).
表面はまだ明るくきれいに見えるかもしれません. 穀物自体はほとんど無傷である可能性があります. しかし、粒界(粒子間の狭い領域)は選択的に溶解されています。.
強度と延性が急激に低下する, コンポーネントが突然脆くなって故障する可能性があります.
目視検査に合格し、使用中に亀裂が入った溶接パイプでこれを見たことがあります。. 圧力試験で粒界ネットワークに沿って漏れ経路が開くまでは、正常に見えた熱交換器でこの現象が発生したのを見たことがあります。.
IGC は材料技術者の問題です。なぜなら、IGC は表面の外観上の問題ではなく、顕微鏡スケールでの構造的完全性の損失であるからです。.
1. ステンレス鋼の粒界腐食とは何ですか?
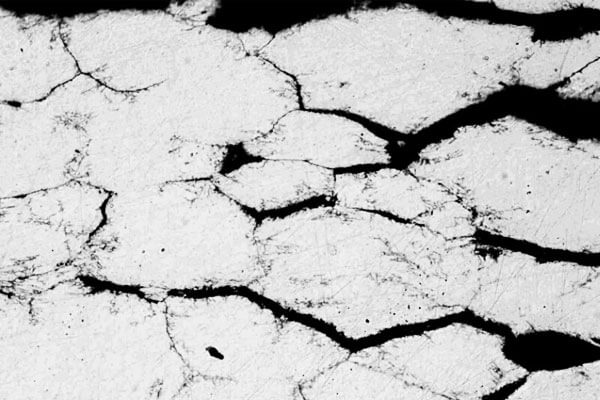
顆粒間腐食 (IGC) 局所的な腐食現象であり、腐食が粒界またはそのすぐ隣の狭い領域を優先的に攻撃します。, 粒子の内部は比較的影響を受けませんが、.
この現象を理解するには, ステンレス鋼は結晶粒と呼ばれる多数の微細な結晶で構成されているということを認識することが重要です。.
各粒子には独自の結晶方位があります, 隣接する粒子間の界面は粒界として知られています.
通常の状態では, 粒界と粒内部は十分に類似した耐食性を備えているため、ステンレス鋼はその保護的な受動的挙動を維持できます。.
しかし, 特定の熱処理や使用条件により、これらの境界に沿って化学的または微細構造の違いが生じる可能性があります。.
粒界の電気化学的抵抗が周囲のマトリックスよりも低くなると, 腐食はこれらの狭い領域に沿って優先的に進行します。.
粒界腐食の主な特徴
粒界腐食には、他の形態のステンレス鋼腐食とは異なるいくつかの特徴があります。:
- 選択的な粒界攻撃: 腐食は金属表面全体で均一に進行するのではなく、主に粒界に沿って進行します。.
- 目に見える表面の損傷は限定的: 初期段階の腐食では明らかな錆が発生しない場合があります, 変色, または表面の粗さ.
- 機械的完全性の喪失: 粒界が劣化すると, 隣接する粒子は結合力を失います, 延性の低下, タフネス, 負荷容量.
- 急速な伝播の可能性: 影響を受けやすい粒界の連続ネットワークが発達すると、, 腐食は材料の奥まで浸透する可能性があります.
- 早期発見が難しい: 従来の目視検査では損傷を明らかにできない可能性があります, 特に初期段階では.
IGC の最も懸念される側面の 1 つは、ステンレス鋼コンポーネントが、内部の微細構造がすでに重大な損傷を受けているにもかかわらず、明らかに許容できる外観を維持している可能性があることです。.
これが、粒界腐食が隠れた材料破損メカニズムとみなされる理由です。.
| 腐食タイプ | 攻撃場所 | 典型的な外観 | 検出難易度 |
| 一般的な腐食 | 均一な表面 | 間伐, さび | 簡単 |
| ピッティング | 局所的な表面ピット | 小さくて深い穴 | 適度 |
| 顆粒間腐食 | 粒界 | 表面が明るく見える場合があります; 粒落ち可能 | 難しい |
| ストレス腐食亀裂 | 引張応力下での亀裂 | 細かい亀裂 | 難しい |
2. 主な仕組み: クロム枯渇理論
ステンレス鋼の耐食性は主にクロムに依存します。. 酸素を含む環境にさらされた場合, クロムは酸素と反応して非常に薄い層を形成します。, 安定した, 金属表面にクロムを多く含む不動態皮膜が付着.
従来のステンレス鋼の場合, クロム含有量は約 12 適切な条件下でステンレスの挙動を確立および維持するには、一般に wt.% 以上が必要です.
粒界腐食は、粒界付近のクロム濃度が安定した不動態皮膜を維持するのに必要なレベルを下回ると発生する可能性があります。.
感作: 炭化クロムが粒界に析出する
オーステナイト系ステンレス鋼は、適切な溶体化焼鈍を経た場合、一般に良好な耐食性を示します。.
一般的な溶体化処理では、材料を約 1050 ~ 1100°C に加熱します。, その後、迅速な冷却が続きます, 通常は水焼入れまたは別の適切な冷却方法が使用されます。.
このプロセス中:
- クロム炭化物はオーステナイト母材に溶解します.
- 炭素は過飽和固溶体中に保持されます.
- クロムが材料全体にさらに均一に分布するようになります。.
- 鋼は保護不動態皮膜を形成する能力を維持します。.
しかし, その後、材料が約 450 ~ 850°C の温度にさらされた場合, 感作と呼ばれる現象が起こる可能性があります.
この温度範囲は一般に感作温度範囲と呼ばれます。.
冶金プロセスは次のように発展します:
ステップ 1: 粒界に向けた炭素の拡散
オーステナイト系ステンレス鋼では炭素原子の拡散性が比較的高い.
材料が感作温度範囲に入ったとき, 炭素原子は粒界に向かって移動します, 降水量がエネルギー的に有利な場所.
ステップ 2: 炭化クロムの析出
炭素がクロムと反応してクロムに富んだ炭化物を形成します, 最も一般的には Cr₂₃C₆.
これらの炭化物は好ましい核生成サイトを提供するため、粒界に沿って優先的に析出します。.
ステップ 3: 地元のクロム消費量
クロム炭化物の形成により、周囲の金属マトリックスからクロムが消費されます。.
クロムは固体鋼中では炭素よりもはるかにゆっくりと拡散するため、, 粒界近くのクロム濃度は、炭化物の析出を補償するのに十分な速さで補充できない.
その結果, 狭いクロム欠乏領域が粒界に隣接して発達する.
クロム欠乏ゾーンの形成
クロム欠乏ゾーンは、従来の鋭敏化に関連した粒界腐食の原因となる重要な微細構造特徴です。.
クロム炭化物が粒界に沿って析出する, 隣接するマトリックスがクロムを失う.
欠乏領域のクロム濃度が約 12 wt。%, 安定した不動態皮膜を維持する能力が著しく損なわれます。.
木目調のインテリア, 十分なクロムを保持する, 比較的良好な耐食性を示し続ける.
これにより、以下からなる不均一な微細構造が形成されます。:
- 比較的強い不動態性を備えたクロムが豊富な粒子内部.
- 炭化クロムが粒界に沿って析出する.
- 析出物に隣接する狭いクロム欠乏領域.
これらの領域間の耐食性の違いが、選択的な粒界攻撃の条件を生み出します。.
注目に値するのは、 12 wt.% は、あらゆる環境に適用される絶対的なしきい値ではなく、実用的な冶金基準です。.
実際の不動態化は完全な合金組成に依存します, 溶液化学, 温度, および電気化学的条件.
電気化学機構: マイクロガルバニ電池の形成
腐食性媒体中では, クロム欠乏ゾーンと粒子マトリックスは異なる電気化学ポテンシャルを持っています:
- クロム枯渇ゾーン: 陽極, 潜在的な可能性が低い, 溶けやすい.
- 粒子マトリックス: 陰極性, クロムリッチ, 消極的なまま.
重要な要素は、 面積率. 枯渇ゾーンは非常に小さい; 粒子マトリックスが非常に大きい. これにより、 大きなカソード – 小さなアノード 状態.
空乏領域での陽極電流密度が非常に高くなる, 腐食は粒界に沿って急速に浸透します。.
境界ネットワークが攻撃されると, 不動態皮膜では修復できないダメージ. 酸化膜は溶解した粒界を埋めることができない.
3. 粒界腐食のその他のメカニズム
オーステナイト系ステンレス鋼の粒界腐食のほとんどのケースはクロム枯渇理論で説明できますが、, あらゆる状況を考慮できるわけではありません.
特定の材料組成および使用条件下では, 2 つの追加メカニズムが粒界攻撃に寄与する可能性がある.
陽極相理論
特定の金属間化合物, 特にシグマ (a) そしてチー (x) フェーズ, 熱暴露中に粒界に沿って析出する可能性がある.
これらの相は、周囲の金属マトリックスとは異なる電気化学的挙動を示し、優先的な陽極サイトとして機能する可能性があります。, 局所的な溶解を引き起こす.
従来のクロム枯渇とは異なり, このメカニズムは必ずしもクロム欠乏ゾーンの形成を必要とするわけではありません。.
その代わり, 金属間相自体が優先的に電気化学的攻撃を受ける可能性がある.
このメカニズムは、より一般的に次のものと関連しています。:
- 高クロム, 高モリブデンフェライト系ステンレス鋼.
- 長時間の高温使用にさらされるオーステナイト系ステンレス鋼.
粒界偏析理論
微量不純物が存在すると粒界偏析が発生します。, 硫黄などの (s), リン (p), とシリコン (そして), 熱処理中または高温に長時間さらされると粒界に蓄積します。.
これらの元素を濃縮すると、粒界の局所的な化学組成と電気化学的特性が変化する可能性があります。, 不動態化能力が低下し、選択腐食に対する感受性が増加します。.
このメカニズムは、特定の低炭素および超低炭素ステンレス鋼が特定の条件下で粒界腐食を引き起こす理由を説明するのに役立ちます。.
したがって, 炭素含有量を減らすだけでは粒界腐食のリスクをすべて排除できるわけではありません. ステンレス鋼の耐食性を評価する際には、不純物管理と粒界化学も考慮する必要があります.
4. 産業用途における粒界腐食の一般的な原因
実際の製造業や産業サービスにおいて, 粒界腐食が単一の要因によって引き起こされることはほとんどありません.
材料構成, 熱履歴, 製造プロセス, と動作環境が相互作用して感受性を高める可能性があります.
次のシナリオは、考慮すべき最も重要な原因の 1 つです。.
溶接熱影響部 (ハズ)
溶接は、オーステナイト系ステンレス鋼の鋭敏化の最も一般的な原因の 1 つです.
溶接中, 溶接部に隣接する母材が熱サイクルを受ける. 融合線からの距離に応じて, 領域が異なると、到達するピーク温度と冷却速度も異なります.
熱影響部の一部は 450 ~ 850°C の感作範囲に入る可能性があります.
材料がこの範囲内に十分長く留まる場合, クロム炭化物は粒界に沿って析出する可能性があります.
これにより、溶接の両側に耐食性が低下した狭い領域が生じる可能性があります。.
特定の安定化ステンレス鋼では, ナイフライン攻撃として知られるより局所的な現象が融合境界付近で発生する可能性がある.
これは特に、次のような安定したグレードに関連しています。 321 そして 347 特定の熱履歴の下で.
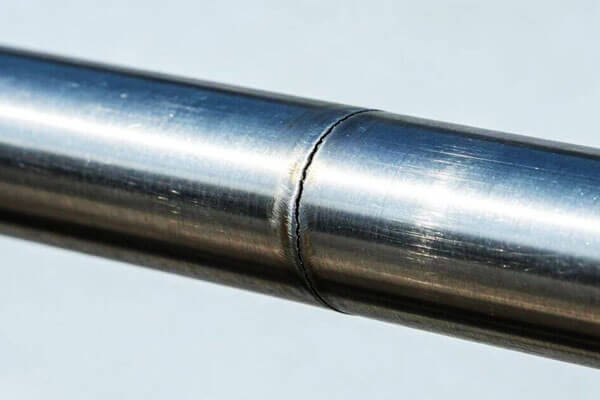
リスクに影響を与えるのは、:
- 母材の炭素含有量.
- 溶接入熱.
- パス間温度.
- 冷却速度.
- 溶接パス数.
- ろう材組成.
- その後の熱暴露.
防止:
- 腐食に敏感な溶接部品には 304L や 316L などの低炭素グレードを使用してください.
- 溶接入熱を最適化して不必要な熱暴露を回避します.
- 適切なマルチパス溶接手順を使用する.
- パス間温度の制御.
- 互換性のある溶接材料の選択.
- コンポーネントの形状とサービス要件が正当である場合は、溶接後の溶体化焼きなましを検討してください。.
重要なことです, 溶接入熱を減らすだけでは、鋭敏化の除去は保証されません。. 完全な熱サイクル, 後続のパスによる再加熱を含む, 評価されなければならない.
不適切な熱処理
溶体化焼鈍は、耐食性を回復するために広く使用されています。 オーステナイトステンレス鋼.
しかし, 熱処理プロセスの制御を誤ると、逆の結果が生じる可能性があります.
例えば, オーステナイト系ステンレス鋼を約 1050 ~ 1100℃まで加熱したものの、冷却が遅すぎる場合, 炭化クロムの析出が起こるために、鋭敏化温度範囲内で十分な時間を費やす可能性があります。.
同様に, 材料を 450 ~ 850°C の間に長時間保持すると、感作が促進される可能性があります.
一般的な熱処理の問題には次のものがあります。:
- 溶体化焼鈍温度が不十分.
- 保持時間が不十分.
- 冷却が遅い、または制御されていない.
- 炉内温度分布の不均一.
- 不適切な積載手配.
- 不適格な繰り返しの熱サイクル.
防止:
合金グレードに基づいて認定された溶体化焼鈍手順を使用する, セクションの厚さ, およびコンポーネントの形状.
適切な加熱を確保する, 温度均一性, 感作範囲全体にわたる十分な急速冷却.
高温への長期暴露
熱交換器に使用されるステンレス部品, ボイラー, 炉, 化学反応器, 発電設備は長時間熱にさらされる可能性があります.
使用温度がピーク感度範囲を下回っている場合でも, 長期間の暴露でも沈殿反応を促進する可能性がある, 合金組成と熱履歴による.
例えば, 約 400 ~ 600°C での長時間の動作は、徐々に微細構造の変化を引き起こす可能性があります。.
正確な応答は温度に依存します, 露出時間, 炭素含有量, 合金要素, および以前の処理履歴.
これは、加熱と冷却のサイクルを繰り返すコンポーネントにとって特に重要です。.
防止:
- 適切な熱安定性を備えたステンレス鋼グレードを選択してください.
- 完全な使用温度履歴を評価する.
- 製造中および動作中に不必要な熱への曝露を避ける.
- 必要に応じて安定化グレードまたは低炭素グレードを検討する.
- 重要なコンポーネントの定期検査と冶金的評価を実施します。.
腐食性のサービス環境
鋭敏化によりステンレス鋼は粒界攻撃に対してより脆弱になります, ただし、重大な腐食が発生するかどうかは周囲の環境によって決まります.
特定の化学環境は、クロムが枯渇した領域の溶解を促進する可能性があります.
例には含まれます:
- 強硫酸溶液.
- 特定条件下の硝酸環境.
- 塩化物を含むプロセスストリーム.
- 酸性薬液.
- 高温水環境.
しかし, 各培地の効果は濃度に大きく依存します, 温度, エアレーション, および電気化学ポテンシャル.
塩化物イオン, 例えば, 特に孔食や隙間腐食と関連しています. それらの存在は自動的に粒界腐食を示すものではありません.
実際に, 鋭敏化とその他の局所的な腐食メカニズムが同時に発生する可能性があります, 故障解析がより複雑になる.
防止:
ステンレス鋼グレードを選択する前に、使用媒体の実際の化学組成と動作条件を評価してください。.
重要なアプリケーション用, 材料の認定には、対象となる使用環境を代表する腐食試験が含まれている必要があります。.
5. 粒界腐食を修復および防止する方法
「修正」という用語については説明が必要です. 一旦粒界腐食 (IGC) 重大な粒界溶解を引き起こした, ダメージは元に戻せない.
したがって、効果的な制御では、鋭敏化を防止し、腐食が発生する前に材料の冶金学的状態を回復することに焦点を当てます。.
低炭素ステンレス鋼の使用
304L や 316L などの低炭素グレードを選択, 炭素含有量が 0.03 wt.%以下.
炭素含有量が低いと、粒界での炭化クロムの析出が減少します。, クロム枯渇のリスクを最小限に抑える.
これらのグレードは、溶接部品や高温を伴う用途に広く使用されています。.
安定化されたステンレス鋼グレードを使用する
チタン (の) とニオビウム (NB) 炭素と優先的に結合して安定した炭化物を形成する, クロム炭化物の形成を減らし、周囲のマトリックス中にクロムを維持するのに役立ちます。.
一般的な安定化グレードには次のものがあります。:
- 321: チタン安定化ステンレス鋼.
- 347: ニオブ安定化ステンレス鋼.
これらのグレードは、溶接後の溶体化焼きなましが現実的ではない高温用途や溶接部品に適しています。.
溶体化アニーリングを適用する
溶体化焼きなましでは通常、ステンレス鋼を約 1050 ~ 1100°C まで加熱します。, その後、迅速な冷却が続きます.
この処理は炭化クロムを溶解し、クロムを固溶体に戻します。, 耐食性の回復に役立ちます.
重大な粒界腐食が発生していない場合、鋭敏化を逆転させることができます。. しかし, 既存の腐食損傷を修復することはできず、大規模な溶接構造には実用的ではない可能性があります。.
溶接手順の最適化
溶接パラメータは、450 ~ 850°C の感作範囲への曝露を最小限に抑えるように制御する必要があります。. 推奨される実践方法は次のとおりです。:
- 使用管理, 比較的低い熱入力.
- 適切なパス間温度制御によるマルチパス溶接を適用する.
- 低炭素または安定化されたベースメタルと互換性のあるフィラーメタルを選択してください.
- 過度の予熱や不必要に遅い冷却は避けてください。.
- 必要に応じて溶接後の溶体化焼きなましを適用する.
制御設計とサービス条件
感作を受けやすいステンレス鋼用, 可能な限り、400 ~ 600°C の範囲の温度に長時間さらされることは避けてください。.
使用温度や腐食環境に応じて低炭素グレードや安定化グレードを選択.
サービス条件も考慮する必要があります. 塩化物, 硫酸, 硝酸は特定の条件下で腐食を引き起こす可能性があります.
適切な排水と停滞ゾーンの回避は、腐食性媒体の蓄積と濃度を減らすのに役立ちます。.
粒界腐食の検査と試験
重要なコンポーネントの場合, 適切な試験と冶金検査を通じてIGCに対する耐性を検証する. 一般的な方法には含まれます:
- ASTM A262: オーステナイト系ステンレス鋼の粒界攻撃に対する感受性を評価するための標準的な手法.
- ストラウステストとヒューイテスト: 耐粒界腐食性を評価するために使用される特定の腐食試験.
- DL-EPR: 感作性を評価するためのダブルループ電気化学的電位運動性再活性化試験.
- 金属学的検査: 粒界炭化物の析出とそれに伴う微細構造の変化を特定するために使用されます。.
重要な点の 1 つは、不動態化だけでは感作を除去できないことです。. 適切に準備された表面の不動態皮膜を修復できます。, しかし、劣化した粒界領域のクロムを補充することはできない.
6. 粒界腐食を最小限に抑えるために適切なステンレス鋼グレードを選択する方法
正しいステンレス鋼グレードを選択するには、材料の化学組成を評価する必要があります, 製造ルート, 製造工程, およびサービス環境.
以下の推奨事項は、一般的な産業用途の実用的な出発点となります。.
| アプリケーションの要件 | 推奨される材料オプション | 選択に関する考慮事項 |
| 汎用溶接装置 | 304l, CF3 | 炭素含有量の削減により、感作性を最小限に抑えることができます |
| 化学処理装置 | 316l, CF3M | 低炭素とモリブデンにより、多くの環境で耐食性が向上します |
| 高温溶接部品 | 321, 347 | 安定化要素は炭化クロムの析出を制御するのに役立ちます |
| 耐食性鋳造バルブボディ | CF3M, CF8M | 選択は炭素制限と実際のプロセス媒体に依存します |
| 二重耐食装置 | 2205, 2507 | 相バランスを制御し、有害な金属間化合物の析出を防止します。 |
| 厳しい化学環境 | 904l, 254 SMO またはその他の認定された高合金グレード | 実際の化学媒体と温度の評価が必要 |
最終的な選択にはいくつかの重要な考慮事項が必要です:
- 動作温度: 通常の動作温度と一時的な熱暴露の両方を評価します.
- 溶接要件: コンポーネントに大規模な溶接や修理が必要かどうかを検討する.
- 腐食媒体: 塩素濃度の特定, 酸度, 温度, 酸化条件.
- コンポーネントの形状: 断面の厚さと熱処理のしやすさを考慮する.
- 検査要件: 金属組織検査または標準化された腐食試験が必要かどうかを確立する.
- 寿命: 熱老化と腐食への曝露の長期的な影響を評価する.
圧力を必要とする安全性が重要なコンポーネント用, 材料の選択は、適用される設計コードに基づいて行う必要があります, 材質仕様, およびサービス固有の腐食評価.
7. 結論
粒界腐食は、ステンレス鋼コンポーネントの信頼性を大きく損なう可能性がある冶金学的破損メカニズムです。.
従来のオーステナイト系ステンレス鋼では, 最も一般的な原因は感作です: 熱にさらされると、炭化クロムが粒界に沿って析出します。, 隣接する領域からクロムを消費し、クロム欠乏ゾーンを作成する.
これらのゾーンが安定した不動態皮膜を維持する能力を失うと、, 腐食は粒界に沿って優先的に進行します。.
しかし, クロムの枯渇だけが考えられるメカニズムではない. 金属間化合物相の析出, 粒界偏析, 腐食故障を評価する際には、特定の使用環境の影響も考慮する必要があります。.
ステンレス鋼インベストメント鋳造メーカー向け, 耐食性は生産の最初から設計する必要があります.
化学組成, 溶融, 凝固, 熱処理, 溶接と補修溶接はすべて最終的な冶金状態に影響します。.
そしてランゲ, ステンレス鋼のインベストメント鋳造に対する当社のアプローチは材料の選択を重視しています, 制御された鋳造プロセス, 適切な熱処理, 要求の厳しい産業環境に対応する信頼性の高いコンポーネントの製造をサポートするための検査と検査.
カスタムステンレス鋼バルブボディを製造するかどうか, ポンプコンポーネント, インペラ, またはその他の精密鋳造品, 長期的な材料性能と製品の信頼性を達成するには、粒界腐食を理解して制御することが不可欠です.
FAQ
溶接腐食とは何ですか?
溶接腐食は、溶接の熱影響部における粒界腐食です。, 溶接熱サイクル中の鋭敏化によって引き起こされる.
304L および 316L ステンレス鋼は IGC を防止しますか?
炭素が保持されるため、リスクが大幅に軽減されます。 0.03% 以下, しかし、あらゆる状況下で完全に免疫があるわけではありません.
とは何ですか 321 そして 347 に使用されるステンレス鋼?
安定したグレードです. チタン入り 321 とニオブ 347 炭素と優先的に結合する, クロムの枯渇を減らす.
溶体化アニーリングで鋭敏化を修正できるか?
腐食損傷が進行しすぎていない場合、冶金学的状態を復元できます。. すでに溶けてしまった粒界は修復できません.
不動態化により粒界腐食は修正されますか?
いいえ. 不動態化は表面の不動態皮膜を復元しますが、劣化した粒界ゾーンにクロムを復元することはできません。.