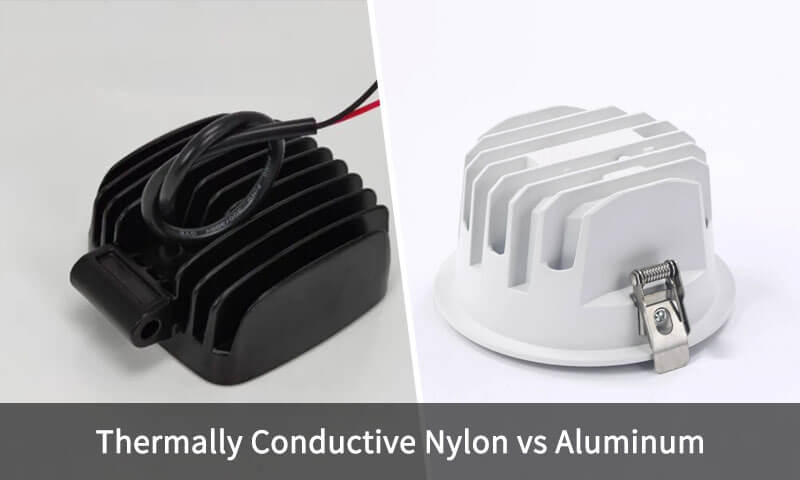
熱伝導性ナイロンは、特定の放熱コンポーネントの代替品になりつつあります.
LEDランプハウジング, 電源装置エンクロージャ, 電子冷却構造, およびその他の媒体- 低電力アプリケーションでは、重量を軽減するために熱伝導性エンジニアリングプラスチックの採用が増えています。, 組み立てを簡素化する, 電気絶縁を統合.
これは工学的に重要な問題を引き起こします: アルミニウムの熱伝導率は約 200 w/m・k. 純ナイロンはわずか0.25~0.3W/m・K. 数百倍の差ですよ. 熱伝導性ナイロンは本当にヒートシンクのアルミニウムを置き換えることができるのか?
それは公平な質問です. データシート上の数値は不可能に見えます. しかし、その答えは単純な「はい」か「いいえ」よりも興味深いものです.
部品が熱を放散できるかどうかは、単一の材料特性によって決まるのではなく、熱経路全体によって決まります。: 伝導, 広がる, 対流, そして放射線.
この記事では、熱伝導性ナイロンの仕組みについて説明します。, アルミニウムを真に置き換えることができる場所, それができないところは, 印象的な数字に惑わされずにグレードを選択する方法.
1. 熱伝導ナイロンとは?
ナイロン, とも呼ばれます ポリアミド (PA), 機械的強度が高く評価され、広く使用されているエンジニアリング熱可塑性プラスチックです, 耐摩耗性, 耐薬品性, 処理の多様性.
一般的なエンジニアリンググレードには PA6 および PA66 が含まれます. しかし, 充填されていないナイロンは本来、熱伝導率が低いです, 典型的な熱伝導率は約 0.25 ~ 0.3 W/(M・k).
これは多くの従来のエンジニアリングプラスチックに匹敵し、アルミニウムをはるかに下回ります。.
熱伝導性ナイロンは、マトリックスに大量の熱伝導性フィラーを充填することで機能します。.
フィラー粒子は互いに接触し、連続的な導電ネットワークを形成します。. 熱はポリマーを通過するのではなく、このネットワークに沿って移動します。.
一般的な熱伝導性フィラー
熱充填材は一般に、電気絶縁性と導電性のカテゴリーに分類できます。.
| 充填材 | 電気的特性 | 主な利点 | 典型的なアプリケーション |
| 酸化アルミニウム (al₂o₃) | 電気絶縁性 | コストパフォーマンスのバランスが良い, 安定した絶縁特性 | LEDハウジング, 電気エンクロージャ |
| 窒化アルミニウム (AlN) | 電気絶縁性 | 高い熱伝導率と優れた断熱性 | 高性能電子サーマルコンポーネント |
| 窒化ホウ素 (BN) | 電気絶縁性 | 高い熱伝導率, 特に優先方向において | 断熱放熱部品 |
| 黒鉛 | 導電性 | 高い面内熱伝導率 | ヒートスプレッダーと熱管理コンポーネント |
| 炭素繊維 | 導電性 | 熱輸送と機械的強化を改善します | 構造熱コンポーネント |
| グラフェン | 一般に導電性 | 高い固有熱伝導率と高度な複合材料の可能性 | 特殊な熱管理材料 |
熱伝導性ナイロンの代表的な熱伝導率
次の値は、一般的な材料選択の参考情報を提供します。:
| 材料 | 代表的な熱伝導率 (w/m・k) | 特性 |
| 非充填ナイロン | 0.25–0.3 | 標準エンジニアリング熱可塑性プラスチック |
| 熱伝導性ナイロン | 1–5 | 断熱配合の一般的な範囲 |
| 高性能充填ナイロン | 5–10+ | より高いフィラー充填量または高度なフィラーシステム |
| 特殊なBN/グラファイト充填複合材 | 10+ | 好みの方向でより高い導電性を実現可能 |
| アルミニウム合金 | 約 200 | 高い熱伝導率と優れた熱拡散性 |
注記: これらは目安の範囲です, 仕様を保証するものではありません. 実際の性能はナイロンのグレードによって異なります, フィラータイプ, 読み込み中, 加工条件, と測定方向.
特殊な複合材料はより高い値を達成できる可能性があります, ただし、機械的および加工特性も評価する必要があります.
2. 熱伝導性ナイロンは本当に熱を放散できるのか?
ヒートシンクは伝導率だけでは機能しません. シーケンスを通じて機能します: ソースからの伝導, 部分に広がる, 地表から空気への対流, そして地表からの放射線.
アルミニウムは熱を早く伝えます, しかし、伝導は最初のステップにすぎません. 最後のステップ、つまり熱を空気中に取り込むことは、表面積と空気の流れによって異なります。, 材料の導電率ではありません.
導電性が優れていても表面積が不十分な部品でも熱くなる.
熱伝導性ナイロンは、いくつかの設計および機能上の利点により、その低い伝導性を補います。.
より高い表面放射率
アルミニウム表面, 特に明るいもの、または磨かれたもの, 一般に熱放射率が比較的低い.
ポリマー表面は通常、より高い放射率を示します, 同じ表面温度で熱放射を通じてより多くの熱を放出できるようになります。.
この利点は、空気の流れが限られている密閉型機器でより重要になります。. 自然対流条件下, 放射は総熱放散の重要な部分に寄与する可能性があります.
しかし, 実際の寄与は表面温度によって異なります, 放射率, 周囲の表面温度, そしてエンクロージャーの形状.
放射率が高くてもナイロンが自動的に優れたヒートシンクになるわけではありません, しかし、適切に設計された用途では、熱伝導率の低下を補うのに役立ちます。.
放熱構造の設計自由度が向上
射出成形により、熱伝導性ナイロンは、従来のアルミニウム機械加工では製造が困難または高価な複雑な形状を形成できます。.
メーカーは高密度フィンを統合可能, 曲面, 不規則な放熱機能, 内部キャビティを単一の成形コンポーネントに統合.
これらの構造により、複数の機械加工や組み立て作業を必要とせずに、有効な熱伝達面積を増やすことができます。.
小型電子製品向け, 利用可能な設置スペースが限られている場合, 形状は材料の導電性と同じくらい重要です.
しかし, フィンの数が多いほど冷却効果が高いとは限りません. フィンの間隔, 厚さ, 身長, オリエンテーション, と通気抵抗を合わせて考慮する必要があります.
フィンの間隔が狭すぎる場合, 空気の流れが制限されると効果が低下する可能性があります.
統合された電気絶縁
LED照明では電気絶縁が重要な考慮事項です, パワーエレクトロニクス, 充電設備, およびその他の電気アセンブリ.
アルミニウムは熱を効率よく伝導しますが、電気も伝導します。, そのため、設計者は熱源と金属ハウジングの間に追加の断熱材が必要になる場合があります。.
熱伝導性ナイロンは、配合物に電気絶縁性フィラーを使用する場合、熱伝導と電気絶縁を 1 つの材料で組み合わせることができます。, 酸化アルミニウムなど, 窒化アルミニウム, または窒化ホウ素.
これにより、別途絶縁シートを用意する必要性が軽減されます。, パッド, ブラケット, または他の絶縁コンポーネント.
その結果、インターフェイスが減り、取り付けエラーの可能性が減り、アセンブリがよりシンプルになる可能性があります。.
それにもかかわらず, 電気絶縁は製品の電圧に対して検証する必要があります, 沿面距離と空間距離の要件, 動作環境, および適用される安全規格.
軽量化と部品点数の削減
典型的な密度は約 1.3 ~ 1.8 g/cm3, 熱伝導性ナイロンはアルミニウムよりもかなり軽い, 通常、密度は約 2.65 ~ 2.80 g/cm3 です。.
物質の重量を超えて, 射出成形により、メーカーは取り付けボスを統合することもできます, ネジポスト, ワイヤーチャンネル, スナップフィット機能, 構造を熱放散ハウジングに直接配置する.
これらの統合機能により、個別のブラケットが不要になります, ファスナー, およびサポートコンポーネント.
ポータブル電子機器用, コンパクトパワーモジュール, 自動車エレクトロニクス, およびその他の重量に敏感な製品, コンポーネントの質量とアセンブリの複雑さの両方を軽減すると、実用的な利点が得られます.
量産時の製造コストの削減
複雑なコンポーネントの場合, 生産量が金型への投資に見合った場合、射出成形はコスト上の利点をもたらします。.
成形された熱伝導性ナイロン製ハウジングは、1 つの部品で複数の機能を組み合わせることができます。, 機械加工またはダイカストを必要とするアルミニウム部品を置き換える可能性があります, 二次絶縁, 追加の括弧, そして手動組み立て.
経済的な利点は部品の形状に依存します, 材質グレード, 生産量, 工具費, サイクル時間, と品質要件.
シンプルなヒートシンクまたは少量のアプリケーション向け, アルミニウムは引き続き経済的になる可能性がある.
複雑な統合機能を備えた大量生産製品向け, 熱伝導性ナイロンは、より競争力のある総製造コストを提供できます.
したがって、本当の問題は、「ナイロンはアルミニウムと同じくらい導電性があるのか」ということではありません。?それは、「この特定の熱問題にはアルミニウムレベルの導電性が必要ですか?」, それとも適切な導電性と表面積と絶縁性が必要ですか?」
3. 熱伝導性ナイロン vs. アルミニウム: 重要な違い
熱伝導性ナイロンとアルミニウムのどちらかを選択するには、熱伝導率を比較するだけでは不十分です.
両者の違いは体重にも及びます, 電気断熱, 機械的挙動, 製造プロセス, 寸法安定性, そして生産コスト.
材料性能の比較
| 財産 | 熱伝導性ナイロン | アルミニウム合金 |
| 熱伝導率 | 通常 1 ~ 5 W/(M・k); 特殊グレードはそれを超える可能性があります 10 | 約 200 付き(M・k) |
| 密度 | 約 1.3 ~ 1.8 g/cm3, グレード依存 | 約 2.65 ~ 2.80 g/cm3 |
| 電気伝導率 | 適切なフィラーを使用して電気絶縁性を持たせることができます | 導電性 |
| 機械的強度 | ポリマーグレードとフィラー配合量に大きく依存します | 一般に高い剛性と構造安定性 |
| 弾性率 | 通常はアルミニウムよりも低い | 約69~72GPa |
| 耐食性 | 金属腐食なし; 化学的適合性をチェックする必要がある | 良い, ただし合金と表面処理により異なります |
| 熱膨張 | 一般的に高い | 一般的に低い |
製造 |
射出成形, 押し出しの可能性がある | アルミ押出材, キャスティングダイ, CNC加工 |
| 設計の柔軟性 | 複雑な統合機能に優れています | 良い, ただし形状とプロセスに依存します |
| 表面仕上げ | テクスチャリング, 絵画, コーティング | 陽極酸化処理, パウダーコーティング, 絵画, 研磨 |
| 重さ | より低い | より高い |
| 電気的絶縁 | コンポーネントに断熱材を組み込むことができます | 通常、必要に応じて追加の断熱材が必要です |
注記: 数値は代表的な技術範囲です. ナイロンの特性はポリマーの種類によって大きく異なります, フィラー配合, 水分含有量, 温度, と成形方向.
体重減少
熱伝導性ナイロンの最も明白な利点の 1 つは、密度が低いことです。.
典型的な密度は約 1.3 ~ 1.8 g/cm3, 熱伝導性ナイロンはアルミニウムより軽い, 通常は 2.65 ~ 2.80 g/cm3 の範囲内に収まります.
これによりコンポーネントの質量を削減できます, 特にヒートシンクがエンクロージャまたは構造ハウジングとしても機能する製品の場合.
軽量化には価値がある:
- ポータブル電子機器.
- LED照明器具.
- バッテリー駆動の機器.
- コンパクトパワーモジュール.
- 自動車用電子ハウジング.
しかし, 設計者は密度のみを使用して材料を比較すべきではありません.
ナイロンは剛性が低いので, コンポーネントにはより厚い壁や追加の補強機能が必要になる場合があります. 最終的な重量の利点は、完全なジオメトリによって異なります。.
電気断熱
電気絶縁は、熱伝導性ナイロンを検討する最も強力な理由の 1 つです.
アルミニウムは導電性がある. アルミニウム製ヒートシンクが通電中の電気コンポーネントの近くに配置されている場合, 設計者は追加の断熱層が必要になる場合があります, 絶縁パッド, または構造的な障壁.
適切に配合された熱伝導性ナイロンにより、1 つのコンポーネントで熱伝達と電気絶縁を組み合わせることができます。.
これにより、組み立てを簡素化できます。:
- LED照明ハウジング.
- 電源エンクロージャ.
- 充電モジュール.
- 電子制御ユニット.
- 高圧電気部品.
これらのアプリケーション向け, 酸化アルミニウムなどの電気絶縁性フィラー, 窒化ホウ素, および窒化アルミニウムは特に関連性があります.
電気的特性は、実際の化合物と完成したコンポーネントを使用して検証する必要があります。.
熱伝導性があると記載されている材料が、特定の断熱要件を満たしていると自動的に想定されるべきではありません。.
機械的強度と寸法安定性
アルミニウムは一般に、持続的な機械的負荷の下でより高い剛性と優れた寸法安定性を提供します。.
ナイロン複合材料は有用な強度を提供します, ただし、フィラーの充填量が多いと耐衝撃性と伸びが低下する可能性があります.
ポリマーコンポーネントも、継続的な負荷によりクリープが発生する可能性があります, 特に高温で.
これは、ヒートシンクがサポートする必要がある場合に重要です。:
- 重量のある電子部品.
- ネジおよびネジ付きインサート.
- 組み立てと分解の繰り返し.
- 長期クランプ圧力.
- 機械的振動.
これらのアプリケーション向け, 選択したナイロングレードは引張強度を評価する必要があります, 曲げ弾性率, 耐衝撃性, クリープ, および熱老化性能.
腐食と環境抵抗
熱伝導性ナイロンはアルミニウムのような金属腐食を起こしません。.
これは、湿気や特定の化学物質が金属表面を攻撃する可能性がある環境では有利です。.
しかし, ナイロンは環境劣化の影響を受けないわけではありません. 配合と暴露条件に応じて, 湿気を吸収する可能性があります, 次元変化を受ける, または熱による劣化が発生する, 紫外線, および特定の化学物質.
アルミニウムは優れた耐食性も備えています, 特に適切な合金の選択と陽極酸化などの表面処理.
したがって、材料の選択は、1 つの材料が普遍的に耐久性が高いと仮定するのではなく、実際の動作環境を反映する必要があります。.
4. 熱伝導性ナイロンがアルミニウムに取って代わられる時期?
熱負荷が中程度の場合には、熱伝導性ナイロンが最適です。, 電気絶縁は重要です, コンポーネントは十分な伝熱面積を持って設計できます。.
複数の機能をコンパクトな成形部品に統合する必要がある用途では、ますます魅力的です。.
LEDランプハウジングおよび照明コンポーネント
LED 照明は、熱伝導性ナイロンの最も有望な応用分野の 1 つです。.
多くの LED 製品は中程度の電力レベルで動作し、比較的コンパクトなヒートシンクを使用しています。.
これらのデザインでは, ハウジングと放熱構造を 1 つの射出成形コンポーネントに統合することができます。.
潜在的な利点としては以下が挙げられます:
- コンポーネントの重量の削減.
- 統合された電気絶縁.
- 複雑なフィン形状.
- 二次組立の削減.
- 設計の柔軟性が向上.
- 一貫した大量生産.
しかし, 集中した熱源を備えた高出力 LED モジュールには、依然としてアルミニウムまたはハイブリッド熱構造が必要な場合があります.
中小型電力電源モジュール
電源や電子制御モジュールでは、多くの場合、スイッチング コンポーネントの周囲に放熱構造が必要です。, トランス, およびパワー半導体.
熱伝導性ナイロンは、熱負荷が分散され、電気的絶縁が必要な場合に役立ちます。.
射出成形の特性により、設計者は取り付け機能を統合することもできます。, ケーブルチャンネル, 防護壁, 放熱フィンを一体化した筐体.
ハイパワー電源用, しかし, 急速な熱拡散と低い熱抵抗が不可欠な場合には、依然としてアルミニウムが好ましい.
充電モジュールと電気エンクロージャ
充電モジュールや小型電気機器には、限られた設置スペース内に複数の発熱コンポーネントが含まれることがよくあります。.
熱伝導性ナイロンは、個別の絶縁コンポーネントの必要性を減らしながら、筐体の保護と熱管理の両方を提供します。.
これは、製品が必要とする場合に特に価値があります。:
- 電気絶縁.
- 複雑な内部形状.
- 統合された取り付け機能.
- 軽量構造.
- 大量射出成形.
最終的な材料は要求される難燃性も満たさなければなりません, 電気断熱, および長期温度仕様.
自動車エレクトロニクスおよび制御コンポーネント
熱伝導性ナイロンは、一部の自動車電子ハウジングにも考慮できます, センサーエンクロージャ, および制御モジュール.
軽量で電気絶縁特性があるため、コンパクトな電子パッケージングをサポートできます。.
しかし, 自動車用途では熱劣化を注意深く検証する必要がある, 耐振動性, 化学曝露, 吸湿性, および寸法の安定性.
屋内 LED ランプで良好な性能を発揮する材料でも、自動車のボンネット下の環境には適していない可能性があります。.
それでもアルミニウムまたは銅がより良い選択である場合
熱伝導性ナイロンは、金属製ヒートシンクの汎用代替品として扱うべきではありません。.
アルミニウムまたは銅は、以下のような用途において依然として好ましい。:
- ハイパワー半導体デバイス.
- 小さな領域に集中した高い熱流束.
- 高温部品との直接熱接触.
- 高温連続運転.
- 急速な熱拡散を必要とする大きな熱負荷.
- 低い熱抵抗が不可欠な長い冷却経路.
銅はアルミニウムよりもさらに高い熱伝導率を示します, ただし、密度が高くコストが高いため、一部の用途では使用が制限されます。.
私自身の実践から得た経験則: 伝導パスが短い場合, 表面積が広い, パワーは中程度です, とにかく断熱が必要です, ナイロンは評価する価値がある.
狭い領域から熱を急速に取り出す必要がある場合, 金属と一緒にいる.
5. 単一の数字で素材を選択しないでください
熱伝導性ナイロンを選択する際に最もよくある間違いの 1 つは、宣伝されている最高の熱伝導率だけに注目することです。.
面内 vs. 面貫通熱伝導率
熱伝導性ナイロンの最も重要な特性の 1 つは異方性熱伝導率です。, つまり、熱はどの方向にも同じように伝わらないということです。.
この動作は、グラファイトフレークが充填された材料では一般的です。, 窒化ホウ素小板, および方向性構造を持つその他の粒子.
射出成形時, これらのフィラーはメルトフローと一致する傾向があります.
結果として, 成形表面に平行な熱伝導率は、コンポーネントの厚さ方向の熱伝導率よりも大幅に高くなる可能性があります.
ヒートシンクを設計する際には、この区別が重要です. 例えば, 電子部品によって発生した熱は通常、ベースを通ってヒートシンクに入り、フィンに向かって移動します。, 周囲の空気に移る場所.
この熱経路には、有効な平面伝導率が必要となる場合があります, 単に面内導電率が高いだけではありません.
したがって、より高い面内値のみを報告するデータシートでは、実際の熱伝達性能について不完全な全体像が得られる可能性があります。.
グレードを選ぶ前に, 材料サプライヤーに両方の測定値を提供するよう依頼してください:
- 面内熱伝導率: 成形表面または主なメルトフロー方向に平行な熱伝達.
- 面内熱伝導率: 成形表面に垂直な熱伝達、または部品の厚みを通した熱伝達.
これらの値は、同等のテスト条件下で測定する必要があります. エンジニアは実際のゲートの位置も考慮する必要があります, メルトフロー方向, 壁の厚さ, データ解釈時のフィラーの方向.
ヒートシンク用途向け, 熱が取り付け面からフィンに伝わる必要がある場合、平面通過値は特に重要です。.
電気絶縁性または導電性: 最初に要件を定義する
熱伝導性ナイロンの電気的挙動は、充填システムを選択する前に確立する必要があります.
これは単に熱性能の問題ではありません; 製品の安全性と電気的コンプライアンスに直接影響します.
熱伝導性化合物は一般に 2 つのカテゴリーに分類されます:
| 材料タイプ | 代表的なフィラー | 電気的特性 | 適切なアプリケーション |
| 電気絶縁グレード | 酸化アルミニウム (al₂o₃), 窒化アルミニウム (AlN), 窒化ホウ素 (BN) | 熱伝達と電気絶縁を組み合わせた設計 | LEDモジュール, パワーエレクトロニクス, 電気ハウジング, 断熱ヒートシンク |
| 導電性グレード | 黒鉛, 炭素繊維, 特定のカーボンベースのフィラー | 電気を通すことができ、電磁シールドを提供する可能性があります | EMIシールドコンポーネント, 接地構造, 導電性ハウジング |
通電回路の近くにあるコンポーネント用, 高電圧モジュール, または露出した電気接続, 一般に電気絶縁グレードが必要です.
体積抵抗率は評価すべき重要なパラメータの 1 つです. 10¹4 Ω・cm 以上の値は、特定の用途の基準目標として機能します。, しかしそれは普遍的な受け入れ基準ではありません.
実際の要件は電圧によって異なります, 動作条件, 材料の厚さ, 環境暴露, および適用される安全規格.
対照的に, 黒鉛- 接地または電磁干渉のために導電性が必要な場合は、炭素繊維入りコンパウンドが適している場合があります。 (エミ) シールド.
しかし, これらの材料は、電気絶縁性の熱伝達プラスチックとして扱われるべきではありません。.
これら 2 つの材料カテゴリを混同すると、設計とコンプライアンスに重大な問題が発生する可能性があります.
したがって, 電気要件は、熱伝導率を比較したり、材料グレードを最終決定したりする前に定義する必要があります。.
フィラー含有量が多いほど必ずしも良いとは限らない理由
一般に、熱伝導性フィラーの濃度を高めると、ポリマーマトリックスを通るより連続的な経路が形成され、熱伝達が向上します。.
しかし, フィラーの充填量が増えると、材料の機械的特性と射出成形の挙動も変化します。.
フィラー含有量が増加するにつれて, いくつかのトレードオフが生じる可能性があります:
- 靭性と衝撃強度の低下: フィラーの充填量が多いとコンパウンドがより脆くなる可能性があります, 組み立て中に亀裂が入るリスクが高まる, 取り扱い, またはサービス.
- 溶融流動性が低い: メルトフローインデックスは一般に、フィラー濃度が上昇すると低下します。, 薄い壁を埋めるのがより困難になる, 狭いチャンネル, そして長い流路.
- 装備の磨耗が大きくなる: 硬質鉱物フィラーは射出成形スクリューの摩耗を促進する可能性があります, 樽, ノズル, および金型表面.
- 材料費や加工費が高くなる: より特殊なフィラーはコンパウンドのコストを増加させます, 一方、流動性が低下すると、より高い射出圧力またはより厳しい加工条件が必要になる場合があります。.
- 伸びの減少: フィラー含有量の増加により、ポリマー鎖の可動性が制限されることがよくあります, 破断点伸びと全体的な延性の低下.
適切なグレードは熱性能のバランスです, 機械的特性, と成形性. データシート上の最大の数値が、製造における最良の選択であることはほとんどありません。.
6. 難燃性と耐熱性: 電気ヒートシンクの要件
熱性能だけでは、ナイロン化合物が電気ヒートシンク用途に適しているかどうかは決まりません。.
多くの照明およびパワーエレクトロニクス部品は、難燃性と長期温度要件も満たさなければなりません.
UL 94 v-0 難燃性
多くの電気および電子アプリケーション向け, 設計者はULを指定します 94 v-0 難燃性のターゲットとして.
UL 94 is a plastics flammability classification system. V-0 分類は指定された実験室条件の下で決定され、材料が定義された燃焼時間および炎滴りの基準を満たす必要があります。.
しかし, 材料グレードのUL 94 分類は試験片の厚さと試験条件に依存します.
そしてV-0 ある厚さでの評価は、より薄く完成したコンポーネントでの同じ性能を自動的に保証するものではありません。.
When selecting thermally conductive nylon, 確認する:
- The exact material grade and formulation.
- UL認定 94 分類.
- The tested specimen thickness.
- 難燃剤配合が熱伝導率や機械的性能に影響を与えるかどうか.
- 最終成形部品が該当する製品の安全性要件を満たしているかどうか.
連続使用温度
ナイロンの耐熱性はポリマーの種類によって異なります, フィラーシステム, 水分含有量, and stabilization package.
材料は通常の動作温度だけでなく、局所的なホットスポットや繰り返しの熱サイクルにも耐える必要があります。.
重要なプロパティには次のものがあります。:
- 熱たわみ温度 (HDT).
- 連続使用温度.
- ガラス転移温度 (TG), 該当する場合.
- 融解温度 (TM).
- 耐熱老化性.
- 長時間熱にさらされた後の機械的特性の保持.
コンパウンドは短期的には優れた熱性能を発揮しますが、高温に長時間さらされると機械的強度や寸法安定性が失われることがあります。.
このため, 認定プロセスには、熱老化と実際のコンポーネントのテストを含める必要があります。.
7. 熱伝導性ナイロン vs. アルミニウム: どちらが費用対効果が高いか?
初期材料価格は総製造コストの一部にすぎません.
アルミ製ヒートシンク 押し出しが必要な場合があります, キャスティングダイ, CNC加工, deburring, 表面処理, および追加の電気絶縁コンポーネント.
熱伝導性ナイロン製ヒートシンクを射出成形で製造可能, 複数の機能を 1 つの部分に統合する可能性がある.
製造コストの比較
| コストファクター | 熱伝導性ナイロン | アルミニウム |
| 原材料 | 多くの場合、熱充填剤により標準ナイロンよりも高くなる | 一般的に競争力がある |
| ツーリング | 射出成形金型が必要 | 押出金型またはダイカスト金型, プロセスに応じて |
| 生産サイクル | 自動大量成形に最適 | 効率的な押出またはダイカスト |
| 二次加工 | 一体成形により削減される場合が多い | 穴あけが必要な場合があります, ミリング, または切断 |
| 表面処理 | 塗装や特殊なコーティングが必要な場合があります | 陽極酸化処理または粉体塗装が必要な場合があります |
| 電気絶縁 | 素材に組み込むことができる | 追加の断熱材が必要な場合があります |
| 設計の統合 | 高い | 製造工程により異なります |
| 装備の摩耗 | 研磨フィラーを使用するとさらに高くなる可能性があります | 機械加工および成形作業によって異なります |
熱伝導性ナイロンは、複数のコンポーネントを統合した設計により、より経済的になる可能性があります, 絶縁部品を排除, 組み立て作業を軽減, 大量生産をサポートします.
しかし, コンパウンド自体は標準のナイロンよりも大幅に高価になる可能性があります, 特に高度なフィラーが使用される場合.
高い熱伝導率を必要とする大型ヒートシンクでは、アルミニウムのほうが依然としてコスト効率が高い可能性がある, 特に形状が比較的単純で、押出またはダイカストが適している場合.
正しい比較は、部品の総コストと熱性能に基づいて行う必要があります。, 原材料価格だけではない.
8. アルミニウムからナイロンに切り替える場合の設計上の考慮事項
コンバージョンを評価している場合, これらは最も重要な設計変更です.
伝導パスの断面積を増やす.
導電性が低いため, 部品の伝導パスにはより多くの材料が必要です. 熱源近くの壁が厚い, または専用の伝導リブ, 低い導電率を補う.
表面積を最大化する.
高密度フィンアレイを使用する, ピンフィン, またはテクスチャーのある表面. 射出成形により複雑なフィン形状を手頃な価格で実現.
異方性の管理.
フィラーの配置が支配的な熱流路をサポートするように、ゲートと流れの方向を調整します。.
面貫通導電率が重要な場合, より等方性の挙動を持つフィラー システムを選択するか、制限を回避した設計を選択します。.
インターフェースを制御する.
熱源とハウジングの間の接触抵抗が総熱抵抗を支配する可能性があります。.
サーマルパッドを使用する, ギャップフィラー, または相変化材料, そしてアパートを指定します, きれいな合わせ面.
壁厚制限を考慮する.
高度に充填されたグレードは、長距離にわたって薄い壁を充填するのに苦労します. ゲート位置で成形業者と協力して作業する, 壁の厚さ, および処理ウィンドウ.
組み立て用の設計.
一体型ネジボス, スナップフィット, とワイヤーチャンネルは成形ハウジングの大きな利点です - それらを使用してください, ただし、脆いハイフィラーグレードで十分に補強します。.
クリープと温度の制限を考慮する.
ナイロンの機械的特性は温度と吸湿により劣化します。. 連続使用温度と寸法と強度に対する水分の影響を確認します。.
9. 結論
熱伝導性ナイロンはヒートシンクのアルミニウムに代わる可能性がある? 時々はい, 場合によってはそうでない場合もあり、その違いはアプリケーションによって決まります, データシートによるものではない.
最も重要な実践的なアドバイスはこれです: 単一の導電率だけで材料を選択しないでください。. 面内値と面内値の両方を要求する.
最初に絶縁か導通かを決定する. 機械的および加工要件に対する充填剤の負荷のバランスをとります. 代表的なプロトタイプの実際の温度測定で検証します.
熱伝導率が高いという理由だけで材料を選択しないでください。. コンポーネント全体が耐用年数を通じて必要な熱を確実に放散できるため、これを選択してください。.
FAQ
LEDヒートシンクにはアルミニウムよりも熱伝導性ナイロンの方が優れています?
必ずしもそうではありません. アルミニウムは一般に、熱伝導率がはるかに高く、熱拡散が優れています。.
しかし, 熱伝導性ナイロンは低温度環境に適しています。- 電気絶縁性を備えた中出力 LED 製品, 軽量構造, 複雑なフィン形状, と一体成形によるメリット.
熱伝導性ナイロンは本当にヒートシンクのアルミニウムを置き換えることができるのか?
一部のアプリケーションで, はい. 低出力から中出力の LED ハウジング用, パワーモジュール, 絶縁が必要であり、成形によって表面積を増やすことができる充電エンクロージャ, 充填ナイロンで十分です.
ハイパワー用, 高い熱流束, または集中したホットスポット, アルミニウムまたは銅が必要なまま.
ヒートシンクハウジングに必要な難燃性定格?
多くのヒートシンク ハウジングは UL94 V0 を満たす必要があります. 特定のグレードの難燃性評価を確認し、部品に使用されている実際の肉厚で検証してください。.
アルミニウムからナイロンに変更する場合、どのような設計変更が必要ですか?
伝導パスの断面積を増やす, 成型フィンで表面積を最大化, フィラーの方向を管理する, 熱インターフェースを制御する, 壁の厚さの制限とナイロンの温度と湿度の影響を考慮します.
免責事項: この記事は技術的な概要です. 引用されたデータは典型的な業界範囲です.
UL94 難燃性評価は実験室条件下で決定されます, 実際のパフォーマンスは特定のグレードによって異なります, 装置, および動作条件.
材料の選択と検証は、現在の国家規格と顧客の仕様に従って実行する必要があります.