Selama lebih dari 30 tahun saya bekerja di pabrik dan menjadi mentor bagi para insinyur proses, Saya telah melihat terlalu banyak praktisi baru yang memperlakukan presisi pemesinan hanya sebagai “apakah bagian tersebut sesuai dengan batas toleransi.”
Mereka melihat dimensi pada cetakan, periksa dengan kaliper, dan menyebutnya baik. Namun presisi jauh lebih dalam dari itu.
Mulai dari nilai nominal pada cetak biru hingga chip yang keluar dari alat tersebut, presisi adalah sistem kontrol dimensi berlapis-lapis, membentuk integritas, dan penyelarasan posisi — dan kesalahan pada satu lapisan akan menggagalkan keseluruhan perakitan.
Demikian pula, kualitas permukaan sering kali dianggap “hanya kosmetik”. Saya tidak dapat menghitung berapa kali saya mendengar “itu ada di dalam mesin, tidak ada yang melihatnya” — hanya untuk melihat bagian-bagian tersebut aus 5x lebih cepat atau retak sebelum waktunya karena kelelahan yang disebabkan oleh permukaan.
Panduan ini membagi presisi pemesinan menjadi tiga dimensi intinya, menelusuri lima metode praktis yang kami gunakan di lantai untuk mencapai target dimensional, dan menjelaskan empat cara kualitas permukaan secara langsung menentukan masa pakai komponen.
Ini bukan teori buku teks - ini adalah pelajaran yang kita pelajari dari satu batch yang dibatalkan dan satu uji coba lapangan yang gagal pada suatu waktu.
1. Tiga Dimensi Presisi Pemesinan
Setiap toleransi pada cetak biru termasuk dalam salah satu dari tiga kategori: akurasi dimensi, akurasi bentuk, dan akurasi posisi.
Insinyur baru sering kali terpaku pada angka dimensi dan mengabaikan dua angka lainnya — itulah yang menyebabkan Anda mendapatkan bagian yang “mengukur dengan benar” tetapi tidak berfungsi..
Akurasi dimensi
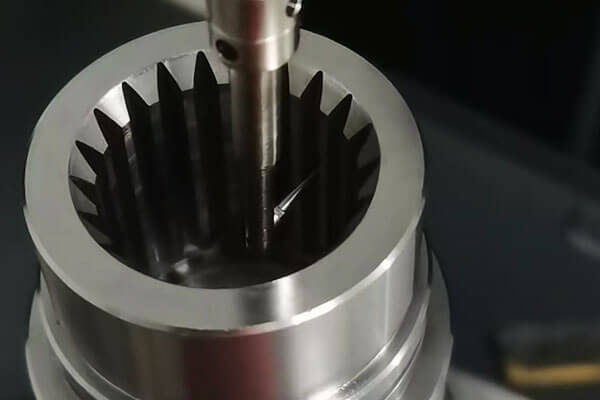
Akurasi dimensi menggambarkan seberapa dekat ukuran aktual suatu fitur dengan nilai nominal idealnya — misalnya diameter lubang, panjang poros, atau lebar slot.
Ini adalah dimensi presisi yang paling intuitif dan paling umum diukur, but it is also the most frequently misinterpreted.
Here’s the first shop floor rule most new folks miss: the nominal dimension on the drawing is the center of the tolerance band, not the upper or lower limit.
If you set your tool offset right at the upper limit just to “make sure it fits,” you’re already halfway to out-of-tolerance as soon as your tool starts to wear.
We always target the nominal value on first cuts, and leave equal margin on both sides for wear.
It sounds basic, but I’ve seen entire batches scrapped because an operator set up at the tolerance edge.
Akurasi Formulir
Form accuracy describes how true a feature is to its intended geometric shape.
Kelurusan, kebosanan, circularity, silindrisitas, and line profile tolerance all fall into this category. In plain terms: is the shaft actually round? Apakah bagian atas meja benar-benar rata?
Ini adalah silent killer kinerja perakitan. Saya pernah memilikinya 4140 poros baja yang melewati setiap pemeriksaan diameter dimensi sesuai buku.
Tapi saat kami menekan bantalan pada mereka, mereka bernyanyi dan bergetar sangat buruk sehingga kami harus membatalkan seluruh proses.
Masalahnya? Silindernya buruk — porosnya agak lonjong, hanya dengan 0.03 mm, tapi cukup untuk memuat bantalan secara tidak merata. Semua nomor dimensi lolos; akurasi formulir gagal.
Akurasi Posisi
Akurasi posisi menggambarkan hubungan geometris antar fitur: paralelisme antara dua wajah, tegak lurus antara lubang dan permukaan pemasangan, konsentrisitas antara dua lubang, atau posisi pola lubang pada rumahan.
Ini adalah jenis kegagalan presisi yang paling mahal. Jika pola lubang pada rumah girboks digeser sebesar 0.1 mm, porosnya terikat, roda gigi aus sebelum waktunya, dan seluruh unit gagal lebih awal.
Anda tidak dapat memperbaiki kesalahan posisi dengan pengamplasan atau reaming — kesalahan ini sudah ada dalam pengaturan.
Hirarki Lantai Toko Tidak Tertulis
Ada aturan prioritas lama yang kita jalani, diperoleh melalui puluhan tahun bagian-bagian yang dibuang dan pengerjaan ulang tengah malam: Toleransi bentuk > Toleransi posisi > Toleransi dimensi
Kebanyakan orang menganggap toleransi dimensi adalah yang paling ketat, tapi ternyata tidak. Bentuk adalah fondasinya. Jika permukaan Anda tidak rata, Anda tidak dapat mengukur paralelisme secara akurat.
Jika lubang Anda tidak bulat, pengukuran diameter Anda tidak ada artinya. Hirarki ini tidak diambil dari buku pegangan standar — hierarki ini dipelajari dengan susah payah.
2. Lima Metode Praktis untuk Mencapai Akurasi Dimensi
Mencapai target dimensional bukanlah hal yang ajaib — ini tentang memilih metode yang tepat untuk volumenya, toleransi, dan geometri.
Kami menggunakan lima metode inti di lantai, masing-masing dengan kepribadiannya sendiri, kekuatan, dan jebakan.
Metode Potong-dan-Coba
Metode jadul yang klasik: ambil potongan ringan, mengukur hasilnya, sesuaikan offset alat Anda, dan ulangi. Anda menyelinap ke ukuran akhir secara bertahap, jangan pernah memotong terlalu dalam dalam satu lintasan.
- Terbaik untuk: Bagian satu kali saja, prototipe, pekerjaan dalam jumlah kecil, dan toleransi yang sangat ketat
- Kenyataan di lantai toko: Lambat, tetapi tidak ada duanya dalam hal fleksibilitas. Ini adalah keterampilan pertama yang saya jadikan master bagi setiap peserta magang, dan dibutuhkan waktu enam bulan untuk menjadi benar-benar mahir.
Anda mulai merasakan seberapa besar alat tersebut akan dibelokkan, berapa banyak panas yang akan membuat bagian tersebut membesar, dan cara membaca mikrometer seperti bahasa kedua. - Menangkap: Ini hanya berfungsi jika operator Anda mengetahui apa yang mereka lakukan. Offset yang buruk pada potongan akhir akan merusak bagian tersebut.
Metode Penyesuaian Pengaturan
Anda memanggil posisi alat Anda dan melakukan offset satu kali, lalu jalankan seluruh batch dari pengaturan yang sama.
- Terbaik untuk: Batch produksi menengah dan besar, bagian berulang yang konsisten
- Keuntungan: Akurasi yang stabil, efisiensi tinggi, kualitas bagian-ke-bagian yang konsisten. Ini adalah pekerja keras produksi massal.
- Aturan kritis: Selalu periksa dan validasi bagian pertama sepenuhnya sebelum menjalankan batch.
saya sudah melihatnya 500 bagian-bagiannya dihapus dalam waktu satu jam karena seseorang melewatkan pemeriksaan bagian pertama dan alat diimbangi 0.2 mm mati.
Metode Alat Berukuran
Anda menggunakan alat yang tetap, ukuran yang dikalibrasi — bor, Reamers, bros, dan latihan ketuk semuanya bekerja dengan cara ini. Ukuran lubang adalah ukuran alat, lebih kurang.
- Terbaik untuk: Ukuran lubang standar, Splines, dan profil internal
- Keuntungan: Sederhana, konsisten, tidak ada manajemen offset yang rumit.
- Menangkap: Keausan alat adalah pembunuh diam-diam. Alat untuk membesarkan lubang yang dipakai oleh 0.02 mm akan diam-diam melayang di setiap lubang selama proses, dan Anda tidak akan menyadarinya sampai Anda mengukurnya. Anda harus melacak masa pakai alat dan menggantinya sesuai jadwal, bukan pada kegagalan.
Otomatis & Metode Kontrol CNC
CNC dan sistem kontrol otomatis pada dasarnya memasukkan pengalaman operator ke dalam program.
Mesin mengukur, mengkompensasi keausan alat, dan menarik kembali secara otomatis, dengan kontrol koordinat yang tepat pada jalur pahat.
- Terbaik untuk: Geometri kompleks, volume sedang hingga tinggi, pengulangan yang konsisten
- Keuntungan: Efisiensi dan konsistensinya jauh lebih tinggi dibandingkan cara manual. Kontur kompleks dan permukaan 3D yang tidak mungkin dilakukan dengan tangan adalah hal yang rutin di pabrik CNC.
- Kebenaran yang sulit: Sampah masuk, sampah keluar. Jika programnya salah, mesin hanya akan membuat kesalahan lebih cepat dan lebih konsisten dibandingkan manusia.
Saya telah melihat kerusakan yang lebih parah akibat kode yang buruk dibandingkan akibat penilaian operator yang buruk.
Perbandingan Metode Kontrol Dimensi
| Metode | Rentang Volume Terbaik | Akurasi Dimensi Khas | Efisiensi produksi | Persyaratan Keterampilan | Risiko Utama |
| Potong-dan-Coba | 1 - - 10 bagian-bagian | ±0,005 – ±0,02mm | Sangat rendah | Sangat tinggi (6+ bulan untuk dikuasai) | Kesalahan manusia pada pemotongan terakhir |
| Penyesuaian Pengaturan | 20 - - 500+ bagian-bagian | ±0,01 – ±0,05 mm | Tinggi | Sedang | Kesalahan pengaturan bagian pertama menyebabkan potongan batch |
| Alat Berukuran | 10 - - 1000+ bagian-bagian | ±0,01 – ±0,03mm | Sedang-Tinggi | Rendah | Penyimpangan keausan alat secara bertahap |
| Otomatis & Metode Kontrol CNC | 5 - - 10,000+ bagian-bagian | ±0,005 – ±0,02mm | Sangat tinggi | Tinggi (keterampilan pemrograman) | Kesalahan program menyebabkan cepat, cacat yang konsisten |
Bonusnya: Membentuk & Metode Akurasi Posisi
Untuk akurasi bentuk, kami mengandalkan tiga pendekatan inti:
- Generasi jalur: Interpolasi jalur pahat presisi pada mesin CNC menghasilkan profil bentuk bebas yang akurat
- Perkakas formulir: Alat bentuk berbentuk memotong profil penuh dalam satu lintasan untuk mendapatkan potongan melintang yang konsisten
- Menghasilkan proses: Berbalik, menggiling, dan mengasah menghasilkan bentuk bulat melalui gerakan relatif yang terkontrol
Untuk akurasi posisi, aturan emas tidak bisa dinegosiasikan: mengerjakan semua fitur posisi penting dalam satu pengaturan.
Setiap kali Anda melepas penjepit dan memasang kembali bagian tersebut, Anda menyebabkan kesalahan penyelarasan. Jika Anda bisa mengebor semua lubang dalam satu penjepit, lakukan itu.
3. Kualitas Permukaan: Penggerak Tersembunyi Kehidupan Layanan Komponen
Jadi, Anda telah mencapai semua dimensi Anda, bentukmu bagus, posisimu sudah mati. Apakah kamu sudah selesai?? Bahkan tidak dekat.
Lapisan atas logam yang tipis – permukaan – akan meningkatkan atau menghancurkan masa pakai komponen tersebut. Ada empat cara kualitas permukaan berdampak langsung pada kinerja, dan kebanyakan insinyur baru hanya mengetahui salah satunya.
Pakai ketahanan
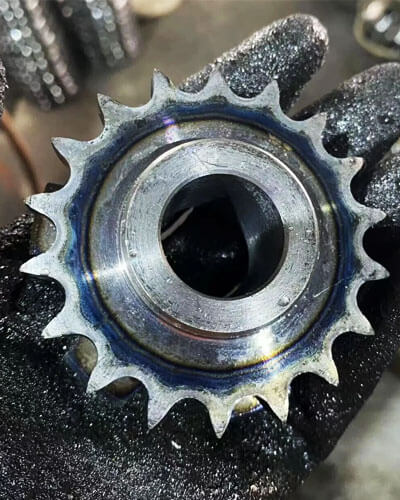
Tidak peduli seberapa halus tampilan dua permukaan yang menyatu, pada tingkat mikro, mereka hanya bersentuhan pada puncak profil kekasaran permukaan.
Kekasaran yang lebih tinggi berarti lebih sedikit, titik kontak yang lebih tinggi, keausan awal yang lebih cepat, dan waktu istirahat yang lebih lama.
Inilah sebabnya mengapa mesin baru mempunyai masa break-in: Anda mengurangi puncak mikroskopis tersebut sehingga permukaannya menyatu sepenuhnya dan memasuki keausan yang stabil.
Untuk aplikasi beban berat, kualitas permukaan adalah perbedaan antara 10,000 jam layanan dan 1,000 jam. Saya telah melihat perangkat peralatan berat bertahan 3x lebih lama hanya dengan menghilangkan kekasaran permukaan dari Ra 3.2 kepada Ra 0.8.
Kekuatan kelelahan
Di bawah pembebanan siklik, setiap tanda alat kecil, menggores, dan bubungan permesinan adalah penambah stres. Retakan akibat kelelahan hampir selalu dimulai dari permukaan, pada akar puncak kekasaran.
Inilah bagian yang berlawanan dengan intuisi: tegangan sisa tekan di permukaan adalah hal yang baik.
Ini menghilangkan sebagian dari beban siklik tarik, membuat retakan lebih sulit untuk dimulai dan disebarkan.
Proses seperti shot peening, pembakaran roller, dan finishing dingin semuanya dirancang untuk secara sengaja membangun lapisan tekanan permukaan tekan.
Orang mengira mereka hanya “menghaluskan permukaan” — mereka sebenarnya memberikan tekanan terlebih dahulu agar permukaannya bertahan lebih lama.
Resistensi korosi
Semakin halus permukaannya, semakin sedikit celah dan lembah yang ada untuk kelembapan, kontaminan, dan bahan kimia korosif untuk dikumpulkan. Korosi pitting dimulai pada lembah kekasaran permukaan.
Jatuhkan nilai Ra, dan Anda memperpanjang umur korosi secara dramatis. Untuk suku cadang yang beroperasi dalam kondisi lembab, asin, atau lingkungan asam, penyelesaian permukaan yang baik dapat menambah masa pakai selama bertahun-tahun tanpa perubahan desain lainnya.
Untuk komponen kelautan, berpindah dari Ra 6.3 kepada Ra 1.6 dapat menggandakan masa pakai korosi.
Bugar & Stabilitas Perakitan
Ini adalah efek yang paling diabaikan. Dua bagian dengan kecocokan interferensi nominal yang sama dapat berperilaku sangat berbeda jika kekasaran permukaannya berbeda.
Kekasaran yang lebih tinggi berarti puncaknya hancur saat dirakit, memberi Anda interferensi aktual yang kurang efektif.
Lebih buruk: tegangan sisa dari pemesinan dapat berkurang seiring berjalannya waktu, menyebabkan dimensi sedikit bergeser. Saya pernah memiliki sekumpulan bushing presisi yang lolos setiap pemeriksaan tepat setelah pemesinan.
Kami mengemasnya, menyimpannya di gudang selama dua minggu, dan ketika kami pergi untuk mengumpulkannya, setengahnya tidak muat.
Stres sisa internal telah mereda, dan ukurannya telah bergeser cukup untuk menghilangkan kecocokannya. Jangan pernah melewatkan pelepas stres untuk mendapatkan suku cadang yang presisi.
4. Gambaran yang Lebih Besar: Presisi dan Kualitas Adalah Indikator Sistem
Inilah pelajaran terbesar yang saya pelajari 30 bertahun-tahun: presisi pemesinan dan kualitas permukaan tidak terisolasi, metrik independen. Mereka adalah keluaran nyata dari keseluruhan sistem manufaktur.
Kekakuan mesin, Keausan pahat, memotong panas, tegangan sisa internal, getaran spindel, akurasi pengaturan — setiap faktor dalam proses muncul di bagian akhir.
Jika Anda mengejar presisi yang konsisten, Anda tidak bisa hanya “berusaha lebih keras” pada mesin. Anda harus melihat keseluruhan sistem.
Memahami hubungan sebab-akibat ini — bagaimana keausan pahat muncul dalam penyimpangan dimensi, bagaimana kecepatan potong muncul pada permukaan akhir, bagaimana pengaturan muncul dalam kesalahan posisi - jauh lebih berharga daripada menghafal tabel toleransi.
Siapa pun dapat mencari nilai toleransi. Insinyur yang mengetahui mengapa toleransi itu ada, dan apa yang mempengaruhinya, adalah orang yang menjaga garis tetap berjalan.
Pemikiran Terakhir
Pemesinan yang baik bukanlah tentang menghasilkan angka pada cetakan. Ini tentang memahami arti angka-angka tersebut, bagaimana mereka diciptakan, dan bagaimana pengaruhnya terhadap komponen tersebut saat digunakan.
Kuasai presisi tiga dimensi, menghormati kekuatan kualitas permukaan, dan melihat keseluruhan sistem di balik chip tersebut — dan Anda akan memecahkan masalah sebelum masalah itu terjadi, tidak setelah batch dihapus.