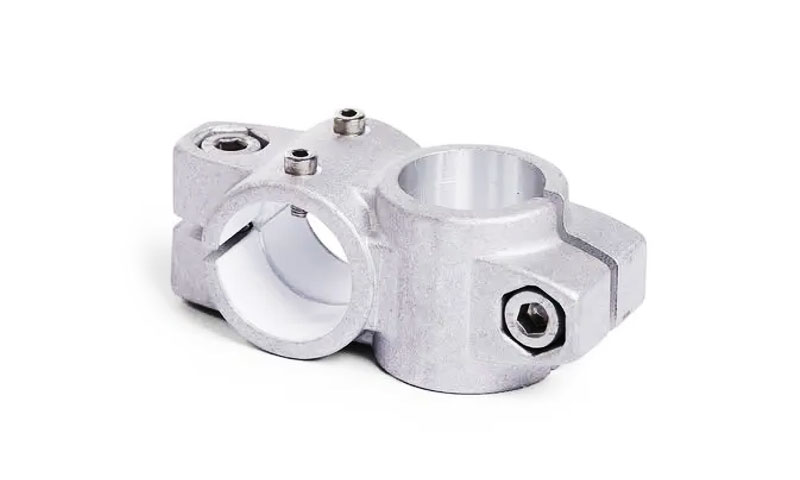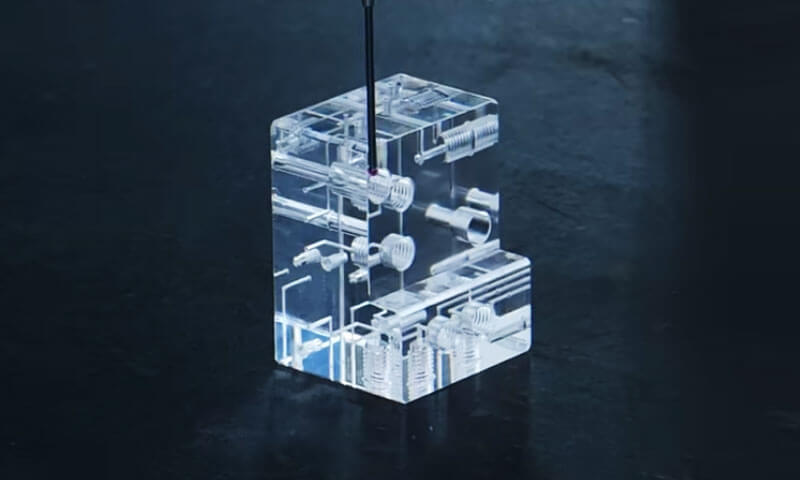
Akrilik, atau polimetil metakrilat (PMMA), adalah salah satu plastik rekayasa paling serbaguna dalam manufaktur modern.
Itu transparan, tahan lama, dan stabil secara dimensi—tiga sifat yang jarang hidup berdampingan dalam satu material.
Mulai dari housing alat kesehatan dan peralatan laboratorium hingga lensa lampu otomotif, tampilan tempat pembelian, dan komponen fluida presisi, bagian akrilik melakukan fungsi kaca, polikarbonat, dan polimer lain tidak dapat menandinginya sendiri.
Namun akrilik bukanlah bahan tunggal. Itu ada dalam bentuk cor dan ekstrusi dengan sifat yang sangat berbeda, dan dapat dibentuk dengan mesin CNC, cetakan injeksi, pemotongan laser, Thermoforming, dan ikatan.
Memilih bentuk material yang tepat dan proses produksi yang tepat merupakan perbedaan antara komponen yang kinerjanya sempurna dan komponen yang retak, gila, atau gagal dalam pemeriksaan dimensi.
Artikel ini membahas komponen akrilik khusus yang presisi dari sudut pandang produsen khusus.
1. Apa Itu Akrilik (PMMA)?
Polimetil metakrilat (PMMA) adalah transparan, polimer termoplastik amorf yang dihasilkan oleh polimerisasi metil metakrilat (MMA) monomer.
Ini pertama kali dikomersialkan di 1930S dan sejak itu menjadi salah satu plastik transparan yang paling banyak digunakan di dunia.
PMMA umumnya dikenal sebagai "akrilik", namun bahan tersebut juga dipasarkan dengan nama dagang terkenal seperti kaca plexiglass, Perspektif, Lusit, Akrilit, dan Altuglas.
Nama dagang ini merujuk pada produk atau merek komersial yang berbahan dasar bahan akrilik; polimer yang mendasarinya adalah PMMA.
Daya tarik PMMA terletak pada kombinasi transparansi optiknya yang tinggi, kepadatan rendah, kekerasan permukaan yang baik, Resistensi UV, kemampuan cuaca, dan kemudahan fabrikasi.
PMMA bening berkualitas tinggi dapat memberikan transmisi cahaya tampak sekitar 90–92%, memberikan tampilan seperti kaca dengan berat hanya sekitar setengah volume kaca konvensional.
2. Apa Saja Berbagai Jenis Akrilik (PMMA)?
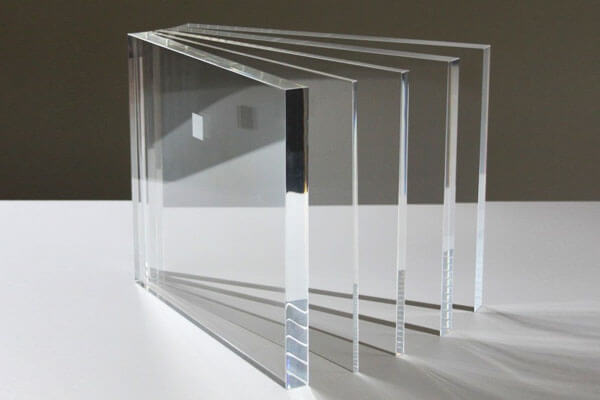
Untuk bagian akrilik presisi, Saham PMMA umumnya dibagi menjadi cast PMMA dan ekstrusi PMMA berdasarkan cara pembuatan bahan tersebut.
Meski keduanya berbahan dasar polimer yang sama, riwayat pemrosesannya dapat menghasilkan perbedaan berat molekul, stres residual, perilaku termal, kualitas optik, dan kinerja pemesinan.
Pemeran PMMA
Pemeran PMMA diproduksi dengan mempolimerisasi metil metakrilat cair (MMA) antar cetakan, biasanya pelat kaca untuk produksi lembaran.
Dibandingkan dengan bahan ekstrusi, cast PMMA umumnya menawarkan berat molekul yang lebih tinggi, tegangan sisa yang lebih rendah, Stabilitas termal yang baik, dan kejernihan optik yang luar biasa.
Karakteristik ini membuat cast PMMA sangat cocok untuk digunakan pemesinan CNC.
Dalam kondisi pemotongan yang terkontrol dengan baik, ini dapat menghasilkan chip yang relatif bersih dan tepi mesin yang terdefinisi dengan baik, sekaligus mengurangi kecenderungan terjadinya pelunakan atau noda berlebihan pada zona pemotongan.
Oleh karena itu, PMMA cor biasanya dipilih untuk komponen presisi seperti penutup optik, perumahan transparan, jendela inspeksi, prototipe, dan komponen akrilik yang dibuat khusus.
PMMA yang diekstrusi
PMMA yang diekstrusi diproduksi dengan terus melelehkan pelet resin akrilik dan memaksa polimer melewati cetakan.
Proses ekstrusi menghasilkan produksi lembaran standar yang efisien, batang, tabung, dan profil, tetapi hal ini dapat menimbulkan orientasi molekuler dan tegangan internal sisa yang lebih tinggi.
Selama pemesinan CNC yang agresif, karakteristik ini dapat meningkatkan risiko deformasi terkait panas, tepinya mencair, dan stres gila, terutama bila kondisi pemotongan tidak terkontrol dengan baik atau komponen memiliki fitur internal yang tajam.
PMMA yang diekstrusi tetap berguna secara luas untuk produk akrilik fabrikasi umum dan stok terstandar, tetapi untuk menuntut pemesinan subtraktif, cast PMMA sering kali lebih disukai ketika stabilitas dimensi, Kualitas Permukaan, dan tekanan pemesinan yang rendah sangatlah penting.
3. Sifat Bahan Inti Akrilik (PMMA) untuk Komponen Presisi
Memahami sifat material PMMA sangat penting untuk merancang komponen yang berkinerja andal. Properti berikut ini sangat relevan untuk komponen presisi.
Sifat optik.
PMMA mentransmisikan sekitar 92% cahaya tampak, dibandingkan dengan tentang 90% untuk kaca.
Ia memiliki indeks bias sebesar 1.49 dan dispersi rendah, sehingga cocok untuk lensa, panduan cahaya, dan jendela optik. Itu tidak menguning secara signifikan di bawah paparan sinar UV, tidak seperti banyak plastik lainnya.
Sifat mekanik.
PMMA kaku dan keras. Kekuatan tarik tipikal adalah 65–75 MPa, kekuatan lentur adalah 90–110 MPa, dan modulus tarik adalah 2,4–3,2 GPa.
Ini rapuh dibandingkan dengan polikarbonat, dengan kekuatan tumbukan Izod berlekuk 15–25 J/m.
Ini berarti komponen akrilik harus dirancang untuk menghindari konsentrasi tegangan yang dapat memicu keretakan.
Sifat termal.
Suhu transisi gelas PMMA kira-kira 105°C, dan suhu defleksi panas sekitar 95°C pada 0.45 MPa.
Suhu servis biasanya dibatasi hingga 80°C untuk penggunaan terus-menerus. Koefisien ekspansi termal kira-kira 70 × 10⁻⁶ /° C., yang lebih tinggi dari kebanyakan logam tetapi lebih rendah dari banyak plastik lainnya.
Ketahanan terhadap bahan kimia.
PMMA menolak asam encer, alkalis, hidrokarbon alifatik, dan minyak mineral.
Itu diserang oleh keton (aseton, MEK), ester, hidrokarbon terklorinasi, dan hidrokarbon aromatik.
Alkohol dapat menyebabkan stress cracking pada bagian yang stres. Hal ini harus dipertimbangkan ketika memilih bahan pembersih dan perekat.
Penyerapan kelembaban.
PMMA menyerap sekitar 0,3–0,4% air pada keadaan jenuh. Ini rendah dibandingkan dengan nilon atau polikarbonat, tetapi masih dapat menyebabkan perubahan dimensi pada bagian presisi.
Untuk aplikasi penting, bagian harus dikondisikan sebelum pemesinan akhir.
Sifat listrik.
PMMA memiliki kekuatan dielektrik yang baik (sekitar 20 kV/mm) dan resistivitas volume (sekitar 10¹⁵ Ω·cm), sehingga cocok untuk aplikasi listrik dan elektronik.
Tahan terhadap cuaca.
PMMA sangat tahan terhadap radiasi UV dan pelapukan luar ruangan. Ini banyak digunakan di signage luar ruangan, trim otomotif, dan kaca arsitektur.
Namun, paparan sinar UV dalam waktu lama dapat menyebabkan degradasi permukaan pada beberapa formulasi, jadi nilai yang distabilkan UV direkomendasikan untuk penggunaan di luar ruangan.
Biokompatibilitas.
PMMA tingkat medis tersedia dan digunakan dalam prostetik gigi, semen tulang, dan komponen alat kesehatan.
Itu dapat disterilkan dengan etilen oksida, radiasi gamma, atau autoklaf (dengan keterbatasan).
4. Mesin CNC Presisi dari Akrilik (PMMA) Bagian
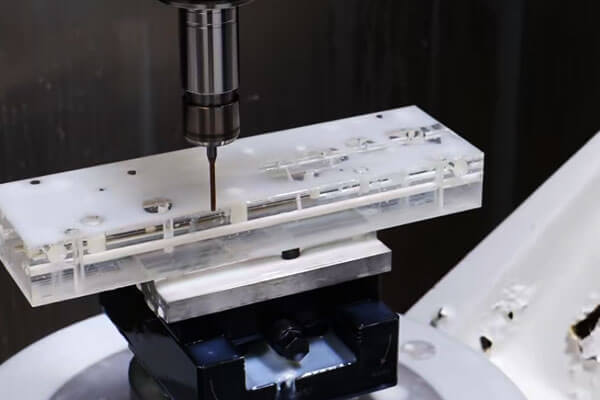
pemesinan CNC adalah salah satu metode paling fleksibel untuk memproduksi akrilik khusus yang presisi (PMMA) Bagian, terutama ketika jumlah yang dibutuhkan relatif kecil, geometrinya sangat disesuaikan, atau desainnya harus sering diubah.
Berbeda dengan cetakan injeksi, Pemesinan CNC tidak memerlukan cetakan produksi khusus.
Komponen jadi diproduksi langsung dari lembaran PMMA, piring, batang, memblokir, atau stok lain yang sesuai dengan membuang material menggunakan alat pemotong yang dikendalikan komputer.
Operasi CNC umum untuk PMMA meliputi penggilingan, berbalik, pengeboran, membosankan, reaming, rute, chamfer, dan ukiran.
Tergantung pada geometri dan kualitas optik yang dibutuhkan, pemesinan dapat dilanjutkan dengan pemolesan atau operasi penyelesaian permukaan lainnya.
Tantangan utamanya adalah manajemen termal. PMMA memiliki konduktivitas termal yang relatif rendah, sehingga panas yang dihasilkan di zona pemotongan dapat terakumulasi dengan cepat.
Panas yang berlebihan dapat melunakkan polimer dan menyebabkan pelelehan, pembentukan duri, pengolesan permukaan, distorsi dimensi, atau stres yang gila.
Perkakas yang tajam, parameter pemotongan yang sesuai, evakuasi chip yang efisien, dan fiksasi yang kaku namun bertekanan rendah sangat penting.
Proses Pemesinan CNC untuk PMMA
Alur kerja presisi yang khas adalah:
Pemilihan Material → Pemrograman CAD/CAM → Workholding → Pemesinan Kasar → Pemesinan Selesai → Deburring → Pemolesan/Penyelesaian Permukaan → Inspeksi Dimensi
Bahan harus dipilih sesuai dengan persyaratan aplikasi dan pemesinan.
Pemeran PMMA sering kali lebih disukai untuk pemesinan subtraktif yang menuntut karena karakteristik materialnya dapat memberikan dimensi dan perilaku pemesinan yang menguntungkan,
sementara stok yang diekstrusi juga dapat berhasil dikerjakan jika tegangan sisa dan efek termal dikontrol dengan benar.
Selama pemrograman CAM, jalur alat harus menghindari akumulasi panas yang tidak perlu.
Keterlibatan alat yang tinggi, gesekan yang berkepanjangan, dan lintasan yang berulang-ulang pada area yang sama dapat menghasilkan suhu yang berlebihan meskipun parameter pemotongan nominal tampak masuk akal.
Keuntungan PMMA Mesin CNC
Fleksibilitas Desain Tinggi
Pemesinan CNC dapat menghasilkan geometri yang sangat disesuaikan tanpa memerlukan perkakas cetakan injeksi.
Modifikasi desain biasanya dapat diimplementasikan melalui perubahan CAD/CAM daripada membuat cetakan baru.
Hal ini membuat proses ini sangat cocok untuk prototipe rekayasa, sampel fungsional, komponen pengganti, dan suku cadang bervolume rendah yang disesuaikan.
Aksesibilitas Fitur Luar Biasa
Pemesinan CNC dapat langsung menghasilkan fitur presisi seperti:
- Lubang dan lubang
- Slot dan kantong
- Utas jika perlu
- Permukaan pemasangan
- Countersinks
- talang
- Tanda terukir
Kombinasi fitur yang kompleks dapat dikerjakan dalam satu pengaturan jika pengaturan mesin dan workholding memungkinkan.
Cocok untuk Prototipe dan Volume Rendah
Pemesinan CNC menarik secara ekonomi ketika kuantitas produksi tidak sesuai dengan perkakas cetakan injeksi.
Hal ini juga memungkinkan pabrikan untuk berpindah secara relatif cepat dari desain CAD yang sudah jadi ke komponen fisik.
Kontrol Dimensi Tinggi
Peralatan CNC modern dapat memberikan kontrol dimensi yang ketat saat stok PMMA, mesin, perkakas, suhu, dan kondisi pengukuran dikelola dengan baik.
Fitur penting juga dapat diperiksa menggunakan CMM, sistem visi, atau pengukur presisi.
Keterbatasan PMMA Pemesinan CNC
Keterbatasan utamanya adalah efisiensi pemindahan material. Sebagian besar stok asli mungkin menjadi limbah permesinan, terutama ketika komponen jadi memiliki rasio bahan terhadap volume yang kecil.
Pemesinan CNC juga bisa menjadi mahal untuk jumlah produksi yang besar karena waktu siklus dan tingkat hunian mesin meningkat seiring dengan jumlah suku cadang.
Keterbatasan lainnya termasuk:
- Akumulasi panas selama pemotongan
- Risiko gerinda atau tepinya meleleh
- Potensi pelepasan tegangan sisa
- Biaya unit lebih tinggi pada volume tinggi
- Perlunya pemolesan tambahan untuk permukaan optik
- Peningkatan persyaratan penanganan untuk komponen transparan yang sensitif terhadap goresan
Karena alasan-alasan ini, Pemesinan CNC umumnya paling kuat pada prototipe dan spektrum produksi bervolume rendah.
5. Cetakan Injeksi Akrilik Kustom (PMMA) Bagian
Cetakan injeksi membentuk bagian PMMA dengan memanaskan termoplastik di atas rentang pemrosesannya, menyuntikkan polimer cair ke dalam cetakan presisi di bawah tekanan, memungkinkan material menjadi dingin dan mengeras, dan kemudian mengeluarkan komponen yang sudah jadi.
Berbeda dengan mesin CNC, yang menghilangkan material dari blanko padat, cetakan injeksi menciptakan geometri yang diperlukan langsung melalui rongga cetakan.
Hal ini membuatnya sangat efektif untuk mengulangi produksi bentuk kompleks dan komponen bervolume tinggi.
Siklus pencetakan injeksi PMMA yang khas adalah:
Pengeringan Resin → Pemlastisan → Injeksi → Pengepakan/Penahanan → Pendinginan → Ejeksi → Inspeksi
PMMA memerlukan kontrol kelembapan yang tepat sebelum diproses. Kelembapan yang berlebihan pada resin dapat menyebabkan timbulnya gelembung, garis-garis perak, kabut, dan cacat permukaan atau optik lainnya.
Kondisi pengeringan harus mengikuti spesifikasi pabrik resin.
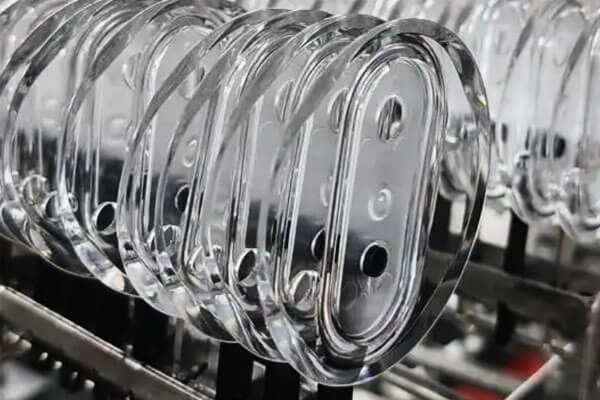
Cetakan Injeksi Berkualitas Optik
Ketika bagian PMMA ditujukan untuk aplikasi optik atau transparan, akurasi dimensi saja tidak cukup.
Prosesnya juga harus dikontrol:
Perilaku arus + keseragaman pendinginan + stres residual + kondisi permukaan cetakan
Pengisian atau pendinginan yang tidak dikontrol dengan baik dapat menimbulkan distorsi optik meskipun dimensi komponen masih dalam toleransi.
Permukaan cetakan itu sendiri bertindak sebagai permukaan replika langsung. Cacat apa pun, kontaminasi, menggores, atau tekstur yang tidak sesuai pada permukaan cetakan kritis dapat dipindahkan ke bagian akrilik yang sudah jadi.
Untuk alasan ini, cetakan PMMA optik seringkali memerlukan kontrol yang sangat hati-hati terhadap pemolesan cetakan, pengeringan resin, kondisi pengisian, ventilasi, dan pendinginan.
Keuntungan dari PMMA Cetakan Injeksi
Keuntungan:
- Biaya per unit rendah pada volume: Setelah perkakas diamortisasi, biaya satuannya rendah.
- Tingkat produksi yang tinggi: Ribuan bagian per hari dimungkinkan.
- Pengulangan yang luar biasa: Dimensi dan properti yang konsisten.
- Geometri kompleks: Fitur Terpadu, tulang rusuk, bos, dan snap fit dapat dibentuk.
- Permukaan akhir: Tekstur cetakan direplikasi pada bagian tersebut.
- Variasi bahan: Berwarna, dipenuhi, dan nilai khusus tersedia.
- Otomatisasi: Prosesnya dapat sepenuhnya otomatis.
Batasan:
- Biaya perkakas tinggi: Cetakan bisa berharga puluhan ribu dolar.
- Waktu tunggu yang lama: Pembuatan cetakan membutuhkan waktu berminggu-minggu hingga berbulan-bulan.
- Kendala Desain: Draft sudut, keseragaman ketebalan dinding, dan lokasi gerbang harus dipertimbangkan.
- Keterbatasan materi: Akrilik cor dengan berat molekul sangat tinggi tidak dapat dicetak.
- Stres sisa: Bagian yang dibentuk mungkin memiliki tegangan sisa dan birefringence.
- Volume minimal: Tidak ekonomis untuk volume rendah.
6. Teknis & Perbandingan Ekonomi: Pemesinan CNC vs.. Cetakan Injeksi
Pemesinan CNC dan cetakan injeksi keduanya dapat menghasilkan suku cadang PMMA khusus yang presisi, tetapi mereka dioptimalkan untuk kondisi produksi yang berbeda.
Perbedaan utamanya adalah pemesinan CNC menghilangkan material dari stok PMMA padat, sedangkan cetakan injeksi membentuk bagian langsung di dalam cetakan.
Sebagai akibat, struktur biaya mereka, fleksibilitas desain, efisiensi produksi, dan pemanfaatan material sangat berbeda.
| Faktor Kunci | Pemesinan CNC | Cetakan Injeksi |
| Prinsip Manufaktur | Pemesinan subtraktif dari lembar PMMA, piring, batang, atau blok | Membentuk PMMA cair di dalam cetakan presisi |
| Volume Produksi Terbaik | Prototipe, mencicipi, dan produksi dalam jumlah kecil | Sedang- dan produksi volume tinggi |
| Biaya perkakas awal | Rendah; terutama alat dan perlengkapan pemotong standar | Tinggi; diperlukan cetakan khusus |
| Biaya satuan | Relatif tinggi karena waktu pemesinan meningkat seiring dengan bertambahnya kuantitas | Relatif rendah setelah investasi cetakan diamortisasi |
| Fleksibilitas desain | Bagus sekali; Perubahan CAD biasanya dapat diimplementasikan tanpa alat baru | Terbatas setelah perkakas; perubahan desain besar mungkin memerlukan modifikasi cetakan |
| Kecepatan Pengembangan | Cepat; cocok untuk prototipe cepat | Lebih lambat karena desain cetakan, manufaktur, dan uji coba diperlukan |
Geometri 3D Kompleks |
Bagus, namun dibatasi oleh akses alat dan strategi pemesinan | Bagus sekali untuk tulang rusuk yang dibentuk, bos, klip, dan fitur terintegrasi |
| Akurasi dimensi | Tinggi dan dikontrol langsung oleh jalur alat CNC | Tinggi setelah stabilisasi proses, tetapi dipengaruhi oleh kondisi penyusutan dan pencetakan |
| Kualitas Permukaan Optik | Potensi luar biasa dengan pemesinan dan pemolesan yang terkontrol | Potensi luar biasa dengan permukaan cetakan berkualitas tinggi dan cetakan stabil |
| Pemanfaatan materi | Lebih rendah; material yang dibuang menjadi limbah permesinan | Lebih tinggi; bagiannya terbentuk mendekati bentuk jaring, meskipun runner dan sprue menghasilkan limbah |
| Fleksibilitas Ketebalan Dinding | Sangat baik untuk komponen mesin dengan ketebalan bervariasi | Membutuhkan kontrol yang cermat untuk meminimalkan tanda tenggelam, Warpage, dan residu stres |
| Fitur Dalaman | Sangat baik untuk lubang yang dapat diakses, slot, dan kantong | Sangat baik untuk bos yang dibentuk, tulang rusuk, dan fitur terintegrasi yang kompleks |
| Penyelesaian Permukaan | Mudah dipadukan dengan pemolesan, menggiling, atau operasi sekunder lainnya | Permukaan cetakan sangat menentukan hasil akhir cetakan; finishing sekunder mungkin masih diperlukan |
Stres residual |
Dapat dimasukkan atau dilepaskan selama pemesinan, terutama pada stok yang tertekan | Pencetakan dapat menimbulkan orientasi sisa dan tekanan termal |
| Biaya Limbah Bahan | Lebih signifikan untuk geometri yang dikerjakan dengan mesin berat | Umumnya lebih rendah untuk komponen berbentuk mendekati jaring bervolume tinggi |
| Pengulangan Bagian-ke-Bagian | Sangat tinggi dengan pemrograman CNC dan kontrol proses yang stabil | Sangat tinggi setelah parameter cetakan dan cetakan distabilkan |
| Titik Impas Ekonomi | Biasanya menguntungkan pada jumlah yang lebih rendah | Menjadi semakin ekonomis seiring dengan meningkatnya volume produksi |
| Aplikasi PMMA yang Khas | Prototipe, bagian optik, rumah adat, Komponen volume rendah | Sampul, perumahan, ditampilkan, komponen pencahayaan, suku cadang khusus bervolume tinggi |
| Keuntungan Utama | Fleksibilitas dengan investasi awal yang rendah | Produktivitas tinggi dan biaya unit rendah dalam skala besar |
| Batasan Utama | Biaya unit dan pemindahan material lebih tinggi | Investasi perkakas yang tinggi dan fleksibilitas desain yang lebih rendah setelah perkakas |
7. Finishing Permukaan Akrilik dan Pasca Pemrosesan
Finishing permukaan sangat penting untuk bagian akrilik, terutama bila kejernihan atau tampilan optik itu penting. Operasi penyelesaian umum meliputi:
Pemolesan
Akrilik dapat dipoles hingga hasil akhir optik tinggi menggunakan rangkaian kertas abrasif, senyawa, dan roda penggosok. Pemolesan api dan pemolesan uap juga digunakan untuk penyelesaian tepi.
Anil
Bagian akrilik yang dikerjakan atau dicetak dapat dianil untuk menghilangkan tekanan internal.
Annealing biasanya dilakukan pada suhu 70–80°C selama beberapa jam, diikuti dengan pendinginan lambat. Hal ini mengurangi risiko retak dan retak.
Pemolesan uap
Bagian tersebut terkena uap pelarut, yang menghaluskan permukaan. Ini menghasilkan hasil akhir yang sangat mengkilap namun memerlukan kontrol yang cermat untuk menghindari distorsi.
Pemolesan api
Nyala api yang terkendali dilewatkan ke permukaan, melelehkan lapisan tipis dan menghasilkan lapisan halus, Hasil akhir yang mengkilap. Ini biasanya digunakan untuk tepian.
Pemolesan Berlian
Untuk menuntut komponen transparan, pemolesan berlian dapat memberikan permukaan yang sangat halus. Hal ini sangat berguna jika diperlukan kekasaran permukaan yang rendah dan kejernihan optik yang tinggi.
Dibandingkan dengan pemolesan abrasif konvensional, proses berbasis berlian dapat menghasilkan penghilangan material dalam jumlah yang sangat kecil secara lebih terkendali.
Hal ini menjadikannya menarik untuk permukaan dan komponen optik presisi yang memerlukan minimalisasi tanda pemesinan yang terlihat.
Pengecatan dan pelapisan
Akrilik bisa dicat, layar dicetak, atau dilapisi dengan anti-reflektif, anti-statis, atau lapisan akhir yang keras.
Tekstur dan Finishing Matte
Tidak semua bagian PMMA perlu transparan, permukaan mengkilap. Hasil akhir matte atau bertekstur terkontrol dapat digunakan untuk mengurangi silau, penampilan visual, difusi cahaya, atau karakteristik sentuhan lebih penting daripada transparansi maksimum.
Pemotongan dan ukiran laser
Pemrosesan laser digunakan untuk memotong, ukiran, dan menandai akrilik. Ini menghasilkan tepi yang halus dalam beberapa kasus.
Ikatan dan perakitan
Akrilik dapat disambung dengan pengelasan pelarut, ikatan perekat, pengelasan ultrasonik, atau pengikat mekanis. Pengelasan pelarut menghasilkan sambungan transparan tetapi memerlukan kontrol yang cermat.
Pembersihan
Akrilik harus dibersihkan dengan sabun lembut dan air atau pembersih plastik khusus. Pelarut seperti aseton dan alkohol harus dihindari, karena dapat menyebabkan kegilaan.
8. Aplikasi Akrilik Kustom (PMMA) Bagian
Kombinasi transparansi optik, Konstruksi ringan, tahan cuaca, Insulasi Listrik, dan kemampuan mesin membuat PMMA cocok untuk berbagai komponen khusus.
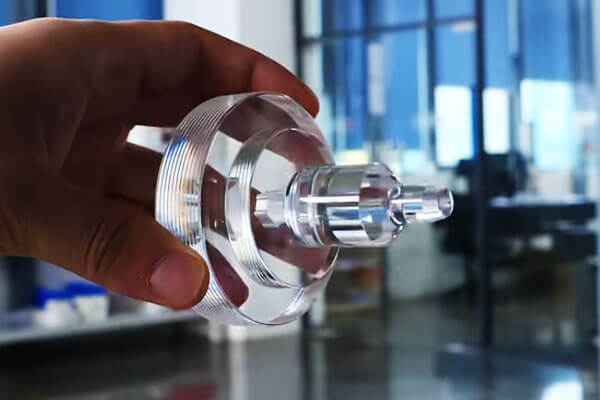
Komponen Optik dan Fotonik
PMMA banyak digunakan di mana diperlukan transmisi cahaya yang terkontrol. Kejernihan optiknya membuatnya cocok untuk komponen yang fungsinya mencakup transparansi visual atau distribusi cahaya.
Aplikasi tipikal termasuk:
- Panduan cahaya
- Penutup optik
- Jendela transparan
- Lensa tampilan
- Komponen manajemen cahaya
- Rumah optik pelindung
Peralatan Elektronika dan Listrik
PMMA memberikan insulasi listrik yang baik dan dapat menciptakan struktur pelindung transparan yang ringan.
Komponen khusus mungkin termasuk:
- Penutup peralatan transparan
- Jendela indikator
- Rumah pajangan
- Panel pelindung
- Lampiran listrik
- Spacer dan perlengkapan isolasi
Peralatan Industri
Mesin industri sering kali mengharuskan operator untuk mengamati proses internal tanpa memaparkan komponen bergerak atau berbahaya.
Oleh karena itu PMMA dapat digunakan untuk:
- Jendela inspeksi
- Penjaga mesin
- Penutup pelindung
- Komponen tampilan fluida
- Rumah proses transparan
- Panel observasi
Peralatan Laboratorium dan Medis
transparansi PMMA, penampilan bersih, dan kemudahan fabrikasi menjadikannya berguna untuk komponen peralatan laboratorium dan medis tertentu.
Aplikasi dapat mencakup:
- Penutup instrumen
- Ruang tampilan cairan
- Penutup laboratorium
- Contoh komponen pemeriksaan
- Rumah peralatan
Otomotif dan Transportasi
PMMA dapat digunakan di tempat terpilih otomotif dan aplikasi transportasi yang transparan, kemampuan cuaca, dan penampilan itu penting.
Contohnya termasuk:
- Komponen yang berhubungan dengan pencahayaan
- Penutup indikator
- Elemen tampilan
- Bagian interior transparan
- Komponen dekoratif
Produk Pencahayaan dan Tampilan
Ini adalah salah satu bidang penerapan komersial terkuat PMMA. Bahan tersebut dapat mentransmisikan cahaya secara efisien sekaligus memberikan fleksibilitas desain yang cukup besar.
Komponen PMMA khusus dapat diproduksi sebagai:
- Diffuser
- Panduan cahaya
- Panel tampilan
- Tanda-tanda yang menyala
- Komponen pencahayaan dekoratif
- Perumahan transparan
Produk Arsitektur dan Komersial
PMMA banyak digunakan untuk produk visual dan dekoratif karena dapat memadukan transparansi dengan bobot yang relatif rendah.
Contohnya termasuk:
- Signage
- Perlengkapan tampilan
- Struktur ritel
- Panel dekoratif
- Elemen pencahayaan arsitektur
- Komponen pameran
9. Faktor Biaya untuk Suku Cadang Akrilik Khusus
Bahan
Pemilihan material berdampak langsung pada biaya. PMMA cor umumnya lebih mahal daripada PMMA ekstrusi standar,
sementara nilai khusus seperti stabilisasi UV, anti-statis, optik, atau bahan kelas medis dapat menimbulkan biaya tambahan.
Ketebalan bagian dan dimensi stok juga penting, khususnya untuk permesinan CNC. Blanko PMMA yang tebal atau terlalu besar dapat meningkatkan konsumsi material dan limbah permesinan.
Kompleksitas desain
Geometri yang kompleks meningkatkan waktu produksi dan persyaratan proses.
Untuk suku cadang mesin CNC, fitur seperti kantong dalam, undercuts, dinding tipis, beberapa pengaturan, dan permukaan 3D yang kompleks dapat meningkatkan jam pengerjaan dan kebutuhan perkakas.
Untuk cetakan injeksi, geometri yang rumit dapat meningkatkan desain cetakan dan biaya produksi.
Pemotongan mungkin memerlukan perosotan atau mekanisme lain, sedangkan dinding yang tipis atau tidak rata memerlukan aliran cetakan dan desain pendinginan yang lebih canggih.
Persyaratan Toleransi
Toleransi yang lebih ketat memerlukan kontrol proses yang lebih besar dan inspeksi yang lebih banyak.
Komponen PMMA umum mungkin tidak memerlukan tingkat toleransi yang sama dengan komponen optik atau komponen presisi.
Oleh karena itu, toleransi yang terlalu spesifik dapat meningkatkan biaya produksi tanpa memberikan nilai fungsional tambahan.
Khusus untuk PMMA, kontrol dimensi juga dapat dipengaruhi oleh suhu, stres residual, dan sejarah pemrosesan material, jadi toleransi kritis harus ditentukan sesuai dengan persyaratan fungsional sebenarnya.
Volume produksi
Volume produksi adalah salah satu faktor terpenting ketika memilih antara pemesinan CNC dan cetakan injeksi.
Produksi bervolume rendah umumnya lebih menyukai pemesinan CNC karena prosesnya memerlukan perkakas khusus yang relatif sedikit.
Produksi dengan volume lebih tinggi umumnya mendukung pencetakan injeksi, karena investasi cetakan awal bisa tersebar ke banyak bagian.
Tidak ada kuantitas titik impas yang universal. Itu tergantung pada ukuran bagiannya, geometri, waktu pemesinan, biaya cetakan, waktu siklus, dan kebutuhan produksi tahunan.
Permukaan akhir
Penyelesaian permukaan dapat secara signifikan mempengaruhi biaya komponen akrilik transparan.
Penyelesaian akhir CNC dasar memerlukan lebih sedikit pemrosesan dibandingkan pemolesan halus, ketika pemolesan optik dapat melibatkan beberapa tahapan dan pemeriksaan tambahan.
Proses tambahan seperti pemolesan api, finishing terkait uap jika memungkinkan, lukisan, atau pelapis fungsional selanjutnya dapat meningkatkan biaya pemrosesan.
Untuk PMMA transparan, hasil akhir yang diperlukan harus ditentukan dengan jelas karena memoles permukaan yang tidak perlu dapat menambah biaya besar tanpa meningkatkan kinerja komponen.
Operasi Sekunder
Operasi yang dilakukan setelah proses pemesinan atau pencetakan utama juga berkontribusi terhadap harga komponen jadi. Ini mungkin termasuk:
- Perawatan anil atau pereda stres
- Ikatan
- Perakitan
- Pengeboran atau pemesinan sekunder
- Mencetak atau menandai
- Lapisan pelindung
- Kemasan khusus
Dampak biaya tergantung pada jumlah operasi dan tingkat penanganan manual yang diperlukan.
Perkakas
Perkakas adalah perbedaan utama antara pemesinan CNC dan cetakan injeksi.
Pemesinan CNC umumnya memerlukan perlengkapan daripada cetakan produksi khusus, jadi investasi perkakas awal relatif rendah.
Cetakan injeksi, sebagai perbandingan, memerlukan cetakan khusus, dan biaya cetakan dapat menjadi signifikan untuk komponen atau suku cadang PMMA kompleks yang memerlukan permukaan optik yang sangat halus.
Untuk produksi volume tinggi, Namun, biaya cetakan awal yang lebih tinggi dapat diimbangi dengan biaya produksi per unit yang lebih rendah.
Waktu tunggu
Waktu tunggu produksi standar biasanya memiliki struktur biaya yang dapat diprediksi.
Produksi yang dipercepat atau pengiriman yang mendesak mungkin memerlukan penjadwalan mesin tambahan, lembur, sumber bahan yang dipercepat, atau penyelesaian dan inspeksi yang dipercepat, yang dapat meningkatkan total biaya.
Untuk alasan ini, perencanaan pengiriman yang realistis seringkali lebih ekonomis daripada meminta jadwal produksi yang terlalu padat.
Persyaratan Mutu
Persyaratan inspeksi dan dokumentasi juga mempengaruhi biaya.
Inspeksi dimensi dasar tidak terlalu menuntut dibandingkan program produksi yang memerlukan pengukuran CMM, inspeksi optik, verifikasi kekasaran permukaan, Sertifikasi material, pengujian fungsional, atau ketertelusuran penuh.
Untuk komponen PMMA bernilai tinggi atau optik, pemeriksaan tambahan mungkin dibenarkan karena cacat seperti goresan, kabut, gila, atau distorsi dimensi dapat mempengaruhi penerimaan produk meskipun geometri dasarnya benar.
10. Nilai Produsen Suku Cadang PMMA Presisi Khusus
Produsen PMMA presisi khusus berkontribusi lebih dari sekadar kapasitas permesinan atau pencetakan.
Untuk komponen akrilik transparan, perilaku material, kontrol termal, akurasi dimensi, kualitas optik, dan penyelesaian akhir berhubungan erat.
Memilih pemasok yang berpengalaman di bidang ini dapat mengurangi risiko pengembangan dan meningkatkan konsistensi dari prototipe hingga produksi.
Keahlian Materi
PMMA tersedia dalam berbagai tingkatan dan bentuk stok, dan akrilik cor dan ekstrusi dapat berperilaku berbeda selama pemesinan dan pemrosesan termal.
Pabrikan khusus dapat memilih bahan yang sesuai berdasarkan transparansi, ketebalan, persyaratan mekanis, Paparan UV, permukaan akhir, dan metode manufaktur.
Misalnya, PMMA cor sering kali lebih disukai untuk komponen mesin CNC yang menuntut karena karakteristik permesinan dan optiknya yang menguntungkan, sementara stok yang diekstrusi bisa lebih ekonomis untuk aplikasi standar.
Seleksi Proses
Proses manufaktur yang tepat sangat bergantung pada volume produksi dan geometri bagian.
pemesinan CNC umumnya cocok untuk prototipe, produksi dalam jumlah kecil, dan geometri yang sangat disesuaikan.
Cetakan injeksi menjadi semakin menarik ketika desainnya stabil dan jumlah produksinya cukup tinggi untuk membenarkan perkakas khusus.
Pabrikan khusus juga dapat menggabungkan kedua pendekatan tersebut, misalnya menggunakan pemesinan CNC untuk validasi prototipe sebelum mentransfer desain akhir ke cetakan injeksi.
Desain untuk Manufaktur
Bagian PMMA memerlukan perhatian yang cermat terhadap ketebalan dinding, sudut dalam, lubang, area penjepitan, tunjangan pemesinan, draf, dan deformasi termal.
Bagian transparan menambah lapisan kerumitan karena tanda gerbang, garis perpisahan, Tanda pemesinan, dan tegangan sisa dapat menjadi signifikan secara visual atau optik.
Tinjauan DFM awal dapat mengidentifikasi masalah ini sebelum perkakas atau produksi dimulai, mengurangi kemungkinan desain ulang yang mahal atau modifikasi cetakan.
Kemampuan Pemesinan Presisi
Pemesinan PMMA yang presisi membutuhkan lebih dari sekadar mesin CNC.
Perkakas yang tajam, kondisi pemotongan yang terkendali, evakuasi chip yang efektif, kepemilikan kerja yang stabil, dan manajemen termal diperlukan untuk mencegah pencairan, pembentukan duri, gila, dan penyimpangan dimensi.
Untuk komponen presisi, pabrikan harus dapat mengontrol dimensi kritis sesuai dengan persyaratan gambar sebenarnya dan memverifikasinya menggunakan peralatan pengukuran yang sesuai.
Keahlian Finishing Permukaan
Penampilan akhir dan kinerja optik komponen akrilik sangat bergantung pada pasca-pemrosesan. Tergantung pada aplikasinya, mungkin disediakan oleh produsen:
- Finishing CNC halus
- Pemolesan mekanis
- Pemolesan berlian
- Pemolesan api untuk aplikasi yang sesuai
- Pengamplasan dan persiapan permukaan
- tekstur
- Pelapis permukaan fungsional
Untuk komponen optik, finishing harus dikontrol dengan hati-hati karena pemolesan yang berlebihan dapat mengubah dimensi atau geometri optik.
Kontrol Termal dan Stres
PMMA sensitif terhadap panas dan tegangan sisa. Pemesinan yang buruk, cetakan, atau penanganannya dapat menyebabkan kegilaan, retak, Warpage, atau ketidakstabilan dimensi.
Pabrikan khusus dapat menerapkan kontrol proses yang sesuai seperti parameter pemotongan yang dioptimalkan, kondisi cetakan yang terkendali, anil jika diperlukan, dan penanganan permukaan transparan secara hati-hati.
Kontrol Kualitas dan Ketertelusuran
Produksi PMMA yang presisi mungkin memerlukan lebih dari sekadar inspeksi dimensi dasar.
Tergantung pada aplikasinya, kontrol kualitas dapat mencakup CMM atau pengukuran penglihatan, inspeksi permukaan, pengukuran kekasaran, pemeriksaan penampilan optik, verifikasi materi, dan pengujian fungsional.
Untuk komponen produksi, catatan inspeksi yang terdokumentasi dan ketertelusuran batch material memberikan kontrol tambahan atas konsistensi.
Fleksibilitas Produksi
Pemasok yang mampu mendukung prototipe, volume rendah, dan produksi volume tinggi dapat mengurangi kebutuhan untuk mentransfer produk antar produsen seiring dengan meningkatnya permintaan.
Pilih LangHe untuk Akrilik Kustom (PMMA) Bagian
Industri Langhe menyediakan terintegrasi Pemesinan CNC dan cetakan injeksi solusi untuk akrilik khusus (PMMA) komponen, mendukung proyek mulai dari pengembangan prototipe hingga produksi.
Pendekatan manufaktur kami menggabungkan pemilihan material, ulasan DFM, pemrosesan yang presisi, finishing permukaan, dan pemeriksaan kualitas untuk memenuhi persyaratan spesifik komponen plastik transparan dan presisi.
Untuk PMMA mesin CNC, LangHe dapat mendukung geometri yang disesuaikan, lubang presisi, kantong, fitur pemasangan, dan permukaan yang dipoles.
Untuk produksi berulang, cetakan injeksi dapat dikembangkan agar stabil, geometri kompleks dengan manufaktur per bagian yang efisien.
Kirimkan kepada kami milik Anda 2D menggambar, 3Model D CAD, kelas PMMA, kuantitas, toleransi, dan persyaratan penyelesaian permukaan.
Industri Langhe dapat mengevaluasi desain dan merekomendasikan pemesinan CNC yang sesuai, cetakan injeksi, atau solusi manufaktur gabungan untuk komponen akrilik khusus Anda.
11. Kesimpulan
Suku cadang akrilik khusus yang presisi sangat penting dalam industri yang mengutamakan transparansi, daya tahan, dan stabilitas dimensi diperlukan.
Pilihan antara akrilik cor dan ekstrusi, dan antara pemesinan CNC dan cetakan injeksi, tergantung pada persyaratan aplikasi, volume, dan biaya.
Pemesinan CNC menawarkan kebebasan desain, toleransi yang ketat, dan penyelesaian yang cepat, menjadikannya ideal untuk prototipe dan produksi volume rendah.
Cetakan injeksi menawarkan biaya per unit yang rendah dan kemampuan pengulangan yang tinggi pada volume, membuatnya ideal untuk produksi volume tinggi. Pendekatan hibrid dapat menggabungkan yang terbaik dari keduanya.
Memilih mitra manufaktur yang tepat sangatlah penting.
Pabrikan khusus dengan keahlian material, kemampuan presisi, menyelesaikan pengetahuan, dan sistem kualitas yang kuat dapat membantu memastikan bahwa setiap komponen akrilik memenuhi persyaratan kinerja dan penampilan.
LangHe diposisikan sebagai mitra tersebut, menawarkan kedalaman teknis dan fleksibilitas produksi yang diperlukan untuk proyek akrilik khusus.
FAQ
Apa perbedaan antara akrilik dan polikarbonat?
Akrilik (PMMA) menawarkan kejernihan optik yang lebih baik, Resistensi UV, dan tahan gores.
Polikarbonat jauh lebih kuat dan lebih tahan benturan namun lebih rentan tergores dan menguning.
Akrilik lebih disukai untuk aplikasi optik dan tampilan; polikarbonat untuk aplikasi tahan benturan.
Apakah Plastik Akrilik atau Kaca?
Akrilik adalah plastik, bukan kaca. Ini adalah termoplastik transparan yang terbuat dari polimetil metakrilat (PMMA).
Sering disebut “kaca akrilik” karena dapat memberikan transparansi dan tampilan seperti kaca, namun sifat material dan metode pembuatannya pada dasarnya berbeda dengan kaca anorganik.
Akrilik lebih ringan, lebih mudah untuk dikerjakan dengan mesin dan thermoform, sedangkan kaca umumnya menawarkan kekerasan dan ketahanan panas yang lebih tinggi.
Dapatkah Bagian PMMA Dipoles hingga Selesai Kelas Optik?
Ya. Bagian PMMA yang presisi dapat dipoles secara mekanis atau berlian untuk mencapai kekasaran permukaan yang sangat rendah dan kejernihan optik yang tinggi.
Tergantung pada nilai PMMA, ketebalan, proses pemolesan, dan metode pengukuran, jelas PMMA dapat mencapai kira-kira 90–92% transmisi cahaya tampak.
Dengan pemolesan yang dikontrol dengan baik dan manajemen stres, PMMA dapat memberikan permukaan optik yang sangat baik dengan berat sekitar 50% sama seperti kaca konvensional.