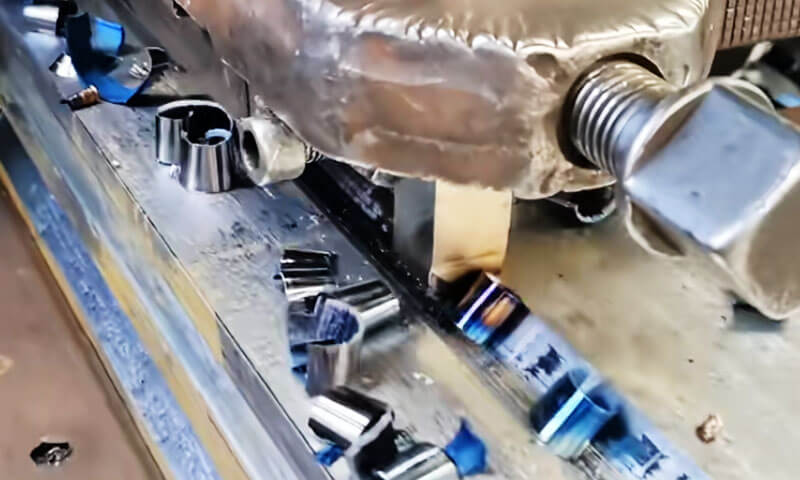
Saat membahas proses pemotongan logam, berbalik, penggilingan, dan penggilingan biasanya mendapat perhatian paling besar. Namun, tidak semua masalah pemesinan dapat diselesaikan dengan baik dengan pemotong berputar.
Untuk permukaan datar, alur lurus, Keyways, Splines, dan profil internal non-lingkaran tertentu, proses pemotongan linier tetap sangat berguna.
Tiga proses penting yang dibahas dalam artikel ini adalah perencanaan, membentuk, dan memulai pembicaraan.
Ketiganya menghilangkan material melalui gerakan linier relatif antara pahat pemotong dan benda kerja, tetapi keduanya berbeda secara mendasar dalam konfigurasi mesin, arah pemotongan, perkakas, produktivitas, geometri yang berlaku, dan ekonomi.
Dari perspektif manufaktur, pertanyaan yang benar bukan sekadar proses mana yang “lebih baik”. Dia:
Proses pemotongan linier mana yang memberikan geometri yang dibutuhkan, ketepatan, permukaan akhir, produktivitas, dan biaya untuk suku cadang tertentu dan volume produksi?
1. Perencanaan: Pemotongan Bolak Balik untuk Permukaan Datar Besar
Perencanaan adalah proses pemotongan logam linier tradisional di mana benda kerja bergerak secara timbal balik terhadap alat pemotong satu titik yang tetap. Berbeda dengan berbelok, penggilingan, atau menggiling, perencanaan tidak bergantung pada pemotongan putar terus menerus.
Alih-alih, material dihilangkan selama gerakan maju, sedangkan pukulan balik biasanya merupakan gerakan non-pemotongan.
Prinsip pemotongan yang mudah ini membuat perencanaan sangat cocok untuk ukuran besar, berat, dan benda kerja memanjang dengan permukaan datar atau lurus panjang.
Meskipun modern CNC Milling telah menggantikan perencanaan di banyak aplikasi tujuan umum, perencanaan tetap bernilai secara teknis karena ukuran dan berat benda kerja membuat pemesinan putar menjadi kurang praktis.
Tempat tidur peralatan mesin yang besar, pangkalan yang berat, coran struktural, dan permukaan pemandu yang panjang adalah contoh yang representatif.
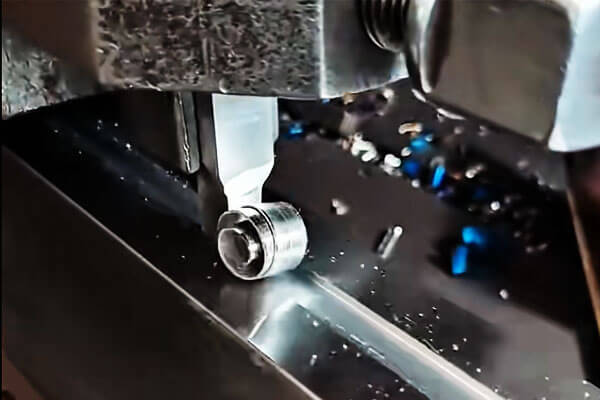
Prinsip Kerja Perencanaan
Tindakan pemotongan pada planer didasarkan pada siklus pukulan yang berulang. Selama pukulan ke depan, ujung tombak mengikat benda kerja dan menghilangkan lapisan material yang terkontrol.
Alat atau meja tersebut kemudian menyelesaikan gerakan kembalinya, biasanya tanpa memotong, sebelum umpan berikutnya diterapkan.
Siklus dasarnya adalah:
Pukulan pemotongan → pukulan balik → umpan → pukulan pemotongan
Umpan secara bertahap menggeser posisi pemotongan sehingga pahat menutupi area pemesinan yang diperlukan.
Dengan menggabungkan gerakan meja memanjang dengan umpan melintang atau vertikal, seorang planer dapat menghasilkan horizontal, vertikal, dan permukaan miring.
Gerakan bolak-balik ini adalah perbedaan mendasar antara perencanaan dan sebagian besar proses pemesinan produktivitas tinggi yang modern.
Dalam penggilingan, pemotong berputar terus menerus dan beberapa gigi menempel pada benda kerja berulang kali. Dalam perencanaan, pemotongan bersifat intermiten dan biasanya dilakukan dengan a ujung tombak tunggal.
Komponen Utama Planer
Planer konvensional terdiri dari sejumlah besar komponen struktural dan kontrol gerak yang dirancang untuk menopang benda kerja berat dan menjaga stabilitas pemotongan.
| Komponen | Fungsi Utama |
| Tempat tidur mesin | Mendukung meja bolak-balik dan menyerap gaya potong |
| Meja kerja | Membawa benda kerja dan memberikan gerakan bolak-balik utama |
| Kolom/Rumah | Mendukung rel silang dan kepala alat |
| Rel Lintas | Membawa dan memposisikan kepala alat |
| Kepala Alat | Pegang alat pemotong dan lakukan penyesuaian umpan |
| Mekanisme Pakan | Mengontrol gerakan tambahan di antara pukulan pemotongan |
| Sistem Penggerak | Memberikan akselerasi meja yang terkontrol, kecepatan pemotongan, dan kecepatan kembali |
Struktur mesin harus cukup kaku karena perencanaan sering diterapkan pada coran besar dan komponen dengan gaya pemotongan yang besar.
Ketidakstabilan apa pun di tabel, sistem penahan kerja, atau kepala alat dapat muncul langsung sebagai getaran, variasi dimensi, atau permukaan yang buruk.
Penerapan Perencanaan yang Khas
Area aplikasi terkuat untuk perencanaan adalah produksi besar, panjang, permukaan yang relatif lurus
Tempat tidur peralatan mesin yang besar adalah contoh klasik. Jalur pemandu dan permukaan pemasangannya mungkin memanjang hingga cukup panjang dan memerlukan penyelarasan yang akurat di sepanjang selubung kerja penuh.
Persyaratan serupa terjadi di pangkalan besar, bingkai, coran struktural, dan peralatan industri berat.
Perencanaan juga bisa menghasilkan:
- Bidang horizontal yang panjang
- Permukaan vertikal
- Permukaan miring
- Alur lurus
- V-grooves
- T-slot
- Profil tipe pas
- Permukaan panduan panjang
Dengan perkakas dan konfigurasi mesin yang sesuai, profil yang lebih terspesialisasi juga dapat dibuat.
Namun, prosesnya paling ekonomis ketika geometri pada dasarnya tetap linier dan dapat diakses oleh alat bolak-balik.
Alat Perencanaan dan Strategi Pemotongan
Perencanaan biasanya menggunakan alat pemotong satu titik
Untuk pemesinan kasar, perkakas yang kaku dengan ujung tombak yang kuat biasanya lebih disukai sehingga kedalaman pemotongan yang lebih besar dapat dilakukan tanpa getaran yang berlebihan.
Operasi penyelesaian menggunakan perkakas yang dirancang untuk menghasilkan aksi pemotongan yang lebih stabil dan kualitas permukaan yang lebih baik.
Overhang pahat harus diminimalkan karena proyeksi pahat yang panjang akan mengurangi kekakuan dan dapat meningkatkan obrolan.
Hal ini menjadi sangat penting ketika merencanakan pengecoran besar karena benda kerja itu sendiri mungkin mengalami perubahan kekakuan setempat.
Pengaturan alat praktis mengikuti tiga prinsip dasar:
Posisi alat yang benar + gantung minimum + penjepitan yang aman
Benda kerja juga harus ditopang dengan kuat. Komponen kecil dapat dijepit pada alat penjepit atau perlengkapan lainnya, sedangkan pengecoran dan fabrikasi besar umumnya diamankan dengan klem, baut, blok pendukung, atau perlengkapan khusus.
Karakteristik Proses dan Akurasi Khas
Kerugian utama dari perencanaan adalah efisiensi penghilangan material yang rendah dibandingkan dengan penggilingan kontinyu, karena pukulan balik biasanya tidak berkontribusi terhadap pemotongan.
Penggantian alat serta percepatan dan perlambatan bolak-balik juga membatasi produktivitas.
Kekuatannya adalah fleksibilitas, perkakas yang relatif sederhana, dan kemampuan untuk mengerjakan komponen besar atau berat tanpa memerlukan pemotong berputar yang rumit.
Karakteristik ini membuat perencanaan sangat berguna dalam produksi satu bagian dan produksi dalam jumlah kecil, pekerjaan perbaikan, dan pemesinan komponen datar besar.
Akurasi yang dapat dicapai umumnya sangat bergantung pada kondisi mesin, geometri alat, kekakuan benda kerja, dan parameter proses.
Sebagai referensi umum, perencanaan konvensional dapat mencapai sekitar Akurasi dimensi IT9–IT7, dengan kekasaran permukaan umumnya sekitar Ra 12,5–1,6 m.
Dalam kondisi yang menguntungkan dan dengan alat finishing lebar yang sesuai, perencanaan presisi dapat mencapai kira-kira IT6, dengan kekasaran permukaan berpotensi mencapai sekitar Ra 0,8–0,2 m.
Nilai-nilai ini bersifat indikatif dan bukan universal dan tidak boleh menggantikan validasi kemampuan khusus proses.
| Parameter | Karakteristik Perencanaan yang Khas |
| Metode pemotongan | Pemotongan satu titik bolak-balik |
| Aplikasi utama | Permukaan datar dan lurus yang besar |
| Fitur yang dapat dikerjakan | Horisontal, vertikal, permukaan miring; alur lurus; profil yang dibentuk sederhana |
| Keuntungan utama | Fleksibel dan ekonomis untuk ukuran besar, Komponen volume rendah |
| Batasan utama | Gerakan kembali menganggur mengurangi produktivitas |
| Akurasi tipikal | Sekitar IT9–IT7 |
| Kekasaran permukaan yang khas | Sekitar Ra 12,5–1,6 μm |
| Penyelesaian yang presisi | Dapat mendekati IT6 dan sekitar Ra 0,8–0,2 μm dalam kondisi yang sesuai |
Nilai mendasar dari perencanaan terletak pada kemampuannya untuk memberikan stabilitas, pemesinan fleksibel geometri datar besar dengan perkakas yang relatif sederhana.
Meskipun sebagian besar telah digantikan oleh penggilingan dengan produktivitas tinggi di banyak lingkungan produksi, ini tetap merupakan proses praktis untuk komponen besar, permesinan tugas berat, dan manufaktur bervolume rendah di mana fleksibilitas dan kesederhanaan peralatan lebih penting daripada kecepatan siklus maksimum.
2. Membentuk: Pemotongan Bolak Balik Vertikal untuk Fitur Internal dan Eksternal
Ahli mesin veteran sering menggambarkan slotter sebagai “perencana vertikal”, dan perbandingannya secara teknis tepat.
Dalam membentuk, arah pemotongannya vertikal, bukan horizontal, dan prosesnya terutama ditujukan pada permukaan internal.
Ini dapat dianggap sebagai perpanjangan vertikal dari proses perencanaan, berbagi poin tunggal mendasar yang sama, tindakan pemotongan terputus-putus sambil memperluas jangkauannya ke dalam lubang, hub, dan geometri tertutup lainnya yang tidak dapat diakses dengan mudah oleh planer atau pembentuk.
Peralatan Inti: Mesin Slot
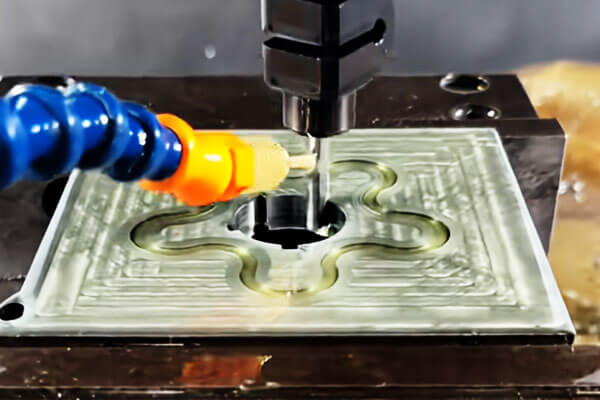
Mesin slot (slotter) terdiri dari tempat tidur, gerbong geser atas dan bawah, meja kerja berbentuk lingkaran, seekor domba jantan, dan sebuah kolom.
Gerakan utama adalah timbal balik linier vertikal dari ram, yang membawa alat slotting ke bawah melalui benda kerja dan menariknya kembali pada langkah balik.
Gerakan umpan disediakan oleh gerakan memanjang dan melintang dari perosotan atas dan bawah, sedangkan gerakan memutar meja kerja melingkar memungkinkan pengindeksan sudut.
Kombinasi ini memungkinkan alat berat untuk melakukan tidak hanya pemotongan internal yang lurus namun juga fitur berindeks yang didistribusikan di sekitar lubang.
Mesin slot pada umumnya menangani pukulan mulai dari kasar 80 mm to 500 mm, dengan kecepatan ram biasanya antara 15 Dan 60 pukulan per menit tergantung pada panjang pukulan dan bahan.
Karena pemotongan hanya terjadi pada saat pukulan ke bawah, prosesnya pada dasarnya bersifat intermiten, dan waktu pemotongan efektif kira-kira 40–50% dari total siklus.
Lingkup Pemesinan dan Detail Praktis
Slotting sebagian besar merupakan operasi “internal”.. Kekuatannya antara lain:
- Kunci di hub, roda gigi, dan katrol
- Lubang persegi dan lubang persegi panjang
- Lubang poligonal (heksagonal, bersegi delapan, dan profil serupa)
- Lubang spline dan spline internal
- Alur bagian dalam, slot buta, dan profil internal yang tidak teratur
Alat slotting terbagi dalam dua kategori besar. Pahat dengan ujung runcing digunakan untuk pembuatan slot kasar dan untuk pengerjaan lubang poligonal, di mana ia dapat menegosiasikan sudut dan berbagai profil.
Perkakas tepi datar digunakan untuk operasi penyelesaian dan untuk memotong alur siku-siku, menghasilkan dinding samping yang lebih bersih dan bagian bawah yang lebih rata.
Detail penting muncul saat memotong spline. Tidaklah cukup hanya mengontrol simetri setiap alur pasak; jarak sudut semua alur pasak di sekeliling keliling juga harus dijaga dalam toleransi.
Hal ini dicapai dengan menggunakan pelat pengindeksan atau kepala pemisah bersama dengan meja kerja putar.
Karena spline fit ditentukan oleh posisi kumulatif setiap gigi, bahkan kesalahan pengindeksan kecil pun dapat menyebabkan gangguan selama perakitan atau reaksi balik yang tidak dapat diterima dalam servis.
Dalam praktiknya, akurasi pengindeksan sering kali dipertahankan dalam beberapa menit busur, tergantung pada kelas spline dan komponen kawin.
Karakteristik Proses dan Akurasi
Slotter menawarkan keuntungan yang jelas dalam konteks produksi tertentu.
Strukturnya relatif sederhana, pengaturannya cepat, dan untuk produksi alur pasak internal dan lubang non-lingkaran dalam satu bagian atau dalam jumlah kecil, ini seringkali merupakan pilihan paling hemat biaya yang tersedia.
Hal ini juga memerlukan perkakas yang kurang terspesialisasi dibandingkan broaching, yang membuatnya menarik untuk bengkel kerja dan departemen pemeliharaan.
Batasannya juga sudah ditetapkan. Pada pukulan balik, pahat bergesekan dengan dinding benda kerja, mempercepat keausan pahat dan mengurangi umur pahat.
Pemegang perkakas atau batang bor memiliki kekakuan yang terbatas, yang membatasi panjang slot maksimum dan rasio kedalaman-ke-lebar yang dapat dicapai.
Sebagai akibat, slot yang dalam atau sempit mungkin memerlukan beberapa kali lintasan, dan defleksi dapat mempengaruhi konsistensi dimensi.
Dalam kondisi normal, slotting mencapai akurasi dimensi dalam kisaran IT9 hingga IT7, dengan kekasaran permukaan biasanya antara Ra 6.3 μm dan Ra 1.6 μm.
Hasil akhir yang lebih halus umumnya memerlukan pengurangan umpan, perkakas yang tajam, dan terkadang penyelesaian akhir yang terpisah. Tabel di bawah ini merangkum parameter proses utama.
| Parameter | Ciri-ciri Bentuk yang Khas |
| Metode pemotongan | Pemotongan satu titik bolak-balik vertikal |
| Aplikasi utama | alur pasak internal, slot, alur spline, lubang persegi dan poligonal |
| Aplikasi tambahan | Roda gigi yang dipilih, kamera, profil eksternal |
| Keuntungan utama | Efektif untuk fitur internal yang sulit dikerjakan dengan pembubutan konvensional |
| Batasan utama | Produktivitas yang lebih rendah disebabkan oleh gerakan balik yang tidak memotong |
| Akurasi tipikal | Sekitar IT9–IT7 |
| Kekasaran permukaan yang khas | Sekitar Ra 6,3–1,6 μm |
| Kesesuaian produksi | Sangat ekonomis untuk pekerjaan satu bagian dan pekerjaan dalam jumlah kecil |
Di luar lubang berbentuk, slotter juga dapat menggerakkan roda gigi silinder, kamera, dan komponen khusus lainnya ketika perlengkapan dan pengaturan pengindeksan yang sesuai digunakan.
Keserbagunaan ini membuatnya mendapat reputasi sebagai “pengganti universal” bengkel—mesin yang mungkin bukan pilihan pertama untuk produksi bervolume tinggi., tapi yang bisa dengan andal menangani hal-hal aneh, bagian dalam, dan sulitnya ketika proses lain tidak bisa.
3. Broaching: Pemotongan Linear Produktivitas Tinggi dengan Alat Multi-Gigi
Broaching adalah proses pemotongan linier yang sangat produktif di mana alat yang dirancang khusus disebut a bros bergerak linear relatif terhadap benda kerja.
Berbeda dengan perencanaan dan pembentukan, yang biasanya menggunakan satu ujung tombak dan menghilangkan material melalui pukulan berulang-ulang, sebuah bros berisi beberapa gigi pemotong yang disusun secara progresif di sepanjang alat.
Setiap gigi menghilangkan sejumlah material yang terkontrol, memungkinkan pengasaran, setengah jadi, dan finishing harus diselesaikan dalam satu pukulan terus menerus.
Geometri alat yang unik ini menjadikan broaching sangat efektif untuk profil internal dan eksternal yang berulang, terutama dalam medium- dan produksi volume tinggi.
Contoh umumnya mencakup alur pasak internal, Splines, lubang persegi, lubang poligonal, dan profil terkait peralatan yang dipilih.
Peralatan dan Perkakas Inti
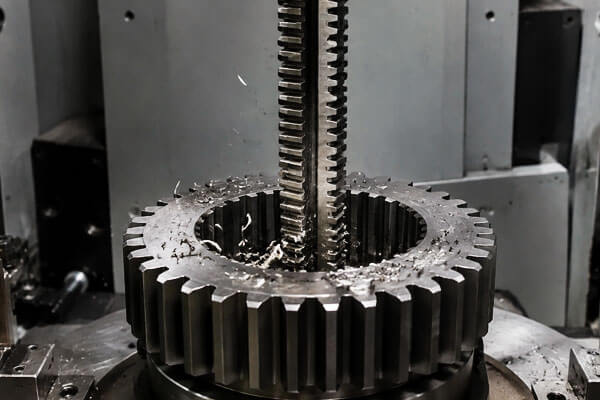
Mesin broaching tersedia dalam dua konfigurasi utama: vertikal dan horizontal.
Mesin modern hampir secara universal digerakkan secara hidrolik, yang memberikan kelancaran, stabil, dan gerakan memotong yang konsisten sepanjang pukulan.
Panjang goresan sangat bervariasi menurut ukuran mesin, dari secara kasar 500 mm pada mesin vertikal yang lebih kecil hingga beberapa meter pada mesin broaching horizontal yang besar.
Inti dari proses ini adalah alat broaching, atau memulai pembicaraan. Konstruksinya sangat direkayasa, dengan setiap bagian mempunyai fungsi yang berbeda:
- Betis: Mentransmisikan gaya tarik atau dorong dari mesin.
- Pilot depan: Pusatkan dan pandu bros saat memasuki lubang yang telah dikerjakan sebelumnya.
- Bagian pemotongan: Berisi banyak gigi yang tersusun dalam urutan menaik, setiap gigi menghilangkan peningkatan material yang terkontrol.
- Finishing (perekat) bagian: Gigi terakhir menghilangkan sedikit demi sedikit untuk menentukan dimensi akhir dan permukaan akhir.
- Pilot belakang: Mendukung dan memandu pembicaraan saat keluar dari benda kerja.
Karena gigi tumbuh secara progresif, bros melakukan pengasaran, setengah jadi, dan menyelesaikan secara bersamaan. Satu pass menyelesaikan seluruh operasi.
Kenaikan per gigi biasanya berkisar antara 0.02 ke 0.15 mm, tergantung pada bahan dan permukaan akhir yang dibutuhkan.
Ruang Lingkup Pemesinan dan Pertimbangan Praktis
Broaching dibagi menjadi dua kategori: pembicaraan internal dan eksternal (permukaan) memulai pembicaraan.
Perbincangan internal digunakan untuk menghasilkan berbagai macam lubang yang diprofilkan:
- Lubang bundar
- Lubang persegi
- Lubang spline
- Lubang roda gigi dan profil internal non-lingkaran lainnya
Pembicaraan eksternal digunakan untuk permukaan datar, V-grooves, dan profil eksternal lainnya.
Hal ini biasa terjadi di industri otomotif dan dirgantara untuk komponen pemesinan seperti cakram turbin dan batang penghubung.
Beberapa poin praktis patut mendapat perhatian. Saat membuka lubang internal, benda kerja umumnya tidak perlu dijepit.
Itu didukung pada permukaan ujungnya, dan gaya pemotongan itu sendiri yang menahannya pada posisinya. Namun, tegak lurus antara lubang yang telah dikerjakan sebelumnya dan permukaan ujung penyangga harus memenuhi spesifikasi.
Jika tegak lurus ini buruk, mesin cuci tempat duduk berbentuk bola dapat digunakan di bawah benda kerja untuk memungkinkan penyelarasan sendiri selama lintasan.
Untuk pembicaraan eksternal, gaya potongnya asimetris, jadi benda kerja harus dijepit secara positif. Pelat pemandu juga diperlukan agar pembicaraan tetap pada jalurnya.
Tanpa bimbingan yang tepat, alat itu bisa melayang, menghasilkan permukaan yang tidak sejajar atau di luar toleransi dan berpotensi merusak bagian tersebut.
Karakteristik Proses dan Akurasi
Keuntungan utama dari broaching adalah kombinasi produktivitas tinggi dan akurasi yang konsisten.
Karena seluruh operasi selesai dalam satu pukulan, waktu siklusnya pendek dan kemampuan pengulangannya sangat baik.
Hal ini menjadikan broaching ideal untuk produksi suku cadang bervolume tinggi yang memerlukan pengetatan, toleransi yang seragam.
Dalam kondisi normal, broaching mencapai akurasi ekonomi sebesar IT9 hingga IT7, dengan kekasaran permukaan antara Ra 1.6 μm dan Ra 0.4 μm.
Dalam kondisi yang menguntungkan, akurasi dapat dijaga lebih ketat. Konsistensi batch-to-batch adalah salah satu karakteristik proses yang paling kuat, karena geometri pahat itu sendiri yang menentukan dimensi akhir.
Keterbatasan broaching juga sama jelasnya:
- Perkakas khusus: Satu bros dirancang untuk satu ukuran dan profil tertentu. Itu tidak dapat disesuaikan untuk menghasilkan dimensi yang berbeda.
- Pembatasan geometri: Lubang berundak, lubang buta, dan lubang yang sangat besar tidak dapat dibuka secara internal.
- Distorsi dinding tipis: Benda kerja berdinding tipis rentan terhadap deformasi akibat gaya pemotongan yang berat.
- Biaya alat yang tinggi: Bros mahal untuk dirancang, pembuatan, dan mempertahankan.
- Ambang batas ekonomi: Broaching hanya hemat biaya dalam produksi volume menengah hingga tinggi, dimana biaya perkakas dapat diamortisasi pada sejumlah besar suku cadang.
Untuk pekerjaan satu bagian atau dalam jumlah kecil, itu tidak ekonomis.
Tabel di bawah ini merangkum parameter proses utama.
| Parameter | Karakteristik Broaching yang Khas |
| Metode pemotongan | Pemotongan linier dengan alat multi-gigi progresif |
| Peralatan utama | Mesin broaching vertikal atau horizontal |
| Aplikasi utama | Keyways, lubang spline, lubang persegi, lubang poligonal, profil yang terbentuk |
| Keuntungan utama | Produktivitas yang sangat tinggi; roughing dan finishing sering kali dapat diselesaikan dalam satu pukulan |
| Akurasi tipikal | Sekitar IT9–IT7 |
| Kekasaran permukaan yang khas | Sekitar Ra 1,6–0,4 m |
| Kesesuaian produksi | Paling cocok untuk medium- dan produksi volume tinggi |
| Batasan utama | Perkakas bros khusus mahal dan spesifik untuk aplikasi |
Oleh karena itu, broaching paling baik dipahami sebagai proses yang mengubah investasi perkakas yang tinggi menjadi produktivitas dan kemampuan pengulangan yang luar biasa.
Dimana volume produksi membenarkan perkakas tersebut, ini adalah salah satu metode paling efisien dan andal yang tersedia untuk mengerjakan lubang berprofil dan permukaan luar.
Jika volumenya rendah atau geometrinya tidak sesuai, proses alternatif seperti slotting, penggilingan, atau EDM lebih tepat.
4. Perencanaan vs. Membentuk vs. Broaching: Perbedaan Inti
| Barang Perbandingan | Perencanaan | Membentuk | Broaching |
| Prinsip Dasar | Pemotongan linier bolak-balik, biasanya dengan alat atau benda kerja bergerak secara horizontal | Pemotongan linier bolak-balik, biasanya dengan alat bergerak secara vertikal | Pemotongan linier dengan bros multi-gigi yang memiliki gigi potong yang semakin besar |
| Mesin Khas | pesawat terbang | Pembentuk / mesin slot | Mesin broaching horizontal atau vertikal |
| Alat | Alat pemotong satu titik | Alat pemotong satu titik | Brosur khusus multi-gigi |
| Gerak Primer | Gerakan bolak-balik horizontal | Gerakan bolak-balik vertikal | Pukulan tarik atau dorong linier terus menerus |
| Aplikasi utama | Permukaan datar yang besar, tangga, bahu, V-grooves, T-slot | alur pasak internal, slot, lubang persegi dan poligonal, profil eksternal yang dipilih | Keyways, lubang spline, lubang persegi, lubang poligonal, profil eksternal |
Geometri Benda Kerja Khas |
Komponen datar yang besar dan relatif panjang | Fitur internal atau lokal, terutama slot dan profil | Profil internal atau eksternal berulang dengan geometri yang ditentukan |
| Penghapusan materi | tambahan, umumnya satu ujung tombak per pukulan | tambahan, umumnya satu ujung tombak per pukulan | Pemotongan progresif dengan banyak gigi sekaligus |
| Produktivitas | Rendah hingga sedang | Rendah hingga sedang | Tinggi hingga sangat tinggi |
| Akurasi Khas | Sekitar IT9–IT7; penyelesaian yang lebih halus mungkin mendekati IT6 dalam kondisi yang sesuai | Sekitar IT9–IT7 | Sekitar IT9–IT7, tergantung pada perkakas dan kontrol proses |
| Kekasaran Permukaan yang Khas | Tentang Ra 12,5–1,6 μm; | Tentang Ra 6,3–1,6 μm | Tentang Ra 1,6–0,4 m |
| Biaya perkakas | Relatif rendah | Relatif rendah | Tinggi karena bros bersifat khusus |
Fleksibilitas |
Tinggi untuk yang besar, benda kerja yang bervariasi | Tinggi untuk fitur internal dalam jumlah kecil | Rendah; perkakas umumnya profil- dan ukuran tertentu |
| Volume produksi | Terbaik untuk pekerjaan satu bagian dan dalam jumlah kecil | Terbaik untuk pekerjaan satu bagian dan dalam jumlah kecil | Terbaik untuk medium- dan produksi volume tinggi |
| Keuntungan Utama | Pemesinan ekonomis pada permukaan datar besar dengan perkakas sederhana | Pemesinan slot dan profil internal yang efektif | Produktivitas luar biasa, konsistensi dimensi, dan pengulangan |
| Batasan Utama | Pukulan balik tanpa pemotongan mengurangi efisiensi | Kekakuan rendah dan langkah balik non-pemotongan membatasi produktivitas | Biaya perkakas yang tinggi dan kesesuaian yang terbatas untuk tunanetra, melangkah, atau fitur yang sangat bervariasi |
| Pertimbangan Proses Utama | Dukungan benda kerja, kekakuan alat, dan stabilitas pukulan panjang | Alat yang digantung, aksesibilitas internal, pengindeksan, dan akurasi alur | Desain bros, panduan benda kerja, akurasi lubang pra-mesin, dan kontrol gaya potong |
5. Kesimpulan
Perencanaan, membentuk, dan broaching adalah tiga proses pemotongan linier yang berbeda, masing-masing cocok untuk berbagai kebutuhan manufaktur yang berbeda.
Perencanaan sangat cocok untuk permukaan datar yang besar dan alur lurus, khususnya dalam produksi satu bagian dan produksi dalam jumlah kecil yang mengutamakan fleksibilitas perkakas dan biaya peralatan yang relatif rendah.
Membentuk sangat efektif untuk alur pasak internal, slot, lubang persegi, dan profil lokal lainnya, menawarkan solusi praktis ketika penggilingan konvensional kurang cocok.
Broaching, sebaliknya, menggunakan alat khusus multi-gigi untuk menyelesaikan banyak profil dalam satu pukulan, membuatnya sangat efektif untuk medium- dan produksi bervolume tinggi yang mengutamakan kemampuan pengulangan dan produktivitas.
Dari perspektif rekayasa proses, tidak ada metode yang unggul secara universal.
Pilihan yang tepat harus didasarkan pada geometri bagian, bahan, persyaratan dimensi dan permukaan, volume produksi, Investasi perkakas, dan biaya produksi secara keseluruhan.
FAQ
Apa perbedaan utama antara perencanaan dan pembentukan?
Perencanaan menggunakan gerakan bolak-balik horizontal untuk mengerjakan permukaan datar dan beralur eksternal.
Pembentukan menggunakan gerakan bolak-balik vertikal, terutama untuk lubang internal, Keyways, dan lubang yang diprofilkan. Mereka berbagi prinsip pemotongan satu titik yang sama namun berbeda dalam orientasi dan fokus aplikasi.
Mengapa broaching hanya digunakan untuk produksi bervolume tinggi??
Broaching membutuhkan dedikasi, alat pemotong dengan bentuk tertentu yang mahal untuk diproduksi dan dimodifikasi.
Biaya perkakas yang tinggi hanya dapat diamortisasi pada volume produksi yang besar. Untuk batch kecil, biaya perkakas per bagian membuat proses broaching menjadi tidak ekonomis.
Bisakah mesin broaching standar membuat lubang buta?
Umumnya tidak. Broaching standar memerlukan lubang tembus agar alat dapat melewatinya.
Alat broaching buta khusus tersedia untuk aplikasi kedalaman terbatas, namun hal ini mempunyai keterbatasan yang signifikan dan bukan merupakan praktik industri standar.
Proses pemotongan linier mana yang menghasilkan permukaan akhir terbaik?
Perencanaan alat lebar yang presisi dapat mencapai kekasaran permukaan terendah (sampai ke Ra 0.2 μm), sebanding dengan penggilingan presisi.
Broaching memberikan hasil akhir yang paling konsisten dalam produksi volume tinggi. Bentuk standar menghasilkan kualitas permukaan sedang.
Apakah proses pemotongan linier ini masih relevan dengan penggilingan CNC modern?
Ya. Untuk fitur khusus seperti slot pas, Keyways, dan permukaan datar bervolume rendah, proses pemotongan linier seringkali menghasilkan biaya yang lebih rendah, pengaturan yang lebih sederhana, dan kualitas sebanding dengan penggilingan CNC.
Proses-proses tersebut tetap merupakan proses pokok di toko-toko pekerjaan, fasilitas pemeliharaan, dan produksi bentuk volume tinggi.