Dalam produksi pengecoran, ini adalah fenomena yang terlalu umum dan membingungkan: dua pabrik pengecoran menghasilkan pengecoran yang sama persis dari paduan yang sama, menggunakan suhu penuangan yang identik, desain gerbang, dan mengisi bahan,
namun yang satu secara konsisten memberikan suku cadang bebas cacat sementara yang lain berjuang dengan gigih, keretakan yang berulang.
Banyak manajer pengecoran menghubungkan kesenjangan ini dengan keterampilan operator, variasi bahan baku, atau bahkan keberuntungan.
Pada kenyataannya, perbedaannya hampir selalu berasal dari perbedaan mendasar dalam perilaku sistem cetakan pasir yang tidak terlihat oleh pengamatan biasa.
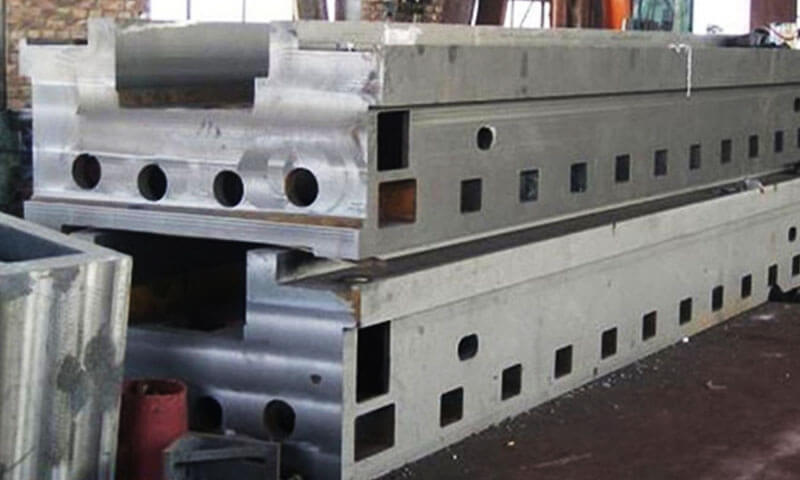
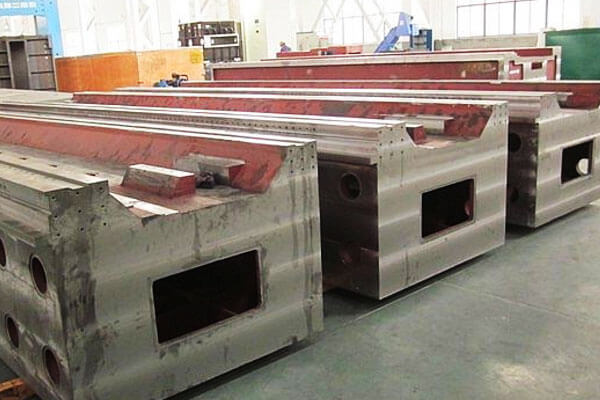
Artikel ini membahas kasus industri klasik di dunia nyata: pengecoran balok peralatan mesin 6 meter yang identik diproduksi pada keduanya Pasir Resin dan garis cetakan pasir yang mengeras sendiri dari semen.
Dengan parameter penuangan yang sangat cocok, Komposisi Kimia, dan kualitas leleh, proses pasir resin secara konsisten menghasilkan balok bebas retak, sedangkan garis pasir semen yang mengeras sendiri mengalami cacat retak melintang berulang yang terkonsentrasi di bagian tengah balok yang tebal.
Enam mekanisme inti metalurgi dan proses di balik hasil ini dianalisis secara mendalam di bawah ini, memberikan wawasan teknik yang dapat ditindaklanjuti untuk tim pengecoran yang mengoptimalkan proses pengecoran baja bagian berat.
1. Mengapa Pengecoran Perkakas Mesin Enam Meter yang Sama Dapat Berperilaku Berbeda?
Tempat tidur peralatan mesin yang besar adalah contoh pengecoran yang sangat baik di mana perilaku cetakan sangat penting.
Geometrinya sering kali mengandung:
- Dimensi keseluruhan panjang
- Bagian tebal dan tipis dihubungkan menjadi satu
- Tulang rusuk dan jaring
- Bos besar atau area pemasangan
- Rongga internal
- Bagian horizontal yang panjang
- Massa termal lokal yang sangat bervariasi
- Akumulasi penyusutan solidifikasi yang besar
Saat logam mendingin dari keadaan cair ke suhu kamar, itu kontrak.
Pengecoran tidak dapat berkontraksi dengan bebas karena cetakan mengelilinginya, inti membatasi pergerakan internal, dan bagian pengecoran yang berbeda mendingin dan memadat dengan kecepatan berbeda.
Hal ini menimbulkan persaingan antara dua kekuatan:
Kontraksi pengecoran versus ketahanan cetakan terhadap kontraksi tersebut
Jika cetakan dapat berubah bentuk atau runtuh pada tahap yang sesuai, sebagian kontraksi diakomodasi oleh pergerakan cetakan.
Jika cetakannya masih sangat kaku, kontraksi semakin diubah menjadi tegangan pada logam.
Untuk waktu yang lama, pengecoran peralatan mesin yang relatif ramping, ini bisa menjadi penting.
Mekanisme dasarnya dapat disederhanakan sebagai:
Kontraksi termal + pengekangan struktural → tegangan tarik → regangan plastis lokal → permulaan retak
Apakah tegangan tersebut benar-benar menjadi retakan tergantung pada suhu, struktur mikro, geometri, makanan, stres residual, dan kemampuan cetakan dan inti untuk bergerak.
Inilah sebabnya mengapa sekadar membandingkan suhu penuangan atau komposisi kimia seringkali tidak cukup.
2. Kekuatan Residu Suhu Tinggi dan Kemampuan Hasil Cetakan
Untuk balok peralatan mesin yang besar, Salah satu perbedaan paling penting antara pasir yang diikat resin dan pasir yang mengeras sendiri adalah bagaimana cetakan bereaksi secara mekanis ketika suhunya naik dan cetakan mulai mengeras dan berkontraksi..
Perbedaan ini lebih penting daripada membandingkan kekuatan cetakan pada suhu ruangan saja.
Sebuah cetakan bisa menjadi sangat kuat selama pencetakan dan penanganan namun menjadi masalah jika cetakan tersebut tetap terlalu kaku selama periode ketika pengecoran perlu berkontraksi dengan bebas..
Oleh karena itu, dua properti harus dipertimbangkan bersama:
Kekuatan sisa suhu tinggi — berapa banyak kekuatan yang dipertahankan cetakan setelah dipanaskan dengan logam cair.
Kemampuan hasil atau keruntuhan cetakan — seberapa mudah cetakan berubah bentuk atau kehilangan ketahanan ketika pengecoran yang berkontraksi mencoba untuk bergerak.
Untuk balok peralatan mesin enam meter, interaksi antara sifat-sifat ini dan kontraksi pengecoran dapat sangat mempengaruhi perkembangan tegangan termal dan tegangan sobek panas.
Pasir Pengerasan Sendiri Semen: Kekuatan Residu Tinggi dan Pengekangan Lebih Besar
Pasir yang mengeras sendiri dengan ikatan semen mengembangkan kekuatan melalui sistem pengikat semen dan mampu menghasilkan cetakan kaku dengan stabilitas dimensi yang baik.
Dalam kondisi pengecoran, Namun, cetakan tidak serta merta kehilangan ketahanan mekanisnya secepat sistem ikatan organik.
Saat pengecoran baja mendingin, ia mengalami kontraksi pemadatan yang diikuti oleh kontraksi termal. Cetakan dan inti menentang bagian dari gerakan ini.
Dimana cetakannya tetap sangat kaku, sebagian besar kontraksi yang dibutuhkan pengecoran diubah menjadi regangan dan tegangan mekanis.
Untuk balok peralatan mesin yang panjang, dampaknya bersifat kumulatif dan bukan hanya bersifat lokal.
Pengecoran enam meter dapat mengalami kontraksi termal total yang cukup besar, sementara tulang rusuk, bos, core, dan bagian yang tebal dapat menciptakan pengekangan lokal tambahan.
Jika cetakan tidak menghasilkan hasil yang cukup, tegangan yang dihasilkan dapat terkonsentrasi pada daerah yang sensitif secara geometri.
Mekanismenya dapat direpresentasikan secara konseptual sebagai:
Kontraksi pengecoran → ketahanan cetakan → deformasi tertahan → tegangan tarik → akumulasi regangan lokal → inisiasi retak
Ini penting, Namun, tidak memperlakukan sisa kekuatan cetakan sebagai satu-satunya penyebab retak.
Risiko retak sebenarnya juga bergantung pada paduannya, rentang solidifikasi, geometri bagian, kondisi makan, distribusi suhu, pengekangan inti, dan sifat mekanik logam pada suhu yang relevan.
Dengan demikian, masalah teknis pada cetakan yang direkatkan dengan semen yang sangat kaku bukan hanya karena cetakan tersebut “terlalu kuat”.
Masalahnya adalah ketahanannya terhadap kontraksi pengecoran mungkin tetap signifikan selama tahap kritis sejarah termal pengecoran.
Pasir yang terikat resin: Hilangnya Kekuatan Obligasi secara Progresif dan Peningkatan Yieldabilitas
Sistem pencetakan berikat resin menggunakan pengikat organik yang perilaku termalnya berbeda secara mendasar dari sistem semen.
Saat terkena panas dari baja cair, pengikat organik mengalami degradasi termal, dengan pelunakan dan hilangnya kekuatan ikatan secara progresif seiring dengan peningkatan suhu.
Perubahan ini sangat relevan untuk cetakan berukuran besar karena cetakan dapat bertransisi dari penyangga yang kuat selama pengisian dan penanganan ke kondisi yang tidak terlalu ketat selama pendinginan selanjutnya..
Saat casting berkontrak, pasir semakin kehilangan kemampuannya untuk menahan gerakan.
Daripada mempertahankan cangkang yang sangat kaku di sekitar pengecoran selama proses pendinginan, cetakan mungkin menjadi lebih patuh karena pengikatnya rusak.
Mekanisme konseptualnya adalah:
Kontraksi pengecoran → degradasi bahan pengikat → berkurangnya kekuatan pasir → pergerakan/keruntuhan cetakan → penurunan ketahanan mekanis
Hal ini dapat memberikan manfaat yang besar, pengecoran yang rumit secara geometris karena sebagian kontraksi termal pengecoran diakomodasi oleh deformasi cetakan dan bukan diubah seluruhnya menjadi tegangan di dalam logam.
Namun, pasir resin tidak boleh digambarkan sebagai pasir yang benar-benar “lunak” atau “bebas stres” pada suhu tinggi.
Sistem resin yang berbeda, konsentrasi pengikat, suhu pasir, sistem pelapisan, kepadatan cetakan, dan sejarah termal menghasilkan kurva kekuatan sisa yang berbeda.
Karakteristik yang relevan adalah ketergantungan laju dan suhu pada kehilangan kekuatan, bukan hanya apakah cetakannya mengandung resin.
3. Ekspansi Termal Cetakan dan Interaksi Termal dengan Pengecoran
Pengekangan cetakan hanyalah salah satu bagian dari interaksi termal-mekanis antara cetakan dan pengecoran besar.
Cetakan itu sendiri mengalami pemuaian dan deformasi termal setelah logam cair memasuki rongga, dan perubahan dimensi ini dapat mengubah jumlah dan arah pengekangan yang dikenakan pada pengecoran yang berkontraksi.
Untuk balok peralatan mesin enam meter, efek ini tidak boleh dianggap terlepas dari kontraksi casting.
Pengecoran secara bersamaan mendingin dan mencoba berkontraksi, sementara cetakan di sekitarnya sedang dipanaskan dan mengalami respons termalnya sendiri.
Oleh karena itu, keadaan stres yang dihasilkan diatur oleh pergerakan relatif pengecoran dan cetakan, bukan dengan koefisien muai panas dari salah satu material secara terpisah.
Pasir Berikat Semen: Interaksi Termal yang Lebih Kuat dengan Pengecoran
Pasir yang mengeras sendiri dengan ikatan semen mengandung fase agregat dan sistem pengikat semen, dan respons dimensinya selama pemanasan bergantung pada mineralogi agregat, formulasi pengikat, kondisi kelembaban, kepadatan cetakan, dan sejarah termal.
Untuk cetakan pasir kaya silika, ekspansi termal agregat menjadi sangat relevan ketika cetakan dipanaskan oleh baja cair.
Cetakan tidak berubah secara geometris setelah dituang; partikel pasir individu dan struktur terikat di sekitarnya mengalami ekspansi termal dan perubahan suhu tinggi lainnya.
Pada saat yang sama, pengecoran baja mulai mengeras dan kemudian berkontraksi.
Hal ini menciptakan masalah perpindahan relatif:
Pergerakan cetakan yang dipanaskan + kontraksi pengecoran + kepatuhan cetakan terbatas → peningkatan pengekangan antarmuka
Jika cetakan masih cukup kaku, pergerakan termalnya dapat melawan kontraksi pengecoran secara lokal.
Interaksi yang dihasilkan dapat meningkatkan tegangan tarik pada daerah yang rentan, terutama jika geometri pengecoran sudah menerapkan kontraksi diferensial.
Untuk balok peralatan mesin enam meter, efeknya bisa menjadi penting:
- Transisi bagian tebal ke tipis
- Persimpangan tulang rusuk
- Bos besar
- Rongga yang didukung inti
- Bagian yang tertahan lama
- Diskontinuitas geometris
Poin kuncinya adalah bahwa cetakan tidak perlu memberikan “gaya tekan” seragam yang sederhana pada cetakan untuk ekspansi termal pada materi..
Ekspansi diferensial dan deformasi terbatas cukup untuk mengubah keadaan tegangan.
Pasir yang terikat resin: Respon Termal yang Berbeda dan Degradasi Pengikat Progresif
Pasir yang diikat resin juga mengalami pemuaian termal, terutama ketika agregat silika digunakan.
Karena itu, secara teknis tidak akurat untuk mendeskripsikan pasir resin sebagai pasir yang memiliki “ekspansi termal yang dapat diabaikan” hanya karena pasir tersebut menggunakan bahan pengikat organik..
Perbedaan yang lebih penting adalah respons termal gabungan dari sistem agregat dan pengikat.
Saat suhu cetakan meningkat, resin organik semakin melunak, terurai, dan kehilangan kekuatan ikatannya.
Akibatnya, pasir yang terikat dapat menjadi kurang kaku secara mekanis selama periode yang sama ketika pengecoran mengalami kontraksi termal yang signifikan.
Hal ini menghasilkan interaksi yang berbeda:
Kontraksi casting + kepatuhan cetakan progresif → berkurangnya perpindahan gerakan termal ke dalam tegangan pengecoran
Cetakan masih memanas dan mengembang, tetapi kemampuannya untuk mentransmisikan perubahan dimensi tersebut sebagai kendala mekanis yang kaku dapat menurun seiring dengan menurunnya kualitas pengikat.
Perbedaan ini sangat penting ketika membandingkan sistem ikatan resin dan sistem ikatan semen. Pertanyaan yang relevan bukanlah pertanyaan sederhana:
Cetakan mana yang memiliki koefisien muai panas lebih rendah?
Dia:
Berapa banyak pergerakan termal cetakan yang sebenarnya disalurkan ke pengecoran sementara pengecoran rentan secara mekanis?
Itu adalah kriteria teknik yang jauh lebih berguna.
Tipe Agregat Bisa Lebih Penting Daripada Tipe Pengikat
Pertimbangan penting lainnya adalah bahwa ekspansi termal sangat dipengaruhi oleh agregat.
Pasir silika, zirkon, kromit, dan agregat tahan api lainnya memiliki karakteristik ekspansi termal yang berbeda.
Akibatnya, dua cetakan yang menggunakan bahan pengikat berbeda masih dapat menunjukkan pergerakan termal yang serupa jika menggunakan agregat yang sama, sedangkan dua cetakan yang menggunakan sistem resin yang sama dapat berperilaku berbeda jika agregat atau kadar pasirnya berbeda.
Ini berarti bahwa perbandingan proses yang bermakna harus membedakan antar proses:
Perilaku pengikat + perilaku agregat + kepadatan cetakan + riwayat suhu
daripada mengaitkan semua perilaku termal hanya pada pengikatnya saja.
Misalnya, pasir kaya kuarsa menunjukkan karakteristik respons ekspansi termal yang terkait dengan perilaku transformasi mineralnya.
Pergerakan cetakan yang dihasilkan tergantung pada keseluruhan struktur cetakan dan kondisi pemanasan, tidak hanya berdasarkan satu koefisien ekspansi yang dipublikasikan.
4. Evolusi Kelembaban dan Gas: Mengapa Kadar Air pada Sistem Berikat Semen Penting
Kelembapan adalah salah satu perbedaan utama antara pasir yang mengeras sendiri dengan ikatan semen dan pasir dengan ikatan resin, namun pengaruhnya terhadap pengecoran baja berukuran besar lebih rumit dari sekedar mengatakan bahwa “air menyebabkan retakan.”
Masalah penting adalah interaksi antara sisa kelembaban, pembangkitan gas, permeabilitas cetakan, suhu logam, suhu cetakan, dan kondisi termal dan mekanis pengecoran selama pengisian dan pemadatan awal.
Untuk balok peralatan mesin enam meter, cetakan mewakili luas permukaan yang sangat besar yang mengelilingi pengecoran baja suhu tinggi.
Setiap produk dekomposisi kelembaban atau pengikat yang dihasilkan pada antarmuka cetakan-logam harus diangkut melalui cetakan.
Jika evolusi gas melebihi kemampuan cetakan untuk mengeluarkan udara, tekanan yang dihasilkan dan reaksi antarmuka dapat menyebabkan cacat dan mempersulit riwayat termal pengecoran.
Perbedaan mendasarnya adalah sistem ikatan semen mengandung air sebagai bagian dari mekanisme pengerasannya, sedangkan sistem berikat resin tidak bergantung pada hidrasi semen.
Namun, pasir resin tidak bebas gas: pengikat organiknya dapat terurai secara termal dan menghasilkan produk gas bila terkena logam cair.
Pasir Pengerasan Sendiri Semen: Air, Pembangkitan Uap, dan Tekanan Gas
Pasir pengerasan mandiri berikat semen menggunakan air sebagai komponen penting dalam proses pengerasan.
Tergantung pada sistem semen, agregat, kondisi penyembuhan, kelembaban sekitar, waktu penyimpanan, dan ketebalan cetakan, sebagian uap air mungkin tetap ada secara fisik di dalam cetakan sementara air tambahan dimasukkan ke dalam struktur pengikat terhidrasi.
Ketika baja cair memasuki rongga, permukaan cetakan terkena beban termal yang ekstrim. Kelembapan apa pun yang bebas atau tersedia secara fisik di dekat permukaan yang panas dapat menguap dengan cepat, menciptakan uap.
Hal ini menciptakan rangkaian potensial:
Kelembapan sisa → pemanasan cepat → pembangkitan uap → transportasi gas → efek tekanan/aliran lokal
Jika laju pembentukan gas tinggi dan permeabilitas tidak mencukupi, gas dapat terakumulasi di dekat antarmuka cetakan-logam. Hal ini dapat menyebabkan cacat seperti:
- Porositas gas
- lubang sembur
- Pukulan permukaan
- lubang kecil
- Cacat yang berhubungan dengan urat atau permukaan, tergantung pada sistem cetakan
- Penetrasi logam atau erosi jamur dalam kondisi buruk
Tingkat risiko sangat bergantung pada permeabilitas cetakan dan sistem ventilasi.
Cetakan yang dikeringkan atau diawetkan dengan baik dengan permeabilitas yang memadai dapat melepaskan gas secara efektif, sedangkan jamur yang kaya akan kelembapan atau ventilasinya buruk dapat menimbulkan masalah yang jauh lebih parah.
Apakah Steam Secara Langsung Menyebabkan Retak Termal?
Poin ini memerlukan perhatian khusus.
Sangat menggoda untuk menggambarkan penguapan uap air secara langsung “ledakan uap → pendinginan permukaan → retakan termal” mekanisme. Di sebagian besar coran baja besar, penjelasan itu terlalu sederhana.
Cetakan menyerap panas dengan cepat dari baja cair dan permukaan logam secara alami mengembangkan gradien suhu.
Penguapan uap air dapat mengubah perpindahan panas lokal, tekanan gas, dan kondisi permukaan, namun hal ini tidak secara otomatis berarti bahwa permukaan baja secara instan “dipadamkan” dalam pengertian metalurgi.
Terjadinya keretakan tergantung pada efek gabungan dari:
Gradien termal + Perilaku Solidifikasi + pengekangan cetakan + keuletan panas + geometri lokal + perkembangan stres
Karena itu, kelembaban harus dianggap sebagai penyebab potensial cacat termal dan pengecoran, tidak diperlakukan sebagai penyebab retak yang berdiri sendiri secara universal.
Untuk balok peralatan mesin enam meter, pembedaan ini penting karena retakan yang salah diatribusikan pada “steam quenching” mungkin sebenarnya berasal dari kombinasi pengekangan cetakan., kerentanan terhadap robekan panas, perbedaan ketebalan bagian, dan pemberian makanan yang tidak memadai.
Pasir yang terikat resin: Tidak Ada Hidrasi, namun Penguraian Bahan Pengikat Masih Menghasilkan Gas
Pasir berikat resin tidak mengeras melalui hidrasi semen. Pengikat organiknya mengalami proses pengawetan kimia dan kemudian terurai saat terkena beban termal yang dihasilkan oleh baja cair.
Akibatnya, cetakan resin yang disiapkan dengan benar dapat mengandung air bebas yang relatif sedikit dibandingkan dengan sistem ikatan semen, secara substansial mengurangi masalah spesifik pembangkitan uap dari sisa uap air cetakan.
Namun, tidak tepat untuk mengatakannya:
“Pasir resin tidak menghasilkan gas.”
Pengikat resin organik dapat menghasilkan berbagai produk penguraian gas selama penuangan.
Jika penambahan bahan pengikat berlebihan atau permeabilitas buruk, gas-gas ini masih dapat menghasilkan cacat pengecoran.
Oleh karena itu, hubungan teknik yang relevan adalah:
Konten pengikat + dekomposisi termal + permeabilitas + ventilasi = perilaku pengecoran terkait gas
Inilah sebabnya mengapa kelembapan yang lebih rendah tidak secara otomatis berarti total produksi gas yang lebih rendah.
5. Laju Pendinginan dan Gradien Termal: Penggerak Tersembunyi di Balik Retak Pengecoran Besar
Untuk pengecoran peralatan mesin enam meter, pendinginan bukan sekadar tahap akhir setelah pemadatan.
Ini adalah proses termo-mekanis berkelanjutan di mana gradien suhu, transformasi fase, kontraksi, pengekangan cetakan, dan geometri lokal berinteraksi.
Keadaan stres yang diakibatkannya dapat menentukan apakah gips tetap utuh atau timbul robekan panas, retakan pendingin, atau distorsi.
Oleh karena itu, perbedaan penting antara pasir yang diikat resin dan pasir yang mengeras sendiri yang diikat dengan semen bukanlah bahwa satu sistem secara otomatis “mendingin dengan cepat” dan yang lainnya “mendingin secara perlahan”.
Perilaku pendinginan sebenarnya bergantung pada jenis agregat, kepadatan cetakan, konten pengikat, ketebalan cetakan, konfigurasi inti, modulus pengecoran, dan kondisi kontak termal.
Apa yang berubah secara signifikan antara sistem pasir adalah kombinasi perilaku perpindahan panas dan, lebih penting lagi, bagaimana cetakan terus menahan pengecoran saat suhu turun.
Untuk balok peralatan mesin yang besar, interaksi ini menjadi sangat penting karena pengecoran mungkin mengandung dinding tipis yang panjang, tulang rusuk yang berat, bos tebal, dan bagian-bagian besar secara lokal yang mendingin dengan kecepatan yang sangat berbeda.
Pasir Berikat Semen: Interaksi Termal dan Mekanik yang Berkepanjangan
Cetakan yang diikat dengan semen yang tebal dapat memberikan isolasi termal yang besar dan dapat mempertahankan kekuatan mekanik yang signifikan selama sebagian besar siklus pendinginan pengecoran..
Waktu pendinginan yang tepat sangat bervariasi tergantung pada ukuran bagian pengecoran dan desain cetakan, jadi nilai tetap seperti “12–24 jam” tidak boleh dianggap universal.
Masalah yang lebih penting adalah bahwa pengecoran terus berkontraksi sementara cetakan masih memberikan pengekangan mekanis yang berarti.
Bagian tengah yang berat tetap panas lebih lama dibandingkan jaring atau tepi yang tipis. Karena bagian yang lebih tipis di sekitarnya menjadi lebih kuat secara mekanis dan kurang mampu menampung regangan, bagian yang lebih panas terus berevolusi secara termal. Hal ini menciptakan kontraksi diferensial.
Stres yang dihasilkan dapat dikonsep sebagai:
Pendinginan diferensial → kontraksi diferensial → pengekangan cetakan/inti → akumulasi tegangan tarik
Jika regangan tarik lokal melebihi keuletan material yang tersedia pada suhu tersebut, robekan atau retakan panas dapat terjadi.
Untuk pengecoran alat mesin yang panjang, risikonya diperbesar oleh panjang keseluruhan casting. Bahkan regangan kontraksi yang relatif kecil dapat berhubungan dengan perpindahan absolut yang besar dalam beberapa meter.
Pasir yang terikat resin: Respon Termal dan Hilangnya Pengendalian Sebelumnya
Pasir yang diikat resin juga memiliki ketahanan termal yang besar, terutama ketika agregat silika digunakan, jadi secara teknis tidak akurat untuk menyatakan bahwa pasir resin secara inheren memberikan laju pendinginan yang jauh lebih tinggi di setiap aplikasi.
Karakteristiknya yang lebih penting adalah degradasi pengikat organik yang bergantung pada suhu.
Saat cetakan dipanaskan, resin semakin kehilangan kekuatan ikatannya. Akibatnya, cetakan bisa menjadi semakin patuh saat pengecoran memasuki tahap kontraksi.
Hal ini menciptakan rangkaian yang berpotensi menguntungkan:
Pengecoran mendingin dan berkontraksi → ikatan resin kehilangan kekuatan → cetakan menjadi lebih patuh → kontraksi diakomodasi → pengekangan berkurang
Pengurangan pengendalian jamur bisa menjadi lebih penting daripada laju pendinginan absolut itu sendiri.
Dengan kata lain, cetakan resin tidak serta merta mencegah stres dengan membuat cetakan menjadi dingin dengan cepat. Hal ini malah dapat mengurangi durasi dan besarnya pengekangan efektif secara mekanis selama tahap pendinginan selanjutnya.
6. Microcracks yang Diinduksi Penyembuhan Jamur dan Pengupasan
Kondisi cetakan sebelum dituang merupakan variabel lain yang sering diabaikan ketika menyelidiki keretakan pada coran besar.
Cetakan tidak memulai interaksinya dengan pengecoran pada saat baja cair memasuki rongga.
Itu sudah mengalami pencampuran, pengobatan, pengupasan, penanganan, perakitan, instalasi inti, penyimpanan, dan transportasi.
Kerusakan yang terjadi selama tahapan ini dapat mempengaruhi kualitas permukaan cetakan dan stabilitas dimensi rongga.
Namun, Penting untuk membedakan antara retakan mikro pada cetakan dan retakan pada pengecoran logam.
Cacat cetakan pasir yang terlihat atau mikroskopis tidak serta merta menjadi retakan logam. Efeknya bergantung pada lokasi terjadinya dan apakah mengubah penetrasi logam, geometri permukaan, atau konsentrasi stres.
Pasir Berikat Semen: Menyembuhkan dan Menangani Sensitivitas
Cetakan yang dapat mengeras sendiri dengan ikatan semen mengandalkan reaksi pengawetan yang terkontrol untuk mengembangkan kekuatan akhirnya.
Untuk cetakan yang sangat besar, pengawetan yang seragam bisa lebih sulit karena ketebalannya, distribusi kelembaban, kondisi sekitar, dan konsentrasi pengikat lokal dapat bervariasi.
Potensi masalah antara lain:
- Penyembuhan yang tidak merata
- Variasi kekuatan lokal
- Kerapuhan permukaan
- Menangani kerusakan
- Retak pada fitur cetakan yang tajam
- Perubahan dimensi selama penyimpanan
Jika permukaan cetakan rusak selama pengupasan atau pengangkutan, logam cair dapat menembus atau mereproduksi daerah yang rusak.
Kasar, rusak, atau permukaan cetakan yang terkikis secara lokal kemudian dapat menciptakan diskontinuitas geometris pada pengecoran.
Di wilayah yang sangat tertekan, diskontinuitas seperti itu dapat bertindak sebagai a konsentrator stres lokal.
Hal ini secara teknis lebih akurat daripada berasumsi bahwa setiap retakan mikro di pasir secara otomatis menjadi retakan logam.
Pasir yang terikat resin: Penyembuhan Cepat namun Kontrol Proses Tetap Penting
Sistem berikat resin umumnya mengembangkan kekuatan penanganan dengan relatif cepat, tergantung pada sistem pengikat dan katalisnya. Ini dapat menyederhanakan pengupasan pola, perakitan cetakan, dan logistik produksi.
Namun, pengawetan yang cepat tidak menghilangkan kemungkinan kerusakan jamur.
Katalis yang berlebihan, dosis resin yang salah, pencampuran yang buruk, suhu pasir yang berlebihan, atau proses pengawetan yang tidak merata dapat terjadi:
- Permukaan cetakan rapuh
- Variasi kekuatan lokal
- Ketidakstabilan dimensi
- Reaksi pengikatan prematur
- Kerusakan jamur selama penanganan
Dengan kata lain, pasir resin pada dasarnya tidak kebal terhadap cacat cetakan sebelum penuangan. Keuntungannya terletak pada kemampuan untuk mengembangkan kekuatan yang dibutuhkan dengan cepat sambil mempertahankan jendela proses yang terkendali.
Apa Yang Terjadi Jika Permukaan Cetakan Rusak Bertemu Logam Cair?
Misalkan dinding cetakan lokal terdapat retakan kecil atau bagian yang rusak.
Beberapa hasil mungkin terjadi.
Logam dapat mereproduksi cacat hanya sebagai ketidakteraturan permukaan yang dangkal.
Mungkin juga menembus pembukaan, membuat proyeksi sirip atau logam terlokalisasi. Dalam kasus yang lebih parah, pergerakan cetakan atau erosi dapat mengubah geometri pengecoran.
Apakah fitur yang dihasilkan menjadi penting secara struktural bergantung pada:
- Kedalaman cacat
- Orientasi cacat
- Geometri pengecoran
- Keadaan stres lokal
- Tunjangan pemesinan
- Daktilitas material
- Finishing permukaan
Karena itu, cacat cetakan paling baik dipandang sebagai a situs inisiasi potensial atau ketidaksempurnaan geometris, bukan sebagai sumber cracking otomatis.
7. Keruntuhan Shakeout dan Retak Stres Sekunder
Proses pengecoran tidak berakhir ketika logam mencapai suhu kamar. Shakeout adalah kejadian mekanis lain yang dapat mempengaruhi integritas akhir dari pengecoran besar.
Untuk balok peralatan mesin enam meter, tahap ini perlu mendapat perhatian khusus karena pengecoran mungkin masih mengandung tegangan sisa, sedangkan struktur yang panjang relatif rentan terhadap pembengkokan dan benturan.
Variabel kuncinya adalah keruntuhan—kemampuan cetakan dan inti untuk kehilangan kekuatan yang cukup setelah pengecoran sehingga komponen dapat dilepas tanpa menimbulkan beban mekanis yang tidak perlu.
Pasir Berikat Semen: Resistensi Kerusakan yang Lebih Tinggi Dapat Meningkatkan Permintaan Shakeout
Cetakan berikat semen dapat mempertahankan kekuatan besar setelah pengecoran, tergantung pada sistem pengikat dan paparan termal.
Jika cetakan tetap terikat kuat setelah cetakan mendingin, lebih banyak energi mekanik mungkin diperlukan untuk memisahkan pasir dari komponen.
Untuk balok besar berukuran enam meter, getaran berlebihan, dampak, palu lokal, atau kerusakan mekanis yang tidak terkontrol dengan baik dapat memindahkan beban ke dalam pengecoran.
Hal ini menjadi lebih signifikan ketika casting sudah berisi:
- Stres termal sisa
- Distorsi yang disebabkan oleh casting
- Diskontinuitas lokal
- Konsentrasi tegangan geometris
- Area yang keuletannya berkurang
Dalam situasi seperti ini, penggoncangan mungkin tidak menimbulkan cacat metalurgi asli, namun hal ini dapat memicu atau memperluas retakan yang sudah ada dan sudah mendekati kondisi kritisnya.
Pembedaan tersebut penting dalam analisis akar penyebab.
Pasir yang terikat resin: Kerusakan Termal Meningkatkan Keruntuhan
Pengikat resin organik semakin terurai di bawah paparan termal yang dihasilkan selama pengecoran. Hal ini dapat mengurangi kekuatan pasir setelah dituang dan mempermudah penghilangan jamur.
Sebagai akibat, cetakan berikat resin seringkali dapat mencapai keruntuhan pasca pengecoran yang baik tanpa memerlukan benturan mekanis yang berlebihan.
Inilah salah satu alasan mengapa sistem resin menarik untuk pengecoran kompleks yang menghilangkan jamur di sekitar rusuk, rongga, dan inti itu sulit.
Namun, “runtuhnya diri” tidak boleh ditafsirkan secara harfiah. Kekuatan pasir sisa, ketebalan cetakan, formulasi pengikat, pelapis, dan paparan panas lokal semuanya mempengaruhi perilaku guncangan yang sebenarnya.
Apakah Shakeout Dapat Membuat Retak Yang Belum Ada Sebelumnya?
Ya—tetapi hal ini perlu dijelaskan secara tepat.
Pengecoran yang tidak memiliki retakan yang terlihat sebelum pengguncangan dapat menyebabkan patah selama pelepasan cetakan secara agresif jika pengecoran tersebut mengandung tegangan sisa yang cukup dan beban mekanis yang diterapkan melebihi kapasitas struktur lokal..
Namun, Hal ini tidak membuktikan bahwa proses penggoncangan adalah penyebab mendasarnya.
Urutan sebenarnya mungkin:
Pengecoran menimbulkan daerah lemah laten → tegangan sisa tetap ada → penggoncangan menimbulkan beban mekanis tambahan → retakan terbuka
Dengan demikian, guncangan mungkin adalah pemicu, sedangkan penyebab utamanya terletak pada desain pengecoran, kondisi metalurgi, cacat solidifikasi, atau perkembangan stres sebelumnya.
Perbedaan ini penting untuk tindakan korektif yang efektif.
8. Pasir Resin vs. Pasir Pengerasan Sendiri Semen: Apa yang Sebenarnya Berubah?
Kontras mendasar dapat diringkas sebagai berikut:
| Faktor Inti | Pasir yang terikat resin | Pasir Pengerasan Sendiri Berikat Semen |
| Mekanisme Pengerasan | Resin organik + katalis/pengeras | Pengikat semen + reaksi kimia/hidrasi berbasis air |
| Kekuatan Cetakan Awal | Tinggi dan terkendali | Tinggi setelah proses curing yang cukup |
| Perilaku suhu tinggi | Bahan pengikat terdegradasi secara signifikan dengan pemanasan | Sistem pengikat dapat mempertahankan kekuatan sisa yang besar tergantung pada formulasinya |
| Dapat dilipat | Dapat menjadi menguntungkan karena pengikat organik terurai secara termal | Mungkin tetap kuat secara komparatif kecuali jika dirancang secara khusus untuk kerusakan |
| Ketergantungan Kelembaban | Umumnya kebutuhan air bebas rendah | Air merupakan bagian integral dari sistem pengikat |
| Pembangkitan Gas | Dekomposisi pengikat organik harus dikendalikan | Pembentukan gas yang berhubungan dengan air dan bahan pengikat harus dikontrol |
Permeabilitas |
Sangat dipengaruhi oleh tingkat pemadatan dan pengikatan | Sangat dipengaruhi oleh pemadatan, kelembaban, dan sistem pengikat |
| Kesesuaian Pengecoran Besar | Sangat serbaguna untuk pengecoran besar yang kompleks | Cocok jika perilaku jamur dikontrol dengan baik |
| Sensitivitas Proses Utama | Tingkat pengikat, katalisator, suhu pasir, pembangkitan gas | kelembaban, pengobatan, kekuatan sisa, permeabilitas |
| Risiko Utama untuk Analisis Retak | Pengekangan berlebihan atau efek gas jika tidak dikontrol dengan baik | Pengekangan cetakan/inti yang persisten dan ketidakstabilan proses yang berhubungan dengan kelembapan |
| Fokus Teknik Utama | Transisi kekuatan-ke-keruntuhan yang terkendali | Kekuatan penyembuhan yang terkendali dan perilaku kerusakan yang memadai |
9. Implikasi Praktis dan Optimasi Proses
Untuk pabrik pengecoran yang memproduksi tempat tidur peralatan mesin berukuran besar, kolom, balok melintang, dan tuang baja bagian berat lainnya, Pilihan antara pasir berikat resin dan pasir pengerasan sendiri berikat semen tidak boleh dievaluasi hanya dari sudut pandang bahan atau biaya pencetakan..
Indikator ekonomi yang lebih bermakna adalah total biaya produksi pengecoran yang dapat diterima:
Biaya pencetakan → Hasil pengecoran → Tingkat kerusakan → Pengerjaan ulang → Kerugian pemesinan → Biaya inspeksi → Keandalan pengiriman
Sistem pasir yang tampaknya lebih murah per tonnya mungkin menjadi jauh lebih mahal jika meningkatkan keretakan, distorsi, ketidakstabilan dimensi, atau kerusakan akibat guncangan.
Pada saat yang sama, baik pasir resin maupun pasir semen tidak boleh dianggap unggul secara universal.
Pilihan yang tepat tergantung pada ukuran casting, ketebalan bagian, geometri, paduan, volume produksi, persyaratan kualitas, peralatan yang tersedia, dan kemampuan pengendalian proses.
Kapan Semen Pasir Pengerasan Sendiri Cocok?
Pasir yang mengeras sendiri dengan ikatan semen dapat menjadi proses pencetakan yang efektif jika karakteristiknya sesuai dengan pengecoran.
Ini mungkin sangat praktis untuk cetakan besar yang memiliki kekuatan cetakan tinggi, stabilitas dimensi, biaya pola rendah, dan logistik produksi yang relatif sederhana adalah penting.
Ini juga bisa menarik untuk harga tertentu- dan pengecoran volume sedang dimana perkakas permanen yang mahal tidak dapat dibenarkan secara ekonomi.
Namun, karena geometri pengecoran menjadi lebih kompleks dan pengendalian termal-mekanis menjadi lebih penting, pengecoran harus mengevaluasi apakah sisa kekuatan dan keruntuhan cetakan tetap sesuai dengan kontraksi pengecoran.
Untuk aplikasi yang rawan retak, pertanyaan yang relevan bukanlah apakah pasir semen secara teknis dapat menghasilkan komponen tersebut. Pertanyaannya adalah apakah proses tersebut dapat dilakukan berulang kali pada tingkat scrap dan pengerjaan ulang yang dapat diterima.
Kapan Pasir Berikat Resin Lebih Menarik?
Pasir yang diikat dengan resin sering kali menarik bagi orang-orang berukuran besar, kompleks, pengecoran bagian berat dengan konstruksi cetakan yang presisi, inti yang rumit, reproduksi dimensi terkontrol, dan keruntuhan pasca-casting yang menguntungkan adalah penting.
Keuntungan utamanya bukan sekadar “kualitas lebih tinggi”. Manfaat yang lebih berarti adalah kemampuan untuk menciptakan sistem pencetakan di mana kekuatan selama penanganan dan penuangan dapat dikombinasikan dengan hilangnya kekuatan pengikat secara progresif selama paparan termal..
Untuk pengecoran peralatan mesin bernilai tinggi, Hal ini dapat menjadi signifikan secara ekonomi karena pengurangan kecil dalam tingkat retak dan pengerjaan ulang mungkin lebih besar daripada biaya sistem pengikat yang lebih tinggi..
Oleh karena itu, kasus bisnis dapat dinyatakan sebagai:
Biaya pencetakan lebih tinggi → kemungkinan cacat lebih rendah → sisa/pengerjaan ulang lebih rendah → hasil produksi keseluruhan lebih tinggi
Manfaat sebenarnya harus ditunjukkan melalui data produksi, bukan diasumsikan sebelumnya.
10. Kesimpulan
Kinerja pengecoran peralatan mesin besar ditentukan oleh rantai interaksi dan bukan oleh parameter proses tunggal.
Pasir berikat resin dan pasir pengerasan sendiri berikat semen menciptakan lingkungan pencetakan yang berbeda, khususnya dalam hal kekuatan panas, kekuatan sisa, evolusi gas, perilaku termal, keruntuhan, dan pengekangan mekanis.
Untuk balok atau tempat tidur peralatan mesin enam meter, perbedaan-perbedaan ini secara signifikan dapat mempengaruhi kerentanan retak. Namun, menugaskan cacat sepenuhnya pada proses pencetakan tidaklah lengkap.
Desain pengecoran, metalurgi paduan, makanan, gradien termal, pengekangan inti, kepadatan cetakan, pengobatan, kelembaban, pendinginan, dan guncangan semuanya harus dipertimbangkan.
Oleh karena itu, pendekatan yang paling dapat diandalkan adalah dengan mengobati cetakan dan pengecoran sebagai satu sistem rekayasa yang digabungkan.
Ketika pengecoran berperilaku berbeda setelah perubahan proses pasir, jawabannya biasanya tidak tersembunyi dalam satu parameter yang jelas.
Hal ini ditemukan dalam interaksi antara bagaimana logam ingin berkontraksi dan seberapa banyak cetakan memungkinkannya bergerak.
FAQ
Mengapa pasir semen lebih banyak menyebabkan keretakan dibandingkan pasir resin untuk pengecoran berat??
Pasir semen tetap kaku pada suhu pengecoran, menciptakan tegangan penahan penyusutan yang tinggi.
Itu juga mengembang secara termal, mengandung uap air yang menyebabkan kejutan uap, dan membutuhkan guncangan hebat.
Pasir resin melunak pada suhu tinggi, hasil dengan penyusutan, memiliki kelembaban minimal, dan runtuh dengan sendirinya untuk guncangan lembut.
Dapatkah semen pasir yang mengeras sendiri digunakan untuk balok peralatan mesin yang besar?
Ya, tetapi memerlukan modifikasi proses: menambahkan agen hasil organik, mengoptimalkan gating dan risering, mengendalikan laju pendinginan, dan menggunakan praktik penggoncangan yang lembut.
Bahkan dengan optimasi, Namun, tingkat retak umumnya akan lebih tinggi dibandingkan dengan pasir resin.
Apakah pasir resin selalu lebih mahal dibandingkan pasir semen?
Pasir resin memiliki biaya material per ton yang lebih tinggi, tetapi biasanya menghasilkan hasil yang lebih tinggi, lebih sedikit memo, waktu siklus yang lebih cepat, dan biaya pembersihan yang lebih rendah.
Untuk pengecoran bagian berat bernilai tinggi, pasir resin hampir selalu menghasilkan total biaya per bagian yang baik lebih rendah.
Pada ukuran pengecoran berapa pasir resin lebih disukai?
Tidak ada batasan yang ketat, tetapi umumnya untuk coran di atas 1–2 ton dengan ketebalan bagian lebih 50 mm, risiko retaknya pasir semen biasanya melebihi keuntungan biayanya.
Semakin besar dan berat castingnya, semakin kuat kasus pasir resin.
Bisakah Anda mencampur resin dan pasir semen untuk mendapatkan jalan tengah?
Sistem hibrida digunakan di beberapa pengecoran logam, biasanya dengan lapisan menghadap pasir resin pada permukaan pengecoran dan lapisan pasir semen.
Hal ini dapat meningkatkan kualitas permukaan dan mengurangi risiko retak dengan biaya lebih rendah dibandingkan pasir resin penuh, tetapi memerlukan kontrol proses yang hati-hati.