

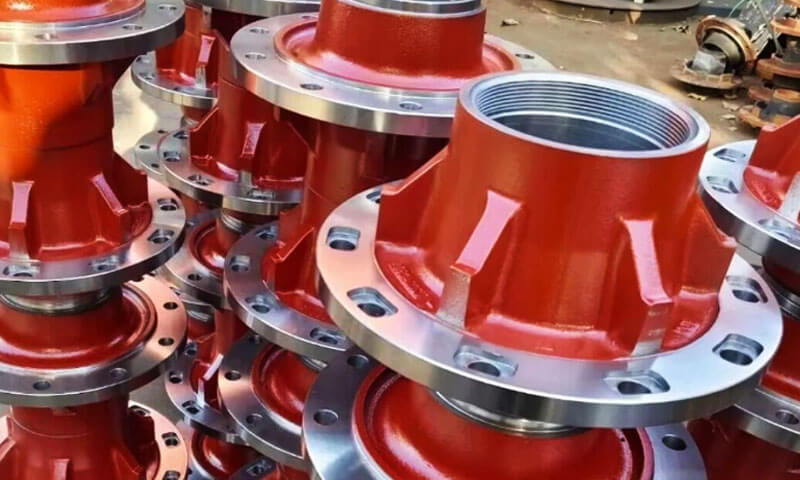
Hub roda adalah penghubung penting antara truk tugas berat atau semi-trailer dan rodanya.
Mereka membawa muatan kendaraan penuh, mentransmisikan torsi penggerak dan pengereman, dan menahan getaran tanpa henti, terkejut, dan kelelahan.
Kegagalan hub pada kecepatan jalan raya merupakan bencana besar—bukan hanya kerusakan, tapi bahaya keselamatan. Selama beberapa dekade, coran pasir berat mendominasi pasar.
Namun seiring dengan peningkatan muatan dan operator armada, mereka menuntut masa pakai yang lebih lama dengan lebih sedikit perawatan, teknologi manufaktur telah berkembang menuju proses pengecoran presisi yang menghasilkan rasio kekuatan terhadap berat yang lebih tinggi dan kinerja kelelahan yang unggul.
Artikel ini membahas rekayasa, bahan, proses, dan kontrol kualitas di balik pengecoran hub roda khusus untuk aplikasi tugas berat.
1. Apa Itu Pengecoran Hub Roda?
Pengecoran hub roda adalah komponen logam berbentuk hampir jaring yang dihasilkan dengan menuangkan logam cair ke dalam cetakan yang telah disiapkan dan membiarkannya memadat ke dalam geometri yang diperlukan..
Pengecoran selanjutnya dibersihkan, diperiksa, dan dikerjakan untuk mendapatkan dimensi dan karakteristik permukaan yang diperlukan untuk perakitan.
Berbeda dengan hub roda yang sudah jadi, komponen as-cast belum tentu siap untuk dipasang.
Kursi bantalan, wajah pemasangan, lubang baut, permukaan kontak segel, dan fitur penting lainnya biasanya memerlukan pemesinan agar sesuai dengan gambar teknik.
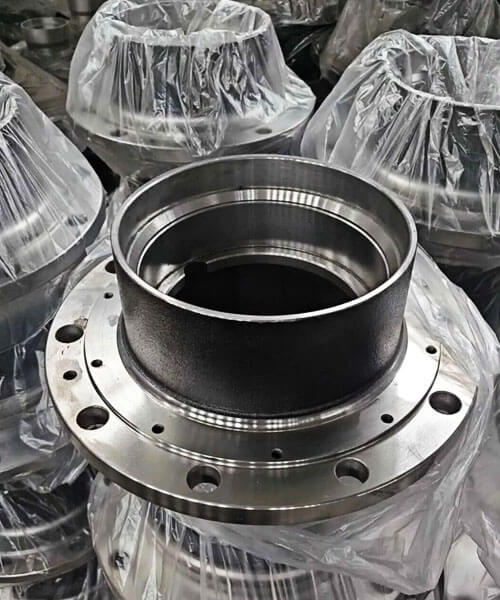
Peran Hub Roda pada Kendaraan Tugas Berat
Hub roda merupakan bagian dari rakitan ujung roda, namun fungsi tepatnya bergantung pada arsitektur kendaraan.
Hub yang digerakkan dapat berinteraksi dengan poros penggerak, sedangkan hub yang tidak digerakkan dapat berputar pada poros.
Beberapa desain mengintegrasikan fitur pemasangan roda dengan komponen rem; yang lain menggunakan tromol atau cakram rem terpisah.
Hub harus memindahkan beban yang dibebankan oleh roda dan kendaraan dengan tetap menjaga kesejajaran yang dibutuhkan oleh sistem bantalan.
Selama layanan, mungkin mengalami kombinasi:
- Beban radial yang dihasilkan oleh berat kendaraan dan kontak jalan.
- Beban lateral saat menikung dan berpindah jalur.
- Gaya longitudinal berhubungan dengan akselerasi dan pengereman.
- Pembebanan siklik berulang yang dapat mengawali dan memperparah retakan lelah.
- Getaran dan pembebanan benturan akibat ketidakteraturan jalan.
- Paparan lingkungan terhadap air, kontaminan jalan, garam penghilang lapisan es, dan perubahan suhu.
Kondisi ini membuat desain hub roda menjadi masalah struktural dan manufaktur, bukan sekadar masalah mereproduksi bentuk eksternal.
2. Evolusi Manufaktur: Dari Pengecoran Pasir Tradisional hingga Teknologi yang Lebih Terkendali
Evolusi pengecoran hub roda bukan sekadar transisi dari proses lama ke proses baru yang unggul secara universal.
Ini adalah peralihan ke arah pemilihan rute produksi yang paling sesuai dan pengendalian material, geometri, dan solidifikasi lebih tepatnya.
Pengecoran pasir tradisional tetap berguna untuk alat berat, kompleks, dan komponen bervolume relatif rendah.
Metode pencetakan yang lebih canggih dapat meningkatkan konsistensi dimensi atau kualitas permukaan, sedangkan pengolahan besi ulet modern dapat meningkatkan pengulangan sifat mekanik.
Manfaatnya bergantung pada seberapa cocok teknologi tersebut dengan komponennya.
Pengecoran Pasir Tradisional: Fleksibilitas untuk Komponen Berat
Pengecoran pasir menggunakan cetakan yang dibentuk dari pasir yang telah disiapkan dan sistem pengikat. Cetakannya dapat mengakomodasi bentuk yang rumit, komponen besar, dan berbagai macam paduan besi.
Untuk hub roda tugas berat, kelebihannya antara lain:
- Fleksibilitas dalam ukuran dan geometri komponen.
- Kesesuaian untuk flensa yang rumit, bos, dan kontur internal.
- Perkakas yang relatif mudah beradaptasi untuk produksi yang disesuaikan atau bervolume lebih rendah.
- Kompatibilitas dengan besi abu-abu, Besi ulet, dan berbagai baja tuang, tunduk pada desain proses.
Keterbatasannya mungkin mencakup kekasaran permukaan yang lebih besar, variasi dimensi as-cast yang lebih luas, and increased machining requirements compared with more precise molding processes.
The most important challenge is controlling solidification. Bagian tebal, abrupt wall-thickness transitions, and poorly designed feeding systems can lead to shrinkage defects or internal discontinuities.
Better mold design, gating and riser engineering, kontrol suhu, and process simulation can improve consistency without abandoning sand casting.
Cetakan cangkang: Peningkatan Kontrol Permukaan dan Dimensi
Shell molding uses resin-coated sand applied to a heated pattern to form a relatively thin, rigid mold shell.
Compared with conventional sand molding, it can provide better surface finish and dimensional control for suitable component sizes and production volumes.
Its tooling and operating costs, Namun, may be higher.
For wheel hub castings, potential benefits include:
- More consistent as-cast geometry.
- Reduced surface irregularities in suitable areas.
- Peningkatan pengulangan antar batch produksi.
- Tunjangan penyelesaian dan pemesinan yang berpotensi lebih rendah.
Pencetakan cangkang tidak secara otomatis menghilangkan cacat pengecoran. Penyusutan, porositas terkait gas, inklusi, dan variasi mikrostruktur tetap mungkin terjadi jika kualitas lelehan, persiapan cetakan, penuangan, atau solidifikasi tidak terkontrol.
Ini paling tepat jika ukuran hubnya, geometri, kualitas yang dibutuhkan, dan volume produksi membenarkan proses tersebut.
Pengecoran Gravitasi dan Rute Pengecoran Presisi Lainnya
Gravity Die Casting, juga dikenal sebagai pengecoran cetakan permanen, menggunakan gravitasi untuk mengisi cetakan yang dapat digunakan kembali, umumnya terbuat dari logam.
Ini dapat memberikan pengulangan yang baik dan kualitas permukaan untuk paduan dan geometri komponen yang sesuai.
Namun, die casting gravitasi tidak boleh diperlakukan sebagai pengganti langsung pengecoran hub besi atau baja konvensional.
Cetakan logam permanen terutama digunakan untuk paduan nonferrous, khususnya aluminium, karena suhu leleh dan penuangan besi dan baja menciptakan tantangan perkakas dan termal yang berbeda.
Untuk hub roda tugas berat, desain aluminium cor gravitasi yang presisi hanya dapat dipertimbangkan jika persyaratan teknis ujung roda yang lengkap mendukung material dan jalur produksi tersebut.
Hub besi cor dan hub aluminium cor tidak dapat dianggap setara hanya karena keduanya dapat diproduksi menggunakan teknologi pengecoran.
Juga, casting mati bertekanan tinggi, casting investasi, dan rute presisi lainnya memiliki materialnya sendiri, ukuran, biaya, dan keterbatasan struktural.
Kesesuaiannya harus dievaluasi terhadap desain hub sebenarnya.
Pemrosesan Besi Nodular Tingkat Lanjut: Mengontrol Struktur Mikro
Untuk pengecoran hub roda besi ulet, salah satu perkembangan paling signifikan adalah peningkatan pengendalian morfologi besi cair dan grafit.
Besi ulet diproduksi dengan mengolah besi cair sehingga grafit mengeras terutama dalam bentuk nodular atau bola, bukan dalam bentuk serpihan seperti yang ditemukan pada besi abu-abu..
Morfologi ini umumnya memberikan kombinasi kekuatan dan keuletan yang lebih baik.
Kontrol penting meliputi:
- Komposisi kimia: Membangun karbon yang sesuai, silikon, dan tingkat unsur paduan untuk tingkat tertentu.
- Pengobatan nodularisasi: Menggunakan pengobatan yang tepat, umumnya melibatkan magnesium, untuk mempromosikan grafit bulat.
- Inokulasi: Mengontrol nukleasi grafit dan mengurangi risiko struktur mikro yang tidak diinginkan.
- Waktu dan suhu perawatan: Mengelola proses untuk menjaga kualitas logam yang konsisten melalui penuangan.
- Verifikasi mikrostruktur: Memeriksa bentuk grafit, struktur matriks, dan karakteristik tertentu lainnya.
Kontrol ini penting karena kualitas material nominal saja tidak menjamin sifat seragam di seluruh pengecoran kompleks.
Ketebalan bagian, laju pendinginan, dan kondisi solidifikasi lokal dapat mempengaruhi struktur mikro akhir.
ASTM A536 menetapkan persyaratan untuk pengecoran besi ulet dan secara eksplisit mengakui bahwa sifat dapat bervariasi antar lokasi pengecoran dan antara pengecoran dan benda ujinya..
3. Pemilihan Material untuk Pengecoran Hub Roda Tugas Berat
Untuk banyak desain hub cor, 65-45-12 Dan 80-55-06 Besi ulet merupakan titik awal yang berguna untuk evaluasi materi.
Besi ulet berkekuatan lebih tinggi atau ADI dapat dipertimbangkan bila desain memerlukan sifat mekanik yang berbeda, namun keduanya tidak boleh dipilih semata-mata karena angka kekuatannya lebih tinggi.
Material akhir harus memenuhi syarat geometri hub, proses produksi, dan kondisi layanan.
Perbandingan materi
| Bahan | Kekuatan tarik (MPa) | Kekuatan luluh (MPa) | Kekerasan khas (HBW) | Biaya relatif |
| Dukes besi 65-45-12 | ≥448 | ≥310 | 156–217 | Rendah -moderat |
| Dukes besi 80-55-06 | ≥552 | ≥379 | 187–255 | Sedang |
| Dukes besi 100-70-03 | ≥689 | ≥483 | 241–302 | Sedang - Tinggi |
| keras Dukes besi (Adi), Nilai 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Tinggi |
| Pemeran baja, MISALNYA., Astm A216 WCB | ≥485 | ≥250 | Nilai- dan bergantung pada kondisi | Sedang - Tinggi |
| Aluminium paduan A356-T6 | Bergantung pada proses; biasanya sekitar 230–310 | Bergantung pada proses; biasanya sekitar 150–230 | Umumnya sekitar 70–90 | Umumnya biaya bahan/proses lebih tinggi |
4. Pemilihan Proses Pembuatan Pengecoran Hub Roda
Memilih proses pengecoran yang tepat untuk hub roda tugas berat bergantung pada ukuran komponen, bahan, volume produksi, persyaratan dimensi, dan kebutuhan permesinan.
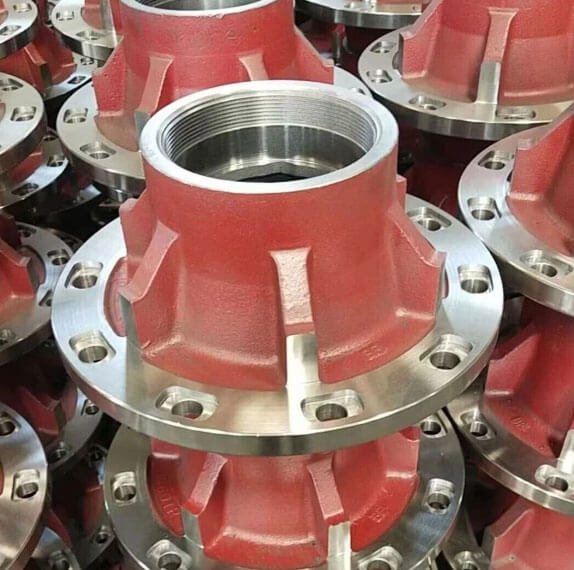
Untuk sebagian besar hub roda besi cor dan baja cor, pengecoran pasir tetap menjadi solusi praktis karena mengakomodasi geometri yang kompleks, komponen yang relatif besar, dan berbagai macam paduan besi.
Perbandingan Proses Pengecoran Umum
| Proses casting | Toleransi Dimensi Khas* | Bagian Berat / Ukuran | Kesesuaian Produksi | Permukaan As-Cast | Aplikasi Terbaik |
| Hijau Pasir Pengecoran | Sekitar ±0,8–1,5 mm untuk dimensi yang dipilih | 5–500kg; bergantung pada desain | Produksi volume tinggi dengan perkakas yang sesuai | Adil | Hub truk dan semi-trailer standar; pengecoran besi yang hemat biaya |
| Kerang Cetakan Pengecoran | Sekitar ±0,5–1,0 mm untuk fitur dan ukuran komponen yang sesuai | Umumnya coran berukuran kecil hingga sedang; bervariasi berdasarkan desain | Volume menengah hingga tinggi dimana investasi perkakas dapat dibenarkan | Bagus hingga sangat bagus | Hub memerlukan peningkatan permukaan akhir dan konsistensi dimensi |
Pengecoran Gravitasi Presisi |
Kira-kira ±0,5–1,0 mm untuk dimensi tertentu dan desain yang sesuai | Umumnya komponen kecil hingga menengah; sangat paduan- dan bergantung pada geometri | Produksi volume sedang dimana perkakas yang dapat digunakan kembali bersifat ekonomis | Bagus hingga sangat bagus | Desain hub paduan aluminium pilihan dan aplikasi ringan |
| Investasi Pengecoran | Sekitar ±0,1–0,3 mm untuk dimensi dan geometri yang sesuai | Umumnya komponen kecil hingga menengah | Volume rendah hingga sedang, tergantung pada kompleksitas | Bagus sekali | Kecil, komponen presisi kompleks yang mengutamakan detail cetakan yang lebih ketat |
5. Mode Kegagalan Hub Roda Umum
Memahami bagaimana hub gagal adalah kunci untuk merancang dan mencari sumbernya dengan benar.
| Mode Kegagalan | Penampilan | Akar Penyebab | Pencegahan |
| Keausan bantalan / ovalitas | Bore di luar putaran; bantalan berputar di hub | Dinding pengecoran lembut, perlakuan panas yang buruk, getaran | Kelas materi yang tepat; Perlakuan Panas Terkendali; ketebalan dinding yang memadai |
| Lubang tiang retak | Retakan menjalar dari lubang tiang | Konsentrasi stres; torsi berlebih; jari-jari fillet yang buruk | Desain fillet yang besar; spesifikasi torsi terkontrol |
| Porositas penyusutan di pusat hub | Rongga internal atau terlihat di dekat lubang bantalan | Pemberian makan riser yang tidak memadai; transisi tebal ke tipis | Desain riser yang dioptimalkan; Solidifikasi terarah |
Kehabisan muka roda |
Getaran, denyut rem, keausan ban tidak merata | Distorsi transmisi; kontrol data pemesinan yang buruk | Menghilangkan stres setelah casting; perlengkapan permesinan yang terkontrol |
| Retak termal di dekat flensa rem | Retakan halus di dekat permukaan dudukan rem | Pemeriksaan panas dari panas pengereman; keuletan yang buruk | Besi ulet dengan ketangguhan yang memadai; analisis siklus termal |
| Lubang korosi | Karat permukaan, lubang pada permukaan yang tidak dirawat | garam jalan, tidak ada lapisan, permukaan pengecoran yang tidak tepat | Primer kaya seng + lapisan bedak; bahan tahan korosi |
Itu #1 Pembunuh Tersembunyi: Porositas Penyusutan pada Lubang Bantalan
Saya telah melihat ratusan hub yang gagal kembali dari lapangan. The most common internal defect is shrinkage porosity right at the bearing seat — invisible on the surface, but enough to cause bearing fretting, terlalu panas, and eventual seizure.
This is almost always a riser design problem: the thick bearing section solidifies last without proper feeding.
Good foundries X-ray or ultrasonically inspect the bearing zone of every hub. Cheap foundries don’t — and you find out six months later on the side of the highway.
6. Pemesinan CNC Presisi untuk Hub Roda Jadi
Casting establishes the basic shape of a wheel hub, but precision machining creates the interfaces that determine how the component fits and functions within the wheel-end assembly.
Kursi bantalan, wajah pemasangan, lubang baut, permukaan kontak segel, and other specified features may require tight dimensional and geometric controls.
Persyaratan ini harus ditentukan oleh gambar teknik dan desain perakitan terkait.
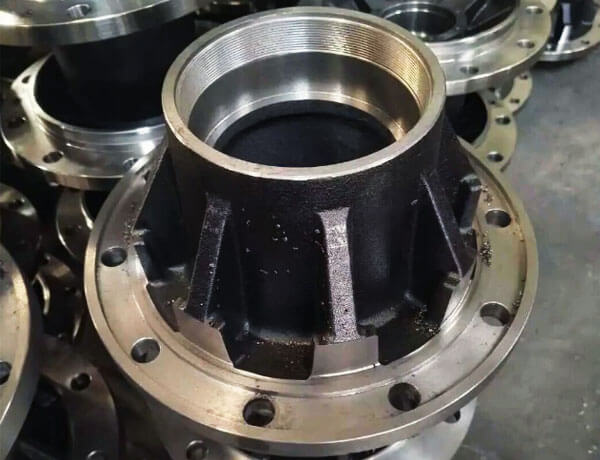
Antarmuka Kritis Pemesinan
Beberapa fitur memerlukan perhatian khusus selama pemesinan.
Bantalan membosankan dan kursi: Fitur-fitur ini harus memenuhi diameter yang ditentukan, kebulatan, silindrisitas, permukaan akhir, dan sesuai persyaratan.
Dimensi yang salah dapat mempengaruhi pemasangan bantalan, izin pengoperasian atau pramuat, tergantung pada pengaturan bantalan, dan distribusi beban.
Muka pemasangan roda: Muka pemasangan membentuk antarmuka antara hub dan roda.
Kebosanan, sifat tegak lurus, dan persyaratan runout harus ditetapkan sesuai dengan desain karena penyimpangan dapat mempengaruhi akurasi pemasangan dan perilaku rotasi.
Lubang baut dan lingkaran baut: Diameter lubang, posisi, jarak, dan geometri tempat duduk yang ditentukan harus sesuai dengan sistem pemasangan roda.
Kesalahan posisi dapat mempersulit perakitan atau menghasilkan kondisi kontak yang tidak merata.
Permukaan kontak segel: Dimana hub menampung segel, permukaan akhir, geometri, dan keakuratan dimensi harus sesuai dengan desain segel dan kondisi pengoperasian yang ditentukan.
Kontrol Referensi Datum dan Tunjangan Pemesinan
Strategi pemesinan yang konsisten dimulai dengan memilih datum yang sesuai dan menetapkan bagaimana komponen akan ditempatkan dan dijepit.
Jika pengaturan awal mengacu pada permukaan yang tidak sesuai, pemesinan dapat mereproduksi kesalahan dimensi antar lubang, flens, dan fitur penting lainnya.
Tunjangan pemesinan yang cukup dan konsisten juga penting: stok yang tidak mencukupi dapat menyebabkan sebagian pengecoran tidak dikerjakan, sementara stok yang berlebihan meningkatkan waktu siklus dan keausan alat.
Untuk hub yang kompleks, perencanaan proses harus menetapkan urutan pemesinan, metode penahan kerja, dan titik inspeksi sebelum produksi dimulai.
Konsentrisitet, Kehabisan, dan permukaan akhir
Hubungan geometris antara antarmuka bantalan, sumbu rotasi, dan permukaan pemasangan roda dapat mempengaruhi pengoperasian hub yang telah selesai.
Tergantung pada gambarnya, inspeksi mungkin termasuk:
- Diameter lubang dan akurasi geometri.
- Runout radial dan aksial.
- Tegak lurus pemasangan permukaan terhadap sumbu datum yang ditentukan.
- Posisi lubang baut dan geometri pemasangan.
- Permukaan akhir pada antarmuka bantalan dan penyegelan.
Pengukuran ini harus dilakukan dengan menggunakan perlengkapan yang sesuai, instrumen presisi, atau peralatan pengukuran koordinat sesuai kebutuhan.
Penting untuk tidak menerapkan satu toleransi universal pada semua hub roda. Nilai yang benar bergantung pada sistem bantalan, desain ujung roda, dimensi komponen, dan persyaratan teknik yang berlaku.
Bagaimana Pemesinan Mempengaruhi Total Biaya Produksi
Biaya pemesinan dipengaruhi oleh konsistensi dimensi pengecoran, kemampuan mesin material, tunjangan pemesinan, kompleksitas pekerjaan, Kehidupan alat, dan frekuensi pemeriksaan yang diperlukan.
Pengecoran yang dirancang dengan baik dapat mengurangi pembuangan material yang tidak perlu dan menyederhanakan pengaturan pemesinan.
Namun, meminimalkan stok pemesinan dengan mengorbankan pembersihan permukaan yang andal dapat meningkatkan tingkat penolakan.
Tujuannya adalah untuk membangun hubungan yang stabil antara akurasi pengecoran dan kemampuan pemesinan sehingga fitur-fitur penting dapat diproduksi secara konsisten.
7. Kontrol Kualitas dan Pengujian untuk Komponen Hub yang Penting untuk Keselamatan
Pusat-pusat yang mengutamakan keselamatan menuntut program kualitas yang ketat. Tes yang umum meliputi:
| Tes | Tujuan | Standar / Metode |
| Analisis kimia | Verifikasi komposisi bahan | Spektrometri |
| Pengujian mekanis | Tarik, menghasilkan, pemanjangan, kekerasan | ASTM E8, E10 |
| Evaluasi struktur mikro | Nodularitas, matriks, ukuran grafit | ASTM A247 |
| Inspeksi Dimensi | Bores bantalan, flens, lubang pejantan | CMM, pengukur |
| Inspeksi radiografi | Porositas internal, penyusutan | ASTM E94 / E505 |
| Pengujian ultrasonik | Cacat internal pada bagian kritis | ASTM A609 |
| Inspeksi partikel magnetik | Retakan permukaan | ASTM E709 |
| Tes kelelahan dinamis | Simulasi beban jalan | Spesifikasi SAE J1095 atau OEM |
| Uji beban bukti | Integritas struktural | Spesifikasi pabrikan gandar |
| Pemeriksaan habis | Kehabisan lubang flensa dan bantalan | Indikator panggil / CMM |
| Tekanan / uji kebocoran | Integritas segel minyak (jika berlaku) | - - |
8. Penerapan Pengecoran Hub Roda Kustom
Pengecoran hub roda khusus digunakan dalam berbagai aplikasi kendaraan komersial dan transportasi industri.
Setiap aplikasi menyajikan kondisi pemuatan yang berbeda, batasan dimensi, dan persyaratan lingkungan.
Truk Jalan Raya Tugas Berat
Hub truk harus mengakomodasi sistem bantalan yang ditentukan, lampiran roda, dan konfigurasi gandar sambil menahan beban jalan yang berulang, kekuatan menikung, dan kondisi servis terkait pengereman.
Sifat bahan, geometri pemasangan, kinerja kelelahan, dan akurasi pemesinan adalah pertimbangan utama.
Semi-Trailer dan Angkutan Barang
Hub trailer beroperasi dalam pemuatan berulang selama layanan jarak jauh.
Spesifikasinya bergantung pada desain poros, konfigurasi roda, pengaturan bantalan, persyaratan beban, dan lingkungan operasi yang diharapkan.
Paparan korosi dan kemudahan servis juga dapat mempengaruhi persyaratan desain dan penyelesaian akhir.
Kendaraan Konstruksi dan Off-Highway
Kendaraan konstruksi dan transportasi khusus tertentu menghadapi beban benturan yang lebih tinggi, medan yang tidak rata, debu, dan kontaminasi.
Their hubs require application-specific assessment of loads, material toughness, structural geometry, antarmuka penyegelan, dan kondisi pemeliharaan.
Produksi OEM dan Penggantian Purna Jual
OEM projects may require controlled revisions, produksi berulang, documented material requirements, and planned validation.
Replacement components introduce additional challenges when original drawings or material specifications are incomplete, making dimensional verification and application compatibility especially important.
9. Solusi Pengecoran Hub Roda Kustom dari LangHe Industry
LangHe Industry provides custom wheel hub casting solutions for heavy-duty trucks and semi-trailers, supporting projects that require application-specific materials, casting designs, pemesinan presisi, dan inspeksi kualitas.
Our manufacturing capabilities cover key stages of production, termasuk:
- Proses casting: Green sand casting and shell mold casting for suitable ferrous wheel hub designs.
Precision gravity casting may be considered for compatible nonferrous applications, depending on component requirements. - Pemilihan materi: Ductile iron grades such as ASTM A536 65-45-12, 80-55-06, Dan 100-70-03, as well as austempered ductile iron (Adi) and other specified grades, subject to design and manufacturing feasibility.
- Casting Simulation: Mold-filling and solidification analysis to help optimize gating and riser design and reduce the risk of casting defects.
- Pemesinan CNC: Berbalik, membosankan, pengeboran, penyadapan, and other specified machining operations. Balancing can be arranged where required by the component design and operating conditions.
- Kontrol kualitas: Inspeksi Dimensi, verifikasi materi, and applicable non-destructive testing (Ndt) according to agreed specifications.
Quality management and automotive-specific requirements should be confirmed for each project. - Keterlacakan: Material documentation, production-batch identification, and inspection reports as specified.
We work with OEMs and other industrial customers to develop wheel hub castings suited to their specified load requirements, duty cycles, batasan dimensi, and weight targets.
Our engineering support includes design-for-manufacturability (Dfm) review, material selection guidance, and prototype evaluation where required.
Hubungi Industri LangHe to discuss your custom wheel hub casting project.
Providing a technical drawing or sample, persyaratan materi, volume produksi yang diharapkan, and inspection criteria will help us evaluate the appropriate manufacturing route.
10. Kesimpulan
Custom wheel hub castings are among the most safety-critical components in heavy-duty truck and semi-trailer systems.
They look like simple round castings from the outside, but every feature — bearing bore, wheel face, lubang pejantan, brake mounting surface — must be precision-engineered and cast to exacting standards.
The difference between a hub that lasts 700,000 km and one that fails at 200,000 km comes down to three things: right material, right heat treatment, and right casting process control.
Ductile iron with proper normalization delivers the strength, pembasahan, and wear resistance that heavy-duty service demands.
Directional solidification engineering eliminates shrinkage porosity at the bearing bore. Rigorous NDT and dimensional verification catch defects before they reach the road.
For fleet operators, trailer manufacturers, and axle OEMs, the message is clear: wheel hubs are not a commodity to source on price alone.
They are safety components. Partner with a foundry that understands wheel hub failure modes, controls every process step, and stands behind every casting with full traceability. That is how you get hubs that stay on the road, not on the side of it.
FAQ
Bahan apa yang biasa digunakan untuk pengecoran hub roda truk tugas berat?
Ductile iron is one candidate for cast wheel hubs because it can offer a useful combination of strength, keuletan, and casting flexibility. Baja tuang juga dapat dipertimbangkan untuk desain tertentu.
Bahan yang sesuai tergantung pada geometri hub, kinerja kelelahan yang diperlukan, banyak, lingkungan operasi, dan spesifikasi yang berlaku.
Mengapa pengecoran hub roda memerlukan pemesinan CNC?
Pemesinan CNC menghasilkan bantalan kursi yang presisi, wajah pemasangan, lubang baut, dan antarmuka lain yang diperlukan untuk perakitan.
Pengecoran memberikan bentuk dasar, sementara pemesinan menetapkan dimensi akhir dan karakteristik permukaan yang ditentukan pada gambar teknik.
Dapatkah hub roda yang ada direkayasa ulang untuk pengecoran khusus?
Ya, komponen yang ada dapat memberikan titik awal untuk analisis dimensi dan rekonstruksi desain.
Namun, rekayasa balik juga harus menetapkan persyaratan material, antarmuka kritis, toleransi pemesinan, dan kriteria kinerja yang relevan.
Dimensi eksternal saja tidak cukup untuk memastikan bahwa hub pengganti cocok untuk layanan yang penting bagi keselamatan.
Informasi apa yang diperlukan untuk kutipan pengecoran hub roda khusus?
Berikan gambar teknik atau sampel, spesifikasi bahan, dimensi kritis, rincian aplikasi, kuantitas yang diharapkan, persyaratan pemesinan, dan kebutuhan dokumentasi mutu.
Any required NDT, fatigue testing, or other validation should also be stated at the quotation stage so the manufacturing route and cost can be evaluated accurately.

