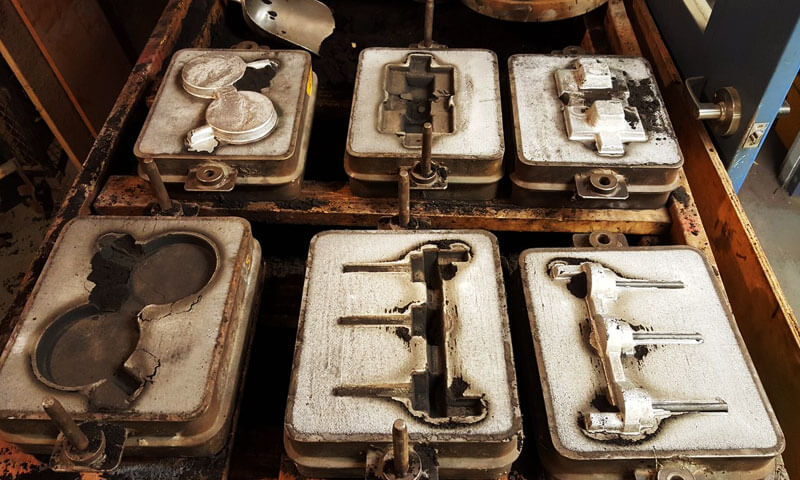
Pengecoran aluminium adalah solusi manufaktur praktis untuk memproduksi komponen logam ringan dengan geometri kompleks, fitur fungsional yang terintegrasi, dan efisiensi bahan yang tinggi.
Dibandingkan dengan pemesinan komponen seluruhnya dari billet, pengecoran dapat membentuk banyak geometri yang dibutuhkan dalam cetakan, mengurangi pemindahan material dan waktu pemesinan.
Tergantung pada geometri bagian, volume produksi, persyaratan dimensi, dan kinerja mekanis, produsen dapat memilih dari Gravity Die Casting, casting mati bertekanan rendah (LPDC), casting mati bertekanan tinggi (HPDC), casting investasi, dan pengecoran pasir.
LangHe Industry mendekati pengecoran aluminium khusus sebagai proses manufaktur terintegrasi dan bukan operasi pengecoran yang terisolasi.
Alur kerja kami dapat mencakup tinjauan teknis, pemilihan proses pengecoran, perkakas dan pengembangan pola, peleburan aluminium, pengecoran, perlakuan panas,
pemesinan CNC, finishing permukaan, dan inspeksi kualitas, memungkinkan pelanggan untuk mengembangkan komponen dari jumlah prototipe melalui produksi berulang.
1. Apa Itu Pengecoran Aluminium?
Casting aluminium adalah proses manufaktur di mana paduan aluminium cair dimasukkan ke dalam rongga cetakan dan dibiarkan mengeras menjadi geometri yang telah ditentukan.
Tergantung pada komponen yang dibutuhkan, volume produksi, akurasi dimensi, dan kinerja mekanis, cetakannya bisa dibuat dari pasir yang diikat, bahan keramik, atau perkakas logam yang dapat digunakan kembali.
Keuntungan mendasar dari pengecoran aluminium adalah kemampuannya untuk mengubah desain tiga dimensi yang relatif kompleks menjadi komponen berbentuk hampir jaring dalam satu operasi pembentukan primer..
Fitur yang memerlukan permesinan atau perakitan ekstensif jika dibuat dari bahan padat—seperti rib, bos, dinding melengkung, perumahan, dan rongga internal—seringkali dapat dimasukkan langsung ke dalam pengecoran.
Urutan Dasar Pengecoran Aluminium
Meskipun teknologi pengecoran yang berbeda menggunakan peralatan dan perkakas yang berbeda, urutan pembuatan dasarnya serupa:
Pemilihan paduan → desain cetakan/perkakas → peleburan → perawatan peleburan → pengisian cetakan → pemadatan → pembongkaran → pembersihan → perlakuan panas → permesinan → penyelesaian → inspeksi
2. Teknologi Proses Pengecoran Inti di LangHe Foundry
LangHe Foundry menggunakan platform pengecoran aluminium yang terdiversifikasi untuk mencocokkan proses manufaktur dengan geometri bagian, volume produksi, persyaratan dimensi, permukaan akhir, dan target properti mekanis.
Tidak ada metode pengecoran tunggal yang cocok untuk setiap komponen aluminium. Proses utama meliputi pengecoran gravitasi, casting mati bertekanan rendah, casting mati bertekanan tinggi, casting investasi, dan pengecoran pasir.
Gravity Die Casting (Cetakan permanen)
Gravity Die Casting, juga dikenal sebagai casting cetakan permanen, menggunakan cetakan logam yang dapat digunakan kembali, biasanya dibuat dari besi cor atau baja.
Aluminium cair dimasukkan ke dalam rongga terutama karena gravitasi, sementara pelapis cetakan dan pemanasan awal cetakan terkontrol digunakan untuk mengatur pelepasan dan pemadatan.
Karena cetakan logam mengekstraksi panas dengan relatif efisien, die casting gravitasi dapat menghasilkan struktur pengecoran yang lebih halus dan seragam dibandingkan banyak kondisi pengecoran pasir konvensional.
Ini juga memberikan penyelesaian permukaan dan konsistensi dimensi yang lebih baik.

Karakteristik utamanya meliputi:
- Sifat mekanik yang baik dihasilkan dari solidifikasi yang relatif terkendali.
- Permukaan akhir yang baik dan konsistensi dimensi dibandingkan dengan pengecoran pasir.
- Perkakas yang dapat digunakan kembali cocok untuk media- untuk produksi volume tinggi.
- Investasi perkakas yang lebih rendah dibandingkan die casting bertekanan tinggi di banyak aplikasi.
- Waktu siklus lebih lama dibandingkan HPDC namun umumnya lebih pendek dibandingkan pengecoran pasir konvensional.
Aplikasi yang umum termasuk rumah pompa, braket mesin dan mesin, Lampiran listrik, roda, dan komponen aluminium struktural
Batasan utamanya bersifat geometris. Dinding yang sangat tipis, Undercuts yang dalam, dan fitur yang sangat rumit bisa lebih sulit diproduksi dibandingkan dengan HPDC, sedangkan waktu siklus umumnya lebih lama karena pengisian terutama didorong oleh gravitasi.
Casting mati bertekanan rendah (LPDC)
Casting mati bertekanan rendah mengisi cetakan dari bawah dengan menerapkan tekanan gas terkontrol ke tungku penahan yang tertutup rapat.
Aluminium cair naik melalui tangkai atau tabung riser ke dalam rongga cetakan, dengan tekanan pengisian tipikal umumnya dalam kisaran perkiraan 0.1–1 batang
Berbeda dengan pengisian gravitasi, LPDC memberikan aliran logam ke atas yang terkontrol dan dapat mempertahankan tekanan selama pemadatan.
Hal ini dapat meningkatkan pemberian pakan dan mengurangi kecenderungan terjadinya cacat penyusutan tertentu jika prosesnya dirancang dengan benar.
LPDC sangat cocok untuk komponen dimana kesehatan internal, integritas struktural, dan sifat mekanik yang konsisten penting.
Proses ini banyak dikaitkan dengan roda aluminium dan juga dapat digunakan untuk rumah tertentu, komponen rem, dan pengecoran struktural.
Keunggulan utamanya antara lain:
- Dikendalikan, pengisian turbulensi yang relatif rendah
- Pemanfaatan logam yang baik
- Pengulangan yang tinggi
- Kualitas internal yang baik untuk desain yang sesuai
- Kesesuaian untuk medium- untuk produksi volume tinggi
Keterbatasannya mencakup waktu siklus yang lebih lambat dibandingkan HPDC dan rentang geometri praktis yang lebih sempit.
Persyaratan peralatan dan perkakas juga lebih khusus dibandingkan pengecoran pasir konvensional.
Casting mati bertekanan tinggi (HPDC)
Casting mati bertekanan tinggi menyuntikkan aluminium cair ke dalam cetakan baja yang dapat digunakan kembali dengan kecepatan dan tekanan tinggi.
Tingkat tekanan die-casting tipikal bisa mencapai kira-kira 700–1.400 batang, tergantung pada desain mesin, paduan, dan tahap proses.
HPDC dioptimalkan untuk produksi kompleks bervolume tinggi, komponen dinding tipis.
Pengisian cepat memungkinkan fitur yang rumit, tulang rusuk, bos, dan struktur pemasangan terintegrasi yang akan dibentuk dengan pemesinan sekunder terbatas.
Dalam kondisi yang sesuai, bagian dinding di sekelilingnya 0.8 mm atau sedikit lebih tebal mungkin dapat dicapai di area tertentu, tetapi nilai minimum praktisnya sangat bergantung pada paduannya, daerah yang diproyeksikan, panjang aliran, Desain Die, dan kondisi termal.

Aplikasi tipikal termasuk:
- Transmisi otomotif dan rumah motor
- Penutup mesin dan struktural
- Lampiran elektronik
- Perumahan industri
- Komponen struktural ringan yang kompleks
Keuntungan utama adalah produktivitas yang tinggi, pengulangan dimensi yang sangat baik, permukaan akhir yang bagus, dan integrasi fitur yang ekstensif.
Keterbatasan utamanya adalah tingginya biaya cetakan baja dan potensi porositas gas serta udara terperangkap yang disebabkan oleh pengisian berkecepatan tinggi.
Hal ini juga dapat membatasi kesesuaian HPDC konvensional untuk aplikasi perlakuan panas atau tekanan ketat tertentu kecuali jika digunakan proses khusus.
Pengecoran Investasi
Pengecoran investasi, atau casting longgar, menggunakan pola lilin untuk membuat cetakan cangkang keramik.
Pola lilin dilapisi dengan lapisan keramik tahan api yang berurutan, setelah itu lilin dihilangkan dan cangkang keramik dibakar sebelum aluminium cair dimasukkan.
Proses ini sangat berharga bila komponen memiliki geometri tiga dimensi yang kompleks, Detail yang bagus, bagian tipis, atau fitur internal yang sulit direproduksi secara ekonomis menggunakan pasir konvensional atau proses cetakan permanen.
Pengecoran investasi dapat memberikan reproduksi permukaan yang baik dan akurasi dimensi.
Permukaan akhir yang representatif mungkin berada pada kisaran sekitar 125–250 mikroinci RMS, tergantung paduan, Sistem Shell, dan kondisi proses.
Keuntungan utama termasuk:
- Geometri kompleks dan kebebasan desain yang tinggi
- Akurasi dimensi yang baik
- Reproduksi permukaan yang baik
- Produksi dekat bentuk-bentuk
- Pilihan paduan yang luas
Aplikasi yang umum mencakup komponen industri presisi, perangkat keras yang berhubungan dengan ruang angkasa, komponen peralatan medis, dan bagian aluminium kompleks lainnya.
Keterbatasan utamanya adalah biaya perkakas dan pemrosesan yang lebih tinggi dibandingkan dengan pengecoran pasir konvensional dan umumnya produktivitas yang lebih rendah untuk volume produksi yang sangat besar.
Casting pasir (Damar & Pasir hijau)
Casting pasir menggunakan cetakan pasir sekali pakai untuk membuat rongga pengecoran. LangHe Foundry dapat menggunakan sistem pasir yang berbeda, termasuk pasir hijau dan pasir terikat resin, menurut ukuran bagian, geometri, volume produksi, dan persyaratan dimensi.
Pasir hijau menggunakan sistem cetakan yang mengandung kelembaban, sedangkan pasir berikat resin menggunakan sistem pengikat yang diawetkan secara kimia.
Pasir resin dapat memberikan kontrol yang lebih baik untuk cetakan dan inti yang kompleks, sedangkan pasir hijau banyak digunakan untuk produksi keperluan umum yang ekonomis.
Pengecoran pasir menawarkan fleksibilitas terbesar komponen besar dan rendah- untuk produksi volume sedang.
Biaya perkakas umumnya jauh lebih rendah dibandingkan biaya cetakan permanen atau cetakan HPDC, dan prosesnya dapat mengakomodasi komponen yang relatif besar dan kompleks.
Aplikasi tipikal termasuk:
- Rumah pompa dan katup besar
- Pangkalan mesin dan rumah
- Komponen peralatan industri
- Pengecoran prototipe
- Struktur aluminium khusus yang besar
Keterbatasan utamanya adalah permukaan akhir yang lebih kasar, akurasi dimensi yang lebih rendah, dan persyaratan pemesinan yang lebih besar dibandingkan dengan die casting atau investment casting.
Seleksi Proses di LangHe Foundry
Proses pengecoran aluminium yang tepat ditentukan oleh desain bagian dan persyaratan produksi, bukan dengan metode casting saja.
Gravity die casting dan LPDC sangat cocok untuk aplikasi yang memerlukan pemadatan terkontrol dan sifat yang konsisten; HPDC dioptimalkan untuk volume tinggi, produksi dinding tipis yang kompleks;
pengecoran investasi mengatasi geometri presisi yang rumit; dan pengecoran pasir tetap sangat efektif untuk komponen bervolume besar atau rendah.
Fleksibilitas proses ini memungkinkan Langhe Foundry untuk menyeimbangkan investasi perkakas, efisiensi produksi, kontrol dimensi, Kualitas Permukaan, dan persyaratan mekanis untuk setiap aplikasi pengecoran aluminium.
3. Ilmu Material & Metalurgi Paduan Aluminium
Pemilihan paduan merupakan salah satu keputusan terpenting dalam pengecoran aluminium karena secara langsung mempengaruhi kemampuan pengecoran, kekuatan mekanis, resistensi korosi, kemampuan mesin, respon perlakuan panas, dan suhu layanan.
Paduan casting aluminium umum
Paduan pengecoran yang paling banyak digunakan terutama didasarkan pada Al-si, Al-si-mg, dan sistem Al-Si-Cu.
Silikon meningkatkan fluiditas dan perilaku pengisian, magnesium memungkinkan pengerasan presipitasi, sedangkan tembaga dapat meningkatkan kekuatan dan meningkatkan kemampuan mesin tetapi umumnya mengurangi ketahanan terhadap korosi.
| Paduan | Sistem Paduan Khas | Karakteristik utama | Aplikasi khas |
| A356 | Al-si-mg | Castability yang sangat baik, resistensi korosi, dan kekuatan yang baik setelah perawatan T6 | Perumahan, bagian struktural, Komponen Otomotif |
| A357 | Al-si-mg | Konten Mg lebih tinggi dari A356, memberikan kekuatan perlakuan panas yang lebih tinggi | Pengecoran struktural berkekuatan tinggi, komponen teknik yang menuntut |
| A380 | Al-si-cu | Kemampuan mengisi cetakan yang luar biasa, kekuatan dan kemampuan mesin yang baik, banyak digunakan untuk die casting | Bagian otomotif, perumahan, kurung, Komponen Industri |
| ADC12 | Al-Si-Cu-Fe | Fluiditas yang sangat baik, stabilitas dimensi dan produktivitas yang baik di HPDC; banyak digunakan untuk bagian dinding tipis yang kompleks | Rumah otomotif, bagian motorik, selungkup elektronik dan industri |
A383 |
Al-si-cu | Fluiditas tinggi dan ketahanan yang baik terhadap retak panas; cocok untuk geometri die-cast yang kompleks | Rumah die-cast yang kompleks dan komponen struktural |
| A413 | Al-si | Kandungan silikon tinggi, fluiditas yang sangat baik dan kekencangan tekanan | Komponen hidrolik, perumahan, coran berdinding tipis |
| A390 | Paduan Si Al tinggi | Ketahanan aus yang tinggi dan stabilitas dimensi yang baik, tetapi lebih sulit untuk dikerjakan dengan mesin | Komponen mesin, pompa, bagian tahan aus |
| A206 | Al-Cu | Kekuatan tinggi dan kinerja kelelahan setelah perlakuan panas, dengan castability lebih rendah dibandingkan paduan Al-Si | Komponen rekayasa struktural dan kekuatan tinggi |
Paduan yang Dapat Diolah dengan Panas vs Tidak Dapat Diolah dengan Panas
Paduan yang dapat diolah dengan panas memperoleh sebagian besar kekuatannya dari reaksi metalurgi terkontrol setelah pengecoran. A356, A357, dan A206 adalah contoh yang representatif.
Rute T6 yang khas terdiri dari perlakuan panas larutan, pendinginan cepat, dan penuaan buatan, dengan suhu dan waktu penahanan yang tepat ditentukan oleh spesifikasi paduan, ketebalan bagian pengecoran, dan properti yang diperlukan.
Paduan yang tidak dapat diolah dengan panas (A443, A518) mengandalkan terutama pada struktur mikro as-cast dan kimia paduan untuk kekuatannya.
Kinerjanya masih dapat ditingkatkan melalui pengendalian kualitas lelehan, struktur biji -bijian, cacat casting, dan kondisi pendinginan, tetapi mereka tidak memperoleh respon pengerasan presipitasi yang sama seperti A356 atau A357.
Perbedaan ini sangat penting dalam die casting bertekanan tinggi.
Meskipun beberapa paduan die-casting memiliki potensi perlakuan panas, komponen HPDC konvensional mungkin mengandung gas yang terperangkap dan porositas yang dapat mengembang atau menyebabkan melepuh selama perawatan larutan suhu tinggi.
Untuk alasan ini, paduan seperti A380 dan ADC12 umumnya digunakan dalam kondisi as-cast atau dengan perawatan penuaan suhu rendah tertentu, tergantung pada komponen dan desain proses.
4. Integrasi Rekayasa: Dfm & Kemampuan Simulasi
Pengecoran aluminium khusus paling andal jika kemampuan manufaktur ditangani sebelum perkakas diproduksi.
LangHe Foundry memperlakukan DFM sebagai tahap rekayasa dan bukan pemeriksaan produksi akhir.
Tujuannya adalah mengubah model CAD pelanggan menjadi geometri yang dapat diisi, SOLDIFIED, Perlakuan panas, mesin, dan diperiksa secara konsisten.
Desain untuk Tinjauan Kemampuan Manufaktur
Tinjauan teknik mengevaluasi bagian dari perspektif produk dan pengecoran.
Area penting termasuk:
- Ketebalan dan transisi dinding
- Persyaratan rancangan
- Fillet dan jari-jari
- Iga dan bos
- Aksesibilitas inti
- Gerbang dan pemberian makan
- Penyusutan pengecoran
- Tunjangan pemesinan
- Strategi data
- Permukaan penjepit dan inspeksi
Misalnya, transisi tiba-tiba dari dinding tipis ke dinding yang sangat tebal dapat menciptakan konsentrasi termal lokal.
Daerah yang lebih tebal mungkin tetap cair lebih lama selama pemadatan dan menjadi rentan terhadap penyusutan porositas.
Modifikasi geometris kecil—seperti menambahkan fillet, mengurangi massa yang tidak diperlukan, atau meningkatkan transisi—oleh karena itu dapat meningkatkan kualitas pengecoran tanpa mengubah fungsi dasar komponen.
Ketebalan Dinding dan Transisi Bagian
Keseragaman ketebalan bagian adalah salah satu prinsip umum yang paling berguna dalam pengecoran aluminium.
Perbedaan besar dalam ketebalan dinding dapat dihasilkan:
Laju pendinginan berbeda → waktu pemadatan berbeda → ketidakseimbangan termal → peningkatan risiko kerusakan
Ini tidak berarti setiap pengecoran harus memiliki dinding yang seragam sempurna. Persyaratan fungsional seringkali membutuhkan tulang rusuk, bos, bantalan pemasangan, dan fitur lokal lainnya.
Tujuan tekniknya adalah untuk mengendalikan perubahan ini melalui transisi bertahap dan desain termal yang sesuai.
Desain Gerbang dan Makan
Sistem gating mengontrol bagaimana logam cair mencapai rongga cetakan, sementara sistem pemberian makan mengkompensasi kontraksi selama pemadatan.
Tinjauan teknik mempertimbangkan:
- Lokasi gerbang
- Dimensi pelari
- Urutan pengisian
- Posisi bangun
- Hot spot lokal
- Solidifikasi terarah
- Melimpah dan ventilasi jika memungkinkan
Sistem yang dirancang dengan baik dapat mengurangi turbulensi, meningkatkan pengisian, dan memberikan pemberian makan yang lebih baik pada bagian-bagian yang mungkin mengalami penyusutan.
Simulasi Pengisian Cetakan dan Solidifikasi
Untuk suku cadang yang kompleks atau bernilai tinggi, simulasi numerik dapat digunakan untuk mengevaluasi pengecoran yang diusulkan sebelum uji fisik.
Perangkat lunak simulasi pengecoran dapat memodelkan pengisian cetakan, perpindahan panas, Solidifikasi, dan perilaku terkait penyusutan.
Platform komersial seperti MAGMASOFT dan ProCAST adalah contoh alat yang digunakan dalam teknik pengecoran industri.
Simulasi dapat membantu mengidentifikasi:
| Area Simulasi | Tujuan Rekayasa |
| Pola Pengisian | Identifikasi pengisian yang tidak lengkap dan jalur aliran yang tidak menguntungkan |
| Distribusi Suhu | Evaluasi keseimbangan termal selama pengisian |
| Urutan Solidifikasi | Tentukan di mana pemadatan terjadi pertama dan terakhir |
| Tempat Panas | Identifikasi wilayah dengan risiko penyusutan yang tinggi |
| Prediksi Porositas | Identifikasi area yang berpotensi rentan terhadap penyusutan internal |
| Desain Gerbang/Riser | Mengoptimalkan pengiriman dan pengumpanan logam |
| Alternatif Proses | Bandingkan berbagai proses atau solusi geometri sebelum uji coba |
Simulasi adalah alat rekayasa prediktif, bukan pengganti validasi produksi.
Hasil pengecoran sebenarnya masih bergantung pada kondisi lelehan, suhu cetakan, pengaturan mesin, kendali operator, dan stabilitas proses.
Integrasi CAD/CAM
Setelah desain pengecoran divalidasi, Data CAD/CAM dapat digunakan di seluruh pengembangan perkakas dan permesinan.
Model digital yang sama dapat mendukung:
Geometri pengecoran → Desain perkakas → Pemrograman CNC → Inspeksi
Hal ini mengurangi resiko ketidaksesuaian dengan gambar aslinya, model castingnya, dan program pemesinan akhir.
Untuk produksi khusus, kontinuitas data digital sangat berguna ketika pelanggan melakukan revisi teknis. Perubahan dapat dievaluasi sebelum instruksi perkakas atau pemesinan dirilis.
Strategi Datum untuk Casting
Pengecorannya harus dirancang dengan logis strategi datum pemesinan. Permukaan pemesinan yang kritis harus mengacu pada fitur pengecoran yang stabil dan dapat diulang.
Hal ini sangat penting untuk komponen yang mengandung:
- Bores bantalan
- Lubang pemasangan
- Menyegel wajah
- Antarmuka poros
- Beberapa fitur pemesinan terkait
Pemilihan datum yang buruk dapat menciptakan rantai kesalahan dimensi bahkan ketika setiap operasi pemesinan tampaknya dapat diterima.
Tujuannya adalah untuk mengontrol hubungan antar fitur, bukan sekadar dimensi setiap fitur secara terpisah.
5. Pasca Pemrosesan Tingkat Lanjut, Pemesinan, dan finishing permukaan
Pengecoran menetapkan geometri dasar komponen aluminium, tetapi pemrosesan tambahan seringkali diperlukan untuk mencapai sifat mekanik yang ditentukan, akurasi dimensi, kondisi permukaan, dan kinerja fungsional.
Di Pengecoran LangHe, pasca-pemrosesan dipilih sesuai dengan paduannya, metode casting, Bagian geometri, persyaratan toleransi, dan aplikasi terakhir.

Perlakuan panas
Perlakuan panas terutama diterapkan pada paduan pengecoran aluminium yang dapat diberi perlakuan panas seperti A356 dan A357.
Kondisi yang paling umum meliputi T4 dan T6, sementara paduan dan aplikasi tertentu mungkin menggunakan kondisi temper lainnya.
Sebuah tipikal Pengobatan T6 terdiri dari tiga tahap:
- Perlakuan panas larutan untuk melarutkan konstituen paduan yang sesuai ke dalam matriks aluminium.
- Pendinginan untuk mempertahankan larutan padat lewat jenuh.
- Penuaan Buatan untuk meningkatkan curah hujan yang terkendali dan meningkatkan kekuatan dan kekerasan.
Untuk paduan tipe A356, pengobatan solusi biasanya dilakukan sekitar 530–545°C, diikuti dengan pendinginan cepat dan penuaan buatan yang sering kali berada dalam kisaran 150–180°C.
Suhu yang tepat, waktu penahanan, dan kondisi pendinginan harus ditetapkan sesuai dengan spesifikasi paduan dan geometri pengecoran.
Perlakuan panas juga harus mempertimbangkan porositas pengecoran dan stabilitas dimensi. Pemanasan berlebihan pada komponen cetakan bertekanan dengan banyak gas yang terperangkap dapat menyebabkan perubahan dimensi atau permukaan melepuh.
Karena itu, temper yang sesuai dan rute perlakuan panas harus ditentukan bersamaan dengan proses pengecoran.
Pemesinan CNC Pengecoran Aluminium
Pemesinan presisi digunakan untuk mengubah permukaan pengecoran yang dipilih menjadi fitur fungsional dengan dimensi terkontrol dan hubungan posisi.
Operasi umum meliputi menghadap, penggilingan, pengeboran, membosankan, penyadapan, reaming, Threading, alur, dan meremehkan.
Pemesinan sangat penting untuk:
- Bantalan kursi dan lubang presisi
- Menyegel permukaan
- Pemasangan wajah
- Lubang berulir
- Antarmuka poros dan kopling
- Permukaan referensi dimensi
Pertimbangan utama adalah hubungan antara geometri pengecoran dan data pemesinan.
Permukaan fungsional harus dikerjakan dari fitur referensi yang stabil sehingga konsentrisitas, paralelisme, sifat tegak lurus, dan akurasi posisi dapat dikontrol secara konsisten.
Untuk coran aluminium yang dirancang dengan tepat, toleransi pemesinan dimensi sekitar ± 0,05 mm dapat digunakan sebagai referensi praktis untuk banyak fitur, sementara toleransi yang lebih ketat mungkin dapat dicapai pada dimensi tertentu dalam kondisi CNC yang terkendali.
Kemampuan sebenarnya tergantung pada ukuran bagian, geometri, paduan, kondisi perlakuan panas, kemampuan mesin, dan persyaratan pemeriksaan.
Penyelesaian Permukaan
Finishing permukaan dapat meningkatkan penampilan, menghilangkan sisa pengecoran dan gerinda, dan memberikan perlindungan tambahan terhadap korosi atau keausan.
Perlakuan yang dipilih harus kompatibel dengan paduan aluminium dan lingkungan layanan yang diperlukan.
| Penyelesaian Permukaan | Tujuan Utama | Aplikasi Khas |
| Tembakan peledakan | Menghapus skala, residu, dan material permukaan yang longgar; menghasilkan tekstur yang seragam | Pengecoran industri umum |
| Finishing getaran | Deburring dan penghalusan tepi | Komponen kecil dan menengah |
| Anodisasi | Membentuk lapisan aluminium oksida terkontrol untuk ketahanan dan penampilan terhadap korosi | Perumahan, sampul, komponen konsumen dan industri |
| Lapisan Serbuk | Memberikan lapisan dekoratif dan pelindung yang tahan lama | Bagian eksterior dan industri |
Lukisan |
Memberikan warna dan perlindungan lingkungan tambahan | Komponen mesin dan peralatan |
| Lapisan konversi kromat | Meningkatkan perlindungan korosi dan dapat menjaga konduktivitas listrik | Penutup listrik dan industri |
| Tanda laser | Identifikasi permanen dan ketertelusuran | Nomor bagian, Kode QR, logo, informasi kumpulan |
Perakitan dan Pengujian Fungsional
Untuk komponen yang dipasok sebagai rakitan jadi, pasca-pemrosesan dapat melampaui pemesinan dan perawatan permukaan.
Tergantung pada produknya, layanan dapat mencakup instalasi sisipan, bantalan menekan, pengancing, sub-perakitan, verifikasi dimensi, dan kemasan pelindung.
Coran aluminium yang mengandung tekanan mungkin juga memerlukan pengujian kebocoran.
Pengujian tekanan udara atau tekanan air biasanya dipilih berdasarkan desain komponen dan spesifikasi pelanggan, sementara pengujian helium dapat digunakan jika diperlukan sensitivitas kebocoran yang jauh lebih tinggi.
Tekanan uji, waktu stabilisasi, kebocoran yang diijinkan, dan kriteria penerimaan harus selalu ditentukan oleh gambar atau spesifikasi teknik yang berlaku.
Tujuan pasca-pemrosesan bukan sekadar memperbaiki penampilan.
Urutan perlakuan panas yang dikontrol dengan benar, pemesinan CNC, finishing permukaan, perakitan, dan pengujian fungsional memastikan bahwa komponen cor memenuhi dimensi akhirnya, mekanis, dan persyaratan layanan.
6. Jaminan kualitas & Standar Kepatuhan
Kontrol kualitas sangat penting untuk coran aluminium karena cacat pengecoran, variasi dimensi, inkonsistensi perlakuan panas, dan kesalahan pemesinan dapat secara langsung mempengaruhi kinerja komponen akhir.
Di Pengecoran LangHe, jaminan kualitas harus mencakup seluruh rantai produksi, dari bahan mentah dan kontrol leleh hingga pengecoran, perlakuan panas, pemesinan, finishing permukaan, dan pemeriksaan akhir.
Pengendalian Komposisi Bahan dan Kimia
Tahap pertama adalah memverifikasi bahwa paduan yang dipilih sesuai dengan spesifikasi yang dibutuhkan.
Komposisi kimia diperiksa menggunakan peralatan analisis bahan yang sesuai, dengan perhatian khusus pada elemen yang sangat mempengaruhi perilaku pengecoran dan sifat mekanik, termasuk Dan, Mg, Cu, Fe, M N, dan Zn.
Untuk pesanan produksi, identifikasi material dan ketertelusuran batch membantu memastikan bahwa paduan yang digunakan dalam pengecoran sesuai dengan spesifikasi yang disetujui.
Kontrol Proses Pengecoran
Kualitas pengecoran sangat bergantung pada pengendalian proses dibandingkan hanya mengandalkan pemeriksaan akhir.
Parameter penting termasuk suhu leleh, suhu cetakan, kondisi pengisian, parameter penuangan atau injeksi, degassing, kebersihan leleh, dan perilaku solidifikasi.
Untuk pengecoran yang rumit, simulasi proses juga dapat digunakan selama pengembangan teknik untuk mengidentifikasi potensi masalah pengisian, titik panas, dan area rawan penyusutan sebelum perkakas produksi diselesaikan.
Perlakuan Panas dan Verifikasi Mekanis
Untuk paduan yang dapat diolah dengan panas, catatan perlakuan panas harus dikontrol sesuai dengan kondisi temper yang ditentukan.
A356-T6, Misalnya, membutuhkan pengobatan solusi terkontrol, pendinginan, dan penuaan buatan untuk mencapai kinerja mekanis yang ditentukan.
Kriteria penerimaan harus didasarkan pada spesifikasi paduan yang berlaku, menggambar, pesanan pembelian, atau standar teknis pelanggan daripada nilai umum yang diterapkan pada setiap pengecoran.
Inspeksi Dimensi dan Permukaan
Setelah pengecoran dan pemesinan, dimensi kritis diperiksa menggunakan peralatan pengukuran yang dikalibrasi.
Tergantung pada kompleksitas bagian, pemeriksaan mungkin termasuk kaliper, mikrometer, pengukur, pengukur ketinggian, CMMS, sistem inspeksi optik, dan perlengkapan khusus.
Inspeksi permukaan meliputi penampilan pengecoran, Tanda pemesinan, Burrs, celah, kondisi pelapisan, dan persyaratan lain yang ditentukan pelanggan.
Jika diperlukan, X-ray/ct, penetran pewarna, atau metode pengujian tak merusak lainnya dapat digabungkan sesuai dengan tingkat risiko dan spesifikasi komponen.
Kepatuhan dan Ketertelusuran
Pengecoran aluminium khusus mungkin harus mematuhi ASTM, DI DALAM, DARI, GB, atau standar material dan dimensi khusus pelanggan, tergantung pada pasar tujuan dan aplikasinya.
Standar yang berlaku harus selalu ditentukan pada tahap kutipan dan peninjauan gambar.
Ketertelusuran dapat mencakup mulai dari batch bahan mentah → leleh/panas → lot pengecoran → perlakuan panas → permesinan → inspeksi → pengiriman akhir.
Hal ini sangat penting untuk menahan tekanan, terkait keselamatan, dan komponen produksi berulang.
LangHe Foundry adalah sebuah Produsen bersertifikat ISO, mendukung pendekatan manajemen kualitas terstruktur di seluruh produksi pengecoran khusus.
7. Pengecoran Aluminium Kustom vs. Pemesinan Aluminium: Mana yang lebih baik?
Pengecoran aluminium khusus dan pemesinan CNC bukanlah solusi yang bersaing di setiap aplikasi.
Mereka menangani persyaratan manufaktur yang berbeda, dan dalam banyak kasus, solusi paling efektif adalah kombinasi pengecoran dan pemesinan.
| Faktor | Pengecoran Aluminium Khusus | Mesin CNC dari Aluminium |
| Prinsip dasar | Aluminium cair dibentuk menjadi geometri yang dibutuhkan | Bahan dikeluarkan dari billet, piring, atau stok batangan |
| Geometri kompleks | Sangat baik untuk bentuk terintegrasi, tulang rusuk, bos, dan fitur internal | Lebih dibatasi oleh akses alat dan pemindahan material |
| Perkakas | Membutuhkan pola, cetakan, atau mati | Umumnya tidak memerlukan cetakan pengecoran |
| Biaya perkakas awal | Lebih tinggi, khusus untuk die casting | Lebih rendah untuk prototipe dan volume rendah |
| Produksi volume tinggi | Sangat cocok untuk mengulang produksi | Bisa menjadi lebih banyak waktu- dan padat materi |
Presisi dimensi |
Bagus, diikuti dengan pemesinan jika diperlukan | Umumnya lebih tinggi pada fitur yang dikerjakan secara langsung |
| Efisiensi material | Produksi dengan bentuk mendekati jaring dapat mengurangi stok permesinan | Material yang signifikan dikeluarkan dari stok padat |
| Kondisi permukaan | Tergantung pada metode pengecoran dan paduannya | Dikontrol langsung dengan parameter dan alat pemotongan |
| Fleksibilitas prototipe | Sedang, tergantung pada metode perkakas | Bagus sekali |
| Strategi yang khas | Keluarkan tubuh utama, kemudian fitur-fitur penting mesin | Mesin bagian lengkap dari stok |
Pengecoran Gabungan + Strategi CNC
Untuk banyak komponen industri, solusi paling praktis adalah tidak melakukan casting atau pemesinan, Tetapi:
Desain → Pengecoran Aluminium → Perlakuan Panas → Pemesinan CNC → Penyelesaian Permukaan → Inspeksi
Pendekatan ini memisahkan kedua fungsi manufaktur secara efektif:
- Pengecoran memberikan kompleksitas geometris dan bentuk mendekati jaring.
- pemesinan CNC memberikan presisi.
- Perlakuan panas mengembangkan sifat mekanik yang diperlukan jika memungkinkan.
- Finishing permukaan memberikan perlindungan dan penampilan korosi.
- Inspeksi memverifikasi bagian yang sudah jadi terhadap gambar.
Oleh karena itu, proses yang benar bergantung pada geometri, paduan, kuantitas tahunan, toleransi, persyaratan permukaan, anggaran perkakas, dan total biaya produksi, daripada pada satu proses yang unggul secara universal.
8. Pengadaan Strategis: Mengapa Memilih LangHe Foundry untuk Pengecoran Aluminium Kustom?
Memilih produsen pengecoran aluminium khusus merupakan keputusan strategis yang mempengaruhi kualitas, biaya, waktu tunggu, dan keandalan rantai pasokan.
Langhe Foundry menawarkan kombinasi kemampuan yang menjadikannya pilihan kuat untuk proyek pengecoran aluminium khusus.
Portofolio proses yang terdiversifikasi.
LangHe mengoperasikan die casting gravitasi, casting mati bertekanan rendah, casting mati bertekanan tinggi, casting investasi, dan pengecoran pasir.
Hal ini memungkinkan pengecoran untuk memilih proses optimal untuk setiap aplikasi daripada memaksakan satu proses untuk menyesuaikan setiap bagian.
Integrasi teknik.
Tim teknik LangHe memberikan umpan balik DFM, simulasi, dan optimasi proses. Hal ini mengurangi waktu pengembangan, meningkatkan kualitas pertama kali, dan menurunkan total biaya.
Pemesinan dan finishing internal.
LangHe menawarkan permesinan CNC, perlakuan panas, Anodisasi, lapisan bubuk, lukisan, dan perakitan. Hal ini mengurangi waktu tunggu, mengontrol kualitas, dan menyederhanakan manajemen rantai pasokan.
Sistem Kualitas.
LangHe memelihara sistem mutu yang terdokumentasi dengan sertifikasi material, Inspeksi Dimensi, Ndt, dan keterlacakan penuh. Ini penting untuk otomotif, Aerospace, medis, dan aplikasi penting lainnya.
Fleksibilitas produksi.
LangHe dapat menghasilkan prototipe, batch kecil, dan produksi bervolume tinggi berjalan. Kapasitas pengecoran dan pengendalian proses memungkinkannya memenuhi jadwal pengiriman yang menuntut.
Pengalaman industri.
LangHe melayani pelanggan di bidang otomotif, Aerospace, energi, Telekomunikasi, medis, industri, dan industri produk konsumen. Pengalaman ini menginformasikan setiap proyek.
Mitra Manufaktur Tunggal untuk Pengecoran Aluminium Kustom
Nilai LangHe Foundry terletak pada integrasi teknologi pengecoran, dukungan teknik, pemesinan CNC, finishing permukaan, inspeksi, dan koordinasi pasokan ke dalam satu alur kerja manufaktur.
Hal ini mengurangi kebutuhan untuk mengelola pemasok terpisah untuk masing-masing tahap produksi dan menyediakan antarmuka teknis yang lebih jelas mulai dari tinjauan gambar hingga bagian akhir.
Untuk pembeli yang mengevaluasi pemasok pengecoran aluminium khusus, oleh karena itu pertimbangan utamanya bukan hanya harga satuan, tetapi juga kemampuan proses, dukungan teknik, konsistensi kualitas, fleksibilitas produksi, dan total biaya kepemilikan.
Pendekatan terintegrasi LangHe dirancang untuk memenuhi persyaratan ini mulai dari pengembangan awal hingga produksi berulang.
9. Kesimpulan
Pengecoran aluminium khusus adalah proses manufaktur serbaguna dan hemat biaya untuk produksi kompleks, ringan, dan komponen yang tahan lama.
Pilihan proses pengecoran—mati gravitasi, bertekanan rendah, bertekanan tinggi, investasi, atau pasir—tergantung geometri, volume, toleransi, permukaan akhir, dan persyaratan sifat mekanik.
Langhe Foundry menawarkan platform casting yang komprehensif, dukungan teknik, pemesinan dan finishing internal, dan sistem mutu yang kuat.
Kombinasi ini memungkinkan pengecoran menghasilkan cetakan aluminium khusus yang memenuhi spesifikasi paling menuntut sekaligus mengendalikan biaya dan waktu tunggu.
Apakah aplikasinya adalah perumahan otomotif, braket luar angkasa, sebuah kandang elektronik, atau badan pompa industri, mitra casting yang tepat dapat membuat perbedaan antara komponen yang berkinerja andal dan komponen yang gagal sebelum waktunya.
Industri Langhe diposisikan sebagai mitra tersebut, menawarkan kedalaman teknis, kemampuan produksi, dan jaminan kualitas yang diperlukan untuk proyek pengecoran aluminium khusus.
FAQ
Apakah ADC12 cocok untuk pengecoran aluminium khusus?
Ya. ADC12 banyak digunakan untuk die casting bertekanan tinggi karena fluiditasnya yang baik, stabilitas dimensi, dan kesesuaian untuk komponen yang kompleks.
Biasanya digunakan untuk perumahan, kurung, komponen motorik, dan suku cadang die-cast industri dan otomotif lainnya.
Bisakah coran aluminium diberi perlakuan panas?
Ya, tetapi penerapannya tergantung pada paduan dan proses pengecorannya. A356 dan A357, Misalnya, biasanya disuplai dalam kondisi perlakuan panas seperti T6.
Paduan die-cast konvensional bertekanan tinggi seperti ADC12 memerlukan pertimbangan tambahan karena gas yang terperangkap dan porositas dapat memengaruhi responsnya terhadap perlakuan suhu tinggi..
Bisakah LangHe menyediakan permesinan setelah pengecoran aluminium?
Ya. Pengecoran aluminium khusus dapat dikombinasikan dengan permesinan CNC untuk lubang, utas, permukaan penyegelan, antarmuka pemasangan, dan fitur presisi lainnya, diikuti dengan inspeksi dan finishing permukaan yang sesuai.
Apa perbedaan antara die casting gravitasi dan die casting bertekanan tinggi?
Gravity die casting menuangkan aluminium cair ke dalam cetakan logam di bawah gravitasi, menghasilkan sifat mekanik yang baik dan permukaan akhir pada volume sedang.
Die casting bertekanan tinggi menyuntikkan aluminium cair pada tekanan tinggi, menghasilkan kompleks, komponen berdinding tipis dengan volume tinggi dengan akurasi dimensi yang sangat baik.
Untuk apa die casting bertekanan rendah digunakan?
Die casting bertekanan rendah digunakan untuk simetris, komponen berintegritas tinggi seperti roda otomotif, kepala silinder, dan kaliper rem. Ini menawarkan kualitas internal yang sangat baik dan hasil material yang tinggi.