1. Mengapa akurasi dimensi penting
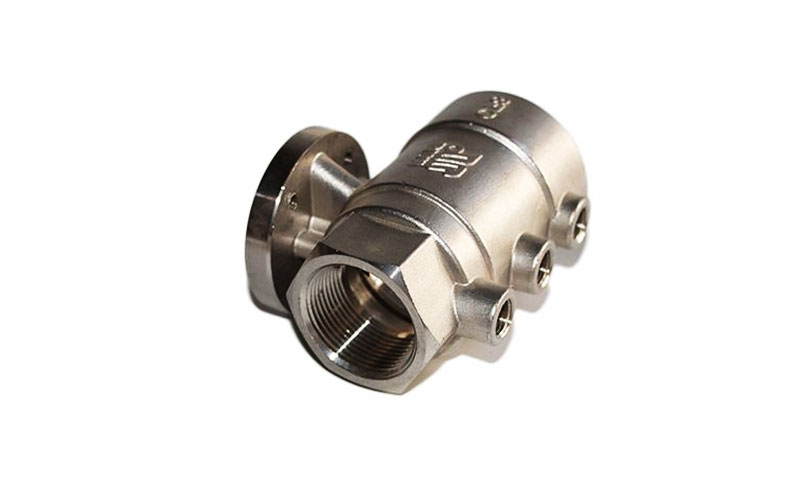
Akurasi dimensi adalah salah satu atribut kualitas yang paling penting casting, secara langsung mempengaruhi presisi perakitan, keandalan fungsional, Kehidupan Kelelahan, dan dapat dipertukarkan.
Dalam industri seperti dirgantara, powertrain otomotif, mesin presisi, alat kesehatan, dan peralatan energi, penyimpangan dimensi bahkan sepersepuluh milimeter pun dapat mengakibatkan kegagalan perakitan, degradasi kinerja, atau biaya pemesinan hilir yang berlebihan.
Meskipun penting, akurasi dimensi sering kali diremehkan dalam operasi pengecoran sehari-hari.
Banyak produsen sangat bergantung pada kompensasi cetakan atau peningkatan tunjangan pemesinan untuk mengurangi masalah dimensi.
Meskipun langkah-langkah ini mungkin menutupi masalah untuk sementara waktu, mereka tidak mengatasi variabilitas proses yang mendasarinya.
Akibatnya, ketika pelanggan memberlakukan persyaratan toleransi yang ketat, produsen seringkali mendapati diri mereka tidak mampu mencapai hasil yang konsisten.
Akurasi dimensi tidak ditentukan oleh satu parameter saja; itu adalah hasil kumulatif dari perilaku perkakas, karakteristik bahan, kemampuan peralatan, sejarah termal, dan desain proses.
Artikel ini secara sistematis menganalisis faktor-faktor utama yang mempengaruhi keakuratan dimensi pengecoran—khususnya dalam pengecoran investasi—berdasarkan praktik industri dan prinsip-prinsip teknik, dan memberikan panduan praktis untuk pengendalian yang efektif.
2. Ikhtisar — sumber utama variasi dimensi
Pada tingkat tinggi, kesalahan dimensi berasal dari empat domain:
- Desain / skema proses: gating, Bagian geometri, distribusi ketebalan dinding, dukungan inti.
- Perkakas / cetakan: geometri, keadaan termal, perilaku pelepasan dan keausan.
- Bahan: kimia lilin (casting investasi), komposisi tahan api, variabilitas konten daur ulang.
- Peralatan & operasi: suhu/tekanan injeksi, presisi kontrol mesin, suhu cangkang saat dituang, kondisi pendinginan/pengeringan dan faktor manusia.
Setiap domain berinteraksi: MISALNYA., suhu cetakan mempengaruhi penyusutan lilin; Suhu cangkang mempengaruhi pemadatan logam dan penonjolan cangkang; tekanan injeksi lilin dan waktu pelepasan menciptakan tekanan internal yang mengendur selama pendinginan.
3. Faktor Terkait Jamur
Cetakan menentukan geometri awal pola lilin (atau inti pasir, dalam proses lainnya) dan oleh karena itu menetapkan garis dasar untuk akurasi dimensi.
Di antara variabel terkait cetakan, kontrol suhu dan desain struktural adalah hal yang paling berpengaruh namun sering diabaikan.
Suhu jamur
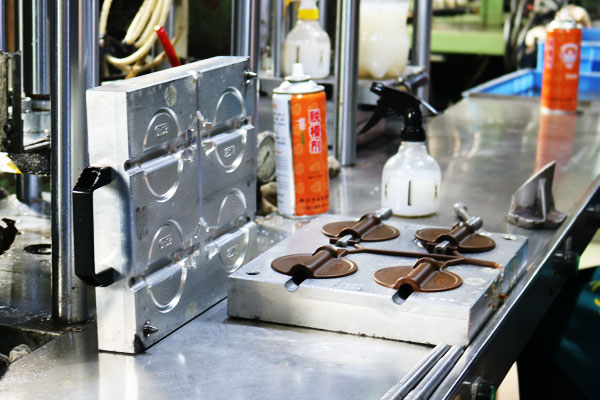
Suhu cetakan memiliki dampak langsung dan terukur terhadap stabilitas dimensi akibat ekspansi dan kontraksi termal.
Di dalam casting investasi, cetakan baja atau aluminium dapat mengalami perubahan dimensi yang terukur dengan variasi suhu.
Perbedaan suhu sebesar 10 °C dapat menyebabkan perubahan dimensi sekitar 0,05–0,15 mm untuk cetakan berukuran sedang—signifikan untuk komponen berpresisi tinggi.
Dalam praktiknya, cetakan sering dipindahkan langsung dari tempat penyimpanan (yang mungkin tidak berkondisi) ke bengkel injeksi lilin. Perbedaan suhu musiman memperburuk masalah.
Pola lilin yang dihasilkan sebelum cetakan mencapai kesetimbangan termal akan menunjukkan deviasi dimensi yang sistematis, meskipun semua parameter injeksi tetap tidak berubah.
Prinsip pengendalian utama:
- Cetakan harus distabilkan secara termal di lingkungan injeksi lilin sebelum produksi.
- Suhu cetakan harus dipantau dan didokumentasikan untuk pengecoran presisi.
- Perbedaan suhu antar cetakan, lilin, dan lingkungan sekitar harus diminimalkan untuk mengurangi pendinginan dan penyusutan diferensial.
Struktur Cetakan dan Perilaku Pelepasan
Struktur cetakan mempengaruhi bagaimana tekanan berkembang dan mengendur selama pemadatan dan pembongkaran lilin.
Desain cetakan yang buruk—seperti aliran udara yang tidak mencukupi, mekanisme penarik inti yang kompleks, atau tata letak rongga yang tidak seimbang—dapat menyebabkan deformasi pola lilin selama pelepasan.
Waktu rilis sangatlah penting:
- Pembongkaran dini mengakibatkan deformasi plastis karena lilin belum menyelesaikan pemadatan dan penyusutan.
- Keterlambatan demolding yang berlebihan meningkatkan adhesi dan gesekan, membutuhkan kekuatan pelepasan yang lebih tinggi yang mendistorsi polanya.
Selain itu, pelari dan gerbang yang dirancang dengan buruk dapat menyebabkan pengisian tidak merata dan pendinginan tidak seragam, yang diterjemahkan menjadi inkonsistensi dimensi.
4. Faktor Terkait Bahan Lilin
Dalam pengecoran investasi, pola lilin adalah prototipe pengecoran, dan keakuratan dimensinya secara langsung mempengaruhi keakuratan dimensi pengecoran akhir.
Kualitas dan kinerja bahan lilin—termasuk jenis bahan lilin dan kondisi lilin daur ulang—merupakan faktor kunci yang mempengaruhi stabilitas dimensi pola lilin..

Bahan Lilin Baru
Produsen yang berbeda memproduksi bahan lilin dengan komposisi bahan baku dan rasio aditif yang berbeda, menyebabkan perbedaan tingkat penyusutannya.
Meski menggunakan cetakan yang sama, keakuratan dimensi pola lilin yang dihasilkan oleh bahan lilin berbeda akan sangat bervariasi.
Tingkat penyusutan bahan lilin merupakan indikator kunci yang mempengaruhi keakuratan dimensi pola lilin;
tingkat penyusutan yang lebih tinggi akan menyebabkan deviasi dimensi yang lebih besar setelah pola lilin mendingin, sedangkan tingkat penyusutan yang stabil adalah dasar untuk memastikan dimensi pola lilin yang konsisten.
Karena itu, saat memproduksi coran dengan akurasi dimensi tinggi, penting untuk memilih bahan lilin dari produsen terkemuka dengan kinerja stabil,
dan melakukan pemeriksaan dan pengujian ketat terhadap tingkat penyusutan bahan lilin sebelum digunakan untuk memastikan memenuhi persyaratan produksi.
Lilin Daur Ulang
Di sebagian besar perusahaan casting, bahan lilin didaur ulang dan digunakan kembali untuk mengurangi biaya produksi.
Namun, dalam proses daur ulang, banyak faktor yang akan mengubah kinerja bahan lilin, sehingga mempengaruhi stabilitas dimensi pola lilin.
Pertama, rasio penambahan lilin baru pada lilin daur ulang bervariasi, mengakibatkan tingkat penyusutan yang tidak konsisten pada bahan lilin campuran.
Kedua, ketidakstabilan proses perawatan lilin (seperti leleh yang tidak mencukupi atau pencampuran yang tidak merata) menyebabkan kinerja bahan lilin tidak merata.
Selain itu, Perbedaan kadar air dan kadar abu antar batch lilin daur ulang juga akan menyebabkan perubahan laju penyusutan bahan lilin.
Saran yang praktis dan efektif adalah ketika memproduksi coran dengan ketelitian dimensi yang tinggi, mesin injeksi lilin khusus harus digunakan, dan semua bahan lilin baru harus digunakan untuk produksi.
Hal ini dapat meminimalkan dampak lilin daur ulang terhadap keakuratan dimensi pola lilin dan memastikan konsistensi dimensi pola lilin.
Hingga kini, beberapa perusahaan masih menggunakan mesin injeksi lilin pengubah silinder untuk menghasilkan produk berpresisi tinggi, bertujuan untuk mengontrol konsistensi suhu bahan lilin sebanyak mungkin, sehingga memastikan stabilitas dimensi pola lilin.
5. Kinerja Mesin Injeksi Lilin
Kinerja mesin injeksi lilin merupakan faktor peralatan utama yang mempengaruhi stabilitas dimensi pola lilin.
Ketepatan mesin injeksi lilin mengontrol suhu lilin, tekanan injeksi, dan parameter lainnya secara langsung menentukan kualitas dan keakuratan dimensi pola lilin.
Pengujian praktis menunjukkan bahwa ketika suhu yang disetel mesin injeksi lilin adalah 53°C, suhu bahan lilin yang disuntikkan dari lubang injeksi lilin berfluktuasi antara 52°C dan 56°C (tidak termasuk kesalahan pengukuran),
menunjukkan bahwa mesin injeksi lilin kurang presisi dalam mengontrol suhu bahan lilin.
Selain keterbatasan kinerja peralatan, faktor manusia juga mempengaruhi kinerja mesin injeksi lilin.
Misalnya, beberapa pekerja terbiasa menuangkan langsung pola sisa lilin ke dalam tangki penyimpanan lilin pada mesin injeksi lilin, yang secara langsung mempengaruhi keseragaman suhu bahan lilin di dalam tangki.
Frekuensi pengisian lilin di tangki penyimpanan lilin juga mempengaruhi keseragaman suhu bahan lilin:
jika lilin diisi ulang terlalu sering, suhu lilin baru akan menyebabkan fluktuasi suhu keseluruhan bahan lilin di dalam tangki;
jika diisi ulang terlalu jarang, suhu bahan lilin akan menurun karena kehilangan panas, menyebabkan perubahan fluiditas dan laju penyusutannya.
6. Parameter Injeksi Lilin
Parameter injeksi lilin adalah faktor paling intuitif yang mempengaruhi keakuratan dimensi pola lilin, termasuk tekanan injeksi lilin, waktu pelepasan cetakan, Kecepatan injeksi, dan parameter lainnya.
Di antaranya, tekanan injeksi lilin dan waktu pelepasan cetakan memiliki pengaruh paling signifikan terhadap keakuratan dimensi pola lilin.
Tekanan injeksi lilin secara langsung mempengaruhi tingkat pengisian bahan lilin di rongga cetakan.
Jika tekanan injeksi terlalu rendah, bahan lilin tidak dapat mengisi rongga cetakan secara sempurna, mengakibatkan ukuran pola lilin tidak mencukupi.
Jika tekanan injeksi terlalu tinggi, bahan lilin akan menghasilkan tekanan internal yang berlebihan pada rongga cetakan, dan tekanan internal ini akan dilepaskan selama pendinginan, menyebabkan deformasi pola lilin.
Seperti yang disebutkan sebelumnya, waktu pelepasan cetakan juga berdampak langsung pada keakuratan dimensi pola lilin.
Namun, meskipun parameter injeksi lilin diatur secara konsisten, Fluktuasi dimensi pola lilin masih terjadi, yang erat kaitannya dengan kinerja mesin injeksi lilin.
Pengujian praktis menemukan bahwa ketika mesin injeksi lilin yang sama terus berproduksi 40 pola lilin flensa (ukuran desain 95mm), perbedaan antara ukuran maksimum dan minimum 40 pola lilin mencapai 0,3 mm.
Penyelidikan lebih lanjut mengungkapkan bahwa dua pola lilin memiliki penyimpangan dimensi karena waktu pelepasan jamur yang lama karena pekerja sedang istirahat.
Ketika waktu pelepasan cetakan diperpanjang secara artifisial 3 menit, dimensi semua pola lilin hampir konsisten.
Namun, waktu pelepasan cetakan yang berkepanjangan akan sangat mempengaruhi efisiensi produksi, dan banyak struktur produk tidak cocok untuk waktu pelepasan cetakan yang lama; pengujian ini hanya memverifikasi dampak waktu pelepasan cetakan pada dimensi pola lilin.
7. Pendinginan Pola Lilin
Proses pendinginan pola lilin merupakan mata rantai utama yang mempengaruhi keakuratan dimensinya, terutama untuk pola lilin dengan akurasi dimensi tinggi.
Dalam produksi sebenarnya, tidak disarankan menggunakan air untuk mendinginkan pola lilin dengan akurasi dimensi tinggi.
Sekalipun pola lilinnya tertutup setelah dimasukkan ke dalam air, mudah menyebabkan kecepatan pendinginan tidak merata, mengakibatkan penyusutan yang tidak merata dan deformasi lebih lanjut pada pola lilin.
Di pabrik pengecoran maju di luar negeri, pendingin air untuk pola lilin hampir tidak pernah digunakan, yang sepenuhnya mencerminkan pentingnya pendinginan seragam untuk akurasi dimensi pola lilin.
Untuk produk yang rentan terhadap deformasi, alat pembentuk khusus harus dibuat untuk pola lilin selama pendinginan.
Perlu diperhatikan bahwa alat pembentuk tidak disarankan terbuat dari logam seperti alumunium, karena logam mempunyai konduktivitas termal yang tinggi, yang akan menyebabkan pendinginan lokal yang cepat pada pola lilin dan menyebabkan deformasi.
Dalam produksi produk luar angkasa tertentu, setiap pola lilin dilengkapi dengan alat pendingin khusus untuk memastikan pendinginan seragam dan menjaga keakuratan dimensinya.
8. Bahan Tahan Api dan Kekuatan Cangkang
Dalam pengecoran investasi, cangkang yang terbuat dari bahan tahan api berfungsi sebagai cetakan untuk menuang logam cair, dan kinerja bahan tahan api serta kekuatan cangkang secara langsung mempengaruhi keakuratan dimensi pengecoran akhir.
Bahan tahan api yang berbeda memiliki koefisien muai panas yang berbeda (dampak koefisien muai panas terhadap dimensi pengecoran telah disebutkan pada artikel sebelumnya).
Perbedaan ini akan menimbulkan variasi pemuaian dan penyusutan cangkang selama pemanasan dan pendinginan, sehingga mempengaruhi keakuratan dimensi pengecoran.

Meski menggunakan bahan tahan api yang sama, perbedaan dalam persiapan bubur, metode operasi, dan ketebalan cangkang juga akan mempengaruhi dimensi pengecoran.
Selain itu, penonjolan cangkang merupakan faktor penting lainnya yang mempengaruhi keakuratan dimensi pengecoran.
Penonjolan cangkang dapat disebabkan oleh struktur produk yang tidak wajar, kepadatan antar lapisan cangkang yang tidak mencukupi selama pembuatan cangkang, ketebalan cangkang tidak rata, dan alasan lainnya.
Setelah cangkangnya menggembung saat dituang, bentuk rongga pengecoran akan berubah, mengakibatkan penyimpangan dimensi yang serius pada pengecoran.
9. Suhu Cangkang Selama Penuangan
Suhu cangkang keramik pada saat penuangan merupakan variabel proses penting yang secara langsung mengontrol bagaimana logam cair membeku — dan oleh karena itu sangat mempengaruhi dimensi akhir..
Temperatur cangkang menentukan laju ekstraksi panas lokal: cangkang yang lebih panas mengurangi laju pendinginan logam dan menunda pemadatan, sementara cangkang yang lebih dingin meningkatkan laju pendinginan dan mempercepat pembekuan.
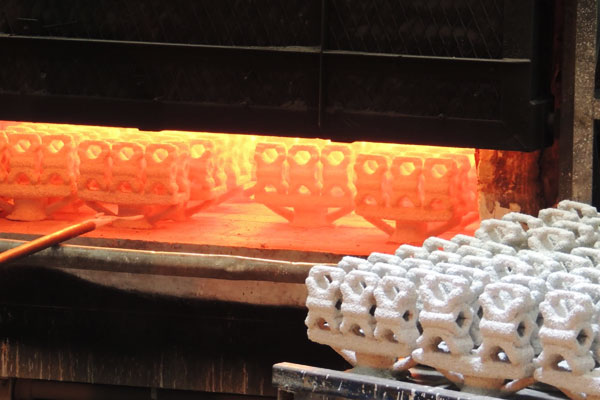
Kedua ekstrem tersebut mengubah perilaku penyusutan, efektivitas pemberian makan dan kecenderungan cacat pengecoran.
- Terlalu panas: ketika cangkangnya terlalu panas (misalnya ~1000 °C versus cangkang yang jauh lebih dingin), logam mendingin secara perlahan, solidifikasi berkepanjangan, dan penyusutan volumetrik secara keseluruhan dapat meningkat.
Pendinginan yang lambat juga menggeser lokasi dan waktu pemberian pakan, yang dapat menyebabkan penyimpangan dimensi yang lebih besar atau cacat penyusutan internal karena bagian tersebut tetap cair lebih lama dan kontraksi lebih besar sebelum logam ditopang sepenuhnya oleh matriks yang kaku. - Terlalu dingin: ketika cangkangnya kurang panas (misalnya ~600 °C), logam membeku dengan cepat.
Pembekuan yang cepat dapat menjebak logam sebelum rongga terisi penuh dan meningkatkan kemungkinan terjadinya cold shuts, kesalahan pengerjaan atau pengisian yang tidak lengkap — semuanya menghasilkan kesalahan dimensi dan ketidaksesuaian.
Karena suhu cangkang optimal bergantung pada kimia paduan, ketebalan bagian, desain gating/riser dan toleransi dimensi yang diperlukan, kontrol suhu cangkang harus ditentukan dan divalidasi untuk setiap kelompok pengecoran.
Langkah-langkah praktisnya mencakup pemanasan awal cangkang hingga titik setel yang divalidasi, memantau suhu cangkang dengan termokopel atau pirometer IR di lokasi yang representatif, dan mencatat suhu untuk ketertelusuran.
Penuangan pilot atau simulasi termal harus digunakan untuk mengidentifikasi jendela suhu cangkang yang menghasilkan pendinginan seragam, pemberian makan yang dapat diprediksi dan stabilitas dimensi yang diperlukan.
Daftar periksa praktis
- Tentukan dan dokumentasikan kisaran suhu cangkang target untuk setiap paduan dan geometri bagian.
- Panaskan cangkang terlebih dahulu dan biarkan keseimbangan suhu sebelum dituang; hindari gradien suhu yang besar di seluruh cangkang.
- Pantau suhu cangkang secara real time (termokopel atau IR yang dikalibrasi) dan mencatat pembacaan untuk setiap batch.
- Gunakan penuangan sampel atau simulasi untuk memvalidasi jendela suhu dan mengonfirmasi pemadatan terarah dan kinerja pengumpanan.
- Jika penyimpangan dimensi muncul, menghubungkannya dengan log suhu shell sebagai langkah diagnostik pertama.
Oleh karena itu, mengontrol suhu cangkang merupakan kontrol leverage tinggi: ini menyelaraskan perilaku solidifikasi dengan strategi gating/riser, meminimalkan kejutan penyusutan dan membantu memastikan keakuratan dimensi yang berulang.
10. Faktor Skema Proses
Skema proses adalah panduan keseluruhan untuk produksi pengecoran, dan rasionalitasnya secara langsung mempengaruhi keakuratan dimensi coran. Di antara faktor kuncinya di sini, posisi gerbang dan struktur pengecoran adalah yang paling berpengaruh.
Posisi gerbang yang berbeda akan menyebabkan derajat deformasi pengecoran yang berbeda.
Poin ini memiliki kasus yang khas baik dalam buku pegangan investasi maupun buku profesional yang relevan (seperti karya Yamaya Yoko), dan banyak pakar industri juga mengutip contoh-contoh yang relevan, jadi artikel ini tidak akan menguraikan lebih lanjut.

Alasan mendasarnya adalah bahwa posisi gerbang yang berbeda menyebabkan perbedaan urutan pengisian, distribusi medan suhu, dan distribusi tegangan logam cair di dalam rongga, sehingga menyebabkan variasi penyusutan dan deformasi pengecoran.
Selain itu, struktur pengecoran yang berbeda juga akan menyebabkan penyusutan pengecoran yang tidak merata.
Misalnya, coran dengan struktur yang kompleks, ketebalan dinding tidak rata, dan perbedaan volume lokal yang besar akan menyebabkan kecepatan pendinginan yang tidak merata selama proses pemadatan, mengakibatkan penyusutan yang tidak merata dan penyimpangan dimensi lebih lanjut.
Karena itu, saat merancang struktur pengecoran dan skema proses, dampak penyusutan terhadap akurasi dimensi perlu dipertimbangkan secara menyeluruh dan mengambil tindakan yang sesuai untuk mengurangi penyimpangan dimensi.
11. Kesimpulan
Keakuratan dimensi coran dipengaruhi oleh banyak faktor, termasuk namun tidak terbatas pada cetakan, bahan lilin, mesin injeksi lilin, parameter injeksi lilin, pendinginan pola lilin, bahan refraktori, suhu cangkang selama penuangan, dan skema proses.
Dalam produksi sebenarnya, produsen seringkali hanya fokus pada faktor individual (seperti penyesuaian cetakan dan peningkatan tunjangan pemesinan) dan mengabaikan dampak komprehensif dari berbagai faktor, mengakibatkan kegagalan untuk memenuhi persyaratan akurasi dimensi tinggi pelanggan.
Untuk menghasilkan coran dengan akurasi dimensi tinggi, perlu untuk membangun sistem kendali mutu yang komprehensif, mengontrol secara ketat setiap tautan proses produksi, dan memperhatikan setiap detail yang mungkin mempengaruhi keakuratan dimensi.
Selain faktor-faktor yang disebutkan di atas, aspek lain seperti pasca finishing (menggiling, pemesinan) juga akan memiliki dampak tertentu pada akurasi dimensi pengecoran.
Hanya dengan mempertimbangkan secara komprehensif dan mengendalikan secara ketat semua faktor yang relevan, stabilitas dimensi dan keakuratan pengecoran dapat ditingkatkan secara efektif, memenuhi persyaratan kualitas pelanggan yang semakin tinggi dan meningkatkan daya saing pasar perusahaan.