1. Introduction
Coulée d'investissement en verre d'eau (également connu sous le nom de moulage de précision en silicate de sodium) est une technologie de moulage de précision qui utilise du verre soluble comme liant pour la coque, combiné avec des matériaux réfractaires pour former un moule à haute résistance, puis coule de l'acier au carbone fondu pour obtenir des vannes de forme complexe.
Vannes en acier au carbone, comme composants essentiels dans les systèmes de transport de fluides, sont largement utilisés dans le pétrole, chimique, pouvoir, domaines municipaux et autres, et leur précision de fabrication, l'intégrité structurelle et la résistance à la corrosion déterminent directement la sécurité et la stabilité des systèmes industriels.
Par rapport au moulage au sable traditionnel et au moulage de précision au sol de silice, Le moulage de précision en verre soluble présente les avantages d'un faible coût, cycle de production court, et une forte adaptabilité aux structures complexes, ce qui en fait le processus principal pour la production en série de vannes en acier au carbone de moyenne et basse précision.
2. Qu'est-ce que le casting d'investissement en verre d'eau?
Coulée d'investissement en verre d'eau, également connu sous le nom moulage de coque en silicate de sodium, est un méthode de coulée de précision largement utilisé pour la fabrication de vannes en acier au carbone.
Le processus est un en plusieurs étapes, fonctionnement systématique conçu pour produire des ébauches de vannes de haute qualité avec des géométries complexes et des propriétés mécaniques fiables.
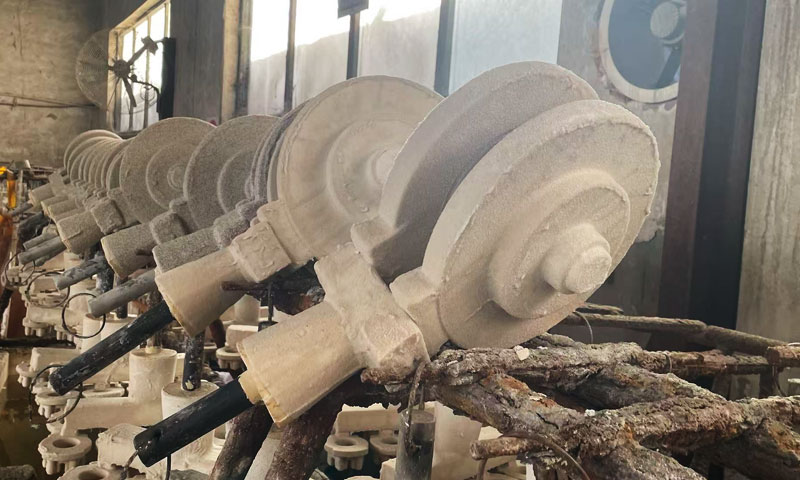
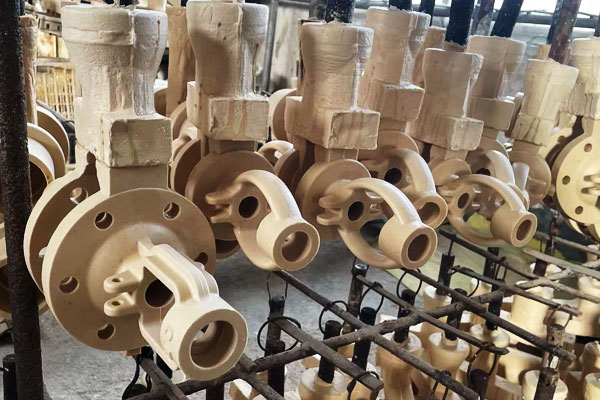
Son principe fondamental est de reproduire la géométrie de la valve à l'aide d'un modèle de cire fusible, former un coque résistante aux hautes températures par revêtements successifs et couches réfractaires, retirer la cire pour créer une cavité, et enfin couler de l'acier au carbone fondu dans le moule.
Cette technique intègre précision dimensionnelle, qualité de surface, et adaptabilité à des structures internes complexes, ce qui le rend adapté aux moyennes- aux vannes hautes performances dans les applications industrielles et pétrochimiques.
Caractéristiques du processus et adaptabilité
Le moulage de précision en verre soluble présente des avantages techniques évidents et des limites d'application dans la production de carbone vannes:
- Avantage de coût: Le prix du verre d'eau est seulement 1/20-1/30 de celui du sol de silice, et les exigences de l'environnement de production (température et humidité) ne sont pas stricts,
ce qui peut réduire le coût de production de 30-40% par rapport au moulage de précision au sol de silice.
Il convient à la production en série de vannes en acier au carbone moyen et bas de gamme. - Adaptabilité aux structures complexes: Grâce à l'utilisation de noyaux solubles, il peut former avec précision des structures internes complexes de vannes telles que des canaux d'écoulement incurvés, cavités à plusieurs étages, et surfaces d'étanchéité étroites, ce qui est difficile à réaliser avec le moulage au sable traditionnel.
- Efficacité de production: La méthode de durcissement chimique de la couche arrière de la coque permet un durcissement rapide et établit une résistance à l'humidité,
avec un cycle de processus plus court et une efficacité de production plus élevée que le moulage à modèle perdu au sol de silice, et la production quotidienne d'une seule ligne de production peut atteindre des milliers d'ébauches de vannes. - Limites: La précision dimensionnelle (IT11-IT13) et finition de surface (Ra6,3-12,5μm) des pièces moulées sont inférieures à celles du moulage de précision au sol de silice,
et la coque a une mauvaise perméabilité à l'air, qui est sujet à des défauts tels que la porosité et l'adhérence du sable, exigeant un contrôle strict des processus.
3. Sélection des matériaux: Nuances d'acier au carbone pour les vannes et l'adéquation au moulage
Le choix de l'acier au carbone pour les vannes moulées en verre soluble doit être équilibré exigences de service-comme la pression, température, et compatibilité moyenne - avec le Performance de casting nécessaire au processus de fabrication du verre soluble.
Différentes qualités d'acier offrent des propriétés mécaniques variables, compositions chimiques, et comportements de casting, ce qui rend la sélection des nuances essentielle à la fois pour les performances et la fabricabilité.
Nuances et normes d'acier au carbone de base
Les principales nuances d'acier au carbone utilisées pour les vannes sont conformes à ASTM A216 et GB / T 12229 normes, avec WCB étant le plus largement appliqué.
Les principales caractéristiques des qualités courantes sont résumées ci-dessous:
| Grade d'acier | Standard | Composition chimique (Wt.%) | Propriétés mécaniques (Normalisé) | Conditions de travail typiques |
| WCB | ASTM A216 / GB / T 12229 | C≤0,30, Mn 0,60–1,05, Et ≤0,60, P ≤0,040, S ≤0,045 | Traction: 485–655 MPA; Rendement ≥250 MPa; Allongement ≥22%; Impact ≥27 J (-29° C) | Moyenne/basse pression, -29° C à 427 ° C, milieux non corrosifs (eau, vapeur, huile) |
| WCA | ASTM A216 | C≤0,25, Mn ≤0,70, Et ≤0,60, P ≤0,040, S ≤0,045 | Traction: 415–585 MPa; Rendement ≥220 MPa; Allongement ≥28% | Température normale, basse pression, ≥20°C, eau et gaz industriels généraux |
WCC |
ASTM A216 | C≤0,25, Mn 0,80–1,20, Et ≤0,60, P ≤0,040, S ≤0,045 | Traction: 485–655 MPA; Rendement ≥300 MPa; Allongement ≥25% | Moyenne/haute pression, -46° C à 427 ° C, fluides à basse température et à haute pression |
| ZG280-520 | GB / T 12229 | C 0,20-0,30, Mn 0,50–0,80, Et 0,20-0,50, P ≤0,040, S ≤0,040 | Traction ≥480 MPa; Rendement ≥280 MPa; Allongement ≥20% | Vannes domestiques moyenne/basse pression; équivalent à la WCB |
Aptitude au moulage pour le moulage à modèle perdu du verre à eau
Le processus de coulée de précision du verre soluble impose des exigences spécifiques sur les nuances d'acier au carbone pour garantir un remplissage réussi., solidification, et des composants sans défaut.
Les principales considérations comprennent fluidité, rétrécissement, et sensibilité à la fissuration à chaud:
- Fluidité: Des notes comme WCB et ZG280-520 présentent une bonne fluidité grâce à des niveaux équilibrés de carbone et de manganèse, permettant à l'acier fondu de remplir les canaux de vanne étroits et les surfaces d'étanchéité.
WCA, avec une faible teneur en manganèse, montre une fluidité légèrement réduite, ce qui le rend plus adapté aux géométries de vannes plus simples. Un contrôle adéquat de la température de coulée est essentiel pour éviter les arrêts à froid ou les remplissages incomplets. - Rétrécissement: L'acier au carbone rétrécit généralement 4.5–5,5% Pendant la solidification. Étant donné que la coque en verre d'eau a une faible élasticité, les contremarches doivent être soigneusement conçues, généralement 15–25% du volume de coulée—pour compenser le retrait et éviter les cavités dans les zones critiques comme les corps de vannes et les chapeaux.
- Tendance à la fissuration à chaud:WCC contient une teneur plus élevée en manganèse, ce qui augmente sa susceptibilité à la fissuration à chaud.
Les stratégies d'atténuation comprennent le contrôle des vitesses de refroidissement pendant la solidification et la conception de congés de transition en douceur dans la géométrie de la vanne pour réduire la concentration des contraintes..
4. Principes fondamentaux et système de processus de moulage à modèle perdu du verre soluble
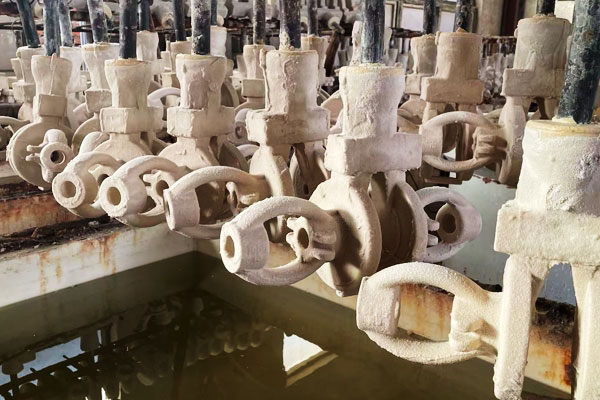
Le processus de moulage de précision du verre soluble pour les vannes en acier au carbone est un projet systématique en plusieurs étapes, qui comprend principalement la fabrication de moules, fabrication de coquilles, déwax, coulant, nettoyage et traitement thermique.
Son principe de base est d'utiliser le moule en cire fusible pour reproduire la structure de la valve., former une coque résistante aux hautes températures grâce à plusieurs couches de revêtement et de ponçage, retirer le moule en cire en chauffant pour former une cavité, et enfin couler de l'acier au carbone fondu pour obtenir l'ébauche de vanne.
Flux de processus de base et paramètres clés
Le flux de processus des vannes en acier au carbone pour moulage de précision en verre soluble est hautement standardisé, et chaque lien a un contrôle strict des paramètres pour garantir la qualité du blanc.
Les étapes clés et les paramètres techniques sont les suivants:
1. Préparation du moule en cire:
Le moule en cire est la base pour garantir la précision dimensionnelle de la vanne. Le matériau de moulage couramment utilisé est un mélange de paraffine et de cire de polyéthylène de faible poids moléculaire., avec un point de fusion de 52-56℃.
Les paramètres d'injection sont strictement contrôlés: température d'injection 55-58℃, pression d'injection 1-2MPa, temps de maintien 3-5s, et temps de repos après injection 2-4h pour éliminer les contraintes internes du moule en cire.
Pour vannes avec canaux d'écoulement internes complexes, noyaux solubles (mélange urée-sucre, rapport 95:5) sont utilisés, qui peut être dissous et éliminé avec de l'eau après la fabrication des coquilles, évitant la difficulté de retrait du noyau pour les structures complexes.
2. Assemblage du moule à cire (Regroupement d'arbres):
Les moules en cire qualifiés sont soudés à la coupelle de coulée selon un arrangement raisonnable, compte tenu de la commodité du revêtement, aération et séchage, et solidification séquentielle lors du coulage.
La distance entre les moules en cire est contrôlée pour éviter toute influence mutuelle lors de la fabrication des coquilles et du coulage., et la température de soudage est basée sur la couleur rouge foncé du couteau de soudage pour éviter de brûler le moule en cire.
3. Fabrication de coquilles:
C'est le maillon central pour garantir la résistance et la qualité de surface du moule.. La coque est composée d'une couche superficielle, une couche de transition et une couche arrière.
La couche de surface et la couche de transition adoptent un processus composite de verre de silice sol-eau pour équilibrer la qualité de surface et le coût.: la couche de surface utilise du sol de silice et de la poudre de zircon de 300 mesh (rapport 1:3.65) pour améliorer la finition de la surface, et la couche arrière utilise du verre soluble et de la poudre de gangue à 200 mailles pour améliorer la résistance de la coque..
Les paramètres clés de la fabrication des coquilles sont: température ambiante 25 ± 2 ℃, humidité de la couche superficielle 50-60%, viscosité de la boue (couche superficielle 38 ± 3 s, couche de transition 35 ± 3 s, mesuré par le non de Jane. 4 tasse de viscosité), et chaque couche de ponçage est séchée jusqu'à ce que la coque soit dure avant d'appliquer la couche suivante.
4. Déwax:
Le moule en cire est retiré par décirage à la vapeur, avec pression de vapeur 0,6-0,8MPa et temps de décirage 15-20min.
Le taux d'élimination de la cire doit être ≥98 % pour éviter les résidus de cire dans la cavité, ce qui provoquera des défauts de carbone dans l'ébauche de valve.
5. Rôtir et verser:
La coque est rôtie à 850-950℃ pendant 2-3h pour éliminer l'humidité et le carbone résiduel, et améliorer la stabilité à haute température de la coque.
La température de coulée de l'acier au carbone (en prenant la WCB comme exemple) est 1520-1560℃, et la vitesse de coulée est contrôlée en fonction de l'épaisseur de paroi de la vanne: 0.5-1.0m/s pour les pièces à paroi mince et 0,3-0,5 m/s pour les pièces à paroi épaisse pour éviter les éclaboussures et la porosité.
6. Nettoyage et finition:
Une fois le moulage refroidi à température ambiante, la coque est enlevée par sablage (sable d'oxyde d'aluminium, taille des particules 100-120 engrener), et puis la grappe, la colonne montante et les bavures sont éliminées.
Pour la surface d'étanchéité et le canal d'écoulement de la vanne, un meulage et un polissage supplémentaires sont nécessaires pour répondre aux exigences de précision dimensionnelle.
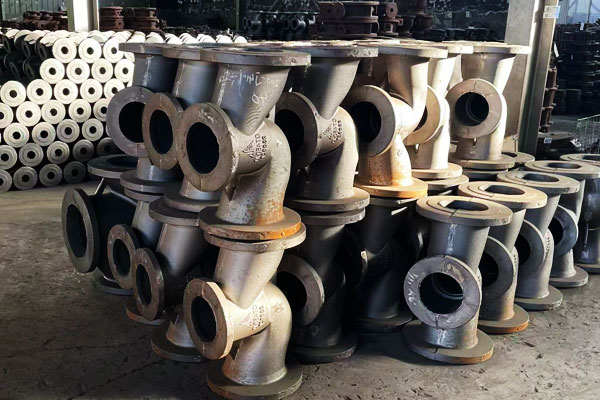
5. Traitement post-coulée des vannes en acier au carbone pour moulage de précision du verre à eau
Après le moulage de précision en verre soluble, les vannes en acier au carbone nécessitent traitements post-coulée systématiques pour assurer stabilité dimensionnelle, performances mécaniques optimisées, qualité de surface, et fiabilité du service à long terme.
Soulagement du stress et traitement thermique
Le traitement thermique est indispensable pour soulager contraintes résiduelles causé par un refroidissement et une solidification inégaux et pour affiner le microstructure pour une résistance améliorée, ductilité, et la dureté.
Les traitements clés comprennent:
Soulagement du stress thermique
- Objectif: Réduit les contraintes internes dues à la solidification et au refroidissement irrégulier.
- Paramètres: Température typique: 550–650°C pour les aciers moyennement carbonés (Par exemple, WCB), durée: 1–2 heures, suivi d'un refroidissement lent.
- Effet: Les contraintes résiduelles sont réduites de 30 à 50 %, minimiser gauchissement, distorsion, et écart dimensionnel lors de l'usinage ou de l'assemblage.
Normalisation
- Procédure: Chauffer le casting au dessus d'AC3 (~850-900°C) suivi d'un refroidissement de l'air.
- But: Affine la structure des grains, homogénéise la microstructure, améliore la ténacité, et réduit la fragilité.
- Application: Particulièrement important pour vannes WCC à haute teneur en carbone, qui sont utilisés dans des applications à haute pression ou à basse température où la fragilité pourrait conduire à une défaillance catastrophique.
Trempage et tempérament
- Catégories applicables: Aciers à haute teneur en carbone ou spéciaux (Par exemple, WCC) nécessitant une résistance et une dureté plus élevées.
- Processus: Trempe suivie d'un revenu pour obtenir une équilibre entre haute limite d'élasticité et ductilité.
- Considérations critiques: Les taux de refroidissement doivent être soigneusement contrôlés, en particulier pour géométries de vannes complexes, pour empêcher fissuration ou déformation.
Résumé: Le traitement thermique assure propriétés mécaniques uniformes, soulagement du stress, et préparation pour l'usinage ultérieur et la finition de surface.
Nettoyage des surfaces et élimination des défauts
Après un traitement thermique, Préparation de la surface garantit que la vanne répond dimensionnel, scellage, et exigences de qualité de surface:
Dynamitage / Grognement de grain
- Supprime sable résiduel, oxydes, et à l'échelle de la surface de coulée.
- Fournit un rugosité de surface contrôlée qui améliore adhérence pour enduits ou peintures.
Usinage et détourage
- Surfaces critiques, Visages d'étanchéité, trous filetés, et les brides sont usinées pour tolérances serrées en utilisant CNC ou fraisage conventionnel.
- Assure précision dimensionnelle et un assemblage correct.
Réparations de soudage (si nécessaire)
- Grand cavités de rétrécissement, trous de souffle, ou des fissures peut être réparé par soudage TIG ou MIG avec des métaux d'apport compatibles.
- Le soulagement des contraintes après soudage est obligatoire pour éviter les distorsions localisées ou les concentrations de contraintes.
Cette étape garantit que les vannes sont structurellement solide et dimensionnellement prêt pour la finition finale et le revêtement.
Protection et revêtement de surface
L'acier au carbone est sensible à corrosion, surtout dans l'eau, vapeur, huile, ou environnements chimiques doux. Le traitement de surface protège la vanne et prolonge la durée de vie.
Les méthodes typiques incluent:
| Type de traitement | But | Remarques / Paramètres typiques |
| Revêtements d'apprêt et de peinture | Protection contre la corrosion, spécialement pour les fluides doux | Revêtements à base d'époxy ou de polyuréthane; épaisseur 50–150 µm |
| Revêtement en poudre | Couche protectrice durable et uniforme | Convient aux applications industrielles et extérieures; résistance au brouillard salin ≥500 h après une préparation appropriée de la surface |
E-revêtement (Revêtement électrophorétique) |
Couverture uniforme pour les géométries complexes | Excellente adhérence et protection contre la corrosion; idéal comme base pour des couches de peinture supplémentaires |
| Rechargement dur / Soudage par superposition | Résistance à l'usure des surfaces d'étanchéité ou des sièges de soupapes | Carbure de tungstène ou alliages Stellite appliqués dans les zones critiques |
Notes complémentaires:
- Les traitements de surface améliorent également performances hydrauliques, réduire les turbulences, et prévenir dégradation des matériaux en service à long terme.
- Approprié Préparation de la surface (nettoyage, dynamitage, dégraissage) est crucial pour l’adhérence du revêtement et la résistance à la corrosion.
Tests non destructeurs (NDT) et vérification fonctionnelle
Avant l'assemblage final, les vannes subissent inspection complète Pour assurer l'intégrité et le respect des spécifications de conception:
- Tests ultrasoniques (Utah): Détecte les fissures internes, vides, et inclusions.
- Tests radiographiques (radiographie): Révèle la porosité, cavités de rétrécissement, et vices internes cachés.
- Test de pénétration de colorant (Pt): Détecte les fissures de surface, en particulier sur les faces d'étanchéité.
- Essais hydrostatiques et de pression: Confirme l'étanchéité et l'intégrité opérationnelle sous la pression de conception.
Ces inspections sont essentielles pour à haute pression, basse température, ou vannes de service corrosif, où une défaillance peut avoir de graves conséquences en matière de sécurité et économiques.
6. Scénarios d'application et positionnement sur le marché
Vannes en acier au carbone pour moulage de précision en verre d'eau, avec leur rentabilité et leur adaptabilité des processus, occupent une position importante sur le marché des vannes industrielles, et leurs scénarios d'application sont étroitement liés à leurs niveaux de performances et de précision.
Principaux domaines d'application
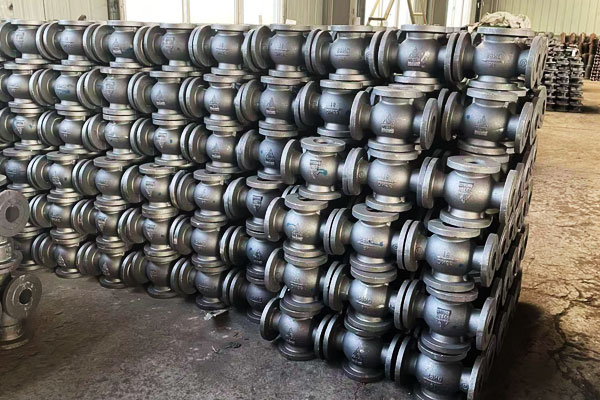
- Industrie pétrolière et chimique: Utilisé dans les pipelines moyenne et basse pression pour le pétrole, transport de gaz et de pétrole léger chimique,
comme les robinets-vannes, Vannes à soupape et clapets anti-retour en matériau ASTM A216 WCB, adapté aux températures de travail de -29 ℃ à 427 ℃ et à la classe de pression 150-300. - Industrie de l'énergie: Utilisé dans les systèmes d'eau en circulation, conduites de vapeur et systèmes auxiliaires des centrales thermiques,
avec WCB et ZG280-520 comme matériaux principaux, portant de la vapeur moyenne pression et moyenne température. - Ingénierie municipale: Utilisé dans les canalisations d'approvisionnement en eau et de drainage, conduites de chauffage et conduites de gaz naturel,
avec les vannes WCA et WCB comme principaux produits, nécessitant des performances d’étanchéité faibles et fiables. - Machines générales: Utilisé dans les systèmes hydrauliques, systèmes de refroidissement et systèmes d'alimentation en carburant de machines et d'équipements, adapté aux vannes aux structures complexes et aux petits lots.
Positionnement sur le marché et avantage concurrentiel
Comparé à d'autres procédés de coulée, les vannes en acier au carbone pour moulage de précision en verre soluble ont un positionnement clair sur le marché:
- Comparé au moulage de précision Silica Sol: Le coût est 30-40% inférieur, mais la précision est moindre.
Il convient aux vannes moyennes et bas de gamme sans exigences strictes en matière de finition de surface, et occupe 60-70% du marché des vannes moyenne et basse pression. - Par rapport au moulage au sable: Il a une plus grande précision et une meilleure qualité de surface, peut former des structures complexes,
et convient aux vannes ayant des exigences élevées en matière de canaux d'écoulement internes et de surfaces d'étanchéité, remplacement progressif du moulage en sable sur le marché des vannes de moyenne précision.
7. Tendances de développement et innovations technologiques
Avec les exigences croissantes des systèmes industriels en matière de qualité des vannes, efficacité et protection de l'environnement,
la technologie de moulage de précision en verre soluble pour les vannes en acier au carbone innove constamment, et les tendances de développement se reflètent principalement dans les aspects suivants:
- Développement de liants respectueux de l’environnement: Développer le faible module, liants pour verre soluble à faible toxicité pour remplacer le silicate de sodium traditionnel, réduire les rejets d’eaux usées et la pollution de l’environnement.
En même temps, promouvoir le recyclage des déchets de sable et de cire pour améliorer l’utilisation des ressources. - Optimisation de la combinaison de processus: Optimiser davantage le processus composite de verre de silice sol-eau, améliorer la qualité de surface et la précision dimensionnelle des pièces moulées (atteindre IT10-IT12),
et réduisez l'écart avec le moulage de précision au sol de silice, étendre l'application aux vannes moyen et haut de gamme. - Production numérique et intelligente: Introduire la technologie de simulation numérique (comme CASTsoft) pour simuler le processus de coulée et de solidification, prévoir et éliminer les défauts à l’avance.
Adopter des lignes de production automatisées pour l’injection de cire, fabrication de coques et sablage pour améliorer l'efficacité de la production et la stabilité de la qualité. - Mise à niveau du matériel et amélioration des performances: Développer des nuances d'acier au carbone à basse température et à haute résistance pour étendre l'application des vannes de coulée de précision en verre soluble à basse température (-60℃) et haute pression (Classe 600) conditions de travail,
et améliorer la résistance à la corrosion grâce au traitement de surface (comme la galvanisation et la phosphatation).
8. Conclusion
Le moulage de précision en verre soluble est un fiable, précis, et méthode respectueuse de l'environnement pour la production de vannes en acier au carbone avec des géométries complexes.
En contrôlant soigneusement chimie des liants, construction de coque, et gestion thermique, les fabricants peuvent réaliser des vannes de haute qualité avec d'excellentes performances mécaniques, précision dimensionnelle, et finition de surface.
Avec le développement de liants respectueux de l’environnement, simulation numérique et production intelligente,
les vannes en acier au carbone de moulage de précision en verre soluble élargiront encore leur application dans les domaines industriels moyens et haut de gamme, et jouent un rôle plus important dans la sécurité et la stabilité des systèmes de fluides industriels.
FAQ
Qu'est-ce que le moulage de précision en verre soluble?
Le moulage de précision en verre soluble est un processus de moulage de précision qui utilise un moule en cire fusible recouvert d'une coque à base de verre soluble pour créer des formes complexes de vannes en acier au carbone..
La cire est éliminée par décirage, et l'acier en fusion est versé dans la cavité.
Quelles sont les nuances d'acier au carbone typiques utilisées pour les vannes?
Les grades courants incluent WCB, WCA, WCC (ASTM A216) et ZG280-520 (GB / T 12229). La sélection dépend de la pression, température, et moyen.
WCB est largement utilisé pour les moyennes- et applications basse pression, tandis que le WCC convient au service à haute pression ou à basse température.
Comment le moulage à modèle perdu en verre soluble se compare-t-il au moulage au sol de silice?
Le moulage du verre à eau est plus rentable, a des cycles de production plus rapides, et convient aux moyennes- et valves bas de gamme, tandis que le moulage au sol de silice offre une finition de surface et une précision dimensionnelle supérieures, ce qui le rend idéal pour les vannes haut de gamme.
Quels traitements post-coulée sont nécessaires?
Les traitements clés comprennent: soulagement du stress, normaliser ou tempérer, usinage, réparation des défauts, nettoyage des surfaces, et revêtement (époxy, revêtement en poudre, ou e-coating) pour garantir l'intégrité mécanique, résistance à la corrosion, et précision dimensionnelle.