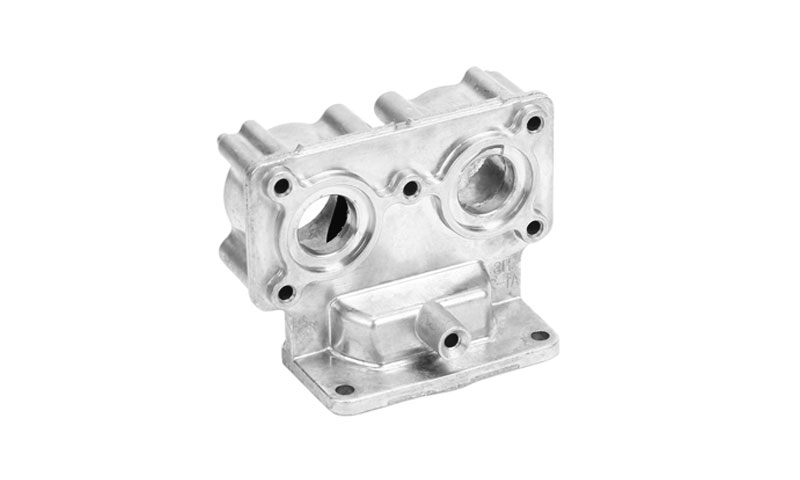
J'ai participé à plus de réunions d'évaluation de la qualité des pièces moulées sous pression usinées que je ne peux en compter., et la conversation commence presque toujours de la même manière.
Le superviseur d'usinage apporte une pièce à la table, pointe vers un point noir ou une petite cavité sur une surface fraîchement fraisée, et dit: "Le casting est mauvais. Le CNC réduit la porosité.
Et il a raison, mais seulement à moitié raison. La CNC n'a pas créé le défaut. Cela a simplement révélé ce qu'il y avait déjà à l'intérieur du casting..
L'opération d'usinage a enlevé la peau externe dense et exposé la porosité souterraine ou les scories qui s'y cachaient depuis le tir de moulage sous pression..
Cette distinction n'est pas académique. Il détermine où vous dépensez votre argent. Une entreprise qui essaie de résoudre ce problème sur la machine CNC passera des mois à ajuster les vitesses, les avances et les surépaisseurs d'usinage et n'éliminera jamais le défaut..
Une entreprise qui comprend cela en gros 95% de ces défauts proviennent du processus de moulage sous pression résoudra le problème à la source.
1. Pourquoi des défauts de porosité et de scories apparaissent lors de l'usinage CNC
L'un des problèmes de qualité les plus frustrants casting de dépérisation en aluminium découvre la porosité ou les inclusions de scories seulement après Usinage CNC.
Un composant moulé sous pression peut sembler dense et acceptable dans son état tel que moulé., encore en train de fraiser, forage, ou le perçage peut exposer des défauts cachés sous la surface.
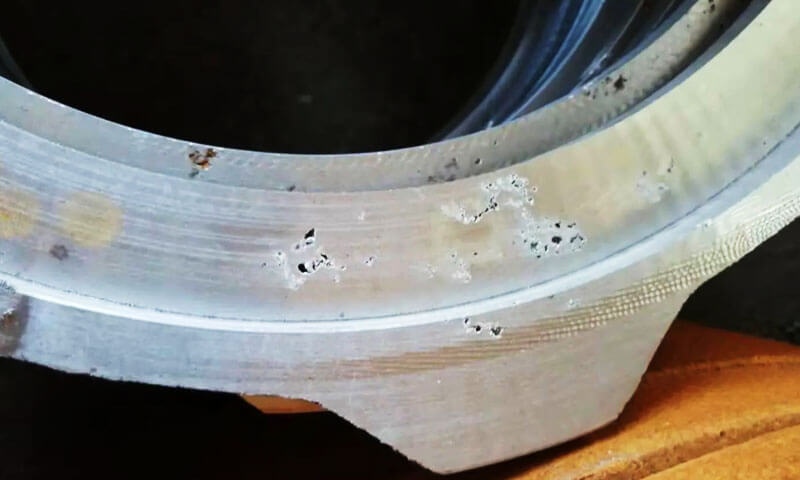
Ce qui semble au premier abord être un casting sonore peut soudainement développer des points noirs, petites cavités, fosses irrégulières, ou inclusions dures de matières étrangères.
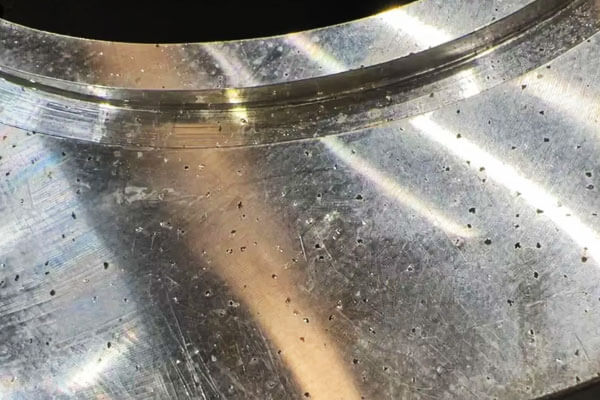
Ces défauts sont plus que des problèmes esthétiques. En fonction de leur localisation et de leur gravité, ils peuvent provoquer:
- Fuite: La porosité exposée sur les surfaces d'étanchéité ou les murs internes peut conduire à l'air, huile, ou fuite de liquide, rendant le composant impropre aux applications étanches à la pression.
- Défauts de surface: Les pores et inclusions de gaz apparaissent sous forme de points noirs, cavités, ou dépressions inégales après usinage.
- Dommages à l'outil: Les films d'oxyde dur et les inclusions de scories peuvent accélérer l'usure des outils, provoquer un écaillage des bords, et réduire la stabilité de l'usinage.
- Problèmes dimensionnels et de qualité: Les défauts découverts lors de la finition peuvent nécessiter une inspection supplémentaire, reprise, tri, ou rejet complet de la pièce.
- Des coûts de production plus élevés: Lorsque des défauts sont détectés tard dans le processus, les coûts de matière et d'usinage déjà investis dans le composant sont perdus.
Du point de vue de l'ingénierie du moulage sous pression et de l'usinage CNC, la première étape consiste à identifier le défaut réel plutôt que de modifier immédiatement les paramètres de coupe.
Porosité des gaz, Porosité de rétrécissement, et les inclusions de scories ont des mécanismes de formation différents et nécessitent des actions correctives différentes.
2. Comment identifier la porosité et les inclusions de scories
Avant d'étudier le processus de production, distinguer la porosité du gaz, Porosité de rétrécissement, et inclusions non métalliques.
Leur aspect après usinage fournit des indices utiles, bien que l'inspection visuelle seule ne puisse pas toujours établir le type de défaut.
Porosité des gaz
La porosité du gaz se forme lorsque le gaz est piégé dans le métal en fusion lors du remplissage ou de la solidification..
En casting à haute pression, air emprisonné dans la cavité, gaz généré par un agent de démoulage excessif, et d'autres gaz liés au processus peuvent se retrouver enfermés à mesure que le métal se solidifie.
Les caractéristiques typiques incluent:
- Cavités rondes ou ovales.
- Parois des pores internes relativement lisses.
- Pores distribués ou amas localisés, en fonction des conditions de remplissage et de ventilation.
- Petites taches noires ou cavités ouvertes apparaissant après fraisage ou perçage.
Les pores de gaz sont particulièrement problématiques lorsqu'ils croisent des faces d'étanchéité usinées, trous filetés, passages de fluides, ou murs sous pression.
Porosité de rétrécissement
La porosité de retrait se forme lorsque le métal ne peut pas recevoir suffisamment d'alimentation liquide pour compenser la contraction volumétrique pendant la solidification..
Il se produit généralement en sections épaisses, points chauds thermiques, et zones où la séquence de solidification empêche une alimentation efficace.
Contrairement aux pores de gaz typiques, Les cavités de retrait ont tendance à avoir des formes irrégulières et rugueuses., surfaces internes parfois dendritiques. Ils peuvent apparaître sous forme de vides regroupés ou de cavités plus grandes dans des sections épaisses.
Cette distinction est importante car l’augmentation de l’efficacité du dégazage ne résoudra pas à elle seule le problème du retrait de la porosité..
La solution doit s’attaquer à la solidification locale, transmission de pression, Température, géométrie en partie, et les conditions d'alimentation.
Inclusions de scories et d'oxydes
Les inclusions de scories sont des matières étrangères piégées à l'intérieur de la pièce moulée.. En aluminium moulé sous pression, ces défauts sont souvent associés à des films d'oxyde, scories, particules réfractaires, matériaux de charge contaminés, ou d'autres résidus non métalliques.
Les caractéristiques typiques incluent:
- Cavités irrégulières ou défauts discontinus.
- Noir, gris, ou un matériau de couleur foncée à l'intérieur de la zone exposée.
- Particules dures ou inclusions cassantes pouvant endommager les arêtes de coupe.
- Défauts de surface localisés qui n'ont pas nécessairement le caractère lisse, aspect arrondi des pores de gaz.
Les films d'oxyde peuvent également se replier dans la matière fondue lors d'une manipulation et d'un remplissage turbulents.. Ces films peuvent rester incrustés dans la pièce moulée et devenir visibles seulement après usinage.
3. Causes profondes de la porosité et des scories dans les pièces moulées sous pression en aluminium
La plupart des problèmes de porosité et d'inclusion surviennent lors de la fusion, manutention des métaux, le remplissage, ou solidification. L'usinage CNC est généralement l'étape de détection plutôt que la source.
Une enquête utile sur les causes profondes devrait couvrir quatre domaines: qualité de fusion, processus de moulage sous pression, conception de composants, et stratégie d'usinage.
Fusion et gestion des matières premières
La qualité de la fusion est un facteur majeur dans le contrôle des inclusions d'oxydes et des défauts liés aux gaz.
Une mauvaise gestion de la charge peut introduire des contaminants avant même que le métal n'entre dans la machine de moulage sous pression..
Les causes courantes incluent:
Matériau recyclé excessif ou contaminé
Les retours et l'aluminium recyclé peuvent contenir de l'huile, humidité, rouiller, peinture, revêtements, et films d'oxyde accumulés. Les refusions répétées augmentent les risques d'oxydation et de contamination..
Si les retours sales sont facturés sans préparation appropriée, des résidus non métalliques peuvent pénétrer dans la masse fondue.
Dégazage et nettoyage de la matière fondue inadéquats
L'aluminium fondu peut absorber l'hydrogène, qui peut former une porosité gazeuse lors de la solidification.
Si le dégazage est insuffisant, la teneur en hydrogène peut rester trop élevée. Un écumage incomplet et un mauvais nettoyage de la matière fondue peuvent également laisser des films d'oxyde et des scories dans le métal liquide..
Mauvais contrôle des agents de raffinage
Sélection incorrecte de l'agent de raffinage, temps de traitement insuffisant, ou un contrôle inadéquat du processus peut réduire l'efficacité du nettoyage par fusion.
Après le traitement, un temps de sédimentation insuffisant peut également permettre aux inclusions en suspension de rester dans le métal transféré.
Nuances d'alliages mixtes
Le chargement simultané de différentes qualités d'alliage d'aluminium sans séparation appropriée peut modifier la composition chimique et faire en sorte que la masse fondue ne réponde pas aux spécifications requises..
Le mélange d'alliages peut également introduire des contaminants qui ne peuvent pas être corrigés simplement par un usinage CNC ou un dégazage ordinaire..
Pour cette raison, traçabilité des charges, inspection des matériaux recyclés, dossiers de traitement par fusion, et la vérification de la composition chimique doit faire partie du contrôle qualité de routine du moulage sous pression..
Paramètres du processus de conception et de moulage sous pression
La porosité du gaz est fortement influencée par le remplissage et la ventilation des cavités. En casting à haute pression, l'aluminium fondu pénètre dans la cavité à grande vitesse.
Si le modèle de remplissage est instable ou si l'air ne peut pas s'échapper efficacement, le gaz peut rester emprisonné à l’intérieur du moulage.
Les principaux facteurs contributifs comprennent:
| Facteur de processus | Comment cela provoque des défauts | Contrôle recommandé |
| Mauvaise conception du portail et des glissières | Un flux de métal instable crée des turbulences et un piégeage de l'air | Optimiser l'emplacement du portail, géométrie du coureur, et séquence de remplissage |
| Ventilation insuffisante | L'air et les gaz de procédé restent piégés dans la cavité | Inspecter et nettoyer les évents, canaux de débordement, et inserts d'aération |
| Transition de prise de vue lente à rapide incorrecte | Un remplissage prématuré à grande vitesse peut provoquer des turbulences et un pliage du film d'oxyde | Optimiser le profil de tir et la position de transition lors des essais |
| Agent de démoulage excessif | L'eau et les composants volatils génèrent du gaz lors du contact avec la matrice chaude | Appliquez une fine, pulvérisation uniforme et contrôle de la concentration et du volume d'application |
Lubrifiant excessif pour le piston |
L'excès de lubrifiant peut se décomposer et générer des gaz ou des résidus carbonés | Contrôler le dosage du lubrifiant et la cohérence de l'application |
| Intensification insuffisante | La pression peut ne pas compenser adéquatement le retrait de solidification | Vérifier la pression d'intensification, timing, et transmission de pression |
| Évents bloqués ou dépôts accumulés | L'efficacité de la ventilation diminue au fil des cycles de production successifs | Établir des intervalles réguliers de nettoyage et d’entretien |
Un point mérite une attention particulière: la transition de prise de vue lente à rapide. Si l'injection à grande vitesse commence trop tôt, le front métallique qui avance peut devenir instable, créant des turbulences et entraînant des films d'air ou d'oxyde.
Si la transition se produit trop tard, la cavité peut ne pas se remplir correctement. Le réglage correct dépend de la géométrie de coulée, alliage, machine, et le design mourir; il devrait être établi par le biais d'analyses de remplissage et d'essais de production plutôt que d'appliquer une position universelle.
La pression d’intensification doit également être évaluée correctement. L'augmentation de la pression sans discernement n'élimine pas le gaz déjà emprisonné dans la cavité.
Il est principalement utilisé pour améliorer l'alimentation du métal et réduire les défauts liés au retrait là où la pression peut être transmise efficacement..
Conception de produits et répartition des épaisseurs de paroi
La géométrie des composants a une influence directe sur la formation de porosité. De grandes différences d'épaisseur de paroi créent des taux de refroidissement inégaux et des points chauds localisés.
Les sections épaisses ont tendance à rester liquides plus longtemps que les sections minces. Si le métal environnant se solidifie en premier et restreint l'alimentation, des cavités de retrait peuvent se développer dans la région la plus épaisse.
Les autres risques liés à la conception comprennent:
- Transitions brusques d’épaisseur de paroi: Des changements soudains dans l'épaisseur de la section peuvent créer une solidification inégale et un retrait localisé..
- Patrons trop épais: La masse thermique concentrée augmente le risque de porosité de retrait.
- Structures côtelées denses: Des nervures étroitement espacées peuvent compliquer le flux de métal et rendre la ventilation plus difficile.
- Cavités fermées ou mal ventilées: L'air emprisonné devient plus difficile à évacuer lors du remplissage.
Dans la mesure du possible, les concepteurs devraient utiliser des épaisseurs de paroi plus uniformes, des transitions plus douces, et une géométrie de nervure appropriée.
Grille, débordement, et les emplacements des évents doivent également être pris en compte lors de la conception de la matrice., spécialement pour les composants présentant des surfaces usinées critiques ou des exigences d'étanchéité à la pression.
Usinage CNC: Pourquoi les défauts deviennent visibles
L'usinage CNC est souvent l'endroit où les défauts de fonderie cachés deviennent apparents. La surface telle que coulée peut rester intacte même lorsque des pores ou des inclusions existent juste sous la surface.
Une fois que l'outil d'usinage enlève la couche externe, ces défauts sont exposés.
Plusieurs facteurs liés à l'usinage influencent la probabilité et la gravité de l'exposition aux défauts.
Surépaisseur d'usinage excessive
Si la surépaisseur d'usinage est inutilement grande, l'outil de coupe peut pénétrer plus profondément dans la pièce moulée et exposer la porosité souterraine.
Cela ne signifie pas que la réduction de l'indemnité éliminera le défaut; cela change uniquement la quantité de matière retirée et les régions internes qui sont exposées.
Grande profondeur de coupe lors de l'ébauche
Les coupes d'ébauche lourdes peuvent exposer les pores existants et provoquer la rupture du matériau fragile entourant une cavité proche de la surface..
Cela peut rendre le défaut plus grand ou plus irrégulier. Cependant, la profondeur de coupe n'est pas la cause originelle de la porosité interne.
Pièces moulées entrantes gravement défectueuses
Lorsque le moulage contient une porosité ou des inclusions souterraines importantes, même une opération d'usinage normale peut révéler des défauts. Dans de tels cas, changer la vitesse de broche ou l'avance ne résoudra pas le problème sous-jacent.
Particules d'oxyde dur et de scories
Les inclusions non métalliques peuvent être plus dures ou plus abrasives que la matrice d'aluminium environnante.
Lorsque l'outil rencontre ces particules, les bords coupants peuvent s’écailler ou s’user prématurément, affectant la qualité de la surface et la durée de vie de l'outil.
L'équipe d'usinage doit donc travailler avec le fournisseur de moulage sous pression pour établir des surépaisseurs d'usinage réalistes., définir les zones d'usinage critiques, et évaluer la qualité du moulage avant le début de la production.
4. Comment éliminer la porosité et les scories: Améliorations du processus de moulage sous pression
Le moyen le plus efficace de contrôler la porosité et les scories est de traiter les défauts à leur source : le processus de moulage sous pression..
Les améliorations devraient se concentrer sur trois domaines: qualité de fusion, paramètres d'injection, et conception de matrice avec un système de ventilation efficace.
Améliorer la gestion de la fusion et des matières premières
La propreté de la fonte affecte directement la formation d'inclusions d'oxydes et de défauts liés aux gaz.
Aluminium recyclé mal géré, dégazage insuffisant, et une élimination incomplète des scories peut introduire des contaminants dans la pièce moulée.
Les principales mesures de contrôle comprennent:
- Contrôler les matières recyclées: Maintenir la proportion de rendements à ≤30% comme cible de contrôle de processus, soumis aux exigences en matière d'alliage et de qualité des matériaux.
Huileux, mouillé, ou les débris rouillés doivent être correctement préparés, préchauffé, et séché avant de charger. - Renforcer le dégazage de la fonte: Utiliser un dégazage rotatif à l'argon ou à l'azote pendant un temps de traitement suffisant pour réduire l'hydrogène dissous dans l'aluminium fondu.
- Surveiller la teneur en gaz de fusion: Effectuer régulièrement des tests de pression réduite (RPT) pour évaluer la qualité de la fonte et vérifier l'efficacité du dégazage.
- Améliorer l'élimination des scories: Bien écumer l'aluminium fondu avant de le transférer vers la machine de moulage sous pression. Après avoir affiné, laisser suffisamment de temps de décantation pour que les inclusions puissent monter et se séparer.
- Installer des filtres en céramique: Là où le système de contrôle le permet, utiliser des éléments filtrants en céramique dans le canal ou le système de transfert de métal pour capturer les films d'oxyde et les inclusions non métalliques avant qu'ils ne pénètrent dans la cavité.
Optimiser les paramètres de moulage sous pression
Des réglages d'injection incorrects peuvent provoquer un remplissage turbulent, emprisonnement d'air, et flux de métal instable. La pression et le moment de l'intensification affectent également le retrait dans les sections plus épaisses..
Les paramètres suivants doivent être revus:
- Retarder le point de commutation à grande vitesse: Optimiser la transition d'une injection lente à une injection rapide pour éviter un écoulement prématuré du métal à grande vitesse et des turbulences excessives.
- Contrôler la vitesse de remplissage à grande vitesse: Ajustez la vitesse de tir rapide pour réduire la formation de vortex et l’entraînement d’air tout en maintenant un remplissage complet de la cavité.
- Optimiser l'intensification: Augmentez la pression d'intensification si nécessaire et raccourcissez le délai d'intensification excessif pour améliorer l'alimentation dans les sections lourdes et réduire la porosité de retrait..
- Agent de démoulage de matrice de contrôle: Réduire les applications excessives et maintenir une fine couche, uniforme, pulvérisation atomisée. Trop d'agent de démoulage, surtout lorsqu'il contient un excès d'humidité, peut générer du gaz à l’intérieur de la cavité.
- Réduire le lubrifiant du piston: Utilisez uniquement la quantité requise pour éviter qu'un excès de lubrifiant ne pénètre dans le manchon de grenaille et ne contribue à la génération de gaz ou de résidus noirs..
Les ajustements de processus doivent être validés par des essais de production contrôlés.
L'augmentation de la vitesse d'injection ou de la pression d'intensification sans discernement peut introduire d'autres défauts, chaque paramètre doit donc être évalué par rapport à la géométrie de coulée réelle et au comportement de remplissage.
Améliorer la conception des matrices et la ventilation
Même avec de l'aluminium fondu propre et des paramètres d'injection stables, une ventilation inadéquate peut laisser de l’air emprisonné à l’intérieur de la cavité. La maintenance des filières et l’optimisation du système de déclenchement sont donc essentielles.
- Entretenir les canaux de ventilation: Nettoyez régulièrement les bouches d'aération et les bouchons d'aération pour éliminer l'accumulation d'aluminium et les dépôts de carbone..
Les évents bloqués ou endommagés doivent être réparés ou remplacés pour rétablir une évacuation efficace des gaz.. - Optimiser la conception du trop-plein: Agrandissez les trop-pleins existants ou ajoutez-en de nouveaux si nécessaire pour collecter le métal froid, résidus d'oxyde, et autres contaminants.
Positionnez-les de manière à diriger les matières indésirables vers les zones de biscuit et de débordement qui seront retirées lors de la découpe.. - Améliorer la géométrie des coureurs: Ajustez la conception des glissières et des portes pour éviter tout impact direct sur le métal, changements brusques de débit, et turbulence excessive lors du remplissage de la cavité.
- Évaluer le moulage sous vide: Pour les composants à haute intégrité avec des exigences strictes en matière d'étanchéité à l'air ou aux fuites, envisager le moulage sous pression sous vide.
En réduisant la quantité d'air emprisonné dans la cavité, il peut réduire considérablement la porosité du gaz et améliorer la qualité de la coulée interne.
Priorité d'ingénierie: Commencez par la qualité de la fonte et le contrôle des paramètres du processus, puis résolvez les problèmes de ventilation et de déclenchement.
Pour les composants exigeants et étanches à la pression, le moulage sous pression sous vide peut fournir un niveau supplémentaire de contrôle du processus.
5. Stratégies d'usinage CNC pour réduire l'exposition aux défauts et aux rebuts
Lorsque les améliorations du moulage sous pression ne peuvent pas être mises en œuvre immédiatement, le processus CNC peut aider à contenir les pertes de qualité.
L’objectif est d’éviter les enlèvements de matière inutiles, identifier rapidement les blancs défectueux, et empêcher les composants défectueux de consommer tout le cycle d'usinage.
Il est important de définir les bonnes attentes: ces mesures réduisent l'exposition aux défauts et aux rebuts en aval; ils n'éliminent pas les défauts de coulée internes.
Optimiser la surépaisseur d'usinage
Vérifier la surépaisseur d'usinage pour chaque surface critique. Lorsque le dessin et les exigences fonctionnelles le permettent, éviter un enlèvement de matière inutilement important qui pénètre plus profondément dans la pièce moulée que nécessaire.
Par exemple, si un corps de vanne ou un corps de pompe moulé sous pression présente une face d'étanchéité critique, la surépaisseur d'usinage doit être convenue par la conception, casting, et équipes CNC.
Réduire la tolérance sans confirmer les dimensions du moulage et l'état de la surface peut créer d'autres problèmes, comme un nettoyage insuffisant, non-conformité dimensionnelle, ou peau résiduelle telle que coulée.
L'approche correcte consiste à établir une tolérance qui élimine de manière fiable la couche de surface requise tout en minimisant la pénétration inutile dans la pièce moulée..
Utiliser une séquence d'usinage par étapes
Évitez d'enlever l'excès de matière en une seule coupe lourde, en particulier lorsque les zones d'usinage sont connues pour contenir une porosité proche de la surface.
Une séquence plus contrôlée est:
- Usinage brutal: Supprimez la surépaisseur d'usinage principale tout en surveillant les défauts exposés et le comportement de l'outil.
- Contrôle intermédiaire: Vérifier les surfaces critiques après l'ébauche, avant d'investir du temps dans les opérations de finition.
- Semi-finition et finition: Continuer uniquement lorsque le composant répond aux critères d'acceptation convenus.
Pour les composants à haut risque, introduire une porte d'inspection après un usinage grossier.
Les pièces présentant une porosité ou des inclusions inacceptables peuvent alors être rejetées avant finition, forage, filetage, ou autres opérations à valeur ajoutée.
Cette approche est particulièrement utile pour les logements complexes, corps de valve, composants de la pompe, et autres pièces moulées avec plusieurs opérations d'usinage.
Inspecter les pièces moulées entrantes avant le traitement CNC
L'inspection à réception est l'un des moyens les plus efficaces d'empêcher les ébauches défectueuses d'entrer dans des cycles d'usinage coûteux..
En fonction de la géométrie des composants et des exigences de qualité, les méthodes d'inspection peuvent inclure:
- Inspection visuelle: Identifier les fissures de surface, Ferme à froid, pores exposés, et défauts de coulée évidents.
- Radiographie aux rayons X: Détecter la porosité interne et les inclusions dans les sections appropriées de la pièce moulée.
- Tomodensitométrie (Ct): Fournir des informations tridimensionnelles plus détaillées sur les défauts internes, en particulier pour les composants complexes ou de grande valeur.
- Coupe et examen métallographique: Vérifier le type de défaut, taille, distribution, et localisation par échantillonnage destructif.
Par exemple, lorsqu'un lot de boîtiers en aluminium moulé sous pression développe à plusieurs reprises des pores autour des trous de montage usinés, L'inspection aux rayons X ou la coupe ciblée peuvent aider à déterminer si les défauts sont déjà présents dans les flans entrants..
Si le taux de défauts est excessif, le lot doit être conservé pour évaluation plutôt que envoyé directement en production CNC complète.
La fréquence des inspections doit être basée sur le risque de coulée, performances des fournisseurs, historique des lots, et les exigences du client.
L'inspection radiographique n'est pas automatiquement nécessaire pour chaque composant, mais cela est précieux lorsque l'intégrité interne affecte directement la fonction du produit.
Sélectionnez des outils pour l'usinage de l'aluminium avec inclusions
L'aluminium est généralement facile à usiner, mais les films d'oxyde et les inclusions dures non métalliques peuvent créer des dommages localisés à l'outil..
Quand le tranchant rencontre ces particules, il peut subir une abrasion accélérée, micro-écaillage, ou forces de coupe instables.
Utiliser des outils en carbure appropriés avec une nuance appropriée résistante à l'usure et une géométrie de pointe.
La sélection des outils doit également prendre en compte l'adhérence de l'aluminium, évacuation des copeaux, vitesse de coupe, vitesse d'avance, et stratégie de refroidissement.
Si des dommages à l'outil se produisent à plusieurs reprises au même endroit d'usinage, ne présumez pas que les paramètres de coupe sont le seul problème.
Inspectez la surface usinée et, dans la mesure du possible, examiner la section transversale de coulée pour détecter les inclusions dures.
6. Inspection et contrôle de la qualité: Boucler la boucle entre le moulage et la CNC
Une solution fiable nécessite plus que la correction de défauts individuels. Les équipes de fonderie sous pression et CNC ont besoin d'un système commun d'inspection et de traçabilité afin que les résultats d'usinage puissent être utilisés pour améliorer le processus en amont..
Inspectez soigneusement la première pièce usinée
Le premier composant usiné doit faire l’objet d’une inspection visuelle approfondie, surtout autour:
- Faces d'étanchéité et surfaces de contact des joints.
- Trous percés et taraudés.
- Parois minces et sections localement épaisses.
- Passages de fluide et zones contenant de la pression.
- Faces de montage et autres surfaces fonctionnelles critiques.
Portez une attention particulière aux petites taches noires, cavités ouvertes, fosses irrégulières, et inclusions exposées. Un défaut qui semble mineur sur une surface non fonctionnelle peut être inacceptable sur une face d'étanchéité.
Utiliser la coupe pour identifier le défaut réel
Lorsque de la porosité ou des scories apparaissent pendant la production, sélectionner des composants défectueux représentatifs pour une analyse transversale.
Examiner la forme du défaut, surface interne, emplacement, et le matériel environnant.
Cela permet de distinguer la porosité du gaz des cavités de retrait et des inclusions non métalliques.
Les résultats doivent être communiqués à l'équipe de moulage sous pression avec l'emplacement exact du composant et la profondeur d'usinage à laquelle le défaut est apparu..
Par exemple, si des défauts apparaissent de manière répétée vers la fin du trajet de remplissage métallique, l'enquête doit se concentrer sur le comportement de remplissage, ventilation, et efficacité du débordement.
Si des cavités de retrait irrégulières se concentrent autour de bossages épais, les conditions locales de solidification et d’intensification méritent une plus grande attention.
Établir une cartographie des défauts et une traçabilité des lots
N'enregistrez pas les défauts simplement comme de la « porosité » ou des « points noirs ».. Enregistrez où ils se produisent, à quelle fréquence ils apparaissent, et quels lots de production sont concernés.
Un enregistrement de défauts utile doit inclure:
| Information | But |
| Numéro de composant et lot de coulée | Identifier les lots de production concernés |
| Surface usinée et localisation des défauts | Déterminer si les défauts se concentrent dans des régions spécifiques |
| Profondeur et surépaisseur d'usinage | Établir la quantité de matière retirée avant l'exposition |
| Apparence et dimensions du défaut | Prise en charge de la classification et de l'évaluation de la gravité |
| Paramètres de la machine de moulage sous pression et du processus | Identifier les modèles possibles liés aux processus |
| Dossiers de lots de fonte et de matériaux | Étudier la contamination et la variation de la qualité de la fonte |
| Machine CNC, outil, et décaler | Vérifier si les défauts sont en corrélation avec les conditions d'usinage |
Ces informations permettent de distinguer un problème matériel isolé d'un problème de processus récurrent.. Plus important encore, il fournit des preuves d'actions correctives au lieu de s'appuyer sur des hypothèses.
7. Dépannage pratique: Un processus de validation étape par étape
Lorsqu'une pièce moulée en aluminium usinée développe de la porosité ou des scories, une enquête structurée est plus efficace que de modifier les paramètres de la machine au hasard.
Étape 1: Sectionner le composant défectueux
Découpez un défaut représentatif et examinez sa morphologie. Identifier s'il s'agit probablement d'une porosité du gaz, Porosité de rétrécissement, ou une inclusion non métallique.
Étape 2: Vérifier l'emplacement du défaut
Comparez la position du défaut avec la géométrie de coulée, disposition du portail et du trop-plein, régions à parois épaisses, et profondeur d'usinage CNC.
Étape 3: Examiner la qualité de fusion et les paramètres de tir
Vérifier l'état du matériel de charge, enregistrements de dégazage, fondre la propreté, position de transition de tir, application d'agent de démoulage, et paramètres d'intensification.
Étape 4: Exécutez un essai de production contrôlé
Ajustez les paramètres sélectionnés et produisez un lot d’essai. Maintenir la stabilité des autres conditions importantes afin que l'effet de chaque changement puisse être évalué.
Étape 5: Inspecter les résultats usinés
Comparez la fréquence et la répartition des défauts après l'usinage CNC, pas seulement l'état visuel des pièces telles que moulées.
Étape 6: Modifier la matrice ou évaluer l'assistance au vide si nécessaire
Si les améliorations des paramètres et de la qualité de fusion sont insuffisantes, enquêter sur la ventilation, débordement, et modifications de portes. Pour les applications exigeantes en matière d'étanchéité à l'air, évaluer le moulage sous vide.
La clé est de vérifier les améliorations à l’aide des résultats des pièces usinées. Une pièce moulée qui semble meilleure avant usinage n'est pas nécessairement exempte de défauts souterrains.
8. Erreurs courantes lors du traitement de la porosité et des scories du moulage sous pression
Plusieurs approches de dépannage peuvent sembler raisonnables, mais ne parviennent souvent pas à s'attaquer à la cause réelle.
Erreur 1: Modification uniquement de la vitesse et de l'avance de la CNC
Réglage de la vitesse de broche, vitesse d'avance, ou la profondeur de coupe peut influencer la finition de la surface, usure, et la façon dont un défaut existant est exposé.
Cependant, ces changements ne peuvent pas éliminer les pores de gaz ou les inclusions d'oxyde déjà incrustés dans la pièce moulée.
Si des défauts apparaissent de manière répétée dans les mêmes régions, étudier le processus de coulée plutôt que de compter sur les ajustements des paramètres CNC.
Erreur 2: Augmentation de la tolérance d'usinage pour supprimer toute porosité
L'ajout de surépaisseur d'usinage ne garantit pas la disparition des pores.
La porosité souterraine peut s'étendre plus profondément dans le composant, et retirer davantage de matériau peut exposer des cavités supplémentaires ou compromettre l'épaisseur de paroi requise..
La surépaisseur d'usinage doit être déterminée par la capacité de coulée, exigences de dessin, et l'emplacement des surfaces fonctionnelles critiques, sans augmenter de manière répétée l'enlèvement de matière pour chasser les défauts internes..
Erreur 3: Ignorer la qualité des matériaux recyclés
L’utilisation de grandes quantités d’aluminium recyclé mal contrôlé peut introduire du pétrole, humidité, films d'oxyde, et d'autres contaminants dans la fonte.
Si la gestion charge-matériel reste inchangée, les défauts liés aux scories peuvent continuer à se reproduire même après des ajustements aux opérations CNC.
Les matériaux recyclés doivent être gérés via la ségrégation des alliages, exigences de propreté, procédures de préparation, et vérification de la qualité de la fonte.
Erreur 4: Traiter toutes les cavités internes comme une porosité gazeuse
Porosité des gaz, Porosité de rétrécissement, et les inclusions ont des causes différentes. Appliquer la même action corrective aux trois gaspillages de temps de production.
Par exemple, un meilleur dégazage peut réduire la porosité des gaz liés à l'hydrogène, mais cela ne corrigera pas une section épaisse mal alimentée.
De la même manière, l'amélioration de la ventilation n'éliminera pas les inclusions d'oxyde déjà présentes dans la masse fondue.
Une classification correcte doit précéder l’ajustement du processus.
9. Confinement à court terme vs. Prévention des défauts à long terme
Toutes les opérations de moulage sous pression ne peuvent pas immédiatement modifier leur outillage ou installer un équipement sous vide..
Un plan d'amélioration pratique doit séparer le confinement immédiat des mesures correctives permanentes..
| Étape d'amélioration | Actions recommandées | Objectif principal |
| Confinement de courte durée | Réduire les surépaisseurs d'usinage inutiles là où cela est approuvé, inspecter les blancs entrants, et introduire l'inspection d'usinage grossier | Empêcher les pièces moulées défectueuses de consommer tout le cycle CNC |
| Amélioration à moyen terme | Renforcer le dégazage et l'élimination des scories, optimiser la transition de tir et l'application de l'agent de démoulage, nettoyer les évents et les trop-pleins | Réduire la porosité des gaz et les défauts d’inclusion au stade de la coulée |
| Prévention à long terme | Améliorer la conception des portes et des trop-pleins, mettre en œuvre le moulage sous pression sous vide lorsque cela est justifié, et établir des contrôles stricts des matériaux chargés | Améliorer l’intégrité interne du moulage et la cohérence de la production |
Par exemple, un fabricant produisant des corps de vanne en aluminium peut initialement introduire un échantillonnage aux rayons X et une porte d'inspection après un usinage grossier afin de réduire les déchets liés aux fuites.
En parallèle, l'équipe de moulage sous pression peut optimiser le traitement de fusion et la ventilation.
Si le niveau d’étanchéité à l’air requis ne peut toujours pas être atteint de manière cohérente, le fabricant devra peut-être reconcevoir le système d'injection et de trop-plein ou évaluer le moulage sous pression sous vide.
Cette approche à plusieurs niveaux contrôle les pertes immédiates tout en s'attaquant à la cause profonde.
10. Comment créer un processus de moulage sous pression et d'usinage CNC plus fiable
Les défauts de porosité et de scories ne peuvent pas être contrôlés efficacement lorsque le moulage sous pression et l'usinage CNC fonctionnent comme des processus isolés..
Le fournisseur de fonderie peut se concentrer sur le remplissage et la solidification, tandis que l'équipe d'usinage se concentre sur les dimensions et la finition de surface. Pourtant, la qualité de la pièce usinée finale dépend à la fois.
Un processus de fabrication plus fiable devrait établir des contrôles partagés:
- Au stade de la conception: Identifier les surfaces usinées critiques, zones d'étanchéité, murs sous pression, et limites de défauts internes acceptables.
- Pendant le moulage sous pression: Contrôler la propreté de la fonte, teneur en hydrogène, stabilité de remplissage, ventilation, intensification, et entretien des matrices.
- Avant usinage: Vérifier la qualité de la coulée entrante en fonction du risque des composants et des exigences du client.
- Pendant l'usinage CNC: Utiliser des surépaisseurs d'usinage validées, séquences de coupe contrôlées, et inspection intermédiaire pour les éléments à haut risque.
- Après l'usinage: Inspecter les surfaces critiques et les caractéristiques fonctionnelles, y compris des tests de pression ou de fuite si nécessaire.
- Pour une amélioration continue: Transférer les données de localisation des défauts et les résultats de l’inspection d’usinage au processus de moulage sous pression.
Les critères d'acceptation doivent également faire la distinction entre les différentes candidatures. Un boîtier cosmétique, un support structurel, et un corps de vanne étanche à la pression n'ont pas la même tolérance en matière de porosité interne.
Les limites de défauts doivent être définies en fonction de la fonction, géométrie des composants, normes applicables, et les exigences du client.
11. Conclusion
La porosité et les scories exposées lors de l'usinage CNC sont généralement des symptômes de problèmes provenant de la fusion de l'aluminium., manutention des métaux, le remplissage, ventilation, ou solidification.
L'usinage CNC rend ces défauts visibles, mais la modification des paramètres de coupe ne peut à elle seule éliminer leurs causes profondes.
Pour les fabricants, la stratégie la plus efficace consiste à améliorer la propreté de la fonte, contrôler la teneur en gaz, optimiser les paramètres d'injection, entretenir les systèmes de ventilation, et revoir la conception des portes et des trop-pleins.
Mesures côté CNC, y compris des surépaisseurs d'usinage optimisées, enlèvement de matière par étapes, inspection à l'arrivée, et un outillage approprié - contribuent à réduire les rebuts et à empêcher les pièces défectueuses de progresser dans la chaîne de production.
Les résultats les plus fiables proviennent de l'intégration du moulage sous pression et de l'usinage CNC dans un seul système de contrôle qualité..
À Industrie de Langhe, contrôler ensemble la qualité de la coulée et les performances d'usinage est essentiel pour produire des composants en aluminium de précision avec des dimensions constantes, surfaces d'étanchéité fiables, et des performances de service fiables.
FAQ
Comment distinguer la porosité des scories?
Sectionnez la pièce défectueuse. Les cavités de porosité sont rondes ou ovales avec des parois internes lisses.
Les cavités des scories sont irrégulières et contiennent de l'oxyde ou des scories noires ou grises.. Les scories provoquent également l’écaillage des outils et une usure accélérée.
Quelles sont les causes de la porosité des gaz dans les pièces moulées sous pression?
La porosité du gaz est causée par le gaz piégé dans la cavité, passage anticipé à la vitesse élevée, vitesse de remplissage excessive, excès d'agent de démoulage ou d'huile de piston, et bouches d'aération bloquées. Une pression d'intensification insuffisante peut provoquer un retrait de porosité dans les sections lourdes.
L'augmentation de la surépaisseur d'usinage supprimera-t-elle la porosité?
Non. Augmenter l'allocation aggrave généralement la situation, car une coupe plus profonde pénètre plus profondément dans la pièce moulée, là où la porosité est plus probable. Plus de cavités sont exposées et le taux de rebut augmente.
Quelle est la mesure la plus efficace pour les pièces moulées présentant des fuites critiques ??
Coulée sous vide. Il réduit considérablement la porosité du gaz et constitue l'approche privilégiée pour les applications à haute intégrité., pièces critiques pour les fuites.