Introduction
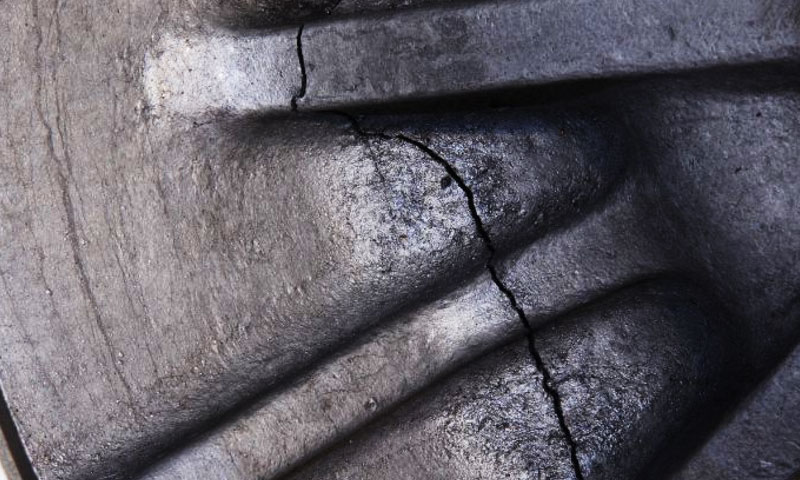
Le moulage de précision de précision est un processus de fabrication de forme proche de la forme nette largement appliqué dans l'aérospatiale., automobile, médical, et des équipements industriels haut de gamme.
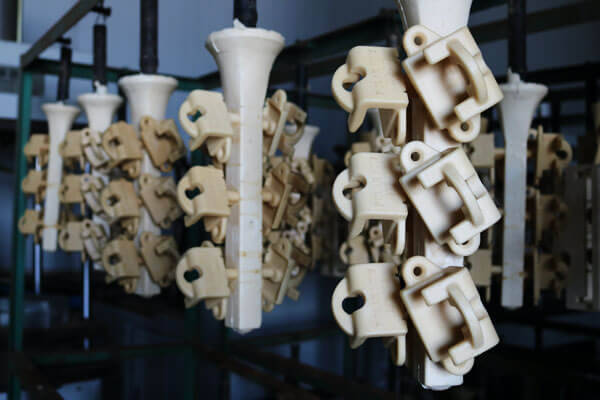
Dans ce processus, le motif en cire fonctionne comme le prototype géométrique du moulage final; sa fidélité dimensionnelle et son intégrité de surface déterminent directement la précision, finition de surface, et fiabilité structurelle du composant métallique.
Tout défaut introduit au stade de la cire sera reproduit lors de la construction du gros œuvre et du coulage du métal., entraînant souvent des coûts de production élevés ou la mise au rebut de pièces de grande valeur.
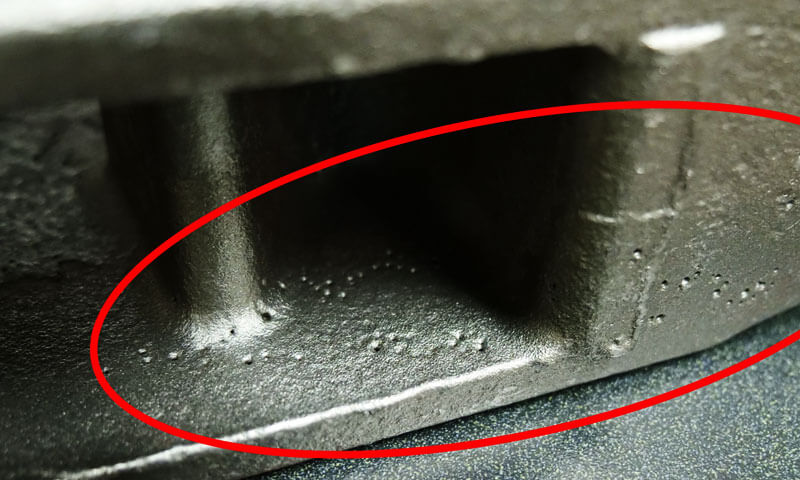
Imperfections de surface, telles qu'un plan court, marques de puits, bulles, lignes d'écoulement, éclair, et le collage, ainsi que les écarts dimensionnels résultent d'interactions complexes entre les propriétés des matériaux, Paramètres de traitement, conception d'outillage, et les conditions environnementales.
En outre, les effets interactifs entre la conception du moule, retrait de la cire, et les conditions environnementales sont révélées,
fournir des conseils techniques faisant autorité pour optimiser le processus de fabrication de modèles en cire, améliorer les capacités de contrôle des défauts, et assurer la stabilité de la qualité du moulage de précision.
La recherche s'appuie sur un grand nombre de pratiques de production et de littérature technique, avec une forte praticité, professionnalisme, et originalité, et est d'une grande importance pour promouvoir la modernisation technologique de l'industrie du moulage de précision.
1. Défauts de surface typiques des modèles en cire: Caractéristiques et identification
Dans le processus de fabrication de modèles en cire de casting d'investissement, les défauts de surface sont les principaux indicateurs visuels affectant la qualité finale des pièces moulées.
Ces défauts endommagent non seulement l'intégrité de l'apparence du modèle en cire, mais sont également directement transférés à la coque en céramique et aux pièces moulées en métal., entraînant une forte augmentation du coût des processus ultérieurs.
Basé sur des pratiques de production approfondies et des recherches techniques, les défauts de surface du motif en cire peuvent être systématiquement classés en six catégories: plan court, marque d'évier/cavité de retrait, bulle, ligne d'écoulement/rides, éclat/bavure, et coller.
Chaque type de défaut possède des caractéristiques macro et micro morphologiques uniques, et son identification précise est la première étape du contrôle qualité.

Plan court
Le tir court est le défaut de remplissage le plus typique, caractérisé par un remplissage incomplet des zones à parois minces, bords tranchants, ou extrémités de structures complexes du motif en cire, formant un blunt, coin manquant, ou contour flou, ce qui est très similaire au phénomène de « erreur de fabrication » dans les pièces moulées en métal.
Ses caractéristiques macro typiques sont: dans les zones avec une épaisseur de paroi inférieure à 0,8 mm, les bords présentent une transition d'arc douce au lieu d'un angle droit net; dans les structures multi-cavités, seules certaines cavités ne sont pas complètement remplies.
Ce défaut est visible à l'œil nu et se produit souvent à la racine des noyaux d'aubes., les pointes des engrenages, ou les extrémités de structures tubulaires minces.
Au microscope, les bords du défaut présentent une transition douce sans contours nets, ce qui est une manifestation directe d'un écoulement insuffisant de la cire.
L'apparition de tirs courts est étroitement liée à la fluidité du matériau cireux et constitue un signal précoce d'un déséquilibre des paramètres du processus..
Marque d'évier / Cavité de retrait
La marque d'évier ou la cavité de retrait se manifeste par une dépression locale sur la surface du motif en cire., former des fosses d'un diamètre allant de 0,5 mm à 5 mm, qui se trouvent principalement à la jonction des parois épaisses et minces, la racine des côtes, ou près de la porte.
La surface du défaut est généralement lisse avec des bords arrondis, ce qui est complètement opposé à la forme bombée des bulles.
Sous un fort éclairage latéral, la zone déprimée montre des ombres évidentes, et sa profondeur peut être perçue au toucher.
Au microscope, la surface de la marque d'évier est lisse sans pores évidents, qui est une manifestation externe d'une compensation inefficace du retrait de volume interne lors du refroidissement et de la solidification du matériau cireux.
La répartition des marques d’enfoncement présente des caractéristiques évidentes de « points chauds », C'est-à-dire, concentré en pièces épaisses et grandes avec la vitesse de refroidissement la plus lente.
Contrairement aux imperfections de surface, les marques d'évier sont essentiellement causées par un retrait interne, ce qui reflète directement les défauts dans le processus de maintien de la pression et d'alimentation.
Bulles
Les bulles sont divisées en deux catégories: bulles de surface et bulles internes.
Les bulles de surface sont visibles à l'œil nu, se présentant sous forme de renflements ronds ou ovales avec des diamètres généralement compris entre 0,2 mm et 1,5 mm, qui peut être isolé ou dense, principalement situé sur la surface supérieure du motif en cire ou dans les zones éloignées de la porte.
Au microscope, les bulles de surface ont des parois minces et des cavités internes, qui sont formés par l'expansion du gaz emprisonné dans le matériau cireux.
Les bulles internes sont plus cachées et invisibles à l'œil nu, mais ils peuvent provoquer une déformation locale bombée du motif en cire, surtout au centre du motif en cire ou dans la zone à paroi épaisse qui se solidifie en dernier, formant un phénomène de « renflement ».
Si vous appuyez légèrement sur le renflement avec votre ongle, vous pouvez sentir un rebond élastique, qui est causée par la dilatation thermique du gaz à l'intérieur du modèle en cire.
La forme et la répartition des bulles sont la base essentielle pour juger de leurs sources (entraînement de l'air, mauvais dégazage, ou vaporisation d'humidité).
Lignes de flux / Rides
Les lignes d'écoulement ou les rides sont une preuve directe d'un écoulement discontinu de la cire dans la cavité du moule..
Leurs caractéristiques macro sont ondulées parallèles ou radiales, traces de rayures à la surface du motif en cire, avec une profondeur généralement comprise entre 0,05 mm et 0,3 mm, qui peut être clairement ressenti au toucher.
Sous une loupe de faible puissance, les lignes peuvent être observées sous forme de rainures en forme de « V » ou de « U », et il y a de légères marques de soudure au fond des rainures.
Lorsque deux flux de cire se rencontrent dans la cavité du moule, si la température ou la pression est insuffisante pour les fusionner complètement, un joint concave en forme de « fermeture à froid » est formé, qui est une manifestation extrême des lignes d'écoulement.
Ce défaut est particulièrement fréquent sur la surface de joint de surfaces courbes complexes ou de structures symétriques., et est un signe typique d'un mauvais échappement du moule ou d'un mauvais contrôle de la vitesse d'injection..
Au microscope, les rainures des conduites d'écoulement présentent des défauts de fusion évidents, et l'enchevêtrement de la chaîne moléculaire entre les deux flux de cire est insuffisant, ce qui entraîne une faible force de liaison.
Éclair / Fouillis
Les bavures ou les bavures sont des produits directs d'une mauvaise fermeture du moule, se manifeste par des flocons de cire extrêmement fins (généralement moins de 0,1 mm d'épaisseur) débordant au niveau des joints tels que la surface de joint, trous pour broches d'éjection, et la tête de noyau s'adapte, qui ressemblent à des « bavures ».
Les bords du flash sont nets, montrant une forme de marche évidente avec le motif principal en cire, ce qui est facilement confondu avec un excès de matériau normal lors de la coupe.
La position d'apparition du flash est très régulière, correspondant généralement directement à l'usure du moule, pollution, ou force de serrage insuffisante.
Si le flash apparaît sur des surfaces non séparables, cela peut indiquer une déformation de la structure du moule ou des corps étrangers dans la cavité du moule.
Au microscope, le flash est fin et irrégulier, avec une limite claire entre le flash et le corps principal du motif en cire, et pas de fusion évidente avec le corps principal.
Collage
Le collage se caractérise par une difficulté à démouler le motif en cire, et après démoulage, la surface présente des rayures, larmes, ou cire résiduelle locale.
Ses caractéristiques macro sont des rayures irrégulières, zones difficiles, ou des « bavures » laissées après que les couches de cire locales ont été déchirées sur la surface, et parfois de légers phénomènes de « tréfilage » sont visibles sur la surface de contact entre le motif en cire et le moule.
Ce défaut s'accompagne souvent d'une déformation locale du motif en cire, qui est une manifestation complète de la défaillance de l'agent de démoulage, rugosité excessive de la surface du moule, ou temps de refroidissement insuffisant.
Au microscope, la zone rayée du motif en cire présente des surfaces inégales, et il y a des particules de cire résiduelles sur la surface de contact du moule, qui est provoquée par « l’occlusion » entre le motif en cire et la structure micro-rugueuse de la surface du moule lors du démoulage.
Méthodes et outils d'identification standard
L'identification précise des défauts ci-dessus est la prémisse de l'analyse ultérieure du mécanisme et de la correction du processus..
En production réelle, un processus d’inspection visuelle standardisé devrait être établi, équipé de loupes 10x et de dispositifs d'éclairage latéraux, et 100% une inspection complète doit être effectuée sur les pièces clés pour garantir que les défauts ne se répercutent pas sur les processus ultérieurs.
Le tableau suivant résume les indicateurs d'identification de chaque type de défaut de surface:
| Type de défaut | Caractéristiques macro | Micro-caractéristiques | Positions typiques des événements | Outils d'identification |
| Plan court | Coins manquants dans les murs minces, bords émoussés | Transition de bord en douceur, pas de contour net | Racine de lame, pointe d'engrenage, extrémité d'un tube mince | Œil nu, loupe |
| Marque d'évier/cavité de retrait | Fosses déprimées locales | Surface lisse, bords arrondis, pas de pores | Jonction de murs épais et minces, racine de côtes | Œil nu, éclairage latéral, touche |
| Bulle de surface | Renflements ronds/ovales | Cavité interne, paroi mince | Surface supérieure, zone éloignée de la porte | Œil nu, loupe |
| Bulle interne | Déformation bombée locale | Aucune ouverture en surface, expansion interne du gaz | Centre de motif en wax, zone aux parois épaisses | Touche (rebond élastique), Inspection des rayons X |
Lignes d'écoulement/rides |
Rayures ondulées, rainures | Rainures en forme de « V » ou « U » avec repères de soudure | Surface de séparation, surface courbe complexe, structure symétrique | Loupe, éclairage latéral |
| Flash/bavures | Débordement de fins flocons de cire, bords tranchants | Épaisseur < 0.1mm, marche avec le corps principal | Surface de séparation, trou de goupille d'éjection, ajustement de la tête centrale | Œil nu, mesure au pied à coulisse |
| Collage | Rayures superficielles, rugosité, cire résiduelle | Rayures irrégulières, déchirure locale | Surface de contact du moule, fond de cavité profonde | Œil nu, loupe |
2. Mécanismes de formation des défauts de surface: Perspectives sur les processus et les matériaux
La génération de défauts de surface du modèle en cire n’est pas causée par un seul facteur, mais le résultat d'interactions complexes entre les paramètres du processus, Propriétés des matériaux, et conditions de moisissures.
Une analyse approfondie de ses mécanismes physiques et de processus est la clé pour obtenir un contrôle précis.
Mécanisme de tir court
Le mécanisme central du tir court réside dans une fluidité insuffisante du matériau de cire et un manque de pouvoir de remplissage..
La fluidité du matériau cireux est déterminée par sa viscosité, qui est affecté à la fois par la température et par la formule.
Lorsque la température d'injection de cire est inférieure à 55 ℃, la viscosité du système paraffine-acide stéarique augmente fortement, et le matériau de cire est difficile à s'écouler jusqu'à l'extrémité de la cavité du moule, même sous haute pression.
En même temps, si la température du moule est trop basse (<20℃), le matériau en cire subit un refroidissement rapide au moment du contact avec la paroi de la cavité du moule, formant une « couche de condensation ».
La résistance de cette couche est bien supérieure à la résistance à l'écoulement du matériau cireux non solidifié., conduisant à la stagnation du front d’écoulement.
En outre, lorsque la vitesse d'injection est trop lente (<10mm / s) ou la pression d'injection est insuffisante (<0.2MPA), l'énergie cinétique du matériau cireux dans la cavité du moule n'est pas suffisante pour vaincre la résistance à l'écoulement.
Surtout dans les structures à long débit et à plusieurs coins, le front d'écoulement va « geler » en raison du refroidissement, formant une « zone morte ».
La section transversale trop petite ou la mauvaise position du trou d'injection de cire dans la conception du moule aggraveront la résistance du chemin d'écoulement., faire perdre au matériau de cire une pression et une température suffisantes avant d'atteindre la zone à paroi mince.
Donc, l'essence du tir court est la double atténuation de l'énergie thermodynamique (température) et énergie cinétique (pression, vitesse), ce qui fait que le matériau en cire est incapable d'atteindre le seuil d'énergie requis pour le « remplissage complet du moule »..
Mécanisme de marque d'évier / Cavité de retrait
Le mécanisme de la marque d'évier ou de la cavité de retrait provient de la défaillance du mécanisme de compensation du retrait volumique..
Le matériau cireux subit un retrait de volume important lors du refroidissement et de la solidification., et son taux de retrait linéaire est généralement compris entre 0.8% et 1.5%.
Au stade initial de solidification, le matériau de cire se solidifie couche par couche depuis la paroi de la cavité du moule jusqu'au centre.
A cette époque, si la pression d'injection a été supprimée ou si le temps de maintien de la pression est insuffisant, le matériau de cire liquide dans la zone centrale ne peut pas « refluer » vers la couche de surface solidifiée pour combler l'espace de retrait en raison du manque de supplément de pression externe.
Ce processus est particulièrement grave dans les zones à parois épaisses en raison de leur long temps de refroidissement., large fenêtre de temps de solidification, et un retrait cumulatif important.
Lorsque la contrainte de retrait interne dépasse la résistance du modèle en cire lui-même, la surface va couler. En outre, température du matériau de cire trop élevée (>70℃) augmentera considérablement son taux de retrait inhérent, exacerbant cet effet.
L'utilisation excessive d'agent de démoulage formera un film lubrifiant, qui empêche le contact étroit entre le matériau en cire et la paroi du moule,
rendant la paroi du moule incapable de transmettre efficacement la pression de maintien de la pression, et affaiblissant encore l'effet alimentaire.
Donc, la cavité de retrait est le résultat inévitable de l’action combinée du retrait thermique, défaillance de la transmission de pression, et propriétés intrinsèques des matériaux.
Mécanisme des bulles
Le mécanisme de formation des bulles comporte trois étapes: entraînement de gaz, rétention, et l'expansion.
D'abord, l'air est inévitablement entraîné dans la cire pendant la fusion et l'agitation. Si le temps de dégazage et de repos est insuffisant (<0.5 heures), ou la vitesse d'agitation est trop rapide (>100RPM) générer des turbulences, un grand nombre de petites bulles seront enveloppées dans la matrice de cire.
Deuxièmement, pendant le processus d'injection, si la vitesse d'injection est trop élevée (>50mm / s), le matériau cireux est injecté dans la cavité du moule dans un état turbulent, qui « entraînera » l’air dans la cavité du moule et l’enveloppera à l’intérieur du matériau cireux, former des « bulles envahissantes ».
Mauvaise évacuation des moisissures (rainure d'échappement bloquée, profondeur insuffisante, ou mauvaise position) empêche ces gaz de s'évacuer et les force à rester dans la cavité du moule.
Enfin, lorsque le modèle en cire est démoulé, si la température ambiante augmente fortement ou si le stockage est inapproprié, les traces d'humidité ou les additifs à faible point d'ébullition restant dans le motif de cire se vaporiseront lorsqu'ils seront chauffés,
ou la contrainte résiduelle à l'intérieur du matériau de cire sera libérée, conduisant à l’expansion du volume des bulles et à la formation de renflements visibles.
Donc, les bulles sont le produit de la triple action de la teneur en gaz du matériau, entraînement de l'air de traitement, et induction de gaz environnemental.
Mécanisme des lignes d'écoulement / Rides
L'essence du mécanisme des lignes d'écoulement ou des rides est la manifestation d'une mauvaise fusion de la matière fondue. (ligne de soudure).
Lorsque le matériau de cire s'écoule dans la cavité du moule à partir de deux portes ou plus, les deux fronts de fusion se rejoignent au milieu de la cavité du moule.
Si la température du matériau de cire est trop basse (<55℃) ou la température du moule est trop basse (<25℃) à ce moment, la température du front de fusion est tombée en dessous de son point de ramollissement,
ce qui fait que les deux masses fondues ne peuvent pas fondre complètement, diffuser, et enchevêtrent les chaînes moléculaires, ne formant qu’un « joint de recouvrement » physique.
La force de liaison au niveau de ce joint à recouvrement est bien inférieure à celle du matériau en vrac.
Pendant le processus de refroidissement ultérieur, en raison de la différence de contrainte de retrait, une rainure concave visible est formée dans cette zone.
En outre, Une application inégale ou excessive d'agent de démoulage formera un film d'huile sur la surface de la cavité du moule., qui empêche le mouillage et l'étalement du matériau cireux,
faire « glisser » la matière fondue sur le film d'huile au lieu de « fondre », ce qui aggrave la formation de lignes d'écoulement.
Vitesse d'injection trop faible (<15mm / s) prolonge également le temps de refroidissement du front de fusion, augmente la différence de température pendant la fusion, et conduit à une mauvaise soudure.
Donc, les conduites d’écoulement sont des phénomènes de « rupture de soudage » sous l’action combinée du gradient de température, mouillabilité de l'interface, et dynamique des flux.
Mécanisme de flash / Fouillis
Le mécanisme des bavures ou des bavures est directement lié à la rigidité et aux performances d'étanchéité du système de fermeture du moule..
Lorsque la force de serrage du moule est insuffisante (<100KN) ou le mécanisme de guidage du moule (piliers de guidage, manchons de guidage) est porté avec un dégagement excessif, la surface de séparation du moule ne peut pas être complètement fixée, formant un petit espace (>0.02mm).
Sous haute pression (>0.6MPA) injection, la cire liquide sera expulsée de ces espaces comme un « pistolet à eau », former un flash fin comme du papier.
Rayures, rouiller, ou des éclats de cire résiduels sur la surface du moule endommageront également la planéité de la surface d'étanchéité, devenir un « canal » pour le flash.
En outre, Une température trop élevée du matériau de cire ou une pression d'injection trop élevée améliorera la fluidité du matériau de cire., ce qui facilite le « perçage » dans de minuscules espaces.
Donc, Le flash est une manifestation directe d'une défaillance de la garniture mécanique et d'un paramètre de processus dépassant la limite.
Mécanisme de collage
Le mécanisme de collage est le résultat du déséquilibre entre le frottement interfacial et l'adhésion..
Le rôle de l'agent de démoulage (comme l'huile de transformateur, essence de térébenthine) consiste à former un film lubrifiant à faible énergie de surface entre le motif en cire et le moule, réduisant l'adhésion entre eux.
Si l'agent de démoulage n'est pas utilisé, le dosage est insuffisant, ou il s'est détérioré (comme l'oxydation, polymérisation), le film lubrifiant échouera, et le motif en cire sera en contact direct avec la surface du moule.
Au moment du démoulage, le motif en cire « s'engage » avec la structure micro-rugueuse de la surface du moule grâce à sa propre élasticité, entraînant des rayures locales.
En même temps, si la température du moule est trop élevée (>45℃), la surface du motif en cire n'est pas complètement solidifiée, et sa force est insuffisante, il est donc facile de se « déchirer » lors du démoulage;
temps de refroidissement insuffisant (<10 minutes) empêche la contrainte interne du modèle de cire de se libérer, et un rebond élastique se produit lors du démoulage, ce qui aggrave l'adhésion.
Donc, le collage est une manifestation complète d'un défaut de lubrification, température hors de contrôle, et refroidissement insuffisant.
3. Analyse des facteurs d'influence pour l'écart dimensionnel du modèle de cire
L'écart dimensionnel du modèle de cire est le problème de qualité le plus complexe et le plus difficile à contrôler dans le moulage de précision. Ses facteurs d'influence forment un multi-niveau, système fortement couplé.
Contrairement à la « localité » des défauts de surface, l’écart dimensionnel est un écart « global », dont la cause fondamentale réside dans les erreurs cumulatives et les réponses non linéaires de multiples maillons de toute la « chaîne de transmission dimensionnelle » du modèle en cire, de la cavité du moule au produit final..

Précision de conception et de fabrication des moules: La « source » de transmission dimensionnelle
La taille de la cavité du moule est le « modèle principal » de la taille du motif en cire., et sa précision de fabrication détermine directement la taille théorique du motif en cire.
Selon l'expérience de l'industrie, la précision dimensionnelle du moule doit être de 2 à 3 degrés de tolérance supérieure aux exigences de la coulée finale.
Par exemple, si la coulée nécessite une tolérance de ±0,05 mm, la tolérance de fabrication du moule doit être contrôlée à ± 0,02 mm.
Désalignement de la surface de séparation du moule, usure du mécanisme de guidage, et écart de positionnement du noyau (>0.03mm) entraînera directement un décalage dimensionnel ou une asymétrie du motif en cire.
Plus important encore, la précision de la compensation du retrait. Le taux de retrait linéaire du matériau cireux n'est pas une valeur constante, mais est affecté par plusieurs facteurs tels que la formule, température, et la pression.
Si la valeur de compensation du retrait adoptée dans la conception du moule (tel que 1.2%) n'est pas cohérent avec le taux de retrait réel du matériau de cire en production (tel que 1.5%), cela entraînera un écart dimensionnel systématique.
Par exemple, le modèle en cire d'une pale aérospatiale a été conçu avec 1.0% compensation, mais la formule actuelle à haute teneur en acide stéarique (taux de retrait 1.4%) a été utilisé,
donc la taille finale du motif de cire sera 0.4% inférieur à la valeur de conception, ce qui entraîne une épaisseur de paroi de coulée insuffisante et une mise au rebut directe.
Formule du matériau de cire et caractéristiques de retrait: La « cause interne » de la stabilité dimensionnelle
Le taux de retrait linéaire du matériau cireux est sa propriété physique inhérente, qui est principalement déterminé par le rapport paraffine/acide stéarique.
Des études ont montré que lorsque la fraction massique de l'acide stéarique est comprise entre 10 % et 20 %, la résistance du motif en cire est considérablement améliorée, mais son taux de retrait augmente également en conséquence.
Lorsque la teneur en acide stéarique augmente de 10% à 20%, le taux de retrait linéaire peut augmenter de 0.9% à 1.4%.
Si différents lots de matériaux en cire sont remplacés en production, ou la proportion de cires recyclées est trop élevée (>30%), son taux de retrait peut dériver en raison du vieillissement et de la pollution par les impuretés.
Lors des multiples processus de fusion des cires recyclées, l'acide stéarique est sujet à la saponification, et la paraffine peut être oxydée, conduisant à un comportement de retrait imprévisible.
En outre, si de l'humidité ou des additifs de faible poids moléculaire sont mélangés à la cire, ils se vaporiseront lorsqu'ils seront chauffés, formant de minuscules pores, ce qui endommagerait la cohérence dimensionnelle.
Donc, la cohérence de la formule et la stabilité du lot du matériau de cire sont la pierre angulaire du contrôle des écarts dimensionnels.
Fluctuations des paramètres de processus: L’« amplificateur » de déviation dimensionnelle
En production réelle, les petites fluctuations des paramètres du processus seront considérablement amplifiées par des relations non linéaires. La pression d'injection et la pression de maintien sont des variables essentielles.
Comme le montrent les tests pratiques, pour chaque augmentation de 0,1 MPa de la pression d'injection, le taux de retrait linéaire du motif en cire peut être réduit de 0,05 % à 0,1 %.
En effet, une pression élevée peut forcer la cire à remplir plus étroitement la cavité du moule., réduire les lacunes internes, et ainsi réduire l'espace de retrait.
Au contraire, une pression insuffisante entraîne un remplissage « lâche » du matériau cireux et un retrait accru.
Le rôle du temps de maintien est d'ajouter continuellement du matériau cireux au front de solidification pour compenser le retrait..
Si le temps de maintien est insuffisant (<15 secondes), le retrait de la zone à paroi épaisse ne peut pas être compensé, et la taille sera trop petite.
L'influence de la température du matériau de cire et de la température du moule est plus complexe.
Pour chaque augmentation de 10 ℃ de la température de la cire, le taux de retrait peut augmenter de 0,1 % à 0,2 %; chaque augmentation de 10 ℃ de la température du moule augmente également le taux de retrait en raison du temps de refroidissement prolongé et de l'augmentation de la dilatation thermique..
Cette corrélation positive entre « température et retrait » fait de la stabilité du contrôle de la température la bouée de sauvetage de la précision dimensionnelle..
Toute défaillance du système de contrôle de la température de l'équipement ou toute fluctuation de la température ambiante peut entraîner une dérive dimensionnelle de l'ensemble du lot de modèles en cire..
Conditions environnementales: Le « tueur invisible » de la stabilité dimensionnelle
Durant la phase de stockage du patron en cire depuis le démoulage jusqu'à l'assemblage de l'arbre, sa taille est toujours en changement dynamique.
La cire est un mauvais conducteur de chaleur, et sa tension interne se libère lentement.
Si la fluctuation de température de l'environnement de stockage dépasse ± 5 ℃, ou l'humidité change radicalement (>±10 % HR), le motif en cire subira de lents changements dimensionnels en raison de la dilatation et de la contraction thermiques ou de l'absorption/déshumidification de l'humidité.
Par exemple, à Dongwan, Canton, le temps est chaud et humide en été. Si le modèle en cire est stocké dans un atelier sans contrôle de température et d'humidité, sa taille peut dériver de ± 0,03 mm à l'intérieur 24 heures, ce qui est suffisant pour affecter l'assemblage de précision.
Donc, la norme exige que le modèle en cire soit stocké à température constante (23±2℃) et une humidité constante (65±5 % HR) environnement pour assurer la stabilité dimensionnelle.
En outre, la méthode de stockage du motif en cire est également cruciale. S'il n'est pas placé à plat sur la surface de référence ou pressé par des objets lourds, une déformation plastique se produira, conduisant à un écart dimensionnel.
4. Effets interactifs de la conception de moules, Rétrécissement de la cire, et conditions environnementales
La précision finale de la taille du motif de cire est le résultat global de la méthode non linéaire., interaction dynamique entre la conception du moule, caractéristiques de retrait de la cire, et les conditions environnementales.
L'optimisation d'un seul facteur ne peut pas garantir la stabilité du système. Ce n’est qu’en comprenant son effet synergique qu’un véritable « contrôle de source » peut être réalisé..

Synergie entre la conception du moule et le retrait de la cire: Le cœur de la compensation dimensionnelle
La taille de la cavité du moule n'est pas simplement obtenue en multipliant la taille de la pièce moulée par un taux de retrait fixe..
Pour des motifs en cire aux formes géométriques complexes, comme les aubes de turbine de moteurs d'avion, la répartition de l'épaisseur des parois est extrêmement inégale,
et la différence de vitesse de refroidissement entre la zone à paroi mince (0.5mm) et la zone aux parois épaisses (5mm) est énorme, ce qui entraîne des taux de retrait locaux différents.
Si une compensation linéaire unifiée du taux de retrait est adoptée, la zone à paroi épaisse sera trop petite en raison d'un retrait important, et la zone à paroi mince sera trop grande en raison du refroidissement rapide et du faible retrait, conduisant finalement à une épaisseur de paroi de coulée inégale et affectant les performances aérodynamiques.
Donc, la conception moderne des moules doit adopter une technologie de compensation régionale, c'est, définir différents taux de compensation de retrait pour différentes régions en fonction de la séquence de solidification et du champ de température simulés par CAE (Ingénierie Assistée par Ordinateur).
Par exemple, 1.5% la compensation est appliquée à la zone du pied de pale à paroi épaisse, alors que seulement 0.9% la compensation est appliquée à la zone de pointe de la lame à paroi mince.
En même temps, la conception du système d'entrée du moule doit correspondre à la fluidité du matériau en cire.
Si le portail est trop petit, la perte de pression du matériau cireux pendant le processus de remplissage est trop importante, conduisant à un remplissage insuffisant dans la zone distale.
Même si le taux de retrait global est correct, la taille de cette zone sera encore trop petite. Donc, la conception des moules doit être une optimisation collaborative « structure-processus-matériau ».
Modulation des conditions environnementales sur le comportement de retrait de la cire: Un lien souvent négligé
Le taux de retrait du matériau cireux dépend non seulement de sa composition chimique mais également de son « historique thermique »..
Si le matériau cireux est stocké à basse température avant de fondre (comme la température de l'atelier <10℃ en hiver), sa structure cristalline interne peut changer, entraînant des écarts de fluidité et de retrait après fusion par rapport à la valeur standard.
De la même manière, si le modèle en cire est exposé à un environnement très humide après le démoulage, l'acide stéarique contenu dans la cire peut absorber des traces d'humidité pour former des hydrates, changer les forces intermoléculaires, et affectant ainsi son comportement de retrait ultérieur.
Par exemple, dans les conditions climatiques de Zhuzhou, Hunan, qui est chaud et humide en été et sec et froid en hiver, les fluctuations saisonnières de la température ambiante et de l'humidité posent un défi permanent à la stabilité dimensionnelle du modèle en cire.
Lorsque l'humidité ambiante passe de 40%HR à 80%RH, le taux de post-rétrécissement du motif en cire dans 24 les heures peuvent augmenter de 0,02 % à 0,05 %.
Donc, le contrôle environnemental n'est pas seulement une exigence de stockage mais fait également partie des paramètres du processus.
Une salle indépendante de stockage des modèles de cire à température et humidité constantes doit être établie, et sa précision de contrôle de la température et de l'humidité doit atteindre ± 1 ℃ et ± 5 % RH pour éliminer l'interférence de l'environnement sur l'état physique du matériau de cire..
Conséquences systémiques des effets interactifs: Dérive non linéaire et différences entre lots
Dans la pratique de production, les conséquences systémiques des effets interactifs se manifestent par une « dérive non linéaire » et des « différences inter-lots ».
Par exemple, pour réduire les coûts, une entreprise a augmenté la proportion de cire recyclée dans le matériau de cire de 10% à 30%.
Cela a conduit à une augmentation du taux de retrait de la cire de 1.1% à 1.4%.
Pour compenser ce changement, l'ingénieur de procédé a augmenté la température du moule de 30 ℃ à 35 ℃, espérer ralentir le refroidissement et réduire le retrait en augmentant la température du moule.
Cependant, après que la température du moule ait augmenté, le temps de séjour du matériau cireux dans la cavité du moule a été prolongé, la libération du stress interne était plus suffisante, et le « post-retrait » du motif en cire après démoulage s’est au contraire aggravé.
En même temps, le moule à haute température a rendu l'agent de démoulage plus volatil, l'effet lubrifiant a diminué, et le risque de coller a augmenté.
À la fin, bien que la taille d'un seul motif en cire puisse « répondre à la norme », la dispersion de taille inter-lots (Cpk) a chuté brusquement de 1.67 à 0.8, et le rendement a considérablement diminué.
Cela révèle les « effets secondaires » de l’ajustement d’un seul paramètre: l'optimisation d'un paramètre peut déclencher une réaction en chaîne au niveau du système, conduisant à de nouveaux problèmes.
Donc, pour obtenir une stabilité à long terme de la taille du motif en cire, un système de contrôle en boucle fermée basé sur des données doit être établi.
En déployant la température, pression, et capteurs d'humidité dans les processus clés (comme le pressage de cire, refroidissement, et stockage),
les données en temps réel sont collectées et corrélées aux résultats de mesure de la taille du motif en cire (Cmm) établir un modèle mathématique de « paramètres de processus-conditions environnementales-écart dimensionnel ».
Utiliser ce modèle, la tendance du changement dimensionnel sous différentes combinaisons peut être prédite, réaliser une transformation fondamentale de la « post-correction » à la « pré-prédiction ».
5. Conclusion
La qualité de surface et la précision dimensionnelle du modèle en cire sont les conditions essentielles pour garantir la qualité des pièces moulées à modèle perdu..
Les défauts de surface du motif en cire, comme un plan court, marque d'évier, bulle, conduite d'écoulement, éclair, et coller, sont le résultat de l’action combinée des propriétés du matériau de la cire, Paramètres de traitement, et conditions de moisissures.
Leurs mécanismes de formation sont étroitement liés à la fluidité, rétrécissement, et interaction interfaciale du matériau cireux.
L'écart dimensionnel du modèle en cire est un problème systémique impliquant la conception du moule., caractéristiques du matériau de la cire, fluctuations du processus, et les conditions environnementales, et son contrôle nécessite une optimisation collaborative multi-liens et multi-facteurs.
Atteindre une haute précision, la production stable de modèles en cire nécessite une optimisation intégrée de la structure, matériel, processus, et environnement, soutenu par une modélisation prédictive basée sur les données.
Alors que des industries telles que l'aérospatiale et les nouvelles énergies exigent des tolérances de plus en plus strictes, conception de moules intelligents, simulation CAE avancée, formulations de cires hautes performances, et les systèmes intelligents de contrôle environnemental deviendront des piliers indispensables de la fonderie de précision de nouvelle génération.