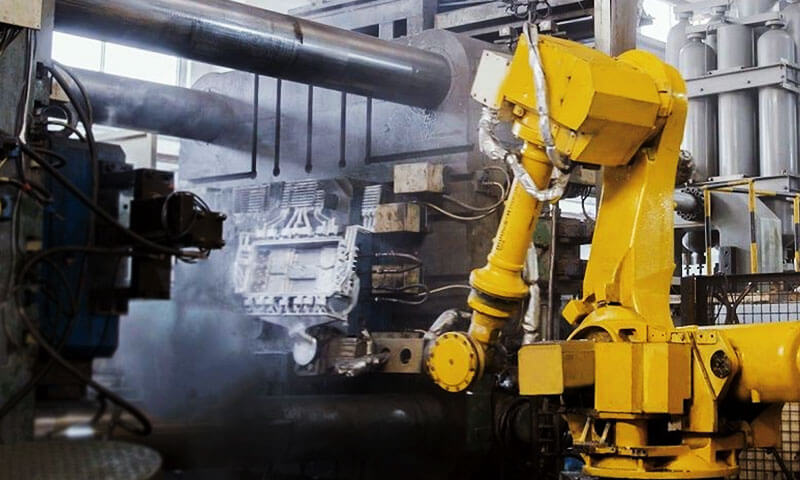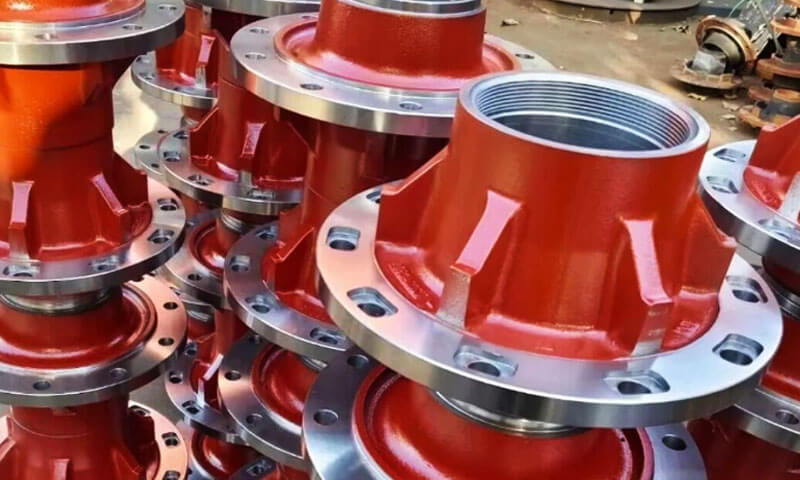
Pyörien navat ovat kriittinen liitäntä raskaan kuorma-auton tai puoliperävaunun ja sen pyörien välillä.
Ne kuljettavat ajoneuvon täyden kuorman, siirtää ajo- ja jarrutusmomenttia, ja kestää säälimätöntä tärinää, järkyttää, ja väsymys.
Napavika valtatienopeudella on katastrofaalinen – ei vain vika, mutta turvallisuusriski. Vuosikymmeniä, raskaat hiekkavalut hallitsivat markkinoita.
Mutta kun hyötykuormat kasvavat ja kalustooperaattorit vaativat pidempää käyttöikää ja vähemmän huoltoa, valmistustekniikka on kehittynyt kohti tarkkoja valuprosesseja, jotka tarjoavat paremman lujuus-painosuhteen ja erinomaisen väsymissuorituskyvyn.
Tässä artikkelissa tarkastellaan suunnittelua, materiaalit, prosessit, ja laadunvalvonta räätälöityjen pyörännapavalujen takana raskaisiin sovelluksiin.
1. Mikä on pyörännavan valu?
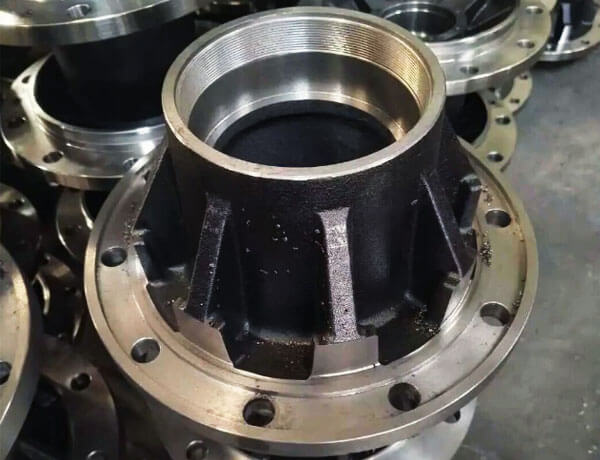
Pyörännapavalu on lähes verkon muotoinen metallikomponentti, joka valmistetaan kaatamalla sulaa metallia valmistettuun muottiin ja antamalla sen jähmettyä vaadittuun geometriaan.
Valukappale puhdistetaan tämän jälkeen, tarkastettu, ja koneistetaan kokoonpanossa tarvittavien mittojen ja pintaominaisuuksien saamiseksi.
Toisin kuin valmis pyörän napa, valettu komponentti ei välttämättä ole valmis asennettavaksi.
Kantapaikat, asennuspinnat, pultinreiät, tiivistekontaktipinnat, ja muut kriittiset ominaisuudet vaativat tyypillisesti koneistuksen, jotta se täyttää suunnittelupiirustuksen.
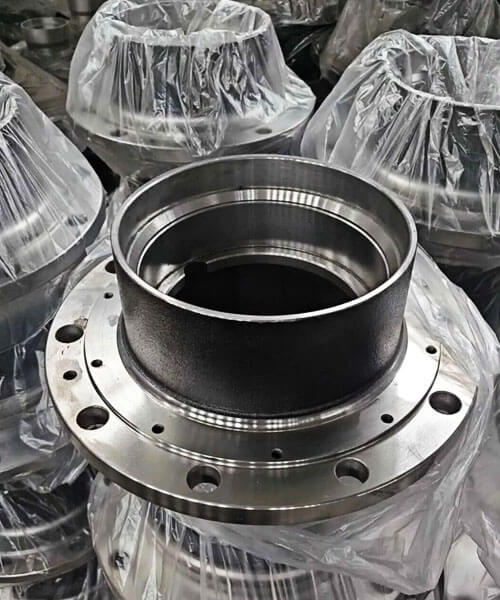
Pyörän navan rooli raskaassa ajoneuvossa
Pyörän napa on osa pyörän päätykokoonpanoa, mutta sen tarkka toiminta riippuu ajoneuvon arkkitehtuurista.
Käytettävä napa voi olla yhteydessä käyttöakseliin, kun taas käyttämätön napa voi pyöriä karalla.
Joissakin malleissa on pyörän kiinnitysominaisuudet integroitu jarrukomponentteihin; toiset käyttävät erillisiä jarrurumpuja tai -levyjä.
Navan on siirrettävä pyörän ja ajoneuvon aiheuttamat kuormat säilyttäen samalla laakerijärjestelmän edellyttämä suuntaus.
Palvelun aikana, se voi kokea yhdistelmän:
- Ajoneuvon painon ja tiekontaktin synnyttämät säteittäiset kuormat.
- Sivuttaiset kuormitukset kaarteissa ja kaistanvaihdoissa.
- Kiihdytykseen ja jarrutukseen liittyvät pituussuuntaiset voimat.
- Toistuva syklinen kuormitus, joka voi aiheuttaa ja levittää väsymishalkeamia.
- Tien epätasaisuuksien aiheuttama tärinä ja iskukuormitus.
- Ympäristön altistuminen vedelle, tien epäpuhtaudet, jäänpoistosuolat, ja lämpötilan vaihtelut.
Nämä olosuhteet tekevät pyörän navan suunnittelusta rakenteellisen ja valmistusongelman pikemminkin kuin pelkän ulkoisen muodon toistamisen.
2. Manufacturing Evolution: Perinteisestä hiekkavalusta valvottuihin tekniikoihin
Pyörännapavalun kehitys ei ole vain siirtymistä vanhasta prosessista universaalisti ylivoimaiseen uuteen..
Se on siirtymistä sopivimman valmistusreitin valintaan ja materiaalin hallintaan, geometria, ja jähmettyminen tarkemmin.
Perinteinen hiekkavalu on edelleen hyödyllinen raskaille, kompleksi, ja suhteellisen pienimääräiset komponentit.
Edistyneemmät muovausmenetelmät voivat parantaa mittojen yhtenäisyyttä tai pinnan laatua, kun taas nykyaikainen pallografiittiraudan käsittely voi parantaa mekaanisten ominaisuuksien toistettavuutta.
Hyöty riippuu siitä, kuinka hyvin tekniikka sopii komponenttiin.
Perinteinen hiekkavalu: Joustavuutta raskaille komponenteille
Hiekkavalussa käytetään valmistetusta hiekasta muodostettua muottia ja sideainejärjestelmää. Muottiin mahtuu monimutkaisia muotoja, suuret komponentit, ja laaja valikoima rautaseoksia.
Raskaisiin pyörännapoihin, sen etuja ovat mm:
- Joustavuus komponenttien koossa ja geometriassa.
- Soveltuu monimutkaisiin laippoihin, pomot, ja sisäiset ääriviivat.
- Suhteellisen mukautuva työkalu räätälöityyn tai pienemmän volyymin tuotantoon.
- Yhteensopivuus harmaan raudan kanssa, rauta- rauta, ja erilaisia valuteräksiä, prosessisuunnittelun alaisia.
Sen rajoituksiin voi kuulua suurempi pinnan karheus, laajempi valumittojen vaihtelu, ja lisääntyneet koneistusvaatimukset tarkempiin muovausprosesseihin verrattuna.
Suurin haaste on jähmettymisen hallinta. Paksut leikkeet, äkilliset seinämänpaksuuden muutokset, ja huonosti suunnitellut syöttöjärjestelmät voivat johtaa kutistumisvirheisiin tai sisäisiin epäjatkuvuuksiin.
Parempi muotin muotoilu, portti- ja nousuputkitekniikka, lämpötilan säätö, ja prosessisimulaatio voi parantaa tasaisuutta luopumatta hiekkavalusta.
Kuoren muovaus: Parannettu pinnan ja mittojen hallinta
Kuorivalussa käytetään hartsipinnoitettua hiekkaa, joka levitetään kuumennetulle kuviolle suhteellisen ohueksi muodostamiseksi, jäykkä muotin kuori.
Perinteiseen hiekkamuovaukseen verrattuna, se voi tarjota paremman pinnan viimeistelyn ja mittojen hallinnan sopiville komponenttikoolle ja tuotantomäärille.
Sen työkalu- ja käyttökustannukset, kuitenkin, voi olla korkeampi.
Pyörännapavaluihin, mahdollisia hyötyjä ovat mm:
- Johdonmukaisempi valugeometria.
- Vähentää pinnan epätasaisuuksia sopivilla alueilla.
- Parempi toistettavuus tuotantoerien välillä.
- Mahdollisesti pienemmät viimeistely- ja koneistusvarat.
Kuorivalu ei automaattisesti poista valuvirheitä. Kutistuminen, kaasuun liittyvä huokoisuus, sulkeumat, ja mikrorakenteen vaihtelut ovat mahdollisia, jos sulatteen laatu, muotinvalmistus, kaataminen, tai kiinteytymistä ei valvota.
Se on sopivin, kun navan koko on, geometria, vaadittua laatua, ja tuotantomäärät oikeuttavat prosessin.
Painovoimavalu ja muut tarkkuusvalureitit
Gravity Die Casting, tunnetaan myös pysyvänä muottivaluna, käyttää painovoimaa uudelleenkäytettävän muotin täyttämiseen, yleensä valmistettu metallista.
Se voi tarjota hyvän toistettavuuden ja pinnan laadun sopiville metalliseoksille ja komponenttien geometrioille.
Kuitenkin, painovoimapuristusvalua ei tule käsitellä tavanomaisen rauta- tai teräsnapavalun suorana korvaavana.
Pysyviä metallimuotteja käytetään pääasiassa ei-rautametalliseoksille, erityisesti alumiini, koska raudan ja teräksen sulamis- ja valulämpötilat luovat erilaisia työkalu- ja lämpöhaasteita.
Raskaaseen pyörän napaan, Tarkka painovoimavalettu alumiinirakenne voidaan harkita vain, jos täydelliset pyöränpään tekniset vaatimukset tukevat tätä materiaalia ja valmistusreittiä.
Valurautaista napaa ja valettua alumiininapaa ei voida pitää samanarvoisina vain siksi, että molemmat voidaan valmistaa valuteknologialla.
Samoin, korkeapaineinen kuolema, investointi, ja muilla tarkkuusreiteillä on oma materiaali, koko, maksaa, ja rakenteelliset rajoitukset.
Niiden soveltuvuus on arvioitava suhteessa todelliseen napasuunnitteluun.
Edistynyt nodulaarinen raudan käsittely: Mikrorakenteen hallinta
Pallorautapyörän napavaluihin, yksi merkittävimmistä kehityksestä on sulan raudan ja grafiitin morfologian parannettu hallinta.
pallografiittirautaa valmistetaan käsittelemällä sulaa rautaa siten, että grafiitti jähmettyy pääasiassa nodulaarisessa tai pallomaisessa muodossa eikä harmaan raudan hiutaleina.
Tämä morfologia tarjoaa yleensä edullisemman lujuuden ja taipuisuuden yhdistelmän.
Tärkeitä säätimiä ovat mm:
- Kemiallinen koostumus: Sopivan hiilen muodostaminen, pii, ja seosainetasot määritellylle laadulle.
- Nodularisoiva hoito: Käyttämällä sopivaa hoitoa, yleensä magnesiumia, edistämään pallografiittia.
- Rokotus: Grafiitin ytimen hallinta ja ei-toivottujen mikrorakenteiden riskin vähentäminen.
- Hoidon ajankohta ja lämpötila: Prosessin hallinta tasaisen metallin laadun ylläpitämiseksi kaatamalla.
- Mikrorakenteen todentaminen: Grafiitin muodon tarkistus, matriisirakenne, ja muut määritellyt ominaisuudet.
Näillä ohjauksilla on merkitystä, koska materiaalin nimellislaatu ei yksinään takaa yhtenäisiä ominaisuuksia koko monimutkaisessa valussa.
Leikkauksen paksuus, jäähdytysnopeus, ja paikalliset jähmettymisolosuhteet voivat vaikuttaa lopulliseen mikrorakenteeseen.
ASTM A536 määrittelee pallografiittivaluraudan vaatimukset ja tunnustaa nimenomaisesti, että ominaisuudet voivat vaihdella valukappaleen eri paikoissa sekä valukappaleen ja sen testikappaleen välillä..
3. Materiaalin valinta raskaaseen käyttöön tarkoitettuihin pyörännapavaluihin
Monille valunapamalleille, 65-45-12 ja 80-55-06 rauta- rauta ovat hyödyllisiä lähtökohtia materiaalin arvioinnissa.
Lujempaa pallografiittirautaa tai ADI:ta voidaan harkita, kun suunnittelu vaatii erilaisia mekaanisia ominaisuuksia, mutta kumpaakaan ei pidä valita vain siksi, että sen lujuusluvut ovat korkeammat.
Lopullisen materiaalin on oltava pätevä navan geometriaan, tuotantoprosessi, ja palveluehdot.
Aineellinen vertailu
| Materiaali | Vetolujuus (MPA) | Tuottolujuus (MPA) | Tyypillinen kovuus (HBW) | Suhteelliset kustannukset |
| Herttuat rauta 65-45-12 | ≥448 | ≥310 | 156–217 | Matala- |
| Herttuat rauta 80-55-06 | ≥552 | ≥379 | 187–255 | Kohtuullinen |
| Herttuat rauta 100-70-03 | ≥689 | ≥483 | 241–302 | Kohtuullinen - korkea |
| Ahdistunut Herttuat rauta (Adi), Arvosanat 1–3 | ≥ 900–1 200 | ≥650–850 | 269–444 | Korkea |
| Heittää teräs, ESIM., ASTM A216 WCB | ≥485 | ≥ 250 | Luokka- ja kunnosta riippuen | Kohtuullinen - korkea |
| Alumiini metalliseos A356-T6 | Prosessista riippuvainen; yleensä noin 230-310 | Prosessista riippuvainen; yleensä noin 150-230 | Yleensä noin 70-90 | Yleensä korkeammat materiaali-/prosessikustannukset |
4. Pyörännapan valun valmistusprosessin valinta
Oikean valuprosessin valinta raskaaseen pyörännapaan riippuu komponentin koosta, materiaali, tuotantomäärä, ulottuvuusvaatimukset, ja koneistustarpeet.
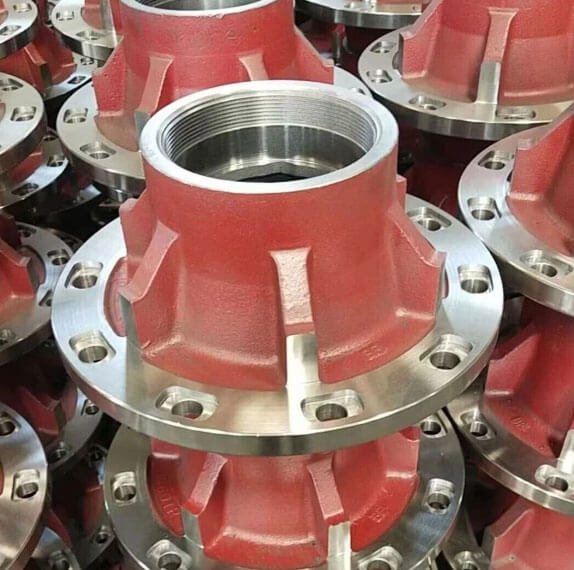
Useimpiin valurautaisiin ja valuteräspyörännapoihin, hiekkavalu on edelleen käytännöllinen ratkaisu, koska se sopii monimutkaisiin geometrioihin, suhteellisen suuria komponentteja, ja laaja valikoima rautaseoksia.
Yleisten valuprosessien vertailu
| Casting -prosessi | Tyypillinen mittatoleranssi* | Osan paino / Koko | Tuotantosoveltuvuus | As-Cast -pinta | Parhaat sovellukset |
| Vihreä Hiekka Valu | Noin ±0,8–1,5 mm valituille mitoille | 5-500 kg; suunnittelusta riippuvainen | Suuri volyymituotanto sopivilla työkaluilla | Kohtuullinen | Tavalliset kuorma-autojen ja puoliperävaunujen navat; kustannustehokkaat rautametallivalut |
| Kuori Muotti Valu | Noin ±0,5–1,0 mm sopiville ominaisuuksille ja komponenttikoolle | Yleensä pienistä keskikokoisiin valukappaleisiin; vaihtelee suunnittelun mukaan | Keskikokoinen tai suuri volyymi, kun työkaluinvestointi on perusteltua | Hyvästä erittäin hyvään | Navat, jotka vaativat parannettua pintakäsittelyä ja mittojen yhtenäisyyttä |
Precision Gravity Casting |
Noin ±0,5–1,0 mm valituille mitoille ja sopiville malleille | Yleensä pienet ja keskikokoiset komponentit; erittäin seostettua- ja geometriasta riippuvainen | Keskimääräistä tuotantoa, jossa uudelleenkäytettävät työkalut ovat taloudellisia | Hyvästä erittäin hyvään | Valitut alumiiniseosnapamallit ja kevyet sovellukset |
| Investointi Valu | Noin ±0,1–0,3 mm sopiville mitoille ja geometrioille | Yleensä pienet ja keskikokoiset komponentit | Pienestä keskikokoiseen äänenvoimakkuus, monimutkaisuudesta riippuen | Erinomainen | Pieni, monimutkaisia tarkkuuskomponentteja, joissa tiukemmat yksityiskohdat ovat arvokkaita |
5. Yleiset pyörännavan vikatilat
Keskitinten epäonnistumisen ymmärtäminen on avain niiden oikeaan suunnitteluun ja hankintaan.
| Vikatila | Esiintyminen | Perimmäinen syy | Ennaltaehkäisy |
| Laakereiden kuluminen / ovaalisuus | Poraus epäpyöreä; laakeri pyörii navassa | Pehmeä valuseinä, huono lämpökäsittely, värähtely | Oikea materiaaliluokka; kontrolloitu lämpökäsittely; riittävä seinämän paksuus |
| Nastan reikä halkeilee | Nastan reikistä säteileviä halkeamia | Stressin keskittyminen; ylivääntömomentti; huonot fileen säteet | Runsas fileen muotoilu; ohjatun vääntömomentin erittely |
| Kutistumishuokoisuus navan keskellä | Näkyviä tai sisäisiä aukkoja laakerin reiän lähellä | Riittämätön nousuputken syöttö; paksusta ohueseen siirtymä | Optimoitu nousuputken suunnittelu; Suunta jähmettyminen |
Pyörän pinta loppuu |
Tärinä, jarrujen pulsaatio, epätasainen renkaiden kuluminen | Suoratoiston vääristymä; huono työstön peruspisteen hallinta | Stressin lievitys valun jälkeen; ohjattu koneistusteline |
| Lämpöhalkeilu jarrulaipan lähellä | Hienoja halkeamia jarrun kiinnityspinnan lähellä | Lämmöntarkistus jarrutuslämmöstä; huono sitkeys | Pallorauta, jolla on riittävä sitkeys; lämpösyklianalyysi |
| Korroosiopisteet | Pinta ruostetta, kuoppia käsittelemättömille pinnoille | Tiesuola, ei pinnoitetta, väärä valupinta | Sinkkirikas pohjamaali + jauhemaalaus; korroosionkestävää materiaalia |
Se #1 Piilotettu tappaja: Kutistumishuokoisuus laakerin reiässä
Olen nähnyt satojen epäonnistuneiden napojen palaavan kentältä. Yleisin sisäinen vika on kutistumishuokoisuus aivan laakerin istukassa – pinnalla näkymätöntä, mutta tarpeeksi aiheuttamaan laakerin värähtelyä, ylikuumeneminen, ja lopullinen takavarikko.
Tämä on melkein aina nousuputken suunnitteluongelma: paksu laakeriosa jähmettyy viimeiseksi ilman asianmukaista syöttöä.
Hyvät valimot tutkivat jokaisen navan laakerivyöhykkeen röntgenkuvalla tai ultraäänellä. Halvat valimot eivät – ja huomaat kuusi kuukautta myöhemmin valtatien varrella.
6. Tarkka CNC-työstö valmiille pyörän navoille
Casting määrittää pyörän navan perusmuodon, mutta tarkkuustyöstö luo rajapinnat, jotka määrittävät kuinka komponentti sopii ja toimii pyörän pään kokoonpanossa.
Kantapaikat, asennuspinnat, pultinreiät, tiivistekontaktipinnat, ja muut määritellyt ominaisuudet voivat vaatia tiukkoja mitta- ja geometrisia säätöjä.
Nämä vaatimukset on määriteltävä suunnittelupiirustuksessa ja siihen liittyvässä kokoonpanosuunnitelmassa.
Kriittisten rajapintojen koneistus
Useat ominaisuudet ansaitsevat erityistä huomiota koneistuksen aikana.
Laakerien reiät ja istukat: Näiden ominaisuuksien on täytettävä määritetty halkaisija, pyöreys, lieriöllisyys, pintapinta, ja istuvuusvaatimukset.
Väärät mitat voivat vaikuttaa laakerin asennukseen, käyttövälys tai esijännitys, riippuen laakerijärjestelystä, ja kuorman jakautuminen.
Pyörän kiinnityspinnat: Asennuspinta muodostaa liitännän navan ja pyörän välille.
Tasaisuus, kohtisuoraan, ja juoksuvaatimukset tulee määritellä suunnittelun kannalta tarkoituksenmukaisiksi, koska poikkeamat voivat vaikuttaa asennustarkkuuteen ja pyörimiskäyttäytymiseen.
Pultinreiät ja pultin ympyrät: Reiän halkaisija, sijainti, etäisyys, ja määritellyn istuimen geometrian on vastattava pyörän kiinnitysjärjestelmää.
Asentovirheet voivat vaikeuttaa kokoamista tai aiheuttaa epätasaisia kosketusolosuhteita.
Tiivistekontaktipinnat: Missä navassa on tiiviste, pintapinta, geometria, ja mittatarkkuuden on oltava yhteensopiva määritellyn tiivisteen suunnittelun ja käyttöolosuhteiden kanssa.
Ohjauspisteviittaukset ja koneistusvarat
Johdonmukainen työstöstrategia alkaa sopivien peruspisteiden valitsemisesta ja sen määrittämisestä, kuinka komponentti sijoitetaan ja kiinnitetään.
Jos alkuasetus viittaa sopimattomaan pintaan, koneistus voi toistaa mittavirheitä porauksen välillä, laippa, ja muita tärkeitä ominaisuuksia.
Tärkeää on myös riittävä ja tasainen työstövara: Riittämätön materiaali saattaa jättää osia valukappaleesta koneistamatta, kun taas liiallinen varasto lisää syklin aikaa ja työkalujen kulumista.
Monimutkaisille keskittimille, prosessisuunnittelun tulee määrittää koneistusjärjestys, työnpitomenetelmä, ja tarkastuspisteet ennen tuotannon aloittamista.
Samankeskeisyys, Runout, ja pintapinta
Geometrinen suhde laakerin rajapinnan välillä, pyörimisakseli, ja pyörän asennuspinta voivat vaikuttaa valmiin navan toimintaan.
Piirustuksen mukaan, tarkastus voi sisältää:
- Poran halkaisija ja geometrinen tarkkuus.
- Radiaalinen ja aksiaalinen juoksu.
- Asennuspintojen kohtisuoraus määritettyyn peruspisteakseliin nähden.
- Pultin reiän sijainti ja asennusgeometria.
- Laakeri- ja tiivisteliitäntöjen pintakäsittely.
Nämä mittaukset tulee suorittaa sopivilla kalusteilla, tarkkuusinstrumentit, tai tarvittaessa koordinaattimittauslaitteita.
On tärkeää olla soveltamatta yhtä yleistä toleranssia kaikkiin pyörän navoihin. Oikeat arvot riippuvat laakerijärjestelmästä, pyörän pään muotoilu, komponenttien mitat, ja sovellettavat tekniset vaatimukset.
Kuinka koneistus vaikuttaa kokonaistuotantokustannuksiin
Koneistuskustannuksiin vaikuttaa valukappaleen mittasuhteet, materiaalin työstettävyys, koneistuslisä, työnhallinnan monimutkaisuus, työkalu, ja vaadittu tarkastustiheys.
Hyvin suunniteltu valu voi vähentää tarpeetonta materiaalin poistoa ja yksinkertaistaa koneistusasetuksia.
Kuitenkin, koneistusmassan minimoiminen luotettavan pinnanpuhdistuksen kustannuksella voi lisätä hylkäysastetta.
Tavoitteena on luoda vakaa suhde valutarkkuuden ja koneistuskyvyn välille, jotta kriittisiä ominaisuuksia voidaan tuottaa johdonmukaisesti.
7. Turvallisuuden kannalta kriittisten napakomponenttien laadunvalvonta ja testaus
Turvallisuuskriittiset keskukset vaativat tiukan laatuohjelman. Tyypillisiä testejä ovat mm:
| Testata | Tarkoitus | Standardi / Menetelmä |
| Kemiallinen analyysi | Tarkista materiaalin koostumus | Spektrometria |
| Mekaaninen testaus | Vetolujuus, antaa, pidennys, kovuus | ASTM E8, E10 |
| Mikrorakenteen arviointi | Nodulaarisuus, matriisi, grafiitin koko | ASTM A247 |
| Ulottuvuustarkastus | Kantoreku, laippa, nastan reikiä | CMM, mittarit |
| Röntgentutkimus | Sisäinen huokoisuus, kutistuminen | ASTM E94 / E505 |
| Ultraäänitestaus | Sisäisiä vikoja kriittisissä osissa | ASTM A609 |
| Magneettihiukkasten tarkastus | Pinta halkeamia | ASTM E709 |
| Dynaaminen väsymystesti | Simuloitu tiekuorma | SAE J1095 tai OEM-spesifikaatio |
| Todistuskuormitustesti | Rakenteellinen eheys | Akselin valmistajan tiedot |
| Käynnistyksen tarkistus | Laipan ja laakerin reiän loppuminen | Kellon ilmaisin / CMM |
| Paine / vuototesti | Öljytiivisteen eheys (tarvittaessa) | - |
8. Mukautettujen pyörännapavalujen sovellukset
Räätälöityjä pyörännapavaluja käytetään erilaisissa hyötyajoneuvo- ja teollisuuskuljetussovelluksissa.
Jokainen sovellus esittää erilaiset latausolosuhteet, mittarajoitukset, ja ympäristövaatimukset.
Raskaat moottoritien kuorma-autot
Kuorma-autojen navoissa on oltava määritetty laakerijärjestelmä, pyörän kiinnitys, ja akselikokoonpano kestäen toistuvia tiekuormia, kaarrevoimat, ja jarrutukseen liittyvät käyttöolosuhteet.
Materiaalin ominaisuudet, asennusgeometria, väsymyssuorituskyky, ja koneistustarkkuus ovat tärkeitä näkökohtia.
Puoliperävaunut ja rahtikuljetukset
Perävaunun navat toimivat toistuvassa kuormituksessa pitkän matkan palvelun aikana.
Niiden tekniset tiedot riippuvat akselin rakenteesta, pyörän kokoonpano, laakerijärjestely, kuormitusvaatimukset, ja odotettu toimintaympäristö.
Korroosiolle altistuminen ja huollettavuus voivat myös vaikuttaa suunnittelu- ja viimeistelyvaatimuksiin.
Rakennus- ja off-highway-ajoneuvot
Tietyt rakennus- ja erikoiskuljetusajoneuvot kohtaavat suurempia iskukuormia, epätasainen maasto, pöly, ja saastuminen.
Niiden navat vaativat sovelluskohtaisen kuormituksen arvioinnin, materiaalin sitkeys, rakennegeometria, tiivistysrajapinnat, ja huoltoehdot.
OEM-tuotanto ja jälkimarkkinoiden vaihto
OEM-projektit voivat vaatia kontrolloituja tarkistuksia, toistettava tuotanto, dokumentoidut materiaalivaatimukset, ja suunniteltu validointi.
Vaihtokomponentit tuovat lisähaasteita, kun alkuperäiset piirustukset tai materiaalitiedot ovat epätäydellisiä, mikä tekee mittavarmistuksesta ja sovellusten yhteensopivuudesta erityisen tärkeitä.
9. Räätälöidyt pyörännavan valuratkaisut LangHe Industrylta
LangHe Industry tarjoaa räätälöityjä pyörännapojen valuratkaisuja raskaisiin kuorma-autoihin ja puoliperävaunuihin, sovelluskohtaista materiaalia vaativien hankkeiden tukeminen, valumallit, tarkkuuskone, ja laatutarkastus.
Valmistuskykymme kattaa tuotannon keskeiset vaiheet, mukaan lukien:
- Casting -prosessit: Vihreä hiekkavalu ja vaippamuottivalu sopiviin rautapyörien naparakenteisiin.
Tarkka painovoimavalu voidaan harkita yhteensopivissa ei-rautametallisovelluksissa, komponenttivaatimuksista riippuen. - Materiaalivalinta: Pallorautalaatuja, kuten ASTM A536 65-45-12, 80-55-06, ja 100-70-03, samoin kuin karkaistua pallografiittirautaa (Adi) ja muut määrätyt arvosanat, suunnittelun ja valmistuksen toteutettavuuden mukaan.
- Casting Simulation: Muotin täyttö- ja jähmettymisanalyysi auttaa optimoimaan portin ja nousuputken suunnittelua ja vähentämään valuvirheiden riskiä.
- CNC -koneistus: Kääntäminen, tylsä, poraus, napauttaminen, ja muut määrätyt työstötoimenpiteet. Tasapainotus voidaan järjestää komponenttien suunnittelun ja käyttöolosuhteiden edellyttämällä tavalla.
- Laadunvalvonta: Ulottuvuustarkastus, materiaalin tarkastus, ja sovellettava ainetta rikkomaton testaus (Ndt) sovittujen eritelmien mukaan.
Laadunhallinta ja autokohtaiset vaatimukset tulee vahvistaa jokaisessa projektissa. - Jäljitettävyys: Materiaalidokumentaatio, tuotanto-erän tunnistaminen, ja tarkastusraportit määriteltyjen mukaisesti.
Teemme yhteistyötä OEM-valmistajien ja muiden teollisuusasiakkaiden kanssa kehittääksemme pyörän napavaluja, jotka sopivat heidän määriteltyihin kuormitusvaatimuksiin, käyttömäärät, mittarajoitukset, ja painotavoitteet.
Suunnittelutukemme sisältää suunnittelun valmistettavuuden (Dfm) arvostelu, materiaalivalintaohjeet, ja tarvittaessa prototyypin arviointi.
Ota yhteyttä LangHe Industry keskustellaksesi mukautetusta pyörännavan valuprojektistasi.
Teknisen piirustuksen tai näytteen toimittaminen, aineelliset vaatimukset, odotettu tuotantomäärä, ja tarkastuskriteerit auttavat meitä arvioimaan oikean valmistusreitin.
10. Johtopäätös
Räätälöidyt pyörän napavalut ovat turvallisuuden kannalta kriittisimpiä komponentteja raskaiden kuorma-autojen ja puoliperävaunujen järjestelmissä.
Ne näyttävät ulkopuolelta yksinkertaisilta pyöreiltä valukappaleilta, mutta jokainen ominaisuus - laakerin poraus, pyörän etupuoli, nastan reikiä, jarrun kiinnityspinta — on oltava tarkasti suunniteltu ja valettu tiukkojen standardien mukaan.
Ero keskittimen välillä, joka kestää 700,000 km ja joka epäonnistuu 200,000 km johtuu kolmesta asiasta: oikeaa materiaalia, oikea lämpökäsittely, ja oikea valuprosessin ohjaus.
Pallorauta asianmukaisella normalisoinnilla antaa lujuutta, vaimennus, ja kulutuskestävyys, jota raskas palvelu vaatii.
Suunnattu jähmettymistekniikka eliminoi kutistumishuokoisuuden laakerin reiässä. Tiukka NDT ja mittavarmennus havaitsevat viat ennen kuin ne saapuvat tielle.
Laivastonhaltijoille, perävaunujen valmistajat, ja akselien OEM-valmistajia, viesti on selvä: pyörännavat eivät ole hyödyke, joka hankitaan pelkästään hinnalla.
Ne ovat turvakomponentteja. Yhteistyötä valimon kanssa, joka ymmärtää pyörännavan vikatilat, ohjaa jokaista prosessin vaihetta, ja seisoo jokaisen valukappaleen takana täydellä jäljitettävyydellä. Näin saat solmuja, jotka pysyvät tiellä, ei sen puolella.
Faqit
Mitä materiaaleja käytetään yleisesti raskaiden kuorma-autojen pyörän napojen valuihin??
Pallorauta on yksi ehdokas valupyörän napoihin, koska se voi tarjota hyödyllisen lujuusyhdistelmän, taipuisuus, ja valujoustavuus. Valettu teräs voidaan myös harkita tietyissä malleissa.
Sopiva materiaali riippuu navan geometriasta, vaadittava väsymyssuorituskyky, kuormia, toimintaympäristö, ja sovellettavat tekniset tiedot.
Miksi pyörän navan valu vaatii CNC-työstöä??
CNC-työstö tuottaa tarkat laakeripesät, asennuspinnat, pultinreiät, ja muut kokoonpanoon tarvittavat liitännät.
Valu antaa perusmuodon, kun taas koneistus määrittää suunnittelupiirustuksessa määritellyt lopulliset mitat ja pintaominaisuudet.
Voidaanko olemassa oleva pyörän napa suunnitella mukautettua valua varten?
Kyllä, olemassa oleva komponentti voi tarjota lähtökohdan mitta-analyysille ja suunnittelun rekonstruoinnille.
Kuitenkin, käänteisen suunnittelun tulisi myös määrittää materiaalivaatimukset, kriittiset rajapinnat, koneistustoleranssit, ja asiaankuuluvat suorituskriteerit.
Pelkät ulkomitat eivät riitä varmistamaan, että korvaava napa soveltuu turvallisuuden kannalta kriittiseen huoltoon.
Mitä tietoja tarvitaan räätälöityyn pyörännavan valutarjoukseen??
Toimita tekninen piirustus tai näyte, materiaalin erittely, kriittiset mitat, hakemuksen tiedot, odotettu määrä, koneistusvaatimukset, ja laadukkaan dokumentoinnin tarpeet.
Kaikki vaaditut NDT, väsymystesti, tai muu validointi tulee myös ilmoittaa tarjousvaiheessa, jotta valmistusreitti ja hinta voidaan arvioida tarkasti.