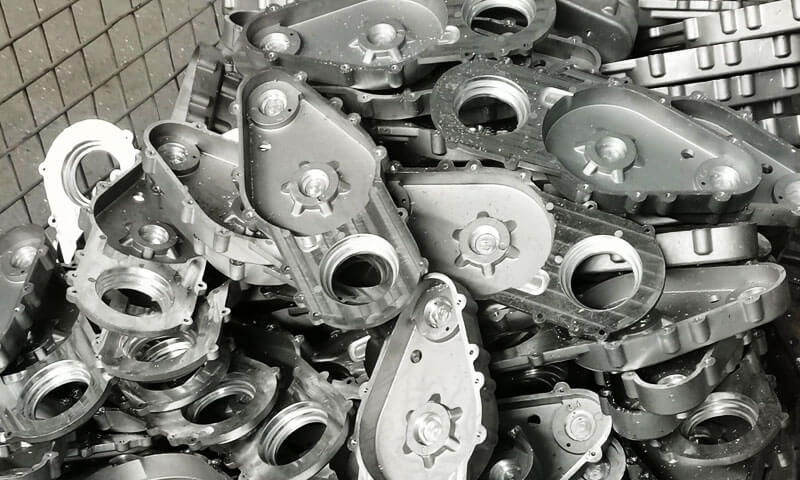
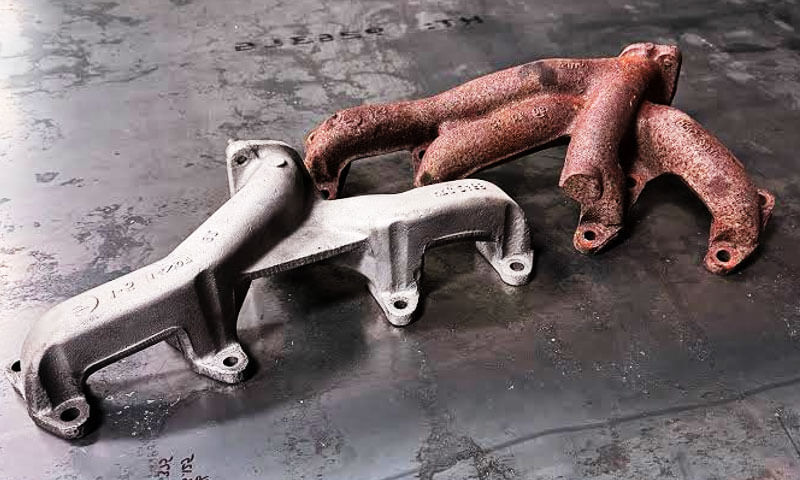
انتخاب بین آلومینیوم ریخته گری دقیق و فولاد ریخته گری صرفاً مقايسه وزن يا قيمت مواد نيست.
در سرمایه گذاری سرمایه گذاری, تفاوت بین این دو خانواده مواد تقریباً بر هر مرحله از تولید تأثیر می گذارد - از ذوب آلیاژ و آماده سازی پوسته گرفته تا دروازه., تغذیه, عملیات حرارتی, ماشینکاری, و بازرسی نهایی.
پس از سالها کار با فرآیندهای ریخته گری دقیق, من متوجه شده ام که بسیاری از مشکلات ریخته گری زمانی رخ می دهد که فرآیند توسعه یافته برای فولاد به سادگی به آلومینیوم بدون تغییر رویکرد اساسی منتقل شود..
آلیاژهای آلومینیوم چگالی کمتری دارند, هدایت حرارتی بالاتر, رفتار اکسیداسیون قوی, و ویژگی های مختلف انجماد.
فولاد, در همین حال, دماهای ریختن بالاتری را می طلبد و به طور کلی نیازهای حرارتی و مکانیکی بیشتری را روی پوسته سرامیکی و سیستم دروازه ایجاد می کند..
من تفاوت های اساسی را پوشش خواهم داد, چالش های ذوب و ریختن, نقش فیلتراسیون و اصلاح کننده ها, درمان مواد برگشتی, و معیارهای تصمیم گیری که باید انتخاب مواد را هدایت کند.
جایی که بتوانم, من داده هایی را از تجربه خودم و مغازه هایی که با آنها کار کرده ام به اشتراک خواهم گذاشت.
1. آلومینیوم ریخته گری دقیق در مقابل فولاد ریخته گری: تفاوت اساسی
واضح ترین تفاوت چگالی است. آلیاژهای آلومینیوم معمولاً چگالی حدودی دارند 2.6-2.8 گرم بر سانتی متر مکعب, در حالی که فولادهای کربنی و آلیاژی به طور کلی در اطراف هستند 7.8-7.9 گرم بر سانتی متر مکعب.
بنابراین یک ریخته گری آلومینیومی قابل مقایسه می تواند به طور چشمگیری سبک تر از یک ریخته گری فولادی باشد.
اما وزن تنها شروع است.
آلومینیوم همچنین دمای ذوب بسیار پایین تری دارد, به طور معمول در اطراف 600-660 درجه سانتی گراد بسته به آلیاژ, در حالی که فولاد به طور کلی در دمای بسیار بالاتر ریخته می شود 1,500درجه سانتیگراد.
این به طور کامل محیط ریخته گری را تغییر می دهد. آلومینیوم به جذب هیدروژن و تشکیل لایه اکسید حساس تر است, در حالی که فولاد تقاضاهای بسیار بیشتری برای نسوز پوسته دارد, مقاومت حرارتی, و طراحی شیروانی.

از دیدگاه ریخته گری, من تفاوت را اینگونه خلاصه می کنم:
ریخته گری آلومینیوم اغلب یک نبرد در برابر اکسیداسیون است, هیدروژن, تغذیه, و پاکیزگی; ریخته گری فولاد اغلب یک نبرد با دما است, پر کردن, تثبیت, و استرس حرارتی.
هیچ کدام از این دو ماده ذاتاً بهتر نیستند. آنها به سادگی نیاز به تفکر فرآیندی متفاوتی دارند.
2. تفاوت های اصلی مواد بین آلومینیوم ریخته گری دقیق و فولاد ریخته گری
قبل از مقایسه برنامه ها, درک تفاوت های اساسی متالورژیکی بین آلومینیوم و فولاد بسیار مهم است.
در ریخته گری سرمایه گذاری, این تفاوت ها به طور مستقیم تعیین می کند که چگونه ریخته گری به ذوب شدن نزدیک می شود, آماده سازی پوسته, دروازه, تغذیه, تصفیه, و ریختن.
| دارایی | دقت آلومینیوم بازیگران | دقت فولاد |
| ذوب شدن / ریختن دما | به طور معمول حدود 700-780 درجه سانتیگراد, وابسته به آلیاژ و فرآیند | معمولاً در حدود 1550-1650 درجه سانتیگراد برای ریختن, وابسته به درجه و فرآیند |
| تراکم | تقریباً 2.6-2.8 g/cm³ | تقریباً 7.8 g/cm³ |
| سیالیت | به طور کلی عالی است; به خوبی برای دیوارهای نازک و جزئیات ظریف مناسب است | خوب, اما به مدیریت حرارتی دقیق و اغلب دمای پوسته بالاتر نیاز دارد |
| انقباض خطی انجماد | تقریباً 1.0-1.3٪ برای آلیاژهای معمولی | تقریباً 0.5-0.7٪ |
| هدایت حرارتی | عالی; گرما به سرعت منتقل می شود | خیلی پایین تر; گرما برای مدت طولانی تری حفظ می شود |
تمایل به اکسیداسیون |
خیلی بلند; فیلم Al2O3 به سرعت بر روی فلز مذاب در معرض قرار می گیرد | مهم, با تشکیل سرباره و اکسید که نیاز به کنترل دارد |
| حساسیت به هیدروژن | عالی; رطوبت می تواند هیدروژن محلول و تخلخل ایجاد کند | نسبتاً پایین در مقایسه با آلومینیوم |
| بازتولید جزئیات سطح | زمانی که مذاب و پوسته به خوبی کنترل می شوند عالی است | خوب; به شدت به کیفیت پوسته و شرایط ریختن بستگی دارد |
3. چرا آلومینیوم ریخته گری دقیق جذاب است؟
آلومینیوم ریخته گری دقیق زمانی که بسیار ارزشمند است کاهش وزن و هندسه پیچیده اهداف اصلی طراحی هستند.
زیرا آلیاژهای آلومینیوم در دمای ریخته گری نسبتاً سیال بوده و رسانایی حرارتی خوبی دارند, آنها می توانند هندسه های سرمایه گذاری-ریخته گری نسبتاً دقیق را به طور مؤثر بازتولید کنند.
دیوارهای نازک, دنده, روسای, حفره, و ویژگیهای نصب یکپارچه اغلب میتوانند در یک ریختهگری منفرد به جای مونتاژ از اجزای متعدد گنجانده شوند..

مزیت وزن به ویژه در حمل و نقل و تجهیزات سیار مهم است.
جایگزینی یک قطعه فولادی با آلومینیوم می تواند جرم را به میزان قابل توجهی کاهش دهد بدون اینکه لزوماً عملکرد عملکردی مورد نیاز را در زمانی که طراحی به درستی بهینه شده باشد کاهش دهد..
آلومینیوم همچنین از طریق تشکیل یک لایه نازک اکسید، مقاومت خوبی در برابر خوردگی طبیعی ایجاد می کند.
آلیاژهای خاص می توانند مقاومت در برابر خوردگی بسیار بهتری نسبت به فولاد کربن معمولی ایجاد کنند, اگرچه انتخاب آلیاژ حیاتی است.
هر چند, مزایای آلومینیوم با قیمت همراه است: فلز مذاب بسیار حساس به آلودگی و تشکیل اکسید است.
4. تمیزی و فیلتراسیون مذاب آلومینیوم
از تجربه من, تمیزی مذاب یکی از مهمترین عوامل در ریخته گری دقیق آلومینیوم است.
آلومینیوم می تواند یک ریخته گری سرمایه گذاری دقیق را به خوبی پر کند, اما اگر مذاب حاوی لایه های اکسیدی باشد, گودال, یا هیدروژن محلول, پر کردن قالب خوب به تنهایی نمی تواند یک ریخته گری صدا ایجاد کند.
اجزای اکسید: مشکل شناوری
چگالی نسبتا کم آلومینیوم، حذف آخال را دشوارتر از آنچه بسیاری از مردم انتظار دارند، می کند.
آلومینیوم مذاب دارای چگالی تقریباً می باشد 2.4-2.7 گرم بر سانتی متر مکعب, در حالی که چگالی فولاد در اطراف است 7.8 g/cm³.
مهمتر, اکسید آلومینیوم (الحس) چگالی تشکیل شده روی سطح آلومینیوم مذاب به مذاب آلومینیوم بسیار نزدیکتر از بسیاری از آخال های معمولی فولاد است..
در نتیجه, لایههای اکسید و ذرات غیرفلزی ریز میتوانند در مذاب معلق بمانند، نه اینکه به سرعت توسط گرانش جدا شوند..
زمانی که فلز وارد قالب شد, این آلاینده ها می توانند در داخل ریخته گری به دام بیفتند, تولید کننده اجزاء اکسید, دو فیلم, نقص سطحی, و قابلیت اطمینان مکانیکی را کاهش داد.
به همین دلیل است که ریخته گری سرمایه گذاری آلومینیوم به جای اتکا به صرف زمان، به کنترل تمیزی ذوب نیاز دارد..
فیلتراسیون سرامیکی
فیلترهای فوم سرامیکی به طور گسترده در ریخته گری سرمایه گذاری آلومینیوم برای حذف استفاده می شود فیلم اکسید, گودال, و سایر ذرات غیر فلزی.
انتخاب فیلتر باید اندازه منافذ را در نظر بگیرد, ناحیه فیلتر, سرعت جریان فلز, و هندسه ریخته گری.
برای بسیاری از ریخته گری های آلومینیومی, 20-30 فیلتر PPI یک محدوده شروع عملی فراهم می کند, اگرچه مشخصات نهایی باید برای ریخته گری خاص تایید شود.
فیلتر باید در یک بخش ثابت از سیستم دروازه قرار گیرد و برای جلوگیری از انجماد زودرس فلز از قبل گرم شود..
برای بازیگران بحرانی, فیلتراسیون چند مرحله ای ممکن است برای بهبود تمیزی مذاب بدون محدود کردن بیش از حد جریان استفاده شود.
هیدروژن و گاز زدایی
هیدروژن یکی دیگر از منابع اصلی عیوب داخلی است. آلومینیوم مذاب به راحتی هیدروژن را جذب می کند رطوبت در جو, مواد شارژ, و تجهیزات ریخته گری.
همانطور که آلومینیوم جامد می شود, حلالیت هیدروژن به شدت کاهش می یابد, افزایش خطر تخلخل گاز و سوراخ سوزنی.
گاز زدایی چرخشی با آرگون یا نیتروژن معمولاً برای کاهش هیدروژن محلول قبل از ریختن استفاده می شود.
پارامترهای تصفیه باید با توجه به شرایط مذاب و الزامات تولید کنترل شوند, و نتیجه را می توان با استفاده از آن تأیید کرد تست کاهش فشار (RPT) یا تست شاخص چگالی.
5. چرا فولاد ریخته گری گزینه بهتری برای برنامه های کاربردی سنگین باقی می ماند؟
فولاد ریخته گری مشخصات عملکردی اساساً متفاوتی دارد.
چگالی آن بسیار بیشتر از آلومینیوم است, اما قدرت مطلق عالی را فراهم می کند, سختی, مقاومت در برابر پوشیدن, و قابلیت دما در طیف گسترده ای از درجه ها.
بنابراین، ریختهگریهای فولاد کربنی و فولاد آلیاژی معمولاً برای اجزای تحت بارهای مکانیکی بالا انتخاب میشوند., تأثیر, فشار, یا دمای عملیاتی بالا.

فولاد همچنین طیف وسیعی از امکانات آلیاژی را ارائه می دهد. بسته به برنامه, ریخته گری می تواند فولاد کربنی را انتخاب کند, فولاد کم آلود, فولاد ضد زنگ, فولاد مقاوم در برابر حرارت, نمرات مقاوم در برابر سایش, یا سایر ترکیبات تخصصی.
برای قطعاتی که در آن قدرت ساختاری, مقاومت در برابر ضربه, یا عملکرد در دمای بالا مهمتر از وزن است, فولاد ریخته گری می تواند راه حل مهندسی مناسب تری باشد.
نقطه ضعف به همان اندازه ساده است: فولاد سنگین است و به فرآیند حرارتی بسیار سخت تری نیاز دارد.
6. طراحی سیستم گیتینگ: با آلومینیوم و فولاد نمی توان یکسان رفتار کرد
این یکی از مهم ترین تفاوت ها در ریخته گری سرمایه گذاری است.
سیستم دروازه ای که برای فولاد طراحی شده است را نمی توان به سادگی برای آلومینیوم کپی کرد.
آلومینیوم مذاب چگالی نسبتا کم و هدایت حرارتی بالایی دارد. مهمتر, هنگامی که سطح مذاب مختل می شود، تمایل زیادی به تشکیل لایه های اکسیدی دارد.
تلاطم بیش از حد می تواند این فیلم ها را در جریان فلز جمع کند, ایجاد عیوب داخلی.
برای ریخته گری سرمایه گذاری آلومینیوم, پر کردن صاف و کنترل شده بنابراین ضروری است.
بسته به جزء, مفاهیم تغذیه از پایین یا کنار می توانند سودمند باشند زیرا برخورد مستقیم را کاهش می دهند و پر شدن تدریجی را ترویج می کنند.
فولاد دارای دمای ریختن بسیار بالاتر و رفتار جریان و انجماد متفاوت است.
سیستم دروازه باید بار حرارتی بسیار بیشتری را تحمل کند و در عین حال تغذیه کافی و به حداقل رساندن تلاطم را فراهم کند., فرسایش, و سایر عیوب ریخته گری.
درس عملی ساده است:
تغییر آلیاژ به معنی بازنگری در کل سیستم ورودی و تغذیه است - نه فقط تغییر دمای ذوب.
7. تغذیه و انقباض: یک تفاوت عمده در طراحی ریخته گری
هر دو آلیاژ آلومینیوم و فولاد تحت انقباض انجماد قرار می گیرند, اما رفتار دقیق به شدت به شیمی آلیاژ و محدوده انجماد ریخته گری بستگی دارد.
آلیاژهای آلومینیوم می توانند چالش های تغذیه ای قابل توجهی را ایجاد کنند, به ویژه در هندسه های حاوی مقاطع ضخیم, نقاط داغ جدا شده, و تغییرات ناگهانی در ضخامت دیواره.
زیرا آلومینیوم به طور موثر گرما را هدایت می کند, انجماد موضعی می تواند به سرعت رخ دهد, طراحی مسیر تغذیه را به ویژه مهم می کند.
مناسب قیام, لرز, گیتس, انتقال بخش, و انجماد جهتی بنابراین باید در طول توسعه ابزار در نظر گرفته شود.
برای فولاد, دمای ریختن بسیار بالاتر یک محیط حرارتی متفاوت ایجاد می کند.
شیب های حرارتی بزرگ و نقاط داغ می توانند برای مدت طولانی تری فعال بمانند, و طراحی رایزر برای جلوگیری از حفره های انقباضی و تخلخل اهمیت ویژه ای پیدا می کند.
این یکی از دلایلی است که چرا شبیه سازی ریخته گری می تواند قبل از نهایی شدن ابزار ارزشمند باشد.
این اجازه می دهد تا ریخته گری رفتار پر کردن را ارزیابی کند, تثبیت, نقاط داغ, و تغذیه قبل از تعهد به تولید ابزار.
8. ذوب و ریختن کنترل
ریختن لحظه حقیقت در آلومینیوم ریخته گری دقیق است. ذوب شدن, قصور, تصفیه, آماده سازی پوسته, و درمان آلیاژی را می توان به خوبی کنترل کرد, اما تمرین ضعیف ریختن می تواند در عرض چند ثانیه باعث ایجاد نقص شود.
هدف انتقال آلومینیوم مذاب تمیز به داخل حفره است, به طور مداوم, و با حداقل تلاطم.
آماده سازی پوسته
قبل از ریختن, پوسته سرامیکی باید تمیز و عاری از ذرات سست باشد. گرد و غبار, مواد سرامیکی باقیمانده, و قبل از اینکه پوسته وارد عملیات ریختن شود، ماسه شل باید با هوای تمیز حذف شود.
در حین پیش گرم کردن, قرار دادن فنجان ریختن به سمت پایین نیز می تواند به حذف ذرات باقیمانده به جای ورود به سیستم دروازه کمک کند..
دمای پوسته باید نسبتاً یکنواخت باشد. اختلاف دمای زیاد بین نواحی مختلف پوسته می تواند رفتار پر شدن و انجماد آلومینیوم را تغییر دهد و به کیفیت ریخته گری ناسازگار کمک کند..
ریختن دما
برای بسیاری از ریخته گری های سرمایه گذاری آلومینیوم, دمای ریزش در اطراف 720 ± 10 درجه سانتیگراد می تواند به عنوان یک محدوده شروع عملی استفاده شود, اما نباید آن را به عنوان یک مقدار ثابت برای هر ریخته گری در نظر گرفت.
ترکیب آلیاژی, ضخامت دیواری, فاصله پر کردن, و هندسه ریخته گری همگی دمای مناسب را تحت تأثیر قرار می دهند.
من یک بار روی ریختهگری کار میکردم که وقتی تقریباً ریخته میشد، تخلخل ناشی از گرمای بیش از حد ایجاد میکرد 720درجه سانتیگراد.
دمای ریختن را کاهش دادیم 690-700 درجه سانتیگراد, و نقص از بین رفت. درس سرراست بود: دمای ریخته گری باید با ریخته گری مطابقت داشته باشد نه اینکه صرفاً از یک عدد استاندارد پیروی کند.
به طور کلی, مقاطع نازک و پیچیده ممکن است برای حفظ سیالیت کافی به دمای بالاتری نیاز داشته باشند, در حالی که دمای بیش از حد بالا در بخش های ضخیم می تواند خطر گرم شدن بیش از حد را افزایش دهد, نقص های مربوط به گاز, و سایر مشکلات ریخته گری.
کنترل جریان ریختن
آلومینیوم مذاب با قرار گرفتن در معرض هوا به سرعت اکسید می شود, و ریختن متلاطم فرصت تشکیل فیلم اکسید و حباب را افزایش می دهد.
بنابراین ملاقه یا لبه ریختن باید a کوتاه, متمرکز شده است, و جریان فلزی پیوسته به جای یک جریان شکسته یا پاشیده.
جریان باید به آرامی وارد فنجان ریختن شود, با افت غیر ضروری و تغییر جهت اجتناب شود.
این یک جزئیات عملیاتی کوچک است, اما تأثیر مستقیمی بر تمیزی مذاب دارد. در ریخته گری سرمایه گذاری آلومینیوم, هر پاشش غیر ضروری منبع بالقوه آلودگی اکسید است.
فیلتراسیون دوگانه برای ریخته گری بحرانی
برای اجزای حیاتی, بوها ترتیب فیلتراسیون دو مرحله ای می تواند کنترل بیشتری را فراهم کند.
یک فیلتر نسبتاً درشت را می توان در بالادست قرار داد, مانند نزدیک فنجان ریختن یا اسپرو, در حالی که یک فیلتر ریزتر در پایین دست در رانر قرار می گیرد.
علاوه بر بهبود حذف گنجاندن, این آرایش می تواند به کاهش سرعت و تلاطم فلز قبل از رسیدن آلومینیوم به حفره کمک کند.
مشخصات فیلتر و محل دقیق آن باید با توجه به وزن ریخته گری تعیین شود, دبستان, و به جای اعمال یک پیکربندی برای هر قسمت، به سرعت پر شدن نیاز داشت.
دمای پوسته و زمان ریختن
ریخته گری سرمایه گذاری استفاده می کند پوسته سرامیکی داغ, بنابراین پیش گرم کردن پوسته بخش مهمی از کنترل ریختن است.
بسته به آلیاژ و هندسه ریخته گری, دمای پوسته تقریباً 500-600 درجه سانتیگراد معمولاً استفاده می شود.
هنگامی که پوسته از کوره پیش گرم خارج می شود, عملیات ریختن باید در یک پنجره زمانی کنترل شده کامل شود.
در عمل تولید توضیح داده شده در اینجا, حفظ فاصله در حدود یک ساعت به جلوگیری از خنک شدن بیش از حد پوسته کمک می کند.
اگر دمای پوسته خیلی پایین بیاید, شرایط پر شدن و انجماد تغییر می کند, به خصوص برای مقاطع نازک یا پیچیده, و خطر عیوب مانند تخلخل سوراخ سوزنی می تواند افزایش یابد.
اصل عملی ساده است: دمای پوسته را کنترل کنید, ریختن دما, جریان جاری, و زمان ریختن به عنوان یک عملیات.
ریخته گری سرمایه گذاری آلومینیوم به ویژه به اختلالات در این چند ثانیه حساس است, بنابراین ثبات در مرحله ریختن برای کیفیت ریخته گری قابل تکرار ضروری است.
9. دقت ابعادی و ماشینکاری
ریختهگری سرمایهگذاری اغلب انتخاب میشود زیرا میتواند اجزای نسبتاً پیچیدهای به شکل نزدیک به شبکه با نیازهای ماشینکاری کمتر تولید کند..
آلومینیوم ریخته گری دقیق در کاربردهایی که هندسه سبک وزن و ویژگی های یکپارچه مهم هستند، مزیت دارد.
ماشینکاری آلومینیوم نیز به طور کلی آسانتر از بسیاری از گریدهای فولادی است, اگرچه آلیاژهای غنی از سیلیکون و شرایط خاص عملیات حرارتی میتوانند بر سایش ابزار و سطح کار تأثیر بگذارند.
فولاد ریخته گری دقیق به دلیل سختی و استحکام بالاتر، به طور کلی به تلاش ماشینکاری بیشتری نیاز دارد, بسته به درجه و شرایط عملیات حرارتی.

برای هر دو ماده, هر چند, مهمترین عامل اغلب نه خود عملیات ماشینکاری بلکه چگونه ریخته گری برای ماشین کاری طراحی شده است.
داده های ماشینکاری, کمک هزینه سهام, مکان یابی سطوح, سوراخ, نخ, صورت, و سوراخ های بحرانی باید از ابتدا در طرح ریخته گری گنجانده شوند.
یک ریختهگری سرمایهگذاری که به خوبی طراحی شده است نباید به سادگی «اول ساخته شود و بعداً مشخص شود».
10. مقاومت در برابر خوردگی: آلیاژ را انتخاب کنید, نه فقط خانواده مادی
خیلی ساده است که بگوییم آلومینیوم در برابر خوردگی مقاوم است و فولاد نه.
پاسخ واقعی به ترکیب آلیاژ بستگی دارد, محیط زیست, وضعیت سطح, و قرار گرفتن در معرض.
بسیاری از آلیاژهای آلومینیوم یک لایه اکسید پایدار را تشکیل می دهند که محافظت در برابر خوردگی مفیدی را فراهم می کند.
بنابراین برخی از آلیاژهای ریخته گری آلومینیوم برای تجهیزات فضای باز مناسب هستند, اجزای حمل و نقل, کاربردهای مرتبط با دریا, و محیط های صنعتی عمومی.
عملکرد فولاد بسیار متفاوت است. فولاد کربن معمولی در بسیاری از محیط های خورنده نیاز به حفاظت مناسب دارد, در حالی که فولادهای ریخته گری ضد زنگ و آلیاژی بالا می توانند مقاومت بسیار خوبی در برابر خوردگی ایجاد کنند.
برای فرآوری شیمیایی, تجهیزات دریایی, پمپ, دریچه, و سایر محیط های تهاجمی, انتخاب آلیاژ خاص مهمتر از انتخاب ساده آلومینیوم یا فولاد است.
11. چارچوب تصمیم گیری: چه موقع آلومینیوم را در مقابل انتخاب کنید. فولاد
انتخاب بین آلومینیوم ریخته گری دقیق و فولاد ریخته گری باید بر اساس وزن قطعه باشد, بارگذاری مکانیکی, دمای عملیاتی, محیط خوردگی, الزامات بعدی, و هدف هزینه کلی.
هیچ یک از مواد به طور جهانی بهتر نیستند. انتخاب مناسب، انتخابی است که عملکرد کافی را بدون افزودن مواد غیر ضروری ارائه دهد, پردازش, یا هزینه ماشینکاری.
| عامل انتخاب | انتخاب آلومینیوم ریخته گری دقیق زمانی که… | انتخاب فولاد ریخته گری دقیق زمانی که… |
| وزن | جرم کم یک نیاز اصلی است. چگالی آلومینیوم به طور معمول در اطراف است 2.6-2.8 گرم بر سانتی متر مکعب, چگالی آن تقریباً یک سوم فولاد است. | وزن کمتر از قدرت اهمیت دارد, دوام, یا استحکام ساختاری. |
| قدرت & بار | استحکام متوسط تا بالا مورد نیاز است و طراحی می تواند مدول و استحکام کمتر آلومینیوم را در مقایسه با فولاد در خود جای دهد.. | بارهای مکانیکی بالا, تأثیر, پوشیدن, یا مقاومت سازه ای الزامات غالب هستند. |
| دمای عملیاتی | دمای سرویس نسبتاً متوسط و سازگار با آلیاژ آلومینیوم انتخابی است. | این قطعه باید خواص مکانیکی خود را در دماهای بسیار بالا حفظ کند. |
| مقاومت در برابر خوردگی | یک آلیاژ آلومینیوم مناسب مقاومت خوردگی مورد نیاز را فراهم می کند, به خصوص در جایی که ساختار سبک وزن نیز مهم است. | شرایط خدمات سخت نیازمند یک درجه فولادی است که برای خوردگی خاص انتخاب شده است, پوشیدن, یا عملکرد در دمای بالا. |
هندسه پیچیده |
دیوارهای نازک, سازه های سبک وزن, حفره های پیچیده, و ویژگی های دقیق مهم هستند. | هندسه پیچیده مورد نیاز است، اما جزء همچنین به استحکام و قابلیت دمای بالاتر فولاد نیاز دارد. |
| عملکرد حرارتی | هدایت حرارتی بالا و اتلاف سریع گرما مفید است. | هدایت حرارتی کمتر قابل قبول است یا رسانایی حرارتی یک الزام طراحی اولیه نیست. |
| کنترل انقباض | ریخته گری کنترل قوی بر انقباض نسبتاً بالای انجماد آلومینیوم و نیازهای تغذیه مرتبط دارد. | رفتار انقباض قابل پیش بینی تر و روش های سرمایه گذاری-ریخته گری فولاد ثابت ترجیح داده می شود. |
| تمیزی ذوب شود | سازنده دارای کنترل هیدروژن قابل اعتماد است, مدیریت اکسید, تصفیه, و شیوه های ذوب تمیز. | این نرم افزار به چالش های خاص تمیزی مذاب مرتبط با آلومینیوم حساسیت کمتری دارد. |
ماشینکاری |
مواد سبک وزن و ماشینکاری نسبتاً خوب برای قطعه نهایی سودمند است. | سختی بالاتر, قدرت, یا مقاومت در برابر سایش مهمتر از راندمان ماشینکاری است. |
| برنامه های معمولی | اجزای سبک وزن خودرو, محوطه, براکت, قطعات مدیریت حرارتی, اجزای تجهیزات, و سایر قطعات حساس به وزن. | ماشین آلات سنگین, دریچه های صنعتی, مؤلفه های ساختاری, قطعات مقاوم در برابر سایش, قطعات با بار بالا, و برنامه های درجه حرارت بالا. |
| اولویت انتخاب کلی | کاهش وزن + مقاومت در برابر خوردگی + عملکرد حرارتی + راندمان تولید | قدرت + دوام + قابلیت دما + عملکرد شدید خدمات |
12. چگونه Zhengzhou LangHe به آلومینیوم ریخته گری دقیق و فولاد ریخته گری نزدیک می شود
در ژنگژو لانگهه, انتخاب مواد بهعنوان بخشی از فرآیند مهندسی ریختهگری تلقی میشود تا تصمیم خرید پس از تکمیل طراحی..
برای یک پروژه ریخته گری دقیق جدید, اولین قدم این است که نیازهای واقعی مؤلفه را درک کنید: شرایط بارگیری, دمای عملیاتی, محیط خوردگی, تحمل های ابعادی, الزامات ماشینکاری, مقدار تولید, و طول عمر مورد انتظار.
از آنجا, فرآیند ریخته گری را می توان در اطراف آلیاژ انتخاب شده توسعه داد.
برای ریخته گری سرمایه گذاری آلومینیوم, توجه ویژه ای به تمیزی ذوب می شود, کنترل رطوبت, مدیریت هیدروژن, تصفیه, دروازه, تغذیه, و عملیات حرارتی.
برای فولاد ریخته گری, تمرکز به سمت مقاومت حرارتی پوسته تغییر می کند, ریختن دما, رفتار پر کردن, تغذیه, کنترل آلیاژ, و عملیات حرارتی.
جایی که ماشینکاری CNC مورد نیاز است, ریخته گری و ماشینکاری را نیز می توان با هم در نظر گرفت.
این اجازه می دهد تا قبل از نهایی شدن ابزار، امکانات ماشینکاری و ویژگی های داده تعیین شوند, کاهش ذخیره غیر ضروری و بهبود قوام جزء نهایی.
هدف صرفاً تولید قالبی نیست که با طراحی مطابقت داشته باشد. برای توسعه است مسیر تولید ریخته گری تا قطعه تمام شده پایدار.
13. پایان
انتخاب بین آلومینیوم ریخته گری دقیق و فولاد ریخته گری در نهایت به تعادل بین عملکرد بستگی دارد, وزن, محیط زیست, هندسه, تولید, و هزینه.
آلومینیوم ریخته گری دقیق به ویژه در هنگام وزن کم جذاب است, مقاومت در برابر خوردگی, هندسه پیچیده, و ماشین کاری کارآمد مهم هستند.
فولاد ریخته گری دقیق برای بسیاری از کاربردهایی که به استحکام مطلق بالا نیاز دارند، گزینه قویتری باقی میماند, مقاومت در برابر ضربه, مقاومت در برابر پوشیدن, یا عملکرد در دمای بالا.
فرآیندهای تولید به همان اندازه متفاوت است. آلومینیوم به کنترل دقیق هیدروژن نیاز دارد, اجزاء اکسید, تمیزی ذوب شود, تصفیه, دروازه, و تغذیه, در حالی که فولاد نیاز به توجه بیشتری به عملکرد پوسته در دمای بالا دارد, پر کردن, شیب حرارتی, تغذیه, و عملیات حرارتی.
پس از سال ها کار بازیگری, دیدگاه من مستقیم است: هیچ ماده ریخته گری جهانی بهتری وجود ندارد.
ماده بهتر ماده ای است که ویژگی های متالورژیکی آن با نیازهای خدمات واقعی قطعه مطابقت داشته باشد و فرآیند تولید آن را بتوان به طور مداوم کنترل کرد..
برای ریخته گری دقیق, انتخاب مواد خوب مرحله نهایی قبل از تولید نیست. این نقطه شروع کل فرآیند ریخته گری است.
متداول
تفاوت اصلی بین آلومینیوم ریخته گری دقیق و فولاد ریخته گری چیست؟?
آلومینیوم نقطه ذوب پایین تری دارد, چگالی پایین, هدایت حرارتی بالاتر, انقباض بالاتر, و تمایل بسیار قوی تر به تشکیل اکسید و جذب هیدروژن.
فولاد استحکام بالاتری دارد, مقاومت در برابر دمای بالاتر, و چقرمگی تاثیر بهتری دارد. فرآیندهای ریخته گری در دروازه متفاوت است, تصفیه, عمل ذوب, و آماده سازی قالب.
آیا یک ریخته گری فولاد می تواند به راحتی به ریخته گری آلومینیوم تبدیل شود?
نه به راحتی. سیستم ریختن, تصفیه, عمل ذوب, انتخاب اصلاح کننده, و کنترل های محیطی همگی باید دوباره طراحی شوند.
ریختهگریهای فولادی که سعی میکنند از سیستمهای ریختهگری بالا برای آلومینیوم استفاده کنند، معمولاً دارای اکسیدهای شدید و تخلخل هستند..
چرا فیلتراسیون برای آلومینیوم بسیار مهمتر از فولاد است؟?
اجزاء اکسید آلومینیوم در مذاب آلومینیوم تقریباً به طور خنثی شناور هستند, بنابراین آنها شناور نمی شوند.
آخال های فولادی اختلاف چگالی بیشتری دارند و با نگه داشتن و اسکیم کردن قابل جدا شدن هستند. آلومینیوم برای حذف اجباری اجزاء به فیلترهای فوم سرامیکی نیاز دارد.
چه چیزی باعث سوراخ های پین در ریخته گری آلومینیوم می شود?
سوراخ های پین توسط هیدروژن محلول در مذاب ایجاد می شوند. هیدروژن از واکنش آلومینیوم با بخار آب به دست می آید.
حلالیت هیدروژن در طول انجماد به شدت کاهش می یابد, بنابراین هیدروژن حباب ها را تشکیل می دهد.
پیشگیری شامل کنترل رطوبت است, گاز زدایی با آرگون یا نیتروژن, و محدود کردن زمان ریختن.
چه اصلاح کننده هایی در آلیاژهای آلومینیوم-سیلیکون استفاده می شود?
سدیم, استرانسیوم, و آنتیموان رایج ترین تعدیل کننده ها هستند. سدیم سریع الاثر اما کوتاه مدت است.
استرانسیوم 6 تا 8 ساعت دوام می آورد اما تمایل به سوراخ پین را افزایش می دهد. آنتیموان سیالیت خوبی دارد و از ذوب مجدد جان سالم به در می برد، اما نسبت به سرعت سرد شدن حساس است.
چرا آلودگی آهن در ریخته گری آلومینیوم مشکل ساز است؟?
آهن سخت تشکیل می شود, ترکیبات بین فلزی شکننده که قابلیت ماشینکاری و خواص مکانیکی را کاهش می دهند.
آلودگی آهن از بوته ها ناشی می شود, ابزار, و روکش ها. تمام ابزارهایی که با مذاب تماس دارند باید پوشش داده شوند یا از مواد غیر آهنی ساخته شده باشند.