ریخته گری تجهیزات سنگین اجزای ساختاری و کاربردی هستند که با ریختن فلز مذاب در قالب ها برای ایجاد قطعاتی که هندسه های پیچیده را با هم ترکیب می کنند تولید می شوند., قدرت مکانیکی بالا, و تولید مقرون به صرفه در مقیاس.
آنها در صنایعی مانند ساختمان سازی ضروری هستند, معادن, کشاورزی, راه آهن, دریایی و انرژی.
انتخاب مواد مناسب, فرآیند ریخته گری, پس پردازش حرارتی و مکانیکی, و کنترل کیفیت دقیق عمر سرویس و هزینه چرخه عمر را تعیین می کند.
1. ریخته گری تجهیزات سنگین چیست؟
ریختهگریهای تجهیزات سنگین، اجزای فلزی نزدیک به شبکه هستند که توسط فرآیندهای ریختهگری تولید میشوند. (به عنوان مثال, ریخته گری, بازیگران گمشده, سرمایه گذاری سرمایه گذاری, ریخته گری) در نظر گرفته شده برای خدمات باربری ساختاری یا عملکردی در ماشین آلات سنگین متحرک یا ثابت.

ویژگی های متمایز
- اندازه & اندازه. توده ها معمولاً از ده ها کیلوگرم متغیر است (به عنوان مثال, محفظه های گیربکس فشرده ≈ 50 کلوت) تا چندین تن (قاب کامیون های معدنی بزرگ و محفظه آسیاب - ده ها تا صدها تن).
ابعاد خطی معمولاً برای مجموعه های بزرگ از چند متر بیشتر می شود. - عملکرد تحمل بار. این قطعات بارهای استاتیکی و دینامیکی را منتقل می کنند (خم, پیچ خوردگی, نیروهای محوری و ضربه) و بنابراین نیاز به یک ترکیب کنترل شده از قدرت دارند, سختی و سفتی.
اجزای معمولی عبارتند از بوم, قاب, محوطه, کوپلرها و هاب ها. - تاب آوری محیطی. برای قرار گرفتن در معرض گرد و غبار طراحی شده است, رطوبت, مواد شیمیایی خورنده (لقاح, نمک ها),
ساینده ها و محدوده دمایی وسیع (پنجره سرویس نمونه: -40 درجه سانتیگراد تا +150 درجه سانتیگراد; افراط ممکن است نیاز به آلیاژهای تخصصی یا محافظت از سطح داشته باشد). - مبادله طراحی - هزینه در مقابل دوام. ریخته گری اغلب هزینه بیشتری برای تولید در هر قطعه نسبت به جوش های ساده ساخته شده دارد، اما هندسه یکپارچه را ارائه می دهد,
مجموعه های کمتر و حذف فاق های جوش (سایت های رایج شروع کرک), منجر به عمر طولانیتر میدان و هزینه کل مالکیت کمتر برای بسیاری از کاربردهای سنگین میشود.
اهداف عملکرد نماینده (معمولی, توسط برنامه)
- استحکام کششی (RM): اجزای ریختگی ساختاری: ≥ 400 MPA (رایج برای آهن داکتیل, فولادهای ریخته گری با مقاومت متوسط);
اجزای استرس بالا (قلاب جرثقیل, بلند کردن چشم): تا 700-900 مگاپاسکال برای خاموش شدن & فولادهای آلیاژی گرم شده. - سختی (چارپی پنجم): مشخص کنید انرژی مطلق در دما, به عنوان مثال, ≥ 20 J در 20- درجه سانتیگراد (به نقل از "CVN ≥ 20 J @ -20 درجه سانتیگراد), با پذیرش طبق ASTM E23 / ISO 148.
- مقاومت در برابر پوشیدن: سختی یا تست سایش استاندارد را تعریف کنید; به عنوان مثال, سختی برینل HB ≥ 200 برای اجزای مقاوم در برابر سایش, یا مشخص کنید ASTM G65 محدودیت های تلفات جرم چرخ ماسه-لاستیک.
- ثبات ابعادی / تحمل ها: ریخته گری های سازه ای بزرگ معمولاً پذیرفته می شوند ± 1-3 میلی متر در متر بسته به بحرانی بودن ویژگی;
تلورانس های سخت تری را مشخص کنید (به عنوان مثال, 0.1-0.5 میلی متر) فقط برای سطوح نصب دقیق پس از اتمام ماشینکاری.
2. بازار & کاربرد ریخته گری تجهیزات سنگین
ریخته گری تجهیزات سنگین کاربردهای سنگین متنوعی را ارائه می دهد:

- ساخت و ساز & خاکبرداری: سطل ها, رونق, جفت کننده ها, محفظه های پین.
- معادن: فک های سنگ شکن, رسانه آسیاب, محفظه های آسیاب.
- کشاورزی: شخم زدن, محل تجهیزات دنده, اجزای تراکتور.
- راه آهن & حمل و نقل: جفت کننده ها, اجزای ترمز, قاب کامیون.
- دریایی & خارج از ساحل: قطب های پیشرو, پمپ, سهام رودر.
- نیروگاه & روغن & گاز: توربین, بدنهای, پمپ.
هر بخش الزامات مجزایی را تحمیل می کند: مقاومت در برابر سایش و چقرمگی ضربه در معدن; مقاومت در برابر خوردگی در دریا; استقامت خستگی در راه آهن; و تلرانس های محکم و پرداخت های صاف در تجهیزات هیدرولیک و دوار.
3. انتخاب مواد معمول - ریخته گری تجهیزات سنگین
چدن
- خاکستری خاکستری (GI)
-
- چرا استفاده شده است: میرایی عالی, مقاومت فشاری خوب, کم هزینه, ریخته گری آسان برای اشکال پیچیده بزرگ.
- کاربردهای معمولی: پایه ماشین, محوطه, پوشش های غیر سازه ای.
- خواص: استحکام کششی متوسط, ماشینکاری خوب, شکل پذیری / چقرمگی ضعیف.
- چدن داکتیل/ندولار (SG / آهن, ASTM A536)
-
- چرا استفاده شده است: ترکیبی از استحکام و چقرمگی با هزینه کمتر نسبت به فولاد; کروی های گرافیتی شکل پذیری می دهند.
- کاربردهای معمولی: اتصالات, ریخته گری های ساختاری خاص, چرخ دنده, اجزای میان کار.
- خواص: مقاومت در برابر خستگی خوب, قابل جوش با احتیاط, به austempering پاسخ می دهد (ادی) برای عملکرد بالاتر.
- آهن گرافیتی فشرده (CGI)
-
- چرا استفاده شده است: بین آهن خاکستری و شکل پذیر - استحکام و خستگی بهتر از GI, رسانایی حرارتی بهتر از آهن داکتیل.
- کاربردهای معمولی: بلوک موتور, بخش های سازه ای با تنش متوسط که در آنها میرایی ارتعاش و استحکام لازم است.
- رنگ سفید & آهن سفید آلیاژی
-
- چرا استفاده شده است: بسیار سخت و مقاوم در برابر سایش (اغلب سطح با عملیات حرارتی سخت می شود), شکننده است مگر اینکه آلیاژ/درمان شود.
- کاربردهای معمولی: بوش آسیاب, فک های سنگ شکن, درج های با سایش بالا (را می توان به عنوان قطعات سایش قابل تعویض ریخته گری کرد).
فولادهای ریخته گری
- کربن & فولادهای ریخته گری کم آلیاژ (به عنوان مثال, ASTM A216 WCB, A350 L0 و غیره)
-
- چرا استفاده شده است: استحکام کششی و چقرمگی بالاتر نسبت به آهن; تاثیر بهتر و رفتار خستگی; قابل جوش و قابل تعمیر.
- کاربردهای معمولی: ساختاری, محل فشار, قلاب جرثقیل, قاب های با بارگذاری بالا.
- فولادهای ریخته گری آلیاژی (CR-MO, در CR-I, و غیره)
-
- چرا استفاده شده است: برای استحکام بالا طراحی شده است, دمای بالا, مقاومت در برابر سایش یا ضربه. قابل عملیات حرارتی برای ترکیبات با استحکام/چقرمگی بالا.
- کاربردهای معمولی: خاموش & اجزای معتدل در کاربردهای پر استرس.
آلیاژهای خاص & ضد زنگ
- ریخته گری ضد زنگ آستنیتی و فریتی (cf8/cf8m, ASTM A351 / A743)
-
- چرا استفاده شده است: مقاومت در برابر خوردگی (آب دریا, قرار گرفتن در معرض شیمیایی), انعطاف پذیری خوب.
- کاربردهای معمولی: محفظه پمپاژ, قطعات دریایی, قطعات ساختاری محیط خورنده.
- دوتایی & دوازدهم (به عنوان مثال, 2205, 2507 معادل ها)
-
- چرا استفاده شده است: استحکام بالاتر از ضد زنگ آستنیتی و مقاومت برتر در برابر ترک خوردگی تنش کلرید; در هنگام خوردگی استفاده می شود + قدرت مورد نیاز است.
- کاربردهای معمولی: تجهیزات آب دریا, قطعات دریایی.

- نیکل بالا & آلیاژهای مقاوم در برابر گرما (هستلووی, ناله, الیاژ 20, و غیره)
-
- چرا استفاده شده است: مقاومت استثنایی در برابر خوردگی یا در دمای بالا; گران - فقط در صورت لزوم استفاده می شود.
- کاربردهای معمولی: پردازش شیمیایی, محیط های خورنده شدید, محفظه های با دمای بالا.
مهندسی شده & رویکردهای ترکیبی
- آهن انعطاف پذیر (ادی) - آهن پردازش به ماتریس بینیتی (استحکام بالاتر + مقاومت در برابر پوشیدن).
- روکش های آهن سفید, حیا, آسترهای سرامیکی/فلزی - برای ایجاد مناطق سایش مقاومت در برابر سایش بسیار بالا در حالی که ریخته گری عمده را سخت تر و ارزان تر نگه می دارد استفاده می شود..
- ریخته گری درجه بندی شده یا دو فلزی عملکردی - فلز پایه سخت را با آلیاژهای سطح سخت یا درج های سایش قابل تعویض ترکیب کنید.
محدوده خصوصیات مکانیکی معمولی - جدول گویا
ارزش ها نشان دهنده هستند. طراحی نهایی باید از داده های MTR/تست تایید شده و نتایج عملیات حرارتی خاص تامین کننده استفاده کند.
| خانواده مادی | Rm کششی معمولی (MPA) | کشیدگی (%) | سختی معمولی (HB) | استفاده معمولی |
| خاکستری خاکستری (ASTM A48) | 150-350 | 0.5–2 | 120–260 | محوطه, پایه |
| آهن (ASTM A536) | 400-700 | 2- 18 | 140–260 | قطعات ساختاری/متوسط |
| آهن انعطاف پذیر (ادی) | 700–1،100 | 2–6 | 200-350 | استحکام بالا + قطعات بپوشید |
| آهن گرافیتی فشرده (CGI) | 350-600 | 1–8 | 160- 280 | بلوک موتور, ساختاری |
| سفید/آهن سفید آلیاژی | 300- 900 (شکننده) | <1 | 400-700+ | آسترهای ساینده, آرواره ها |
| فولاد ریخته گری کربن/کم آلیاژ | 400-800 | 8-20 | 150-320 | ساختاری, قطعات تحت فشار |
| خاموش & فولاد آلیاژی معتدل | 700-1300 | 8- 18 | 250-450 | قلاب های پر استرس, شفت |
| ریخته گری آستنیتی زنگ نزن (cf8/cf8m) | 450-700 | 20-45 | 120–250 | محیط های خوردگی |
| دوبلکس/سوپر دوبلکس | 600-1000 | 10- 25 | 200-350 | آب دریا, خارج از ساحل |
4. فرآیندهای ریخته گری & فن آوری
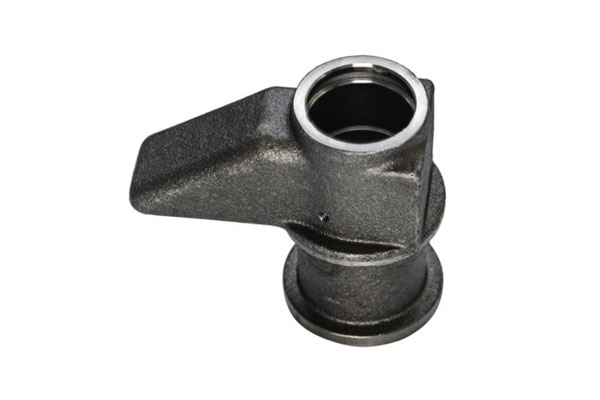
انتخاب فرآیند ریخته گری مناسب یکی از اولین و مهم ترین انتخاب ها در تولید قطعات تجهیزات سنگین است..
انتخاب هندسه قابل دستیابی را تعیین می کند, کیفیت متالورژیکی, پایان سطح, تحمل ابعادی, هزینه ابزار و زمان انجام - و به شدت بر نیازهای پایین دستی برای عملیات حرارتی تأثیر می گذارد, ماشینکاری و NDT.
درایورهای فرآیند کلیدی
هنگام انتخاب مسیر ریخته گری, این محرک های اولیه را وزن کنید:
- اندازه و وزن قطعه (کیلوگرم → تن), و اینکه آیا یک قطعه مورد نیاز است یا چند مجموعه.
- پیچیدگی هندسه (زیرپوش, تارهای نازک, حفره های داخلی).
- خانواده مادی (آهنی در مقابل غیر آهنی; ضد زنگ, دوتایی, آلیاژهای نیکل).
- خواص مکانیکی مورد نیاز (سختی, خستگی, مناطق سایش).
- تحمل ابعادی & پایان سطح (به عنوان بازیگر در مقابل چهره های ماشینکاری شده).
- حجم تولید & هزینه واحد (استهلاک ابزار).
- بازرسی و تمیزی متالورژی نیاز دارد (مناطق بحرانی خستگی یا فشار).
- زیست محیطی, محدودیت های انرژی و ایمنی (انتشار گازهای, احیای شن).
ماسه سبز (شن و ماسه معمولی) ریخته گری
- چگونه کار می کند: الگوها در قالب های ماسه ای که با چسب های رسی/ارگانیک بسته شده اند فشار می آورند; هسته ها حفره های داخلی را تشکیل می دهند.
- مواد: طیف گسترده - آهن خاکستری, آهن, فولاد بازیگران.
- نقاط قوت: کمترین هزینه ابزار, انعطاف پذیر برای قطعات بسیار بزرگ, آسان برای اصلاح الگوها. ایده آل برای تک تکه ها و حجم های کم تا متوسط.
- محدودیت ها: پایان سطح درشت, تحمل های بزرگتر, خطر تخلخل بالاتر در صورت بهینه نبودن راهاندازی/بالابر.
- ترازوهای معمولی & معیارها: وزن بخشی از <10 کیلوگرم به 100+ تن; پرداخت سطح ~Ra 6-20 میکرومتر (تقریباً); تحمل ابعادی: ± 1-5 میلی متر در متر (وابسته به برنامه).
- برنامه: محاصره, پایه های آسیاب, قاب کامیون, محفظه پمپ بسیار بزرگ.
قالب گیری پوسته (ماسه روکش شده با رزین) ریخته گری
- چگونه کار می کند: پوسته های شنی با پوشش رزین که بر روی الگوهای گرم شده تشکیل شده اند; دو نیمه مونتاژ شده با هسته در صورت نیاز.
- مواد: آهن و مقداری فولاد; به طور فزاینده ای با آهن های شکل پذیر و فولادهای خاص استفاده می شود.
- نقاط قوت: دقت ابعادی بهتر و پرداخت سطحی ریزتر نسبت به ماسه سبز; مقاطع نازک تر ممکن است. برای حجم های متوسط خوبه.
- محدودیت ها: هزینه ابزارآلات بالاتر از ماسه سبز; حداکثر اندازه کمتر از ماسه سبز.
- ترازوهای معمولی & معیارها: وزن قطعات تا چند تن; پرداخت سطح ~Ra 1-6 میکرومتر; تحمل ها ± 0.3-2 میلی متر بر متر.
- برنامه: محل تجهیزات دنده, ریخته گری های ساختاری متوسط, قطعاتی که نیاز به پرداخت بهبود یافته دارند.
سرمایه گذاری سرمایه گذاری (موم گمشده)
- چگونه کار می کند: الگوی واکس(حرف) مونتاژ شده در درخت, پوسته سرامیکی که در اطراف الگو ساخته شده است, موم برداشته شد, پوسته سرامیکی پخته شده و با فلز مذاب پر شده است.
- مواد: قابل استفاده برای فولاد و ضد زنگ; به طور گسترده ای برای رنگ های غیر آهنی استفاده می شود (در, مس, با هم); ریخته گری بزرگتر با تنظیمات خاص امکان پذیر است.
- نقاط قوت: جزئیات عالی, پایان سطح خوب, بخشهای نازک, شکل نزدیک شبکه. ماشینکاری کم.
- محدودیت ها: هزینه ابزار و فرآیند بالا; به طور سنتی برای قطعات کوچک تا متوسط, هر چند بزرگ ریخته گری سرمایه گذاری با تجهیزات ویژه امکان پذیر است.
- ترازوهای معمولی & معیارها: وزن از چند گرم تا چند تن; پرداخت سطح ~Ra 0.4-1.6 میکرومتر; تحمل ها ± 0.05-0.5 میلی متر.
- برنامه: محاصره دقیق, قطعات پیچیده ضد زنگ, قطعاتی که هندسه محکم و پایان کار ماشینکاری را کاهش می دهد.
بازیگران گمشده
- چگونه کار می کند: الگوی فوم EPS در شن و ماسه بدون پیوند قرار داده شده است; فلز مذاب کف را تبخیر می کند, پر کردن حفره.
- مواد: آهنی و غیر آهنی; برای قطعات آهنی شکل نزدیک به شبکه جذاب است.
- نقاط قوت: هسته ها را برای هندسه داخلی پیچیده حذف می کند; هزینه ابزار کمتر در مقابل. سرمایه گذاری; برای ریخته گری های پیچیده و بزرگ خوب است.
- محدودیت ها: کنترل فرآیند برای جلوگیری از نقص گاز لازم است; پوشش سطح و تحمل به تراکم ماسه بستگی دارد.
- ترازوهای معمولی & معیارها: قطعات متوسط تا بزرگ (ده ها تا هزاران کیلوگرم); پرداخت سطحی مشابه ریخته گری شن و ماسه ~Ra 2-10 میکرومتر; تحمل ها ± 0.5-2 میلی متر در متر.
- برنامه: محاصره, محفظه پمپ با معابر داخلی, قطعات خودرو و تجهیزات که در آن هسته ها دشوار است.
ریخته گری
- چگونه کار می کند: فلز مذاب در قالب چرخان ریخته می شود; نیروی گریز از مرکز، فلز را توزیع می کند و گیر افتادن گاز/سرباره را به حداقل می رساند.
- مواد: طیف وسیعی; معمولا برای اتو استفاده می شود, فولاد, برنز.
- نقاط قوت: متراکم, ریخته گری صوتی با خواص مکانیکی خوب به صورت محوری (عالی برای حلقه, بوش, آستین). گنجایش/تخلخل کم.
- محدودیت ها: هندسه محدود به قطعات گرد/متقارن محوری است; ابزار سازی تخصصی.
- ترازوهای معمولی & معیارها: حلقه & سیلندرها از قطرهای کوچک تا چند متری; سلامت داخلی عالی; تحمل ها ± 0.1-1 میلی متر بسته به پایان.
- برنامه: اجزای استوانه ای: آستین بلبرینگ, بوش, لوله, حلقه های بزرگ و محفظه های استوانه ای.
قالب دائمی & ریخته گری (عمدتا غیر آهنی)
- چگونه کار می کند: فلز مذاب در قالب های فلزی قابل استفاده مجدد ریخته یا تزریق می شود (قالبهای دائمی) یا ریخته گری فشار بالا.
- مواد: عمدتا غیر آهنی (با هم, آلیاژهای مس); چند قالب دائمی کم فشار برای فولادها/برنزهای خاص.
- نقاط قوت: پایان سطح عالی, تحمل های تنگ, زمان چرخه سریع برای حجم های بالا.
- محدودیت ها: هزینه ابزار بالا, برای قطعات تجهیزات سنگین آهنی بسیار بزرگ معمول نیست.
- ترازوهای معمولی & معیارها: قطعات کوچک به متوسط; پرداخت سطح Ra 0.4-1.6 میکرومتر; تحمل ها ± 0.05-0.5 میلی متر.
- برنامه: مسکن های غیر سازه ای, قطعاتی که کاهش وزن از طریق آلومینیوم مورد نظر است.
ریخته گری مداوم (خوراک بالادست)
- چگونه کار می کند: بیلت/اسلب برای آهنگری/ماشینکاری پایین دست تولید می کند; یک فرآیند تکمیلی برای قطعات سنگین واقعی نیست، بلکه مربوط به تامین مواد است.
- ارتباط: کیفیت مواد اولیه بالادستی بر محتوای گنجاندن و همگنی آلیاژ برای ریختهگریهای پایین دست تأثیر میگذارد.
5. عملیات حرارتی & پردازش حرارتی
عملیات حرارتی اهرم اصلی ریخته گری و کارگاه های عملیات حرارتی است که برای تبدیل ریزساختارهای ریخته گری به ترکیبی از قدرت, سختی, مقاومت در برابر سایش و ثبات ابعادی مورد نیاز ریخته گری تجهیزات سنگین.
فرآیندهای متداول عملیات حرارتی و زمان استفاده از آنها
دماها و زمان های زیر محدوده های مهندسی معمولی هستند. چرخه های نهایی باید برای آلیاژ خاص تایید شوند, اندازه بخش و هندسه قطعه و در برگه فرآیند تامین کننده ثبت می شود.
آنیل کاهش استرس (استرس)
- هدف: تنش های پسماند ناشی از انجماد را کاهش دهید, ماشینکاری یا جوشکاری خشن.
- چرخه معمولی: گرما به ~500-700 درجه سانتیگراد, نگه دارید تا مساوی شود (زمان بستگی به ضخامت بخش دارد), آرام سرد.
- هنگام استفاده: استاندارد پس از ماشینکاری سخت سنگین یا جوشکاری چند پاس; قبل از اتمام ماشینکاری برای ثبات ابعادی.
- اثر: بازده اعوجاج را بدون تغییر ساختار عمده کاهش می دهد.
عادی سازی
- هدف: دانههای درشت ریختهشده را صاف کنید و ماتریس را همگن کنید تا چقرمگی را بهبود بخشد و برای تمپر کردن/خاموش بعدی آماده شوید..
- چرخه معمولی: گرما به ~850-980 درجه سانتیگراد (بالاتر از آستنیته برای فولادها), هوا خنک برای تصفیه غلات.
- هنگام استفاده: فولادهای ریخته گری قبل از خاموش شدن & خوی, یا زمانی که ریزساختار ریختگی درشت است.
- اثر: ریزتر تولید می کند, ریزساختار فریت/پرلیت یکنواخت تر و تثبیت ابعادی.
خاموش کردن & خوی (سعدی&حرف)
- هدف: تولید استحکام بالا به علاوه چقرمگی برای اجزای پر استرس یا خستگی.
- چرخه معمولی: آستنیته کردن ~840-950 درجه سانتیگراد بسته به آلیاژ → خاموش کردن (نفت / آب / پلیمر یا گاز) → خلق و خو ~450-650 درجه سانتیگراد برای دستیابی به چقرمگی/سختی مورد نیاز.
- هنگام استفاده: قلاب, قاب های پر استرس, فولادهای آهنگری/ریخته گری حیاتی ایمنی که به Rm نیاز دارند >> 600 MPA.
- کنترل های حیاتی: برای جلوگیری از ترک خوردگی / اعوجاج، شدت و اتصال قطعات را خاموش کنید; برنامه تلطیف مناسب برای تعادل سختی در مقابل چقرمگی.
خویشاوند شرقی (برای ADI - آهن داکتیل Austmpered)
- هدف: تولید ماتریس آسفریتی (فریت بینیتی + کربن تثبیت شده در آستنیت) برای استحکام بالا + انعطاف پذیری خوب / مقاومت در برابر سایش.
- چرخه معمولی: آستنیته کردن (به عنوان مثال, ~900-950 درجه سانتیگراد) → خاموش کردن به حمام austempering در دمای 250-400 درجه سانتیگراد و نگه دارید تا تبدیل کامل شود → سرد.
- هنگام استفاده: اجزای سایش که به ترکیبی از چقرمگی و مقاومت در برابر سایش نیاز دارند (به عنوان مثال, سرپرست, برخی ریل می پوشند).
- اثر: ADI به Rm بالایی می رسد (اغلب 700-1100 مگاپاسکال) با شکل پذیری مفید; کنترل فرآیند و پاکیزگی بسیار مهم است.
بازپخت (آنیل کامل, کروی شدن)
- هدف: نرم شدن برای ماشین کاری (کروی شدن), استرس ها را از بین ببرید, یا بازیابی شکل پذیری پس از پردازش در دمای بالا.
- چرخه معمولی: تا دمای زیر بحرانی یا آستنیته پایین گرم کنید (بستگی به آلیاژ دارد) و برای مدت طولانی نگه دارید; خنک کننده کند کنترل شده.
- هنگام استفاده: برای سهولت ماشینکاری آهن های سفید چدنی سخت یا فولادهای پر کربن, یا برای تولید کاربیدهای کروی شده.
آنیل راه حل / درمان راه حل (ضد زنگ & دوتایی)
- هدف: رسوبات را حل کرده و مقاومت در برابر خوردگی را بازیابی کنید; برای دوبلکس, آستنیت/فریت متعادل به دست آورید.
- چرخه معمولی:900-1150 درجه سانتیگراد (وابسته به مواد) → خنک کننده سریع (خاموش کردن/آب) برای جلوگیری از بارش فاز سیگما یا کاربید.
- هنگام استفاده: ریخته گری ضد زنگ و قطعات دوبلکس پس از ریخته گری/جوشکاری. برای جلوگیری از ایجاد حساسیت نیاز به کنترل دقیق دارد.
سخت شدن سطح & فرآیندهای حرارتی تخصصی
- سخت شدن القاء, سخت شدن شعله, کربوهلینگ, نیتیدر, روکش لیزری, اسپری حرارتی - زمانی استفاده می شود که مقاومت در برابر سایش فقط در مناطق محلی خاص مورد نیاز باشد.
- حمام نمک / نمک مذاب را خاموش کنید از نظر تاریخی استفاده می شود (مخصوصاً برای آسمپرینگ); ملاحظات محیطی و مدیریتی ممکن است به نفع بسترهای سیال یا جایگزین های خاموش کننده گاز باشد.
انتخاب فرآیند بر اساس خانواده مواد (راهنمایی عملی)
- خاکستری خاکستری: معمولاً کاهش استرس یا بازپخت برای تثبیت; نه س&حرف. در صورت نیاز به استحکام بالاتر از فرآیند ADI استفاده کنید.
- آهن: کاهش استرس یا خویشاوند شرقی (برای ساختن ADI) بسته به Rm / چقرمگی مورد نیاز. آهن های داکتیل ممکن است برای ماشین کاری سخت شده یا آنیل شوند.
- فولادهای ریخته گری (کم رنگ):عادی کردن برای پالایش به عنوان ریخته گری; خاموش کردن & خوی برای استحکام بالا; تسکین استرس برای کنترل ابعاد. PWHT ممکن است برای قطعات تحت فشار مورد نیاز باشد.
- فولاد آلیاژ (CR-MO, در CR-I): سعدی&T برای به دست آوردن استحکام / چقرمگی بالا; کنترل دقیق آستنیته و تلطیف مورد نیاز است.
- ضد زنگ (وابسته به اوستن):آنیل راه حل و خاموش کننده کنترل شده برای حفظ مقاومت در برابر خوردگی; از محدوده های معتدلی که باعث ایجاد حساسیت می شود اجتناب کنید.
- دوبلکس ضد زنگ: محلول در دمای مشخص بازپخت می شود و به دنبال آن خنک می شود تا تعادل دوبلکس حفظ شود; برای جلوگیری از فاز سیگما نیاز به خنک کننده کنترل شده دارند.
- رنگ سفید / آهن با کروم بالا: معمولاً دارای بازار بی نظیر برای پوشیدن; ممکن است برای جلوگیری از ترد شدن کل ریختهگری، عملیات حرارتی موضعی یا سختکاری ترجیح داده شود.
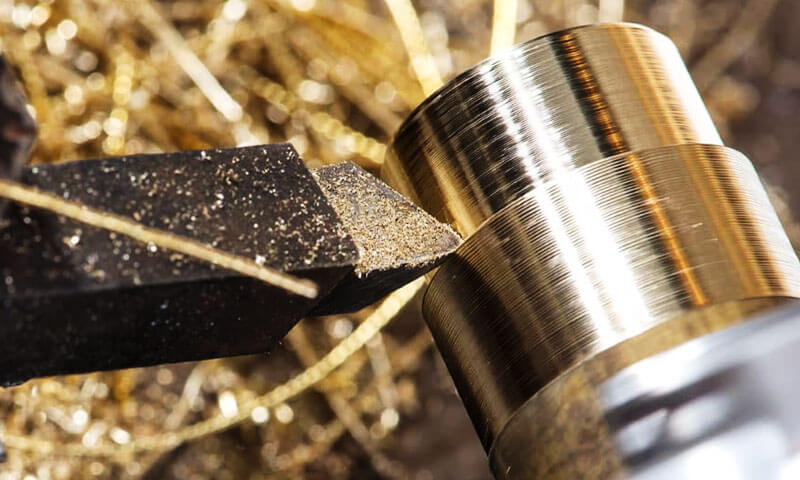
6. ماشینکاری & عملیات پایانی - ریخته گری تجهیزات سنگین
ریخته گری تجهیزات سنگین-از 50 محفظه های انتقال تراکتور کیلوگرم به قاب کامیون های معدنی 150 تنی - برای تبدیل ریخته گری های ناهموار به کارکرد نیاز به ماشینکاری و عملیات تکمیلی تخصصی دارند., اجزای بادوام.

آماده سازی قبل از ماشینکاری - اطمینان از دقت
هدف: عیوب را برطرف کنید, کاهش تنوع, و استرس باقیمانده را قبل از ماشینکاری رسمی کاهش دهید.
رفع نقص & تهویه سطح
- رایزر/حذف دروازه: برش شعله (اکسی استیلن, ~3100 درجه سانتی گراد) برای فولاد کربن / چدن; قوس کربنی (3050 ولت) برای فولادهای آلیاژی. برای جلوگیری از افزایش استرس، مرحله انتقال ≤2 میلی متر را هدف بگیرید.
- فلاش & سنگ زنی: آسیاب های زاویه ای (15– 20 کیلو وات) یا سنباده های تسمه پهن (1.2 مگس) برای رسیدن به Ra 25-50 میکرومتر, حذف اجزاء برای جلوگیری از پچ پچ.
- کرک & ترمیم تخلخل: من (فولاد) یا TIG (فولاد آلیاژ) جوشکاری با فلز پرکننده منطبق; سنگ زنی پس از جوشکاری + بازرسی MPI.
تسکین استرس باقیمانده
- عملیات حرارتی: 600-700 درجه سانتیگراد (چدن) یا 800-900 درجه سانتیگراد (فولاد), 2-4 ساعت در هر 25 ضخامت میلی متر; استرس را 60 تا 80 درصد کاهش می دهد.
- پیری طبیعی: 7-14 روز در دمای محیط برای آهن شکل پذیر با نیاز به تنش کم.
ماشینکاری هسته - دقت هدفمند
فقط مناطق عملکردی حیاتی (سوراخ های پیچ, صندلی های بلبرینگ, سطوح جفت گیری) ماشینکاری دقیق هستند.
مؤلفه های ساختاری (بوم بیل مکانیکی, قاب های بولدوزر)
- فرز سطحی تخت: آسیاب های حفاری از نوع کف, درج کاربید, صافی ≤0.1 میلی متر در متر, RA 6.3-12.5 میکرومتر.
- حفاری سوراخ & بهره برداری: M20–M60 با مته های خنک کننده داخلی, شیرهای HSS-E با روکش قلع, رزوه های ISO 6H.
اجزای انتقال/درایو (گیربکس & مسکن های محور)
- حفاری صندلی بلبرینگ: Ø200-500 میلی متر, ابزارهای CBN, ± 0.02 میلی متر قطر, گردی ≤0.01 میلی متر, RA 1.6-3.2 میکرومتر.
- چرخش اسپیگوت: هم محوری ≤0.03 میلی متر با استفاده از ابزار زنده در VTL.
قطعات مقاوم در برابر سایش (آسترهای سنگ شکن, دندانهای)
- سنگ زنی: چرخ های الماس (120–180 ریزه کاری), 20-30 متر در دقیقه, عمق ≤0.05 میلی متر.
- EDM سیم: تحمل ± 0.01 میلی متر, ماشینکاری بدون تنش برای اشکال پیچیده.
انتخاب ابزار - سازگاری مواد
| مواد ریخته گری | عملیات ماشینکاری | ماده ابزار / روکش | سرعت برش (M/من) | زندگی ابزاری (رایانه های شخصی) |
| خاکستری خاکستری | فرز/حفاری | WC-Co + قله | 200-300 | 50–100 |
| آهن | خسته کننده | 60% CBN + سرامامیک | 100–150 | 20–50 |
| فولاد کربن | معکوس | HSS-E + تیک | 150- 200 | 30- 80 |
| آهن سفید با کروم بالا | سنگ زنی | الماس (پیوند رزینی) | 20–30 | 10-20 |
عملیات پایان سطح: افزایش دوام & سازگاری
تکمیل سطح برای ریخته گری های تجهیزات سنگین سه هدف اصلی را انجام می دهد: مقاومت در برابر خوردگی (برای محیط های باز/خشن), محافظت از شما (برای کاربردهای ساینده), وت سازگاری مونتاژ (برای جفت گیری قطعات).
پایانه های مقاوم در برابر خوردگی
- نقاشی: رایج ترین پرداخت برای ریخته گری سازه (به عنوان مثال, قاب های بیل مکانیکی). فرآیند شامل:
-
- قبل از درمان: انفجار شات (با استفاده از سنگ ریزه فولادی, 0.5-1.0 میلی متر) Sa را به دست می آورد 2.5 پاکیزگی (برای ایزو 8501-1) و پروفیل سطح 50-80 میکرومتر برای چسبندگی رنگ.
- پرایمر: پرایمر اپوکسی (60ضخامت فیلم خشک 80 میکرومتر, DFT) برای سد خوردگی.
- روکش: روکش پلی اورتان (80-120 میکرومتر DFT) برای مقاومت در برابر اشعه ماوراء بنفش. کل DFT سیستم: 140-200 میکرومتر, در دست 5+ سالها حفاظت در برابر خوردگی در محیط های صنعتی.
- گالوانیزه کننده گرم: برای قطعات چدنی استفاده می شود (به عنوان مثال, قطعات تراکتور کشاورزی) در معرض نمک یا مواد شیمیایی.
ریخته گری ها در روی مذاب غوطه ور می شوند (450درجه سانتیگراد) برای تشکیل یک لایه آلیاژ روی-آهن 80-120 میکرومتر, ارائه مقاومت در برابر پاشش نمک ≥500 ساعت (در ASTM B117).
پایان های افزایش دهنده سایش
- حیا (پوشش جوش): برای مناطق با سایش بالا حیاتی است (به عنوان مثال, لب های سطلی, فک های سنگ شکن).
سیم های آلیاژی (به عنوان مثال, کاربید کروم, Cr3C2) از طریق جوشکاری MIG رسوب می کنند, ایجاد یک لایه ضخیم 3-5 میلی متر با HB 550-650. این امر عمر سایش را 3-5× در مقابل افزایش می دهد. فولاد ریخته گری بدون پوشش. - سخت شدن القاء: صندلی های بلبرینگ و ژورنال های محور (به عنوان مثال, محورهای کامیون معدن) از طریق سیم پیچ های القایی گرم می شوند (2050 کیلوهرتز) تا 850-900 درجه سانتیگراد,
سپس خاموش شد, ایجاد یک لایه مارتنزیتی به عمق 2-4 میلی متر با HRC 50-55. این باعث بهبود سختی سطح و حفظ چقرمگی هسته می شود.
اتمام دقیق سطح
- لپه: برای صندلی های بلبرینگ بسیار تنگ (به عنوان مثال, بلبرینگ هاب توربین بادی), در ساییدن از ترکیبات ساینده استفاده می شود (الومین, 0.5 μM) و یک صفحه گردان چرخان
برای دستیابی به پوشش سطح Ra 0.025-0.05 میکرومتر و صافی ≤0.005 میلی متر - برای به حداقل رساندن صدای بلبرینگ و افزایش عمر مفید بسیار مهم است.. - هونگ کردن: سوراخ های سیلندر هیدرولیک (به عنوان مثال, سیلندرهای بالابر بیل مکانیکی) با سنگ های الماس تراش خورده می شوند, ایجاد یک سطح متقاطع (RA 0.2-0.4 میکرومتر) که روغن را حفظ می کند, کاهش اصطکاک و بهبود عملکرد آب بندی.
7. روندهای بازار و جهت گیری های آینده
صنعت ریخته گری تجهیزات سنگین برای رسیدن به اهداف پایداری در حال تکامل است, پیشرفت های تکنولوژیکی, و تقاضای جهانی:
- سبک وزن: OEM ها برای کاهش وزن تجهیزات، چدن را با ریخته گری های فولادی و آلومینیومی با مقاومت بالا جایگزین می کنند. (به عنوان مثال, 10– 15 درصد بیل های سبک تر), کاهش مصرف سوخت 5 تا 8 درصد.
- تولید سبز: ریخته گری ها ذوب کم انتشار را اتخاذ می کنند (کوره های قوس الکتریکی در مقابل. گنبدهای کک پخته شده) و بازیافت ضایعات (90% ضایعات چدن بازیافت می شود, کاهش انتشار CO2 توسط 30%).
- ریخته گری هوشمند: تعبیه سنسورها (درجه حرارت, فشار) در ریخته گری برای نظارت بر عملکرد زمان واقعی (به عنوان مثال, هاب های توربین بادی با سنسورهای بار) تعمیر و نگهداری پیش بینی را امکان پذیر می کند, افزایش عمر مفید 20-30٪.
8. چالش ها و راه حل ها
ریخته گری تجهیزات سنگین با چالش های مداوم مواجه است, با راه حل های نوآورانه در حال ظهور برای رسیدگی به آنها:
- عیوب ریخته گری بزرگ: حفره های انقباضی در قسمت های دیواره ضخیم (به عنوان مثال, 100 قاب کامیون های استخراج میلی متر) از طریق نرم افزار شبیه سازی کاهش می یابد (بهینه سازی طراحی رایزر) و ریختن متوالی (پر کردن قالب به صورت مرحله ای).
- فشار هزینه: افزایش قیمت مواد اولیه (به عنوان مثال, قراضه فولاد 20% در 2024) با طرح های ریخته گری مدولار جبران می شوند (ترکیب 2-3 قسمت جوش داده شده در یک ریخته گری) و قالب های پرینت سه بعدی (کاهش هزینه های ابزارآلات توسط 40%).
- کمبود نیروی کار ماهر: سیستم های ریختن خودکار (ملاقه های رباتیک) و NDT مجهز به هوش مصنوعی (یادگیری ماشینی برای تشخیص عیوب) جایگزین کار یدی می شوند, بهبود ثبات و کاهش اتکا به کارگران ماهر.
LangHe را برای ریخته گری تجهیزات سنگین انتخاب کنید
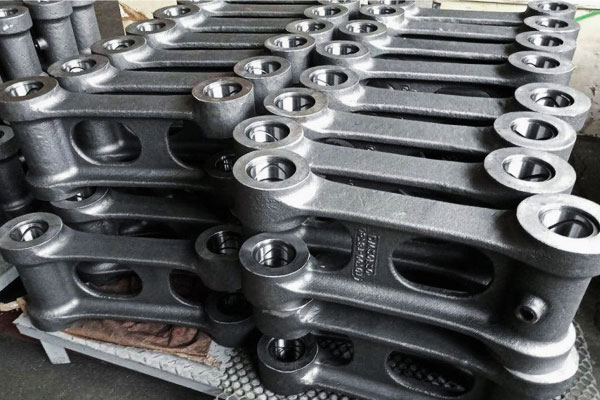
LangHe جامع ارائه می دهد ریخته گری تجهیزات سنگین خدمات, پوشش کامل فرآیند از طراحی سه بعدی, شبیه سازی ریخته گری, و ساخت قالب به ذوب ریخته گری فولاد بزرگ, ریختن, عملیات حرارتی, ماشینکاری دقیق, و حفاظت از سطح.
این شرکت قطعات ریخته گری تکی را تولید می کند 50 کیلوگرم به 150 تن, خدمات رسانی به صنایع مانند ماشین آلات ساختمانی, تجهیزات معدن, انرژی, و مهندسی دریایی.
با قابلیت های فرآیندی متعدد (ریخته گری, ریخته گری فوم گمشده, ریخته گری رزین شن و ماسه, و غیره) و طیف وسیعی از مواد (فولاد, فولاد کم آلود, فولاد مقاوم در برابر سایش, فولاد ضد زنگ, و آلیاژهای خاص),
LangHe تضمین کیفیت دقیق را از طریق تجزیه و تحلیل ترکیبات شیمیایی فراهم می کند, آزمایش غیر مخرب (UT/RT/MT/PT), و بازرسی ابعادی برای برآوردن ASTM, در, و استانداردهای ISO, اطمینان از قابلیت اطمینان طولانی مدت تحت سخت ترین شرایط عملیاتی.
پایان
ریخته گری تجهیزات سنگین یک پارادوکس را در بر می گیرد - عظیم و در عین حال دقیق, سنتی و در عین حال پیشرفته.
همانطور که دیجیتالی شدن با علم متالورژی برخورد می کند, این اجزا قوی تر خواهند شد, فندک, و پایدارتر.
آینده این صنعت در کنار گذاشتن ریخته گری نهفته است, اما در بالا بردن آن از طریق مدلسازی مبتنی بر فیزیک و جریانهای مواد حلقه بسته.
زمانی که نسل بعدی بیلهای معدنی عمیقتر حفاری میکنند یا توربینهای بادی به بالاتر میرسند, قلب بازیگران آنها با هوش الگوریتمی و مسئولیت زیست محیطی خواهد تپید.
ما آهن را شکل می دهیم; سپس آهن جهان را شکل می دهد.»
- ضرب المثل ریخته گری که روی دروازه های انجمن ریخته گری آمریکا حک شده است