

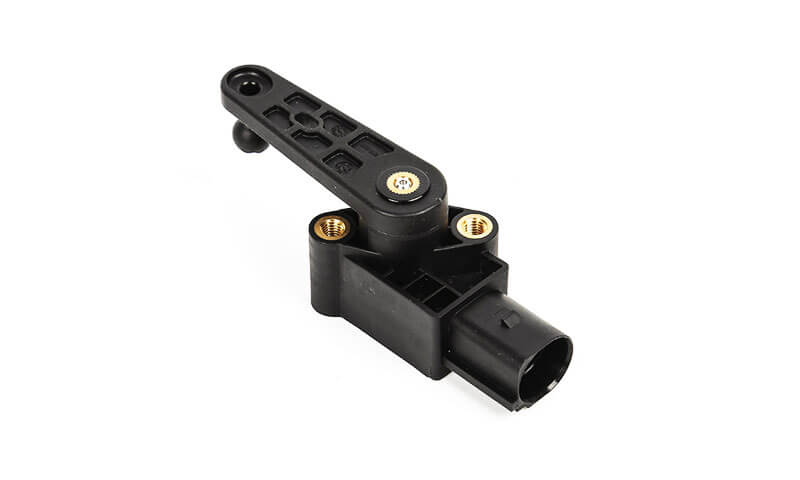
Los productos modernos combinan cada vez más plásticos con metales., conductores eléctricos, componentes roscados, imanes, y otros materiales funcionales.
Tradicionalmente, Estos componentes se fabrican por separado y luego se ensamblan mediante tornillos., ajustado, remachar, adhesivos, o soldadura.
Aunque estos métodos siguen siendo útiles, añaden pasos de montaje, aumentar el recuento de piezas, y puede introducir problemas de alineación y confiabilidad..
Insertar moldura proporciona un enfoque alternativo al integrar un inserto preformado directamente en un componente de polímero moldeado durante el proceso de moldeo por inyección..
En lugar de ensamblar el inserto y la pieza de plástico después del moldeo, el inserto se coloca primero dentro del molde, después de lo cual el polímero fundido fluye a su alrededor y se solidifica para formar un componente mecánicamente integrado..
Este artículo explica los principios., materiales, procesos de fabricación, Consideraciones de diseño, ventajas, limitaciones, y aplicaciones del moldeado por inserción, con especial atención a los factores de ingeniería que determinan la calidad final de la pieza..
1. ¿Qué es la moldura por inserción??
La moldura de inserción es una moldura de inyección proceso en el que un componente prefabricado, conocido como inserto, Se coloca dentro de la cavidad de un molde y posteriormente se encapsula o se rodea parcialmente con plástico fundido..
El inserto puede estar hecho de metal., plástico, cerámico, material conductor electrico, u otro sustrato rígido.
Una vez inyectado y enfriado el polímero, el inserto se integra permanentemente en el componente moldeado.
Un proceso simplificado se puede representar como:
Preparación del inserto → Posicionamiento del inserto → Cierre del molde → Inyección de plástico → Empaquetado y enfriamiento → Apertura del molde → Expulsión
El componente resultante es por lo tanto un Conjunto multimaterial fabricado en una sola operación de moldeo..
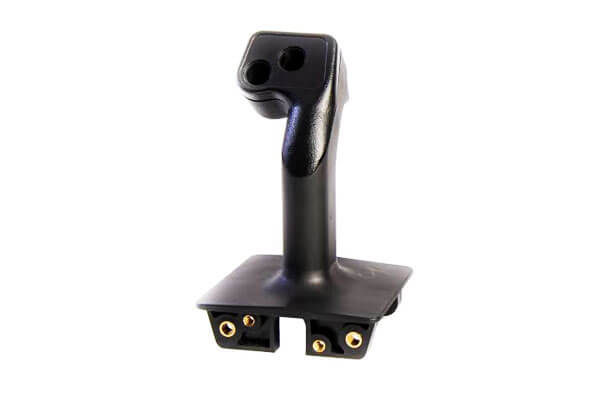
En qué se diferencia el moldeo por inserción del moldeo por inyección estándar
| Aspecto | Moldeo por inyección estándar | Insertar moldura |
| Material principal | Polímero | Polímero + inserto preformado |
| Insertar ubicación | No requerido | Paso crítico de fabricación |
| Asamblea | Generalmente requerido para productos de múltiples materiales. | A menudo se reduce significativamente |
| Complejidad de la herramienta | relativamente sencillo | Mayor debido a la ubicación y retención del inserto |
| control dimensional | Principalmente relacionado con polímeros | Polímero + insertar tolerancias |
| Interacción material | Principalmente comportamiento del polímero. | Interacción térmica y mecánica entre materiales. |
| Aplicaciones típicas | Carcasas de plástico, cubiertas, partes estructurales | Conectores, componentes roscados, sensores, partes electricas, componentes reforzados |
Cómo el moldeado por inserción crea integración mecánica
La relación entre el inserto y el polímero moldeado se puede diseñar de varias maneras..
Para un inserto metálico roscado, Por ejemplo, El polímero puede fluir alrededor de características externas especialmente diseñadas, como moletas., surcos, subvenciones, o costillas.
Después de enfriar, estas características crean enclavamiento mecánico, dificultando que el inserto gire o se retire.
Para un terminal eléctrico, el polímero puede rodear una porción definida del elemento conductor mientras deja expuesta el área de contacto funcional.
Luego, el polímero moldeado proporciona aislamiento., soporte estructural, y estabilidad posicional.
Por tanto, el mecanismo de integración depende de la aplicación.. Puede implicar:
- Enclavamiento mecánico a través de ranuras, gruñidos, costillas, o socavos.
- Interferencia generada por la contracción del polímero. alrededor del inserto.
- Unión química o adhesiva cuando se utilizan materiales y tratamientos superficiales compatibles.
- Encapsulación geométrica, en el que el polímero rodea físicamente el inserto y evita el movimiento.
En aplicaciones exigentes, varios mecanismos pueden funcionar simultáneamente.
2. ¿Cómo funciona la moldura por inserción??
El moldeado por inserción consta de varias etapas controladas., comenzando con la preparación del inserto y terminando con la inspección del componente integrado terminado.
Flujo de trabajo típico de moldeado por inserción
Fabricación de insertos → Limpieza y preparación → Inspección dimensional → Carga de insertos → Cierre de molde → Inyección de polímero → Empaque → Enfriamiento → Apertura de molde → Eyección → Inspección dimensional y funcional
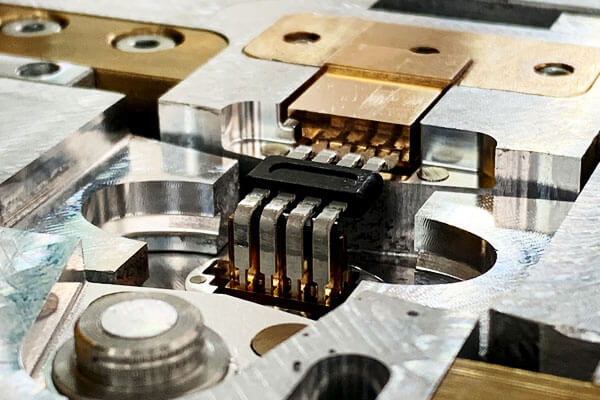
2.1 Preparación de inserción
El proceso comienza con la fabricación y preparación del inserto..
Para inserciones metálicas, esto puede implicar mecanizado CNC, estampado, torneado, partida en frio, formación de alambre, molienda, u otros procesos de trabajo de metales.
El inserto debe satisfacer los requisitos dimensionales y de superficie definidos por el diseño de la moldura..
La condición de la superficie es particularmente importante. Aceite, escala de óxido, virutas de mecanizado, y otros contaminantes pueden interferir con la unión del polímero o causar defectos de moldeo..
Dependiendo de la aplicación, Por lo tanto, los insertos pueden sufrir:
- Desengrasado y limpieza
- Rugosidad de superficies
- Enchapado
- Pasivación
- Tratamiento químico
- Precalentamiento
- Inspección dimensional
También se debe comprobar que la plaquita no tenga rebabas ni bordes afilados.. El exceso de rebabas puede dañar el molde o crear concentraciones de tensión localizadas en el polímero moldeado..
2.2 Colocación y posicionamiento de inserciones
Después de la preparación, el inserto se coloca en una ubicación específica dentro del molde.
Esto se puede realizar manualmente, semiautomáticamente, o por un sistema de carga automatizado.
Para componentes simples, Los operadores pueden colocar insertos directamente en la cavidad del molde..
La producción de gran volumen generalmente se beneficia de la inserción automatizada., particularmente cuando hay múltiples insertos por pieza o cuando se requiere una repetibilidad precisa.
El sistema de posicionamiento debe evitar que el inserto se mueva durante el cierre del molde y la inyección del polímero.. Dependiendo de la geometría, el inserto se puede retener usando:
- Pasadores de localización
- Núcleos de molde
- Cavidades o bolsas
- Soportes magnéticos
- Retención de vacío
- Abrazaderas mecánicas
- Accesorios dedicados
El posicionamiento de los insertos es especialmente crítico para conectores eléctricos y componentes mecánicos de precisión., donde incluso un pequeño error de posición puede afectar la compatibilidad del ensamblaje o el rendimiento funcional.
2.3 Cierre del molde
Una vez colocado el inserto, El molde se cierra y el inserto queda encerrado dentro de la cavidad del molde..
En esta etapa, El diseño del molde debe proporcionar suficiente espacio libre alrededor del inserto manteniendo al mismo tiempo el espesor de pared del polímero requerido..
El utillaje también debe evitar que el inserto sea aplastado o desplazado..
Para aplicaciones de precisión, El molde puede incorporar características de localización especializadas que soportan directamente el inserto durante la inyección..
El cierre adecuado del molde es importante porque cualquier desajuste alrededor del inserto puede producir defectos dimensionales o rebabas..
2.4 Inyección de plástico
Luego, la unidad de inyección plastifica el polímero seleccionado e inyecta el material fundido en la cavidad del molde..
A medida que el polímero fluye alrededor del inserto, Llena el espacio de la cavidad disponible y forma la geometría externa del componente..
Esta etapa es una de las partes técnicamente más sensibles del moldeo por inserción.. El proceso debe equilibrarse:
- Presión de inyección
- Velocidad de inyección
- Temperatura de fusión
- Temperatura del molde
- Diseño de puerta
- Ruta de flujo
- Desfogue
Una presión de inyección excesivamente alta puede provocar el desplazamiento del inserto., mientras que una presión insuficiente puede provocar un llenado incompleto.
Una posición inadecuada de la puerta puede producir líneas de soldadura., atrapamiento de aire, llenado desigual, o tensión excesiva alrededor del inserto.
Para componentes complejos, El análisis del flujo del molde se puede utilizar para predecir el comportamiento del llenado del polímero antes de finalizar las herramientas de producción..
2.5 Embalaje y enfriamiento
Después de llenar la cavidad, Se aplica presión de retención o empaquetamiento para compensar la contracción del polímero durante la solidificación..
Luego, el componente se enfría dentro del molde hasta que alcanza la rigidez suficiente para su expulsión..
El enfriamiento es particularmente importante en el moldeo por inserción porque el inserto y el polímero pueden tener propiedades térmicas muy diferentes..
Por ejemplo, un inserto de metal generalmente tiene una conductividad térmica mucho mayor que la mayoría de los polímeros.
Por tanto, puede actuar como un disipador de calor localizado., cambiar la velocidad de enfriamiento del polímero circundante. Esto puede afectar:
- Contracción local
- estrés residual
- Cristalinidad en polímeros semicristalinos.
- Deformación
- Estabilidad dimensional
- Integridad de la interfaz
Como consecuencia, Se debe considerar el diseño del canal de enfriamiento y el control de la temperatura del molde alrededor de los insertos críticos en lugar de tratar todo el componente como térmicamente uniforme..
2.6 Apertura de molde y expulsión de piezas
Una vez que se haya producido el enfriamiento adecuado, El molde se abre y el componente moldeado por inserción completado se expulsa..
La eyección debe diseñarse cuidadosamente porque el polímero moldeado puede sujetar firmemente el inserto..
Una fuerza de expulsión excesiva puede deformar el plástico., dañar rasgos delicados, o alterar la posición del inserto.
Para componentes con geometrías complejas, alfileres de eyectores, mangas, levantadores, u otros mecanismos pueden ser necesarios.
Operaciones secundarias e inspección
Dependiendo del diseño del componente, Las operaciones posteriores al moldeado pueden incluir el recorte., desbarbado, mecanizado, limpieza de hilos, acabado superficial, pruebas electricas, o corrección dimensional.
La inspección de calidad generalmente cubre tanto el cuerpo de plástico como la interfaz del inserto..
Las características críticas pueden incluir la posición de la inserción., concentricidad, longitud expuesta, integridad del hilo, fuerza de extracción, resistencia rotacional, continuidad electrica, y precisión dimensional general.
Para componentes de alta confiabilidad, Las pruebas funcionales suelen ser más significativas que la inspección dimensional por sí sola..
Un inserto roscado, Por ejemplo, no sólo debe ubicarse correctamente sino que también debe soportar el torque de instalación y servicio especificado.
3. Tipos de insertos utilizados en molduras de insertos
El inserto es el núcleo funcional alrededor del cual se moldea el componente plástico..
Su material, geometría, condición de la superficie, y la precisión dimensional afectan directamente la resistencia, fiabilidad, y vida útil de la pieza terminada.
Insertos roscados
Los insertos roscados se encuentran entre los insertos más comunes utilizados en el moldeo por inyección..
Por lo general, se fabrican en latón., acero inoxidable, acero carbono, o aleaciones de zinc y están incrustados en un componente de plástico para proporcionar una conexión roscada duradera.
A diferencia de un hilo formado directamente en plástico, un inserto de metal puede soportar montajes y desmontajes repetidos con un riesgo sustancialmente menor de que se rompa o se deslice el hilo.
Nudoso, acanalado, o superficies externas socavadas se utilizan a menudo para mejorar el entrelazado mecánico entre el inserto y el polímero circundante..
Las aplicaciones típicas incluyen:
- Cajas electrónicas y eléctricas.
- Componentes interiores y exteriores de automóviles.
- Productos de consumo
- Cerramientos industriales
- Soportes de montaje y puntos de fijación.
Las principales consideraciones de diseño son la retención del inserto., resistencia a la extracción, resistencia al par rotacional, y un espesor de pared de plástico adecuado alrededor del inserto.
Contactos y terminales eléctricos
Los insertos eléctricos se utilizan cuando el componente moldeado debe proporcionar simultáneamente protección estructural y conectividad eléctrica..
Los materiales comunes incluyen cobre., latón, bronce de fósforo, y otras aleaciones conductoras, a veces con níquel, estaño, plata, o chapado en oro.
Los ejemplos típicos incluyen pines de conector, terminales, elementos de barra colectora, contactos de puesta a tierra, componentes de cambio, y contactos conductores.
El proceso de moldeo debe evitar el desplazamiento del inserto y proteger las superficies de contacto críticas de la contaminación del polímero..
La precisión dimensional es particularmente importante porque la posición de un terminal puede determinar la compatibilidad eléctrica y mecánica del conjunto final..
Las consideraciones clave incluyen la conductividad eléctrica., resistencia de contacto, resistencia a la corrosión, integridad del revestimiento, distancia de aislamiento, y estabilidad dimensional durante el moldeo.
Inserciones de metal estampado
Las inserciones estampadas se fabrican a partir de chapa mediante estampado progresivo., puñetazos, doblando, o operaciones de conformado antes de ser colocado en el molde de inyección..
Son particularmente útiles cuando un componente plástico requiere refuerzo localizado o funcionalidad mecánica o eléctrica integrada..
Acero, acero inoxidable, aluminio, y las aleaciones de cobre se utilizan comúnmente.
Los insertos estampados pueden funcionar como:
- Elementos de refuerzo estructural
- Soportes de montaje
- Componentes de puesta a tierra
- Elementos difusores de calor
- Conductores eléctricos
- Costillas o marcos de refuerzo
Porque los componentes estampados se pueden fabricar de forma económica en grandes volúmenes, Son particularmente adecuados para aplicaciones automotrices y eléctricas..
Insertos de precisión mecanizados por CNC
Las inserciones mecanizadas por CNC se utilizan cuando el componente integrado requiere tolerancias dimensionales más estrictas., geometría compleja, o características de superficie especializadas.
Acero inoxidable, aluminio, titanio, latón, y las aleaciones de ingeniería se pueden mecanizar en insertos de alta precisión antes del moldeo..
Estos insertos se utilizan frecuentemente en equipos médicos., componentes aeroespaciales, instrumentos de precisión, sensores industriales, y conjuntos mecánicos de alto rendimiento.
El mecanizado CNC permite características como orificios de precisión., trapos, surcos, localizar superficies, y contornos complejos que se pueden controlar independientemente del proceso de moldeo.
Esto es especialmente valioso cuando determinadas superficies funcionales no pueden alcanzar la precisión requerida de forma económica mediante el moldeo por inyección únicamente..
Insertos de cerámica
Los insertos cerámicos se seleccionan para aplicaciones que requieren propiedades que los metales y polímeros convencionales no pueden proporcionar..
La alúmina y el circonio son opciones comunes debido a su resistencia a altas temperaturas., aislamiento eléctrico, dureza, y resistencia al desgaste.
Pueden usarse en:
- Componentes de aislamiento eléctrico
- Conjuntos de alta temperatura
- Componentes resistentes al desgaste
- Carcasa del sensor
- Dispositivos médicos e industriales especializados.
La cerámica es inherentemente frágil, sin embargo, entonces carga del molde, manipulación de plaquitas, choque térmico, y la sujeción mecánica debe controlarse cuidadosamente.
El polímero seleccionado para el moldeo también debe ser compatible con el comportamiento de expansión térmica de la cerámica..
Insertos de vidrio
Se puede incorporar vidrio a componentes poliméricos moldeados cuando la transparencia óptica, resistencia química, o se requiere inspección visual.
El vidrio de borosilicato es particularmente útil debido a su coeficiente relativamente bajo de expansión térmica y buena estabilidad térmica y química..
Las aplicaciones típicas incluyen ventanas de visualización., componentes ópticos, indicadores de nivel de fluido, sensores, y productos médicos o de laboratorio especializados.
El diseño del molde debe proteger el vidrio de tensiones mecánicas excesivas y choques térmicos.. El posicionamiento preciso también es esencial cuando el vidrio funciona como superficie óptica o de sellado..
Insertos de polímero
El moldeado por inserción no se limita a metales y materiales inorgánicos.. Un componente polimérico preformado también se puede moldear en otro polímero cuando se requieren diferentes características del material dentro del mismo conjunto..
Por ejemplo, un plástico de ingeniería rígido puede proporcionar soporte estructural, mientras que un elastómero más blando proporciona sellado o aislamiento de vibraciones..
Materiales como PEEK, Ptfe, TPU, Por lo tanto, otros polímeros de ingeniería pueden servir como insertos dependiendo de la aplicación..
El principal desafío técnico es lograr una unión interfacial suficiente o retención mecánica entre los dos polímeros..
Diferencias en la temperatura de fusión., expansión térmica, compatibilidad química, y la contracción se debe considerar durante la selección del material y el diseño del molde..
4. Materiales para molduras de inserción
La selección de materiales para el moldeado por inserción implica dos decisiones separadas pero interconectadas: el material de inserción y la resina de moldeo.
Los dos materiales deben resistir la temperatura y presión del moldeo y al mismo tiempo proporcionar una retención mecánica adecuada., estabilidad dimensional, y, donde se aplica, compatibilidad química o eléctrica.
Materiales de inserción comunes
| Material de inserción | Características clave | Aplicaciones típicas | Consideraciones importantes |
| Latón | Excelente maquinabilidad, buena conductividad, resistencia a la corrosión | Insertos roscados, terminales, conectores eléctricos | Oxidación, requisitos de revestimiento, expansión térmica |
| Acero inoxidable | Alta fuerza, resistencia a la corrosión, resistencia a la temperatura | Médico, automotor, componentes industriales | Mayor coste de mecanizado; preparación de la superficie del inserto |
| Acero carbono | Alta resistencia y costo relativamente bajo. | Insertos estructurales, sujetadores, componentes de refuerzo | Es posible que se requiera protección contra la corrosión |
| Aluminio | Ligero, conductivo, buena conductividad térmica | Disipadores de calor, inserciones estructurales, componentes automotrices | Menor dureza y resistencia que muchos aceros. |
| Aleaciones de cobre | Alta conductividad eléctrica y térmica | contactos electricos, terminales, insertos conductores | Costo de materiales y oxidación. |
Titanio |
Alta fuerza específica, resistencia a la corrosión, baja densidad | Aeroespacial, médico, componentes de alto rendimiento | Alto coste de material y mecanizado. |
| Cerámica | Resistencia a altas temperaturas, dureza, aislamiento eléctrico | Sensores, aisladores, componentes de desgaste | Fragilidad y sensibilidad al choque térmico. |
| Vaso | Transparencia, estabilidad química, estabilidad dimensional | Piezas ópticas, gafas de vista, sensores | Fragilidad y sensibilidad al choque térmico. |
| Plásticos de ingeniería | Ligero, resistencia química, Propiedades mecánicas a medida | Conjuntos multimaterial, focas, componentes aislantes | Compatibilidad y unión de polímeros. |
Resinas termoplásticas para moldeo por inserción
Los termoplásticos son los materiales de moldeo más utilizados porque pueden calentarse., inyectado alrededor del inserto, y solidificado en un componente de forma precisa.
La elección de la resina depende de la carga mecánica., temperatura, exposición química, requisitos electricos, apariencia, y vida útil esperada.
| Resina de moldeo | Propiedades clave | Aplicaciones típicas | Insertar compatibilidad |
| Abdominales | Buena resistencia al impacto, estabilidad dimensional, apariencia superficial | Alojamiento, componentes automotrices, productos de consumo | Excelente con inserciones metálicas comunes. |
| Nylon (PA6 / PA66) | Alta fuerza, resistencia al desgaste, capacidad de temperatura | Automotor, engranaje, componentes estructurales | Excelente; Se debe considerar el acondicionamiento de la humedad. |
| Policarbonato (ordenador personal) | Fuerza de alto impacto, transparencia, resistencia al calor | Carcasa electrónica, dispositivos médicos, componentes ópticos | Bien |
| Pom (Acetal) | Baja fricción, alta rigidez, buena estabilidad dimensional | Engranaje, bujes, componentes mecánicos de precisión | Bien; Se requiere un control cuidadoso de las condiciones de moldeo. |
| PBT | Buen aislamiento eléctrico, resistencia química, estabilidad dimensional | Conectores, sensores, componentes eléctricos automotrices | Excelente |
OJEADA |
Alta fuerza, Excelente resistencia química, capacidad de alta temperatura | Aeroespacial, médico, Semiconductores y componentes industriales exigentes. | Excelente para aplicaciones de alto rendimiento |
| PÁGINAS | Baja densidad, resistencia química, bajo costo | Automotor, productos de consumo, componentes industriales | Bien; La adhesión a la superficie puede requerir una consideración especial. |
| TPU | Elasticidad, resistencia a la abrasión, absorción de impacto | Focas, apretones, ruedas, componentes flexibles | Bien, especialmente para enclavamientos mecánicos |
| LSR | Excelente flexibilidad, resistencia a la temperatura, intemperismo y biocompatibilidad | Sellos médicos, diafragmas, juntas, componentes suaves al tacto | Excelente cuando está diseñado adecuadamente para unión mecánica o química. |
La compatibilidad del material es fundamental
El inserto y el polímero no coexisten simplemente dentro del componente terminado; Forman un sistema compuesto que experimenta calor., mecánico, y tensiones ambientales a lo largo de su vida útil.
Uno de los factores más importantes es expansión térmica. Los metales generalmente tienen coeficientes de expansión térmica más bajos que muchos polímeros..
Durante el moldeo y posterior enfriamiento., esta diferencia puede generar tensión residual en la interfaz inserto-polímero. La tensión excesiva puede causar grietas., deformación, espacios interfaciales, o fuerza de retención reducida.
La temperatura de moldeo también debe permanecer por debajo de la temperatura a la que el inserto sufre cambios dimensionales o metalúrgicos indeseables..
En cambio, El polímero debe tener suficiente flujo de fusión para rodear completamente el inserto y llenar regiones estrechas sin producir huecos o encapsulación incompleta..
La condición de la superficie es igualmente importante. Dependiendo de la aplicación, Las superficies de los insertos pueden estar moleteadas., estriado, tratado químicamente, chapado, áspero, o modificado de otro modo para mejorar el enclavamiento mecánico o la adhesión.
Para insertos eléctricos, sin embargo, Es posible que la superficie de contacto funcional deba permanecer limpia y libre de contaminación de polímeros..
5. Procesos de fabricación de moldes por inserción
El moldeado por inserción se puede implementar a través de diferentes configuraciones de producción según la complejidad de la pieza., volumen de producción, insertar geometría, requisitos laborales, y precisión dimensional.
| Proceso de fabricación | Descripción | Principales ventajas |
| Carga manual de inserciones | Los operadores colocan manualmente cada inserto en el molde antes del ciclo de inyección.. Después de confirmar la posición de inserción, El molde se cierra y se inyecta el polímero a su alrededor.. | Baja inversión inicial; flexible para cambios frecuentes de diseño; adecuado para configuraciones de plaquitas complejas. |
| Moldeo por inserción semiautomático | Los insertos se preparan o suministran automáticamente, mientras los operadores realizan la carga, colocación, o inspección final. Algunas etapas del ciclo de moldeo están automatizadas.. | Mejor productividad y consistencia que la carga totalmente manual sin la inversión necesaria para una automatización completa. |
| Moldeo por inserción totalmente automatizado | Robots, sistemas de recogida y colocación, comederos, sensores, y los sistemas de visión cargan automáticamente los insertos, verificar su presencia y orientación, ejecutar moldeo, y retirar los componentes terminados. | Alta eficiencia de producción; posicionamiento consistente de la plaquita; mano de obra reducida; trazabilidad y repetibilidad mejoradas. |
| Moldeo por inyección vertical | El molde se cierra verticalmente., Comúnmente permite colocar insertos en la mitad inferior del molde antes de la inyección.. | Fácil colocación de insertos; buena accesibilidad; Riesgo reducido de desplazamiento del inserto durante la carga.; adecuado para carga manual o automatizada. |
Vertical vs. Moldeo por inyección horizontal |
Las máquinas horizontales inyectan polímero en un molde colocado horizontalmente., mientras que las máquinas verticales utilizan un molde orientado verticalmente. La configuración óptima depende de la geometría de la plaquita., tamaño parcial, estrategia de automatización, y requisitos de producción. | La selección correcta de la máquina puede mejorar la estabilidad de la plaquita, eficiencia del ciclo, compatibilidad de automatización, y el costo total de fabricación. |
| Moldura de inserción de cavidades múltiples | Un solo molde contiene múltiples cavidades idénticas., con insertos colocados en cada cavidad antes de la inyección simultánea. | Alto rendimiento por ciclo; Menor costo unitario con volúmenes de producción suficientes.; uso eficiente del tiempo de la máquina. |
6. Consideraciones de diseño de molduras de inserción
El moldeado por inserción exitoso comienza con el diseño y no con la producción. el inserto, polímero, moho, y las condiciones de procesamiento deben considerarse como un sistema integrado.
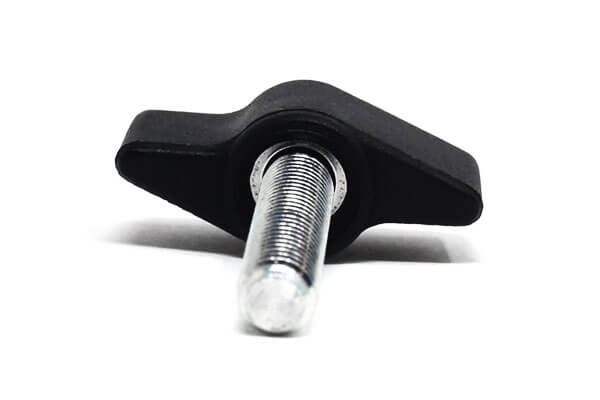
Insertar geometría y retención mecánica
La geometría del inserto tiene una influencia directa en la resistencia del conjunto moldeado..
Un inserto cilíndrico liso puede proporcionar una resistencia relativamente limitada a la rotación o extracción., mientras que el moleteado, surcos, costillas, agujeros, u otras características de bloqueo mecánico pueden mejorar sustancialmente la retención.
Por ejemplo, Un inserto roscado de latón utilizado en una carcasa de plástico no debe depender únicamente del polímero circundante para resistir el torque de instalación..
Un moleteado externo o una geometría socavada correctamente diseñados distribuyen la carga en el polímero y reducen la posibilidad de rotación del inserto..
Por lo tanto, el diseño debe distinguir entre:
- retención axial, lo que evita que el inserto se saque.
- Retención rotacional, que evita que el inserto gire.
- retención lateral, que controla el movimiento dentro del componente moldeado.
- Precisión posicional, que determina la ubicación final de la interfaz funcional.
Espesor de pared alrededor de los insertos
Se debe mantener un espesor de polímero adecuado alrededor del inserto para proporcionar soporte estructural y permitir un llenado confiable..
Si la pared circundante es demasiado delgada, el polímero puede enfriarse prematuramente o desarrollar una tensión excesiva. Si es demasiado espeso, Pueden producirse encogimientos localizados y marcas de hundimiento..
Como principio general de diseño., El polímero debe realizar una transición gradual alrededor del inserto en lugar de formar cambios abruptos en el espesor de la pared..
Las dimensiones exactas dependen de la resina., tamaño de inserción, condiciones de moldeo, y requisitos mecánicos.
Ángulos de tiro y eyección
El borrador debe incorporarse a las superficies del molde siempre que sea práctico para facilitar la liberación de la pieza..
Un tiro insuficiente aumenta la fuerza de expulsión y puede causar rayones., deformación, o daños alrededor del inserto.
La presencia de un inserto también puede complicar la expulsión porque el metal y el polímero tienen un comportamiento de contracción diferente..
Los diseñadores de herramientas deben asegurarse de que los pasadores eyectores, levantadores, toboganes, y otros mecanismos no interfieren con el inserto.
Ubicación de la compuerta y flujo de polímero
La ubicación de la compuerta es particularmente importante en el moldeo por inserto porque el inserto puede obstruir el flujo del polímero y crear líneas de soldadura., trampas de aire, o llenado desigual.
Por lo general, la compuerta debe colocarse de manera que el polímero fluya suavemente alrededor del inserto en lugar de impactar directamente una característica frágil o mal soportada..
Para componentes complejos, Se pueden considerar múltiples puertas o inyección secuencial para lograr un llenado equilibrado..
La simulación de flujo puede ayudar a predecir:
- tiempo de llenado
- Formación de líneas de soldadura
- Atrapamiento de aire
- Distribución de presión
- Orientación de la fibra
- Desplazamiento de inserción
- Posibles tomas cortas
Esto es especialmente valioso para componentes moldeados por inserción grandes o de alta ingeniería..
Expansión térmica y tensión residual
Una de las cuestiones de diseño más importantes es la diferencia en la expansión térmica entre el inserto y el polímero..
Los metales generalmente tienen coeficientes de expansión térmica más bajos que muchos termoplásticos..
A medida que la pieza moldeada se enfría desde la temperatura de procesamiento hasta la temperatura ambiente, La contracción diferencial puede generar tensiones alrededor de la interfaz..
Para ensamblajes de precisión, Los ingenieros deben evaluar.:
- Insertar material
- Coeficiente de expansión térmica del polímero.
- Temperatura de procesamiento
- Rango de temperatura de funcionamiento
- Insertar dimensiones
- Espesor de encapsulación
- Ciclo térmico esperado
Esto se vuelve particularmente importante en el sector automovilístico., electrónico, y aplicaciones de alta temperatura.
Compatibilidad de material
El inserto y el polímero deben ser compatibles no sólo mecánicamente sino también química y térmicamente..
Los problemas potenciales incluyen la corrosión., ataque químico, mala adhesión, interacción galvánica, absorción de humedad, y degradación durante el moldeo.
Por ejemplo, Los polímeros de ingeniería sensibles a la humedad, como ciertos grados de nailon y PEEK, requieren un secado adecuado antes de su procesamiento..
Un control inadecuado de la humedad puede provocar hidrólisis., propiedades mecánicas reducidas, defectos de la superficie, o inestabilidad dimensional.
Condición de la superficie del inserto
La condición de la superficie del inserto influye fuertemente en la calidad y repetibilidad de la interfaz moldeada..
Las superficies lisas pueden ser apropiadas cuando se requiere un ensamblaje controlado o conductividad eléctrica., mientras que las superficies texturizadas pueden proporcionar un mayor entrelazamiento mecánico.
Dependiendo de la aplicación, los insertos pueden ser:
- Nudoso
- Estriado
- Perforado
- Saburral
- Chapado
- rugoso
- Tratado químicamente
El tratamiento de superficie seleccionado debe ser compatible con el polímero y el entorno de servicio en lugar de elegirse únicamente por su apariencia..
Ventilación del molde
La ventilación adecuada es esencial cuando el polímero fluye alrededor de un inserto.. El aire atrapado entre el inserto y la pared de la cavidad puede producir quemaduras., vacío, encapsulación incompleta, o regiones de interfaz débiles.
Por lo tanto, las ventilaciones deben ubicarse en lugares donde sea probable que se acumule aire., particularmente cerca del final de las rutas de flujo y alrededor de geometrías de inserción complejas.
Insertar tolerancias y precisión de posicionamiento
La tolerancia dimensional del inserto debe considerarse junto con la tolerancia del plástico moldeado..
Para ensamblajes de alta precisión, Es posible que sea necesario controlar la posición de la inserción en múltiples ejes porque incluso un pequeño error de posición puede afectar la alineación del conector., concentricidad del eje, precisión de fijación, o espaciamiento de contactos eléctricos.
Por lo tanto, un plano práctico de moldura por inserción debe identificar dimensiones críticas para la función en lugar de aplicar tolerancias innecesariamente estrictas a cada característica..
Automatización y producción de alto volumen
Para producción en masa, el diseño debe optimizarse para la carga automatizada de insertos y un posicionamiento confiable de ciclo a ciclo.
Las características que permiten que el inserto se oriente en una sola dirección pueden reducir en gran medida los errores de ensamblaje..
Los sistemas automatizados pueden utilizar equipos robóticos de recogida y colocación., comederos de cuenco, inspección de la visión, sensores, y carga automática de moldes.
El diseño del inserto y las herramientas para la automatización puede mejorar sustancialmente la consistencia de la producción y al mismo tiempo reducir los requisitos de mano de obra..
7. Ventajas de la moldura por inserción
| Ventaja | Explicación |
| Integración de diseño | Combina múltiples componentes (insertar + plástico) en un solo, parte integrada, reduciendo el montaje y la manipulación. |
| Reducción de costos | Elimina operaciones secundarias (P.EJ., pegando, prensado, soldadura) y reduce los costes de montaje. |
| Propiedades mecánicas mejoradas | El plástico encapsula el inserto., Creando un fuerte, vínculo duradero, a menudo con enclavamiento mecánico. |
| Rendimiento mejorado | Combina las mejores propiedades de ambos materiales.: la resistencia y conductividad del inserto con la flexibilidad del diseño y la resistencia a la corrosión del plástico. |
| Libertad de diseño | Permite geometrías complejas, sobrecarga, y componentes multimateriales. |
Estabilidad dimensional |
El inserto proporciona estabilidad dimensional y precisión.. |
| Integración funcional | Permite características funcionales. (trapos, contactos eléctricos, focas, etc.) para integrarse directamente en la pieza. |
| Reducción de peso | Reemplaza los conjuntos totalmente metálicos más pesados con híbridos de plástico y metal más livianos. |
| Resistencia a la corrosión | El plástico protege el inserto de la corrosión y de las agresiones medioambientales.. |
| Aislamiento eléctrico | El plástico proporciona aislamiento alrededor del inserto.. |
8. Aplicaciones del moldeado por inserción
El moldeado por inserción se utiliza ampliamente cuando un componente de polímero moldeado debe incorporar un metal., cerámico, vaso, u otro material de ingeniería como parte integral del conjunto terminado.
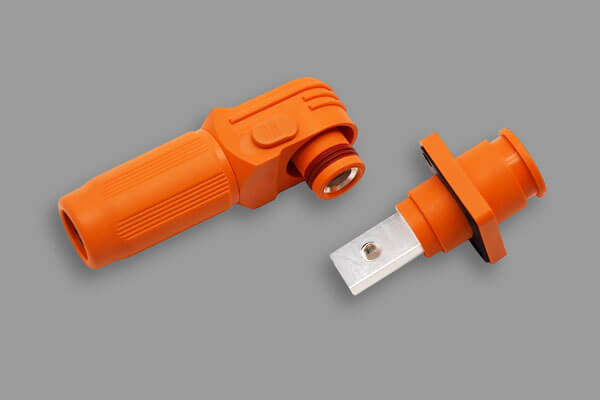
Componentes automotrices
El automotor La industria es una de las principales áreas de aplicación del moldeo por inserción..
Los insertos metálicos pueden proporcionar refuerzo estructural o puntos de sujeción confiables, mientras que el polímero circundante reduce el peso e integra funciones adicionales..
Las aplicaciones típicas incluyen:
- Conectores y terminales eléctricos para automóviles.
- Carcasas de sensores y componentes de montaje
- Puntos de montaje roscados
- Casquillos y soportes de rodamientos.
- Componentes de conmutación y control.
- Componentes del sistema de combustible y fluidos
- Componentes eléctricos debajo del capó
Componentes eléctricos y electrónicos
El moldeado por inserción es particularmente eficaz para componentes eléctricos porque las inserciones metálicas conductoras se pueden encapsular dentro de polímeros eléctricamente aislantes..
Cobre, latón, bronce de fósforo, y otras aleaciones conductoras se utilizan comúnmente para terminales, patas, contactos, y componentes relacionados con barras colectoras.
El polímero moldeado proporciona aislamiento eléctrico manteniendo la posición precisa de los elementos conductores..
Las aplicaciones incluyen:
- Conectores eléctricos
- Bloques de terminales
- Cambiar componentes
- Carcasa del sensor
- Componentes de bobina y motor.
- Conectores de cables y alambres
- Módulos de control electrónico
Componentes médicos y sanitarios
Médico Los dispositivos a menudo requieren componentes compactos que combinen características mecánicas de precisión con polímeros biocompatibles o químicamente resistentes..
La moldura de inserción puede integrar componentes de acero inoxidable, pines de precisión, elementos roscados, y otros insertos funcionales directamente en carcasas de polímero.
Las aplicaciones típicas incluyen:
- Instrumentos quirúrgicos y de diagnóstico.
- Conectores médicos
- Componentes de manejo de fluidos
- Carcasas de dispositivos
- Conjuntos médicos desechables.
- Componentes de posicionamiento de precisión
Equipo industrial y maquinaria
Los productos industriales frecuentemente requieren inserciones metálicas roscadas., casquillos resistentes al desgaste, ejes, componentes de refuerzo, o elementos de montaje de precisión dentro de estructuras poliméricas.
Las aplicaciones incluyen:
- Carcasa de la máquina
- manijas industriales
- Componentes de transmisión y engranajes
- Cojinetes y casquillos
- Componentes hidráulicos y neumáticos.
- Equipos de control
- Sensores industriales
Productos de consumo y para el hogar
Los productos de consumo se benefician de las molduras insertables en términos de apariencia., eficiencia de montaje, y la integración funcional son importantes.
Los ejemplos incluyen:
- Cajas para herramientas eléctricas
- Componentes del electrodoméstico
- Carcasas para cámaras y electrónica.
- Asas y empuñaduras
- Hardware de muebles
- Equipo deportivo
- Productos de cuidado personal
Aplicaciones aeroespaciales y de alto rendimiento
Las aplicaciones aeroespaciales imponen requisitos especialmente exigentes en cuanto a materiales y consistencia de fabricación..
Se pueden incrustar insertos metálicos mecanizados con precisión en polímeros de ingeniería de alto rendimiento, como PEEK o termoplásticos reforzados..
Las aplicaciones potenciales incluyen:
- Componentes estructurales ligeros
- Conectores eléctricos
- Conjuntos de sensores
- Hardware interior de aviones
- Carcasas de alta temperatura
- Componentes de fijación de precisión
9. Insertar moldura vs.. Otros métodos de fabricación
El moldeado por inserción no es universalmente superior al ensamblaje convencional u otras tecnologías de moldeado.. Su valor principal proviene de la integración de varias funciones de fabricación en un solo componente..
El proceso apropiado depende del volumen de producción., Parte de geometría, combinación de materiales, rendimiento requerido, y costo total de fabricación.
| Método de fabricación | Enfoque básico | Ventajas | Limitaciones | Mejor adecuado para |
| Insertar moldura | Moldee el polímero directamente alrededor de un inserto preposicionado.. | Integra componentes; reduce el montaje; excelente consistencia posicional; diseños compactos. | Requiere herramientas compatibles con insertos y un diseño cuidadoso del material/proceso. | Conjuntos de metal y plástico., conectores, componentes roscados, carcasa de precisión. |
| Moldeo por inyección convencional + Asamblea | Moldee las piezas de polímero por separado y luego ensamble los insertos.. | Alta flexibilidad; herramientas de moldeo simples; fácil reemplazo de componentes. | Mano de obra adicional, equipo de montaje, y acumulación de tolerancia. | Productos que requieren cambios frecuentes de componentes o baja complejidad de ensamblaje. |
| Sobremoldeo | Se moldea una segunda capa de polímero sobre un polímero o componente existente.. | Buena ergonomía, caza de focas, y funcionalidad multimaterial. | La unión de polímero a polímero puede requerir una cuidadosa selección de materiales. | Puños, focas, productos de tacto suave, componentes multimaterial. |
| Fijación mecánica | Tornillos, perno, clips, u otros sujetadores unen componentes separados. | Fácil desmontaje y mantenimiento.; tecnología altamente establecida. | Más componentes; mayor costo de montaje; tamaño de paquete más grande. | Productos y conjuntos útiles que requieren desmontaje. |
Conjunto de ajuste a presión |
Un inserto se fuerza mecánicamente dentro de una característica moldeada o mecanizada.. | Sencillo y económico; no se requiere adhesivo adicional. | Requiere un control preciso de las interferencias; Las fuerzas de inserción pueden dañar los componentes.. | Bujes, patas, aspectos, y simples inserciones de metal. |
| Enlace adhesivo | El adhesivo une el polímero y el inserto o múltiples componentes.. | Puede unir materiales diferentes y distribuir la tensión en un área grande.. | tiempo de curación, preparación de la superficie, envejecimiento, y la compatibilidad química pueden ser preocupaciones. | Caza de focas, unión estructural, y conjuntos complejos de materiales diferentes. |
| Fundición de insertos de metal | Se incorporan insertos de metal durante una operación de fundición de metal.. | Adecuado para componentes con predominio de metal y aplicaciones de alta temperatura. | Las temperaturas más altas restringen la selección de insertos y materiales. | Carcasas y componentes metálicos que requieren funciones integradas. |
10. Soluciones de moldeo por inserción personalizadas de LangHe Tech
Un proveedor confiable de moldeo por inserción debe proporcionar más que capacidad de moldeo por inyección..
La calidad del componente final depende de la interacción entre la fabricación del inserto., diseño de moldes, selección de polímeros, parámetros de inyección, control dimensional, e inspección post-moldeo.
Tecnología LangHe Puede abordar el moldeado por inserción personalizado como un proceso de fabricación integrado., comenzando con los requisitos funcionales y los dibujos de ingeniería del cliente y extendiéndose hasta las herramientas, moldura, inspección, y entrega de producción.
| Capacidad | Detalles |
| Insertar materiales | Latón, cobre, acero inoxidable, aluminio, titanio, OJEADA, cerámica, vaso. |
| Resinas | Abdominales, nylon (PA6, PA66), ordenador personal, Pom, PBT, OJEADA, PÁGINAS, TPU, LSR, y grados personalizados. |
| Tipos de inserción | Insertos roscados, contactos eléctricos, inserciones de estampado, insertos mecanizados con precisión, inserciones personalizadas. |
| Moldura | Moldura de inyección, sobrecarga, moldeado de dos disparos, moldura de compresión. |
| Inserción | Manual, semiautomático, inserción robótica totalmente automatizada. |
| Calidad | ISO 9001:2015 certificado; 100% inspección; Cmm; sistemas de visión. |
| Tiempo de entrega | 2–4 semanas para prototipos; 4–6 semanas para herramientas de producción. |
11. Conclusión
El moldeado por inserción es una tecnología de fabricación muy eficaz para integrar metales., cerámico, vaso, u otros insertos directamente en componentes termoplásticos o elastoméricos.
Su ventaja fundamental es integración funcional: Se pueden combinar múltiples materiales y funciones en un solo componente moldeado al tiempo que se reducen las operaciones de ensamblaje posteriores..
Sin embargo, El éxito del moldeado por inserto depende de mucho más que simplemente colocar un inserto dentro de un molde..
Insertar geometría, selección de polímeros, expansión térmica, diseño de moldes, presión de inyección, comportamiento de llenado, enfriamiento, automatización, y la inspección de calidad deben considerarse todas juntas.
Por lo tanto, el enfoque más confiable es tratar el moldeo por inserción como una solución de ingeniería integrada en lugar de una operación de moldeo por inyección aislada..
Análisis DFM adecuado, fabricación controlada de insertos, herramientas optimizadas, parámetros de proceso validados, y la inspección sistemática son la base para producir componentes moldeados por inserción confiables a escala comercial.
Preguntas frecuentes
¿Cómo se mantienen los insertos en su posición durante el moldeo??
Los insertos se pueden retener utilizando las cavidades del molde., pasadores de localización, núcleo, surcos, gruñidos, subvenciones, características de interferencia, sistemas magnéticos, retención de vacío, o mecanismos de agarre automatizados.
El método apropiado depende de la geometría de la plaquita y de los requisitos de producción..
¿Cuál es la diferencia entre moldeo por inserción y sobremoldeo??
Insertar moldura Generalmente implica moldear polímero alrededor de un inserto prefabricado., a menudo un componente metálico.
Sobremoldeo Por lo general, implica moldear un material sobre un sustrato existente., que puede ser otro polímero, un elastómero, o un componente previamente moldeado. Las dos tecnologías pueden superponerse en determinadas aplicaciones..
¿Se puede utilizar la moldura por inserción con caucho de silicona líquida? (LSR)?
A: Sí. LSR se puede utilizar para moldeo por inserción de sellos., juntas, y componentes médicos. Ofrece excelente resistencia al calor y biocompatibilidad..

