1. مقدمة
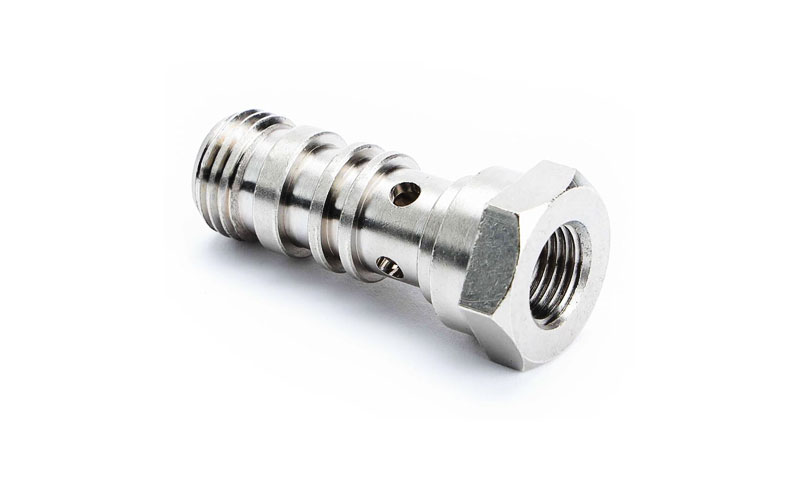
الفوهات الصناعية هي أكثر بكثير من مجرد منافذ بسيطة للسوائل. في مصانع البتروكيماويات, أنظمة الفضاء, خطوط تجهيز الأغذية, المعدات البحرية, الجمعيات الهيدروليكية,
وأجهزة الرش الدقيقة, تلعب الفوهات دورًا حاسمًا في الانحلال, تشكيل طائرة, تنظيم التدفق, التحكم في الضغط, والتسليم المتوسط.
يتأثر أدائهم بشكل مباشر بالدقة الهندسية, جودة القناة الداخلية, مقاومة التآكل, السلامة الميكانيكية, واتساق التصنيع.
بسبب هذه المتطلبات, يعد تصنيع الفوهة مشكلة قرار هندسي كلاسيكي: يجب أن يتم إنتاج الجزء بواسطة صب الدقة أو بواسطة تصنيع CNC?
2. ما الذي يجعل تصنيع الفوهة متطلبًا من الناحية الفنية?
أ فوهة هو عنصر تشكيل التدفق, مما يعني أن شكله الداخلي والخارجي له تأثير وظيفي مباشر.
على عكس العديد من الأجزاء الهيكلية, لا يمكن الحكم على الفوهة فقط من خلال القوة أو المظهر. يجب أن تدعم هندستها سلوك السوائل المستقر.
المتطلبات الهندسية الرئيسية للفوهات
- قنوات التدفق الداخلي دقيقة
- أسطح تدفق سلسة ومتسقة
- حجم الفتحة دقيق
- وجوه ختم مستقرة
- مقاومة جيدة للتآكل والتآكل
- مقاومة الاهتزاز, صدمة الضغط, والتجويف
- أداء متكرر عبر دفعات الإنتاج
هذه المطالب تخلق نافذة تصنيع ضيقة. الكثير من خشونة السطح يمكن أن تعيق التدفق. يمكن أن يؤدي انحراف الأبعاد إلى تغيير نمط الرش أو معامل التفريغ.
العيوب الداخلية قد تسبب التسرب, انسداد, أو فشل محلي. لهذا السبب, لا يمكن فصل عملية التصنيع عن أداء الفوهة.
3. أساسيات العملية
فوهة الصب الدقيقة
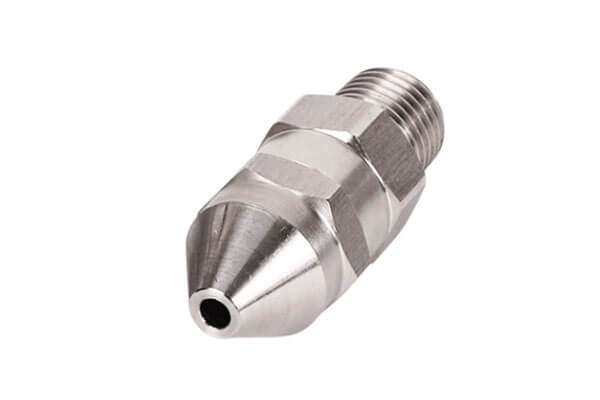
صب الدقة, يشار إليها في كثير من الأحيان صب الاستثمار أو صب الشمع المفقود, هي عملية ذات شكل قريب من الشبكة ومناسبة بشكل خاص للأجزاء ذات الهندسة المعقدة.
يتضمن المسار النموذجي إنشاء نمط الشمع, مبنى شل السيراميك, إزالة شمع, إطلاق النار, صب المعادن, تبريد, إزالة الصدفة, والتشطيب.
لإنتاج الفوهة, تسمح هذه العملية بصهر الفولاذ المقاوم للصدأ, النحاس, أو سبيكة ذات درجة حرارة عالية ليتم سكبها في قالب سيراميك مخصص.
والنتيجة هي فوهة شبه مكتملة فارغة مع خطوط متكاملة, القنوات المنحنية, والميزات المعقدة التي قد يكون من الصعب أو المكلف تصنيعها من مخزون قوي.
الخصائص الأساسية
- حرية هندسية قوية
- ملاءمة جيدة للهياكل المتكاملة
- تقليل الحاجة إلى تصنيع الجسم بالكامل
- كفاءة لأحجام الإنتاج المتوسطة والعالية
- مناسبة للمعقدة, أجزاء سبائك مقاومة للتآكل
فوهة بآلة CNC
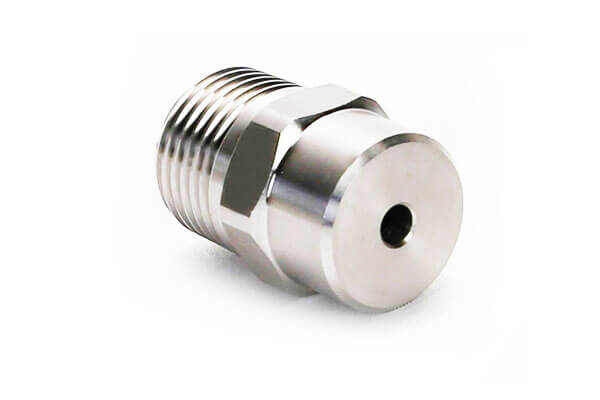
تصنيع CNC هي عملية طرحية تستخدم مسارات أدوات مبرمجة لإزالة المواد من القطع المعدنية, الحانات, المطروق, أو الأسهم المدرفلة.
وعادة ما تنطوي على تحول, الطحن, حفر, الخيوط, التصنيع باستخدام الحاسب الآلي حفرة عميقة, والتشطيب الدقة.
لإنتاج الفوهة, تعتبر المعالجة باستخدام الحاسب الآلي قوية بشكل خاص عندما تكون الهندسة منتظمة, التسامح ضيق, ويمكن الوصول إلى ممرات التدفق للأدوات.
يتم استخدامه على نطاق واسع للفوهات عالية الدقة ذات الفتحات المستقيمة, ميزات متحدة المركز, أسطح ختم موثوقة, ومتطلبات الأبعاد الصارمة.
الخصائص الأساسية
- دقة الأبعاد ممتازة
- تحكم فائق في الأسطح الحرجة
- النماذج الأولية السريعة وتغييرات التصميم
- لا يوجد استثمار في العفن
- مرونة عالية للدفعات الصغيرة والعمل المخصص
4. مقارنة هندسية جنبًا إلى جنب
القدرة على التكيف الهيكلي وتعقيد التصميم
| وجه | فوهة الصب الدقيقة | فوهة بآلة CNC |
| حرية الهندسة | عالية جدا | معتدلة إلى عالية, ولكن الوصول إلى الأداة يعتمد |
| العدائين المنحنيين / القنوات الحلزونية | ممتاز | صعبة ومكلفة |
| ممرات داخلية متعددة الفروع | ممتاز | عادة غير فعالة |
| هياكل متكاملة ذات جدران رقيقة | جيد | ممكن, ولكن في كثير من الأحيان أكثر تكلفة |
| زوايا داخلية حادة | محدودة من قبل القابلية | أسهل في الماكينة في المناطق التي يمكن الوصول إليها |
| تشكيل قطعة واحدة | ميزة قوية | عادة ما يتطلب هندسة أبسط |
يعد الصب الدقيق هو الخيار الأقوى عندما تشتمل الفوهة على مجاري منحنية, تجاويف غير متناظرة, ممرات متعددة الفروع, أو هيئة متكاملة معقدة.
يمكن أن تنتج مكونات ذات شكل شبكي قريب مما يقلل من خطوات التجميع ويزيل اللحامات الملحومة, وهو أمر ذو قيمة خاصة لأنظمة السوائل الحساسة للتسرب.
التصنيع باستخدام الحاسب الآلي أكثر ملاءمة للاستخدام العادي, متماثل, والأشكال التي يمكن الوصول إليها بالأداة. يتفوق في الثقوب المستقيمة, تجاويف متحدة المركز, المواضيع, وجوه ختم مسطحة, وهندسة تفتق القياسية.
ولكن عندما يصبح التصميم معقدًا للغاية داخليًا, الوقت بالقطع والتكلفة ترتفع بشكل حاد.
دقة الأبعاد وجودة السطح
| معلمة الأداء | فوهة الصب الدقيقة | فوهة بآلة CNC |
| التسامح الأبعاد العامة | CT4 - CT6, تقريبًا ±0.05 إلى ±0.15 ملم | ±0.005 إلى ±0.02 مم |
| الحد الأدنى من الفتحة العملية | عن 0.5 مم | عن 0.1 مم |
| خشونة السطح من الشكل الخام | را 1.6-6.3 ميكرومتر | را 0.2-1.6 ميكرومتر |
| ختم تسطيح الوجه | عادة ما يحتاج إلى تشطيب ثانوي | يمكن تشكيلها مباشرة وبدقة عالية |
| نعومة القناة الداخلية | جيد, ولكن مع نسيج الزهر | ممتاز |
من الواضح أن التصنيع باستخدام الحاسب الآلي متفوق عندما تتطلب الفوهة تحكمًا محكمًا للغاية في التسامح, خاصة في منطقة الفتحة, وجه الختم, والميزات متحدة المركز.
إنه ينتج أسطحًا أكثر نعومة وتحكمًا أفضل في الأبعاد الحرجة.
يمكن أن يحقق الصب الدقيق دقة صالحة للخدمة للعديد من الفوهات الصناعية, لكن السطح المصبوب عادة ما يحتفظ بنسيج التصلب.
هذه ليست بالضرورة مشكلة في تطبيقات الرش العادية أو النفاثات, لكن الأسطح الأكثر وظيفية تتطلب عادةً تصنيعًا أو تلميعًا محليًا.
استخدام المواد والبنية المجهرية
| وجه | فوهة الصب الدقيقة | فوهة بآلة CNC |
| نموذج بداية المواد | معدن منصهر | مخزون صلب, تزوير, أو شريط |
| استخدام المواد | حوالي 85%-92% | حوالي 30%-55% |
| توليد الخردة | منخفضة إلى معتدلة | حجم رقاقة عالية |
| البنية المجهرية | يلقي هيكل شجيري | هيكل الحبوب المطاوع |
| اتجاه التدفق المعدني | ليست مستمرة مثل المخزون المطاوع | المحفوظة في المواد الأساسية, منزعج جزئيا من القطع |
يعتبر الصب الدقيق أكثر كفاءة في استخدام المواد بشكل عام.
وهذا مهم بشكل خاص عندما تكون الفوهة مصنوعة من سبائك باهظة الثمن، مثل الفولاذ المقاوم للصدأ, سبائك النيكل, أو سبائك التيتانيوم. إن تقليل النفايات يعني انخفاض التكلفة الفعالة وسهولة التوسع.
تبدأ عملية التصنيع باستخدام الحاسب الآلي بمادة مطاوع لها بالفعل بنية حبيبية مصقولة واستمرارية ميكانيكية قوية.
وهذا يمنح الجزء النهائي قوة أساسية عالية ومقاومة للتعب. لكن, تولد عملية القطع رقائق وقد تغير الطبقة السطحية محليًا من خلال الحرارة والضغط.
الفرق ليس أكاديميًا فحسب. يؤثر على التكلفة, الاستجابة الميكانيكية, وسلوك التآكل في الخدمة.
الخواص الميكانيكية ومتانة الخدمة
| المؤشر الميكانيكي | فوهة الصب الدقيقة | فوهة بآلة CNC |
| قوة الشد | أقل قليلاً في المسبوكات غير القابل للصدأ النموذجية | أعلى في المخزون المطاوع |
| تأثير المتانة | معتدل | عالي |
| مقاومة التعب | جيد للخدمة الثابتة | أقوى للتحميل الدوري |
| مقاومة الضغط العالي | مناسب للضغط المتوسط | أفضل للضغط العالي جدا |
| ارتداء المقاومة | زي مُوحد, نمط ارتداء مستقر | صلابة محلية أعلى ومقاومة للتآكل |
| خدمة المتوسطة المسببة للتآكل | جيد جدًا, خاصة بعد المعالجة الحرارية المناسبة | جيد, لكن حالة السطح مهمة |
عادةً ما يتم تفضيل الفوهات المُشكَّلة باستخدام الحاسب الآلي في الضغط العالي, عرضة للاهتزاز, أو البيئات شديدة التعب.
تميل المواد الأساسية الخاصة بها إلى الاحتفاظ باستمرارية ميكانيكية أفضل, الذي يدعم شروط الخدمة الصعبة.
غالبًا ما تكون فوهات الصب الدقيقة أكثر ملاءمة للوسائط الكيميائية المسببة للتآكل, البيئات الرطبة ذات درجات الحرارة المرتفعة, وأنظمة التدفق المستقرة حيث تكون الهندسة وتوافق المواد أكثر أهمية من مقاومة الضغط الشديد.
عند المعالجة الحرارية بشكل صحيح, يمكن أن يوفر الفولاذ المقاوم للصدأ المصبوب أداءً ممتازًا للتآكل.
دورة الإنتاج والقدرة على التكيف دفعة
| وجه | فوهة الصب الدقيقة | فوهة بآلة CNC |
| الإعداد الأولي | مطلوب تطوير القالب والعملية | لا العفن المطلوبة |
| سرعة النموذج الأولي | أبطأ | سريع جدا |
| إنتاج متسلسل | كفاءة بمجرد استقرارها | فعال فقط للأشكال الأبسط |
| أفضل حجم الدفعة | منخفضة إلى متوسطة, في كثير من الأحيان 50-10000 قطعة | دفعات صغيرة جدًا لعمليات تشغيل معتدلة |
| مرونة التحول | أدنى | عالية جدا |
يتطلب الصب أدوات مسبقة وإعدادًا للعملية, وبالتالي فإن المهلة أطول في البداية. بمجرد استقرارها, لكن, يمكن أن تصبح فعالة جدًا للإنتاج المتكرر.
وهذا يجعلها جذابة عندما يكون تصميم الفوهة ناضجًا ومن المتوقع أن يظل دون تغيير.
التصنيع باستخدام الحاسب الآلي هو العكس. لا يوجد بها أي حاجز أدوات تقريبًا وهي مثالية للنماذج الأولية السريعة, التجارب الهندسية, تسليم عاجل, والإنتاج حسب الطلب.
المقايضة هي أنه يجب قطع كل جزء على حدة, والتي يمكن أن تجعل الإنتاج واسع النطاق أبطأ وأكثر تكلفة بالنسبة للهندسة المعقدة.
هيكل التكلفة الشامل
| عامل التكلفة | فوهة الصب الدقيقة | فوهة التصنيع باستخدام الحاسب الآلي |
| تكلفة الأدوات | أعلى في البداية | منخفضة جدًا أو لا شيء |
| تكلفة المواد | انخفاض النفايات الفعالة | ارتفاع تكلفة الخردة |
| تكلفة العمالة | أقل لكل جزء على نطاق واسع | أعلى لكل جزء للأجزاء المعقدة |
| تكلفة ما بعد المعالجة | معتدل | منخفضة إلى معتدلة |
| أفضل حالة التكلفة | أجزاء معقدة, متوسطة إلى عالية الحجم | أجزاء بسيطة, حجم منخفض, تحول سريع |
لهندسة الفوهة البسيطة, يمكن أن يكون التصنيع باستخدام الحاسب الآلي هو الطريق الأقل تكلفة, خاصة عندما يكون حجم الإنتاج صغيرًا ولا يوجد ما يبرر الاستثمار في الأدوات.
لهندسة الفوهة المتوسطة والعالية التعقيد, غالبًا ما يؤدي الصب الدقيق إلى تقليل التكلفة الإجمالية عن طريق تجنب المعالجة المفرطة متعددة المحاور, لقط متكرر, وعمليات التجميع.
يعد توفير المواد ذا أهمية خاصة بالنسبة للسبائك باهظة الثمن.
5. العيوب الشائعة وتحديات مراقبة الجودة
عيوب فوهة الصب الدقيقة
يوفر الصب الدقيق العديد من المزايا, ولكنها ليست خالية من مخاطر العملية.
| عيب شائع | التأثير النموذجي | طريقة التحكم |
| ثقوب الرمال / الادراج | قد يسد الممرات الصغيرة أو يضعف المناطق المحلية | تحسين جودة القشرة والترشيح |
| مسامية انكماش | يقلل من القدرة على تحمل الضغط | تحسين تصميم النابضة والتصلب |
| انكماش الأبعاد | يؤثر على التحمل وأسطح الختم | بدل الآلات الاحتياطية |
| نسيج الحبوب السطحية | خشونة قنوات التدفق قليلاً | قم بإنهاء المناطق الحرجة عن طريق التصنيع أو التلميع |
إن إستراتيجية التحكم الأكثر أهمية في فوهات الصب هي ترك بدل التشغيل الآلي على الوجوه والفوهات الحرجة.
في الممارسة العملية, يجب ألا تعتمد أسطح الغلق وميزات التدفق ذات التسامح المحكم بشكل كامل على دقة المصبوب.
عيوب فوهة التصنيع باستخدام الحاسب الآلي
التصنيع باستخدام الحاسب الآلي دقيق للغاية, ولكن لديها مخاوف الجودة الخاصة بها.
| عيب شائع | التأثير النموذجي | طريقة التحكم |
| بيرز | يزعج التدفق وقد يسبب انسدادًا | deburring, تشطيب الحافة |
| لقط الانحراف | يخلق خطأ التركيز | تحسين تصميم لاعبا اساسيا |
| تصلب العمل السطحي | يمكن أن يؤثر على التآكل وجودة التشطيب | استخدم سرعة القطع الأمثل والمبرد |
| علامات الأداة | رفع الخشونة في مناطق التدفق الحساسة | التلميع الثانوي أو التشطيب |
في تطبيقات الفوهة, يمكن أن تكون النتوءات الصغيرة أكثر ضررًا مما تبدو عليه. حتى العيوب الصغيرة في الحواف قد تسبب اضطرابًا, رذاذ غير متساو, أو احتباس التلوث.
وهذا هو السبب في أن عملية إزالة الأزيز بعد التصنيع ليست اختيارية في إنتاج الفوهات الحرجة.
6. اختيار التطبيق: ما هي العملية التي تناسب أي فوهة?
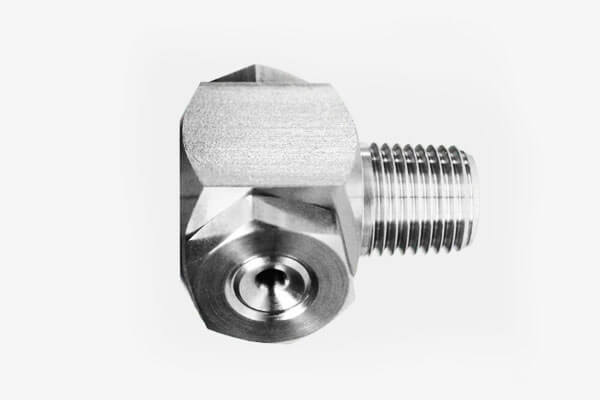
فوهة الصب الدقيقة هي الأفضل لـ
- قنوات منحنية معقدة
- ممرات داخلية متعددة الفروع أو غير منتظمة
- أجسام فوهة كبيرة أو مدمجة
- وسائل الإعلام المسببة للتآكل وخدمة الضغط المعتدل
- إنتاج دفعة متوسطة
- سبائك عالية القيمة حيث يهم توفير المواد
الصناعات النموذجية
- المعالجة الكيميائية
- تحلية المياه البحرية
- التعامل مع مياه البحر
- رش وتنظيف المواد الغذائية
- توصيل السوائل الصناعية ذات الضغط المتوسط
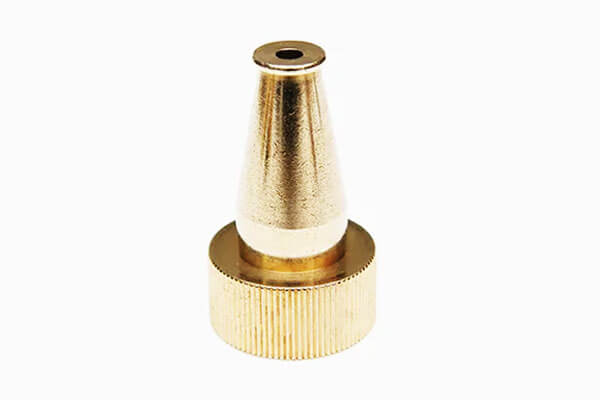
فوهة التصنيع باستخدام الحاسب الآلي هي الأفضل لـ
- فوهات بسيطة ذات فتحة مستقيمة
- فوهات ذات فتحة صغيرة
- أسطح الختم الدقيقة
- خدمة الضغط العالي أو الاهتزاز المكثف
- النماذج الأولية السريعة والأجزاء المخصصة
- إنتاج دفعة صغيرة مع تفاوتات صارمة
الصناعات النموذجية
- حقن الوقود الفضائي
- معدات التنظيف بالضغط العالي
- الأنظمة الهيدروليكية
- أجهزة الانحلال الطبي
- معدات مختبرية دقيقة
7. التصنيع المركب: صب فارغة + التشطيب باستخدام الحاسب الآلي
في إنتاج الفوهة الحديثة, غالبًا ما لا يكون النهج الأكثر نضجًا من الناحية الفنية هو الصب الدقيق النقي أو التصنيع باستخدام الحاسب الآلي النقي, لكن أ طريق التصنيع الهجين الذي يجمع بين نقاط القوة لكليهما.
تبدأ هذه الطريقة بفراغ مصبوب بدقة وتنتهي بتشطيب CNC مستهدف على الأسطح الوظيفية.
للعديد من الفوهات الصناعية, وخاصة تلك المستخدمة في بيئات التحكم في السوائل الصعبة, توفر هذه العملية المدمجة أفضل توازن بين التعقيد الهندسي, دقة الأبعاد, جودة السطح, كفاءة التكلفة, واستقرار التصنيع.
لماذا يهم النهج الهجين
الفوهة هي مكون يحركه الوظيفة.
قد يكون شكله الخارجي معقدًا نسبيًا, لكن ميزات الأداء الأكثر أهمية تتركز عادةً في مناطق محددة: الفتحة, وجه الختم, اتصال مترابطة, أسطح المسند, وفي بعض الأحيان مناطق التحول الداخلي.
هذه هي المواقع التي يمكن أن يؤثر فيها الانحراف البسيط جدًا على نمط الرش, اتساق التفريغ, سلوك الضغط, أو تسرب الأداء.
يعتبر الصب الدقيق ممتازًا في تشكيل الجسم الكلي للفوهة في حالة شبه شبكية.
يمكنها إنتاج خطوط منحنية, مقاطع متكامله, هندسة خارجية غير منتظمة, والأشكال الهيكلية المعقدة التي قد تتطلب تصنيعًا مكثفًا أو أجزاء مجمعة متعددة.
لكن, عادةً لا يمكن أن يضمن الصب وحده التفاوتات الضيقة للغاية ونعومة السطح المطلوبة في الواجهات الوظيفية الأكثر أهمية.
هذا هو المكان الذي يصبح فيه التشطيب باستخدام الحاسب الآلي أمرًا لا غنى عنه.
عن طريق حجز بدل الآلات في المناطق الضرورية, يمكن للمصنعين استخدام عمليات CNC لتحسين المناطق المهمة فقط بدلاً من تصنيع الجزء بأكمله من المخزون الصلب.
يحافظ هذا الأسلوب على المزايا الهندسية للصب مع تحقيق مستوى الدقة المتوقع من الفوهات المتطورة.
منطق العملية: من الشكل القريب من الشبكة إلى الدقة الوظيفية
تبدأ العملية الهجينة بتصميم صب تم تحسينه عمدًا للمعالجة اللاحقة.
لا يصمم المهندسون الجزء باعتباره صبًا نهائيًا; بدلاً من, قاموا بتصميمه على أنه صب فارغة مع البدلات الخاضعة للرقابة.
عادة ما يتم ترك هذه البدلات في منطقة الفتحة, مناطق الخيط, وجوه الختم, وأسطح المسند الأخرى التي تتطلب تحكمًا صارمًا في الأبعاد.
الجسم المتبقي, وخاصة المناطق التي لا تؤثر على سلوك السائل النهائي بشكل مباشر, يتم تركها في شكلها المصبوب على شكل شبكي قريب.
بعد مرحلة الصب, يتم تنظيف الفوهة الفارغة, تفتيشها, والمعالجة بالحرارة إذا لزم الأمر.
يحتوي هذا المكون الوسيط بالفعل على السمات الهيكلية الرئيسية للجزء النهائي.
يتم بعد ذلك تطبيق التصنيع باستخدام الحاسب الآلي بشكل انتقائي ودقيق, باستخدام التركيبات ومسارات الأدوات المصممة خصيصًا للأسطح الحرجة.
في الممارسة العملية, وهذا يعني أن جزءًا فقط من الشكل الهندسي الإجمالي يتم تشكيله للوصول إلى الحجم النهائي, مما يقلل من وقت الدورة, أداة ارتداء الأداة, ونفايات المواد مقارنة بالتصنيع الكامل للمخزون.
المزايا الهندسية للطريق المركب
الميزة الأكثر أهمية للصب بالإضافة إلى التشطيب باستخدام الحاسب الآلي هي الفصل الوظيفي. تسمح العملية لكل طريقة تصنيع بالقيام بأفضل ما يمكنها القيام به.
يعالج الصب خلق الشكل والاقتصاد المادي. التصنيع باستخدام الحاسب الآلي يتعامل مع الدقة, التكرار, وصقل السطح.
بتقسيم الجزء بهذه الطريقة, تتجنب الشركة المصنعة فرض عملية واحدة لحل جميع المشكلات.
وهذا مفيد بشكل خاص للفوهات ذات المتطلبات المختلطة.
على سبيل المثال, قد يحتاج الجسم الخارجي إلى أن يكون كبيرًا, احيط, ومتكاملة هيكليا, بينما قد يتطلب المقعد النفاث الداخلي أو مخروط الختم تحكمًا على مستوى الميكرون.
سيكون الجزء المُجهز بالكامل مضيعة للوقت ويستغرق وقتًا طويلاً.
قد لا يفي الجزء المصبوب بالكامل بمتطلبات الدقة. الجزء الهجين يحل كلتا القضيتين بطريقة عقلانية.
فائدة رئيسية أخرى هي تقليل عبء التصنيع. عندما يقترب جسم الفوهة من الشكل النهائي, كمية المخزون الذي تمت إزالته عن طريق التصنيع أقل بكثير مما كانت عليه في تصنيع الخامات.
وهذا يقلل من هدر المواد الخام, يختصر وقت المعالجة, ويقلل من حمل الأداة.
تصبح الميزة ذات أهمية خاصة عندما تكون الفوهة مصنوعة من سبائك باهظة الثمن، مثل الفولاذ المقاوم للصدأ, سبائك النيكل, أو سبائك التيتانيوم.
تتحسن العملية الهجينة أيضًا تصميم الحرية. يمكن للمهندسين تحديد الأشكال الهندسية الداخلية أو الخارجية المعقدة دون الحاجة إلى القلق من أن الجزء بأكمله يجب أن يكون في متناول أدوات القطع.
طالما أن مناطق التشطيب الحرجة قابلة للتشكيل, يمكن أن يظل باقي الهيكل مصبوبًا.
وهذا مفيد للغاية في التطبيقات التي يتم فيها توجيه السوائل, التكامل المتصاعد, وتصميم العبوة المدمجة كلها أمور مهمة.
التكلفة وكفاءة التصنيع
من منظور اقتصاديات الإنتاج, غالبًا ما يكون المسار المركب هو الحل الأكثر توازناً للوسيط- إلى منتجات فوهة عالية القيمة.
مرحلة الصب تمتص تعقيد الشكل, بينما تقتصر مرحلة CNC على أقل عدد من الأسطح عالية القيمة.
وهذا يحسن بشكل كبير النسبة بين جهد التصنيع والقيمة الوظيفية.
بالمقارنة مع تصنيع الفوهة بأكملها من مخزون القضبان الصلبة, عادةً ما تقلل الطريقة الهجينة من استهلاك المواد ووقت القطع.
بالمقارنة مع الاعتماد كليا على الصب, إنه يحسن بشكل كبير الدقة والاتساق النهائيين.
وهذا يجعلها جذابة بشكل خاص في الصناعات التي تكون فيها تكلفة الفشل مرتفعة, حيث يهم تكرار الأبعاد, وحيث تكون السبيكة نفسها باهظة الثمن بما يكفي لجعل النفايات مصدر قلق بالغ.
العملية قابلة للتطوير أيضًا. بمجرد استقرار أدوات الصب والتحقق من صحة برنامج التشطيب CNC, يمكن أن ينتقل الإنتاج إلى سير عمل قابل للتكرار والتحكم.
لعمليات الإنتاج المتوسطة والكبيرة, غالبًا ما تصبح تكلفة الوحدة تنافسية للغاية نظرًا لأن الصب الفارغ فعال في التشكيل وتظل عمليات التشطيب محلية.
اعتبارات مراقبة الجودة
ويعتمد نجاح الطريقة الهجينة على الانضباط الهندسي الجيد في كلا المرحلتين.
إذا كان الصب الفارغ مصمم بشكل سيء, قد يكون بدل المعالجة اللاحقة غير متساوٍ, مُبَالَغ فيه, أو غير كافية.
إذا لم يتم التحكم بعناية في استراتيجية التشطيب باستخدام الحاسب الآلي, قد تفقد ميزات الفوهة المهمة التركيز, سلامة الختم, أو دقة التدفق.
لهذا السبب, يجب التخطيط للانتقال بين الصب والتصنيع من البداية.
يجب أن يشتمل نمط الصب على بدلات محددة جيدًا في المناطق المُشكَّلة, ويجب أن يؤكد فحص ما بعد الصب أن الفراغ مناسب للعمليات الثانوية.
أثناء التشطيب باستخدام الحاسب الآلي, يجب أن تحافظ التركيبات على التحكم الدقيق في مسند الإسناد, خاصة عندما تتطلب الفوهة علاقات محورية أو متعامدة بين الفتحة, خيط, وختم الوجوه.
سلامة السطح مهمة أيضًا. قد يحتوي هيكل الزهر على نسيج حبيبي بسيط أو خشونة موضعية, لكن الأسطح المصنعة آليًا يجب أن تقضي على هذه العيوب في المناطق الوظيفية.
في كثير من الحالات, إزالة الأزيز النهائي, تلميع, أو تتم إضافة خطوة التنظيف لضمان عدم بقاء أي نتوءات أو جزيئات متبقية في مسار التدفق.
حالات الاستخدام الصناعي النموذجية
يتم استخدام طريق التصنيع المدمج هذا على نطاق واسع في الفوهات التي تخدم البيئات الصناعية الصعبة.
وهو شائع بشكل خاص في البتروكيماويات, البحرية, الفضاء الجوي, وأنظمة التحكم في السوائل المتطورة.
تتطلب هذه التطبيقات غالبًا جسم فوهة معقدًا من الناحية الهيكلية ومقاومًا للتآكل, ولكنها تتطلب أيضًا سطحًا واحدًا أو أكثر مع تحكم دقيق للغاية في الأبعاد.
تشمل الأمثلة فوهات الرش ذات العلب المدمجة, فوهات التفتيت عالية الأداء, مكونات النفث الدقة, وفوهات توزيع السوائل المقاومة للتآكل.
في كل حالة, توفر مرحلة الصب المنصة الهيكلية, وتضمن مرحلة التصنيع الأداء الوظيفي النهائي.
لماذا أصبح الحل السائد
الاعتماد المتزايد على "الصب الفارغ". + نموذج التشطيب باستخدام الحاسب الآلي ليس عرضيًا.
إنه يعكس اتجاها أوسع في التصنيع المتقدم: استخدم العملية الأكثر كفاءة لكل ميزة بدلاً من إجبار عملية واحدة على القيام بكل شيء.
في إنتاج الفوهة, يعد هذا المبدأ مقنعًا بشكل خاص لأن الجزء يحتوي على مناطق مهيمنة على الشكل ومناطق مهيمنة على الدقة.
نتيجة ل, يُنظر الآن إلى المسار الهجين على نطاق واسع باعتباره الحل المفضل للفوهات الصناعية المتطورة.
إنه يوفر المرونة الهندسية للصب, دقة التصنيع باستخدام الحاسب الآلي, وهيكل التكلفة الذي غالبًا ما يكون أكثر ملاءمة من البدائل المصبوبة بالكامل أو المصنعة بالكامل.
للمصنعين الذين يبحثون عن أداء موثوق واقتصاديات تنافسية, غالبًا ما يكون الاختيار الهندسي الأكثر عقلانية.
8. خاتمة
إن المقارنة بين الصب الدقيق والتصنيع باستخدام الحاسب الآلي للفوهات ليست مسألة عملية متفوقة عالميًا. إنها مسألة ملاءمة هندسية.
صب الدقة تتفوق عندما تكون الفوهة معقدة من الناحية الهيكلية, أهمية الإنتاج بكفاءة المواد, وحالة العمل متوافقة مع التصنيع ذو الشكل القريب من الشبكة ذو الدقة المتوسطة.
إنها قوية بشكل خاص للتكامل, تصميمات مقاومة للتآكل وإخراج متوسط الحجم فعال من حيث التكلفة.
تصنيع CNC تتفوق عندما تتطلب الفوهة دقة الأبعاد القصوى, الانتهاء من سطح ممتازة, مقاومة الضغط العالي, والتكرار السريع.
إنه الخيار المفضل لمكونات التدفق البسيطة ولكنها بالغة الأهمية, النماذج الأولية, والإنتاج المخصص بكميات صغيرة.
في الممارسة الصناعية الحديثة, غالبًا ما يكون الحل الأكثر نضجًا هو الحل الهجين: يلقي الشكل, وظيفة الآلة.
تلتقط هذه الإستراتيجية أفضل ما في العالمين وتوفر أقوى توازن في الأداء, يكلف, والتصنيع.
الأسئلة الشائعة
أي فوهة لديها مقاومة أفضل للتآكل?
في كثير من الحالات, يمكن أن توفر الفوهات المصنوعة من الفولاذ المقاوم للصدأ المصبوب بدقة مقاومة ممتازة للتآكل, خاصة بعد المعالجة الحرارية المناسبة والتشطيب السطحي.
النتيجة النهائية تعتمد على اختيار السبائك, جودة السطح, وبيئة الخدمة.
يمكن تصنيع الفوهات الحلزونية أو شديدة التعقيد بواسطة التصنيع باستخدام الحاسب الآلي?
نعم, ولكن عادة فقط مع المعدات متعددة المحاور وبتكلفة أعلى بكثير. للهياكل الداخلية شديدة التعقيد, عادة ما يكون الصب الدقيق أكثر اقتصادا.
ما هي العملية أرخص للإنتاج الضخم?
لتصميمات الفوهة المعقدة, غالبًا ما يصبح الصب الدقيق أرخص على نطاق واسع. لتصاميم فوهة بسيطة, قد تظل التصنيع باستخدام الحاسب الآلي أكثر اقتصادا, خاصة في الكميات المنخفضة.
ما هي العملية الأفضل لخدمة الضغط العالي جداً؟?
تعد الفوهات المُصنعة باستخدام الحاسب الآلي (CNC) أكثر ملاءمة بشكل عام لظروف الضغط العالي للغاية لأنها تستخدم عادةً مخزونًا مطاوعًا مع استمرارية ميكانيكية أقوى وتحكم أكثر إحكامًا في الأبعاد.
هل المعالجة اللاحقة ضرورية لفوهات الصب?
للأسطح الحرجة, نعم. وجوه الختم, مناطق مترابطة, وعادة ما يتم تشكيل الفتحات الدقيقة بعد الصب لضمان الدقة النهائية وجودة السطح.