

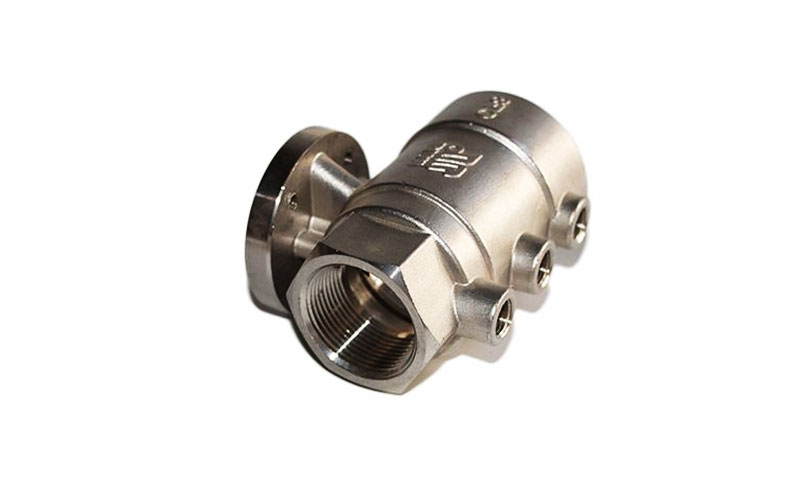
1. لماذا دقة الأبعاد مهمة
دقة الأبعاد هي واحدة من أهم سمات الجودة المسبوكات, التأثير بشكل مباشر على دقة التجميع, الموثوقية الوظيفية, حياة التعب, وقابلية التبادل.
في صناعات مثل الطيران, مجموعة نقل الحركة للسيارات, الآلات الدقيقة, الأجهزة الطبية, ومعدات الطاقة, يمكن أن تؤدي انحرافات الأبعاد حتى بضعة أعشار المليمتر إلى فشل التجميع, تدهور الأداء, أو تكاليف التصنيع المفرطة.
على الرغم من أهميته, كثيرا ما يتم التقليل من دقة الأبعاد في عمليات المسبك اليومية.
يعتمد العديد من الشركات المصنعة بشكل كبير على تعويض القالب أو زيادة بدلات التشغيل الآلي للتخفيف من مشكلات الأبعاد.
في حين أن هذه التدابير قد تخفي المشاكل مؤقتا, أنها لا تعالج تقلب العملية الأساسية.
بالتالي, عندما يفرض العملاء متطلبات التسامح الصارمة, غالبًا ما يجد المصنعون أنفسهم غير قادرين على تحقيق نتائج متسقة.
لا تخضع دقة الأبعاد لمعلمة واحدة; إنها النتيجة التراكمية ل سلوك الأدوات, خصائص المواد, قدرة المعدات, التاريخ الحراري, وتصميم العملية.
تحلل هذه المقالة بشكل منهجي العوامل الرئيسية التي تؤثر على دقة أبعاد الصب - خاصة في الصب الاستثماري - استنادًا إلى الممارسات الصناعية والمبادئ الهندسية, ويوفر إرشادات عملية للتحكم الفعال.
2. نظرة عامة – المصادر الرئيسية لاختلاف الأبعاد
على مستوى عال, أخطاء الأبعاد تنشأ من أربعة مجالات:
- تصميم / مخطط العملية: البوابات, جزء هندسة, توزيع سمك الجدار, يدعم الأساسية.
- الأدوات / قالب: الهندسة, الحالة الحرارية, الافراج عن السلوك وارتداء.
- مواد: كيمياء الشمع (صب الاستثمار), تكوين حراري, تقلب المحتوى المعاد تدويره.
- معدات & عملية: درجة حرارة/ضغط الحقن, دقة التحكم في الآلة, درجة حرارة القشرة عند الصب, ظروف التبريد/التجفيف والعوامل البشرية.
يتفاعل كل مجال: على سبيل المثال, تؤثر درجة حرارة العفن على انكماش الشمع; تؤثر درجة حرارة القشرة على تصلب المعدن وانتفاخ القشرة; يؤدي ضغط حقن الشمع وتوقيت إطلاقه إلى خلق ضغوط داخلية تسترخي أثناء التبريد.
3. العوامل المتعلقة بالعفن
يحدد القالب الهندسة الأولية لنمط الشمع (أو قلب الرمال, في عمليات أخرى) وبالتالي يحدد خط الأساس لدقة الأبعاد.
من بين المتغيرات المرتبطة بالعفن, التحكم في درجة الحرارة والتصميم الهيكلي هم الأكثر تأثيرا ولكن غالبا ما يتم إهمالهم.
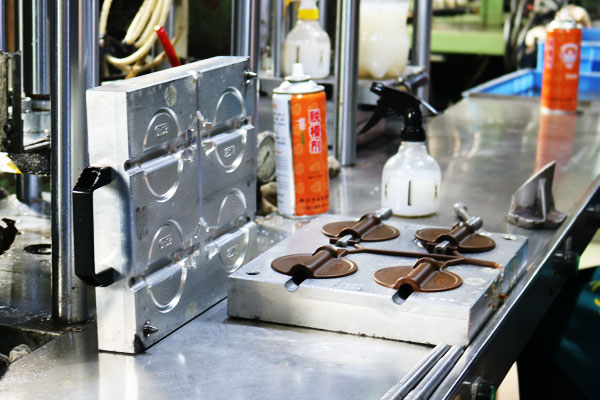
درجة حرارة العفن
درجة حرارة العفن لها تأثير مباشر وقابل للقياس على استقرار الأبعاد بسبب التمدد الحراري والانكماش.
في صب الاستثمار, يمكن أن تشهد قوالب الفولاذ أو الألومنيوم تغيرًا ملموسًا في الأبعاد مع اختلاف درجات الحرارة.
اختلاف في درجة الحرارة 10 يمكن أن تتسبب درجة الحرارة المئوية في حدوث تغييرات في الأبعاد تتراوح بين 0.05 إلى 0.15 ملم بالنسبة للقوالب متوسطة الحجم - وهو أمر مهم بالنسبة للأجزاء عالية الدقة.
في الممارسة العملية, غالبًا ما يتم نقل القوالب مباشرة من مناطق التخزين (والتي قد تكون غير مشروطة) في ورش حقن الشمع. وتؤدي الاختلافات الموسمية في درجات الحرارة إلى تفاقم المشكلة.
أنماط الشمع التي يتم إنتاجها قبل أن يصل القالب إلى التوازن الحراري ستظهر انحرافًا منتظمًا في الأبعاد, حتى لو ظلت جميع معلمات الحقن دون تغيير.
مبادئ التحكم الرئيسية:
- يجب تثبيت القوالب حرارياً في بيئة حقن الشمع قبل الإنتاج.
- يجب مراقبة درجة حرارة القالب وتوثيقها للحصول على مصبوبات دقيقة.
- اختلافات درجات الحرارة بين العفن, الشمع, ويجب التقليل من البيئة المحيطة لتقليل التبريد التفاضلي والانكماش.
هيكل القالب وسلوك الإصدار
يؤثر هيكل القالب على كيفية تطور الضغوط واسترخائها أثناء تصلب الشمع وتشكيله.
تصميم سيئ للقالب - مثل عدم وجود مسودة كافية, آليات السحب الأساسية المعقدة, أو تخطيطات التجاويف غير المتوازنة - يمكن أن تسبب تشوهًا في نمط الشمع أثناء التحرير.
توقيت الإصدار أمر بالغ الأهمية بشكل خاص:
- العفن السابق لأوانه يؤدي إلى تشوه البلاستيك لأن الشمع لم يكتمل عملية التصلب والانكماش.
- تأخير القالب المفرط يزيد من الالتصاق والاحتكاك, تتطلب قوى إطلاق أعلى تشوه النمط.
بالإضافة إلى ذلك, يمكن أن تتسبب المجاري والبوابات ذات التصميم السيئ في تعبئة غير متساوية وتبريد غير منتظم, والتي تترجم إلى عدم تناسق الأبعاد.
4. العوامل المتعلقة بالمواد الشمعية
في صب الاستثمار, نمط الشمع هو النموذج الأولي للصب, وتؤثر دقة أبعادها بشكل مباشر على دقة أبعاد الصب النهائي.
تعد جودة مادة الشمع وأدائها - بما في ذلك نوع مادة الشمع وحالة الشمع المعاد تدويره - من العوامل الرئيسية التي تؤثر على ثبات أبعاد نمط الشمع.

مادة شمعية جديدة
تنتج الشركات المصنعة المختلفة مواد شمعية بتركيبات مختلفة من المواد الخام ونسب مضافة, مما يؤدي إلى اختلاف معدلات انكماشها.
حتى عند استخدام نفس القالب, ستختلف دقة الأبعاد لأنماط الشمع التي تنتجها مواد الشمع المختلفة بشكل كبير.
يعد معدل انكماش مادة الشمع مؤشرًا رئيسيًا يؤثر على دقة أبعاد نمط الشمع;
سيؤدي معدل الانكماش الأعلى إلى انحراف أكبر في الأبعاد بعد أن يبرد نمط الشمع, في حين أن معدل الانكماش المستقر هو الأساس لضمان أبعاد نمط الشمع المتسقة.
لذلك, عند إنتاج المسبوكات بدقة أبعاد عالية, من الضروري اختيار مواد الشمع من الشركات المصنعة ذات السمعة الطيبة والأداء المستقر,
وإجراء فحص واختبار صارمين لمعدل انكماش مادة الشمع قبل الاستخدام للتأكد من أنها تلبي متطلبات الإنتاج.
الشمع المعاد تدويره
في معظم شركات الصب, يتم إعادة تدوير المواد الشمعية وإعادة استخدامها لتقليل تكاليف الإنتاج.
لكن, في عملية إعادة التدوير, هناك العديد من العوامل التي ستغير أداء مادة الشمع, مما يؤثر على استقرار الأبعاد لنمط الشمع.
أولاً, تختلف نسبة إضافة الشمع الجديد في الشمع المعاد تدويره, مما يؤدي إلى معدلات انكماش غير متناسقة للمادة الشمعية المختلطة.
ثانيًا, عدم استقرار عملية معالجة الشمع (مثل الذوبان غير الكافي أو الخلط غير المتساوي) يؤدي إلى أداء غير متساو للمادة الشمعية.
فضلاً عن ذلك, ستؤدي الاختلافات في محتوى الماء ومحتوى الرماد بين دفعات الشمع المعاد تدويره أيضًا إلى حدوث تغييرات في معدل انكماش مادة الشمع.
الاقتراح العملي والفعال هو أنه عند إنتاج المسبوكات بدقة أبعاد عالية, وينبغي استخدام آلة حقن الشمع المخصصة, ويجب اعتماد جميع المواد الشمعية الجديدة للإنتاج.
يمكن أن يؤدي ذلك إلى تقليل تأثير الشمع المعاد تدويره على دقة أبعاد نمط الشمع ويضمن اتساق أبعاد نمط الشمع.
حتى الآن, لا تزال بعض الشركات تستخدم آلات حقن الشمع المتغيرة للأسطوانات لإنتاج منتجات عالية الدقة, بهدف التحكم في تماسك درجة حرارة المادة الشمعية قدر الإمكان, وبالتالي ضمان استقرار الأبعاد لنمط الشمع.
5. أداء آلة حقن الشمع
يعد أداء آلة حقن الشمع أحد عوامل المعدات الرئيسية التي تؤثر على استقرار الأبعاد لنمط الشمع.
الدقة التي تتحكم بها ماكينة حقن الشمع في درجة حرارة الشمع, ضغط الحقن, والمعلمات الأخرى تحدد بشكل مباشر جودة ودقة أبعاد نمط الشمع.
أظهر الاختبار العملي أنه عندما تكون درجة الحرارة المحددة لآلة حقن الشمع 53 درجة مئوية, تتراوح درجة حرارة المادة الشمعية المحقونة من منفذ حقن الشمع بين 52 درجة مئوية و56 درجة مئوية (باستثناء أخطاء القياس),
مما يشير إلى أن آلة حقن الشمع ليس لديها دقة كافية في التحكم في درجة حرارة مادة الشمع.
بالإضافة إلى قيود أداء المعدات, تؤثر العوامل البشرية أيضًا على أداء آلة حقن الشمع.
على سبيل المثال, اعتاد بعض العمال على صب أنماط شمع النفايات مباشرة في خزان تخزين الشمع لآلة حقن الشمع, مما يؤثر بشكل مباشر على تجانس درجة حرارة المادة الشمعية الموجودة في الخزان.
يؤثر تكرار تجديد الشمع في خزان الشمع أيضًا على توحيد درجة حرارة مادة الشمع:
إذا تم تجديد الشمع بشكل متكرر, ستتسبب درجة حرارة الشمع الجديد في حدوث تقلبات في درجة الحرارة الإجمالية لمادة الشمع الموجودة في الخزان;
إذا تم تجديده بشكل غير متكرر, ستنخفض درجة حرارة المادة الشمعية بسبب فقدان الحرارة, مما يؤدي إلى تغيرات في سيولته ومعدل الانكماش.
6. معلمات حقن الشمع
تعد معلمات حقن الشمع من أكثر العوامل بديهية التي تؤثر على دقة أبعاد نمط الشمع, بما في ذلك ضغط حقن الشمع, وقت الافراج عن العفن, سرعة الحقن, وغيرها من المعلمات.
من بين هؤلاء, لضغط حقن الشمع ووقت تحرير القالب التأثير الأكبر على دقة أبعاد نمط الشمع.
يؤثر ضغط حقن الشمع بشكل مباشر على درجة ملء مادة الشمع في تجويف القالب.
إذا كان ضغط الحقن منخفضًا جدًا, لا يمكن للمادة الشمعية ملء تجويف القالب بالكامل, مما أدى إلى عدم كفاية حجم نمط الشمع.
إذا كان ضغط الحقن مرتفعًا جدًا, سوف تولد مادة الشمع ضغطًا داخليًا مفرطًا في تجويف القالب, وسيتم إطلاق هذا الضغط الداخلي أثناء التبريد, مما يؤدي إلى تشوه نمط الشمع.
كما ذكر سابقا, وقت تحرير القالب له أيضًا تأثير مباشر على دقة الأبعاد لنمط الشمع.
لكن, حتى لو تم ضبط معلمات حقن الشمع بشكل ثابت, لا تزال التقلبات في أبعاد نمط الشمع تحدث, والذي يرتبط ارتباطًا وثيقًا بأداء آلة حقن الشمع.
وجد الاختبار العملي أنه عندما تنتج نفس آلة حقن الشمع بشكل مستمر 40 أنماط الشمع من شفة (حجم التصميم 95 ملم), الفرق بين الحد الأقصى والحد الأدنى لحجم 40 تصل أنماط الشمع إلى 0.3 مم.
وكشف المزيد من التحقيقات أن اثنين من أنماط الشمع كان لهما انحرافات في الأبعاد بسبب وقت إطلاق القالب الطويل الناتج عن أخذ العمال فترات راحة.
عندما تم تمديد وقت إطلاق القالب بشكل مصطنع إلى 3 دقائق, كانت أبعاد جميع أنماط الشمع متسقة تقريبًا.
لكن, سوف يؤثر وقت إطلاق القالب المطول بشكل خطير على كفاءة الإنتاج, والعديد من هياكل المنتجات ليست مناسبة لوقت تحرير القالب الممتد; يتحقق هذا الاختبار فقط من تأثير وقت تحرير القالب على أبعاد نمط الشمع.
7. تبريد نمط الشمع
تعتبر عملية تبريد نمط الشمع رابطًا رئيسيًا يؤثر على دقة أبعاده, خاصة بالنسبة لأنماط الشمع ذات الدقة العالية للأبعاد.
في الإنتاج الفعلي, لا ينصح باستخدام الماء لتبريد أنماط الشمع بدقة عالية الأبعاد.
حتى لو تم تغطية نمط الشمع بعد وضعه في الماء, فمن السهل التسبب في سرعة تبريد غير متساوية, مما يؤدي إلى انكماش غير متساوٍ وتشوه إضافي لنمط الشمع.
في مصانع الصب الأجنبية المتقدمة, لا يتم استخدام التبريد المائي لأنماط الشمع أبدًا, مما يعكس تمامًا أهمية التبريد الموحد لدقة أبعاد نمط الشمع.
للمنتجات المعرضة للتشوه, ويجب عمل أدوات تشكيل خاصة لنمط الشمع أثناء التبريد.
وتجدر الإشارة إلى أنه لا ينصح بأن تكون أدوات التشكيل مصنوعة من معادن مثل الألومنيوم, لأن المعادن لها موصلية حرارية عالية, مما سيؤدي إلى التبريد المحلي السريع لنمط الشمع ويؤدي إلى تشوه.
في إنتاج بعض المنتجات الفضائية, تم تجهيز كل نمط شمعي بأداة تبريد مخصصة لضمان التبريد الموحد والحفاظ على دقة الأبعاد.
8. المواد المقاومة للحرارة وقوة القشرة
في صب الاستثمار, تعمل القشرة المصنوعة من المواد المقاومة للحرارة كقالب لصب المعدن المنصهر, ويؤثر أداء المواد المقاومة للحرارة وقوة القشرة بشكل مباشر على دقة أبعاد الصب النهائي.
المواد الحرارية المختلفة لها معاملات تمدد حراري مختلفة (وقد تم ذكر تأثير معاملات التمدد الحراري على أبعاد الصب في المقالات السابقة).
ستؤدي هذه الاختلافات إلى اختلافات في تمدد وانكماش القشرة أثناء التسخين والتبريد, مما يؤثر على دقة الأبعاد للصب.

حتى عند استخدام نفس المواد المقاومة للحرارة, الاختلافات في إعداد الطين, طرق التشغيل, وسيؤثر سمك القشرة أيضًا على أبعاد الصب.
فضلاً عن ذلك, يعد انتفاخ القشرة عاملاً مهمًا آخر يؤثر على دقة أبعاد الصب.
يمكن أن يكون سبب انتفاخ القشرة هياكل المنتج غير المعقولة, عدم كفاية كثافة الطبقات البينية للقذيفة أثناء تصنيع القشرة, سمك القشرة غير المستوي, وأسباب أخرى.
بمجرد أن تنتفخ القشرة أثناء الصب, سوف يتغير شكل تجويف الصب, مما أدى إلى انحرافات الأبعاد خطيرة من الصب.
9. درجة حرارة القشرة أثناء الصب
تعد درجة حرارة القشرة الخزفية في لحظة الصب متغيرًا حاسمًا في العملية يتحكم بشكل مباشر في كيفية تجمد المعدن المنصهر - وبالتالي يؤثر بقوة على الأبعاد النهائية.
تحدد درجة حرارة القشرة معدل استخلاص الحرارة المحلي: فالقشرة الأكثر سخونة تقلل من معدل تبريد المعدن وتؤخر عملية التصلب, في حين أن الغلاف البارد يزيد من معدل التبريد ويعزز التجميد السريع.
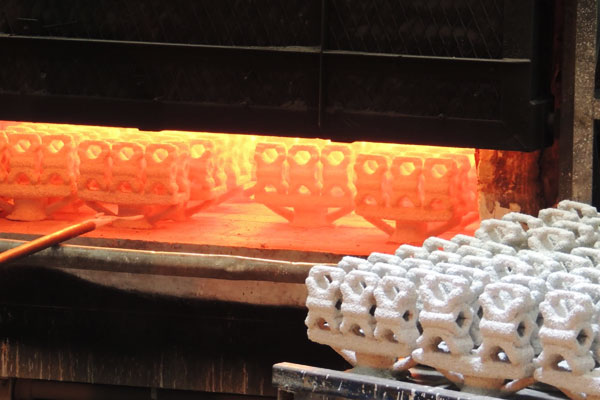
كلا الطرفين يغيران سلوك الانكماش, فعالية التغذية والميل إلى عيوب الصب.
- حار جدا: عندما تكون القشرة محمومة (على سبيل المثال ~ 1000 درجة مئوية مقابل غلاف أكثر برودة), يبرد المعدن ببطء, التصلب يطول, ويمكن أن يزيد الانكماش الحجمي الإجمالي.
يؤدي التبريد البطيء أيضًا إلى تغيير موقع وتوقيت التغذية, مما قد يسبب انحرافات أكبر في الأبعاد أو عيوب انكماش داخلي لأن الجزء يظل سائلاً لفترة أطول ويكون الانكماش أكبر قبل أن يتم دعم المعدن بالكامل بواسطة مصفوفة صلبة. - بارد جدا: عندما تكون القشرة تحت درجة الحرارة (على سبيل المثال ~600 درجة مئوية), يتجمد المعدن بسرعة.
يمكن للتجميد السريع أن يحبس المعدن قبل أن يمتلئ التجويف بالكامل ويزيد من احتمالية الإغلاق البارد, عمليات التشغيل الخاطئة أو عمليات التعبئة غير المكتملة - وكلها تؤدي إلى أخطاء في الأبعاد وعدم المطابقة.
لأن درجة حرارة القشرة المثالية تعتمد على كيمياء السبائك, سمك القسم, تصميم البوابة/الناهض والتسامح الأبعاد المطلوبة, يجب تحديد التحكم في درجة حرارة القشرة والتحقق من صحتها لكل عائلة صب.
وتشمل التدابير العملية قذائف التسخين المسبق إلى نقطة محددة تم التحقق من صحتها, مراقبة درجة حرارة الغلاف باستخدام المزدوجات الحرارية أو البيرومترات بالأشعة تحت الحمراء في المواقع التمثيلية, وتسجيل درجات الحرارة للتتبع.
ينبغي استخدام الصب التجريبي أو المحاكاة الحرارية لتحديد نافذة درجة حرارة القشرة التي تنتج تبريدًا موحدًا, التغذية المتوقعة واستقرار الأبعاد المطلوب.
قائمة مرجعية عملية
- تحديد وتوثيق نطاق درجة حرارة الغلاف المستهدف لكل سبيكة وهندسة الأجزاء.
- قم بتسخين الأصداف مسبقًا والسماح بموازنة درجة الحرارة قبل صبها; تجنب التدرجات الكبيرة في درجات الحرارة عبر القشرة.
- مراقبة درجة حرارة القشرة في الوقت الحقيقي (المزدوجات الحرارية أو الأشعة تحت الحمراء معايرة) وتسجيل القراءات لكل دفعة.
- استخدم عينات الصب أو المحاكاة للتحقق من صحة نافذة درجة الحرارة وتأكيد التصلب الاتجاهي وأداء التغذية.
- إذا ظهر الانجراف الأبعاد, وربطها بسجلات درجة حرارة القشرة كخطوة تشخيصية أولى.
وبالتالي فإن التحكم في درجة حرارة القشرة يعد تحكمًا عالي التأثير: إنه يحاذي سلوك الترسيخ مع استراتيجية البوابات/الناهض, يقلل من مفاجآت الانكماش ويساعد على ضمان دقة الأبعاد القابلة للتكرار.
10. عوامل مخطط العملية
مخطط العملية هو الدليل الشامل لإنتاج الصب, وعقلانيتها تؤثر بشكل مباشر على دقة أبعاد المسبوكات. ومن بين العوامل الرئيسية هنا, موضع البوابة وهيكل الصب هما الأكثر تأثيرًا.
ستؤدي مواضع البوابة المختلفة إلى درجات مختلفة من تشوه الصب.
تحتوي هذه النقطة على حالات نموذجية في كل من كتيبات الاستثمار والكتب المهنية ذات الصلة (مثل أعمال يامايا يوكو), وقد استشهد العديد من خبراء الصناعة أيضًا بأمثلة ذات صلة, لذلك لن تتوسع هذه المقالة أكثر.

السبب الأساسي هو أن مواضع البوابة المختلفة تؤدي إلى اختلافات في تسلسل التعبئة, توزيع مجال درجة الحرارة, وتوزيع الضغط على المعدن المنصهر في التجويف, مما يسبب اختلافات في انكماش الصب والتشوه.
فضلاً عن ذلك, ستؤدي هياكل الصب المختلفة أيضًا إلى انكماش غير متساوٍ للمسبوكات.
على سبيل المثال, المسبوكات مع الهياكل المعقدة, سمك الجدار غير المستوي, والاختلافات الكبيرة في الحجم المحلي سيكون لها سرعات تبريد غير متساوية أثناء عملية التصلب, مما يؤدي إلى انكماش غير متساو والمزيد من الانحرافات الأبعاد.
لذلك, عند تصميم هيكل الصب ومخطط العملية, من الضروري النظر بشكل كامل في تأثير الانكماش على دقة الأبعاد واتخاذ التدابير المناسبة لتقليل انحرافات الأبعاد.
11. خاتمة
تتأثر دقة الأبعاد للمسبوكات بعدة عوامل, بما في ذلك على سبيل المثال لا الحصر القوالب, مواد شمعية, ماكينات حقن الشمع, معلمات حقن الشمع, تبريد نمط الشمع, المواد الحرارية, درجة حرارة القشرة أثناء الصب, ومخططات العملية.
في الإنتاج الفعلي, غالبًا ما يركز المصنعون فقط على العوامل الفردية (مثل تعديل القالب وزيادة بدل الآلات) وتجاهل التأثير الشامل للعوامل المختلفة, مما أدى إلى الفشل في تلبية متطلبات دقة الأبعاد العالية للعملاء.
إنتاج المسبوكات بدقة أبعاد عالية, فمن الضروري إنشاء نظام شامل لمراقبة الجودة, رقابة صارمة على كل رابط لعملية الإنتاج, وانتبه إلى كل التفاصيل التي قد تؤثر على دقة الأبعاد.
بالإضافة إلى العوامل المذكورة أعلاه, جوانب أخرى مثل ما بعد التشطيب (طحن, الآلات) سيكون له أيضًا تأثير معين على دقة أبعاد الصب.
فقط من خلال الدراسة الشاملة والتحكم الصارم في جميع العوامل ذات الصلة، يمكن تحسين استقرار الأبعاد ودقة المسبوكات بشكل فعال, تلبية متطلبات الجودة العالية المتزايدة للعملاء وتعزيز القدرة التنافسية للمؤسسات في السوق.

