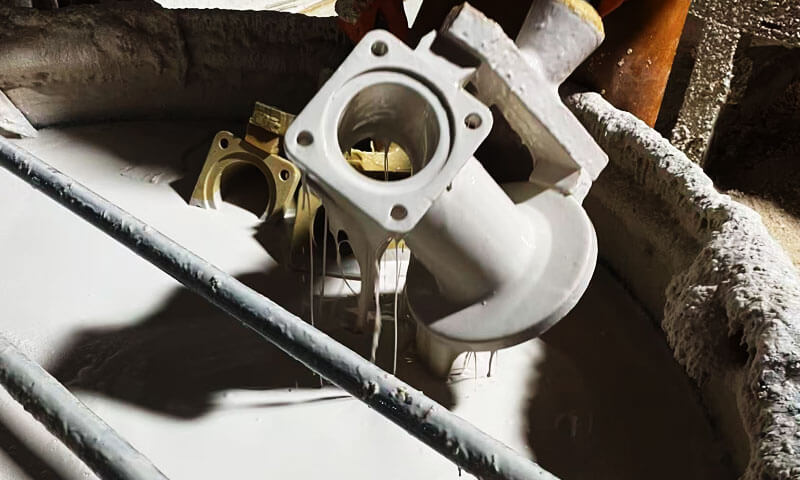
لقد تم استدعائي إلى عدد أكبر من حالات رفض شفة الصمام مما يهمني أن أحسبه, وعادة ما تبدأ المحادثة بنفس الطريقة.
مدير الجودة يحمل شفة, نقاط على وجه الختم, ويقول: "لدينا تكسير. الصب يتمزق.
تسع مرات من أصل عشرة, لا تمزق. إنه أ عيب التجاعيد- طية سطحية تبدو مثيرة للقلق ولكن لها أصل مختلف تمامًا وعلاج مختلف تمامًا.
إذا تعاملت مع التجاعيد على أنها دمعة ساخنة, سوف تطارد درجة حرارة صب وتصميم القسم لأسابيع ولن تصلحه أبدًا.
إذا كنت تعرف ذلك بشكل صحيح, سوف تنظر إلى الطلاء, الرغوة, ونظام الفراغ خلال يوم واحد.
هذه المقالة هي تحليلي الميداني لعيوب التجاعيد الحديد الدكتايل حواف الصمامات الناتجة عن عملية الرغوة المفقودة.
1. كيفية التعرف على عيوب التجاعيد في حواف صمامات حديد الدكتايل
إن تحديد الخلل الصحيح هو الخطوة الأولى نحو التصحيح الفعال للعملية. يمكن أن تشبه عيوب التجاعيد الدموع الساخنة, يغلق البرد, أو غيرها من الانقطاعات السطحية, لكن مظهرها وآلياتها الأساسية مختلفة.

خصائص السطح النموذجية
عادةً ما تظهر عيوب التجاعيد في حواف صمامات حديد الدكتايل الرغوية المفقودة الخصائص التالية:
- أنماط سطحية غير منتظمة: مستمر, لف, أو خطوط تشبه الشبكة موزعة عبر وجه الحافة.
- المناطق المكتئبة قليلا: قد تشكل المناطق المصابة أخاديد ضحلة أو طيات سطحية غير مستوية بدلاً من أن تكون حادة, الشقوق المفتوحة.
- آثار كربونية: قد تكون البقايا السوداء أو البنية مرئية على طول أنماط التجاعيد.
- التوزيع الموضعي: تظهر العيوب بشكل متكرر على وجوه مانعة للتسرب ذات شفة عريضة, أقسام سميكة, والنقاط الساخنة الحرارية المحلية.
- بقايا السطح القابلة للإزالة: في كثير من الحالات, يزيل الطحن الطبقة السطحية الغنية بالكربون ويكشف تحتها عن الحديد اللدن السليم نسبيًا.
لأن حواف الصمام توفر أسطح مانعة للتسرب للتوصيلات المثبتة بمسامير, حتى التجاعيد الضحلة نسبيًا يمكن أن تخلق مشاكل في التصنيع والفحص.
إذا بقي العيب بعد المعالجة, قد يؤثر ذلك على حالة السطح المطلوبة للختم الموثوق.
تتمثل طريقة الفحص العملية في طحن جزء تمثيلي من المنطقة المصابة.
إذا كان الطحن يزيل النمط ويترك معدنًا سليمًا, لديك تجعد. إذا كشف الطحن عن كسر مؤكسد عميق, لديك دمعة ساخنة. لا تستمر حتى تقوم بهذا التمييز.
2. آلية التشكيل: كيف ينتج عن تحلل EPS عيوب التجاعيد
يعد فهم تحلل EPS أمرًا ضروريًا للتحكم في التجاعيد المفقودة صب الرغوة.
أثناء الصب, يتلامس حديد الدكتايل المنصهر مع نمط رغوة EPS.
تتسبب الحرارة في تحلل الرغوة, إنتاج الهيدروكربونات الغازية, بقايا البوليمر السائل, ومنتجات التحلل الغنية بالكربون.
يجب أن تمر هذه المنتجات من خلال الطبقة المقاومة للحرارة أو يتم امتصاصها قبل أن تتسرب إلى الرمال الجافة ونظام التفريغ المحيط..
وبالتالي فإن الطلاء له وظيفتان مهمتان: يجب أن يقاوم المعدن المنصهر ويحافظ على نفاذية كافية لإزالة بقايا النمط الغازي والسائل. كلا الخاصيتين مهمتين لتعبئة الرغوة المفقودة بشكل مستقر.
دور واجهة طلاء المعادن
كما يتقدم الحديد المنصهر إلى تجويف القالب, فهو يسخن بشكل مستمر ويتحلل نمط الرغوة.
من الناحية المثالية, تتحرك منتجات التحلل الغازية والسائلة عبر الطلاء ويتم إخلاءها بواسطة نظام الضغط السلبي.
لكن, عندما يكون الطلاء غير نفاذية كافية أو أن قدرة الإخلاء غير كافية, تتراكم منتجات التحلل بالقرب من الواجهة المعدنية المتقدمة.
التسلسل الناتج عادة:
- يسخن الحديد المنصهر ويتحلل نمط EPS.
- تتشكل منتجات التحلل الغازية والسائلة عند السطح البيني للرغوة المعدنية.
- تواجه المنتجات مقاومة عند المرور عبر الطبقة المقاومة للحرارة.
- تتراكم بقايا البوليمر السائل والمواد الغنية بالكربون محليًا.
- تتحرك الواجهة المعدنية المتقدمة فوق البقايا المحتجزة أو تحبسها.
- تنتج المادة المحتجزة تجاعيد سطحية, الطيات الكربونية, أو عيوب السطح ذات الصلة بعد التصلب.
يعد الانحلال الحراري غير المكتمل والبقايا الكربونية المحتجزة من الأسباب المؤكدة للالتفافات والطيات في مصبوبات الحديد الرغوية المفقودة.
لماذا تكون حواف الصمامات السميكة معرضة للخطر بشكل خاص
غالبًا ما يكون قسم الحافة أكثر سمكًا من جدار جسم الصمام المجاور. وهذا يخلق نقطة ساخنة حرارية محلية مع معدل تبريد أبطأ وفترة تجميد أطول.
يمكن الجمع بين عدة شروط في هذه المنطقة:
- يوفر وجه الحافة العريضة مساحة كبيرة نسبيًا للطلاء والتفاعل مع الأنماط.
- يمكن أن يؤدي تراكم الطلاء المحلي إلى زيادة المسافة التي يجب أن تقطعها منتجات التحلل.
- الأجزاء السميكة تحتفظ بالحرارة لفترة أطول, تمديد الفترة التي يمكن أن تبقى خلالها بقايا السائل في واجهة الطلاء المعدني.
- قد يؤدي وضع الحافة داخل القالب إلى إنشاء مسار طويل أو مقيد نسبيًا لإخلاء الغاز.
إذا لم يتمكن نظام الطلاء والفراغ من إزالة منتجات التحلل بمعدل توليدها, قد تظل المواد الغنية بالكربون محاصرة على السطح المعدني.
والنتيجة هي في كثير من الأحيان نمط تجعيد متعرج يتركز على وجه الحافة.
إن المسألة الحاسمة ليست مجرد كمية غاز تحلل EPS. يتعلق الأمر بما إذا كان مسار الإخلاء الكامل - من الواجهة المعدنية عبر الطلاء والرمل الجاف إلى مخرج التفريغ - يمكنه التعامل مع المنتجات الناتجة أثناء التعبئة.
3. الأسباب الرئيسية لعيوب التجاعيد في حواف صمام حديد الدكتايل الرغوي المفقود
عادة ما يكون تكوين التجاعيد نتيجة لعدة ظروف عملية متفاعلة.
لفلنجات الصمامات المنتجة بطبقات مائية, يجب أن يبدأ التحقيق بتجفيف الطلاء ونفاذيته قبل الانتقال إلى جودة النموذج, سكب, مكنسة, وضغط الرمال.
3.1 طلاء حراري ذو أساس مائي: تجفيف غير كاف ونفاذية منخفضة
تعد مشاكل الطلاء المعتمد على الماء من بين أهم الأسباب التي يجب التحقيق فيها, خاصة عندما تحدث التجاعيد بشكل متكرر على أسطح الحافة السميكة.
تجفيف الطلاء غير الكامل
تعتمد الطلاءات ذات الأساس المائي على إزالة الرطوبة الحرة قبل صبها.
الطبقة التي تبدو جافة من الخارج قد تحتفظ بالرطوبة في طبقتها الداخلية, خاصة عندما يكون الطلاء المطبق سميكًا أو غير متساوٍ.
عندما يدخل الحديد المنصهر إلى القالب, تتبخر الرطوبة المتبقية بسرعة. يزيد البخار الناتج من ضغط توليد الغاز المحلي ويمكن أن يتداخل مع حركة منتجات تحلل EPS من خلال الطلاء.
إذا كانت القدرة على إخلاء الغاز غير كافية, تصبح واجهة الطلاء المعدني أكثر عرضة للاحتفاظ بالمخلفات السائلة والكربونية.
هذه المشكلة شائعة بشكل خاص عندما يعتمد الإنتاج على مظهر السطح بدلاً من التأكد من جفاف طبقة الطلاء بأكملها.
لشفات الصمام السميكة, ويزداد الخطر عندما:
- يتراكم الطلاء على وجه الحافة الأفقية.
- طبقة الطلاء أكثر سمكًا من النمط المحيط.
- وقت التجفيف غير كافٍ لسمك الطلاء الفعلي.
- دوران الهواء ضعيف حول الأسطح الغائرة أو المحمية.
- ينقل جدول الإنتاج الأنماط إلى القالب قبل أن تجف تمامًا.
عدم كفاية نفاذية الطلاء
حتى عندما يكون الطلاء جافًا تمامًا, قد لا تزال نفاذيته غير كافية.
يمكن أن يؤدي توزيع المسحوق المقاوم للحرارة بشكل مفرط إلى تقليل حجم المسام واتصالها داخل الطبقة المجففة.
قد تؤدي إضافة مادة رابطة زائدة أيضًا إلى إغلاق ممرات الغاز الفعالة بعد التجفيف والتسخين.
في بعض المسابك, تتم إضافة مسحوق حراري ناعم إضافي لتحسين مقاومة اختراق المعادن وحرق الرمال.
لكن, إذا أصبحت التركيبة كثيفة جدًا, قد يفقد الطلاء الناتج النفاذية المطلوبة لإزالة بقايا EPS السائلة والغازية.
لذلك يجب أن يوازن الطلاء بين ثلاث خصائص:
- الحراريات ضد الحديد المنصهر.
- قوة كافية لحماية نمط الرغوة ومقاومة اختراق المعدن.
- نفاذية كافية لإخلاء منتج التحلل.
سماكة طلاء غير متساوية على وجه الحافة
أثناء الغمس, الفرشاة, أو الرش, قد يتدفق الطلاء نحو سطح الحافة الأفقية ويتراكم حول الحافة الخارجية أو المناطق الغائرة.
تخلق الطبقة السميكة محليًا مقاومة أكبر لنقل الغاز والسوائل مقارنة بالطبقة المطبقة بشكل موحد.
نتيجة ل, قد يصبح وجه الحافة موقعًا تفضيليًا لتراكم البقايا حتى عندما يبدو متوسط سمك الطلاء مقبولاً.
انتبه بشكل خاص إلى الجزء الخلفي من الحافة, محيط ثقب الترباس, زوايا, والانتقالات بين الجسم والشفة والصمام.
3.2 جودة نمط رغوة EPS
يحدد نمط الرغوة كمية وتوزيع المواد التي يجب أن تتحلل أثناء الصب. يمكن أن تؤدي جودة النمط الرديئة إلى زيادة العبء على نظام الطلاء والفراغ.
كثافة نمط EPS المفرطة
كثافة الرغوة الأعلى تعني المزيد من مادة البوليسترين لكل وحدة حجم. أثناء التحلل, وهذا يزيد من كمية منتجات البوليمر التي يجب إزالتها من القالب.
في ظروف الإنتاج الموصوفة هنا, كثافة EPS فوق 22 كجم/متر مكعب ينبغي التعامل معها كحالة تحذيرية لخطر التجاعيد, خاصة بالنسبة لأنماط الفلنجة السميكة ذات القدرة المحدودة على إخلاء الغاز.
هذا مرجع تحكم خاص بالعملية, ليس حدًا عالميًا للكثافة لجميع مصبوبات الرغوة المفقودة.
يجب أن تلبي الكثافة المناسبة أيضًا قوة النمط, الاستقرار الأبعاد, ومتطلبات التعامل.
اندماج حبة سيئة
يمكن أن يؤدي الانصهار غير الكافي بين حبات EPS إلى ترك فجوات داخلية وبنية نمط غير متساوية.
مثل هذه العيوب قد تسبب تسخينًا وتحللًا غير منتظمين, خلق إطلاق غير منتظم للغاز والبقايا السائلة أثناء ملء القالب.
يمكن أن يؤثر الانصهار السيئ أيضًا على اتساق سطح الطلاء وسلامة النمط.
نتيجة ل, قد لا يوفر الطلاء تغطية موحدة, وقد تواجه منتجات التحلل المحلية ظروف هروب مختلفة.
ولذلك ينبغي التحكم في كثافة النمط وانصهار الخرزة معًا بدلاً من تقييمها بشكل مستقل.
3.3 صب درجة الحرارة وظروف التعبئة
تؤثر درجة حرارة الصب وسلوك التعبئة بقوة على مدى سرعة تحلل نمط EPS ومدى فعالية استبدال الواجهة المعدنية المتقدمة به.
صب درجة الحرارة منخفضة للغاية
تتطلب الرغوة المفقودة من حديد الدكتايل أ درجة حرارة صب أعلى من الحديد الرمادي, لأن تحلل الرغوة يمتص الحرارة ولأن الحديد المرن نفسه له نافذة سيولة أضيق.
في تجربتي, وهذا يعني في كثير من الأحيان صب في حي 1,400-1,480 درجة مئوية اعتمادًا على سمك القسم, مع أخذ المقاطع الثقيلة نحو الطرف العلوي.
وهذا يعد توجيهًا عامًا للمتجر وليس قاعدة عالمية - النقطة المهمة هي أن درجة الحرارة يجب أن تكون كافية للتحلل الحراري الكامل.
عندما تكون درجة حرارة الحديد غير كافية, لا يتحلل EPS تمامًا.
كمية كبيرة من الكربون السائل اللزج المتبقي بقايا, ولا يمكن تحويله إلى جزيئات صغيرة يمكن استخلاصها بالفراغ. يبقى الكربون المتبقي عند الواجهة ويشكل التجاعيد.
تبرد النقطة الساخنة ذات الحافة السميكة ببطء, لذلك قد يبدو أن درجة الحرارة أقل أهمية هناك.
في الممارسة العملية, والعكس هو الصحيح: إذا كانت درجة حرارة المعدن الوارد غير كافية, يتم تضخيم المشكلة على وجه التحديد لأن الانحلال الحراري غير مكتمل ووقت الإقامة طويل.
سرعة الملء سريعة جدًا
عندما ينتشر الحديد بسرعة عبر وجه الحافة, يمكن قم بإغلاق مسار عادم الطلاء في تلك المنطقة على الفور تقريبًا.
تستمر الرغوة الموجودة أسفل وخلف تلك المنطقة المغلقة في التحلل, لكن منتجاتها الآن محاصرة بين المعدن والطلاء دون أي مخرج.
غالبًا ما يتم تقديم التعبئة السريعة لحل مشكلة الإغلاق البارد أو سوء التشغيل. إنه يحل هذه المشكلة ويخلق هذه المشكلة.
يجب أن يتوافق معدل التعبئة مع قدرة عادم الطلاء, ليس فقط لمتطلبات ملء التجويف.
3.4 نظام الفراغ وإخلاء الغاز
يوفر نظام التفريغ فرق الضغط اللازم لتحريك منتجات التحلل من خلال الطلاء والرمال الجافة المحيطة.
الضغط السلبي غير كاف أو غير مستقر
إذا كان الضغط السلبي منخفضًا جدًا, قد لا يوفر النظام قوة دافعة كافية لإزالة بقايا الغاز والسائل من القالب.
عدم استقرار الضغط أثناء الصب له نفس القدر من الأهمية. يمكن أن يؤدي انخفاض الفراغ أثناء مرحلة التعبئة إلى مقاطعة إخلاء الغاز فقط عندما يكون معدل تحلل EPS مرتفعًا.
تكون مناطق الحافة السميكة معرضة للخطر بشكل خاص عندما تكون بعيدة عن أقرب مسار إخلاء فعال.
حتى عندما تعمل مضخة التفريغ بشكل طبيعي, قد تؤدي مسارات التدفق الطويلة أو المقيدة إلى أوجه قصور في الإخلاء المحلي.
عدم كفاية التهوية خلف الحافة
إذا لم يكن الجزء الخلفي من الحافة به مسار تنفيس مخصص, قد تصبح هذه المنطقة منطقة ميتة لإخلاء الغاز.
يجب أن ينتقل الغاز بعد ذلك عبر طريق أطول قبل الوصول إلى مخرج التفريغ. إذا كان الطلاء ونفاذية الرمال منخفضة أيضًا, يمكن أن تتراكم منتجات التحلل بالقرب من وجه الحافة.
حيث يسمح تصميم الصب, ينبغي النظر في وجود قنوات تهوية مخصصة أو أضلاع تنفيس خلف الحافة وحول المناطق الأخرى التي يصعب إخلاءها.
3.5 الإفراط في ضغط الرمال الجافة
الرمال هي المرحلة الأخيرة من مسار العادم. إذا كان مضغوطًا بشكل زائد, يغلق المسار.
الإفراط في الاهتزاز حول وجه الحافة يضغط الرمال الجافة, تقليل مساحة المسام في طبقة الرمل.
قد يكون الطلاء مثاليًا وقد يكون الفراغ قويًا, لكن لا يزال يتعين على الغاز أن ينتقل عبر الرمال ليصل إلى الفراغ.
إذا كانت مسام الرمل مضغوطة, المقاومة ترتفع, ويصبح الاستخراج في ذلك الموقع غير كاف.
وجه الحافة عبارة عن مساحة مسطحة كبيرة, وهو بالضبط المكان الذي يميل فيه المشغلون إلى الاهتزاز بشكل كامل لضمان دعم جيد للرمل. النية جيدة. والنتيجة هي مسار عادم مسدود.
القاعدة التي أعطيها هي: مدمجة بما يكفي لدعم النمط, ليس لدرجة أنك تغلق الرمال.
4. التشخيص التفريقي: التجاعيد مقابل. المسيل للدموع الساخنة مقابل. عيوب سطحية أخرى
إن الحصول على التشخيص الصحيح هو أكثر من نصف العمل. الجدول أدناه هو الذي أستخدمه على مقاعد البدلاء.
| عيب | مظهر | سلوك الطحن | السبب الجذري |
| تجعد | شبكة, التعرج, محبَط, آثار الكربون | تمت إزالة الكربون, مصفوفة سليمة | منتجات الانحلال الحراري EPS المحاصرة في الواجهة |
| المسيل للدموع الساخنة | خطي, يفتح, حاد الحواف | يبقى الكراك, يتأكسد | ضبط النفس أثناء انكماش التصلب |
| حرق / اختراق | خشن, ساندي, اندماج القشرة المعدنية | من الصعب إزالتها, قذيفة المستعبدين | طلاء فشل الحراريات, ارتفاع درجة حرارة صب |
| مسامية الغاز | فتحات مستديرة, تحت السطح | يبقى التجويف | انحباس الغاز أو الرطوبة |
| إغلاق بارد | التماس الخطي, الانصهار الفقراء | يبقى التماس | درجة حرارة صب منخفضة, ملء بطيء |
الفحص الذاتي المكون من ثلاث خطوات:
- طحن المنطقة المنقوشة. إذا كان نمط الكربون قابلاً للإزالة وكانت مصفوفة حديد الدكتايل الموجودة أدناه سليمة, إنها تجعد.
- إذا أظهر الطحن تشقق المعدن, فجوات عميقة, وسطح الكسر المؤكسد, إنه تمزق ساخن، وهو عيب مختلف وله سبب مختلف.
- إذا كان السطح خشنًا ورمليًا, ويكشف الطحن عن مادة الصدفة المنصهرة بالمعدن, إنه حرق أو اختراق, ليس التجاعيد.
لا تخطي هذه الخطوة. تتداخل الإجراءات التصحيحية للعيوب الثلاثة جزئيًا فقط.
5. المياه القائمة مقابل. الطلاءات القائمة على الكحول: مخاطر التجاعيد المختلفة
تتميز الطلاءات الحرارية ذات الأساس المائي والكحول بسلوكيات مختلفة للتجفيف ودرجات الحرارة العالية.
لذلك, الأسباب السائدة لعيوب التجاعيد ليست هي نفسها. عند التبديل بين أنظمة الطلاء, ويجب على المسابك تعديل ضوابط العمليات الخاصة بها وفقًا لذلك بدلاً من تطبيق نفس الإجراءات التصحيحية.
الطلاء القائم على الماء:
الخطر الأساسي هو التجفيف غير الكامل والرطوبة المتبقية داخل طبقة الطلاء. حتى عندما يبدو السطح جافًا, قد تبقى الرطوبة في الطبقة الداخلية.
أثناء الصب, تتبخر هذه الرطوبة ويمكن أن تسد المسام الدقيقة للطلاء, الحد بشكل كبير من النفاذية الفعالة.
نتيجة ل, لا يمكن لمنتجات تحلل EPS الهروب بكفاءة وقد تتراكم عند واجهة الطلاء المعدني, تشكيل التجاعيد الكربونية.
الطلاءات القائمة على الكحول:
الخطر الرئيسي هو تلبيد المفرط بعد الاشتعال. إذا تلقى الطلاء حرارة زائدة, قد تصبح جزيئاتها المقاومة للحرارة مفرطة في التلبد, تشكيل كثيفة, طبقة زجاجية.
وهذا يقلل من اتصال المسام ويقيد هروب منتجات تحلل EPS.
على الرغم من أن النتيجة النهائية مشابهة لعيوب الطلاء المائي, السبب الأساسي هو التكثيف الحراري الزائد بدلاً من الرطوبة المتبقية.
ولذلك يجب أن تتوافق الإجراءات التصحيحية مع نظام الطلاء. للطلاءات ذات الأساس المائي, إعطاء الأولوية للتجفيف الكامل والتحقق من الرطوبة.
للطلاءات القائمة على الكحول, التركيز على التحكم في ظروف الاشتعال والتلبيد, جنبا إلى جنب مع تحسين صياغة الطلاء.
6. حلول عملية: كيفية القضاء على عيوب التجاعيد
لأنظمة الطلاء القائمة على الماء, الإستراتيجية التصحيحية الأكثر فعالية هي معالجة حالة الطلاء أولاً, ثم تحقق من جودة النمط, صب الاستقرار, أداء الفراغ, ونفاذية الرمال الجافة.
يؤدي تغيير العديد من المعلمات في وقت واحد إلى صعوبة تحديد السبب الفعلي.
يعد تسلسل الضبط المتحكم فيه أكثر موثوقية ويساعد على منع تكرار نفس العيب في دفعات الإنتاج اللاحقة.
أولوية 1: تأكد من التجفيف الكامل للطلاء المائي
يجب أن يكون تجفيف الطلاء هو الإجراء التصحيحي الأول عندما تظهر عيوب التجاعيد بشكل متكرر على وجوه شفة الصمام.
الهدف هو إزالة الرطوبة المتبقية من طبقة الطلاء بأكملها, لا تنتج مجرد سطح جاف المظهر.
وتشمل التدابير الموصى بها:
- حدد درجة حرارة تجفيف يمكن التحكم فيها ووقت الاحتفاظ وفقًا لسمك الطلاء, هندسة نمط, ومتطلبات موردي الطلاء.
- تأكد من دوران الهواء الساخن بشكل كافٍ حول وجه الحافة, السطح الخلفي, ثقوب الترباس, والمناطق المجوفة.
- تجنب نقل الأنماط إلى عملية التشكيل قبل أن يجف الطلاء تمامًا.
- تحقق من الرطوبة المتبقية بشكل دوري, خاصة على أقسام الحافة السميكة والمناطق الأخرى التي يميل الطلاء إلى التراكم فيها.
- منع تراكم الطلاء المفرط أثناء الغمس أو التنظيف بالفرشاة.
- الحفاظ على ظروف تجفيف متسقة بين دفعات الإنتاج.
من الأخطاء الشائعة استخدام نفس وقت التجفيف لكل نمط, بغض النظر عن سمك الطلاء والهندسة.
أقسام شفة سميكة, المناطق المريحة, وقد تتطلب الطلاءات المتراكمة محليًا مزيدًا من الوقت حتى تجف تمامًا.
توصية عملية: قم بإنشاء نقطة فحص تجفيف محددة لوجه الحافة. تأكد من أن الطلاء جاف خلال سُمكه قبل أن يدخل النموذج إلى خط التشكيل.
أولوية 2: تحسين صياغة الطلاء والنفاذية
بعد التأكد من التجفيف الكامل, تقييم ما إذا كان الطلاء يمكنه إخلاء حجم منتجات التحلل الناتجة عن نمط EPS.
الهدف الرئيسي هو الحفاظ على نفاذية كافية للغاز دون التضحية بالحماية الحرارية.
تتضمن التعديلات الموصى بها:
- تحسين توزيع حجم الجسيمات الإجمالية المقاومة للحرارة.
- إدخال نسبة مناسبة من الجزيئات المقاومة للحرارة الخشنة للحفاظ على المسام المترابطة.
- التحكم في إضافة الموثق لتجنب الإغلاق المفرط للمسام بعد التجفيف والتسخين.
- الحفاظ على لزوجة وكثافة الطين مستقرة.
- تجنب الإفراط في تحميل المسحوق الناعم.
- اختبار نفاذية الطلاء وسمك الطلاء في ظل ظروف الإنتاج الخاضعة للرقابة.
يعد التوازن بين الحماية المقاومة للحرارة والنفاذية مهمًا بشكل خاص بالنسبة للحديد المرن لأن الرغوة تولد كمية كبيرة من منتجات التحلل أثناء التعبئة ذات درجة الحرارة العالية.
قد يؤدي الطلاء المسامي جدًا إلى زيادة خطر اختراق المعدن, حرق, أو عيوب السطح المتعلقة بالرمال. قد يؤدي الطلاء الكثيف جدًا إلى تقييد إخلاء الغاز وتعزيز التجاعيد.
يجب أن توفر الصيغة الصحيحة كلا من الحراريات الكافية والنفاذية الكافية.
أولوية 3: تحسين كثافة نمط EPS ودمج الخرزات
يجب أن يولد نمط EPS حجمًا يمكن التحكم فيه من منتجات التحلل ويحافظ على بنية سطحية موحدة.
يوصى باستخدام الضوابط التالية:
- حافظ على كثافة EPS ضمن النطاق المؤهل للصب.
- علاج الكثافة أعلاه 22 كجم/متر مكعب كشرط تحذير في ظل ظروف الإنتاج التي تمت مناقشتها هنا.
- تحقق من جودة دمج الخرزة أثناء فحص النمط.
- رفض الأنماط التي تحتوي على فجوات داخلية واضحة, الانصهار الفقراء, أو تشوه محلي.
- الحفاظ على ظروف صب الرغوة المتسقة.
- افحص الوصلات اللاصقة بين أقسام النموذج بحثًا عن تراكم المادة اللاصقة المفرطة أو الترابط غير الكامل.
لشفات الصمام السميكة, انتبه بشكل خاص إلى كثافة النمط وجودة الانصهار حول جسم الحافة والتحولات.
يمكن أن يصبح الاختلاف البسيط في جودة النمط أكثر أهمية عندما يعمل نظام الطلاء والفراغ بالفعل بالقرب من حدود الإخلاء الخاصة بهم.
أولوية 4: استقرار درجة حرارة الصب وسرعة التعبئة
يجب مراجعة معلمات الصب بعد التحقق من ظروف الطلاء ونمط الرغوة.
درجة الحرارة:
تأكد من أن درجة حرارة الحديد الفعلية عند الصب تلبي متطلبات العملية المؤهلة لدرجة حديد الدكتايل وهيكل الصب.
تجنب درجات الحرارة المنخفضة بشكل مفرط والتي تقلل من السيولة وتعيق استبدال النمط.
في نفس الوقت, لا تعتمد على الحرارة الزائدة المفرطة للتعويض عن ضعف نفاذية الطلاء أو عدم كفاية الفراغ.
سرعة الصب:
الحفاظ على تيار معدني مستمر ومستقر. تجنب التسارع المفاجئ الذي يسبب امتلاءً مضطربًا أو يؤدي إلى إغلاق مسارات إخلاء الغاز المحلية بسرعة.
على قدم المساواة, تجنب الصب البطيء غير الضروري الذي يسمح للواجهة المعدنية بالتبريد وفقدان القدرة على التعبئة.
تصميم البوابات:
قم بمراجعة موضع البوابة وتسلسل التعبئة حول الحافة.
يجب أن يعزز نظام البوابات تقدم الواجهة المعدنية الخاضعة للتحكم ويقلل الاضطراب, التقارب الأمامي المعدني المبكر, والتراكم المحلي لمنتجات التحلل.
للتجاعيد المتكررة في الوجه, تتمثل الطريقة المفيدة في مقارنة سلوك الملء وتوزيع العيوب قبل وبعد تعديلات البوابات أو الصب الخاضعة للرقابة.
أولوية 5: الحفاظ على فراغ مستقر طوال عملية الصب
يجب أن يوفر نظام التفريغ قدرة إخلاء كافية ومستمرة خلال عملية التعبئة بأكملها.
وتشمل التدابير الموصى بها:
- راقب الضغط السلبي طوال عملية الصب بدلاً من التحقق من قراءة الفراغ الأولية فقط.
- فحص خطوط الأنابيب فراغ, الأختام, المرشحات, ووصلات للتسرب أو الانسداد.
- تحقق مما إذا كان ضغط الفراغ ينخفض خلال المراحل الأولية أو المتوسطة من التعبئة.
- مراجعة الموقع وعدد الاتصالات فراغ.
- أضف أضلاع تنفيس أو قنوات تهوية مخصصة خلف الحافة حيث يؤدي الترتيب الحالي إلى إنشاء منطقة ميتة لإخلاء الغاز.
- تأكد من أن نظام التنفيس يمكنه التعامل مع حجم منتج التحلل الناتج عن النمط الكامل.
ينبغي تحديد إعداد الضغط السلبي المطلوب من خلال تجارب الإنتاج.
مجرد زيادة الفراغ ليس هو الحل الصحيح دائمًا, لأن النتيجة تعتمد أيضًا على نفاذية الطلاء, حالة الرمال الجافة, تكوين قارورة, وهندسة الأنماط.
لمناطق الحافة السميكة الواقعة بعيدًا عن مخرج الفراغ, قد يكون تحسين مسار التنفيس أكثر فعالية من إجراء تعديل عام على إعداد الفراغ.
أولوية 6: التحكم في ضغط الرمال الجافة حول الحافة
يجب أن يظل الرمل الجاف المحيط بالطلاء نفاذيًا بدرجة كافية حتى تنتقل منتجات التحلل نحو نظام التفريغ.
لمناطق شفة, يوصى باتخاذ التدابير التالية:
- تجنب الاهتزاز المفرط حول وجوه الحافة العريضة.
- حافظ على حشوة رملية موحدة حول النموذج.
- منع الضغط الزائد المحلي بالقرب من قنوات التنفيس.
- تحقق مما إذا كانت عملية الاهتزاز تخلق اختلافات كبيرة في كثافة الرمل بين جسم الحافة والصمام.
- الحفاظ على الضغط الكافي لدعم النموذج ومنع تشوه القالب.
الهدف ليس تقليل الاهتزاز. يمكن أن يسبب الضغط المنخفض حركة النمط, عدم الاستقرار الأبعاد, أو انهيار العفن.
بدلاً من, يجب أن يوفر الاهتزاز دعمًا مناسبًا للنمط مع الحفاظ على ممرات تدفق الغاز المترابطة داخل الرمال.
7. خاتمة
ترتبط عيوب التجاعيد في حواف صمامات حديد الدكتايل الرغوية المفقودة بشكل أساسي باحتباس منتجات تحلل EPS عند واجهة الطلاء المعدني.
أقسام الحافة السميكة معرضة للخطر بشكل خاص بسبب هندستها, توزيع الطلاء, والتعرض للحرارة لفترة أطول يمكن أن يجعل إخلاء الغاز والبقايا السائلة أكثر صعوبة.
للمسابك التي تستخدم الطلاءات المائية, يجب أن يكون تجفيف الطلاء الكامل هو أولوية التحكم الأولى.
عدم كفاية نفاذية الطلاء, كثافة EPS المفرطة, اندماج حبة سيئة, ظروف صب غير مناسبة, فراغ غير مستقر, والضغط المفرط للرمال الجافة هي عوامل إضافية يجب تقييمها معًا.
و لانجهي, يتطلب الوقاية الفعالة من العيوب أكثر من مجرد ضبط درجة حرارة الصب أو زيادة الفراغ.
العملية برمتها — بدءًا من إعداد نمط EPS وتطبيق الطلاء وحتى التجفيف, ضغط العفن, الإخلاء الفراغي, وملء المعادن - يجب أن تعمل كنظام منسق.
إصلاح مسار العادم, ويختفي التجاعيد. هذا هو الانضباط الكامل لصب الرغوة المفقودة في جملة واحدة.
الأسئلة الشائعة
كيف يمكنني معرفة التجاعيد من المسيل للدموع الساخنة?
طحن العيب. إذا تمت إزالة نمط الكربون وكانت المصفوفة سليمة, إنها تجعد.
إذا كشف الطحن عن فتح, عميق, صدع المعدن المؤكسد, إنها دمعة ساخنة. العيبان لهما أسباب مختلفة وإجراءات تصحيحية مختلفة.
لماذا يعتبر وجه الحافة هو الموقع الأكثر شيوعًا للتجاعيد؟?
الحافة عبارة عن نقطة ساخنة سميكة تتصلب ببطء, إعطاء منتجات الانحلال الحراري فترة إقامة طويلة.
وجه الحافة هو أيضًا منطقة مسطحة كبيرة حيث يميل الطلاء إلى التجمع والسمك, زيادة مقاومة العادم. يكون مسار العادم أيضًا أطول في الطرف البعيد للشفة.
لماذا تعتبر درجة حرارة الصب مهمة لعيوب التجاعيد؟?
تتطلب الرغوة المفقودة من حديد الدكتايل درجة حرارة صب أعلى من الحديد الرمادي.
إذا كانت درجة الحرارة غير كافية, تحلل EPS غير مكتمل وتبقى كمية كبيرة من الكربون السائل اللزج المتبقي, والتي لا يمكن تغويزها إلى جزيئات صغيرة لاستخراجها بالفراغ.
لماذا الإفراط في اهتزاز الرمال يسبب التجاعيد؟?
يعمل الاهتزاز الزائد على ضغط الرمل الجاف حول وجه الحافة, تقليل مساحة المسام في طبقة الرمل.
يجب أن ينتقل الغاز عبر الرمال ليصل إلى الفراغ, وإذا كانت مسام الرمل مضغوطة, ترتفع المقاومة ويصبح الاستخراج غير كاف.