

介绍
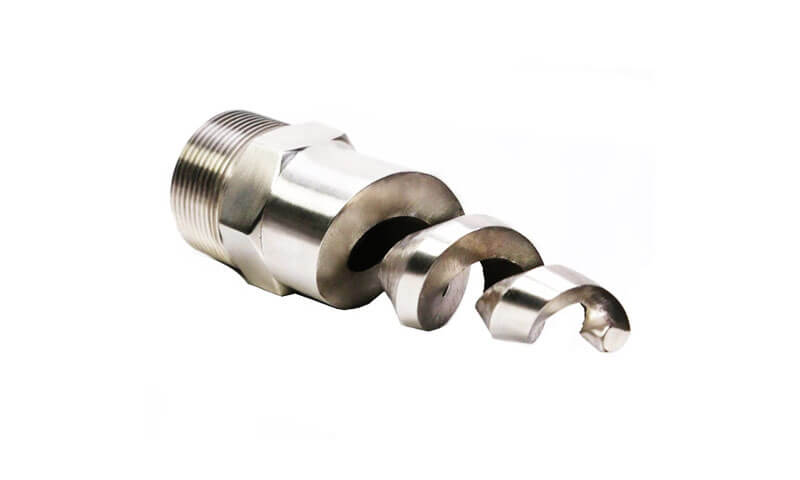
不锈钢螺旋喷嘴是现代工业系统中使用的最高效、最可靠的喷雾组件之一.
与依赖复杂内部叶片或精密钻孔通道的传统喷嘴不同, 螺旋喷嘴通过开放的螺旋几何形状产生高度均匀的喷雾图案.
这种独特的设计提供了出色的雾化效果, 喷雾覆盖范围广, 优越的抗堵塞性, 和低压损失, 使螺旋喷嘴成为涉及受污染液体的应用的理想选择, 冷却水, 化学溶液, 废水, 和浆料.
熔模铸造, 也称为 失去蜡铸, 因此成为不锈钢螺旋喷嘴的首选制造工艺之一.
该工艺使制造商能够生产具有出色尺寸精度的复杂近净形部件, 光滑的表面质量, 和最少的机械加工.
与耐腐蚀不锈钢合金相结合,例如 CF-3(304l), CF-8M(316), 和 CF-3M(316l), 即使在恶劣的工业环境中,熔模铸造螺旋喷嘴也能提供较长的使用寿命.
1. 什么是不锈钢螺旋喷嘴?
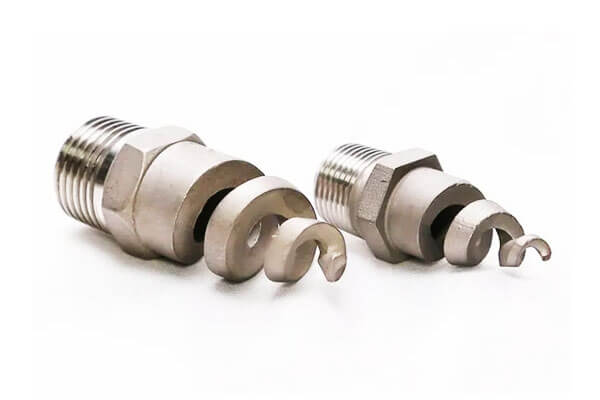
一个不锈钢 螺旋喷嘴 是一种专门的喷雾喷嘴,设计有一个或多个连续的螺旋叶片,迫使液体在离开喷嘴时进行受控的螺旋运动.
这种开流设计产生 完整的 或者 空心
与传统喷嘴相比, 螺旋喷嘴因其能够处理含有悬浮固体或颗粒物的液体,同时保持一致的喷雾性能而受到特别重视.
它们的自清洁特性和低堵塞倾向使其广泛应用于要求可靠性和最少维护的苛刻工业环境.
定义
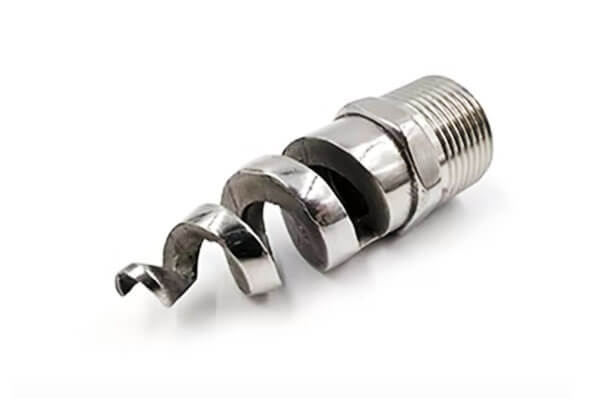
螺旋喷嘴是由螺纹体和外螺旋叶片或内螺旋叶片组成的一体式精密部件.
当液体通过螺旋结构时, 它在离心力的作用下向外加速, 形成均匀的锥形喷雾图案.
与带有封闭涡流室的压力雾化喷嘴不同, 螺旋喷嘴采用开放式通道设计,可最大限度地减少流量限制并显着降低堵塞的可能性.
典型的设计特征包括:
- 开放式螺旋流道
- 液体分布均匀
- 压力损失低
- 宽大的自由流动通道
- 优异的抗堵塞能力
- 一件式不锈钢结构
- 喷射角度范围广 (通常为 60°–170°)
由于这些特点, 螺旋喷嘴通常用于连续工业服务,其中可靠性比产生极细雾化更重要.
螺旋喷嘴的工作原理
螺旋喷嘴的工作原理基于离心加速和受控流体动力学,而不是机械雾化装置.
喷雾产生过程可概括如下:
- 液体进入螺纹入口 在系统压力下.
- 流体流经精密设计的螺旋叶片.
- 螺旋几何形状迫使液体进行旋转运动.
- 离心力使液体径向向外扩散.
- 当液体离开喷嘴时, 它形成稳定的锥形喷雾.
- 由于表面张力不稳定和空气动力,液层破裂成液滴.
取决于螺旋几何形状, 喷嘴尺寸, 和工作压力, 喷嘴可能会产生:
- 实心锥形喷雾
- 空心锥形喷雾
- 多层锥形喷雾
- 均匀循环覆盖
因为流道保持完全开放, 悬浮颗粒可以通过喷嘴,堵塞风险最小.
主要结构件
螺旋喷嘴虽然看似简单, 每个结构元件都会影响水力性能和喷涂质量.
| 成分 | 功能 |
| 螺纹连接 | 将喷嘴连接至管道, 歧管, 或喷头. 通用标准包括 BSPT, BSPP, npt, 和公制螺纹. |
| 喷嘴体 | 提供结构强度并支撑螺旋叶片. |
| 螺旋叶片 | 产生离心流并确定喷雾角度, 流量分配, 和液滴形成. |
| 流道 | 引导液体通过螺旋,同时最大限度地减少压力损失. |
| 排料口 | 控制最终喷雾几何形状和出口速度. |
| 螺纹密封面 | 确保在工作压力下安装无泄漏. |
整个部件通常作为单个铸件制造, 消除焊接接头并提高机械完整性和耐腐蚀性.
2. 为什么选择不锈钢螺旋喷嘴?
材料选择是影响性能的最关键因素之一, 可靠性, 工业喷嘴的性能和使用寿命.
螺旋喷嘴通常在涉及腐蚀性化学品的恶劣条件下运行, 高温, 磨牙浆, 海水, 废水, 或连续高压喷涂.
因此, 喷嘴材料必须提供最佳的耐腐蚀性平衡, 机械强度, 戴阻力, 和制造性.
优异的耐腐蚀性
最显着的优点是 不锈钢 是其在侵蚀性环境中抵抗腐蚀的能力.
| 环境 | 不锈钢性能 | 为什么重要 |
| 化学处理 | 优异的耐酸性, 碱, 和溶剂. | 喷嘴保持精度; 无污染; 长期使用寿命. |
| 海水 / 海洋 | 316L 抗点蚀和缝隙腐蚀. | 对海水淡化至关重要, 离岸, 和船载应用. |
| 食品加工 | FDA 批准的牌号 (304l, 316l) 抵抗食物酸和消毒剂. | 卫生; 没有金属味; 符合食品安全法规. |
高温 |
奥氏体牌号可在 800°C 下保持强度. | 蒸汽清洁必不可少, 热交换器, 和热气应用. |
| 酸性 / 攻击性媒体 | 316l, 904l, 和双相钢具有耐硫酸性, 盐酸, 和其他酸. | 防止喷嘴退化; 保持喷雾性能. |
高机械强度
工业喷雾系统可以在以下压力范围内连续运行 0.2 兆帕以上 2.5 MPA, 而高压清洗系统可以超过 10 MPA
典型的机械优势包括:
- 结构刚性高
- 极好的抗疲劳性
- 抗压力变形能力
- 循环负载下使用寿命长
出色的耐温性
许多工业过程涉及升高的操作温度.
取决于不锈钢牌号, 螺旋喷嘴可以承受从低温条件到大约 800–900°C
典型的应用包括:
- 炉体冷却
- 烟气脱硫
- 连铸冷却
- 轧钢厂
- 锅炉系统
- 化学反应堆
出色的耐磨性
含有悬浮固体的液体, 沙粒, 或矿物浆会逐渐侵蚀喷嘴表面.
虽然不锈钢不如某些耐磨合金坚硬, 熔模铸造不锈钢喷嘴表现出良好的耐腐蚀性:
- 泥浆侵蚀
- 水刀磨损
- 粒子撞击
- 气蚀损坏
适用于特别磨损的环境, 马氏体不锈钢或表面硬化处理可进一步提高使用寿命.
卓越的卫生性能
- 无孔表面 防止细菌生长.
- 易于清洁 (兼容 CIP/SIP).
- 无需涂层或电镀—消除剥落或碎裂.
3. 为什么熔模铸造是螺旋喷嘴的理想选择
制造不锈钢螺旋喷嘴比生产普通管件或简单的喷雾组件要求更高.
其性能取决于精确形成 三维螺旋叶片, 内部流道光滑, 薄壁部分, 和精确的螺纹连接.
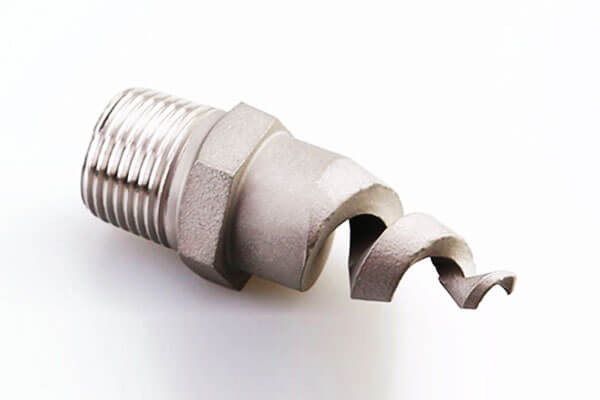
即使几何形状的微小偏差也会改变喷射角度, 流速, 液滴分布, 和压力特性.
在可用的制造方法中, 投资铸造 (失去蜡铸) 提供几何自由度的最佳平衡, 尺寸精度, 材料利用, 和生产效率.
制造工艺比较
每种制造工艺都有独特的优点和局限性.
| 标准 | 熔模铸造 | 数控加工 | 沙子铸造 |
| 内部流路复杂性 | 出色的 (可实现复杂的螺旋通道) | 受切削刀具可达性限制 | 一般 |
| 维度的准确性 | ±0.10–0.30 mm | ±0.01–0.05 mm | ±0.50–1.00 毫米 |
| 典型表面粗糙度 (RA) | 1.6–6.3μm | 0.4–3.2μm | 6.3–25μm |
| 物质利用 | 85–95% | 30–60% | 60–80% |
| 工具投资 | 中高 | 低的 | 低 - 中等 |
| 单位成本 (100–1,000 件/年) | 低 - 中等 | 中高 | 低的 |
| 内部核心能力 | 出色的 (陶瓷芯) | 不可行 | 有限的 |
| 合金灵活性 | 很宽 | 宽的 | 宽的 |
4. 熔模铸造制造工艺
生产高质量的不锈钢螺旋喷嘴需要在每个阶段进行严格的控制 熔模铸造工艺.
因为喷涂性能取决于尺寸精度和内部几何形状, 每个制造步骤都直接影响最终产品的水力特性和机械完整性.
完整的生产工作流程通常包括以下阶段.
| 阶段 | 步 | 关键细节 |
| 1 | 样板制作 | 将蜡注入精密模具复制喷嘴几何结构中 (包括螺旋叶片芯). |
| 2 | 核心组件 | 插入陶瓷或可溶蜡芯以形成内部螺旋通道. |
| 3 | 树组装 | 多个蜡模附着在中央浇口上. |
| 4 | 炮弹建筑 | 6‑10层陶瓷浆料 (二氧化硅溶胶) + 灰泥 (锆石/氧化铝). |
| 5 | 脱瓦 | 蒸汽高压釜熔化蜡; 外壳仍然是空心的. |
| 6 | 炮弹射击 | 在 900‑1100°C 下烧制以强化陶瓷并去除挥发物. |
7 |
不锈钢熔炼 | 1550-1650°C 感应熔炼. |
| 8 | 浇注 | 将钢水倒入预热的外壳中. |
| 9 | 冷却 & 昏死 | 控制冷却; 通过振动或水射流去除外壳. |
| 10 | 隔断 & 精加工 | 闸门和立管被切割; 磨削, 射击, 翻滚. |
| 11 | 热处理 | 解决方案退火 (1040‑1100°C) + 水淬火. |
| 12 | 检查 & 测试 | 视觉的, 尺寸, NDT (X -Ray, 染料渗透剂), 流量测试. |
5. 表面处理和精加工选项
尽管熔模铸造生产的不锈钢螺旋喷嘴具有出色的尺寸精度和铸态表面光洁度 Ra 1.6–6.3 微米, 通常采用铸后表面处理来进一步提高耐腐蚀性, 清洁, 佩戴性能, 和服务寿命.
最佳的整理工艺取决于操作环境, 流体特性, 和行业特定要求.
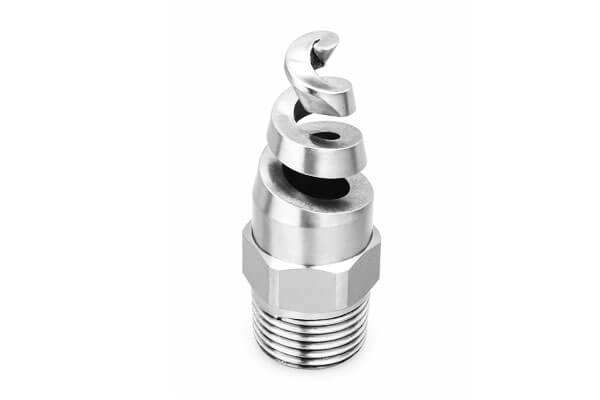
腌制
酸洗去除氧化皮, 加热色调, 以及通过受控酸洗在铸造和热处理过程中产生的表面污染.
典型流程
- 硝酸 + 氢氟酸溶液
- 处理温度: 20–60°C
- 治疗时间: 10–40 分钟
好处
- 去除氧化皮和铸件变色
- 恢复清洁的金属表面
- 改善耐腐蚀性
- 提供理想的钝化表面
典型的应用
- 化学处理
- 海洋设备
- 工业喷涂系统
- 通用不锈钢部件
钝化
钝化被认为是不锈钢螺旋喷嘴的标准精加工工艺.
而不是添加涂层, 它以化学方式去除游离铁污染物并增强富铬钝化氧化膜.
典型流程
- 硝酸 (20–25%) 或柠檬酸溶液
- 40–60°C
- 20–30分钟
好处
- 最大限度地提高耐腐蚀性
- 提高耐点蚀性
- 减少表面污染
- 延长服务寿命
合适的材料
- CF8 / 304
- CF8M / 316
- CF3
- CF3M
- 双相不锈钢
电力
电解抛光是一种电化学抛光工艺,可消除微观表面粗糙度, 产生超光滑, 高被动表面.
典型材料去除
- 10–50μm
典型的表面饰面
- RA <0.8 μm
- 高端卫浴应用可实现 RA <0.4 μm
好处
- 显着降低表面粗糙度
- 改善耐腐蚀性
- 增强清洁性
- 减少细菌粘附
- 最大限度地减少结垢和污垢
- 提高内部流动效率
典型的应用
- 药品设备
- 食品加工
- 生物技术
- 半导体制造
- 超洁净化学系统
玻璃珠喷砂
玻璃珠喷砂使用球形玻璃介质来清洁铸件表面并形成纹理,而无需显着去除基材.
典型的表面饰面
- Ra 2.5–5.0 微米
好处
- 产生均匀的缎面外观
- 去除微小的表面瑕疵
- 消除铸件变色
- 保持尺寸精度
典型的应用
- 工业喷嘴
- 装饰不锈钢构件
- 建筑硬件
机械抛光
机械抛光采用砂带, 抛光轮, 和抛光剂以改善外观和表面光滑度.
典型的表面饰面
- RA0.8-1.6μm
好处
- 明亮的金属外观
- 降低表面粗糙度
- 提高清洁度
- 适用于镜面抛光或电解抛光的准备工作
典型的应用
- 食品设备
- 装饰产品
- 高端工业装备
镜像抛光
镜面抛光产生极其光滑的, 通过逐步细化抛光表面来形成反光表面.
典型的表面饰面
- Ra≤0.1μm
好处
- 杰出的美学外观
- 最小的颗粒粘附
- 优良的卫生性能
- 简化清洁和灭菌
典型的应用
- 药品设备
- 实验室仪器
- 高纯度处理系统
- 优质卫生级喷嘴
聚四氟乙烯涂层
ptfe (聚四氟乙烯) 涂层提供低摩擦, 不粘表面可显着降低材料粘附力.
典型的涂层厚度
- 10–25μm
好处
- 极低的摩擦系数
- 优异的不粘特性
- 减少污垢和结垢
- 提高耐化学性
- 有利于更轻松的清洁
典型的应用
- 粘稠液体
- 浆料
- 树脂喷涂
- 废水处理
- 食品加工
PVD涂层
物理蒸气沉积 (PVD) 在真空条件下在不锈钢表面沉积一层致密的陶瓷涂层.
常见的涂层材料包括:
- 锡 (氮化钛)
- ticn
- CRN
- 金子
典型的涂层厚度
- 1–5μm
好处
- 极高的表面硬度
- 优越的耐磨性
- 优异的耐腐蚀性
- 提高化学稳定性
- 装饰金属色
典型的应用
- 研磨介质喷涂
- 高压喷嘴
- 矿山设备
- 工业磨损部件
6. 常见的制造挑战和解决方案
通过熔模铸造制造不锈钢螺旋喷嘴比生产传统铸造部件需要更严格的工艺控制.
结合 薄螺旋叶片, 复杂的内部流道, 小出口直径, 螺纹连接,
和严格的水力性能要求 意味着即使是很小的铸造缺陷也会显着影响喷射角度, 流速, 压力分布, 和服务寿命.
| 挑战 | 根本原因 | 解决方案 |
| 核心转移 (螺旋叶片错位) | 浇注过程中的型芯移动. | 改进的核心支持; 更精确的核心放置. |
| 气孔隙度 | 溶解气体; 脱氧不良. | 真空脱气; 使用清洁充电; 改进浇注实践. |
| 收缩孔隙度 | 喂食不足; 不良的立管设计. | 优化浇口/提升; 使用寒意; 模拟凝固. |
| 内表面粗糙度 | 壳破裂; 核心表面光洁度. | 提高外壳完整性; 使用更细的底漆; 抛光核心. |
尺寸偏差 |
蜡收缩率变化; 外壳扩展. | 受控注蜡; 维持模具状态. |
| 热撕裂 | 凝固过程中的拉应力; 壳约束. | 降低浇注温度; 改善壳的塌陷性. |
| 螺纹变形 | 铸造收缩率; 处理损坏. | 使用螺纹嵌件; 铸造后的机器螺纹. |
7. 熔模铸造螺旋喷嘴的材料选择
选择合适的不锈钢合金是螺旋喷嘴设计中最重要的工程决策之一.
材料的选择直接影响耐腐蚀性能, 压力能力, 戴阻力, 使用温度, 制造成本, 和预期使用寿命.
| ASTM 铸造级 | 我们 | 等效锻造等级 | 微观结构 | 主要优势 | 典型的应用 |
| CF8 | J92600 | 304 | 奥氏体 | 优质的一般耐腐蚀性; 经济 | 水系统, HVAC, 一般工业喷涂 |
| CF3 | J92500 | 304l | 低碳奥氏体 | 优越的焊接性; 减少过敏 | 食品加工, 卫生设备 |
| CF8M | J92900 | 316 | 含钼奥氏体 | 提高耐氯化物和耐化学性 | 海军陆战队, 化学处理, 药物 |
| CF3M | J92800 | 316l | 低碳含钼奥氏体 | 焊后耐腐蚀性能优良 | 海上设备, 淡化植物 |
CN7M |
J95150 | 合金 20 | 奥氏体镍铬钼铜 | 出色的耐硫酸和磷酸性能 | 酸处理, 肥料, 石化 |
| CD3MN | J92205 | 双工 2205 | 双工 (奥氏体 + 铁矿) | 高力量; 优异的耐氯化物 SCC 性能 | 海水系统, 离岸平台 |
| CB7CU-1 | J92180 | 17-4 ph | 降水硬化 | 非常高的强度和良好的耐腐蚀性 | 高压喷雾系统, 耐磨喷嘴 |
8. 不锈钢螺旋喷嘴的工业应用
感谢他们的 均匀的实心锥形喷雾图案, 防堵塞设计, 优异的耐腐蚀性, 和长期使用寿命,
不锈钢螺旋喷嘴广泛应用于需要可靠液体分配的行业, 冷却, 打扫, 粉尘抑制, 气体吸收, 和化学喷涂.
化学加工行业
化工厂经常处理腐蚀性介质,例如酸, 碱, 溶剂, 和腐蚀性气体.
螺旋喷嘴广泛应用于液体分配和气液接触过程.
典型的应用
- 酸稀释系统
- 反应釜喷涂
- 储罐清洗
- 化学混合
- 气体洗涤塔
- 中和设备
推荐材料
- CF8M (投掷 316)
- CF3M (铸造316L)
- CN7M (合金 20)
食品和饮料行业
食品级喷涂系统需要卫生的表面, 易于清洁, 并遵守卫生法规.
熔模铸造不锈钢喷嘴可进行电解抛光,以最大限度地减少细菌粘附并便于清洁.
典型的应用
- CIP (原位清洁) 系统
- 洗瓶
- 输送机清洗
- 喷雾干燥
- 食品涂层
- 水果蔬菜清洗
推荐材料
- CF3 (304l)
- CF3M (316l)
制药与生物技术
在药品生产中, 喷嘴必须保持超洁净条件,同时支持灭菌和污染控制.
典型的应用
- 容器清洗
- 片剂包衣
- 流化床处理
- 喷雾干燥
- 无菌清洗系统
推荐材料
- CF3M (316l)
海洋和海上工程
海水由于含有氯化物而具有高度腐蚀性, 要求材料具有出色的抗点蚀和应力腐蚀开裂能力.
典型的应用
- 海水冷却
- 灭火系统
- 压载水处理
- 甲板清洗
- 海上平台清洁
推荐材料
- CF8M (316)
- CD3MN (双工 2205)
发电
发电厂采用螺旋喷嘴进行冷却, 环境控制, 和蒸汽调节系统,在高温下保持稳定的性能至关重要.
典型的应用
- 冷却塔
- 烟气脱硫 (FGD)
- 蒸汽调节
- 锅炉清洗
- 粉尘抑制
推荐材料
- CF8
- CF8M
环境保护与污染控制
现代环境系统严重依赖高效喷雾技术来提高污染物去除和工艺效率.
典型的应用
- 湿式洗涤器
- 烟气脱硫
- 粉尘抑制
- 气味控制
- 废气处理
推荐材料
- CF8M
- CD3MN (双工 2205)
纸浆和造纸业
造纸厂将喷涂设备暴露于高腐蚀性漂白化学品和研磨浆料中.
典型的应用
- 漂白植物
- 化学品回收
- 洗浆
- 工艺清洗
- 纤维洗涤
推荐材料
- CN7M (合金 20)
- 双工不锈钢
水和废水处理
市政和工业水处理设施依靠可靠的喷雾系统进行曝气, 消毒, 化学剂量, 和清洁.
典型的应用
- 曝气系统
- 过滤器清洗
- 化学品投加
- 洗舱
- 消毒
推荐材料
- CF8
- CF8M
油气行业
石油和天然气作业通常涉及高压系统, 腐蚀性流体, 和恶劣的环境条件.
典型的应用
- 储罐清洗
- 管道冲洗
- 气体脱水
- 冷却系统
- 离岸加工
推荐材料
- CF8M
- CD3MN (双工 2205)
农业和灌溉
螺旋喷嘴也广泛用于农业喷雾,因为它们能产生覆盖均匀的大雾滴,同时最大限度地减少堵塞.
典型的应用
- 农作物灌溉
- 温室加湿
- 牲畜降温
- 肥料喷涂
- 粉尘抑制
推荐材料
- CF8
9. 熔模铸造螺旋喷嘴的行业优势
| 优势 | 解释 |
| 优越的喷涂性能 | 精密铸造的内部几何形状确保一致的漩涡, 雾化, 和喷雾角. |
| 使用寿命长 | 不锈钢结构耐腐蚀, 侵蚀, 并穿. |
| 维护低 | 大型内部通道减少堵塞; 自清洁设计. |
| 压力完整性 | 坚固的铸件可承受高压 (到 100+ 酒吧). |
| 抗温度 | 奥氏体材质可承受高达 800°C 的温度. |
| 卫生 | 光滑的, 无孔表面; 适用于超洁净应用的电解抛光选项. |
| 合金灵活性 | 采用所有常见不锈钢和双相不锈钢铸造. |
| 成本效益 | 熔模铸造减少了复杂几何形状的加工浪费和生产成本. |
| 定制化 | 易于生产定制喷射角度, 流速, 和连接类型. |
10. 不锈钢螺旋喷嘴与其他喷嘴
喷嘴的选择直接影响工艺效率, 流体分布质量, 能源消耗, 和维护要求.
尽管有许多喷嘴设计可供选择,包括空心锥形喷嘴, 全锥, 和扁平扇形喷嘴——通过熔模铸造制造的不锈钢螺旋喷嘴提供了卓越雾化的独特组合, 宽流通能力, 堵塞性, 和结构耐久性.
| 绩效标准 | 螺旋喷嘴 | 空心锥喷嘴 | 全锥喷嘴 | 平坦的风扇喷嘴 |
| 喷雾图案 | 全锥 | 空心锥体 | 全锥 | 扁扇 |
| 喷雾形成机理 | 螺旋湍流和旋流 | 切向或内部涡流室 | 内部叶片或涡流机构 | 窄缝孔口 |
| 雾化性能 | 出色的 | 良好 | 良好 | 出色的 |
| 液滴尺寸 | 细至中等 | 中等的 | 中等的 | 美好的 |
| 抗堵塞性 | 出色的 | 一般 | 一般 | 低的 |
| 内部通道尺寸 | 大的, 开放式螺旋通道 | 中等的 | 中等的 | 小型精密孔板 |
| 压降 | 低 - 中等 | 一般 | 一般 | 高的 |
| 喷雾均匀性 | 非常好 | 良好 | 良好 | 沿着喷涂线表现出色 |
| 流量范围 | 很宽 | 一般 | 一般 | 宽的 |
| 覆盖形状 | 圆 | 环形环 | 圆 | 线性 |
| 自清洁能力 | 是的 | 不 | 不 | 不 |
| 移动部件 | 没有任何 | 没有任何 | 没有任何 | 没有任何 |
| 维护要求 | 低的 | 中等的 | 中等的 | 高的 |
| 典型行业 | 化学, 食物, 海洋, 废水 | 防火, 冷却 | 洗涤, 打扫, 尘埃控制 | 涂层, 绘画, 切削液 |
11. 定制制造服务
熔模铸造为根据特定工业要求生产定制不锈钢螺旋喷嘴提供了卓越的灵活性.
与标准机加工喷嘴不同, 熔模铸造能够生产复杂的内部螺旋流道, 综合结构, 以及通过传统加工方法难以或不可能制造的精密几何形状.
作为专业的熔模铸造制造商, 狼河 为不锈钢螺旋喷嘴提供完整的 OEM 和定制制造解决方案,
从最初的设计优化、材料选择到原型开发,为客户提供支持, 精密铸造, 表面饰面, 检查, 并批量生产.
拥有先进的熔模铸造能力和丰富的不锈钢合金经验, 狼河 帮助客户开发实现优化喷雾性能的喷嘴, 长期使用寿命, 在苛刻的环境中可靠运行.
朗和定制不锈钢螺旋喷嘴解决方案
| 定制项目 | 可用选项 / 细节 |
| 喷雾角 | 30°–180° (常见设计: 60°, 90°, 120°) |
| 流速 | 0.1–200+ L/min 取决于孔口尺寸和压力 |
| 连接类型 | npt, bsp, BSPT, BSPP, 公制螺纹, 法兰连接, 定制配件 |
| 材料牌号 | CF-8(304), CF-3(304l), CF-8M(316), CF-3M(316l), 904l, 双工 2205, 超级复式, 17-4ph, 合金 20 |
| 表面饰面 | 铸态, 腌制, 钝, 电抛光, 机械抛光, PVD 涂层 |
喷雾图案 |
全锥, 定制锥角, 特殊的分布模式 |
| 内部几何形状 | 定制螺旋叶片设计, 优化的流道 |
| 磨损保护 | 硬涂层, 耐磨刀片, 特殊合金 |
| 防堵塞功能 | 放大的段落, 集成过滤器, 优化的螺旋结构 |
| 连接设计 | 定制安装螺纹, 特殊适配器, OEM接口 |
12. 结论
不锈钢螺旋喷嘴是工业环保的关键核心部件, 能源和化学喷雾系统, 熔模铸造已成为最可靠的, 此类产品的高精度、高性价比的制造解决方案.
通过克服传统砂型铸造的固有缺陷, 机加工装配和焊接工艺, 熔模铸造实现一体化近净成形, 高纯致密冶金结构, 超光滑的螺旋流道和不锈钢螺旋喷嘴优异的耐腐蚀性能.
通过标准化流程控制, 针对性缺陷预防和专业材料热处理优化, 熔模铸造不锈钢螺旋喷嘴实现精确的喷雾性能, 使用寿命长,批量质量稳定,
完全满足脱硫严格的工况要求, 除尘, 冷却和气体净化领域.
随着智能铸造技术和新型合金材料的不断升级, 熔模铸造将进一步突破复杂螺旋精密成形技术瓶颈,
不断提高喷嘴产品的综合性能, 成为全球高端工业喷嘴主流制造工艺, 赋能现代环保及工业流体系统高质量发展.
常见问题解答
为什么熔模铸造是不锈钢螺旋喷嘴的最佳工艺?
一个: 螺旋喷嘴需要整体复杂的三维螺旋流道, 内表面光滑,尺寸精度高.
熔模铸造实现无缝一体成型, 超光滑流道表面和 CT4–CT6 精度, 避免焊缝腐蚀, 传统工艺的装配泄漏和表面粗糙缺陷.
没有任何其他大规模生产工艺能够与其质量和经济性的结合相媲美.
螺旋喷嘴和传统实心锥形喷嘴有什么区别?
螺旋喷嘴使用螺旋内部流道来产生涡流运动, 产生更精细的雾化和更均匀的喷雾分布.
传统的实心锥形喷嘴采用更简单的内部设计,可能会产生较粗的液滴.
熔模铸造螺旋喷嘴能否用于磨蚀性流体?
是的, 尤其是由硬化不锈钢制成时 (17-4ph) 或带有耐磨涂层. 大型内部通道还减少了悬浮固体的堵塞.
如何清洁螺旋喷嘴?
自清洁设计减少了维护. 用于偶尔清洁, 浸泡在合适的溶剂中或使用超声波清洗. 避免可能损坏内部流路的机械清洁.
喷雾角度可以定制吗?
是的. 通过定制工具可实现 30° 至 180° 的喷射角度.

