在制造业, 了解完整的加工方法对于工艺工程师来说至关重要, 机械师, 和生产计划员.
多年来, 该领域的新手很难区分各种切割工艺——何时转向, 何时铣削, 何时磨, 何时完全放弃传统方法而转而采用基于电气或激光的工艺.
这种困惑是可以理解的. 在过去的一个世纪里,加工领域急剧扩大, 从简单的手动车床工作演变为复杂的生态系统 数控加工 中心, 放电加工机, 激光切割机, 和水射流系统.
每个流程都有自己的优势, 限制, 和理想的应用——选择错误可能会导致零件报废, 损坏的工具, 以及不必要的费用.
这篇文章系统地讲解了 13 常用加工方法, 包括 8 传统的机械加工工艺和 5 特殊加工技术, 帮助工程师理解他们的原理, 优势, 限制, 和典型的应用.
1. 零件形成的三个基本原则
每个机械部件, 从简单的垫圈到复杂的涡轮叶片, 通过三个基本制造原理之一生产.
这些原则定义了材料如何从原材料转变为成品,并且它们是不同加工方法之间的主要区别.
原则 1: 物质形成 (Δm ≈ 0)
在材料形成过程中, 加工前后工件整体质量几乎保持不变.
而不是移除或添加材料, 现有的材料被重塑 塑性变形, 相变, 或凝固.
这些工艺主要用于制造部件的初始形状, 通常称为 空白, 预成型件, 或近净形零件.
然后,成型零件可以进行二次加工操作,以达到精确的尺寸和表面要求.
材料形成过程尤其重要,因为它们决定了基本的材料结构, 机械性能, 和最终部件的制造效率.
| 过程 | 制造机制 | 典型的应用 | 关键优势 |
| 铸件 | 熔融金属被倒入模具型腔并凝固成所需的形状. | 泵外壳, 阀体, 发动机块, 机器基础, 复杂的结构部件. | 产生高度复杂的几何形状, 内部段落, 和材料浪费相对较少的大型部件. |
| 锻造 | 使用模具通过压缩力使加热的金属成型, 按下, 或锤子. | 轴, 齿轮, 连杆, 压力组件, 航空航天结构. | 通过细化晶粒流动提高机械性能, 更高的强度, 和卓越的抗疲劳性能. |
粉状冶金 |
金属粉末在压力下压实并在高温下烧结以形成固体部件. | 轴承, 过滤器, 齿轮, 耐磨部件, 精密零件. | 极高的材料利用率, 控制孔隙率, 和生产特殊材料成分的能力. |
关键洞察力: 虽然这些工艺并不是传统意义上的“机械加工”, 他们提供大多数精密部件所需的原材料(毛坯).
原则 2: 材料去除 (Δm < 0)
材料去除, 也称为 减法制造, 是传统加工背后的核心原理.
在这些过程中, 从初始工件(例如铸件)中去除多余的材料, 锻造, 棒料, 或板——创建具有精确尺寸的最终几何形状, 公差, 和表面处理.
该类别包括最广泛使用的加工方法:
- 转身.
- 铣削.
- 钻孔.
- 无聊的.
- 研磨.
- 齿轮加工.
- 电气加工 (EDM).
材料去除仍然是精密机械部件的主要制造方法,因为它可以很好地控制最终零件的质量.
核心特征:
- 材料被移除, 产生切屑或切屑.
- 实现最高的尺寸精度和表面光洁度.
- 生产精密零件最广泛使用的方法.
关键洞察力
材料去除是精密制造的基础,因为它将近净形毛坯转化为功能性工程部件.
典型的工业制造路线通常遵循这种模式:
铸件 / 锻造→粗加工→热处理→精加工→表面精加工
这种组合平衡了材料效率, 机械性能, 和尺寸准确性.
原则 3: 材料添加 (Δm > 0)
材料添加过程通过添加来创建组件, 存款, 或将材料连接在一起.
与减法制造不同, 去除多余的材料, 增材工艺增加了生产过程中的材料用量.
该类别包括传统连接技术和现代增材制造方法.
| 过程 | 制造机制 | 典型的应用 | 关键优势 |
| 焊接 | 材料通过热量连接, 压力, 或两者的结合以建立永久的联系. | 结构框架, 管道, 压力容器, 坦克, 重型设备. | 产生坚固的永久接头并能够高效地制造大型结构. |
| 悬挂 / 焊接 | 填充金属熔化并分布在部件之间,而无需熔化基材. | 热交换器, 电子组件, 精密组件. | 允许以最小的热变形连接不同的材料. |
3数码印刷 (增材制造) |
材料根据数字模型逐层沉积. | 原型, 轻量级结构, 定制医疗零件, 复杂的几何形状. | 提供卓越的设计自由度并能够快速生产复杂形状. |
关键洞察力: 增材制造对于原型制作特别有价值, 自定义零件, 以及通过减材方法不可能或极难实现的几何形状.
2. 这 8 传统加工工艺: 制造业的支柱
传统加工依靠机械切削刀具从工件上去除材料.
这些流程是制造业的主力, 能够生产从简单轴到复杂模具的各种产品. 以下是 8 最常见的传统工艺, 他们的工作原理, 及其理想应用.
转身: 旋转零件的工艺
工作原理:
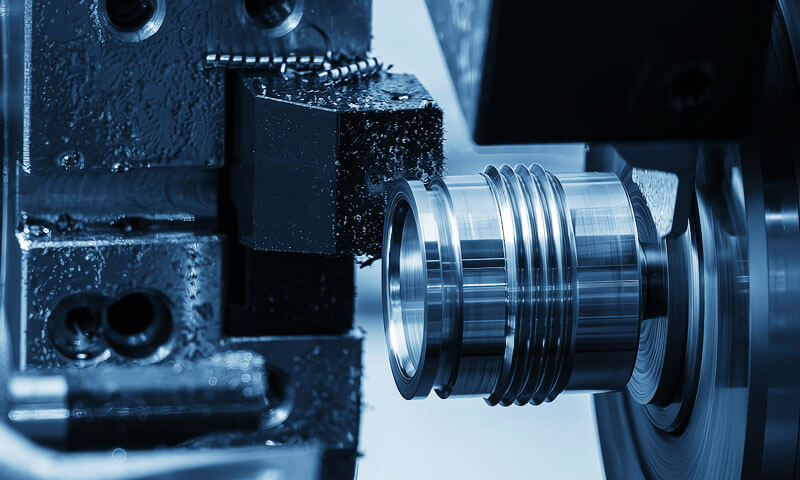
数控车削 是工件旋转的加工过程 (主要运动) 单点切削刀具直线移动 (进给运动).
车床是用于车削加工的机床. 当工件旋转时, 该工具去除材料以创建圆柱形轮廓, 面孔, 龙头, 线程, 和其他旋转功能.

为什么转Excel:
由于工艺固有的稳定性,车削为旋转零件提供了卓越的精度.
旋转工件确保所有特征均与同一轴同心, 轻松实现面与面之间优异的同轴度和垂直度.
切割过程是连续的 (没有打扰), 允许高切削速度, 出色的表面饰面, 和长刀具寿命.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 0.1 - 3.2 µm | 有色金属金刚石车削可达到Ra <0.1 µm. |
| 维度的准确性 | ±0.01 – 0.05 毫米 | 精密车床可达到±0.005毫米. |
| 典型材料 | 金属, 塑料, 复合材料 | 不适合非常硬的材料 (>HRC 60) 无需特殊工具. |
应用领域:
- 圆柱零件: 轴, 别针, 滚筒
- 盘状零件: 法兰, 齿轮, 飞轮
- 螺纹组件: 螺栓, 螺钉, 坚果
- 偏心和非圆形零件 (在凸轮车床上)
机器类型:
- 卧式车床: 最常见的类型; 处理各种尺寸的零件.
- 立式车床: 用于大型, 重型盘状部件 (例如。, 制动鼓, 大齿轮).
- 瑞士型 (自动的) 车床: 小型的理想选择, 长的, 和复杂的零件 (例如。, 手表组件, 医疗器械).
- 数控车削中心: 能够进行复杂操作的多轴机器 (转动, 铣削, 钻孔) 在一次设置中.
实用技巧: 车削是任何具有主导旋转轴的零件的首选工艺. 用于大批量生产, 配备棒材送料器的数控车床可以在无人值守的情况下运行数小时.
铣削: 多才多艺的全能选手
工作原理:
数控铣削 使用旋转多齿刀具 (主要运动) 从静止或移动的工件上去除材料.
刀具轴线通常垂直于工件表面 (端铣) 或与其平行 (周边铣削).
铣削可以产生平坦的表面, 老虎机, 口袋, 轮廓, 和复杂的 3D 形状.

为什么铣削表现出色:
铣削是最通用的加工工艺. 使用正确的刀具和设置, 它几乎可以加工工件上的任何特征: 平面, 凹槽, 概况, 腔, 甚至复杂的 3D 表面.
间歇切削动作, 同时产生一些振动, 实现高金属去除率.
关键区别: 逆铣与逆铣. 顺铣:
| 铣削型 | 切割行动 | 最好的 | 工具寿命 |
| 逆铣 (传统的) | 切屑厚度从零增加到最大. | 较旧的机器有间隙; 硬皮铸件和锻件. | 短 (由于入口处的摩擦). |
| 顺铣 (爬) | 切屑厚度从最大减小到零. | 带间隙补偿的 CNC 机床; 更好的表面饰面. | 更长 (更干净的入口; 少摩擦). |
切割方法:
- 端铣: 刀具轴线垂直于工件; 用于插槽, 口袋, 和个人资料.
- 周边铣削: 刀具轴线与工件平行; 用于平面.
- 面铣: 带刀片的平面铣刀; 用于大平面.
- 飞切: 适用于大平面的单点工具; 生产率低但光洁度好.
应用领域:
- 平面: 顶面, 安装垫
- 槽和凹槽: T型槽, 键盘, 燕尾榫
- 复杂的轮廓: 齿轮, 凸轮, 叶轮
- 3D 轮廓: 模具型腔, 模具表面, 航空航天组件
- 螺纹铣削: 采用硬质材料制成的高品质螺纹
公差和表面光洁度:
| 范围 | 典型范围 |
| 表面粗糙度 | RA 0.8 - 6.3 µm |
| 维度的准确性 | ±0.02 – 0.10 毫米 |
| 精密铣削 | ±0.005 – 0.01 毫米 (拥有高端设备) |
实用技巧: 铣削时, 始终考虑设置的刚性. 长的, 细长的刀具会偏转, 导致表面光洁度差和不准确. 使用短, 尽可能使用刚性工具.
刨削: 低成本平面解决方案
工作原理:
刨削是单点切削刀具沿直线运动的加工过程 (主要运动), 切割固定在往复工作台上的工件.
工件移动经过固定刀具, 每次通过都会去除一层材料. 刀具返回起点而不进行切削 (空行程).
为什么刨削很出色:
刨削是加工大型工件的低成本解决方案, 平面, 特别适用于单个零件或小批量.
机器相对简单且便宜, 工具是基本的 (HSS工具).
长的, 直线行程非常适合加工直线表面,例如机床床身, 导轨, 和大底板.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 1.6 - 6.3 µm | 很好,但比铣削更粗糙. |
| 维度的准确性 | ±0.05 - 0.20 毫米 | 精度不如铣削. |
| 生产率 | 低的 | 空行程浪费时间. |
应用领域:
- 大的, 平面: 机器基础, 床, 和桌子
- 直槽: V型桥, 燕尾榫, 键盘
- 单件和小批量作业: 维修和保养工作
- 工具室和模具制造应用
限制:
- 生产力低下: 空行程限制生产率.
- 精度低: 不如铣削那么精确.
- 形状有限: 只能产生平面或直线特征.
实用技巧: 刨削最适合铣床或设置成本过高的作业. 很少用于大批量生产.
钻孔: 孔加工的基础
工作原理:
钻孔是使用称为钻头的旋转多点切削工具在工件上创建圆孔的过程 (或麻花钻).
钻头旋转 (主要运动) 并被送入工件中 (进给运动). 尖端的切削刃可去除材料, 当排屑槽排出切屑时.
为什么钻孔表现出色:
钻孔是在金属上打孔最简单、最经济的方法.
它可以在多种机床上执行: 钻床, 铣床, 甚至手钻. 钻孔通常是一系列钻孔操作的第一步.
| 范围 | 典型范围 | 笔记 |
| 孔径范围 | 0.1 - 100+ 毫米 | 小孔需要特殊的微型钻头. |
| 孔深 | 最大 10 倍直径 (标准) | 深孔需要专门的工具 (枪钻). |
| 维度的准确性 | ±0.05 - 0.2 毫米 | 钻孔是一种粗加工工序; 孔可能过大. |
| 表面饰面 | RA 3.2 - 12.5 µm | 与铰孔相比相对较差. |
常见的钻井相关操作:
| 手术 | 描述 | 目的 |
| 旋转 | 将现有孔扩大并精加工至精确的直径. | 精密孔尺寸; 改善圆度和表面光洁度. |
| 锪孔 | 将孔的顶部扩大到更大的直径. | 为螺钉头创建肩部 (内六角螺钉). |
| 锪孔 | 在孔的顶部创建圆锥形. | 用于平头螺钉和去毛刺. |
| 窃听 | 在孔中切削内螺纹. | 用于螺纹紧固件. |
常见钻孔问题:
| 问题 | 原因 | 解决方案 |
| 超大孔 | 钻头摆动; 磨损的钻头; 喂食不当. | 使用中心钻; 检查钻头对准情况; 减少饲料. |
| 孔位置错误 | 工件移动; 布局不佳. | 固定工件; 使用钻孔夹具. |
| 毛刺形成 | 钻井参数不当. | 使用去毛刺操作; 减少退出时的进给量. |
实用技巧: 用于精密孔加工, 始终从中心钻开始以创建精确的起点, 然后钻孔至尺寸, 最后确定最终尺寸.
无聊的: 精密放大工艺
工作原理:
镗孔是扩大和细化现有孔以达到精确尺寸的过程, 圆度, 和表面饰面.
镗削是在车床上进行的 (使用镗杆) 或在镗床上.
单点刀具沿轴线送入孔中, 去除一薄层材料.
为什么无聊很有效:
镗削是实现高精度孔径的首选工艺, 同心, 和对齐.
它可以纠正先前操作中的位置错误 (例如。, 钻孔) 对于无法精确铰孔或钻孔的大而深的孔至关重要.
| 范围 | 典型范围 | 笔记 |
| 孔径 | 5 - 500+ 毫米 | 受镗杆直径限制. |
| 深度 | 受刀具刚性限制. | 深孔需要刚性, 支撑良好的镗杆. |
| 维度的准确性 | ±0.01 – 0.05 毫米 | 精密镗孔非常准确. |
| 表面饰面 | RA 0.4 - 3.2 µm | 非常好. |
应用领域:
- 精密孔: 轴承外壳, 发动机气缸, 液压成分
- 对准孔: 多个孔需要精确同轴度的场合
- 大直径孔: 对于标准铰刀来说孔太大
- 修正现有孔洞: 修复损坏或错位的孔
实用技巧: 镗杆必须是刚性的; 即使轻微的偏转也会导致颤动和不准确. 使用尽可能短的刀具悬伸.
齿轮切削和齿形加工
工作原理:
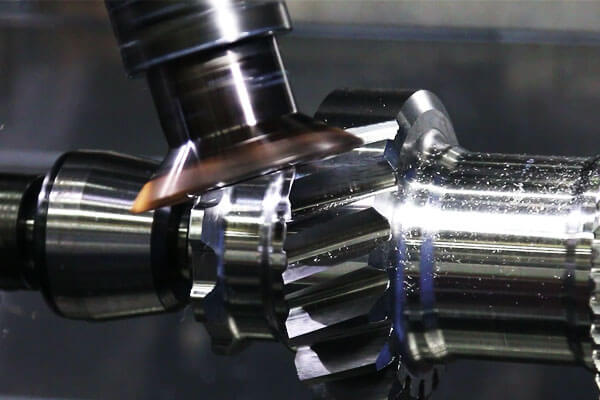
齿轮 切削包括一系列用于生产齿轮齿的工艺, 花键, 和其他带齿部件. 两种最常见的方法是 滚齿 和 插齿.
- 滚滚: 旋转刀具 (滚刀) 穿过旋转的工件进给, 通过连续切削动作产生齿轮齿. 滚齿效率高,广泛用于正齿轮和斜齿轮.
- 插齿: 用与齿轮相同齿形的往复刀具压入工件, 一次生成一颗牙齿. 成型速度较慢,但可以产生内齿轮和一些复杂的轮廓.
为什么齿轮切削表现出色:
齿轮切削工艺专门设计用于生产精确的齿轮, 强的, 和安静运转的齿轮齿. 它们是制造大多数齿轮和花键的标准方法.
典型齿轮加工性能范围
| 范围 | 典型范围 | 笔记 |
| 模块 / 直径螺距 | 模块 0.5–20+ | 涵盖小型精密齿轮到大型工业齿轮. |
| 齿轮直径 | 10–1000+ 毫米 | 主要受机器容量限制. |
| 齿形精度 | ISO 5-8 级 | 更高等级用于精密应用. |
| 表面粗糙度 | RA0.8-3.2μm | 光滑的齿面减少摩擦和运行噪音. |
| 典型材料 | 碳钢, 合金钢, 不锈钢, 铸铁, 青铜 | 材料选择取决于负载, 速度, 和环境. |
常见的齿轮切削和齿形加工方法
| 方法 | 工作原理 | 最佳应用 |
| 滚齿机 | 旋转滚刀在工件同步旋转的同时不断产生轮齿. | 大批量生产正齿轮, 斜齿轮, 和工业传动齿轮. |
| 插齿 | 往复式刀具通过同步切削运动产生齿. | 内齿轮, 花键, 肩部齿轮, 和复杂的齿轮轮廓. |
提取 |
多齿拉刀在单次渐进加工中去除材料. | 内齿轮的大批量生产, 键盘, 和样条曲线. |
| 成型铣削 | 成型铣刀根据所需轮廓切割单个齿槽. | 大齿轮, 小批次, 修理工作, 和定制齿轮设计. |
| 齿轮研磨 | 磨料精加工工艺可在热处理后去除少量材料. | 汽车用高精度硬齿面齿轮, 航天, 和高性能机械. |
实用技巧: 滚齿是大批量齿轮生产最经济的方法. 成型用于内齿轮和复杂形状.
研磨: 精密加工工艺
工作原理:
研磨 使用旋转砂轮 (由数千个硬体组成, 锋利的磨粒) 通过组合切削来去除材料, 耕作, 和摩擦.
砂轮充当多齿切削工具, 但具有负前角, 导致非常顺利, 高精度表面.
为什么磨削如此出色:
磨削是实现最高表面光洁度和尺寸精度的首选工艺, 尤其是在硬化材料上 (HRC > 45).
它可以纠正热处理变形并生产平板, 平行表面.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 0.05 - 0.8 µm | 精密磨削可达到Ra <0.05 µm. |
| 维度的准确性 | ±0.001 – 0.005 毫米 | 磨削是最精确的加工工艺. |
| 材料硬度 | 到 70 HRC | 可磨削淬火钢, 碳化物. |
| 典型材料 | 淬火钢, 工具钢, 碳化物, 陶瓷 | 都很难, 脆性材料. |
常见磨削工艺:
| 类型 | 描述 | 应用领域 |
| 表面研磨 | 平面磨削. | 模板, 机器工作台, 工具. |
| 外圆磨削 | 外圆柱面磨削. | 轴, 别针, 轴承轴颈. |
| 内圆磨削 | 内圆柱面磨削. | 轴承座, 气缸孔. |
| 无心磨削 | 无心外圆磨削. | 大批量轴生产. |
| 刀具和刀具磨削 | 切削刀具的磨削. | 刃磨钻头, 立铣刀, 铰刀. |
| 蠕动进给磨削 | 深的, 慢进给磨削. | 硬质材料中的复杂轮廓. |
实用技巧: 研磨会产生大量热量, 这可能会导致热损坏 (磨削烧伤) 和残余应力. 使用充足的冷却液和适当的磨削参数.
形式研磨: 个人资料专业化
工作原理:
成形磨削使用成形砂轮或 CNC 控制的工艺来磨削复杂的形状, 非线性轮廓.
车轮被修整成特定的轮廓, 然后将其磨入工件中.
这是磨削的延伸,适用于需要特定形状或轮廓的特殊应用.
为什么成型磨削表现出色:
成形磨削可以产生非常精确的, 硬化材料中的复杂轮廓, 具有出色的表面光洁度和尺寸精度.
这是成型模具的首选工艺, 打孔, 和模具.
应用领域:
- 模具型腔
- 模具型材
- 工具和模具制造中的复杂轮廓
- 航空航天部件的精密型材
实用技巧: 成形磨削是一种专门, 高成本流程, 仅在需要极高的精度和出色的表面光洁度的情况下才合理.
3. 这 5 特殊工艺: 非传统加工
传统切削工具在面对非常坚硬的材料时会举步维艰,甚至完全失败 (工具钢, 碳化物, 陶瓷), 复杂的几何形状 (深腔, 微观特征), 或者必须尽量减少热或机械损坏时.
特殊工艺使用机械切割以外的能量形式来去除材料, 为这些挑战提供解决方案.
电气加工 (EDM)
工作原理:
EDM- 也称为电火花腐蚀 - 通过一系列快速重复的放电去除材料 (火花) 电极之间 (工具) 和工件.
火花会侵蚀电极和工件上的少量材料.
工件浸没在介电流体中 (例如。, 去离子水或油) 控制排放并冲走侵蚀颗粒.

电火花加工的类型:
| 类型 | 描述 | 应用领域 |
| 沉降器EDM (冲压电火花加工) | 电极形状适合所需腔体的负极. | 模具型腔, 开模, 复杂的 3D 空腔. |
| 电线EDM (线切割机床) | 瘦, 连续移动的导线充当电极. | 概况, 轮廓, 精密零件; 冲压模具毛坯. |
| 小孔电火花加工 | 一种用于精细钻孔的小直径电极, 深孔. | 散热孔, 燃油喷嘴. |
为什么 EDM 表现出色:
EDM可以加工任何导电材料, 无论其硬度如何. 它可以产生复杂的, 错综复杂的形状 (包括尖角) 具有高精度和出色的表面光洁度.
该过程不施加机械力, 因此可以在不变形的情况下加工薄壁和精密零件.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 0.2 - 3.2 µm | 取决于完成情况; 非常适合整理. |
| 维度的准确性 | ±0.005 – 0.02 毫米 | 高精度, 尤其是线切割加工. |
| 材料硬度 | 到 70 HRC | 对于导电材料几乎没有限制. |
| 材料电导率 | 必须是导电的. | 不适合陶瓷, 塑料, 或玻璃. |
应用领域:
- 模腔和模具
- 塑料注塑模具
- 飞机发动机组件
- 医疗设备
- 复杂的轮廓和轮廓
实用技巧: EDM 是一个缓慢的过程, 因此它通常用于精加工操作, 不适用于粗加工.
电化学加工 (ECM)
工作原理:
ECM 是一种非传统加工工艺,通过阳极溶解去除材料. 工件 (阳极) 和一个成型工具 (阴极) 浸入电解质中.
高直流电流在它们之间通过, 金属离子从工件中溶解, 然后被电解液流带走.
为什么 ECM 表现出色:
ECM可加工硬质难加工材料,无刀具磨损,无热影响区.
该工艺具有较高的材料去除率,并且可以生产具有良好表面光洁度的复杂形状. 它特别适合去除散装材料.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 0.2 - 0.8 µm | 非常好的完成. |
| 维度的准确性 | ±0.05 - 0.2 毫米 | 精度低于 EDM. |
| 材料硬度 | 到 70 HRC | 几乎无限; 材料必须导电. |
| 材料去除率 | 高的 | 适合批量去除. |
应用领域:
- 喷气发动机叶片和轮叶
- 枪管 (膛线)
- 医疗植入物
- 塑料模具
- 难的, 复杂的航空航天部件
实用技巧: ECM 是一种特殊工艺,需要在设备和电解液处理方面进行大量投资. 高产量或替代方法的困难证明这是合理的.
激光加工
工作原理:
激光加工 使用高度聚焦的相干光束 (激光) 融化, 蒸发, 或从工件上烧蚀材料.
使用计算机控制的镜子或运动平台使激光点在表面上移动.

为什么激光加工表现出色:
激光加工是一种快速加工, 精确的, 和非接触式过程. 可以在任何材料上进行 (金属, 塑料, 陶瓷, 玻璃, 复合材料) 并且可以实现极其精细的特征 (低至几微米).
该过程不产生机械力, 因此可以加工薄而精致的零件.
| 范围 | 典型范围 | 笔记 |
| 割缝宽度 | 0.02 - 0.2 毫米 | 切口非常窄. |
| 切割速度 | 到 50 M/我 | 对于板材材料要求高. |
| 特征尺寸 | 下降到 10 µm | 用于微加工. |
| 材料 | 几乎任何材料 | 金属, 塑料, 陶瓷, 玻璃. |
| 准确性 | ±0.01 – 0.05 毫米 | 高精度. |
应用领域:
- 切割: 金属板, 概况, 管
- 钻孔: 精密孔, 冷却孔
- 雕刻和打标: 零件号, 徽标
- 微加工: 医疗支架, 微电子
- 表面纹理: 创造微观粗糙度
实用技巧: 激光加工产生热影响区 (热影响区). 对于对热损伤敏感的材料, 考虑使用短脉冲 (皮秒/飞秒) 激光.
超声波加工 (USM)
工作原理:
超声波加工使用高频振动的工具 (20-40 千赫) 和幅度 (10-50 µm).
磨料浆料 (例如。, 水中的碳化硼或碳化硅) 引入刀具和工件之间.
振动工具将磨粒冲击到工件上, 通过微切削和腐蚀去除材料.
为什么 USM 表现出色:
USM 是加工传统方法难以或无法加工的硬脆材料的首选工艺.
对于非导电材料特别有效 (陶瓷, 玻璃, 石头) 和低电导率材料.
| 范围 | 典型范围 | 笔记 |
| 表面粗糙度 | RA 0.2 - 1.6 µm | 良好的完成度. |
| 维度的准确性 | ±0.005 – 0.02 毫米 | 高精度. |
| 材料 | 难的, 脆, 非导电材料 | 陶瓷, 玻璃, 石头, 碳化物. |
| 刀具磨损 | 一般 | 工具被磨料颗粒磨损. |
应用领域:
- 在陶瓷和玻璃上钻孔
- 先进复合材料的加工
- 硬质材料的开模加工
- 半导体和电子元件
实用技巧: USM 是一个缓慢的过程, 因此它通常仅限于高价值或难以加工的零件.
水刀加工
工作原理:
水射流加工使用高压水流 (有或没有磨料颗粒) 侵蚀和切割材料. 压力范围可以是 2,000 到 6,000 酒吧 (30,000 到 90,000 psi).
水被迫通过小直径孔口, 产生冲击工件的超音速射流.
水刀为何表现出色:
水射流加工是一种冷切割工艺——没有热影响区, 无热变形, 并且没有冶金变化.
它可以切割多种材料, 包括金属, 塑料, 玻璃, 复合材料, 甚至食物.
流程非常灵活, 可以从任何地方开始 (无需先导孔), 并产生光滑的, 精确的边缘.
| 范围 | 典型范围 | 笔记 |
| 切割厚度 | 到 200+ 毫米 | 取决于材料和磨料. |
| 割缝宽度 | 0.5 - 1.5 毫米 | 狭窄的. |
| 切削公差 | ±0.05 - 0.2 毫米 | 准确度好. |
| 表面饰面 | RA 0.8 - 6.3 µm | 良好的完成度. |
| 无热影响区 | 是的 | 无热损伤. |
应用领域:
- 厚金属板: 铝, 不锈钢, 钛
- 脆性材料: 石头, 玻璃, 陶瓷
- 复合材料: 层压材料 (无分层)
- 食品加工: 切割食品
- 航空航天组件: 先进材料的复杂形状
实用技巧: 水射流加工是一种强大而灵活的工艺, 但速度较慢,产生大量噪音和废浆.
它最适合其他工艺会导致热损坏的厚材料或难以切割的材料.
4. 选择加工方法的工程指南
不存在普遍完美的加工工艺. 最佳选择取决于:
- 材料特性.
- 零件几何形状.
- 产量.
- 精度要求.
- 表面光洁度要求.
- 制造成本.
| 应用 | 推荐流程 | 为什么? |
| 旋转部件 (轴, 别针) | 转身 | 非常适合圆柱形形状; 良好的表面光洁度和精度. |
| 平面, 老虎机, 口袋 | 铣削 | 高度用途; 可以生产多种形状. |
| 大的, 平面 (单个零件) | 刨削 | 简单零件成本低; 有利于维修和保养. |
| 精密孔 | 钻孔 + 铰孔或镗孔 | 粗孔钻削; 铰孔/镗孔以获得最终尺寸和精度. |
| 齿轮齿数 | 滚滚, 成型 | 高体积生产; 标准化流程. |
硬化材料 (HRC > 45) |
磨削或电火花加工 | 平面磨削; 复杂形状的电火花加工. |
| 复杂的 3D 空腔 | 电火花加工或铣削 (5-轴) | 深部电火花加工, 错综复杂的形状; 5-大型零件的轴铣削. |
| 很难, 非导电材料 | 超声波加工 | 陶瓷, 玻璃, 石头. |
| 热敏材料 | 水刀加工 | 无热影响区; 最小的失真. |
| 高精度, 小功能 | 激光加工 | 非常精细的功能, 快速地, 非接触式. |
5. 结论
机械加工的世界广阔而复杂, 但其核心, 它建立在三个基本的物质转化原则之上——形成, 移动, 和附加——以及一组可以满足特定零件要求的明确定义的流程.
这 8 传统工艺——车削, 铣削, 刨削, 钻孔, 无聊的, 齿轮切削, 磨削, 和成形磨削——构成制造业的支柱.
他们是生产绝大多数精密部件的主力, 从简单的销钉到复杂的模具. 他们的优势在于多才多艺, 准确性, 和可靠性.
这 5 特殊工艺—EDM, ECM, 激光加工, 超声波加工, 和水射流加工——当传统切削刀具达到极限时提供强大的替代方案.
它们可以加工非常硬的材料, 脆, 或复杂材料, 他们可以实现传统方法无法实现的功能.
成功的工艺选择的关键在于了解材料, 几何学, 生产量, 以及所需的公差.
通过掌握各个工艺的特点和应用, 制造工程师可以优化生产效率, 降低成本, 并实现卓越品质.