Мене викликали до більшої кількості бракованих фланців клапанів, ніж я бажаю порахувати, і розмова зазвичай починається так само.
Менеджер з якості тримає фланець, точки на поверхні ущільнення, і каже: «У нас крекінг. Лиття рветься».
Дев'ять разів з десяти, воно не рветься. Це а дефект зморшок— поверхнева складка, яка виглядає тривожно, але має зовсім інше походження та зовсім інше лікування.
Якщо ставитися до зморшки, як до гарячої сльози, ви будете ганятися за температурою заливки та конструкцією секції тижнями і ніколи це не виправити.
Якщо ви правильно розпізнаєте, ви будете дивитися на покриття, піна, і вакуумну систему протягом доби.
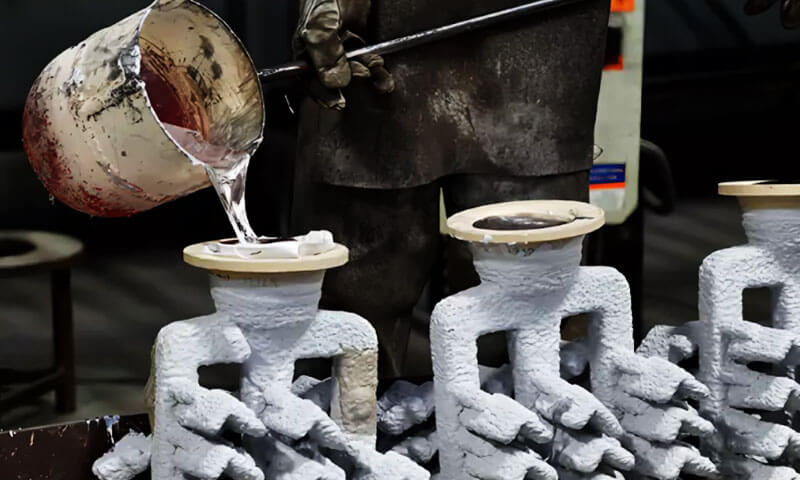
Ця стаття є моїм польовим аналізом дефектів зморшок пластичне залізо клапанні фланці, виготовлені за допомогою процесу втрати піни.
1. Як визначити дефекти зі зморшками на фланцях клапанів із ковкого чавуну
Правильна ідентифікація дефектів є першим кроком до ефективного виправлення процесу. Дефекти зморшок можуть нагадувати гарячі сльози, Холод закривається, або інші розриви поверхні, але їх зовнішній вигляд і основні механізми різні.

Типові характеристики поверхні
Дефекти зморшок на фланцях клапанів із ковкого чавуну, що втрачають піну, зазвичай демонструють такі характеристики:
- Нерівні візерунки поверхні: Безперервний, намотування, або мережеві лінії, розподілені по поверхні фланця.
- Злегка вдавлені ділянки: Уражені ділянки можуть утворювати неглибокі борозни або нерівні поверхневі складки, а не гострі, відкриті тріщини.
- Вуглисті сліди: Уздовж малюнків зморшок можуть бути помітні чорні або коричневі плями.
- Локалізований розподіл: На широких ущільнювальних поверхнях фланців часто виникають дефекти, товсті секції, і місцеві термальні гарячі точки.
- Залишки поверхні, які можна видалити: У багатьох випадках, шліфування видаляє насичений вуглецем поверхневий шар і виявляє відносно здоровий ковкий чавун під ним.
Оскільки фланці клапанів забезпечують ущільнювальні поверхні для болтових з’єднань, навіть відносно неглибокі зморшки можуть створити проблеми з обробкою та перевіркою.
Якщо дефект залишився після обробки, це може поставити під загрозу стан поверхні, необхідний для надійної герметизації.
Практичним методом огляду є шліфування репрезентативної ділянки ураженої ділянки.
Якщо шліфування видаляє малюнок і залишає здоровий метал, у вас є зморшка. Якщо шліфування виявляє глибокий окислений злам, у вас гаряча сльоза. Не продовжуйте, доки не зробите цю відмінність.
2. Механізм формування: Як розкладання EPS створює дефекти зморшок
Розуміння розпаду EPS має важливе значення для контролю зморшок Загублений кастинг піни.
Під час заливки, розплавлений ковкий чавун вступає в контакт з малюнком пінополістиролу.
Тепло викликає розкладання піни, видобуток газоподібних вуглеводнів, залишки рідкого полімеру, і багаті вуглецем продукти розкладання.
Ці продукти повинні пройти крізь вогнетривке покриття або бути поглиненими ним, перш ніж втекти в навколишній сухий пісок і вакуумну систему.
Таким чином, покриття виконує дві важливі функції: він повинен протистояти розплавленому металу і підтримувати достатню проникність для видалення газоподібних і рідких залишків структури. Обидві властивості мають вирішальне значення для стабільного заповнення втраченої піни.
Роль інтерфейсу метал-покриття
Коли розплавлене залізо просувається в порожнину форми, він безперервно нагріває і розкладає малюнок піни.
Ідеально, газоподібні та рідкі продукти розкладання рухаються через покриття та видаляються системою негативного тиску.
Однак, коли покриття має недостатню проникність або недостатню пропускну здатність, продукти розкладання накопичуються поблизу фронту металу, що просувається.
Отримана послідовність типова:
- Розплавлене залізо нагріває та розкладає візерунок EPS.
- На межі розділу метал-піна утворюються газоподібні та рідкі продукти розпаду.
- Вироби зустрічають опір при проходженні через вогнетривке покриття.
- Залишки рідкого полімеру та багаті вуглецем матеріали накопичуються локально.
- Фронт металу, що просувається, переміщується або затримує залишки, що залишилися.
- Затриманий матеріал утворює поверхневі зморшки, вуглисті складки, або пов'язані з ними дефекти поверхні після затвердіння.
Неповний піроліз і залишений вуглецевий залишок є встановленими причинами перехлестів і складок у втрачених виливках з піночавуну.
Чому товсті фланці клапанів особливо вразливі
Частина фланця часто товща, ніж прилегла стінка корпусу клапана. Це створює локальну термічну гарячу точку з меншою швидкістю охолодження та довшим періодом затвердіння.
У цьому регіоні можуть поєднуватися кілька умов:
- Широка поверхня фланця забезпечує відносно велику площу для взаємодії покриття та малюнка.
- Місцеве накопичення покриття може збільшити відстань, яку мають подолати продукти розкладання.
- Товсті зрізи довше зберігають тепло, збільшення періоду, протягом якого залишки рідини можуть залишатися на поверхні розділу метал-покриття.
- Положення фланця у формі може створити відносно довгий або обмежений шлях відведення газу.
Якщо покриття та вакуумна система не можуть видалити продукти розкладання з тією швидкістю, як вони утворюються, насичений вуглецем матеріал може залишитися на металевій поверхні.
Результатом часто є візерунок зморшок, зосереджений на поверхні фланця.
Критичною проблемою є не просто кількість газу розкладання EPS. Це залежить від того, чи зможе весь шлях евакуації — від металевої передньої частини через покриття та сухий пісок до вакуумного виходу — впоратися з утвореними продуктами під час наповнення..
3. Основні причини зморшкуватих дефектів фланців клапанів із ковкого чавуну, що втратили піну
Утворення зморшок зазвичай є результатом кількох взаємодіючих умов процесу.
Для фланців клапанів, виготовлених з покриттям на водній основі, Дослідження слід починати з висихання покриття та проникності, перш ніж переходити до якості малюнка, заливання, вакуум, і ущільнення піску.
3.1 Вогнетривке покриття на водній основі: Недостатнє висихання та низька проникність
Проблеми з покриттям на водній основі є одними з найважливіших причин, які необхідно дослідити, особливо коли зморшки виникають неодноразово на товстих поверхнях фланців.
Неповне висихання покриття
Покриття на водній основі покладаються на видалення вільної вологи перед заливкою.
Покриття, яке виглядає сухим ззовні, все ще може утримувати вологу у внутрішньому шарі, особливо якщо нанесене покриття товсте або нерівне.
Коли розплавлене залізо потрапляє в форму, залишкова волога швидко випаровується. Пара, що утворюється, підвищує локальний тиск газоутворення та може перешкоджати руху продуктів розкладання EPS через покриття.
Якщо потужність відведення газу недостатня, поверхня металевого покриття стає більш схильною до утримання рідини та вуглецевих залишків.
Ця проблема особливо поширена, коли виробництво покладається на зовнішній вигляд поверхні, а не на підтвердження того, що весь шар покриття висох.
Для товстих фланців клапанів, ризик зростає, коли:
- Покриття накопичується на горизонтальній поверхні фланця.
- Шар покриття товщі, ніж на навколишньому малюнку.
- Час висихання недостатній для фактичної товщини покриття.
- Погана циркуляція повітря навколо заглиблених або екранованих поверхонь.
- Виробничий графік переміщує візерунки на формування до того, як вони повністю висохнуть.
Недостатня водопроникність покриття
Навіть коли покриття повністю висохне, його проникність все ще може бути недостатньою.
Надмірно тонкий розподіл вогнетривкого порошку може зменшити розмір і сполучність пор у висушеному покритті.
Надмірне додавання сполучного також може закрити ефективні газові проходи після сушіння та нагрівання.
У деяких ливарних цехах, додається додатковий тонкий вогнетривкий порошок для підвищення стійкості до проникнення металу та пригорання піску.
Однак, якщо рецептура стає занадто густою, отримане покриття може втратити проникність, необхідну для видалення рідких і газоподібних залишків EPS.
Таким чином, покриття має збалансувати три властивості:
- Вогнетривкість до розплавленого ковкого чавуну.
- Достатня міцність, щоб захистити візерунок піни та протистояти проникненню металу.
- Адекватна проникність для евакуації продуктів розкладання.
Нерівномірна товщина покриття на поверхні фланця
Під час пікірування, чищення, або обприскування, покриття може текти в напрямку горизонтальної поверхні фланця та накопичуватися навколо зовнішнього краю або поглиблених ділянок.
Місцеве товсте покриття створює більший опір транспортуванню газу та рідини, ніж рівномірно нанесений шар.
Як результат, поверхня фланця може стати кращим місцем для накопичення залишків, навіть якщо середня товщина покриття виглядає прийнятною.
Зверніть особливу увагу на задню частину фланця, отвір під болт, кути, і переходи між фланцем і корпусом клапана.
3.2 Якість візерунка з пінополістиролу
Структура піни визначає кількість і розподіл матеріалу, який повинен бути розкладений під час заливки. Низька якість малюнка може збільшити навантаження на покриття та вакуумну систему.
Надмірна щільність малюнка EPS
Більш висока щільність піни означає більше полістиролу на одиницю об’єму. Під час розкладання, це збільшує кількість полімерних виробів, які необхідно видалити з форми.
У описаних тут умовах виробництва, щільність EPS нагорі 22 кг/м³ слід розглядати як стан попередження про ризик появи зморшок, особливо для товстих фланців з обмеженою пропускною здатністю.
Це контрольне посилання для конкретного процесу, не є універсальним обмеженням щільності для всіх втрачених пінопластових виливків.
Відповідна щільність також повинна задовольняти міцність малюнка, розмірна стабільність, і вимоги до обробки.
Погане сплавлення бісеру
Неадекватне злиття між бісером EPS може залишити внутрішні щілини та нерівну структуру малюнка.
Такі дефекти можуть спричинити нерівномірне нагрівання та розкладання, створення нерівномірного виділення газу та залишків рідини під час заповнення форми.
Погане сплавлення також може вплинути на консистенцію поверхні покриття та цілісність малюнка.
Як результат, покриття може не забезпечувати рівномірне покриття, і місцеві продукти розкладання можуть мати різні умови виходу.
Тому щільність візерунка та злиття бісеру слід контролювати разом, а не оцінювати окремо.
3.3 Температура заливки та умови наповнення
Температура заливки та поведінка наповнення сильно впливають на те, як швидко розкладається візерунок EPS і наскільки ефективно металевий фронт замінює його.
Занизька температура заливки
Втрачена піна з ковкого чавуну вимагає a вища температура розливу, ніж сірий чавун, оскільки розкладання піни поглинає тепло, а сам ковкий чавун має вужче вікно текучості.
З мого досвіду, це часто означає розливання поблизу 1,400–1480°C залежно від товщини секції, з важкими секціями, спрямованими до верхнього кінця.
Це радше загальні рекомендації, ніж універсальне правило — справа в тому, що температура має бути достатньою для повного піролізу.
При недостатній температурі праски, EPS не розкладається повністю.
Велика кількість в'язка рідина, залишковий вуглець залишається, і його не можна газифікувати до малих молекул, які вакуум може витягти. Залишковий вуглець залишається на поверхні розділу та утворює зморшки.
Гаряча точка товстого фланця повільно охолоджується, тому може здатися, що температура там менш критична.
На практиці, все навпаки: якщо вхідна температура металу є недостатньою, проблема посилюється саме тому, що піроліз неповний і час перебування тривалий.
Надто висока швидкість заповнення
Коли залізо швидко поширюється по поверхні фланця, це може майже миттєво закриває вихідний шлях покриття в цій області.
Піна під і за герметичною зоною продовжує розкладатися, але її продукти тепер застрягли між металом і покриттям без виходу.
Швидке заповнення часто вводиться для усунення холодного закриття або неправильного запуску. Він вирішує цю проблему і створює цю.
Швидкість заповнення повинна відповідати пропускній здатності покриття, не тільки до вимог заповнення порожнини.
3.4 Вакуумна система та відкачування газу
Вакуумна система забезпечує різницю тиску, необхідну для переміщення продуктів розкладання через покриття та навколишній сухий пісок.
Недостатній або нестабільний негативний тиск
Якщо негативний тиск занадто низький, система може не забезпечити достатньої рушійної сили для видалення залишків газу та рідини з форми.
Не менш важлива нестабільність тиску під час заливки. Падіння вакууму на стадії заповнення може перервати евакуацію газу саме тоді, коли швидкість розкладання EPS висока.
Товсті фланцеві області особливо вразливі, коли вони розташовані далеко від найближчого ефективного шляху евакуації.
Навіть коли вакуумний насос працює нормально, довгі або обмежені шляхи потоку можуть призвести до недоліків місцевої евакуації.
Недостатня вентиляція за фланцем
Якщо задня частина фланця не має спеціального вентиляційного каналу, цей регіон може стати газоевакуаційною мертвою зоною.
Потім газ повинен пройти довший шлях, перш ніж досягти вакуумного виходу. Якщо покриття і піскопроникність також низькі, продукти розкладання можуть накопичуватися біля поверхні фланця.
Де дозволяє конструкція лиття, спеціальні вентиляційні канали або вентиляційні ребра слід розглянути за фланцем та навколо інших важкодоступних ділянок.
3.5 Надмірне ущільнення сухого піску
Пісок є останнім етапом витяжного шляху. Якщо він надмірно ущільнений, шлях закривається.
Надмірна вібрація навколо поверхні фланця ущільнює сухий пісок, зменшення порового простору в шарі піску.
Покриття може бути ідеальним, а вакуум – сильним, але газ все одно повинен пройти через пісок, щоб досягти вакууму.
Якщо пори піску стиснуті, опір зростає, і вилучення в цьому місці стає недостатнім.
Грань фланця - це велика плоска область, і це саме те місце, де оператори намагаються ретельно вібрувати, щоб забезпечити хорошу підтримку піску. Намір добрий. Результат – блокування вихлопного шляху.
Правило, яке я даю: досить компактний, щоб підтримувати малюнок, не так сильно, щоб пісок закрити.
4. Диференційна діагностика: Зморшки проти. Гаряча сльоза vs. Інші дефекти поверхні
Поставити правильний діагноз — це більше половини справи. Наведений нижче стіл — це той, який я використовую на лавці.
| Дефект | Зовнішність | Шліфування | Основна причина |
| зморшки | Мережа, звивистий, пригнічений, сліди вуглецю | Вуглець видалений, матриця ціла | Продукти піролізу EPS, захоплені на межі розділу |
| Гаряча сльоза | Лінійний, ВІДЧИНЕНО, гострий | Тріщина залишається, окислений | Стримування під час твердіння |
| Пригорання / проникнення | Грубий, піщаний, сплав металооболонки | Важко видалити, скріплена оболонкою | Вогнетривкість покриття, висока температура заливки |
| Газовий пористість | Круглі отвори, надр | Залишки порожнини | Газ або волога |
| Холодний затвор | Лінійний шов, погане зрощення | Залишається шов | Низька температура заливки, повільна заливка |
Триступенева самоперевірка:
- Відшліфуйте ділянку з малюнком. Якщо вугільний візерунок знімний, а матриця з ковкого чавуну під ним надійна, це зморшка.
- Якщо шліфування виявляє розтріскування металу, глибокі розриви, і окислена поверхня зламу, це гаряча сльоза — інша вада з іншою причиною.
- Якщо поверхня шорстка і піщана, і шліфування виявляє матеріал оболонки, злитий з металом, це опік або проникнення, не зморшка.
Не пропускайте цей крок. Коригувальні дії для трьох дефектів збігаються лише частково.
5. На водній основі проти. Покриття на спиртовій основі: Різні ризики зморшок
Вогнетривкі покриття на водній та спиртовій основі відрізняються характеристиками висихання та високих температур.
Отже, їхні домінуючі причини дефектів зморшок неоднакові. При перемиканні між системами покриття, ливарні заводи повинні відповідним чином налаштувати свої засоби керування процесом, а не застосовувати ті самі коригувальні заходи.
Покриття на водній основі:
Основним ризиком є неповне висихання і залишкова вологість всередині шару покриття. Навіть якщо поверхня виглядає сухою, у внутрішньому шарі може залишатися волога.
Під час заливки, ця волога випаровується і може закупорити мікропори покриття, істотно знижуючи ефективну проникність.
Як результат, Продукти розкладання EPS не можуть ефективно виходити та можуть накопичуватися на межі розділу метал-покриття, утворення вуглецевих зморшок.
Покриття на основі спирту:
Основний ризик полягає в тому надмірне спікання після прожарювання. Якщо покриття отримує надмірне тепло, його вогнетривкі частинки можуть перепікатися, формування щільного, склоподібний шар.
Це зменшує з’єднання пор і обмежує вихід продуктів розкладання EPS.
Хоча кінцевий результат подібний до дефектів покриття на водній основі, основною причиною є теплове переущільнення, а не залишкова вологість.
Тому коригувальні заходи повинні відповідати системі покриття. Для покриттів на водній основі, віддайте пріоритет повному висиханню та перевірці вологості.
Для спиртовмісних покриттів, зосереджено на контролі умов запалювання та спікання, разом з оптимізацією складу покриття.
6. Практичні рішення: Як усунути дефекти зморшок
Для систем покриття на водній основі, найефективнішою стратегією виправлення є спочатку звернення до стану покриття, потім перевірте якість малюнка, стійкість заливки, продуктивність вакууму, і проникність сухого піску.
Зміна кількох параметрів одночасно ускладнює визначення справжньої причини.
Контрольована послідовність регулювання є більш надійною та допомагає запобігти повторенню того самого дефекту в наступних виробничих партіях.
Пріоритет 1: Забезпечте повне висихання водоемульсійного покриття
Висихання покриття має бути першою коригуючою дією, коли на поверхнях фланців клапана неодноразово з’являються зморшки.
Мета полягає в тому, щоб видалити залишки вологи з усього шару покриття, не просто створити суху поверхню.
Рекомендовані заходи включають:
- Встановіть контрольовану температуру сушіння та час витримки відповідно до товщини покриття, Геометрія візерунка, і вимоги постачальника покриття.
- Забезпечте достатню циркуляцію гарячого повітря навколо поверхні фланця, тильна поверхня, отвори під болти, і заглиблені ділянки.
- Уникайте переміщення візерунків у процес формування до повного висихання покриття.
- Періодично перевіряйте залишкову вологість, особливо на товстих фланцевих ділянках та інших ділянках, де накопичується покриття.
- Запобігайте надмірному накопиченню покриття під час занурення або чищення.
- Підтримуйте стабільні умови сушіння між виробничими партіями.
Поширеною помилкою є використання однакового часу висихання для кожного малюнка, незалежно від товщини та геометрії покриття.
Товсті фланцеві секції, вбудовані ділянки, і локально накопичені покриття можуть вимагати більше часу для повного висихання.
Практична рекомендація: Встановіть спеціальну точку перевірки сушіння для поверхні фланця. Переконайтеся, що покриття висохло по всій товщині, перш ніж візерунок потрапить на лінію формування.
Пріоритет 2: Оптимізуйте склад і проникність покриття
Після підтвердження повного висихання, оцінити, чи може покриття виводити об’єм продуктів розкладання, що утворюється за допомогою EPS.
Основна мета — підтримувати достатню газопроникність без шкоди вогнетривкому захисту.
Рекомендовані коригування включають:
- Оптимізація розподілу частинок вогнетривкого заповнювача за розміром.
- Введіть відповідну пропорцію більш грубих вогнетривких частинок, щоб зберегти взаємопов’язані пори.
- Контролюйте додавання сполучного, щоб уникнути надмірного закриття пор після висихання та нагрівання.
- Підтримувати стабільну в'язкість і щільність суспензії.
- Уникайте надмірного завантаження дрібного порошку.
- Перевірте проникність і товщину покриття в контрольованих умовах виробництва.
Баланс між вогнетривким захистом і проникністю особливо важливий для ковкого чавуну, оскільки піна утворює значний об’єм продуктів розкладання під час високотемпературного наповнення..
Надто пористе покриття може збільшити ризик проникнення металу, спалювати, або пов’язані з піском дефекти поверхні. Надто щільне покриття може перешкоджати виведенню газів і сприяти появі зморшок.
Правильний склад повинен забезпечувати як достатню вогнетривкість, так і достатню проникність.
Пріоритет 3: Покращення щільності EPS Pattern Density і Bead Fusion
Структура EPS повинна створювати керований об’єм продуктів розкладання та підтримувати однорідну структуру поверхні.
Рекомендуються такі елементи керування:
- Зберігайте щільність EPS в межах кваліфікованого діапазону для лиття.
- Обробіть щільність вище 22 кг/м³ як умова попередження за умов виробництва, про які тут йдеться.
- Перевірте якість зварювання бісеру під час перевірки шаблону.
- Відбраковуйте візерунки з явними внутрішніми зазорами, погане зрощення, або локальна деформація.
- Підтримуйте стабільні умови формування піни.
- Перевірте клейові з’єднання між ділянками візерунка на предмет надмірного накопичення клею або неповного з’єднання.
Для товстих фланців клапанів, зверніть особливу увагу на щільність малюнка та якість злиття навколо корпусу фланця та переходів.
Невелика зміна якості візерунка може стати більш значною, коли покриття та вакуумна система вже працюють близько до своїх меж вакуумування..
Пріоритет 4: Стабілізація температури заливки та швидкості наповнення
Параметри заливки слід переглянути після перевірки стану покриття та структури піни.
Температура:
Підтвердьте, що фактична температура чавуну під час заливки відповідає вимогам кваліфікованого процесу для сорту ковкого чавуну та структури лиття.
Уникайте надмірно низьких температур, які зменшують текучість і перешкоджають заміні малюнка.
Одночасно, не покладайтеся на надмірний перегрів, щоб компенсувати погану проникність покриття або недостатній вакуум.
Швидкість заливки:
Підтримуйте безперервний і стабільний потік металу. Уникайте різкого прискорення, яке викликає турбулентне наповнення або швидко перекриває локальні шляхи евакуації газу.
Нарівні, уникайте невиправдано повільного розливання, яке призведе до охолодження металевої передньої частини та втрати здатності до наповнення.
Конструкція воріт:
Перевірте положення впускного клапана та послідовність заповнення навколо фланця.
Система стробування повинна сприяти контрольованому просуванню металевого фронту та мінімізувати турбулентність, передчасна конвергенція металевого фронту, і локальне накопичення продуктів розкладання.
Для повторюваних зморшок на обличчі, корисним підходом є порівняння поведінки заповнення та розподілу дефектів до та після контрольованого литування або регулювання заливки.
Пріоритет 5: Підтримуйте стабільний вакуум під час заливання
Вакуумна система повинна забезпечувати достатню та безперервну пропускну здатність протягом усієї операції наповнення.
Рекомендовані заходи включають:
- Слідкуйте за негативним тиском під час заливання, а не перевіряйте лише початкові показники вакууму.
- Оглянути вакуумні трубопроводи, ущільнювачі, фільтри, і з’єднання для витоку або закупорки.
- Перевірте, чи знижується вакуумний тиск на початковому або середньому етапі наповнення.
- Перегляньте розташування та кількість вакуумних з’єднань.
- Додайте вентиляційні ребра або спеціальні вентиляційні канали за фланцем, де існуюче розташування створює мертву зону відведення газу.
- Переконайтеся, що вентиляційна система може впоратися з об’ємом продукту розкладання, утвореного повною структурою.
Необхідне налаштування негативного тиску має бути встановлено шляхом виробничих випробувань.
Просто підвищення вакууму не завжди є правильним рішенням, тому що результат також залежить від водопроникності покриття, сухопіщаний стан, конфігурація колби, і геометрія візерунка.
Для товстих фланців, розташованих далеко від вакуумного виходу, покращення вентиляційного шляху може бути ефективнішим, ніж загальне коригування параметрів вакууму.
Пріоритет 6: Контролюйте ущільнення сухого піску навколо фланця
Сухий пісок, що оточує покриття, повинен залишатися достатньо проникним для того, щоб продукти розкладання рухалися до вакуумної системи..
Для фланцевих областей, рекомендовані такі заходи:
- Уникайте надмірної вібрації навколо широких поверхонь фланців.
- Дотримуйтеся рівномірного наповнення піском навколо малюнка.
- Запобігайте локальному переущільненню поблизу вентиляційних каналів.
- Перевірте, чи процес вібрації не створює значні відмінності в щільності піску між фланцем і корпусом клапана.
- Підтримуйте достатнє ущільнення для підтримки малюнка та запобігання деформації форми.
Метою є не мінімізація вібрації. Недостатнє ущільнення може спричинити рух візерунка, нестабільність розмірів, або руйнування цвілі.
Натомість, вібрація повинна забезпечувати адекватну підтримку візерунка, зберігаючи взаємопов’язані канали потоку газу в піску.
7. Висновок
Дефекти зморшок у фланцях клапанів із ковкого чавуну, пов’язаних із затримкою продуктів розкладання EPS на межі розділу металеве покриття.
Товсті фланцеві секції особливо вразливі через їхню геометрію, розподіл покриття, а тривалий термічний вплив може ускладнити евакуацію газу та залишків рідини.
Для ливарних виробництв з використанням покриттів на водній основі, повне висихання покриття має бути першочерговим контролем.
Недостатня водопроникність покриття, надмірна щільність ЕПС, погане сплавлення бісеру, невідповідні умови заливки, нестійкий вакуум, і надмірне ущільнення сухого піску є додатковими факторами, які необхідно оцінювати разом.
І Ланг Хе, ефективне запобігання дефектам вимагає більшого, ніж регулювання температури заливки або збільшення вакууму.
Весь процес — від підготовки малюнка EPS і нанесення покриття до сушіння, ущільнення форми, вакуумне відкачування, і металеве заповнення — повинні працювати як злагоджена система.
Виправити витяжний шлях, і зморшка зникає. Це вся дисципліна лиття з пінопласту в одному реченні.
Поширені запитання
Як відрізнити зморшку від гарячої сльози?
Відшліфувати дефект. Якщо вугільний малюнок видалений і матриця здорова, це зморшка.
Якщо шліфування виявить відкритий, глибокий, окислена металева тріщина, це гаряча сльоза. Ці два дефекти мають різні причини та різні дії щодо їх усунення.
Чому зморшки є найпоширенішим місцем розташування фланця?
Фланець - це товста гаряча пляма, яка повільно твердне, надання продуктів піролізу тривалого часу перебування.
Поверхня фланця також є великою плоскою ділянкою, де покриття має тенденцію зливатися та потовщуватися, підвищення опору вихлопу. Вихлопний шлях також найдовший на дальньому кінці фланця.
Чому температура заливки має значення для дефектів зморшок?
Втрачена піна з ковкого чавуну вимагає вищої температури заливки, ніж сірий чавун.
Якщо температура недостатня, Розкладання EPS є неповним, і залишається велика кількість в’язкої рідини, залишкового вуглецю, які не можуть бути газифіковані в малі молекули для вакуумної екстракції.
Чому надмірна вібрація піску викликає зморшки?
Надмірна вібрація ущільнює сухий пісок навколо поверхні фланця, зменшення порового простору в шарі піску.
Щоб досягти вакууму, газ повинен пройти через пісок, а якщо пори піску стиснуті, опір зростає, і екстракція стає недостатньою.