Нержавіюча сталь вибирається за стійкістю до корозії. Але за певних умов, він може зазнати прихованої та небезпечної форми локалізованої атаки: міжгранулярна корозія (IGC).
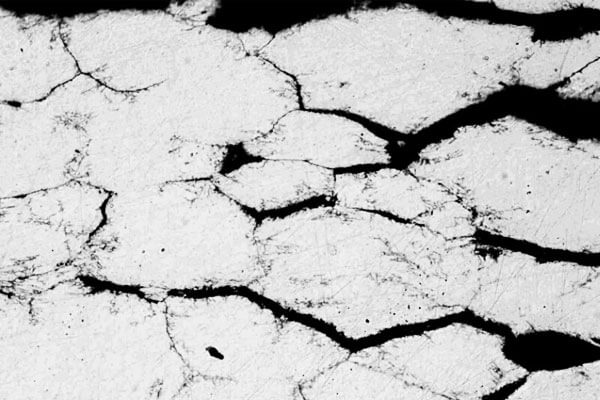
Поверхня все ще може виглядати яскравою та чистою. Самі зерна можуть бути майже неушкодженими. Але межі зерен — вузькі зони між зернами — були вибірково розчинені.
Міцність і пластичність різко падають, і компонент може раптово вийти з ладу через крихкість.
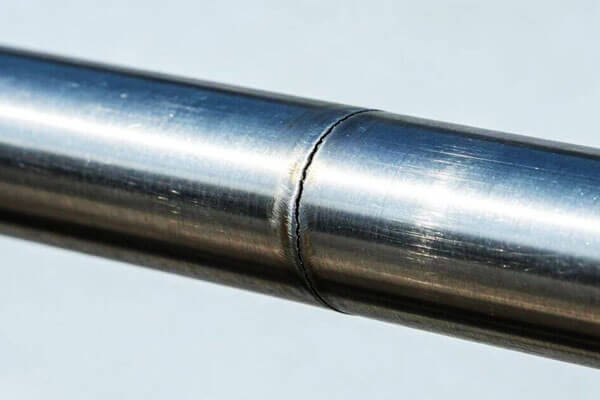
Я бачив це у зварній трубі, яка пройшла візуальний огляд, а потім тріснула під час експлуатації. Я бачив це в теплообмінниках, які виглядали нормально, поки випробування тиском не виявило шлях витоку вздовж мережі меж зерна.
IGC — це проблема інженера-матеріалознавця, оскільки це не поверхнева косметична проблема — це втрата структурної цілісності в мікроскопічному масштабі.
1. Що таке міжкристалічна корозія нержавіючої сталі?
Міжгранулярна корозія (IGC) це локалізоване явище корозії, при якому корозія переважно вражає межі зерен або вузькі ділянки, які безпосередньо до них прилягають., тоді як внутрішня частина зерен залишається відносно незмінною.
Щоб зрозуміти це явище, важливо визнати, що нержавіюча сталь складається з численних мікроскопічних кристалів, які називаються зернами.
Кожне зерно має свою кристалографічну орієнтацію, і межі розділу між сусідніми зернами відомі як межі зерен.
У нормальних умовах, межі зерен і внутрішні зерна мають досить однакову стійкість до корозії, щоб нержавіюча сталь могла зберігати свою захисну пасивну поведінку.
Однак, певна термічна обробка або умови експлуатації можуть викликати хімічні або мікроструктурні відмінності, що розвиваються вздовж цих меж.
Коли межі зерен стають електрохімічно менш стійкими, ніж навколишня матриця, корозія переважно прогресує вздовж цих вузьких областей.
Основні характеристики міжкристалітної корозії
Міжкристалічна корозія має кілька характеристик, які відрізняють її від інших форм корозії нержавіючої сталі:
- Селективна атака по межі зерна: Корозія прогресує переважно вздовж меж зерен, а не рівномірно по поверхні металу.
- Обмежені видимі пошкодження поверхні: Корозія на ранній стадії може не викликати явної іржі, зміна кольору, або шорсткість поверхні.
- Втрата механічної цілісності: Оскільки межі зерен погіршуються, сусідні зерна втрачають міцність зв’язку, зниження пластичності, міцність, і навантажувальна ємність.
- Можливість швидкого розмноження: Як тільки утворюється безперервна мережа сприйнятливих меж зерен, корозія може проникати глибше в матеріал.
- Важке раннє виявлення: Звичайний візуальний огляд може не виявити пошкодження, особливо на початкових етапах.
Одним із найбільш занепокоєних аспектів IGC є те, що компонент з нержавіючої сталі може зберігати вочевидь прийнятний зовнішній вигляд, тоді як його внутрішня мікроструктура вже зазнала значних пошкоджень..
Ось чому міжкристалітну корозію часто вважають прихованим механізмом руйнування матеріалу.
| Тип корозії | Місце атаки | Типовий зовнішній вигляд | Складність виявлення |
| Загальна корозія | Рівномірна поверхня | Проріджування, іржавий | легко |
| Піттінг | Локалізовані поверхневі ями | Маленькі глибокі отвори | Помірний |
| Міжгранулярна корозія | Межі зерен | Поверхня може виглядати яскравою; можливе осипання зерна | Важкий |
| Стрес -корозія розтріскувань | Тріщини при напрузі розтягування | Дрібні тріщини | Важкий |
2. Основний механізм: Теорія виснаження хрому
Корозійна стійкість нержавіючої сталі в першу чергу залежить від хрому. При впливі кисневмісних середовищ, хром реагує з киснем, утворюючи надзвичайно тонкий, конюшня, і приклеєна збагачена хромом пасивна плівка на поверхні металу.
Для звичайної нержавіючої сталі, вміст хрому приблизно 12 мас.% або вище, як правило, потрібно для встановлення та підтримки нержавіючої якості за відповідних умов.
Міжкристалічна корозія може виникнути, коли концентрація хрому біля меж зерен падає нижче рівня, необхідного для підтримки стабільної пасивної плівки..
Сенсибілізація: Карбіди хрому виділяються на межах зерен
Аустенітна нержавіюча сталь, як правило, виявляє добру корозійну стійкість після належного відпалу в розчині.
Типова обробка розчином передбачає нагрівання матеріалу приблизно до 1050–1100°C, з подальшим швидким охолодженням, зазвичай загартування водою або інший кваліфікований метод охолодження.
Під час цього процесу:
- Карбіди хрому розчиняються в аустенітній матриці.
- Вуглець утримується в перенасиченому твердому розчині.
- Хром стає більш рівномірно розподіленим по всьому матеріалу.
- Сталь зберігає здатність утворювати захисну пасивну плівку.
Однак, коли матеріал згодом піддається впливу температур приблизно 450–850°C, може виникнути явище, відоме як сенсибілізація.
Цей діапазон температур зазвичай називають діапазоном температур сенсибілізації.
Металургійний процес розвивається наступним чином:
Крок 1: Дифузія вуглецю до меж зерен
Атоми вуглецю мають відносно високу дифузію в аустенітній нержавіючій сталі.
Коли матеріал потрапляє в діапазон температур сенсибілізації, атоми вуглецю мігрують до меж зерен, де опади є енергетично сприятливими.
Крок 2: Осадження карбіду хрому
Вуглець реагує з хромом, утворюючи багаті хромом карбіди, найчастіше Cr₂₃C₆.
Ці карбіди переважно осідають уздовж меж зерен, оскільки вони забезпечують сприятливі місця зародження.
Крок 3: Місцеве споживання хрому
Утворення карбідів хрому споживає хром з навколишньої металевої матриці.
Оскільки хром дифундує набагато повільніше, ніж вуглець у твердій сталі, концентрація хрому поблизу меж зерен не може бути відновлена досить швидко, щоб компенсувати випадання карбіду.
Отже, вузькі області, збіднені хромом, розвиваються поруч із межами зерен.
Утворення зон, збіднених хромом
Зона, збіднена хромом, є критичною мікроструктурною особливістю, відповідальною за звичайну міжкристалітну корозію, пов’язану з сенсибілізацією..
Оскільки карбіди хрому випадають в осад уздовж меж зерен, сусідня матриця втрачає хром.
Коли концентрація хрому в збідненій області падає нижче приблизно 12 мас.%, його здатність підтримувати стабільну пасивну плівку значно погіршується.
Інтер'єри зерна, які зберігають достатню кількість хрому, продовжують демонструвати відносно хорошу стійкість до корозії.
Це створює неоднорідну мікроструктуру, що складається з:
- Збагачені хромом зерна всередині з відносно сильною пасивністю.
- Карбід хрому виділяється вздовж меж зерен.
- Вузькі збіднені хромом області, прилеглі до опадів.
Різниця в корозійній стійкості між цими областями створює умови для вибіркового впливу на межі зерна.
Варто зауважити, що 12 мас.% є практичним металургійним стандартом, а не абсолютним порогом, застосовним до будь-якого середовища.
Фактична пасивація залежить від повного складу сплаву, хімія розчину, температура, і електрохімічні умови.
Електрохімічний механізм: Утворення мікрогальванічного елемента
В корозійному середовищі, зона, збіднена хромом, і зерниста матриця мають різні електрохімічні потенціали:
- Зона, збіднена хромом: анодний, низький потенціал, легко розчиняється.
- Зерниста матриця: катодний, багатий хромом, залишається пасивним.
Критичним фактором є співвідношення площ. Збіднена зона дуже мала; зерниста матриця дуже велика. Це створює a великий катод–малий анод хвороба.
Щільність анодного струму в збідненій зоні стає дуже високою, і корозія швидко проникає вздовж меж зерен.
Після атаки на прикордонну мережу, пошкодження не можна відремонтувати пасивною плівкою. Оксидна плівка не може перекрити межу розчиненого зерна.
3. Інші механізми міжкристалітної корозії
Хоча теорія виснаження хрому пояснює більшість випадків міжкристалічної корозії в аустенітній нержавіючій сталі, це не враховує кожну ситуацію.
За певного складу матеріалів і умов експлуатації, два додаткові механізми можуть сприяти атаці на межі зерна.
Теорія анодної фази
Деякі інтерметалічні сполуки, особливо сигма (σ) і чи (X) фази, може випадати в осад уздовж меж зерен під час термічного впливу.
Ці фази можуть проявляти електрохімічну поведінку, відмінну від навколишньої металевої матриці, і можуть діяти як переважні анодні центри, що призводить до локального розчинення.
На відміну від звичайного виснаження хрому, цей механізм не обов'язково вимагає утворення зони, збідненої хромом.
Натомість, самі інтерметалічні фази можуть зазнавати переважної електрохімічної атаки.
Цей механізм частіше асоціюється з:
- Високохромистий, високомолібденові феритні нержавіючі сталі.
- Аустенітні нержавіючі сталі, що піддаються тривалій високотемпературній експлуатації.
Теорія сегрегації між зернами
Зерногранична сегрегація відбувається при мікродомішках, такі як сірка (S), фосфор (С), і кремнію (І), накопичуються на межах зерен під час термічної обробки або тривалого впливу підвищених температур.
Збагачення цими елементами може змінити локальний хімічний склад і електрохімічні властивості меж зерен, зниження їх пасиваційної здатності та підвищення сприйнятливості до вибіркової корозії.
Цей механізм допомагає пояснити, чому певні низьковуглецеві та ультранизьковуглецеві нержавіючі сталі все ще можуть піддаватися міжкристалітній корозії за певних умов.
Отже, лише зменшення вмісту вуглецю не усуває всі ризики міжкристалітної корозії. Під час оцінки корозійної стійкості нержавіючої сталі також необхідно враховувати контроль домішок і хімічний склад між зернами..
4. Поширені причини міжкристалітної корозії в промисловому застосуванні
У фактичному виробництві та промисловому обслуговуванні, міжкристалічна корозія рідко виникає внаслідок одного фактора.
Склад матеріалу, термічна історія, Процеси виготовлення, і робоче середовище можуть взаємодіяти, щоб збільшити сприйнятливість.
Нижченаведені сценарії є одними з найважливіших причин, які слід розглянути.
Зона термічного впливу зварювання (HAZ)
Зварювання є одним із найпоширеніших джерел сенсибілізації аустенітної нержавіючої сталі.
Під час зварювання, основний метал, що прилягає до зварного шва, зазнає термічного циклу. Залежно від відстані від лінії зварювання, різні регіони досягають різних пікових температур і швидкості охолодження.
Деякі ділянки зони теплового впливу можуть входити в діапазон сенсибілізації 450–850°C.
Якщо матеріал залишається в цьому діапазоні досить довго, карбіди хрому можуть виділятися вздовж меж зерен.
Це може створити вузьку область зі зниженою стійкістю до корозії з обох боків зварного шва.
У деяких стабілізованих нержавіючих сталях, більш локалізоване явище, відоме як «ножева атака», може виникнути поблизу межі синтезу.
Це особливо стосується стабілізованих сортів, таких як 321 і 347 під конкретними тепловими історіями.
На ризик впливає:
- Вміст вуглецю в основному матеріалі.
- Підведення тепла при зварюванні.
- Міжпрохідна температура.
- Швидкість охолодження.
- Кількість проходів зварювання.
- Склад присадного металу.
- Подальший термічний вплив.
Запобігання:
- Використовуйте марки з низьким вмістом вуглецю, такі як 304L або 316L, для чутливих до корозії зварних компонентів.
- Оптимізуйте підведення тепла під час зварювання, щоб уникнути непотрібного теплового впливу.
- Використовуйте відповідні процедури багатоходового зварювання.
- Контроль міжпрохідної температури.
- Виберіть сумісні витратні матеріали для зварювання.
- Розгляньте відпал розчину після зварювання, якщо це виправдано геометрією компонента та вимогами до обслуговування.
Важливо, просте зменшення підведення тепла при зварюванні не гарантує усунення сенсибілізації. Повний термічний цикл, включаючи повторний нагрів наступними проходами, повинні бути оцінені.
Неправильна термічна обробка
Розчинний відпал широко використовується для відновлення корозійної стійкості аустенітна нержавіюча сталь.
Однак, неправильно керований процес термічної обробки може дати протилежний результат.
Наприклад, якщо аустенітну нержавіючу сталь нагрівають приблизно до 1050–1100°C, але охолоджують занадто повільно, він може провести достатній час у діапазоні температур сенсибілізації для того, щоб виникло осадження карбіду хрому.
Аналогічно, утримання матеріалу при температурі 450–850 °C протягом тривалого періоду може сприяти сенсибілізації.
Поширені проблеми термічної обробки включають:
- Недостатня температура відпалу розчину.
- Недостатній час витримки.
- Повільне або неконтрольоване охолодження.
- Нерівномірний розподіл температури в топці.
- Неправильний порядок завантаження.
- Некваліфіковані повторні термічні цикли.
Запобігання:
Використовуйте кваліфіковану процедуру відпалу розчину на основі марки сплаву, Товщина секції, та геометрія компонентів.
Забезпечте належне опалення, рівномірність температури, і досить швидке охолодження в діапазоні сенсибілізації.
Тривалий вплив підвищених температур
Компоненти з нержавіючої сталі, які використовуються в теплообмінниках, котли, печі, хімічні реактори, та обладнання для виробництва електроенергії може зазнавати тривалого термічного впливу.
Навіть коли робоча температура нижче максимального діапазону чутливості, тривалий вплив все ще може сприяти реакції преципітації, залежно від складу сплаву та термічної історії.
Наприклад, тривала робота при приблизно 400–600°C може сприяти поступовим мікроструктурним змінам.
Точна відповідь залежить від температури, тривалість впливу, Вміст вуглецю, Легальні елементи, і попередню історію обробки.
Це особливо важливо для компонентів, які піддаються повторним циклам нагрівання та охолодження.
Запобігання:
- Вибирайте марки нержавіючої сталі з відповідною термостабільністю.
- Оцініть повну історію робочих температур.
- Уникайте непотрібного термічного впливу під час виготовлення та експлуатації.
- Розгляньте стабілізовані або низьковуглецеві сорти, де це доречно.
- Проводити періодичну перевірку та металургійну оцінку критичних компонентів.
Корозійне робоче середовище
Сенсибілізація робить нержавіючу сталь більш вразливою до міжкристалічного впливу, але навколишнє середовище визначає, чи розвинеться значна корозія.
Певні хімічні середовища можуть прискорити розчинення областей, збіднених хромом.
Приклади включають:
- Сильні розчини сірчаної кислоти.
- Азотно-кислі середовища за певних умов.
- Хлоридовмісні технологічні потоки.
- Кислі хімічні розчини.
- Високотемпературні водні середовища.
Однак, ефект кожного середовища сильно залежить від концентрації, температура, аерація, і електрохімічний потенціал.
Хлоридні іони, наприклад, особливо пов’язані з точковою та щілинною корозією. Їх наявність не означає автоматично міжкристалітну корозію.
На практиці, сенсибілізація та інші локальні механізми корозії можуть виникнути одночасно, ускладнення аналізу несправностей.
Запобігання:
Перед вибором марки нержавіючої сталі оцініть фактичний хімічний склад і робочі умови робочого середовища.
Для критичних застосувань, кваліфікація матеріалу повинна включати випробування на корозію, репрезентативні для передбачуваного середовища експлуатації.
5. Як усунути та запобігти міжкристалітній корозії
Термін «виправити» потребує пояснення. Разова міжкристалічна корозія (IGC) викликало значне розчинення меж зерен, пошкодження неможливо відновити.
Тому ефективний контроль зосереджений на запобіганні сенсибілізації та відновленні металургійного стану матеріалу до появи корозії.
Використовуйте нержавіючі сталі з низьким вмістом вуглецю
Вибирайте марки з низьким вмістом вуглецю, такі як 304L і 316L, з вмістом вуглецю 0.03 мас.% або нижче.
Нижчий вміст вуглецю зменшує виділення карбіду хрому на межах зерен, мінімізація ризику виснаження хрому.
Ці марки широко використовуються для зварних компонентів і застосувань, що включають підвищені температури.
Використовуйте стабілізовані марки нержавіючої сталі
Титан (На) і ніобій (NB) поєднуються переважно з вуглецем для утворення стабільних карбідів, зменшує утворення карбідів хрому та сприяє збереженню хрому в навколишній матриці.
Загальні стабілізовані сорти включають:
- 321: Нержавіюча сталь, стабілізована титаном.
- 347: Нержавіюча сталь, стабілізована ніобієм.
Ці марки підходять для застосування при підвищених температурах і зварних компонентів, де відпал розчину після зварювання непрактичний.
Застосуйте розчинний відпал
Відпал розчину зазвичай включає нагрівання нержавіючої сталі приблизно до 1050–1100 °C, з подальшим швидким охолодженням.
Ця обробка розчиняє карбіди хрому та повертає хром у твердий розчин, допомагає відновити стійкість до корозії.
Він може скасувати сенсибілізацію, якщо не відбулася значна корозія на межі зерен. Однак, він не може відновити існуючі корозійні пошкодження і може бути непрактичним для великих зварних конструкцій.
Оптимізуйте процедури зварювання
Параметри зварювання слід контролювати, щоб мінімізувати вплив чутливості в діапазоні 450–850 °C. Рекомендовані практики включають:
- Використання під контролем, відносно низька тепловіддача.
- Застосовуйте багатопрохідне зварювання з відповідним міжпрохідним контролем температури.
- Виберіть низьковуглецеві або стабілізовані основні метали та сумісні наповнювачі.
- Уникайте надмірного попереднього нагрівання та невиправдано повільного охолодження.
- Застосуйте відпал розчину після зварювання, де це можливо.
Проект управління та умови обслуговування
Для чутливих до сенсибілізації нержавіючих сталей, по можливості уникайте тривалого впливу температур у діапазоні 400–600°C.
Виберіть низьковуглецеві або стабілізовані марки відповідно до робочої температури та корозійного середовища.
Слід також враховувати умови обслуговування. Хлориди, сірчана кислота, і азотна кислота може сприяти корозії за певних умов.
Належний дренаж і уникнення застійних зон допомагають зменшити накопичення та концентрацію корозійних середовищ.
Огляньте та перевірте на міжкристалітну корозію
Для критичних компонентів, перевірити стійкість до IGC шляхом відповідного випробування та металургійного дослідження. Загальні методи включають:
- ASTM A262: Стандартні практики для оцінки сприйнятливості до міжкристалітної атаки в аустенітних нержавіючих сталях.
- Тест Штрауса і Хьюї: Спеціальні випробування на корозію, що використовуються для оцінки стійкості до міжкристалічної корозії.
- DL-EPR: Двоконтурне електрохімічне потенціокінетичне реактиваційне тестування для оцінки сенсибілізації.
- Металографічне обстеження: Використовується для ідентифікації виділення карбіду на межі зерна та пов’язаних з ним мікроструктурних змін.
Важливим моментом є те, що сама пасивація не може усунути сенсибілізацію. Він може відновити пасивну плівку на правильно підготовленій поверхні, але він не може поповнювати хром у збіднених областях між зернами.
6. Як правильно вибрати марку нержавіючої сталі, щоб мінімізувати міжкристалітну корозію
Вибір правильної марки нержавіючої сталі вимагає оцінки хімічного складу матеріалу, виробничий маршрут, процес виготовлення, та обслуговувальне середовище.
Наступні рекомендації є практичною відправною точкою для звичайних промислових застосувань.
| Вимога заявки | Рекомендовані варіанти матеріалів | Міркування щодо вибору |
| Зварне обладнання загального призначення | 304Л, CF3 | Знижений вміст вуглецю допомагає мінімізувати сенсибілізацію |
| Хімічна обробка обладнання | 316Л, Cf3m | Низький вміст вуглецю та молібден забезпечують покращену корозійну стійкість у багатьох середовищах |
| Високотемпературне зварювання деталей | 321, 347 | Стабілізуючі елементи допомагають контролювати осадження карбіду хрому |
| Стійкі до корозії литі корпуси клапанів | Cf3m, Cf8m | Вибір залежить від обмеження вуглецю та фактичного технологічного середовища |
| Дуплексне корозійностійке обладнання | 2205, 2507 | Контролюйте фазовий баланс і запобігайте шкідливому осадженню інтерметалів |
| Важкі хімічні середовища | 904Л, 254 SMO або інші кваліфіковані високолеговані марки | Потрібна оцінка фактичного хімічного середовища та температури |
Кілька важливих міркувань повинні керуватися остаточним вибором:
- Робоча температура: Оцініть як звичайні робочі температури, так і перехідний термічний вплив.
- Вимоги до зварювання: Подумайте, чи буде компонент піддаватися значному зварюванню чи ремонту.
- Корозійне середовище: Визначте концентрацію хлоридів, кислотність, температура, і окислювальні умови.
- Геометрія компонентів: Враховуйте товщину профілю та доступність термічної обробки.
- Вимоги до перевірки: Встановіть, чи потрібне металографічне дослідження або стандартизоване випробування на корозію.
- Термін служби: Оцініть довгострокові наслідки термічного старіння та впливу корозії.
Для компонентів, що працюють під тиском і критичних для безпеки, Вибір матеріалу повинен ґрунтуватися на відповідних кодах проектування, характеристики матеріалів, і оцінки корозії для конкретної служби.
7. Висновок
Міжкристалічна корозія — це металургійний механізм руйнування, який може серйозно поставити під загрозу надійність компонентів з нержавіючої сталі.
У звичайних аустенітних нержавіючих сталях, найпоширенішою причиною є сенсибілізація: термічний вплив призводить до випадання карбідів хрому в осад уздовж меж зерен, споживання хрому з суміжних областей і створення зон, збіднених хромом.
При цьому ці зони втрачають здатність зберігати стабільну пасивну плівку, корозія переважно прогресує вздовж меж зерен.
Однак, виснаження хрому - не єдиний можливий механізм. Випадання інтерметалічної фази, зерногранична сегрегація, і вплив конкретних робочих середовищ також необхідно враховувати при оцінці корозійних збоїв.
Для виробників виплавлених виробів з нержавіючої сталі, стійкість до корозії повинна бути розроблена з самого початку виробництва.
Хімічний склад, плавлення, затвердіння, термічна обробка, і ремонтне зварювання сприяють остаточному металургійному стану.
І Ланг Хе, наш підхід до литва з нержавіючої сталі за виплавляними моделями робить акцент на виборі матеріалу, контрольовані процеси лиття, відповідна термічна обробка, та перевірки для підтримки виробництва надійних компонентів для вимогливих промислових середовищ.
Виготовлення корпусів клапанів з нержавіючої сталі на замовлення, компоненти насосів, спонука, або інше точне лиття, розуміння та контроль міжкристалічної корозії має важливе значення для досягнення довгострокових характеристик матеріалу та надійності продукту.
Поширені запитання
Що таке розпад зварного шва?
Розпад зварного шва — міжкристалічна корозія в зоні термічного впливу зварного шва, викликані сенсибілізацією під час термічних циклів зварювання.
Чи нержавіюча сталь 304L і 316L запобігає IGC?
Вони значно знижують ризик, оскільки вуглець утримується 0.03% або нижче, але вони не мають абсолютного імунітету за будь-яких умов.
Які є 321 і 347 використовується нержавіюча сталь?
Це стабілізовані сорти. Титан в 321 і ніобію в 347 переважно поєднувати з вуглецем, зменшення виснаження хрому.
Чи може відпал розчину виправити сенсибілізацію?
Він може відновити металургійний стан, якщо пошкодження корозією не надто розвинене. Він не може відновити межі зерен, які вже розчинилися.
Чи усуває пасивація міжкристалітну корозію?
Ні. Пасивація відновлює поверхневу пасивну плівку, але не може відновити хром у збідненій зернограничній зоні.