Fui chamado para mais rejeições de flanges de válvulas do que gostaria de contar, e a conversa geralmente começa da mesma maneira.
O gerente de qualidade segura um flange, pontos na face de vedação, e diz: “Temos rachaduras. O elenco está rasgando.
Nove em cada dez vezes, não está rasgando. É um defeito de rugas—uma dobra superficial que parece alarmante, mas tem uma origem completamente diferente e uma cura completamente diferente.
Se você tratar uma ruga como uma lágrima quente, você perseguirá a temperatura de vazamento e o design da seção por semanas e nunca consertará.
Se você reconhecê-lo corretamente, você estará olhando para o revestimento, a espuma, e o sistema de vácuo dentro de um dia.
Este artigo é minha análise de campo de defeitos de rugas em Ferro dúctil flanges de válvula produzidas pelo processo de espuma perdida.
1. Como identificar defeitos de rugas em flanges de válvula de ferro dúctil
A identificação correta de defeitos é o primeiro passo para uma correção eficaz do processo. Os defeitos das rugas podem assemelhar-se a lágrimas quentes, Cold Fechs, ou outras descontinuidades superficiais, mas sua aparência e mecanismos subjacentes são diferentes.

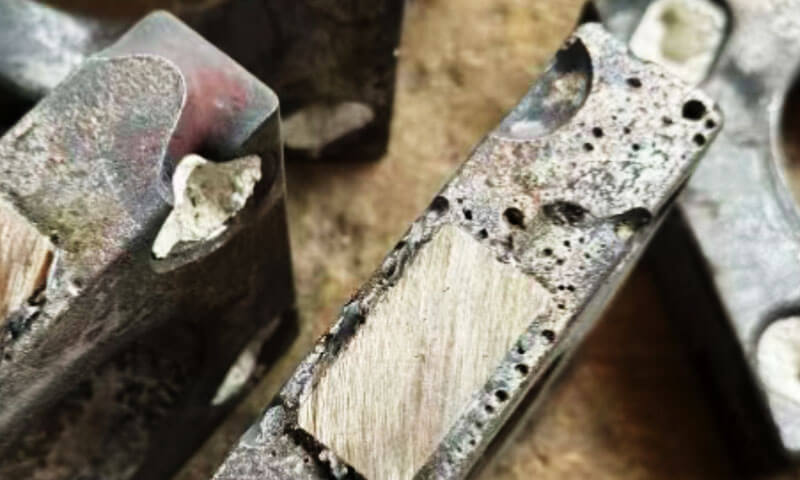
Características típicas de superfície
Defeitos enrugados em flanges de válvulas de ferro dúctil com espuma perdida geralmente exibem as seguintes características:
- Padrões de superfície irregulares: Contínuo, enrolamento, ou linhas em forma de rede distribuídas pela face do flange.
- Áreas ligeiramente deprimidas: As regiões afetadas podem formar sulcos superficiais ou dobras superficiais irregulares, em vez de, abrir rachaduras.
- Vestígios carbonáceos: Resíduos pretos ou marrons podem ser visíveis ao longo dos padrões de rugas.
- Distribuição localizada: Defeitos aparecem frequentemente em faces de vedação de flanges largas, Seções grossas, e pontos quentes termais locais.
- Resíduo de superfície removível: Em muitos casos, a retificação remove a camada superficial rica em carbono e revela ferro dúctil relativamente sólido por baixo.
Porque os flanges das válvulas fornecem superfícies de vedação para conexões aparafusadas, mesmo rugas relativamente superficiais podem criar problemas de usinagem e inspeção.
Se o defeito persistir após a usinagem, pode comprometer a condição da superfície necessária para uma vedação confiável.
Um método prático de inspeção é triturar uma seção representativa da área afetada.
Se a moagem remover o padrão e deixar o metal sólido, você tem uma ruga. Se a retificação revelar uma fratura oxidada profunda, você tem uma lágrima quente. Não prossiga até que você tenha feito esta distinção.
2. Mecanismo de Formação: Como a decomposição do EPS produz defeitos de rugas
Compreender a decomposição do EPS é essencial para controlar as rugas em lançamento de espuma perdida.
Durante o vazamento, o ferro dúctil fundido entra em contato com o padrão de espuma EPS.
O calor faz com que a espuma se decomponha, produzindo hidrocarbonetos gasosos, resíduos de polímero líquido, e produtos de decomposição ricos em carbono.
Esses produtos devem passar ou ser absorvidos pelo revestimento refratário antes de escaparem para a areia seca circundante e para o sistema de vácuo..
O revestimento tem, portanto, duas funções importantes: deve resistir ao metal fundido e manter permeabilidade suficiente para a remoção de resíduos de padrões gasosos e líquidos. Ambas as propriedades são críticas para o enchimento estável de espuma perdida.
O papel da interface metal-revestimento
À medida que o ferro fundido avança para dentro da cavidade do molde, aquece continuamente e decompõe o padrão de espuma.
Idealmente, os produtos de decomposição gasosos e líquidos movem-se através do revestimento e são evacuados pelo sistema de pressão negativa.
No entanto, quando o revestimento tem permeabilidade insuficiente ou a capacidade de evacuação é inadequada, os produtos de decomposição se acumulam perto da frente metálica que avança.
A sequência resultante é normalmente:
- O ferro fundido aquece e decompõe o padrão EPS.
- Produtos de decomposição gasosos e líquidos se formam na interface metal-espuma.
- Os produtos encontram resistência ao passar pelo revestimento refratário.
- Resíduos de polímero líquido e materiais ricos em carbono acumulam-se localmente.
- A frente metálica que avança move-se ou retém o resíduo retido.
- O material retido produz rugas superficiais, dobras carbonáceas, ou defeitos superficiais relacionados após solidificação.
Pirólise incompleta e resíduos carbonáceos retidos são causas estabelecidas de dobras e dobras em peças fundidas de espuma de ferro perdidas.
Por que os flanges grossos das válvulas são particularmente vulneráveis
A seção do flange geralmente é mais espessa que a parede adjacente do corpo da válvula. Isto cria um ponto quente térmico local com uma taxa de resfriamento mais lenta e um período de solidificação mais longo..
Várias condições podem se combinar nesta região:
- A ampla face do flange fornece uma área relativamente grande para interação de revestimento e padrão.
- O acúmulo local de revestimento pode aumentar a distância que os produtos de decomposição devem percorrer.
- Seções grossas retêm o calor por mais tempo, estendendo o período durante o qual o resíduo líquido pode permanecer na interface do revestimento metálico.
- A posição do flange dentro do molde pode criar um caminho de evacuação de gás relativamente longo ou restrito.
Se o sistema de revestimento e vácuo não conseguir remover os produtos de decomposição na taxa em que são gerados, material rico em carbono pode permanecer preso contra a superfície do metal.
O resultado geralmente é um padrão de rugas sinuosas concentrado na face do flange.
A questão crítica não é simplesmente a quantidade de gás de decomposição do EPS. É se o caminho de evacuação completo – desde a frente de metal, passando pelo revestimento e areia seca até a saída de vácuo – pode lidar com os produtos gerados durante o enchimento..
3. Principais causas de defeitos de rugas em flanges de válvula de ferro dúctil de espuma perdida
A formação de rugas é geralmente o resultado de diversas condições de processo em interação.
Para flanges de válvulas produzidas com revestimentos à base de água, a investigação deve começar com a secagem e permeabilidade do revestimento antes de passar para a qualidade do padrão, derramando, vácuo, e compactação de areia.
3.1 Revestimento refratário à base de água: Secagem inadequada e baixa permeabilidade
Problemas de revestimento à base de água estão entre as causas mais importantes a serem investigadas, particularmente quando as rugas ocorrem repetidamente em superfícies espessas de flange.
Secagem incompleta do revestimento
Os revestimentos à base de água dependem da remoção da umidade livre antes do vazamento.
Um revestimento que parece seco por fora ainda pode reter umidade em sua camada interna, especialmente quando o revestimento aplicado é espesso ou irregular.
Quando o ferro fundido entra no molde, a umidade residual vaporiza rapidamente. O vapor resultante aumenta a pressão local de geração de gás e pode interferir no movimento dos produtos de decomposição do EPS através do revestimento.
Se a capacidade de evacuação de gás for insuficiente, a interface metal-revestimento torna-se mais propensa a reter resíduos líquidos e carbonáceos.
Este problema é particularmente comum quando a produção depende da aparência da superfície, em vez de confirmar que toda a camada de revestimento secou..
Para flanges de válvulas grossas, o risco aumenta quando:
- O revestimento se acumula na face horizontal do flange.
- A camada de revestimento é mais espessa do que no padrão circundante.
- O tempo de secagem é insuficiente para a espessura real do revestimento.
- A circulação de ar é fraca em torno de superfícies embutidas ou blindadas.
- O cronograma de produção move os padrões para a moldagem antes que estejam totalmente secos.
Permeabilidade de revestimento insuficiente
Mesmo quando o revestimento está completamente seco, sua permeabilidade ainda pode ser inadequada.
Uma distribuição de pó refratário excessivamente fina pode reduzir o tamanho e a conectividade dos poros dentro do revestimento seco.
A adição excessiva de aglutinante também pode fechar passagens de gás eficazes após secagem e aquecimento.
Em algumas fundições, pó refratário fino adicional é adicionado para melhorar a resistência à penetração de metal e queima de areia.
No entanto, se a formulação ficar muito densa, o revestimento resultante pode perder a permeabilidade necessária para remover resíduos de EPS líquidos e gasosos.
O revestimento deve, portanto, equilibrar três propriedades:
- Refratariedade contra ferro dúctil fundido.
- Resistência suficiente para proteger o padrão de espuma e resistir à penetração de metal.
- Permeabilidade adequada para evacuação de produtos de decomposição.
Espessura de revestimento irregular na face do flange
Durante a imersão, escova, ou pulverização, o revestimento pode fluir em direção à superfície horizontal do flange e acumular-se ao redor da borda externa ou em áreas rebaixadas.
Um revestimento localmente espesso cria maior resistência ao transporte de gases e líquidos do que uma camada aplicada uniformemente.
Como resultado, a face do flange pode se tornar um local preferencial para acúmulo de resíduos, mesmo quando a espessura média do revestimento parece aceitável.
Preste atenção especial à parte traseira do flange, ambiente de buraco de parafuso, cantos, e transições entre o flange e o corpo da válvula.
3.2 Qualidade do padrão de espuma EPS
O padrão da espuma determina a quantidade e distribuição do material que deve ser decomposto durante o vazamento. A má qualidade do padrão pode aumentar a carga no sistema de revestimento e vácuo.
Densidade excessiva do padrão EPS
Maior densidade de espuma significa mais material de poliestireno por unidade de volume. Durante a decomposição, isso aumenta a quantidade de produtos poliméricos que devem ser removidos do molde.
Nas condições de produção aqui descritas, uma densidade EPS acima 22 kg/m³ deve ser tratado como uma condição de alerta para risco de rugas, particularmente para padrões de flange espessos com capacidade limitada de evacuação de gás.
Esta é uma referência de controle específica do processo, não é um limite de densidade universal para todas as peças fundidas de espuma perdidas.
A densidade apropriada também deve satisfazer a resistência do padrão, estabilidade dimensional, e requisitos de manuseio.
Má fusão de contas
A fusão inadequada entre esferas de EPS pode deixar lacunas internas e uma estrutura de padrão irregular.
Tais defeitos podem causar aquecimento e decomposição não uniformes, criando liberação irregular de gases e resíduos líquidos durante o enchimento do molde.
A má fusão também pode afetar a consistência da superfície do revestimento e a integridade do padrão..
Como resultado, o revestimento pode não fornecer cobertura uniforme, e produtos de decomposição local podem encontrar diferentes condições de fuga.
A densidade do padrão e a fusão do cordão devem, portanto, ser controladas em conjunto, em vez de avaliadas de forma independente.
3.3 Temperatura de vazamento e condições de enchimento
A temperatura de vazamento e o comportamento de enchimento influenciam fortemente a rapidez com que o padrão EPS se decompõe e a eficácia com que a frente metálica avançada o substitui.
Temperatura de vazamento muito baixa
A espuma perdida de ferro dúctil requer temperatura de vazamento mais alta do que ferro cinzento, porque a decomposição da espuma absorve calor e porque o próprio ferro dúctil tem uma janela de fluidez mais estreita.
Na minha experiência, isso geralmente significa derramar na vizinhança de 1,400–1.480°C Dependendo da espessura da seção, com seções pesadas levadas em direção à extremidade superior.
Esta é uma orientação geral da loja e não uma regra universal – a questão é que a temperatura deve ser suficiente para a pirólise completa.
When the iron temperature is insufficient, o EPS não se decompõe completamente.
Uma grande quantidade de carbono residual líquido viscoso restos, e não pode ser gaseificado em pequenas moléculas que o vácuo pode extrair. O carbono residual permanece na interface e forma as rugas.
O ponto quente do flange grosso esfria lentamente, então pode parecer que a temperatura é menos crítica lá.
Na prática, o oposto é verdadeiro: se a temperatura do metal de entrada for inadequada, o problema é amplificado justamente porque a pirólise é incompleta e o tempo de residência é longo.
Velocidade de enchimento muito rápida
Quando o ferro se espalha rapidamente pela face do flange, pode vedar o caminho de exaustão do revestimento naquela região quase instantaneamente.
A espuma abaixo e atrás dessa área selada continua a se decompor, mas seus produtos agora ficam presos entre o metal e o revestimento, sem saída.
O enchimento rápido é frequentemente introduzido para resolver um fechamento a frio ou um mau funcionamento. Ele resolve esse problema e cria este.
A taxa de enchimento deve ser compatível com a capacidade de exaustão do revestimento, não apenas ao requisito de preenchimento da cavidade.
3.4 Sistema de Vácuo e Evacuação de Gás
O sistema de vácuo fornece a diferença de pressão necessária para mover os produtos de decomposição através do revestimento e da areia seca circundante..
Pressão negativa insuficiente ou instável
Se a pressão negativa for muito baixa, o sistema pode não fornecer força motriz suficiente para remover resíduos de gases e líquidos do molde.
A instabilidade de pressão durante o vazamento é igualmente importante. Uma queda de vácuo durante a fase de enchimento pode interromper a evacuação do gás justamente quando a taxa de decomposição do EPS é alta.
As regiões de flanges espessas são particularmente vulneráveis quando estão localizadas longe da rota de evacuação efetiva mais próxima..
Mesmo quando a bomba de vácuo está funcionando normalmente, caminhos de fluxo longos ou restritos podem levar a deficiências de evacuação local.
Ventilação inadequada atrás do flange
Se a parte traseira do flange não tiver um caminho de ventilação dedicado, esta região pode se tornar uma zona morta de evacuação de gás.
O gás deve então percorrer um percurso mais longo antes de chegar à saída de vácuo. Se o revestimento e a permeabilidade da areia também forem baixos, produtos de decomposição podem acumular-se perto da face do flange.
Onde o projeto de fundição permitir, canais de ventilação dedicados ou nervuras de ventilação devem ser considerados atrás do flange e ao redor de outras regiões de difícil evacuação.
3.5 Compactação excessiva de areia seca
A areia é a última etapa do caminho de exaustão. Se estiver supercompactado, o caminho se fecha.
Excesso de vibração ao redor da face do flange compacta a areia seca, reduzindo o espaço poroso na camada de areia.
O revestimento pode ser perfeito e o vácuo pode ser forte, mas o gás ainda precisa viajar pela areia para chegar ao vácuo.
Se os poros da areia estiverem comprimidos, a resistência aumenta, e a extração naquele local torna-se insuficiente.
A face do flange é uma grande área plana, e é exatamente onde os operadores tendem a vibrar completamente para garantir um bom suporte de areia. A intenção é boa. O resultado é um caminho de exaustão bloqueado.
A regra que dou é: compacto o suficiente para suportar o padrão, não tanto que você feche a areia.
4. Diagnóstico Diferencial: Rugas vs.. Lágrima Quente vs.. Outros defeitos de superfície
Acertar o diagnóstico é mais da metade do trabalho. A tabela abaixo é a que uso na bancada.
| Defeito | Aparência | Comportamento de moagem | Causa raiz |
| Rugas | Rede, sinuoso, deprimido, vestígios de carbono | Carbono removido, matriz intacta | Produtos de pirólise EPS presos na interface |
| Lágrima quente | Linear, abrir, afiado | Rachadura permanece, oxidado | Restrição durante a contração de solidificação |
| Queimadura / penetração | Duro, arenoso, fusão metal-shell | Difícil de remover, colado em casca | Falha no refratário do revestimento, alta temperatura de vazamento |
| Porosidade do gás | Buracos redondos, subsuperfície | Cavidade permanece | Aprisionamento de gás ou umidade |
| Fechado a frio | Costura linear, má fusão | Costura permanece | Baixa temperatura de vazamento, preenchimento lento |
A autoverificação em três etapas:
- Moer a área padronizada. Se o padrão de carbono for removível e a matriz de ferro dúctil abaixo for sólida, it is a wrinkle.
- Se a moagem revelar rachaduras no metal, deep gaps, e uma superfície de fratura oxidada, é uma lágrima quente – um defeito diferente com uma causa diferente.
- Se a superfície for áspera e arenosa, e a moagem revela o material da casca fundido ao metal, é queimadura ou penetração, não é uma ruga.
Não pule esta etapa. As ações corretivas para os três defeitos se sobrepõem apenas parcialmente.
5. À base de água vs.. Revestimentos à Base de Álcool: Diferentes riscos de rugas
Revestimentos refratários à base de água e à base de álcool têm diferentes comportamentos de secagem e altas temperaturas.
Portanto, suas causas dominantes de defeitos de rugas não são as mesmas. Ao alternar entre sistemas de revestimento, as fundições devem ajustar os seus controles de processo em conformidade, em vez de aplicar as mesmas medidas corretivas.
Revestimentos à base de água:
O risco primário é secagem incompleta e umidade residual dentro da camada de revestimento. Mesmo quando a superfície parece seca, a umidade pode permanecer na camada interna.
Durante o vazamento, esta umidade vaporiza e pode obstruir os microporos do revestimento, reduzindo significativamente a permeabilidade efetiva.
Como resultado, Os produtos de decomposição do EPS não conseguem escapar de forma eficiente e podem acumular-se na interface do revestimento metálico, formando rugas carbonáceas.
Revestimentos à base de álcool:
O principal risco é sinterização excessiva após ignição. Se o revestimento receber calor excessivo, suas partículas refratárias podem ficar supersinterizadas, formando um denso, camada vítrea.
Isto reduz a conectividade dos poros e restringe o escape de produtos de decomposição do EPS.
Embora o resultado final seja semelhante ao dos defeitos do revestimento à base de água, a causa subjacente é a superdensificação térmica em vez da umidade residual.
As medidas corretivas devem, portanto, corresponder ao sistema de revestimento. Para revestimentos à base de água, priorize a secagem completa e a verificação de umidade.
Para revestimentos à base de álcool, foco no controle das condições de ignição e sinterização, juntamente com a otimização da formulação do revestimento.
6. Soluções Práticas: Como eliminar defeitos de rugas
Para sistemas de revestimento à base de água, a estratégia corretiva mais eficaz é abordar primeiro a condição do revestimento, em seguida, verifique a qualidade do padrão, estabilidade de vazamento, desempenho de vácuo, e permeabilidade à areia seca.
A alteração simultânea de vários parâmetros dificulta a identificação da causa real.
Uma sequência de ajuste controlada é mais confiável e ajuda a evitar que o mesmo defeito se repita em lotes de produção subsequentes.
Prioridade 1: Garanta a secagem completa do revestimento à base de água
A secagem do revestimento deve ser a primeira ação corretiva quando defeitos enrugados aparecem repetidamente nas faces do flange da válvula.
O objetivo é remover a umidade residual de toda a camada de revestimento, não apenas produz uma superfície de aparência seca.
As medidas recomendadas incluem:
- Estabeleça temperatura de secagem controlada e tempo de espera de acordo com a espessura do revestimento, Geometria de padrão, e requisitos do fornecedor de revestimento.
- Garanta circulação de ar quente suficiente ao redor da face do flange, superfície traseira, furos de parafusos, e áreas recuadas.
- Evite mover padrões na operação de moldagem antes que o revestimento esteja completamente seco.
- Verifique a umidade residual periodicamente, especialmente em seções espessas de flange e outras áreas onde o revestimento tende a se acumular.
- Evite o acúmulo excessivo de revestimento durante a imersão ou escovação.
- Mantenha condições de secagem consistentes entre lotes de produção.
Um erro comum é usar o mesmo tempo de secagem para cada padrão, independentemente da espessura e geometria do revestimento.
Seções de flange grossas, áreas embutidas, e revestimentos acumulados localmente podem exigir mais tempo para secar completamente.
Recomendação prática: Estabeleça um ponto de inspeção de secagem específico para a face do flange. Confirme se o revestimento está seco em toda a sua espessura antes que o padrão entre na linha de moldagem.
Prioridade 2: Otimize a formulação e a permeabilidade do revestimento
Depois de confirmar a secagem completa, avaliar se o revestimento pode evacuar o volume de produtos de decomposição gerados pelo padrão EPS.
O principal objetivo é manter permeabilidade suficiente aos gases sem sacrificar a proteção refratária.
Os ajustes recomendados incluem:
- Otimize a distribuição do tamanho das partículas dos agregados refratários.
- Introduza uma proporção apropriada de partículas refratárias mais grossas para manter os poros interconectados.
- Controle a adição de aglutinante para evitar fechamento excessivo dos poros após secagem e aquecimento.
- Mantenha a viscosidade e a densidade estáveis da pasta.
- Evite carregamento excessivo de pó fino.
- Teste a permeabilidade e a espessura do revestimento sob condições de produção controladas.
O equilíbrio entre proteção refratária e permeabilidade é particularmente importante para o ferro dúctil porque a espuma gera um volume substancial de produtos de decomposição durante o enchimento em alta temperatura..
Um revestimento muito poroso pode aumentar o risco de penetração de metal, Burn-on, ou defeitos superficiais relacionados à areia. Um revestimento muito denso pode restringir a evacuação de gases e promover rugas.
A formulação correta deve fornecer refratariedade adequada e permeabilidade suficiente.
Prioridade 3: Melhore a densidade do padrão EPS e a fusão do cordão
O padrão EPS deve gerar um volume gerenciável de produtos de decomposição e manter uma estrutura superficial uniforme.
Os seguintes controles são recomendados:
- Mantenha a densidade do EPS dentro da faixa qualificada para a peça fundida.
- Trate a densidade acima 22 kg/m³ como uma condição de alerta sob as condições de produção discutidas aqui.
- Verifique a qualidade da fusão do cordão durante a inspeção do padrão.
- Rejeite padrões com lacunas internas óbvias, má fusão, ou deformação local.
- Mantenha condições consistentes de moldagem de espuma.
- Inspecione as juntas adesivas entre as seções do padrão quanto a acúmulo excessivo de adesivo ou colagem incompleta.
Para flanges de válvulas grossas, preste atenção especial à densidade do padrão e à qualidade da fusão ao redor do corpo do flange e às transições.
Uma pequena variação na qualidade do padrão pode tornar-se mais significativa quando o revestimento e o sistema de vácuo já estão operando perto dos seus limites de evacuação.
Prioridade 4: Estabilize a temperatura de vazamento e a velocidade de enchimento
Os parâmetros de vazamento devem ser revisados após a verificação das condições do revestimento e do padrão de espuma.
Temperatura de derramamento:
Confirme se a temperatura real do ferro no vazamento atende aos requisitos de processo qualificados para o tipo de ferro dúctil e estrutura de fundição.
Evite temperaturas excessivamente baixas que reduzem a fluidez e dificultam a substituição do padrão.
Ao mesmo tempo, não confie no superaquecimento excessivo para compensar a baixa permeabilidade do revestimento ou vácuo inadequado.
Velocidade de vazamento:
Mantenha um fluxo de metal contínuo e estável. Evite acelerações abruptas que causem enchimento turbulento ou vedem rapidamente caminhos locais de evacuação de gás.
Igualmente, evite o vazamento desnecessariamente lento que permite que a frente de metal esfrie e perca capacidade de enchimento.
Projeto de portão:
Revise a posição da entrada e a sequência de enchimento ao redor do flange.
O sistema de comporta deve promover a progressão controlada da frente metálica e minimizar a turbulência, convergência prematura da frente metálica, e acúmulo local de produtos de decomposição.
Para rugas recorrentes na face do flange, uma abordagem útil é comparar o comportamento do enchimento e a distribuição dos defeitos antes e depois dos ajustes controlados de comporta ou vazamento.
Prioridade 5: Mantenha o vácuo estável durante o vazamento
O sistema de vácuo deve fornecer capacidade de evacuação suficiente e contínua durante toda a operação de enchimento.
As medidas recomendadas incluem:
- Monitore a pressão negativa durante o vazamento, em vez de verificar apenas a leitura inicial do vácuo.
- Inspecione tubulações de vácuo, vedações, filtros, e conexões quanto a vazamento ou bloqueio.
- Verifique se a pressão do vácuo cai durante os estágios inicial ou intermediário do enchimento.
- Revise a localização e o número de conexões de vácuo.
- Adicione nervuras de ventilação ou canais de ventilação dedicados atrás do flange onde o arranjo existente cria uma zona morta de evacuação de gás.
- Verifique se o sistema de ventilação pode lidar com o volume do produto de decomposição gerado pelo padrão completo.
A configuração de pressão negativa necessária deve ser estabelecida através de testes de produção.
Simplesmente aumentar o vácuo nem sempre é a solução correta, porque o resultado também depende da permeabilidade do revestimento, condição de areia seca, configuração do frasco, e geometria padrão.
Para regiões de flange espessas localizadas longe da saída de vácuo, melhorar a rota de ventilação pode ser mais eficaz do que fazer um ajuste geral na configuração de vácuo.
Prioridade 6: Controle a compactação de areia seca ao redor do flange
A areia seca que envolve o revestimento deve permanecer suficientemente permeável para que os produtos de decomposição viajem em direção ao sistema de vácuo.
Para regiões de flange, as seguintes medidas são recomendadas:
- Evite vibração excessiva em torno das faces largas do flange.
- Mantenha o preenchimento uniforme de areia ao redor do padrão.
- Evite a supercompactação local perto dos canais de ventilação.
- Verifique se o processo de vibração cria diferenças significativas na densidade da areia entre o flange e o corpo da válvula.
- Mantenha compactação suficiente para suportar o padrão e evitar a deformação do molde.
O objetivo não é minimizar a vibração. A subcompactação pode causar movimento do padrão, instabilidade dimensional, ou colapso do molde.
Em vez de, a vibração deve fornecer suporte adequado ao padrão, preservando as passagens de fluxo de gás interconectadas dentro da areia.
7. Conclusão
Defeitos de rugas em flanges de válvulas de ferro dúctil com espuma perdida estão principalmente associados à retenção de produtos de decomposição de EPS na interface de revestimento metálico.
Seções de flange espessas são particularmente vulneráveis porque sua geometria, distribuição de revestimento, e uma exposição térmica mais longa pode dificultar a evacuação de gases e resíduos líquidos.
Para fundições que utilizam revestimentos à base de água, a secagem completa do revestimento deve ser a primeira prioridade de controle.
Permeabilidade de revestimento insuficiente, densidade excessiva de EPS, má fusão de contas, condições de vazamento inadequadas, vácuo instável, e compactação excessiva de areia seca são fatores adicionais que devem ser avaliados em conjunto.
E LangHe, a prevenção eficaz de defeitos requer mais do que ajustar a temperatura de vazamento ou aumentar o vácuo.
Todo o processo – desde a preparação do padrão EPS e aplicação do revestimento até a secagem, compactação de molde, evacuação a vácuo, e enchimento de metal - deve operar como um sistema coordenado.
Corrija o caminho de exaustão, e a ruga desaparece. Essa é toda a disciplina de fundição de espuma perdida em uma frase.
Perguntas frequentes
Como posso diferenciar uma ruga de uma lágrima quente?
Moer o defeito. Se o padrão de carbono for removido e a matriz estiver sólida, it is a wrinkle.
Se a moagem revelar uma abertura, profundo, rachadura de metal oxidado, é uma lágrima quente. Os dois defeitos têm causas diferentes e ações corretivas diferentes.
Por que a face do flange é o local mais comum para rugas?
O flange é um ponto quente espesso que solidifica lentamente, dando aos produtos de pirólise um longo tempo de residência.
A face do flange também é uma grande área plana onde o revestimento tende a acumular-se e engrossar, aumentando a resistência de exaustão. O caminho de exaustão também é mais longo na extremidade do flange.
Por que a temperatura de vazamento é importante para defeitos enrugados?
A espuma perdida de ferro dúctil requer uma temperatura de vazamento mais alta do que o ferro cinzento.
Se a temperatura for insuficiente, A decomposição do EPS está incompleta e uma grande quantidade de carbono residual líquido viscoso permanece, que não pode ser gaseificado em pequenas moléculas para extração a vácuo.
Por que a vibração excessiva da areia causa rugas?
A vibração excessiva compacta a areia seca ao redor da face do flange, reduzindo o espaço poroso na camada de areia.
O gás tem que viajar pela areia para alcançar o vácuo, e se os poros da areia estiverem comprimidos, a resistência aumenta e a extração torna-se insuficiente.