

1. Introdução
A fundição de latão ocupa uma posição única no cenário da conformação de metais.
Combina a liberdade geométrica da fundição com a aparência atraente, MACHINABILIDADE, e equilíbrio funcional de ligas de latão.
Para componentes que exigem detalhes finos, qualidade decorativa, resistência moderada à corrosão, e eficiência quase líquida, a fundição de latão continua sendo uma das soluções mais práticas disponíveis.
Embora o latão seja frequentemente associado a acessórios decorativos, instrumentos musicais, e hardware, seu papel industrial é mais amplo do que apenas a aparência.
Em fundição de investimento, o latão pode ser usado para produzir componentes com geometria complexa, detalhe preciso, e repetibilidade estável.
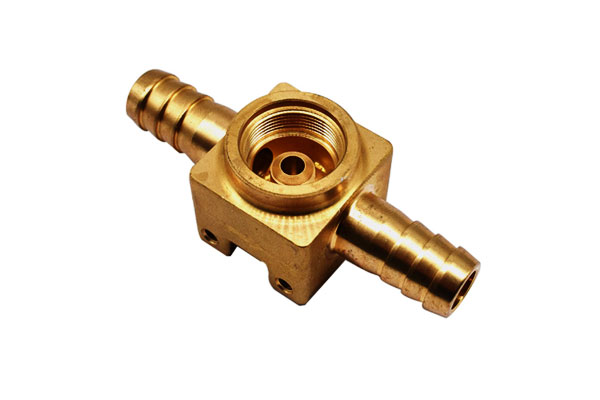
Isso o torna adequado não apenas para produtos voltados para o consumidor, mas também para ferragens de encanamento, acessórios marinhos, peças de válvula, conectores elétricos, e componentes mecânicos de precisão.
2. O que é fundição de latão
Latão fundição de precisão é o uso do processo de cera perdida para fabricar componentes de latão com geometria detalhada e precisão dimensional controlada.
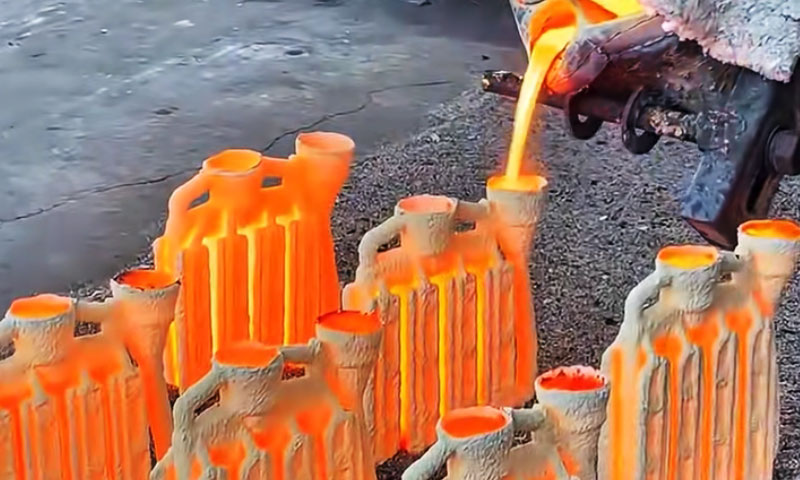
Um padrão de cera ou polímero é construído no formato desejado, revestido repetidamente com pasta cerâmica e material refratário para formar uma casca, e então derreteu.
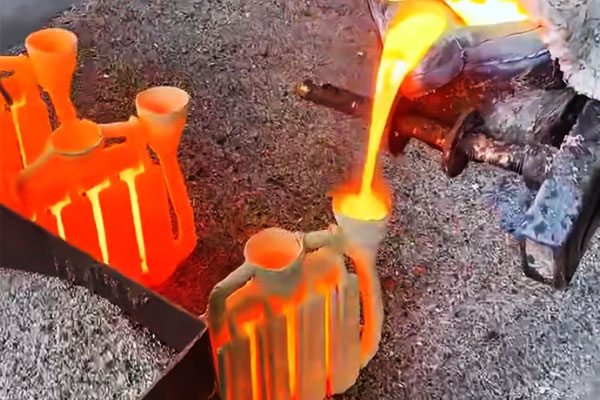
Latão fundido é derramado na cavidade, solidifica, e depois é limpo, finalizado, e inspecionado.
O processo é especialmente valioso quando a peça seria difícil ou cara de produzir apenas por usinagem.
A fundição de latão permite que os projetistas integrem contornos complexos, passagens internas, superfícies decorativas, recursos de montagem, e pequenos detalhes em um componente com formato líquido ou quase líquido.
Em termos práticos, o processo é escolhido quando uma peça deve satisfazer várias das seguintes condições ao mesmo tempo:
- geometria detalhada
- boa aparência superficial
- desempenho mecânico moderado
- resistência moderada à corrosão
- produção eficiente de peças de pequeno e médio porte
- custo reduzido de usinagem e montagem
É aqui que a fundição de precisão se torna mais do que um método de fabricação. Torna-se um facilitador de design.
3. Por que o latão é diferente como liga de fundição
O latão não é uma liga única, mas uma família de ligas de cobre-zinco, às vezes com pequenas adições de chumbo, estanho, alumínio, manganês, ou silício dependendo do desempenho alvo.
Seu comportamento durante a fundição é, portanto, influenciado não apenas pelo teor de zinco, mas também pelo equilíbrio específico da liga e pela condição de serviço pretendida.
Características metalúrgicas centrais
| Propriedade | Comportamento de latão | Importância da Engenharia |
| Sistema básico | Família de ligas de cobre-zinco | Oferece um equilíbrio de aparência, MACHINABILIDADE, e resistência à corrosão |
| Comportamento de fusão | Faixa de fusão mais baixa que o cobre | Suporta condições de fundição relativamente acessíveis |
| Fluidez | Bom a muito bom | Ajuda a reproduzir recursos finos e seções finas |
| Aparência superficial | Atraente, acabamento metálico quente | Valioso em componentes decorativos e visíveis |
Resistência à corrosão |
Bom em muitos ambientes não severos | Adequado para encanamento, acabamento marinho, e hardware geral |
| MACHINABILIDADE | Bom a excelente, dependente de liga | Suporta acabamento pós-moldado e interfaces de precisão |
| Densidade | Relativamente alto | Dá uma sensação premium, mas aumenta o peso da peça |
| Comportamento do zinco | Sensível à volatilização em alta temperatura | Requer controle cuidadoso do derretimento |
Comportamento do sistema cobre-zinco
O sistema cobre-zinco confere ao latão seu equilíbrio distinto de propriedades.
O cobre contribui com resistência à corrosão e condutividade, enquanto o zinco melhora a fluidez, força, e castabilidade.
A relação entre os dois determina se a liga se comporta mais como um latão decorativo dúctil., um latão de usinagem livre, ou uma variante de latão estrutural mais forte.
Para fundição, o ponto mais importante é que o latão pode fluir bem em cavidades detalhadas.
Isso o torna adequado para ornamentação fina, recursos encadeados, e geometria de componente compacta. No entanto, este mesmo sistema é mais sensível do que muitas pessoas supõem.
Se o fundido estiver superaquecido ou mantido por muito tempo, o zinco pode volatilizar, alterando a composição e aumentando o risco de defeito.
Fusão, fluidez, e volatilização de zinco
O latão geralmente derrete a uma temperatura mais baixa que o cobre puro, o que ajuda a reduzir as demandas do forno.
Também tende a fluir bem em moldes, essa é uma das razões pelas quais ele tem um bom desempenho em peças fundidas complexas.
Mas essa vantagem vem com uma cautela: o zinco é mais volátil que o cobre, e a exposição térmica excessiva pode alterar a química final da liga.
Se a perda de zinco não for controlada, a peça fundida pode se tornar inconsistente em termos de composição, com consequências para a força, cor, comportamento de corrosão, e encolhimento.
É por isso que a fundição de latão requer um equilíbrio cuidadoso entre fluidez e restrição térmica..
Resistência à corrosão e qualidade da superfície
O latão oferece resistência à corrosão respeitável em muitos ambientes internos, encanamento, e ambientes externos moderados.
Não é tão resistente à corrosão como alguns aços inoxidáveis ou ligas de níquel, mas funciona muito bem onde a aparência estética e a durabilidade moderada são importantes.
Também tem uma vantagem visual natural. O latão tem um calor, aparência premium que pode ser ainda melhorada pelo polimento, revestimento, revestimento de laca, ou patinação.
Por esse motivo, a fundição de latão é frequentemente escolhida onde a peça deve funcionar e parecer refinada ao mesmo tempo.
4. Classes de latão comuns usadas em fundição de precisão
| Tipo de latão | Características Típicas | Graus comuns | Fundição de investimento típica / Usos de fundição de precisão |
| Latão vermelho | Alto teor de cobre, boa resistência à corrosão, moldabilidade estável | C83600, C83300 | Corpos da válvula, acessórios, hardware de encanamento, peças fundidas decorativas-funcionais |
| Latão Semi-Vermelho | Força equilibrada, Resistência à corrosão, e maquiagem | C84400, C84800 | Válvulas de baixa pressão, acessórios para tubos, acessórios de bomba, Hardware marinho |
| Latão amarelo | Boa fluidez, força moderada, econômico e versátil | C85800, C85900 | Componentes de encanamento, hardware geral, acessórios para serviços leves, peças fundidas ornamentais |
Brass de chumbo / Brass de formação livre |
Excelente máquina, bom comportamento de elenco | C84500, C85700 | Acessórios de precisão, componentes roscados, assentos da válvula, peças fundidas usinadas |
| Sem chumbo / Brass de baixo chumbo | Melhor conformidade ambiental, boa resistência à corrosão | C89510, C89833 | Componentes do sistema de água, acessórios sanitários, hardware de encanamento moderno |
5. Fluxo do processo de fundição de latão
Latão elenco de investimento segue o princípio clássico da cera perdida, mas a janela do processo deve ser adaptada ao comportamento específico das ligas de cobre-zinco.
Comparado com fundição de investimento à base de aço ou níquel, latão requer mais atenção volatilização de zinco, controle de oxidação, química da casca, e gerenciamento de encolhimento.
Design de padrões e injeção de cera
O processo começa com a otimização do design em nível de componente. Nesta fase, a geometria não é definida apenas pela função, mas também pela moldabilidade.
Raios de filé, transições de parede, e locais de passagem devem ser dispostos para reduzir a concentração de tensão e evitar rasgos a quente durante a solidificação.
Fundições de latão são especialmente sensíveis ao desequilíbrio térmico, portanto, mudanças bruscas de seção devem ser minimizadas sempre que possível.
Depois que a geometria estiver finalizada, cera de fundição de baixo encolhimento é injetada para produzir padrões de cera de alta precisão.
Porque a fundição de latão é um processo com formato quase final, a precisão do padrão de cera afeta diretamente a peça final.
A tolerância de contração deve ser cuidadosamente reservada de acordo com a composição da liga e o comportamento de solidificação esperado.
Padrões únicos qualificados são então montados em árvores de cera para melhorar a consistência do lote e a eficiência da produção.
Fabricação de cascas cerâmicas direcionadas
O invólucro cerâmico para fundição de latão deve ser projetado de forma diferente dos invólucros usados para fundição de aço ou superliga.
O latão requer um sistema refratário neutro ou de baixo teor alcalino para reduzir a interação química entre a liga fundida e a superfície do molde.
Se a química da casca for mal compatível, reações interfaciais podem degradar o acabamento superficial, aumentar a contaminação por óxido, e reduzir a estabilidade dimensional.
O revestimento facial é normalmente construído com materiais refratários de granulação fina, como mulita fundida ou pó de zircão, para garantir uma superfície lisa da cavidade e melhor replicação de detalhes finos..
As camadas de backup usam agregados refratários mais grossos para aumentar a permeabilidade, força mecânica, e estabilidade térmica.
Mergulho múltiplo, estuque, e ciclos controlados de secagem ao ar são usados para eliminar a microporosidade dentro da casca e melhorar sua resistência ao choque térmico durante o vazamento.
Desparafinação e sinterização de casca em alta temperatura
A desparafinação geralmente é realizada por métodos assistidos por vapor ou pressão para remover o padrão de cera de forma rápida e limpa..
Isto é importante porque a cera residual que carboniza durante o aquecimento pode formar inclusões de carbono e comprometer a integridade interna.
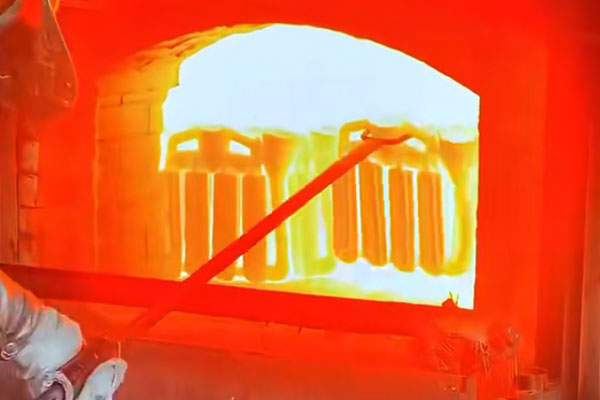
Após o deswaxing, o invólucro cerâmico é sinterizado a aproximadamente 950°C a 1050°C para remover a umidade residual e queimar resíduos orgânicos.
Esta etapa de sinterização fortalece a casca e estabiliza o molde antes do vazamento. Imediatamente antes do lançamento, a casca é pré-aquecida a cerca 550° C a 650 ° C..
Esta faixa de pré-aquecimento ajuda a reduzir a lacuna térmica entre o latão fundido e a cavidade do molde, o que, por sua vez, minimiza os fechamentos a frio, Misruns, e congelamento prematuro em seções finas.
Derretimento e vazamento controlado
A prática de fusão é uma das etapas mais críticas na fundição de latão.
A composição da carga deve ser cuidadosamente combinada com a fórmula da liga alvo, e agentes de cobertura antioxidantes são frequentemente usados durante a fusão para suprimir a oxidação da superfície e limitar a perda de zinco.
Como o zinco é mais volátil que o cobre, superaquecimento excessivo ou retenção prolongada podem alterar a composição final e afetar o desempenho mecânico e cosmético.
A fundição de latão pode ser realizada por diversas rotas de vazamento:
- Derramamento por gravidade, adequado para peças estruturais ou decorativas convencionais onde a eficiência de custos é importante.
- Vazamento auxiliar de baixa pressão, usado quando é necessário um melhor preenchimento da cavidade e um fluxo de metal mais estável.
- Derramamento assistido a vácuo, preferido para peças de alta precisão ou de paredes finas onde a inclusão de óxido e a retenção de ar devem ser minimizadas.
A temperatura de vazamento deve ser rigorosamente controlada dentro de uma janela relativamente estreita, normalmente ao redor 50° c, porque o latão exige um equilíbrio entre fluidez e retenção de zinco.
Se a temperatura estiver muito baixa, a fluidez cai e erros de funcionamento tornam-se mais prováveis. Se for muito alto, a perda de queima de zinco e o risco de oxidação aumentam acentuadamente.
Solidificação graduada e resfriamento controlado
O comportamento de solidificação em peças fundidas de latão deve ser direcionado cuidadosamente através do projeto de canais e risers.
O objetivo é promover solidificação sequencial, com alimentação direcionada do riser em direção às últimas zonas de congelamento.
Porque o latão apresenta encolhimento, embora geralmente modesto, os pontos quentes ainda precisam de risers auxiliares ou suporte de alimentação para evitar vazios internos.
Zonas com paredes espessas devem ser gerenciadas para que solidifiquem de maneira controlada e direcional.
Seções de paredes finas, por contraste, deve esfriar lentamente o suficiente para evitar estresse térmico residual e rasgo a quente.
Esta estratégia de resfriamento gradual é especialmente importante em peças fundidas com espessuras de parede mistas., onde o desequilíbrio térmico pode produzir defeitos localizados ou distorção.
Acabamento Pós-Fundição e Tratamento Térmico
Após solidificação e agitação, espúrio, risers, e materiais residuais da casca são removidos. O acabamento superficial é então selecionado de acordo com a aplicação.
Métodos de acabamento comuns incluem jato de areia, Moagem de precisão, polimento, e acabamento espelhado para peças decorativas ou premium.
Para certas peças fundidas de latão, especialmente aqueles com estruturas de fase mais complexas ou maior potencial de tensão residual, recozimento com alívio de tensão de 250°C a 350°C é recomendado.
Esta etapa ajuda a reduzir o estresse interno e melhora a estabilidade a longo prazo.
Em peças que suportam pressão ou de serviço crítico, o tratamento térmico não é apenas uma etapa de acabamento; faz parte da estratégia de confiabilidade.
Ajuda a prevenir fissuras por corrosão sob tensão retardada e melhora a consistência do serviço ao longo do tempo.
Inspeção Final de Qualidade
A etapa final é a verificação da qualidade.
Fundições de latão devem passar por inspeção dimensional, exame visual da superfície, e análise metalográfica para confirmar se a peça fundida atende aos requisitos de projeto e processo.
Para componentes que suportam pressão, como corpos de válvulas, testes de estanqueidade hidráulica são frequentemente necessários.
Para peças de serviço marítimas ou externas, testes de corrosão por névoa salina também podem ser necessários para verificar a durabilidade ambiental.
Um processo de fundição de latão bem controlado deve demonstrar:
- dimensões precisas,
- qualidade de superfície limpa e lisa,
- baixa porosidade,
- composição estável,
- e comportamento de serviço confiável sob as condições operacionais pretendidas.
6. Principais desafios técnicos: Fundição de investimentos em latão
A fundição de latão parece simples à primeira vista porque o latão tem boa fluidez e reproduz bem os detalhes. Na prática, no entanto, é um processo tecnicamente sensível.
A principal dificuldade é que o latão não é apenas uma liga à base de cobre; é um liga contendo zinco cujo desempenho durante a fusão, derramando, e a solidificação pode mudar rapidamente se a temperatura, atmosfera, ou compatibilidade de shell não são cuidadosamente controladas.
Volatilização de zinco e desvio de composição
O desafio mais distintivo na fundição de latão é perda de zinco.
O zinco evapora mais rapidamente que o cobre em temperaturas elevadas, portanto, o superaquecimento prolongado ou o tempo de retenção excessivo podem alterar a composição da liga antes mesmo de começar o vazamento. Este não é um problema menor.
Uma mudança no teor de zinco pode afetar a fluidez, comportamento de encolhimento, cor, Resistência à corrosão, e resposta mecânica.
Em termos práticos, desvio de composição pode causar:
- fluidez de fundição reduzida,
- inconsistência de cor após o acabamento,
- propriedades mecânicas alteradas,
- aumento da oxidação e formação de escória,
- instabilidade entre lotes.
Devido a esta, a fundição de latão deve equilibrar a fluidez do fundido com a restrição térmica. O superaquecimento pode melhorar o fluxo temporariamente, mas muitas vezes cria mais problemas do que resolve.
Oxidação e Formação de Escória
O latão é altamente sensível à oxidação durante a fusão e o vazamento.
Tanto o cobre quanto o zinco podem formar óxidos, mas a formação de óxido de zinco é especialmente problemática porque pode aumentar o volume de escória, reduzir a limpeza do metal, e interferir na qualidade da superfície.
Filmes de óxido e escória podem ficar presos na peça fundida se a limpeza do fundido for inadequada ou se a turbulência do vazamento for muito alta.
Defeitos relacionados à oxidação geralmente aparecem como:
- manchas superficiais,
- inclusões internas,
- acabamento áspero ou irregular,
- má resposta ao polimento ou chapeamento,
- porosidade localizada.
Isso torna o controle da atmosfera e a limpeza do fundido fundamentais para o sucesso do processo.
Porosidade e retração defeitos
Embora o latão tenha boa fluidez, ainda é vulnerável a porosidade do gás e porosidade de encolhimento se a alimentação e a solidificação não forem gerenciadas adequadamente.
Como as fundições de latão geralmente envolvem detalhes finos, paredes finas, ou geometria compacta, o risco de deficiência alimentar localizada é real.
Mecanismos comuns relacionados à porosidade incluem:
- gás preso durante o vazamento,
- gás dissolvido liberado durante a solidificação,
- ascensão insuficiente em seções espessas,
- solidificação direcional pobre,
- liberação de gás relacionada ao casco na cavidade.
Em partes visualmente importantes, a porosidade pode ser rejeitada mesmo quando não afeta imediatamente a função, porque a perfeição da superfície geralmente faz parte dos requisitos do produto.
Sensibilidade de rachaduras a quente e solidificação
Certas composições de latão são mais suscetíveis a trincas a quente ou rasgos térmicos durante a solidificação final.
Isto é especialmente verdadeiro onde a geometria cria transições de seção severas, contração contida, ou estresse térmico localmente alto.
O latão geralmente preenche bem os detalhes, mas ainda precisa de um caminho de alimentação bem projetado e equilíbrio de seção.
O risco é aumentado por:
- mudanças abruptas na espessura da parede,
- cantos internos afiados,
- zonas de solidificação restritas,
- mau pré-aquecimento da casca,
- design de filete insuficiente.
É por isso que o design de fundição não é um exercício decorativo. Faz parte da estratégia de controle metalúrgico.
Compatibilidade de Shell e Reação de Superfície
O invólucro cerâmico deve permanecer estável em contato com latão fundido.
Se a química da casca for muito alcalina, muito reativo, ou insuficientemente sinterizado, a reação interfacial pode degradar a superfície da peça fundida e complicar a limpeza ou o acabamento.
O latão é especialmente sensível à qualidade da superfície da casca porque muitas de suas aplicações são baseadas na aparência..
Uma casca pobre pode causar:
- rugosidade superficial,
- coloração ou descoloração,
- defeitos de penetração,
- fidelidade dimensional reduzida,
- inconsistência de acabamento.
Para fundição de latão, a qualidade da casca é, portanto, um determinante direto do valor do produto.
Precisão Dimensional e Reprodução de Superfície
A fundição de latão é frequentemente selecionada porque pode reproduzir geometria fina. Esse benefício só existe se o processo for rigorosamente controlado.
Subsídio de encolhimento, temperatura do molde, equilíbrio de portão, e o fluxo do metal influenciam as dimensões finais.
Mesmo pequenos desvios podem aparecer em regiões roscadas, superfícies de vedação, Recursos decorativos, ou interfaces de montagem.
Isto é particularmente importante em partes onde:
- aparência e ajuste são igualmente importantes,
- a usinagem pós-moldada deve ser minimizada,
- o detalhe da superfície faz parte da identidade do produto.
Tensão Pós-Fundição e Estabilidade de Serviço
Algumas peças fundidas de latão podem reter tensão residual devido ao resfriamento irregular ou geometria restrita.
Se essas tensões não forem gerenciadas, o componente pode distorcer durante a usinagem ou desenvolver problemas de estabilidade a longo prazo durante o serviço.
Em aplicações exigentes, o estresse também pode contribuir para a fissuração retardada ou para o comportamento de corrosão relacionado ao estresse.
É por isso que o alívio de tensão pode ser necessário para classes de latão ou condições de serviço selecionadas, especialmente quando a peça é mais do que apenas ferragens decorativas.
7. Fatores Críticos de Controle de Processo: Fundição de investimentos em latão
A qualidade da fundição de latão é determinada por um número limitado de fatores de controle de alto impacto.
Estas variáveis devem ser gerenciadas não como ações isoladas no chão de fábrica, mas como uma janela de processo integrada.
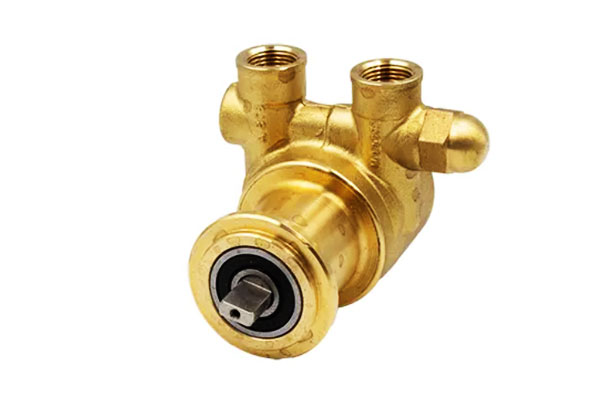
Controle de temperatura de fusão
O controle de temperatura é o fator mais importante na fundição de latão.
A massa fundida deve estar quente o suficiente para preencher detalhes finos, mas não tão quente que a volatilização e oxidação do zinco se tornem excessivas.
Porque o latão é sensível à composição, a faixa de vazamento aceitável é relativamente estreita em comparação com muitas ligas de fundição genéricas.
Um regime de temperatura bem controlado ajuda:
- preservar a composição da liga,
- reduzir a perda de zinco,
- melhorar a consistência do fluxo,
- limitar a formação de óxido,
- estabilizar a qualidade lote a lote.
Tempo de espera para derreter
Mesmo que a temperatura de fusão esteja correta, o tempo de espera excessivo ainda pode degradar a qualidade.
Quanto mais tempo o latão permanece em alta temperatura, maior a probabilidade de perder zinco e pegar óxidos.
Por esse motivo, o fundido deve ser preparado de forma eficiente e derramado sem demora desnecessária.
Curto, a exposição térmica controlada é geralmente melhor do que a imersão prolongada em alta temperatura.
Gestão de Atmosfera e Oxidação
O latão deve ser manuseado em condições que minimizem a oxidação.
Agentes de cobertura antioxidantes podem ser usados durante a fusão, e o fundido deve ser protegido da exposição excessiva ao ar sempre que possível.
A prática de derretimento limpo reduz a escória, risco de inclusão, e problemas de acabamento.
O controle da atmosfera é especialmente importante para:
- peças decorativas,
- fundições de parede fina,
- Acessórios de precisão,
- acabamentos de superfície premium.
Química da Casca e Preparação Térmica
O revestimento cerâmico deve ser quimicamente compatível com o latão e termicamente estável à temperatura de vazamento.
Baixo teor alcalino, sistemas refratários neutros são preferidos para evitar reação superficial.
A sinterização e o pré-aquecimento adequados da casca são igualmente importantes porque reduzem a umidade residual e limitam o choque térmico durante o vazamento..
A preparação da casca afeta diretamente:
- qualidade da superfície,
- fidelidade da cavidade,
- evolução do gás,
- risco de erro,
- e taxa de defeito.
Temperatura de pré-aquecimento do molde
O pré-aquecimento do molde a uma temperatura apropriada ajuda o latão a fluir em detalhes finos e reduz a solidificação prematura.
Se a casca estiver muito fria, erros de funcionamento e fechamentos a frio tornam-se mais prováveis. Se estiver muito quente ou mal controlado, o risco de reação superficial pode aumentar.
A janela de pré-aquecimento deve corresponder:
- espessura da seção,
- complexidade da parte,
- Composição da liga,
- método de vazamento.
Método de vazamento e fluxo de metal
A escolha entre vazamento por gravidade, vazamento de baixa pressão, e o vazamento assistido por vácuo depende da complexidade da peça e dos requisitos de qualidade.
- Derramamento por gravidade funciona bem para peças padrão e produção sensível ao custo.
- Derramamento de baixa pressão melhora a estabilidade do enchimento e pode reduzir a turbulência.
- Derramamento assistido a vácuo é útil quando a inclusão de óxido e o gás aprisionado devem ser minimizados.
Boas práticas de vazamento devem promover o preenchimento suave da cavidade sem respingos, turbulência, ou congelamento prematuro.
Bloqueio, Riser, e Projeto de Solidificação
O latão encolhe na solidificação, portanto, o sistema de comporta e risers deve suportar o congelamento direcional e compensar o encolhimento final.
Isto é particularmente importante em seções espessas e áreas de junção, onde os pontos quentes podem produzir vazios internos.
Um projeto de gate eficaz deve:
- alimentar pontos quentes progressivamente,
- reduzir a turbulência,
- evite zonas de contração isoladas,
- apoiar o fluxo de metal limpo,
- manter a solidificação da sequência.
Controle de composição de liga
Porque o desempenho do latão depende fortemente da relação cobre-zinco e de vestígios de adições, a formulação da liga deve ser controlada rigorosamente.
Mesmo pequenos desvios podem mudar de cor, força, Resistência à corrosão, e comportamento de elenco.
Isto é especialmente relevante em classes de latão sem chumbo ou em conformidade, onde os requisitos regulamentares podem limitar a flexibilidade de composição.
Acabamento Pós-Moldado e Alívio de Tensão
A estratégia de acabamento deve ser adequada aos requisitos funcionais e visuais da peça. Jato de areia, moagem, polimento, e revestimento afetam o valor final.
Onde o estresse residual é uma preocupação, recozimento de alívio de tensão no 250°C–350 °C faixa pode ser usada para melhorar a estabilidade dimensional e reduzir o risco a longo prazo.
Inspeção e Verificação
A inspeção final não é uma formalidade. Confirma se o sistema de controle de processo funcionou. Fundições de latão devem ser verificadas quanto a:
- dimensões,
- aparência superficial,
- porosidade,
- consistência da composição,
- estanqueidade ou integridade de vazamento, quando aplicável,
- desempenho contra corrosão quando o ambiente de serviço exige.
8. Vantagens e limitações da fundição de latão
Vantagens
- Excelente reprodução de detalhes
- aparência atraente
- boa fluidez para geometria complexa
- resistência moderada à corrosão
- forte usinabilidade em muitas classes
- eficiência quase líquida
- adequado para componentes decorativos e funcionais
Limitações
- risco de perda de zinco em alta temperatura
- limitação de tamanho
- custo unitário relativamente alto
- mais sensível do que muitos supõem à oxidação e desvio de composição
- não é ideal para serviços estruturais de alta temperatura
- o desempenho mecânico é moderado em comparação com ligas de alta resistência
- pode exigir acabamento cuidadoso para preservar a aparência
9. Aplicações típicas de peças fundidas de latão
Fundições de latão são usadas em vários setores.
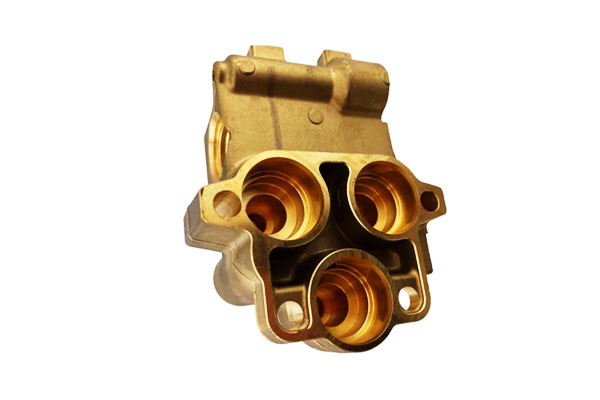
Ferragens decorativas e arquitetônicas
- alças
- dobradiças
- acessórios ornamentais
- acessórios
- Componentes de aparar
Componentes hidráulicos e sanitários
- válvulas
- acessórios
- acoplamentos
- conectores
- hardware relacionado à água
Acessórios marítimos e costeiros
- guarnição resistente à corrosão
- acessórios
- caixas
- hardware exposto a ambientes úmidos ou salinos
Peças elétricas e de instrumentação
- conectores
- corpos terminais
- caixas de sensores
- componentes relacionados ao contato
Componentes mecânicos e industriais
- engrenagens pequenas
- alavancas
- Suportes
- Estados de precisão
- corpos roscados
10. Comparação com outras rotas de fabricação
Ao selecionar uma rota de fabricação para componentes de latão, a decisão raramente é baseada em um único fator.
A verdadeira escolha depende da geometria necessária, controle de tolerância, acabamento superficial, volume de produção, eficiência do material, e custo total de acabamento.
| Item de avaliação | Elenco de investimento | Usinagem do estoque de barras | Forjamento | Fundição de areia |
| Mais adequado para | Peças complexas em formato quase líquido com detalhes finos | Peças de alta precisão com geometria simples a moderada | Peças mais fortes com geometria mais simples | Peças grandes ou menos sensíveis a detalhes |
| Complexidade da geometria | Alto | Moderado | Baixo a moderado | Moderado |
| Acabamento superficial | Bom a muito bom | Excelente | Moderado | Justo para pobre |
| Tolerâncias lineares | Bom; normalmente melhor do que fundição em areia, mais fraco que a usinagem de precisão | Excelente | Bom | Justo |
| Tolerâncias geométricas | Bom; adequado para contornos complexos e recursos finos | Muito bom em formas simples, limitado pela configuração de usinagem | Bom em formas robustas, menos favorável para geometria complexa | Justo |
| Consistência dimensional na produção em lote | Bom | Excelente para volume baixo a médio | Bom | Moderado |
| Utilização do material | Alto | Baixo | Moderado | Moderado |
| Requisito de usinagem secundária | Baixo a moderado | Moderado a alto | Moderado | Alto |
| Custo de ferramentas | Moderado | Baixo a moderado | Alto | Baixo |
| Custo por peça em volume médio | Competitivo | Muitas vezes maior devido ao tempo de usinagem | Muitas vezes maior devido ao ferramental | Abaixe para peças simples, maior para acabamento de peças pesadas |
| Adequação para peças decorativas | Excelente | Muito bom | Moderado | Pobre a justo |
| Adequação para peças que suportam pressão | Bom, liga- e dependente do design | Bom | Muito bom | Moderado |
| Adequação para detalhes de paredes finas | Excelente | Limitado | Pobre | Limitado |
Como interpretar tolerâncias lineares e geométricas
Na fabricação de componentes de latão, o desempenho da tolerância deve ser avaliado em duas dimensões separadas:
Tolerâncias lineares consulte a precisão dimensional ao longo do comprimento, largura, grossura, diâmetro, ou posição do furo.
Tolerâncias geométricas referem-se ao controle da forma e das relações posicionais, como planicidade, redondeza, paralelismo, concentricidade, simetria, torção, e precisão do perfil.
11. LangHe Foundry é o seu fornecedor de serviços completos de fundição de latão
Langhe Foundry fornece soluções completas de fundição de latão projetadas para apoiar projetos desde o desenvolvimento do conceito até a entrega final.
Com recursos integrados em engenharia de padrões, elenco de investimento, usinagem, acabamento superficial, e inspeção de qualidade, Langhe Foundry ajuda os clientes a converter requisitos complexos de componentes de latão em confiáveis, peças prontas para produção.
Se o projeto envolve validação de protótipo, Fabricação em pequenos lotes, ou fornecimento estável a longo prazo,
Langhe Foundry suporta programas personalizados de fundição de latão com atenção à precisão dimensional, qualidade da superfície, consistência do processo, e desempenho específico da aplicação.
Combinando conhecimento técnico com suporte de produção ágil, Langhe Foundry serve como um parceiro confiável para decoração, funcional, e aplicações de fundição de latão de precisão.
11. Conclusão
A fundição de latão é uma tecnologia madura, tecnologia de fabricação de cera perdida de precisão, econômica e esteticamente versátil, adaptada às características da liga de cobre-zinco.
Sua principal competitividade se origina do baixo ponto de fusão do latão, excelente fluidez e baixa contração de solidificação,
que conferem ao processo vantagens incomparáveis na formação de estruturas complexas de paredes finas e replicação de superfície de alta qualidade em comparação com outros métodos de fabricação de latão.
Apesar das limitações de tamanho e custo unitário relativamente alto, fundição de latão ainda mantém forte vitalidade de mercado
em engenharia hidráulica, hardware marítimo e campos de decoração de alta qualidade em virtude de seus atributos duplos de confiabilidade funcional e estética artística.
No futuro, com a popularização de ligas ambientais sem chumbo e tecnologia de processo de simulação inteligente,
fundição de latão quebrará ainda mais os gargalos de custos e expandirá os limites de aplicação, tornando-se um processo de suporte central indispensável para componentes globais de liga de cobre de precisão personalizados de alta qualidade.
Perguntas frequentes
Qual é a maior dificuldade técnica na fundição de latão?
Suprimindo a volatilização de zinco em alta temperatura e a corrosão por dezincificação superficial, que determina diretamente a uniformidade da composição dos componentes e a resistência à corrosão a longo prazo.
Qual é a diferença entre fundição de latão e fundição sob pressão?
A fundição de precisão suporta estruturas ocas complexas com microestrutura interna mais densa;
a fundição sob pressão apresenta maior eficiência, mas é limitada a peças sólidas simples com defeitos inerentes de porosidade de gás.
Qual liga de latão é mais adequada para acessórios de água potável?
Latão alfa-beta sem chumbo, que está em conformidade com os padrões internacionais de segurança de água potável e integra desempenho antibacteriano e resistência mecânica moderada.
Por que usar cascas neutras em vez de alcalinas para fundição de latão?
Os materiais refratários alcalinos reagirão com o latão fundido para acelerar a corrosão por dezincificação e reduzir a vida útil dos componentes que suportam pressão.
O tratamento térmico pós-fundição é necessário para peças fundidas de latão??
O recozimento de alívio de tensão é necessário para peças de latão bifásicas para eliminar a tensão térmica e evitar fissuras por corrosão sob tensão retardada;
latão decorativo monofásico pode omitir o tratamento térmico de acordo com as demandas reais.

