1. Introdução
3Impressão D, também conhecida como manufatura aditiva, revolucionou a produção moderna ao permitir a prototipagem rápida, personalização, e fabricação econômica.
Ao contrário da fabricação subtrativa tradicional, que remove material de um bloco sólido, 3A impressão D constrói objetos camada por camada com base em modelos digitais.
Inicialmente desenvolvido para prototipagem, agora se expandiu para aplicações industriais em grande escala, desde aeroespacial até cuidados de saúde.
Este artigo explora os fundamentos da impressão 3D, tecnologias-chave, opções de materiais, Aplicações do setor, vantagens, desafios, e inovações futuras que moldam esta tecnologia transformadora.
2. Fundamentos da impressão 3D
3Impressão D, também conhecida como manufatura aditiva, transformou a maneira como os produtos são projetados, prototipado, e fabricado.
Ao contrário da fabricação subtrativa tradicional, onde o material é removido de um bloco sólido, 3A impressão D constrói objetos camada por camada com base em modelos digitais.
Esta abordagem permite geometrias complexas, reduz o desperdício de material, e permite a produção sob demanda.
O que é impressão 3D?
3A impressão D é uma processo de fabricação aditiva que cria objetos físicos a partir de designs digitais, adicionando material sucessivamente em camadas.
O processo é guiado por máquinas controladas por computador que seguem instruções de um 3Modelo D.
Fluxo de trabalho básico de impressão 3D
O processo de impressão 3D segue um fluxo de trabalho padronizado:
- 3D Modelagem – O objeto é projetado usando CAD (Design Assistido por Computador) programas.
- Fatiar – O modelo é convertido em camadas e instruções usando software de fatiamento.
- Impressão – A impressora 3D segue as instruções para construir o objeto.
- Pós-processamento – O objeto impresso passa por limpeza, cura, ou tratamentos de acabamento.
3. Principais tecnologias em impressão 3D
3As tecnologias de impressão D evoluíram significativamente, oferecendo diversas soluções para vários setores.
Cada método tem vantagens distintas em termos de precisão, Compatibilidade do material, velocidade de produção, e escopo de aplicação.
As tecnologias mais utilizadas incluem Modelagem de deposição fundida (Fdm), Estereolitmicromografia (SLA), Sinterização seletiva a laser (SLS),
Sinterização de laser de metal direto (DMLS) / Fusão de feixe de elétrons (EBM), Jateamento de encadernação, e Jateamento de materiais.
Modelagem de deposição fundida (Fdm) – Acessível e versátil
Processo:
Fdm, Também conhecido como Fabricação de filamentos fundidos (FFF), extrusa filamento termoplástico através de um bico aquecido, depositar material camada por camada para criar um objeto.
A impressora se move de acordo com o modelo digital fatiado, gradualmente construindo a estrutura.

Principais recursos:
- Materiais comuns: PLA, Abs, PETG, Nylon, TPU
- Resolução: 50–400 mícrons
- Pontos fortes: Baixo custo, amigo do usuário, prototipagem rápida
- Limitações: Linhas de camada visíveis, qualidade de superfície limitada, menor resistência em comparação com métodos industriais
Insight da indústria:
De acordo com análise de mercado, FDM contabiliza mais 50% de aplicativos de impressão 3D para desktop, tornando-a a técnica mais utilizada em todo o mundo.
Estereolitmicromografia (SLA) – Impressão em resina de alta resolução
Processo:
SLA emprega um ultravioleta (UV) laser para solidificar resina líquida, formando camadas precisas. O laser cura seletivamente o fotopolímero, moldando gradualmente o objeto final.

Principais recursos:
- Materiais comuns: Resinas padrão, resinas resistentes, resinas dentárias
- Resolução: 25–100 mícrons
- Pontos fortes: Alta precisão, acabamento superficial liso, detalhes finos
- Limitações: Requer pós-processamento (lavar, cura), materiais quebradiços
Sinterização seletiva a laser (SLS) – Peças fortes e duráveis
Processo:
SLS usa um laser de alta potência para fundir material em pó, tipicamente náilon ou termoplásticos, em camadas sólidas.
Como o SLS não requer estruturas de suporte, permite a criação de geometrias complexas.

Principais recursos:
- Materiais comuns: Nylon, TPU, pós compostos
- Resolução: 50–120 mícrons
- Pontos fortes: Forte, peças duráveis com designs complexos, não são necessárias estruturas de suporte
- Limitações: Impressoras caras de nível industrial, acabamento superficial áspero
Insight da indústria:
SLS é amplamente utilizado para aplicações industriais, com Nylon 12 sendo o material mais comumente impresso devido à sua alta resistência à tração e flexibilidade.
Sinterização de laser de metal direto (DMLS) & Fusão de feixe de elétrons (EBM) – Impressão 3D de metal para aplicações industriais
Processo:
DMLS e EBM são tecnologias de fabricação aditiva de metal que usar fontes de alta energia (lasers ou feixes de elétrons) fundir pós metálicos em partes sólidas.
A principal diferença é que DMLS usa um laser em um ambiente de gás inerte, enquanto EBM emprega um feixe de elétrons em uma câmara de vácuo.

Principais recursos:
- Materiais comuns: Titânio, alumínio, aço inoxidável, cobalto-cromo
- Resolução: 20–100 mícrons
- Pontos fortes: Peças metálicas de alta resistência, Excelentes propriedades mecânicas, estruturas leves
- Limitações: Caro, velocidades de impressão lentas, extenso pós-processamento necessário
Insight da indústria:
Por 2030, o indústria de impressão 3D de metal deverá superar $20 bilhão, impulsionado pelos avanços aeroespaciais e médicos.
Binder Jetting – Fabricação Rápida e Escalável
Processo:
O jato de aglutinante pulveriza um agente de ligação líquido em camadas de material em pó, unindo-os.
Ao contrário de SLS ou DMLS, jateamento de encadernação não usa lasers, fazendo isso mais rápido e mais econômico Para produção de alto volume.

Principais recursos:
- Materiais comuns: Metal, areia, cerâmica, polímeros coloridos
- Resolução: 50–200 mícrons
- Pontos fortes: Velocidades de produção rápidas, capacidades multimateriais, impressão colorida
- Limitações: Requer pós-processamento (sinterização, infiltração), menor resistência mecânica
Insight da indústria:
O Binder Jetting está ganhando força para peças metálicas produzidas em massa, oferta 50–Velocidades de impressão 100 vezes mais rápidas que DMLS.
Jateamento de materiais – impressão colorida e multimateriais
Processo:
O jateamento de material deposita gotículas líquidas de fotopolímero, que são então curados camada por camada usando luz UV.
Isso permite impressão de alta resolução com múltiplas cores e combinações de materiais.

Principais recursos:
- Materiais comuns: Fotopolímeros, cera, cerâmica
- Resolução: 16–50 mícrons
- Pontos fortes: Alta precisão, capacidade de cores, superfícies suaves
- Limitações: Caro, materiais quebradiços, força limitada
Insight da indústria:
O jateamento de material permite impressão multimaterial com mais de 500,000 variações de cores, tornando-o uma escolha líder para prototipagem de produtos de alta qualidade.
4. Materiais usados na impressão 3D
A escolha dos materiais é um fator crucial na impressão 3D, influenciando as propriedades mecânicas, durabilidade, custo, e escopo de aplicação de peças impressas.
Amplamente, 3Os materiais de impressão D podem ser categorizados em polímeros, metais, cerâmica, e compósitos.
Cada categoria possui características únicas que a tornam adequada para aplicações específicas.
4.1 Polímeros – Versáteis e Econômicos
Os polímeros são os materiais mais comumente usados na impressão 3D devido ao seu preço acessível., facilidade de processamento, e ampla gama de aplicações. Esses materiais estão disponíveis em filamento, resina, ou em pó, dependendo do processo de impressão 3D.
Termoplásticos (Fdm, SLS)
Os termoplásticos amolecem quando aquecidos e solidificam quando resfriados, tornando -os adequados para Modelagem de deposição fundida (Fdm) e Sinterização seletiva a laser (SLS).
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| PLA (Ácido Polilático) | Biodegradável, fácil de imprimir, baixa deformação | Prototipagem, modelos amadores |
| Abs (Butadadieno de acrilonitrila) | Difícil, resistente ao impacto, resistente ao calor | Peças automotivas, bens de consumo |
| PETG (Polietileno Tereftalato Glicol) | Forte, resistente a produtos químicos, seguro para alimentos | Dispositivos médicos, garrafas de água |
| Nylon (Poliamida) | Flexível, resistente ao desgaste, durável | Engrenagens, peças mecânicas |
Fotopolímeros (SLA, DLP)
Fotopolímeros são resinas sensíveis à luz usado em Estereolitmicromografia (SLA) e Processamento Digital de Luz (DLP) impressão.
Eles oferecem alta resolução e acabamentos de superfície suaves, mas tendem a ser quebradiços.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| Resina Padrão | Alto detalhe, acabamento suave | Protótipos, estatuetas |
| Resina resistente | Resistente a impactos, mais forte que a resina padrão | Peças funcionais |
| Resina Flexível | Parecido com borracha, propriedades elásticas | Dispositivos vestíveis, punhos |
| Resina Dentária | Biocompatível, preciso | Alinhadores dentários, coroas |
Polímeros de alto desempenho (ESPIAR, FINAL)
Usado em aplicações industriais e aeroespaciais, exposição de polímeros de alto desempenho propriedades mecânicas e térmicas superiores.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| ESPIAR (Ether de poliéter cetona) | Calor alto & Resistência química, forte | Aeroespacial, implantes médicos |
| FINAL (Polieterimida – PEI) | Alta resistência, resistente a chamas | Interiores de aeronaves, automotivo |
4.2 Metais – Alta Resistência e Aplicações Industriais
A impressão 3D em metal permite a criação de complexo, peças de alta resistência para indústrias exigentes como a aeroespacial, médico, e automotivo.
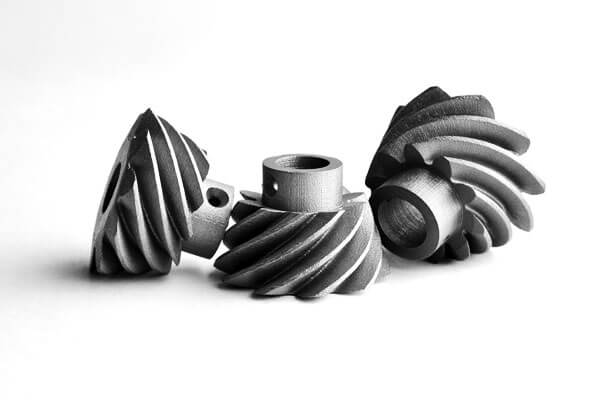
Esses materiais são normalmente usados em Sinterização de laser de metal direto (DMLS), Fusão de feixe de elétrons (EBM), e jateamento de encadernação.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| Titânio (Ti-6al-4V) | Leve, forte, resistente à corrosão | Aeroespacial, implantes médicos |
| Aço inoxidável (316L, 17-4 Ph) | Durável, resistente ao desgaste | Ferramentas industriais, instrumentos cirúrgicos |
Alumínio (ALSI10MG) |
Leve, boa condutividade térmica | Automotivo, eletrônica |
| Cobalto-Cromo (CoCr) | Biocompatível, resistente a altas temperaturas | Implantes dentários, Blades de turbina |
| Ligas de níquel (Inconel 625, 718) | Resistente ao calor e à corrosão | Motores a jato, usinas de energia |
4.3 Cerâmica – Resistência ao Calor e ao Desgaste
Os materiais cerâmicos são usados em aplicações que exigem resistência a altas temperaturas, Estabilidade química, e dureza.
Esses materiais são impressos usando jateamento de aglutinante, SLA, ou métodos baseados em extrusão.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| Carboneto de silício (Sic) | Alta resistência, resistente ao calor | Aeroespacial, eletrônica |
| Alumina (AL2O3) | Duro, quimicamente inerte | Implantes biomédicos, componentes industriais |
| Zircônia (ZRO2) | Difícil, resistente ao desgaste | Coroas dentárias, Ferramentas de corte |
4.4 Composto & Materiais Avançados – Desempenho Aprimorado
Combinação de compósitos Polímeros, metais, ou cerâmica com fibras de reforço melhorar força mecânica, condutividade, ou flexibilidade.
Compósitos Reforçados com Fibra
Fibra de carbono e fibra de vidro são incorporado em termoplásticos para melhorar a força e reduzir o peso.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| Fibra de carbono Náilon Reforçado | Alta proporção de força / peso | Drones, Robótica, automotivo |
| PLA reforçado com fibra de vidro | Rígido, resistente ao impacto | Componentes estruturais |
Materiais Inteligentes e Biodegradáveis
Inovações em materiais de base biológica e autocurativos estão expandindo as possibilidades de impressão 3D.
| Material | Propriedades -chave | Aplicações comuns |
|---|---|---|
| Polímeros Condutivos | Condutividade elétrica | Eletrônica impressa, sensores |
| Polímeros de autocura | Repara pequenos danos | Vestíveis, Componentes aeroespaciais |
| Misturas PLA biodegradáveis | Ecológico, compostável | Embalagem sustentável, implantes médicos |
5. Pós-processamento de impressões 3D
O pós-processamento é uma etapa crítica na impressão 3D que melhora as propriedades mecânicas, qualidade da superfície, e funcionalidade das peças impressas.
Como os objetos brutos impressos em 3D geralmente exibem linhas de camada, rugosidade superficial, e material residual, várias técnicas de pós-processamento são aplicadas com base em tipo de material, processo de impressão, e aplicação pretendida.

A escolha do método de pós-processamento depende de fatores como requisitos estéticos, precisão dimensional, Integridade estrutural, e condições ambientais a parte ficará exposta.
Abaixo está um análise abrangente das técnicas de pós-processamento mais comuns para diferentes tecnologias de impressão 3D.
Por que o pós-processamento é importante?
- Melhora o acabamento superficial – Reduz a rugosidade e melhora a estética.
- Melhora a resistência mecânica – Remove microdefeitos e reforça a durabilidade da peça.
- Otimiza a Funcionalidade – Ajusta propriedades como flexibilidade, condutividade, e resistência ao desgaste.
- Remove suportes & Material residual – Garante que a peça esteja livre de excesso de material ou artefatos desagradáveis.
- Permite tratamentos adicionais – Permite pintura, revestimento, ou vedação, dependendo das necessidades da aplicação.
Técnicas comuns de pós-processamento por tecnologia de impressão
Modelagem de deposição fundida (Fdm) Pós-processamento
As impressões FDM geralmente têm linhas de camada visíveis e requerem remoção de suporte. As técnicas de pós-processamento mais comuns incluem:
| Técnica | Processo | Benefícios | Desafios |
|---|---|---|---|
| Remoção de suporte | Cortar ou dissolver estruturas de suporte (PVA se dissolve em água, HIPS se dissolve em limoneno). | Evita danos superficiais. | Requer manuseio cuidadoso para evitar quebras. |
| Lixar & Polimento | Usando lixa (120–Grão 2000) para suavizar a superfície. | Melhora a estética e reduz a visibilidade da camada. | Demorado, pode alterar dimensões. |
Suavização Química |
Expondo a peça a vapores de solvente (acetona para ABS, acetato de etila para PLA). | Consegue acabamento brilhante, elimina linhas de camada. | Pode enfraquecer a estrutura da peça se for superexposta. |
| Pintura & Revestimento | Preparação e aplicação de tinta, revestimentos transparentes, ou tratamentos hidrofóbicos. | Melhora a cor, durabilidade, e proteção. | Requer preparação adequada da superfície. |
Estereolitmicromografia (SLA) & Processamento Digital de Luz (DLP) Pós-processamento
Como SLA e DLP usam resina líquida, o pós-processamento se concentra em curando e melhorando o acabamento superficial frágil.
| Técnica | Processo | Benefícios | Desafios |
|---|---|---|---|
| Cura UV | Expor as impressões à luz UV para fortalecer a resina. | Melhora a durabilidade. | Requer tempo de cura adequado para evitar fragilidade. |
| Álcool isopropílico (IPA) Limpar | Limpeza do excesso de resina não curada com IPA (90%+ concentração). | Garante suavidade, impressões limpas. | A imersão excessiva pode causar empenamento. |
| Lixar & Polimento | Lixamento úmido para obter uma superfície mais lisa. | Melhora a estética e a adesão da pintura. | Pode remover detalhes finos. |
| Revestimento Transparente & Pintura | Aplicação de revestimentos ou corantes resistentes a UV. | Adiciona cor e proteção. | Pode alterar a translucidez da impressão. |
Exemplo da indústria:
Em aplicações odontológicas e médicas, Impresso em SLA guias cirúrgicas e modelos ortodônticos submeter-se a Limpeza IPA e cura UV para garantir biocompatibilidade e resistência mecânica.
Sinterização seletiva a laser (SLS) Pós-processamento
As impressões SLS são à base de pó e muitas vezes exibem uma textura granulada. O pós-processamento se concentra principalmente em suavização e fortalecimento as peças.
| Técnica | Processo | Benefícios | Desafios |
|---|---|---|---|
| Remoção de Pó | Jateamento com ar comprimido ou tambor para remover o excesso de pó. | Garante peças limpas e funcionais. | Pós finos requerem descarte adequado. |
| Tingimento & Coloração | Submergir as peças em banhos de tingimento para obter uma coloração uniforme. | Melhora esteticamente as peças. | Limitado a cores escuras. |
| Suavização de vapor | Usando vapores químicos para derreter e suavizar as camadas externas. | Cria um acabamento semibrilhante, melhora as propriedades mecânicas. | Requer exposição química controlada. |
| Bedia de contas & Caindo | Usando mídia fina (cerâmica, contas de vidro) para suavizar superfícies. | Reduz a porosidade e melhora o acabamento. | Pode alterar ligeiramente as dimensões. |
Exemplo da indústria:
Nike e Adidas usar SLS para fabricação de solas de calçados, onde alisamento e tingimento a vapor proporcionam um acabamento de toque suave e melhor resistência ao desgaste.
Sinterização de laser de metal direto (DMLS) & Fusão de feixe de elétrons (EBM) Pós-processamento
As impressões 3D em metal exigem extenso pós-processamento para alcançar as propriedades mecânicas e acabamento superficial desejados.
| Técnica | Processo | Benefícios | Desafios |
|---|---|---|---|
| Remoção de suporte (Fio EDM, Corte CNC) | Corte de estruturas metálicas de suporte usando usinagem por descarga elétrica (Música eletrônica). | Garante precisão em geometrias complexas. | Trabalho intensivo para peças complexas. |
| Tratamento térmico (Recozimento, QUADRIL) | Aquecimento para reduzir a tensão residual e melhorar a tenacidade. | Melhora a resistência da peça, evita rachaduras. | Requer ciclos térmicos controlados. |
| Usinagem (CNC, Moagem, Laping) | Refinando dimensões com fresagem ou retificação CNC. | Alcança alta precisão e acabamentos suaves. | Adiciona tempo e custo de processamento. |
| Eletropolismo | Usando um processo eletrolítico para alisar superfícies. | Melhora a resistência à corrosão, estética. | Funciona apenas em metais condutores. |
Exemplo da indústria:
Em Aplicações aeroespaciais, Peças de titânio produzidas por DMLS para motores a jato submeter-se a Pressionamento isostático quente (QUADRIL) eliminar microeporosidade e melhorar Resistência à fadiga.
Técnicas Avançadas de Acabamento
Para Aplicações de alto desempenho, técnicas de acabamento adicionais são empregadas:
- Eletroplatação – Revestir peças com níquel, cobre, ou ouro para melhorar a condutividade e a resistência à corrosão.
- Revestimento Cerâmico – Melhorando a resistência ao desgaste e a proteção térmica para componentes metálicos.
- Fabricação Híbrida – Combinando 3Impressão D com usinagem CNC para peças de alta precisão.
6. Vantagens e desafios da impressão 3D
Esta seção fornece uma análise aprofundada do principais vantagens e desafios da impressão 3D nas indústrias modernas.
Principais vantagens da impressão 3D
Liberdade de design e personalização
Ao contrário da fabricação tradicional, que depende de moldes, corte, e montagem,
3A impressão D permite criação de geometrias complexas isso seria impossível ou proibitivamente caro usando métodos convencionais.
- Personalização em massa – Os produtos podem ser personalizados para clientes individuais sem custo extra.
- Geometrias Complexas – Estruturas de treliça intrincadas, canais internos, e formas orgânicas são viáveis.
- Projetos leves – As indústrias aeroespacial e automotiva usam otimização de topologia para reduzir o peso sem sacrificar a força.
Prototipagem rápida e produção mais rápida
A prototipagem tradicional pode levar semanas ou meses, mas 3A impressão D acelera o ciclo de desenvolvimento significativamente.
- 90% prototipagem mais rápida – Um conceito pode partir de design para um protótipo funcional em questão de horas ou dias.
- Inovação acelerada – As empresas podem testar múltiplas iterações de design rapidamente, melhorando eficiência no desenvolvimento de produtos.
- Produção sob demanda – Elimina longas cadeias de abastecimento, reduzindo custos de armazenamento e estoque.
Redução de desperdício de materiais e sustentabilidade
Ao contrário da fabricação subtrativa (Por exemplo, Usinagem CNC), que remove material para moldar um objeto, 3A impressão D constrói peças camada por camada, reduzindo significativamente o desperdício.
- Até 90% menos desperdício de materiais em comparação com a usinagem convencional.
- Materiais recicláveis como PLA de base biológica e polímeros reciclados aumentam a sustentabilidade.
- Produção localizada reduz a pegada de carbono associada às cadeias de abastecimento globais.
Redução de custos na produção de baixo volume
Para fabricação de baixo volume ou especializada, 3A impressão D é significativamente mais econômico do que a fabricação tradicional.
- Sem custos de molde ou ferramentas – Ideal para produção de pequenas tiragens e mercados de baixa demanda.
- Reduz etapas de usinagem caras – Elimina múltiplos processos de fabricação (elenco, moagem, perfuração).
- Acessível para startups & pequenas empresas – Reduz as barreiras de entrada à inovação industrial.
Integração Funcional & Redução de montagem
3A impressão D permite consolidação de peças, permitindo que vários componentes sejam combinados em um único projeto integrado.
- Reduz a complexidade da montagem – Menos peças significam menos mão de obra e menos pontos de falha potenciais.
- Melhora a integridade estrutural – Elimina a necessidade de parafusos, soldas, ou adesivos.
Desafios e limitações da impressão 3D
Seleção de material limitado
Embora a impressão 3D tenha se expandido além dos plásticos para incluir metais, cerâmica, e compósitos, o a gama de materiais imprimíveis permanece limitada em comparação com a fabricação tradicional.
- Propriedades mecânicas – Muitos materiais impressos não correspondem força, ductilidade, ou resistência ao calor de peças fabricadas convencionalmente.
- Custos de materiais – Materiais de alto desempenho (Por exemplo, titânio, ESPIAR, FINAL) são caros.
- Falta de padronização – As propriedades dos materiais variam entre diferentes modelos e fabricantes de impressoras.
Requisitos de pós-processamento
A maioria das peças impressas em 3D requer etapas adicionais de acabamento antes de serem utilizáveis.
- Suavização de superfície – Muitas peças têm visíveis linhas de camada e requer lixar, polimento, ou suavização de vapor.
- Tratamento térmico – Impressões em metal geralmente precisam recozimento ou prensagem isostática a quente (QUADRIL) para remover tensões internas.
- Remoção da estrutura de suporte – Muitos processos, como SLA, SLS, e DMLS, requer cuidado remoção do excesso de material.
Altos custos de investimento inicial
Embora os custos estejam diminuindo, impressoras e materiais 3D de nível industrial continuam caros.
- Impressoras 3D metálicas custo $250,000 para $1 milhão.
- Impressoras de polímero de última geração (SLA, SLS) variam de $50,000 para $200,000.
- Custos de materiais são frequentemente 5–10x maior do que materiais de fabricação convencionais.
Problemas de velocidade e escalabilidade
Enquanto a prototipagem é rápida, a produção em massa com impressão 3D continua mais lenta do que moldagem por injeção ou usinagem.
- Baixas velocidades de impressão – Peças grandes podem levar vários dias imprimir.
- Escalabilidade limitada – Impressão milhares de peças ainda está mais lento e mais caro do que os métodos tradicionais.
- Processamento em lote necessário – Para aumentar a eficiência, muitas partes são frequentemente impressas de uma só vez, o que complica o controle de qualidade.
7. Aplicações de impressão 3D em todos os setores
Da prototipagem rápida à produção em massa de geometrias complexas, 3Ofertas de impressão D flexibilidade de design sem precedentes, redução de custos, e eficiência do material.
Seu impacto abrange uma ampla gama de setores, incluindo fabricação, Aeroespacial, Assistência médica, automotivo, construção, e mais.
Fabricação & Prototipagem
Prototipagem rápida
Uma das aplicações mais significativas da impressão 3D na fabricação é Prototipagem rápida.
Métodos tradicionais de prototipagem, como moldagem por injeção, pode levar semanas ou meses para configurar e produzir.
Em contraste, 3A impressão D permite iteração mais rápida, com protótipos normalmente sendo criados em horas ou dias, permitindo testes rápidos e validação de design.
- Eficiência de custo: 3A impressão D elimina a necessidade de moldes caros, ferramentas, e os longos tempos de configuração associados.
- Personalização: Complexo, peças personalizadas podem ser produzidas sem custos adicionais ou configuração.
Isto é especialmente útil em produção de pequenos lotes ou ao criar componentes que precisam ser adaptados às necessidades específicas do cliente.
Produção de ferramentas e uso final
Além da prototipagem, 3A impressão D também desempenha um papel fundamental na ferramentas e até peças de uso final.
Componentes como gabaritos, acessórios, e moldes podem ser produzidos de forma rápida e eficiente usando impressão 3D, reduzindo tempo e custo de produção.
- Ferramentas sob demanda permite ajustes rápidos no projeto sem longos prazos de entrega.
- As empresas estão produzindo cada vez mais peças de uso final Para aplicações específicas, como implantes médicos personalizados ou componentes automotivos leves.
Aeroespacial & Automotivo
Aplicações aeroespaciais
A indústria aeroespacial tem estado na vanguarda da adoção da impressão 3D devido à sua capacidade de produzir leve, partes complexas com proporções excepcionais de resistência/peso.
Componentes produzidos usando sinterização direta a laser de metal (DMLS) ou fusão por feixe de elétrons (EBM) são essenciais para reduzir o peso das aeronaves,
que contribui diretamente para eficiência de combustível e economia de custos.
- Personalização: 3A impressão D permite peças personalizadas para aplicações aeroespaciais específicas, como pás de turbina ou suportes otimizados para desempenho.
- Economia de custos: A produção de geometrias complexas que de outra forma exigiriam múltiplas etapas de fabricação podem reduzir custos significativamente.
Aplicações automotivas
No setor automotivo, 3A impressão D é usada para criar protótipos funcionais, peças personalizadas, e até ferramentas de produção.
À medida que a indústria se desloca para mais sustentável e energeticamente eficiente veículos, 3A impressão D oferece maneiras de produzir materiais leves, componentes complexos.
- Personalização: 3A impressão D permite que os fabricantes de automóveis produzam peças personalizadas Sob demanda,
como componentes internos especializados, protótipos para novos modelos, e até leve, peças de motor duráveis. - Tempo mais rápido para o mercado: 3A impressão D reduz o tempo de desenvolvimento, permitindo testes e iterações mais rápidas de protótipos.

Médico & Assistência médica
Próteses e Implantes Personalizados
Um dos usos mais impactantes da impressão 3D está em dispositivos médicos, particularmente para próteses personalizadas e implantes.
Os métodos tradicionais de fabricação muitas vezes enfrentam dificuldades na produção de dispositivos altamente personalizados, mas a impressão 3D é excelente na criação soluções específicas para pacientes.
- Personalização: Com impressão 3D, próteses podem ser projetadas e produzidas para especificações exatas, garantindo um ajuste perfeito para o paciente.
- Eficiência de custos: Próteses e implantes tradicionais geralmente envolvem processos caros e demorados. 3A impressão D permite produção mais rápida e custos mais baixos.
Bioimpressão
A bioimpressão é um campo emergente na impressão 3D que utiliza células vivas para criar estruturas de tecidos e até modelos de órgãos.
Ainda nos estágios iniciais, A bioimpressão é uma grande promessa para o futuro da medicina personalizada, potencialmente levando à criação de tecidos e órgãos de bioengenharia.
- Engenharia de Tecidos: Tecidos bioimpressos poderiam eventualmente ser usados para testes de drogas, reduzindo a necessidade de testes em animais.
- Medicina Regenerativa: A pesquisa em bioimpressão está explorando a possibilidade de imprimindo órgãos totalmente funcionais para transplante.
Construção & Arquitetura
3Edifícios impressos em D
Na indústria da construção, 3A impressão D está revolucionando a maneira edifícios e estruturas são projetados e construídos.
A tecnologia tornou possível imprimir edifícios inteiros, reduzindo significativamente os custos e o tempo de construção.
- Redução de custos: 3A impressão D pode reduzir os custos de construção em até 50%, pois requer menos trabalhadores e materiais.
- Sustentabilidade: Com a capacidade de usar materiais reciclados no processo de impressão, 3A impressão D está contribuindo para métodos de construção mais sustentáveis.
Geometrias Complexas
Um dos principais benefícios da impressão 3D na construção é a capacidade de projetar e imprimir formas arquitetônicas complexas que são difíceis ou impossíveis de criar usando métodos tradicionais.
Isto abre novas possibilidades para projetos arquitetônicos inovadores e estruturas.
Bens de consumo & Eletrônica
Produtos de consumo personalizados
Na indústria de bens de consumo, 3A impressão D permite que os fabricantes produzam personalizado, produtos feitos sob encomenda.
Quer se trate de joias personalizadas, calçado sob medida, ou acessórios de moda personalizados, 3A impressão D oferece personalização incomparável por uma fração do custo dos métodos tradicionais.
- Personalização do Produto: Os consumidores podem projetar seus produtos e imprimi-los sob demanda, eliminando a produção em massa e reduzindo o desperdício.
- Indústria da Moda: Designers estão aproveitando a impressão 3D para criar peças de moda inovadoras, como jóias personalizadas e até tecnologia vestível.
Fabricação eletrônica
3A impressão D também está desempenhando um papel importante no indústria eletrônica, onde é usado para imprimir placas de circuito, componentes miniaturizados, e gabinetes para dispositivos eletrônicos.
A capacidade de produzir geometrias complexas em pequena escala, peças complexas abriu possibilidades para eletrônica personalizada.
- Eletrônica Funcional: As empresas agora estão usando materiais condutores de impressão 3D imprimir componentes eletrônicos funcionais, como antenas, capacitores, e traços de circuito.
- Prototipagem e Teste: 3A impressão D permite rápida iteração e teste de novos produtos e dispositivos eletrônicos.
8. Fabricação Aditiva versus Fabricação Tradicional
A comparação entre fabricação aditiva (3Impressão D) e métodos de fabricação tradicionais,
como subtrativo e fabricação formativa, destaca os pontos fortes e desafios únicos de cada abordagem.
Compreender esses métodos é crucial para as indústrias que buscam selecionar o processo de fabricação mais eficiente e econômico com base em suas necessidades específicas..
Fabricação aditiva (3D impressão)
Visão geral do processo
Fabricação aditiva (SOU), comumente referido como 3Impressão D, envolve a criação objetos tridimensionais depositando material camada por camada baseado em um design digital.
Ao contrário da fabricação tradicional, onde o material é removido ou moldado pela força, AM é um processo de construindo material, o que lhe confere vantagens únicas em liberdade de design e eficiência de material.
Principais características
- Eficiência do material: AM utiliza apenas o material necessário para a peça, reduzindo o desperdício.
Ao contrário dos métodos subtrativos, que corta material de um bloco sólido, 3A impressão D constrói o objeto, usando menos matéria-prima. - Flexibilidade do projeto: AM permite a criação de geometrias complexas com facilidade,
incluindo estruturas internas intrincadas, formas orgânicas, e projetos personalizados que seriam impossíveis ou caros com métodos tradicionais. - Velocidade: Embora o AM possa ser mais lento que os processos tradicionais para lotes grandes, oferece capacidades de prototipagem rápida.
Você pode criar e testar um protótipo em questão de horas ou dias, um processo que poderia levar semanas com métodos tradicionais.
Fabricação Subtrativa
Visão geral do processo
A fabricação subtrativa envolve a remoção de material de um bloco sólido (referido como um em branco) usando ferramentas mecânicas como moagem, girando, e moagem.
O material é gradualmente cortado para moldar o objeto, deixando para trás a parte final. Este método é um dos mais antigos e mais comumente usados na fabricação.
Principais características
- Precisão e acabamento superficial: A manufatura subtrativa é conhecida por sua alta precisão e
capacidade de criar peças com excelentes acabamentos superficiais, tornando-o ideal para produzir componentes com tolerâncias restritas. - Desperdício de material: Uma grande desvantagem da fabricação subtrativa é a desperdício de material gerado durante o processo de corte.
A maior parte do material é descartada como sucata, tornando-o menos eficiente em termos de material em comparação com processos aditivos. - Custos de ferramentas e configuração: Os métodos subtrativos geralmente exigem ferramentas caras, como moldes e morre, o que pode aumentar os custos, especialmente para pequenas tiragens de produção.
Fabricação Formativa
Visão geral do processo
A manufatura formativa envolve a criação de objetos moldando o material por meio de aquecer, pressão, ou ambos.
Exemplos de métodos formativos incluem moldagem por injeção, morrer de elenco, extrusão, e estampagem.
Esses métodos são frequentemente usados para produção de alto volume de peças com formas simples a moderadamente complexas.
Principais características
- Produção de alta velocidade: Métodos formativos como moldagem por injeção permitir produção em massa rápida de peças,
tornando-os ideais para indústrias que exigem grandes quantidades de componentes idênticos. - Utilização do material: Como a manufatura aditiva, métodos formativos são eficiente de material, pois muitas vezes envolvem a criação de peças a partir de um molde com pouco desperdício.
- Custos de ferramentas: Embora a velocidade de produção seja alta, custos de moldes e matrizes pode ser significativo, especialmente para formas complexas.
Esses custos são normalmente distribuídos por grandes volumes de produção, tornando o método economicamente viável para execuções de alto volume.
Comparando a Manufatura Aditiva com a Manufatura Tradicional
| Recurso | Fabricação aditiva (3D impressão) | Fabricação Subtrativa | Fabricação Formativa |
|---|---|---|---|
| Eficiência do material | Alto – Utiliza apenas o material necessário para a peça. | Baixo – Desperdício de material devido ao corte de estoque. | Alto – Mínimo desperdício em processos de moldagem. |
| Complexidade do Design | Pode criar formas complexas e estruturas internas. | Limitado pela geometria da ferramenta e caminhos de corte. | Moderado – Formas complexas requerem moldes caros. |
Velocidade de produção |
Mais lento para lotes grandes, mas rápido para prototipagem. | Rápido para produção em massa de peças simples. | Extremamente rápido para grandes lotes, configuração lenta para moldes. |
| Custo do Equipamento | Moderado – Custos iniciais mais baixos para impressoras de mesa. | Máquinas e ferramentas de alto CNC podem ser caras. | Alto – Ferramentas e moldes são caros. |
| Opções de material | Limitado, mas crescendo (plásticos, metais, cerâmica). | Amplo – Metais, plásticos, e compósitos. | Amplo – Principalmente plásticos e metais. |
| Personalização | Alto – Ideal para sob medida, baixo volume, peças personalizadas. | Peças de baixa padronização. | Moderado – Limitado às capacidades do molde. |
| Escala de Produção | Melhor para baixo volume, complexo, e peças personalizadas. | Ideal para alto volume, peças de alta precisão. | Melhor para produção em massa de peças simples. |
9. Conclusão
3A impressão D continua a remodelar as indústrias, oferecendo flexibilidade sem precedentes, eficiência, e inovação.
Embora tenha limitações nas propriedades do material e na escalabilidade, avanços contínuos na fabricação híbrida, Integração da IA, e materiais sustentáveis aumentarão ainda mais suas capacidades.
LangHe é a escolha perfeita para suas necessidades de fabricação se você precisar de serviços de impressão 3D de alta qualidade.
Entre em contato conosco hoje!
Referência do artigo: https://www.hubs.com/guides/3d-printing/