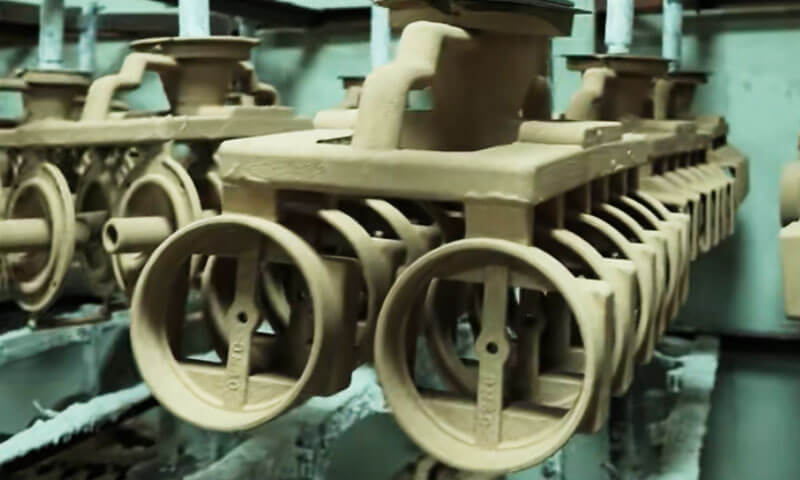
Ik ben geroepen voor meer klepflensafkeuringen dan ik wil tellen, en het gesprek begint meestal op dezelfde manier.
De kwaliteitsmanager houdt een flens omhoog, wijst naar het afdichtingsvlak, en zegt: “We hebben barsten. Het gietstuk scheurt.”
Negen van de tien keer, het scheurt niet. Het is een rimpel defect– een oppervlakkige vouw die er alarmerend uitziet, maar een heel andere oorsprong en een heel andere genezing heeft.
Als je een rimpel als een hete traan behandelt, u achtervolgt wekenlang de giettemperatuur en het profielontwerp en repareert het nooit.
Als je het goed herkent, je kijkt naar de coating, het schuim, en het vacuümsysteem binnen een dag.
Dit artikel is mijn veldanalyse van rimpeldefecten ductiel ijzer klepflenzen geproduceerd door het verloren schuimproces.
1. Hoe rimpeldefecten op nodulair gietijzeren klepflenzen te identificeren
Correcte identificatie van defecten is de eerste stap naar effectieve procescorrectie. Rimpeldefecten kunnen op hete tranen lijken, Koude sluitingen, of andere oppervlaktediscontinuïteiten, maar hun uiterlijk en onderliggende mechanismen zijn verschillend.

Typische oppervlaktekenmerken
Rimpeldefecten op verloren nodulair gietijzeren klepflenzen vertonen gewoonlijk de volgende kenmerken:
- Onregelmatige oppervlaktepatronen: Continu, kronkelend, of netwerkachtige lijnen verdeeld over het flensvlak.
- Licht depressieve gebieden: De getroffen gebieden kunnen ondiepe groeven of ongelijkmatige oppervlakteplooien vormen in plaats van scherpe, open scheuren.
- Koolstofhoudende sporen: Er kunnen zwarte of bruine resten zichtbaar zijn langs de kreukpatronen.
- Gelokaliseerde distributie: Defecten komen vaak voor op brede flensafdichtingsvlakken, dikke secties, en lokale thermische hotspots.
- Verwijderbare oppervlakteresten: In veel gevallen, slijpen verwijdert de koolstofrijke oppervlaktelaag en onthult relatief gezond nodulair gietijzer eronder.
Omdat klepflenzen afdichtingsoppervlakken bieden voor boutverbindingen, zelfs relatief ondiepe rimpels kunnen bewerkings- en inspectieproblemen veroorzaken.
Als het defect na de bewerking blijft bestaan, het kan de oppervlakteconditie die nodig is voor een betrouwbare afdichting aantasten.
Een praktische inspectiemethode is het slijpen van een representatief deel van het getroffen gebied.
Als het slijpen het patroon verwijdert en gezond metaal achterlaat, je hebt een rimpel. Als bij het slijpen een diepe geoxideerde breuk zichtbaar wordt, je hebt een hete traan. Ga niet verder voordat u dit onderscheid hebt gemaakt.
2. Vormingsmechanisme: Hoe de afbraak van EPS kreukeldefecten veroorzaakt
Het begrijpen van de afbraak van EPS is essentieel voor het beheersen van rimpels Lost schuim gieten.
Tijdens het gieten, gesmolten nodulair gietijzer komt in contact met het EPS-schuimpatroon.
De hitte zorgt ervoor dat het schuim uiteenvalt, gasvormige koolwaterstoffen produceren, vloeibare polymeerresten, en koolstofrijke afbraakproducten.
Deze producten moeten door de vuurvaste coating heen gaan of worden geabsorbeerd voordat ze in het omringende droge zand- en vacuümsysteem ontsnappen.
De coating heeft dus twee belangrijke functies: het moet bestand zijn tegen het gesmolten metaal en voldoende permeabiliteit behouden voor het verwijderen van gasvormige en vloeibare patroonresten. Beide eigenschappen zijn van cruciaal belang voor een stabiele verloren schuimvulling.
De rol van de metaalcoatinginterface
Terwijl gesmolten ijzer de vormholte binnendringt, het verwarmt en ontleedt het schuimpatroon continu.
Ideaal, de gasvormige en vloeibare afbraakproducten bewegen door de coating en worden geëvacueerd door het onderdruksysteem.
Echter, wanneer de coating onvoldoende doorlaatbaarheid heeft of het afvoervermogen onvoldoende is, de ontledingsproducten hopen zich op nabij het oprukkende metaalfront.
De resulterende reeks is doorgaans:
- Gesmolten ijzer verwarmt en ontleedt het EPS-patroon.
- Er vormen zich gasvormige en vloeibare ontledingsproducten op het grensvlak van metaal en schuim.
- De producten ondervinden weerstand bij het passeren van de vuurvaste coating.
- Vloeibare polymeerresten en koolstofrijk materiaal hopen zich plaatselijk op.
- Het voortschrijdende metalen front beweegt over het achtergebleven residu of houdt het vast.
- Het vastgehouden materiaal veroorzaakt oppervlakterimpels, koolstofhoudende plooien, of gerelateerde oppervlaktedefecten na stolling.
Onvolledige pyrolyse en achtergebleven koolstofhoudende resten zijn gevestigde oorzaken van rondingen en vouwen in verloren schuimijzergietstukken.
Waarom dikke klepflenzen bijzonder kwetsbaar zijn
Het flensgedeelte is vaak dikker dan de aangrenzende kleplichaamwand. Hierdoor ontstaat een lokale thermische hotspot met een langzamere afkoelsnelheid en een langere stollingsperiode.
In deze regio kunnen verschillende omstandigheden samenkomen:
- Het brede flensvlak biedt een relatief groot oppervlak voor coating- en patrooninteractie.
- Lokale accumulatie van coatings kan de afstand die afbraakproducten moeten afleggen vergroten.
- Dikke delen houden de warmte langer vast, het verlengen van de periode gedurende welke vloeistofresten op het grensvlak van de metaalcoating kunnen achterblijven.
- De positie van de flens in de mal kan een relatief lang of beperkt gasafvoerpad creëren.
Als het coating- en vacuümsysteem de ontledingsproducten niet kunnen verwijderen in de snelheid waarmee ze worden gegenereerd, koolstofrijk materiaal kan vast blijven zitten tegen het metalen oppervlak.
Het resultaat is vaak een kronkelend rimpelpatroon dat zich concentreert op het flensvlak.
Het cruciale probleem is niet alleen de hoeveelheid EPS-afbraakgas. Het gaat erom of het volledige evacuatietraject – van het metalen front via de coating en het droge zand tot aan de vacuümuitlaat – de gegenereerde producten tijdens het vullen kan verwerken.
3. Belangrijkste oorzaken van kreukeldefecten in verloren nodulair gietijzeren klepflenzen
Rimpelvorming is meestal het gevolg van verschillende op elkaar inwerkende procesomstandigheden.
Voor klepflenzen geproduceerd met coatings op waterbasis, het onderzoek moet beginnen met het drogen van de coating en de permeabiliteit voordat wordt overgegaan op patroonkwaliteit, gieten, vacuüm, en zandverdichting.
3.1 Vuurvaste coating op waterbasis: Onvoldoende droging en lage permeabiliteit
Problemen met coatings op waterbasis behoren tot de belangrijkste oorzaken om te onderzoeken, vooral wanneer er herhaaldelijk rimpels optreden op dikke flensoppervlakken.
Onvolledige droging van de coating
Coatings op waterbasis zijn afhankelijk van het verwijderen van vrij vocht vóór het gieten.
Een coating die er aan de buitenkant droog uitziet, kan nog steeds vocht vasthouden in de interne laag, vooral als de aangebrachte coating dik of oneffen is.
Wanneer gesmolten ijzer de mal binnendringt, restvocht verdampt snel. De resulterende stoom verhoogt de lokale gasgeneratiedruk en kan de beweging van EPS-afbraakproducten door de coating verstoren.
Als de gasafvoercapaciteit onvoldoende is, het is waarschijnlijker dat het grensvlak van de metaalcoating vloeibare en koolstofhoudende resten vasthoudt.
Dit probleem doet zich vooral voor wanneer de productie afhankelijk is van het uiterlijk van het oppervlak in plaats van te bevestigen dat de gehele coatinglaag is opgedroogd.
Voor dikke klepflenzen, het risico neemt toe wanneer:
- De coating hoopt zich op op het horizontale flensvlak.
- De coatinglaag is dikker dan op het omringende patroon.
- De droogtijd is onvoldoende voor de werkelijke laagdikte.
- De luchtcirculatie is slecht rond verzonken of afgeschermde oppervlakken.
- Het productieschema verplaatst patronen naar het vormen voordat ze volledig droog zijn.
Onvoldoende doorlaatbaarheid van de coating
Zelfs als de coating volledig droog is, de doorlaatbaarheid ervan kan nog steeds onvoldoende zijn.
Een te fijne verdeling van vuurvast poeder kan de grootte en connectiviteit van de poriën in de gedroogde coating verminderen.
Overmatige toevoeging van bindmiddel kan ook effectieve gasdoorgangen afsluiten na drogen en verwarmen.
In sommige gieterijen, extra fijn vuurvast poeder wordt toegevoegd om de weerstand tegen metaalpenetratie en zandverbranding te verbeteren.
Echter, als de formulering te compact wordt, de resulterende coating kan de permeabiliteit verliezen die nodig is voor het verwijderen van vloeibare en gasvormige EPS-resten.
De coating moet daarom drie eigenschappen in evenwicht brengen:
- Vuurvastheid tegen gesmolten nodulair gietijzer.
- Voldoende sterkte om het schuimpatroon te beschermen en metaalpenetratie te weerstaan.
- Voldoende permeabiliteit voor de evacuatie van afbraakproducten.
Ongelijkmatige laagdikte op het flensvlak
Tijdens het dippen, poets, of spuiten, coating kan naar het horizontale flensoppervlak vloeien en zich ophopen rond de buitenrand of verzonken gebieden.
Een plaatselijk dikke coating zorgt voor een grotere weerstand tegen gas- en vloeistoftransport dan een gelijkmatig aangebrachte laag.
Als gevolg hiervan, het flensvlak kan een voorkeurslocatie worden voor de ophoping van residu, zelfs als de gemiddelde laagdikte acceptabel lijkt.
Besteed bijzondere aandacht aan de achterkant van de flens, omgeving met boutgaten, hoeken, en overgangen tussen de flens en het kleplichaam.
3.2 EPS-schuimpatroonkwaliteit
Het schuimpatroon bepaalt de hoeveelheid en verdeling van het materiaal dat tijdens het gieten moet worden afgebroken. Een slechte patroonkwaliteit kan de belasting van het coating- en vacuümsysteem vergroten.
Overmatige EPS-patroondichtheid
Een hogere schuimdichtheid betekent meer polystyreenmateriaal per volume-eenheid. Tijdens ontbinding, dit vergroot de hoeveelheid polymeerproducten die uit de mal verwijderd moeten worden.
In de hier beschreven productieomstandigheden, een EPS-dichtheid boven 22 kg/m³ moet worden behandeld als een waarschuwingsvoorwaarde voor het risico op rimpels, vooral voor dikke flenspatronen met beperkte gasafvoercapaciteit.
Dit is een processpecifieke besturingsreferentie, geen universele dichtheidslimiet voor alle verloren schuimgietstukken.
De juiste dichtheid moet ook voldoen aan de patroonsterkte, dimensionale stabiliteit, en verwerkingsvereisten.
Slechte kraalfusie
Onvoldoende versmelting tussen EPS-kralen kan interne gaten en een ongelijkmatige patroonstructuur achterlaten.
Dergelijke defecten kunnen niet-uniforme verwarming en ontleding veroorzaken, het creëren van onregelmatige gas- en vloeistofresidu-afgifte tijdens het vullen van de mal.
Een slechte versmelting kan ook de consistentie van het coatingoppervlak en de patroonintegriteit beïnvloeden.
Als gevolg hiervan, de coating biedt mogelijk geen uniforme dekking, en lokale ontledingsproducten kunnen verschillende ontsnappingsomstandigheden tegenkomen.
Patroondichtheid en kraalfusie moeten daarom samen worden gecontroleerd in plaats van onafhankelijk te worden beoordeeld.
3.3 Giettemperatuur en vulomstandigheden
Giettemperatuur en vulgedrag hebben een grote invloed op hoe snel het EPS-patroon ontleedt en hoe effectief het voortschrijdende metalen front het vervangt.
Giettemperatuur te laag
Nodulair gietijzer met verloren schuim vereist een hogere giettemperatuur dan grijs ijzer, omdat de schuimafbraak warmte absorbeert en omdat het nodulair gietijzer zelf een smaller vloeibaarheidsvenster heeft.
In mijn ervaring, dit betekent vaak gieten in de buurt van 1,400–1.480°C Afhankelijk van de dikte van de sectie, met zware secties naar het bovenste uiteinde.
Dat is eerder een algemene winkelrichtlijn dan een universele regel; het punt is dat de temperatuur voldoende moet zijn voor volledige pyrolyse.
Wanneer de ijzertemperatuur onvoldoende is, het EPS valt niet volledig uiteen.
Een grote hoeveelheid stroperige vloeibare restkoolstof blijft, en het kan niet worden vergast tot kleine moleculen die door het vacuüm kunnen worden geëxtraheerd. De resterende koolstof blijft op het grensvlak en vormt de rimpel.
De dikke flens-hotspot koelt langzaam af, dus het lijkt erop dat de temperatuur daar minder kritisch is.
In de praktijk, het tegendeel is waar: als de binnenkomende metaaltemperatuur onvoldoende is, het probleem wordt juist vergroot omdat de pyrolyse onvolledig is en de verblijftijd lang is.
Vulsnelheid te snel
Wanneer het ijzer zich snel over het flensvlak verspreidt, het kan sluit het uitlaatkanaal van de coating in dat gebied vrijwel onmiddellijk af.
Het schuim onder en achter dat afgesloten gebied blijft ontbinden, maar de producten zitten nu vast tussen het metaal en de coating en kunnen niet meer naar buiten.
Snel vullen wordt vaak geïntroduceerd om een cold shut of een misrun op te lossen. Het lost dat probleem op en creëert dit probleem.
De vulsnelheid moet worden afgestemd op de afzuigcapaciteit van de coating, niet alleen op de vulbehoefte van de caviteit.
3.4 Vacuümsysteem en gasevacuatie
Het vacuümsysteem zorgt voor het drukverschil dat nodig is om de afbraakproducten door de coating en het omliggende droge zand te bewegen.
Onvoldoende of onstabiele negatieve druk
Als de onderdruk te laag is, het systeem levert mogelijk niet voldoende aandrijfkracht om gas- en vloeistofresten uit de mal te verwijderen.
Drukinstabiliteit tijdens het gieten is net zo belangrijk. Een vacuümdaling tijdens de vulfase kan de gasevacuatie onderbreken op het moment dat de EPS-ontledingssnelheid hoog is.
Dikke flensgebieden zijn bijzonder kwetsbaar als ze zich ver van het dichtstbijzijnde effectieve evacuatiepad bevinden.
Zelfs als de vacuümpomp normaal werkt, lange of beperkte stroompaden kunnen leiden tot lokale evacuatietekortkomingen.
Onvoldoende ventilatie achter de flens
Als de achterkant van de flens geen speciaal ontluchtingspad heeft, deze regio kan een dode zone voor gasevacuatie worden.
Het gas moet dan een langere route afleggen voordat het de vacuümuitlaat bereikt. Als de coating en de zanddoorlaatbaarheid ook laag zijn, Afbraakproducten kunnen zich ophopen nabij het flensvlak.
Waar het gietontwerp dit toelaat, Achter de flens en rond andere moeilijk te evacueren gebieden moeten speciale ventilatiekanalen of ventilatieribben worden overwogen.
3.5 Overmatige verdichting van droog zand
Het zand is de laatste fase van het uitlaattraject. Als het te compact is, het pad sluit.
Overmatige trillingen rond het flensvlak verdicht het droge zand, het verkleinen van de poriënruimte in de zandlaag.
De coating kan perfect zijn en het vacuüm kan sterk zijn, maar het gas moet nog steeds door het zand reizen om het vacuüm te bereiken.
Als de zandporiën worden samengedrukt, de weerstand stijgt, en de winning op die locatie onvoldoende wordt.
Het flensvlak is een groot vlak gebied, en het is precies daar waar operators de neiging hebben om grondig te trillen om een goede zandondersteuning te garanderen. De bedoeling is goed. Het resultaat is een geblokkeerd uitlaattraject.
De regel die ik geef is: compact genoeg om het patroon te ondersteunen, niet zozeer dat je het zand afsluit.
4. Differentiële diagnose: Rimpel versus. Hete traan vs. Andere oppervlaktedefecten
Het stellen van de juiste diagnose is meer dan de helft van het werk. Onderstaande tabel is degene die ik op de bank gebruik.
| Defect | Verschijning | Slijpgedrag | Oorzaak |
| Rimpel | Netwerk, kronkelend, depressief, koolstof sporen | Koolstof verwijderd, matrix intact | EPS-pyrolyseproducten zitten vast op het grensvlak |
| Hete traan | Lineair, open, scherpgerand | Er blijft een barst achter, geoxideerd | Terughoudendheid tijdens stollingscontractie |
| Aanbranden / penetratie | Ruw, zanderig, metaal-omhulselfusie | Moeilijk te verwijderen, schaal gebonden | Coating vuurvast falen, hoge giettemperatuur |
| Gasporositeit | Ronde gaten, ondergrond | Er blijft een gaatje achter | Gasinsluiting of vocht |
| Koud dicht | Lineaire naad, slechte fusie | Naad blijft | Lage giettemperatuur, Langzame vulling |
De zelfcontrole in drie stappen:
- Maal het gebied met patroon. Als het koolstofpatroon verwijderbaar is en de nodulair gietijzeren matrix eronder gezond is, het is een rimpel.
- Als bij het slijpen metaalscheuren zichtbaar worden, diepe gaten, en een geoxideerd breukoppervlak, het is een hete traan – een ander defect met een andere oorzaak.
- Als het oppervlak ruw en zanderig is, en slijpen onthult schaalmateriaal dat met het metaal is versmolten, het is doorbranden of penetratie, geen rimpel.
Sla deze stap niet over. De corrigerende maatregelen voor de drie gebreken overlappen elkaar slechts gedeeltelijk.
5. Op waterbasis vs. Coatings op alcoholbasis: Verschillende rimpelrisico's
Vuurvaste coatings op waterbasis en op alcoholbasis hebben een verschillend drooggedrag en gedrag bij hoge temperaturen.
Daarom, hun dominante oorzaken van rimpeldefecten zijn niet hetzelfde. Bij het wisselen tussen coatingsystemen, gieterijen moeten hun procescontroles dienovereenkomstig aanpassen in plaats van dezelfde corrigerende maatregelen toe te passen.
Coatings op waterbasis:
Het voornaamste risico is onvolledige droging en restvocht in de coatinglaag. Zelfs als het oppervlak droog lijkt, er kan vocht in de binnenlaag achterblijven.
Tijdens het gieten, dit vocht verdampt en kan de microporiën van de coating verstoppen, waardoor de effectieve permeabiliteit aanzienlijk wordt verminderd.
Als gevolg hiervan, EPS-afbraakproducten kunnen niet efficiënt ontsnappen en kunnen zich ophopen op het grensvlak van de metaalcoating, vorming van koolstofhoudende rimpels.
Coatings op alcoholbasis:
Het grootste risico is overmatig sinteren na ontsteking. Als de coating overmatige hitte ontvangt, de vuurvaste deeltjes ervan kunnen overmatig gesinterd raken, Een dichte vormend, glasachtige laag.
Dit vermindert de poriënconnectiviteit en beperkt het ontsnappen van EPS-afbraakproducten.
Hoewel het eindresultaat vergelijkbaar is met dat van coatingdefecten op waterbasis, de onderliggende oorzaak is thermische oververdichting in plaats van restvocht.
De corrigerende maatregelen moeten daarom aansluiten bij het coatingsysteem. Voor coatings op waterbasis, geef prioriteit aan volledige droging en vochtverificatie.
Voor coatings op alcoholbasis, focus op het beheersen van ontstekings- en sinteromstandigheden, samen met het optimaliseren van de coatingformulering.
6. Praktische oplossingen: Hoe rimpeldefecten te elimineren
Voor watergedragen coatingsystemen, de meest effectieve corrigerende strategie is om eerst de toestand van de coating aan te pakken, controleer vervolgens de patroonkwaliteit, stabiliteit bij het gieten, vacuüm prestaties, en doorlaatbaarheid voor droog zand.
Het gelijktijdig wijzigen van meerdere parameters maakt het moeilijk om de werkelijke oorzaak te achterhalen.
Een gecontroleerde aanpassingsvolgorde is betrouwbaarder en helpt voorkomen dat hetzelfde defect zich opnieuw voordoet in volgende productiebatches.
Prioriteit 1: Zorg voor volledige droging van de coating op waterbasis
Het drogen van de coating zou de eerste corrigerende actie moeten zijn wanneer er herhaaldelijk kreukeldefecten op de klepflensvlakken verschijnen.
Het doel is om restvocht uit de gehele coatinglaag te verwijderen, niet alleen een droog ogend oppervlak produceren.
Aanbevolen maatregelen omvatten:
- Zorg voor een gecontroleerde droogtemperatuur en houdtijd, afhankelijk van de laagdikte, patroon geometrie, en vereisten van coatingleveranciers.
- Zorg voor voldoende warmeluchtcirculatie rond het flensvlak, achterkant, boutgaten, en verzonken ruimtes.
- Vermijd het verplaatsen van patronen tijdens het gieten voordat de coating volledig is opgedroogd.
- Controleer regelmatig het restvocht, vooral op dikke flenssecties en andere gebieden waar coating de neiging heeft zich op te hopen.
- Voorkom overmatige opbouw van coating tijdens het dompelen of borstelen.
- Zorg voor consistente droogomstandigheden tussen productiebatches.
Een veelgemaakte fout is om voor elk patroon dezelfde droogtijd te gebruiken, ongeacht de laagdikte en geometrie.
Dikke flenssecties, inbouwgebieden, en lokaal opgehoopte coatings hebben mogelijk meer tijd nodig om grondig te drogen.
Praktische aanbeveling: Zorg voor een specifiek drooginspectiepunt voor het flensvlak. Controleer of de coating volledig droog is voordat het patroon de vormlijn binnengaat.
Prioriteit 2: Optimaliseer de coatingformulering en permeabiliteit
Na bevestiging van volledige droging, evalueren of de coating het volume aan ontbindingsproducten dat door het EPS-patroon wordt gegenereerd, kan afvoeren.
Het belangrijkste doel is om voldoende gasdoorlaatbaarheid te behouden zonder dat dit ten koste gaat van de vuurvaste bescherming.
Aanbevolen aanpassingen zijn onder meer:
- Optimaliseer de deeltjesgrootteverdeling van vuurvast aggregaat.
- Introduceer een geschikte hoeveelheid grovere vuurvaste deeltjes om onderling verbonden poriën te behouden.
- Controleer de toevoeging van bindmiddel om overmatige sluiting van de poriën na drogen en verwarmen te voorkomen.
- Handhaaf een stabiele viscositeit en dichtheid van de slurry.
- Vermijd overmatige belasting van fijn poeder.
- Test de doorlaatbaarheid en laagdikte van de coating onder gecontroleerde productieomstandigheden.
Het evenwicht tussen vuurvaste bescherming en permeabiliteit is bijzonder belangrijk voor nodulair gietijzer, omdat het schuim tijdens het vullen bij hoge temperaturen een aanzienlijk volume aan ontledingsproducten genereert..
Een coating die te poreus is, kan het risico op metaalpenetratie vergroten, opbranden, of zandgerelateerde oppervlaktedefecten. Een te dichte coating kan de gasafvoer beperken en rimpels bevorderen.
De juiste formulering moet zowel voldoende vuurvastheid als voldoende permeabiliteit bieden.
Prioriteit 3: Verbeter de EPS-patroondichtheid en parelfusie
Het EPS-patroon moet een beheersbaar volume aan afbraakproducten genereren en een uniforme oppervlaktestructuur behouden.
De volgende controles worden aanbevolen:
- Houd de EPS-dichtheid binnen het gekwalificeerde bereik voor het gieten.
- Behandel de dichtheid hierboven 22 kg/m³ als waarschuwingstoestand onder de hier besproken productieomstandigheden.
- Controleer de kwaliteit van de kraalfusie tijdens patrooninspectie.
- Verwerp patronen met duidelijke interne gaten, slechte fusie, of plaatselijke vervorming.
- Zorg voor consistente schuimvormingsomstandigheden.
- Inspecteer de lijmverbindingen tussen patroondelen op overmatige lijmophoping of onvolledige hechting.
Voor dikke klepflenzen, besteed bijzondere aandacht aan de patroondichtheid en laskwaliteit rond het flenslichaam en de overgangen.
Een kleine variatie in patroonkwaliteit kan groter worden als het coating- en vacuümsysteem al dicht bij hun evacuatielimieten werkt.
Prioriteit 4: Stabiliseer de giettemperatuur en vulsnelheid
Gietparameters moeten worden beoordeeld nadat de omstandigheden van de coating en het schuimpatroon zijn geverifieerd.
Giettemperatuur:
Bevestig dat de werkelijke ijzertemperatuur bij het gieten voldoet aan de gekwalificeerde procesvereisten voor de nodulair gietijzeren kwaliteit en gietstructuur.
Vermijd extreem lage temperaturen die de vloeibaarheid verminderen en patroonvervanging belemmeren.
Tegelijkertijd, vertrouw niet op overmatige oververhitting om een slechte doorlaatbaarheid van de coating of een ontoereikend vacuüm te compenseren.
Gietsnelheid:
Zorg voor een continue en stabiele metaalstroom. Vermijd abrupte acceleratie die turbulente vulling veroorzaakt of lokale gasafvoerpaden snel afsluit.
Even, vermijd onnodig langzaam gieten waardoor het metalen front kan afkoelen en de vulcapaciteit verliest.
Poortontwerp:
Controleer de inlaatpositie en de vulvolgorde rond de flens.
Het poortsysteem moet de gecontroleerde progressie van het metaalfront bevorderen en turbulentie minimaliseren, voortijdige convergentie van het metaalfront, en lokale accumulatie van afbraakproducten.
Voor terugkerende rimpels in het gezicht, een nuttige aanpak is het vergelijken van het vulgedrag en de defectverdeling voor en na gecontroleerde poort- of stortaanpassingen.
Prioriteit 5: Zorg voor een stabiel vacuüm tijdens het gieten
Het vacuümsysteem moet tijdens het gehele vulproces voldoende en continue evacuatiecapaciteit bieden.
Aanbevolen maatregelen omvatten:
- Houd de negatieve druk tijdens het gieten in de gaten, in plaats van alleen de aanvankelijke vacuümmeting te controleren.
- Inspecteer vacuümleidingen, zeehonden, filters, en aansluitingen op lekkage of verstopping.
- Controleer of de vacuümdruk daalt tijdens de begin- of middenfase van het vullen.
- Controleer de locatie en het aantal vacuümaansluitingen.
- Voeg ventilatieribben of speciale ventilatiekanalen toe achter de flens waar de bestaande opstelling een dode zone voor gasevacuatie creëert.
- Controleer of het ontluchtingssysteem het volume van het ontledingsproduct aankan dat door het volledige patroon wordt gegenereerd.
De vereiste onderdrukinstelling moet worden vastgesteld door middel van productieproeven.
Het simpelweg verhogen van het vacuüm is niet altijd de juiste oplossing, omdat het resultaat ook afhankelijk is van de doorlaatbaarheid van de coating, droge zandconditie, kolf configuratie, en patroongeometrie.
Voor dikke flensgebieden die zich ver van de vacuümuitlaat bevinden, het verbeteren van de ontluchtingsroute kan effectiever zijn dan het maken van een algemene aanpassing van de vacuüminstelling.
Prioriteit 6: Beheers de droogzandverdichting rond de flens
Het droge zand dat de coating omringt, moet voldoende doorlaatbaar blijven zodat de ontledingsproducten naar het vacuümsysteem kunnen reizen.
Voor flensgebieden, de volgende maatregelen worden aanbevolen:
- Vermijd overmatige trillingen rond brede flensvlakken.
- Zorg voor een uniforme zandvulling rond het patroon.
- Voorkom lokale oververdichting nabij ventilatiekanalen.
- Controleer of het trillingsproces aanzienlijke verschillen in zanddichtheid tussen de flens en het kleplichaam veroorzaakt.
- Zorg voor voldoende verdichting om het patroon te ondersteunen en schimmelvervorming te voorkomen.
Het doel is niet om trillingen te minimaliseren. Onderverdichting kan patroonbeweging veroorzaken, dimensionale instabiliteit, of schimmelinstorting.
In plaats van, trillingen moeten voldoende patroonondersteuning bieden terwijl de onderling verbonden gasstroompassages in het zand behouden blijven.
7. Conclusie
Rimpeldefecten in verloren nodulair gietijzeren klepflenzen van schuim worden voornamelijk geassocieerd met het vasthouden van EPS-afbraakproducten op het grensvlak van de metaalcoating.
Dikke flenssecties zijn bijzonder kwetsbaar vanwege hun geometrie, distributie van coatings, en langere thermische blootstelling kan de evacuatie van gas- en vloeistofresiduen moeilijker maken.
Voor gieterijen die coatings op waterbasis gebruiken, het volledig drogen van de coating moet de eerste controleprioriteit zijn.
Onvoldoende doorlaatbaarheid van de coating, overmatige EPS-dichtheid, slechte kraalfusie, ongeschikte gietomstandigheden, onstabiel vacuüm, en overmatige verdichting van droog zand zijn aanvullende factoren die samen moeten worden geëvalueerd.
En LangHe, Voor een effectieve preventie van defecten is meer nodig dan het aanpassen van de giettemperatuur of het verhogen van het vacuüm.
Het hele proces: van voorbereiding van het EPS-patroon en het aanbrengen van de coating tot aan het drogen, schimmelverdichting, vacuüm evacuatie, en metaalvulling – moeten als een gecoördineerd systeem functioneren.
Repareer het uitlaattraject, en de rimpel verdwijnt. Dat is de hele discipline van verloren schuimgieten in één zin.
FAQ's
Hoe herken ik een rimpel van een hete traan??
Vermaal het defect. Als het koolstofpatroon wordt verwijderd en de matrix gezond is, het is een rimpel.
Als het slijpen een opening onthult, diep, geoxideerde metalen barst, het is een hete traan. De twee defecten hebben verschillende oorzaken en verschillende corrigerende maatregelen.
Waarom is het flensvlak de meest voorkomende locatie voor rimpels??
De flens is een dikke hotspot die langzaam stolt, waardoor pyrolyseproducten een lange verblijftijd krijgen.
Het flensvlak is ook een groot vlak gebied waar de coating de neiging heeft zich te verzamelen en dikker te worden, toenemende uitlaatweerstand. Het uitlaattraject is ook het langst aan het uiteinde van de flens.
Waarom is de giettemperatuur van belang bij kreukeldefecten??
Nodulair gietijzer met verloren schuim vereist een hogere giettemperatuur dan grijs ijzer.
Als de temperatuur onvoldoende is, De afbraak van EPS is onvolledig en er blijft een grote hoeveelheid stroperige vloeibare restkoolstof achter, die niet kunnen worden vergast tot kleine moleculen voor vacuümextractie.
Waarom veroorzaakt te veel trillen van het zand rimpels??
Overmatige trillingen compacteren het droge zand rond het flensvlak, het verkleinen van de poriënruimte in de zandlaag.
Het gas moet door het zand reizen om het vacuüm te bereiken, en of de zandporiën worden samengedrukt, de weerstand stijgt en de extractie wordt onvoldoende.