Perkhidmatan pemotongan logam yang komprehensif: berpaling, penggerudian, membosankan, merancang, pembicaraan, dan penggilingan. Pemesinan ketepatan untuk bahagian logam industri tersuai.
Kami telah beralih daripada kilang manual dan mesin pelarik kepada pusat CNC lima paksi dan pembuatan bahan tambahan.
Tetapi melalui semua itu, enam proses kekal sebagai tulang belakang pemotongan logam: berpaling, penggerudian, membosankan, merancang, pembicaraan, dan penggilingan.
Setiap kaedah lain—EDM, laser, waterjet—adalah pakar. Enam orang ini adalah generalis. Kuasai mereka, dan anda boleh membuat hampir apa sahaja.
Dalam artikel ini, Saya akan membimbing anda melalui prinsip teras setiap proses, ketepatan yang anda boleh jangkakan secara realistik, dan aplikasi di mana setiap satu bersinar.
Saya juga akan berkongsi beberapa pelajaran yang sukar diperoleh dari tingkat kedai—jenis perkara yang anda hanya pelajari selepas membuang beberapa bahagian.
1. Berpaling: Proses Utama untuk Komponen Putaran
Berpaling adalah salah satu proses pemesinan yang paling banyak digunakan untuk menghasilkan komponen putaran.
Semasa pusingan konvensional, bahan kerja berputar semasa alat pemotong pegun bergerak sepanjang arah paksi atau jejari untuk mengeluarkan bahan.
Susunan ini menjadikan pusingan amat berkesan untuk aci, bushings, lengan baju, pin, dan komponen lain dengan ciri silinder atau kon.

Prinsip Kerja dan Operasi Bersama
Alat pemotong mengeluarkan bahan dari bahan kerja berputar untuk menghasilkan permukaan yang diperlukan.
Dengan menukar geometri alat dan arah suapan, mesin bubut boleh melakukan beberapa operasi:
- Giliran luaran: Menghasilkan permukaan luar berbentuk silinder atau bertingkat.
- Pusingan dalaman: Membesarkan atau menamatkan lubang sedia ada.
- Menghadap: Menghasilkan muka hujung rata berserenjang dengan paksi putaran.
- Berpusing tirus: Mencipta permukaan kon.
- Grooving dan perpisahan: Menghasilkan alur atau memisahkan komponen daripada stok.
- Threading: Menghasilkan benang dalaman atau luaran menggunakan alat yang sesuai dan suapan disegerakkan.
- Memusing bentuk: Menghasilkan profil tertentu menggunakan alat berbentuk sesuai.
Memusing boleh dilakukan pada mesin pelarik konvensional, Pusat pusing CNC, dan mesin mill-turn.
Peralatan CNC amat berharga apabila komponen mengandungi berbilang diameter, alur, benang, dan ciri ketepatan yang mesti mengekalkan hubungan yang konsisten.
Pegangan Kerja dan Kawalan Ketepatan
Pegangan kerja mempunyai pengaruh langsung pada ketepatan pusingan. Chuck pemusatan kendiri tiga rahang menyediakan pemuatan pantas dan sesuai untuk banyak komponen bulat.
Chuck bebas empat rahang membenarkan pelarasan rahang individu dan berguna untuk bahan kerja yang tidak teratur atau aplikasi yang memerlukan penjajaran tepat.
Pusingan antara tengah sering diutamakan untuk aci panjang apabila mengekalkan penjajaran antara berbilang bahagian adalah kritikal.
Untuk lengan berdinding nipis atau lubang ketepatan, daya chucking yang berlebihan boleh mencacatkan bahan kerja.
Dalam kes ini, mandrel mengembang yang direka dengan betul, rahang lembut, atau susunan pengapit teragih lain mungkin memberikan kestabilan dimensi yang lebih baik.
Ketepatan dan Aplikasi Biasa
Pusingan konvensional biasanya mencapai gred toleransi dimensi IT7–IT8 dalam keadaan yang sesuai.
Pusingan CNC ketepatan boleh mencapai toleransi yang lebih ketat, bergantung pada mesin, bahan, pegangan kerja, alat pemotong, dan kaedah pemeriksaan.
Aplikasi biasa termasuk:
- Aci, gandar, pin, dan pengikat berulir
- Bushings, lengan baju, dan tempat duduk galas
- Silinder hidraulik dan komponen injap
- Bahagian peralatan berputar dan kelengkapan ketepatan
Berpusing secara amnya merupakan pilihan pertama apabila ciri dominan adalah berpusing.
Untuk komponen dengan permukaan rata yang luas, lubang silang, atau geometri tiga dimensi yang kompleks, pengilangan atau gabungan pemesinan pusingan kilang mungkin lebih cekap.
Hujung lantai kedai:
Jangan memandang rendah kepentingan geometri alat. Sudut rake positif mengurangkan daya pemotongan dan menambah baik kemasan permukaan pada aluminium.
Untuk keluli, garu negatif sedikit boleh memanjangkan hayat alat. Dan sentiasa periksa ketinggian tengah anda—kekurangan beberapa perseribu akan menyebabkan kemasan tirus dan buruk.
2. Penggerudian dan Membosankan: Dua Proses Pemesinan Lubang Penting
Pemesinan lubang adalah asas kepada pembuatan mekanikal. Penggerudian dan pengeboran sering digunakan bersama, tetapi mereka mempunyai tujuan yang berbeza.
Penggerudian terutamanya mencipta lubang, semasa membosankan membesarkan dan membetulkan lubang sedia ada untuk meningkatkan saiznya, Geometri, dan hubungan kedudukan.
Penggerudian: Mencipta Lubang dalam Bahan Pepejal
Penggerudian menggunakan gerudi berputar, lazimnya gerudi pintal, untuk menghasilkan lubang pada bahan pepejal. Gerudi berputar sambil memajukan secara paksi ke dalam bahan kerja.
Ia adalah proses yang cekap untuk menghasilkan lubang bolt, laluan minyak, lubang pelekap, dan lubang awal untuk pemesinan seterusnya.
Namun begitu, penggerudian tidak secara automatik menghasilkan lubang yang sangat tepat.
Gerudi boleh bersiar-siar kerana tepi pemotongan yang tidak rata, pemusatan yang lemah, permukaan masuk yang condong, ketegaran yang tidak mencukupi, atau daya pemotongan yang tidak konsisten. Pemindahan cip juga menjadi semakin sukar apabila kedalaman lubang meningkat.
Dalam pengeluaran praktikal, beberapa langkah membantu meningkatkan prestasi penggerudian:
- Hadapi atau tompok permukaan kemasukan apabila sesuai.
- Gunakan gerudi tengah atau gerudi titik yang sesuai untuk menetapkan kedudukan masuk.
- Pastikan kedua-dua bahagian tepi pemotong dikisar dengan betul dan seimbang.
- Pilih geometri gerudi yang betul, kelajuan pemotongan, dan suapan untuk bahan tersebut.
- Sediakan pemindahan cip yang berkesan, terutamanya untuk lubang yang dalam.
- Gunakan jig gerudi atau probing mesin apabila ketepatan kedudukan memerlukan kawalan tambahan.
Gred ketepatan:
Lubang as-gerudi biasanya dicapai IT10 hingga IT12 dengan Ra 12.5–6.3 µm. Lubang itu mungkin terlalu besar, luar pusingan, dan tidak lurus sempurna. Untuk kerja ketepatan, penggerudian hanyalah langkah pertama.
Urutan gerudi-rim klasik:
Untuk lubang yang memerlukan IT7–IT8 dan Ra 1.6–0.8 µm, ikut penggerudian dengan reamer. Untuk ketepatan yang lebih tinggi (IT6 dan Ra 0.4 μm), gunakan penggerudian → membosankan → reaming, atau penggerudian → pengisaran dalaman.
Hujung lantai kedai:
Gerudi mengembara adalah musuh. Sentiasa gerudi spot dahulu dengan pendek, gerudi tengah kaku. Untuk lubang yang dalam, gunakan kitaran peck-drilling untuk membersihkan cip.
Dan pastikan gerudi anda tajam—gerudi yang kusam akan mengeraskan permukaan dan menyukarkan pemesinan seterusnya.
Membosankan: Memperbaik Saiz Lubang, Geometri, dan Kedudukan
Boring mengeluarkan bahan dari permukaan dalaman lubang sedia ada menggunakan alat boring satu titik atau sistem berbilang tepi yang sesuai. Tidak seperti penggerudian, ia biasanya tidak mencipta lubang terus daripada bahan pepejal.
Membosankan amat berguna apabila lubang mesti memenuhi keperluan dimensi yang ketat atau mengekalkan hubungan terkawal dengan ciri lain.
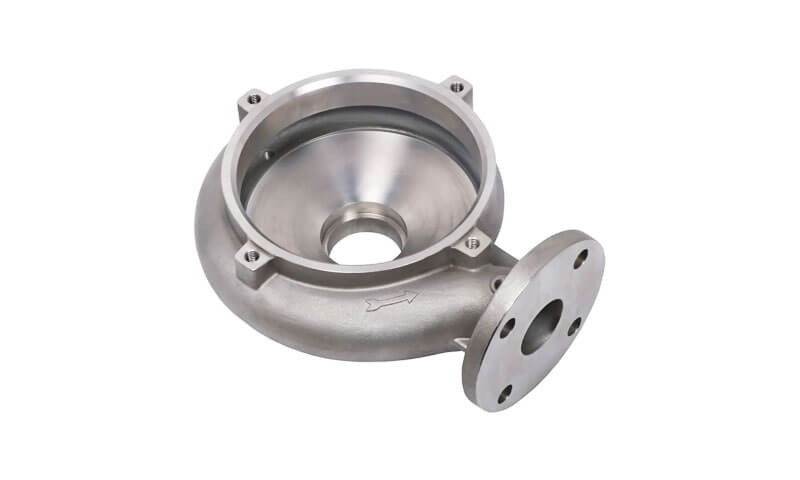
Ia digunakan secara meluas untuk perumah enjin, badan pam, Kes penghantaran, badan injap, dan komponen lain yang mengandungi lubang ketepatan.

Kelebihan utama membosankan termasuk:
- Pembetulan dimensi: Melaraskan lubang sedia ada kepada diameter yang diperlukan.
- Penambahbaikan geometri: Membantu mengawal kebulatan, silinder, dan kelurusan.
- Ketepatan kedudukan: Menubuhkan lubang berbanding dengan mesin terkawal atau datum lekapan.
- Keupayaan berdiameter besar: Menghasilkan gerudi yang tidak praktikal untuk menggerudi secara langsung.
Gred ketepatan:
Boring boleh capai IT7 hingga IT6 dan Ra 1.6–0.4 µm. Dengan kepala membosankan terapung, anda boleh memegang saiz dan kebulatan dalam beberapa mikron. Ia juga sangat baik untuk membetulkan ralat kedudukan yang ditinggalkan oleh penggerudian.
Hujung lantai kedai:
Bar yang membosankan terdedah kepada pesongan, terutamanya apabila digantung. Gunakan bar terbesar yang sesuai, simpan terjual ke tahap minimum, dan gunakan sisipan karbida atau cermet dengan jejari hidung kecil untuk kemasan.
Untuk lubang yang dalam, gunakan bar yang membosankan dengan redaman (anti-getaran) teknologi—ia adalah pengubah permainan.
3. Merancang: Penyelesaian Jimat untuk Permukaan Rata yang Besar
Perancangan ialah proses pemesinan konvensional yang menggunakan gerakan salingan linear relatif antara alat pemotong dan bahan kerja.
Bergantung pada konfigurasi mesin, sama ada alat atau bahan kerja melakukan strok pemotongan utama.
Bahan dikeluarkan semasa strok pemotongan, manakala pukulan pulangan biasanya tidak memotong.
Walaupun mengetam kurang biasa dalam pengeluaran volum tinggi moden, ia tetap berguna untuk bahan kerja yang besar, operasi penyelenggaraan, dan aplikasi di mana peralatan produktiviti tinggi khusus tidak wajar.
Prinsip Kerja dan Peralatan
Mesin pengetam biasa termasuk:
- Pembentuk: Alat pemotong bertindak balas merentasi bahan kerja yang agak kecil.
- Planer: Bahan kerja biasanya bergerak di bawah alat pemotong, menjadikan mesin sesuai untuk komponen yang besar dan berat.
- Slotters: Alat salingan menegak menghasilkan alur kekunci dalaman, slot, dan profil dalaman tertentu.
Perancangan boleh menghasilkan permukaan rata, langkah, alur, dan permukaan sudut terpilih.
Ia amat berguna apabila komponen terlalu besar atau janggal untuk dimesin secara ekonomi menggunakan peralatan pengilangan konvensional.
Ketepatan dan Had Proses
Mesin pengetam mempunyai perkakas yang agak mudah dan boleh memuatkan pelbagai jenis bahan kerja.
Namun begitu, gerakan salingan memperkenalkan pecutan dan nyahpecutan, manakala strok kembali mengeluarkan tiada bahan. Faktor ini mengehadkan kelajuan pemotongan dan produktiviti keseluruhan.
Operasi perancangan biasa mungkin mencapai gred dimensi IT9–IT11, dengan hasil yang lebih baik mungkin dalam keadaan yang menggalakkan.
Kekasaran permukaan biasanya jatuh sekitar Ra 1.6–6.3 μm, bergantung kepada geometri alat, suapan, bahan, dan keadaan mesin.
Perancangan sesuai untuk:
- Katil mesin besar dan permukaan panduan
- Komponen struktur berat
- Muka rata dan alur lurus
- Kerja pembaikan dan penyelenggaraan
- Pengeluaran sekeping tunggal dan kumpulan kecil
Hujung lantai kedai:
Perancangan adalah perlahan dan mempunyai strok pulangan terbiar, jadi ia jarang menjimatkan untuk pengeluaran. Tetapi untuk katil mesin sekali sahaja yang terlalu besar untuk kilang, ia selalunya satu-satunya pilihan.
Pastikan alat itu tajam dan kotak clapper berfungsi—jika alat itu menyeret pada pukulan kembali, anda akan merosakkan permukaan.
4. Broaching: Pemesinan Produktiviti Tinggi untuk Profil Berulang
Broaching ialah proses pemesinan yang menggunakan alat berbilang gigi khusus yang dipanggil broach.
Gigi meningkat secara progresif dalam ketinggian, membenarkan gigi berturut-turut mengeluarkan sejumlah kecil bahan sehingga profil yang diperlukan dihasilkan.
Tidak seperti pengilangan atau pengetam konvensional, yang mungkin memerlukan beberapa pas untuk menjana ciri, broaching selalunya boleh melengkapkan keseluruhan profil dalam satu pukulan atau hantaran berterusan.
Prinsip kerja
Setiap gigi broach mengeluarkan sebahagian terkawal elaun pemesinan.
Gigi pertama melakukan pemotongan kasar, gigi perantaraan mengeluarkan bahan tambahan, dan gigi akhir membentuk dimensi dan permukaan siap.
Broaching boleh dibahagikan kepada dua kategori utama:
- Pembicaraan dalaman: Menghasilkan alur kekunci dalaman, splines, lubang poligon, dan profil lain. Bahan kerja biasanya memerlukan lubang awal yang boleh dilalui oleh broach.
- Broaching luaran: Menghasilkan profil luaran, rumah pangsa, alur, dan kontur kompleks pada bahagian luar komponen.
Proses ini amat berkesan apabila geometri yang diperlukan diulang merentasi kumpulan pengeluaran yang besar.
Pertimbangan Ketepatan dan Alatan
Broaching biasanya mencapai gred toleransi IT7–IT9, dengan IT7–IT8 boleh dicapai untuk aplikasi yang sesuai dan alatan yang dikawal dengan baik.
Kekasaran permukaan sekitar Ra 0.4–1.6 μm adalah mungkin, bergantung pada bahan, reka bentuk alat, dan keadaan proses.
Kelebihan utamanya ialah kebolehulangan. Sekali bincang, lekapan, dan parameter mesin ditetapkan dengan betul, proses itu boleh memberikan dimensi yang konsisten dengan masa kitaran yang agak singkat.
Namun begitu, broach mahal, dan setiap alat direka bentuk untuk profil dan keperluan dimensi tertentu.
Reka bentuk alat, pembuatan, penyelenggaraan, dan kos penggantian mesti dipertimbangkan semasa perancangan proses.
Broaching biasanya digunakan untuk:
- Spline dalaman dan luaran
- Alur kekunci dan lubang poligon
- Transmisi dan komponen automotif
- Penghasilan berulang profil ketepatan
- Komponen yang memerlukan geometri konsisten merentas kelompok besar
Hujung lantai kedai:
Broaching adalah mahal kerana alat itu dibuat khas untuk setiap profil. Ia hanya masuk akal untuk pengeluaran volum tinggi (beribu-ribu bahagian).
Jika anda memerlukan alur kunci dalam aci sekali sahaja, gunakan slotter atau broach pada mesin pelarik—ia lebih perlahan tetapi jauh lebih murah.
5. Penggilingan: Proses Memotong Logam Paling Serbaguna
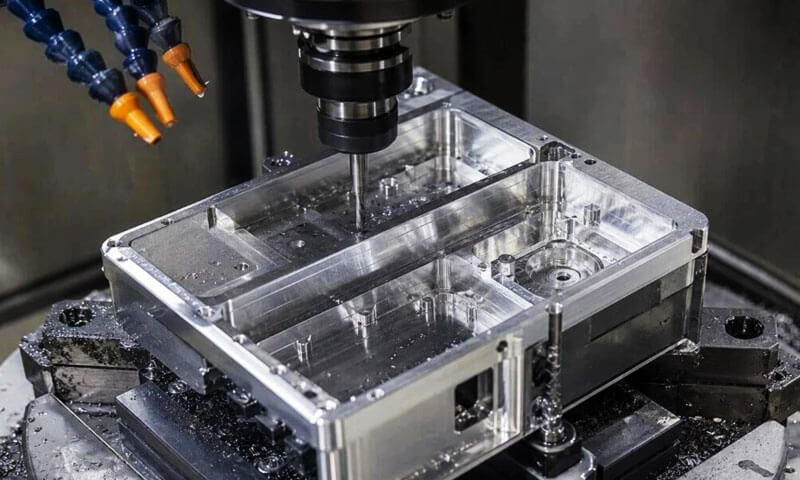
Penggilingan adalah salah satu proses yang paling banyak digunakan dalam pembuatan moden. Pemotong berbilang tepi berputar mengeluarkan bahan sementara bahan kerja atau meja mesin menyediakan gerakan suapan yang diperlukan.
Di pusat pemesinan CNC, pergerakan yang diselaraskan merentasi pelbagai paksi membolehkan penghasilan permukaan dan geometri yang kompleks.
Pengilangan sesuai untuk pelbagai bahan, termasuk aloi aluminium, keluli tahan karat, keluli aloi, titanium, tembaga, dan plastik kejuruteraan.
Namun begitu, geometri alat, Parameter pemotongan, pegangan kerja, dan strategi penyejuk mesti disesuaikan dengan bahan.
Operasi Pengilangan Biasa
Pengilangan boleh menghasilkan pelbagai ciri:
- Wajah penggilingan: Menghasilkan permukaan rata berserenjang dengan paksi pemotong.
- Pengilangan persisian: Menggunakan lilitan pemotong untuk permukaan mesin dan slot.
- Akhiri pengilangan: Menghasilkan poket, bahu, profil, dan ciri-ciri sempit.
- Pengilangan slot: Mencipta alur kekunci, T-slot, dan alur lain menggunakan pemotong yang sesuai.
- Pengilangan profil: Mengikuti kontur yang ditentukan untuk menghasilkan geometri dua dimensi atau tiga dimensi.
- Pengilangan rongga: Mengeluarkan bahan dari poket dan ciri dalaman yang kompleks.
- Pengilangan benang: Menghasilkan benang dalaman atau luaran menggunakan laluan alat pengilangan yang sesuai.
Pusat pemesinan CNC moden boleh menggabungkan operasi ini dalam satu persediaan, mengurangkan pengendalian dan membantu mengekalkan hubungan kedudukan antara ciri.
Pengilangan Konvensional, Mendaki Pengilangan, dan Penglibatan Alat
Dalam pengilangan konvensional, juga dikenali sebagai up milling, ketebalan cip meningkat daripada kira-kira sifar ke arah maksimum apabila kelebihan pemotongan melibatkan bahan kerja.
Dalam pengilangan panjat, atau pengilangan bawah, ketebalan cip biasanya bermula pada maksimum dan berkurangan ke arah sifar.
Pengilangan panjat selalunya menghasilkan kemasan permukaan yang lebih baik dan boleh mengurangkan gosokan dalam keadaan yang sesuai.
Ia biasanya lebih disukai pada mesin CNC moden dengan kawalan tindak balas yang berkesan dan ketegaran yang mencukupi.
Namun begitu, penggilingan panjat bukanlah pilihan terbaik secara automatik untuk setiap persediaan. Keadaan mesin, ketegaran bahan kerja, skala atau keadaan permukaan, penglibatan pemotong, dan kestabilan lekapan mesti diambil kira.
Ketepatan dan Aplikasi Biasa
Pengilangan konvensional biasanya mencapai gred IT8–IT10, manakala operasi pengilangan dan penamat CNC terkawal boleh mencapai IT7 atau toleransi yang lebih ketat pada ciri yang sesuai.
Kekasaran permukaan sekitar Ra 1.6–3.2 μm adalah perkara biasa dalam banyak aplikasi kemasan, walaupun kemasan yang lebih halus mungkin.
Pengilangan digunakan secara meluas untuk:
- Permukaan rata, langkah, dan muka melekap
- poket, slot, dan rongga kompleks
- Komponen acuan dan die
- Perumah dan kurungan ketepatan
- Enjin, pam, dan komponen injap
- Komponen berbilang muka yang memerlukan pemesinan CNC
Kekuatan terbesarnya ialah serba boleh. Apabila komponen termasuk beberapa ciri yang berbeza, Pengilangan CNC selalunya boleh menggabungkannya ke dalam urutan terkawal, mengurangkan perubahan persediaan dan meningkatkan kecekapan pembuatan keseluruhan.
Hujung lantai kedai:
Ketegaran adalah segala-galanya. Pastikan alat itu sesingkat mungkin, gunakan pemotong diameter terbesar yang sesuai dengan ciri tersebut, dan jangan kedekut kerja.
Saya telah melihat lebih banyak masalah sembang diselesaikan dengan menambah baik lekapan daripada menukar pemotong.
Fikiran Akhir: Alat yang Tepat untuk Kerja yang Tepat
Tiada proses pemotongan logam "terbaik".. Hanya ada yang paling sesuai. Aci harus diputar, bukan giling. Gergaji ketepatan sepatutnya bosan, tidak digerudi.
Alur kunci kompleks dalam seribu bahagian harus dirungkai, bukan giling. Katil mesin sekali sahaja harus dirancang jika anda tidak mempunyai kilang yang cukup besar.
Ahli mesin veteran tahu bahawa pilihannya adalah tentang mengimbangi Geometri, ketepatan, kelantangan, dan kos.
Anda tidak boleh membuat bahagian silinder pada kilang dengan cekap seperti pada mesin pelarik. Anda tidak boleh memegang mikron pada mesin gerudi. Anda tidak boleh membincangkan bahagian sekali sahaja secara ekonomi.
Jadi lain kali anda melihat lukisan, tanya diri sendiri: Apakah permukaan primer? Apakah ketepatan yang saya perlukan? Berapa bahagian? Mesin apa yang saya ada? Jawapan akan menunjukkan anda kepada proses yang betul.
Dan ingat—proses terbaik ialah proses yang menyelesaikan kerja dengan betul, menepati masa, dan dengan kos yang berpatutan. Itulah tujuan kami di sini.
Soalan Lazim
Apakah perbezaan antara penggerudian dan membosankan?
Penggerudian mencipta lubang daripada bahan pepejal menggunakan gerudi berbilang mata.
Boring membesarkan dan menapis lubang sedia ada menggunakan alat satu titik. Membosankan adalah lebih tepat dan boleh membetulkan lokasi dan penjajaran.
Bilakah saya harus menggunakan pengetam dan bukannya pengilangan?
Perancangan adalah yang terbaik untuk yang besar, permukaan rata pada kerja sekali sahaja atau pembaikan di mana mesin pengisar tidak cukup besar. Ia jarang menjimatkan untuk pengeluaran.
Apakah ketepatan yang boleh saya jangkakan daripada pusingan standard?
IT7–IT8, dengan kekasaran permukaan Ra 3.2–1.6 µm. Selesai pusing boleh tahan IT6 dan Ra 0.8 μm.
Bagaimanakah saya menghalang pengembaraan gerudi?
Spot-drill dahulu, gunakan gerudi pendek yang kaku, pastikan gerudi tajam dan simetri, dan gunakan jig gerudi untuk pengeluaran.
Boleh membosankan mencapai ketepatan yang lebih baik daripada reaming?
Boring boleh betulkan kedudukan, penjajaran, dan saiz, menjadikannya lebih serba boleh untuk lubang besar atau kompleks. Reaming lebih cepat untuk yang kecil, lubang lurus.
Apakah proses terbaik untuk alur kunci dalam aci?
Untuk jumlah yang tinggi, pembicaraan. Untuk sekali sahaja atau pembaikan, gunakan slotter atau kilang alur kunci.