1. 導入
真鍮のインベストメント鋳造は、金属成形業界において独特の位置を占めています.
インベストメント鋳造の幾何学的自由度と魅力的な外観を組み合わせています。, 加工性, 黄銅合金の機能バランス.
細かいディテールが必要な部品に, 装飾的な品質, 中程度の腐食抵抗, ニアネットシェイプ効率, 真鍮鋳造は依然として利用可能な最も実用的なソリューションの 1 つです.
真鍮といえば装飾金具のイメージが強いですが、, 楽器, とハードウェア, その産業上の役割は外観だけではなく幅広い.
インベストメント鋳造では, 真鍮は複雑な形状の部品の製造に使用できます, 正確な詳細, 安定した再現性.
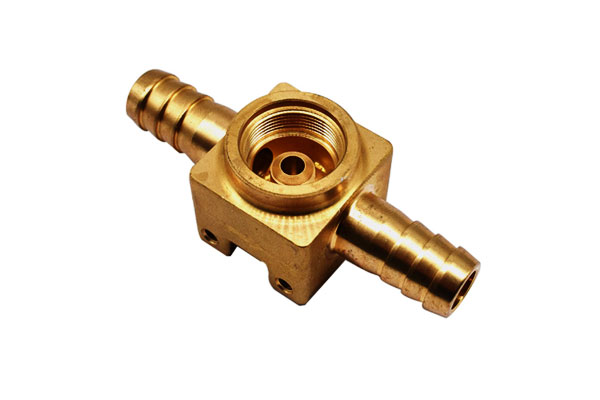
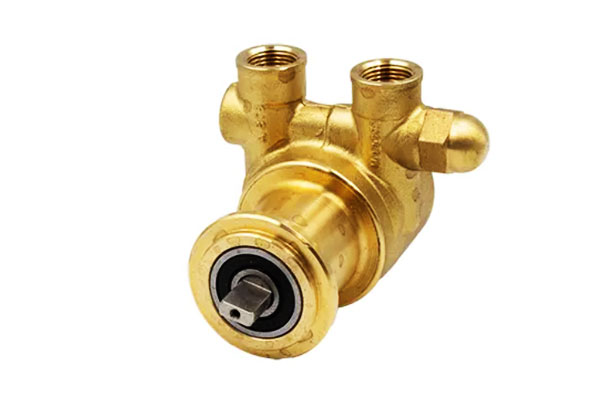
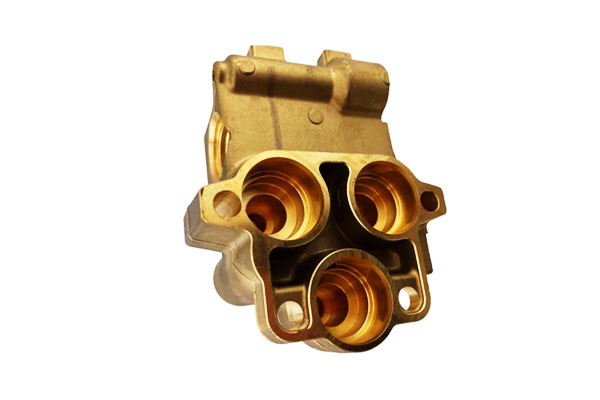
そのため、消費者向け製品だけでなく、, 配管ハードウェアにも, マリンアクセサリー, バルブ部品, 電気コネクタ, および精密機械部品.
2. 黄銅インベストメント鋳造とは
真鍮 インベストメント鋳造は、ロストワックスプロセスを使用して、詳細な形状と制御された寸法精度を備えた真鍮部品を製造する方法です。.
ワックスまたはポリマーのパターンを希望の形状に構築します, セラミックスラリーと耐火物を繰り返しコーティングしてシェルを形成します, そして溶け出した.
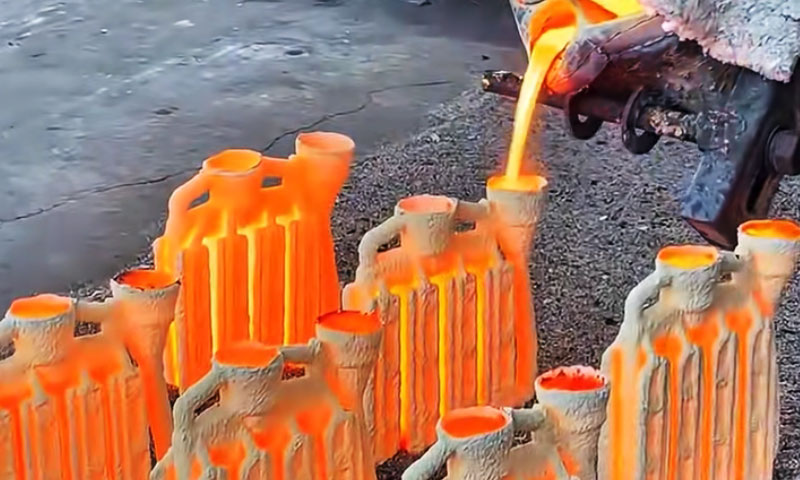
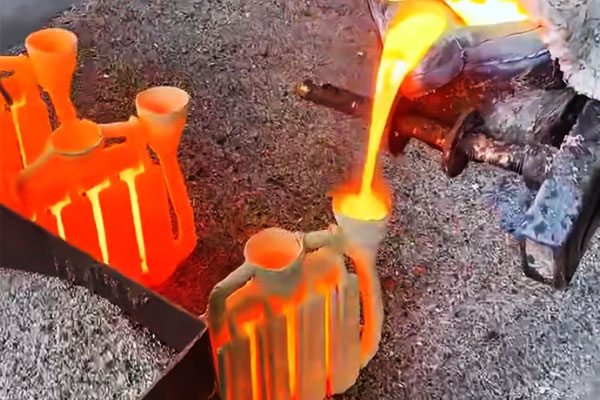
溶けた真鍮をキャビティに流し込みます, 固化します, そして後で掃除される, 終了した, そして検査されました.
このプロセスは、部品を機械加工だけで製造するのが困難または高価である場合に特に価値があります。.
真鍮のインベストメント鋳造により、設計者は複雑な輪郭を統合することができます, 内部パッセージ, 装飾面, 取り付け機能, 細部を 1 つのネットシェイプまたはニアネットシェイプのコンポーネントに統合.
実際には, このプロセスは、部品が次の条件のいくつかを一度に満たす必要がある場合に選択されます。:
- 詳細な形状
- 良好な表面外観
- 中程度の機械的性能
- 中程度の腐食抵抗
- 中小型部品の効率的な生産
- 機械加工と組立コストの削減
ここで、インベストメント鋳造は製造方法以上のものになります。. デザインの実現要因となる.
3. 真鍮が鋳造合金として異なる理由
真鍮は単一の合金ではなく、銅と亜鉛の合金の一種です, 時には少量の鉛を添加することもある, 錫, アルミニウム, マンガン, ターゲット性能に応じてシリコンまたはシリコン.
したがって、鋳造中の挙動は亜鉛含有量だけではなく影響を受けます。, 特定の合金バランスと意図された使用条件によっても異なります.
コアの冶金学的特性
| 財産 | 真鍮の動作 | 工学的意義 |
| ベースシステム | 銅亜鉛合金系 | 見た目のバランスを整えます, 加工性, および腐食抵抗 |
| 溶融挙動 | 銅よりも融解範囲が低い | 比較的アクセスしやすいキャスト条件に対応 |
| 流動性 | 良いから非常に良い | 微細な特徴や薄い部分の再現に役立ちます |
| 表面の外観 | 魅力的, 温かみのあるメタリック仕上げ | 装飾部品や目に見える部品として価値がある |
耐食性 |
多くの非過酷な環境で良好 | 配管に適しています, マリントリム, および一般的なハードウェア |
| 加工性 | 良いから素晴らしい, 合金依存 | 鋳造後の仕上げと精密なインターフェースをサポート |
| 密度 | 比較的高い | 高級感を与えますが、部品の重量が増加します |
| 亜鉛の挙動 | 高温では揮発しやすい | 慎重な溶融制御が必要 |
銅-亜鉛系の挙動
銅と亜鉛の系により、真鍮に特有のバランスの取れた特性が与えられます。.
銅は耐食性と導電性に貢献します, 亜鉛は流動性を改善します, 強さ, キャスト性.
2 つの比率によって、合金が延性のある装飾真鍮のように動作するかどうかが決まります。, 自由加工真鍮, またはより強力な構造の真鍮のバリエーション.
鋳造用, 最も重要な点は、真鍮が細かい空洞にうまく流れ込むことができるということです。.
そのため、細かい装飾に適しています, ねじ付きフィーチャー, コンパクトなコンポーネント形状. しかし, この同じシステムは多くの人が思っているよりも敏感です.
溶融物が過熱したり、保持時間が長すぎる場合, 亜鉛は揮発する可能性があります, 組成が変化し、欠陥のリスクが増加する.
溶融, 流動性, 亜鉛の揮発
真鍮は一般に純銅よりも低い温度で溶けます。, 炉の需要を削減するのに役立ちます.
また、金型によく流れ込む傾向があります, これが、複雑な鋳造品で優れたパフォーマンスを発揮する理由の 1 つです。.
しかし、その利点には注意が伴います: 亜鉛は銅よりも揮発性が高い, 過度の熱暴露により、最終的な合金の化学的性質が変化する可能性があります。.
亜鉛の損失が制御されない場合, キャストパーツの構成が不一致になる可能性があります, 強さに影響を与える, 色, 腐食挙動, そして収縮.
このため、黄銅鋳造には流動性と熱拘束の間の慎重なバランスが必要です。.
耐食性と表面品質
真鍮は多くの屋内で優れた耐食性を発揮します。, 配管, 適度な屋外環境.
一部のステンレス鋼やニッケル合金ほど耐食性はありません。, しかし、美観と適度な耐久性が重要な場合には非常に優れたパフォーマンスを発揮します。.
自然な視覚的な利点もあります. 真鍮には温かみがあります, 磨くことでさらに高級感が増す, メッキ, ラッカー塗装, または緑青.
このため, 真鍮のインベストメント鋳造は、部品が機能し、同時に洗練された外観を必要とする場合によく選択されます。.
4. インベストメント鋳造に使用される一般的な黄銅グレード
| 真鍮タイプ | 代表的な特性 | 一般的なグレード | 典型的なインベストメント鋳造 / 精密鋳造の用途 |
| 赤い真鍮 | 銅含有量が高い, 良好な腐食抵抗, 安定したキャスタビリティ | C83600, C83300 | バルブボディ, フィッティング, 配管金具, 装飾機能鋳造部品 |
| セミレッドブラス | バランスの取れた強さ, 耐食性, および加工性 | C84400, C84800 | 低圧バルブ, パイプフィッティング, ポンプ治具, マリンハードウェア |
| 黄色の真鍮 | 良い流動性, 中程度の強さ, 経済的で多用途 | C85800, C85900 | 配管部品, 一般的なハードウェア, 軽量継手, 装飾品 |
鉛の真鍮 / フリーマシンブラス |
優れた加工性, 良好なキャスティング動作 | C84500, C85700 | 精密継手, ネジ付きコンポーネント, バルブシート, 機械加工された鋳造部品 |
| 鉛フリー / 低い真鍮 | 環境コンプライアンスの向上, 良好な腐食抵抗 | C89510, C89833 | 水系コンポーネント, 衛生継手, モダンな配管金具 |
5. 黄銅インベストメント鋳造の工程の流れ
真鍮 投資キャスティング 古典的なロストワックス原理に従います, ただし、プロセスウィンドウは銅亜鉛合金の特定の挙動に合わせて調整する必要があります.
スチールまたはニッケルベースのインベストメント鋳造との比較, 真鍮には細心の注意が必要です 亜鉛の揮発, 酸化制御, シェルの化学, 収縮管理.
パターン設計とワックス注入
プロセスはコンポーネントレベルの設計の最適化から始まります. この段階で, ジオメトリは機能によって定義されるだけではありません, キャスタビリティーによっても.
フィレット半径, 壁の移行, ゲート位置は、応力集中を軽減し、凝固中の高温裂傷を回避するように配置する必要があります。.
真鍮鋳物は熱の不均衡に特に敏感です, したがって、セクションの突然の変更は可能な限り最小限に抑える必要があります。.
ジオメトリが完成したら, 低収縮の鋳造ワックスを注入し、高精度のワックスパターンを生成します。.
真鍮のインベストメント鋳造はニアネットシェイププロセスであるため, ワックスパターンの精度は最終パーツに直接影響します.
収縮許容値は、合金組成および予想される凝固挙動に従って慎重に確保する必要があります。.
適格な単一パターンがワックス ツリーに組み立てられ、バッチの一貫性と生産効率が向上します。.
ターゲットを絞ったセラミックシェルの製造
真鍮鋳造用のセラミックシェルは、鋼鉄または超合金鋳造に使用されるシェルとは異なる方法で設計する必要があります。.
真鍮には、 中性または低アルカリ性の耐火物システム 溶融合金と金型表面の間の化学的相互作用を軽減します。.
シェルの化学的適合性が低い場合, 界面反応により表面仕上げが劣化する可能性があります, 酸化物汚染が増加する, 寸法安定性が低下します.
フェースコートは通常、溶融ムライトやジルコン粉末などの微粒子耐火材料で構築され、キャビティの表面が滑らかになり、細部の再現性が向上します。.
バックアップ層は、浸透性を高めるために粗い耐火骨材を使用しています。, 機械的強度, および熱安定性.
複数回の浸漬, スタッコン, 制御された空気乾燥サイクルを使用して、シェル内の微細孔を除去し、注湯時の熱衝撃に対する耐性を向上させます。.
脱蝋および高温シェル焼結
脱ワックスは通常、ワックスパターンを迅速かつきれいに除去するために、蒸気または圧力を利用した方法で実行されます。.
加熱中に炭化した残留ワックスが炭素含有物を形成し、内部の健全性を損なう可能性があるため、これは重要です。.
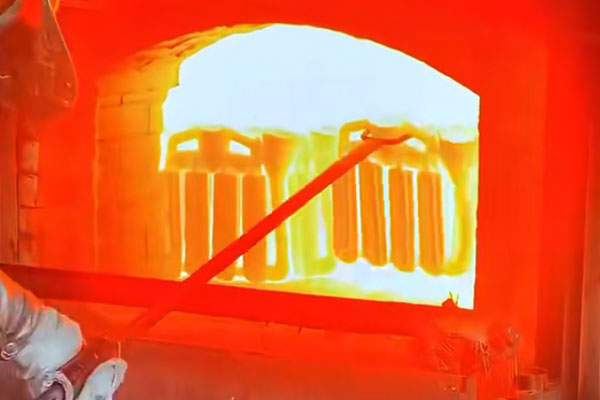
脱線後, セラミックシェルは約100℃で焼結されます。 950℃~1050℃ 残留水分を除去し、有機残留物を焼き切るため.
この焼結段階によりシェルが強化され、注湯前に型が安定します。. キャスト直前, シェルは約20℃に予熱されます 550°C〜650°C.
この予熱範囲は、溶融した真鍮と金型キャビティの間の熱ギャップを減らすのに役立ちます。, これにより冷温停止が最小限に抑えられます, ミス, 薄い部分の早期凍結.
溶解と制御された注入
溶解作業は真鍮の鋳造において最も重要な段階の 1 つです.
装入組成は対象となる合金の配合に注意深く一致させる必要があります, 表面の酸化を抑制し、亜鉛の損失を制限するために、溶解中に酸化防止カバー剤がよく使用されます。.
亜鉛は銅よりも揮発性が高いため、, 過度の過熱や長時間の保持は、最終組成を変化させ、機械的性能と外観上の性能の両方に影響を与える可能性があります。.
真鍮の鋳造はいくつかの注入ルートで実行できます。:
- 重力注入, コスト効率が重要な従来の構造部品または装飾部品に適しています.
- 低圧補助注湯, より優れたキャビティ充填とより安定した金属の流れが必要な場合に使用されます.
- 真空注湯, 酸化物の混入や空気の閉じ込めを最小限に抑える必要がある高精度部品や薄肉部品に適しています.
注湯温度は比較的狭い範囲内で厳密に制御する必要があります, 通常、周り 50°C, 真鍮には流動性と亜鉛の保持力のバランスが必要なため.
温度が低すぎる場合, 流動性が低下しミスランが起こりやすくなる. 高すぎる場合, 亜鉛の燃焼損失と酸化リスクが急激に増加.
段階的凝固と制御された冷却
真鍮鋳物の凝固挙動は、ゲートとライザーの設計を通じて慎重に指示する必要があります.
目的はプロモーションです 逐次凝固, ライザーから最終凍結ゾーンに向かって供給が行われる.
真鍮には収縮があるので、, 全体的には控えめですが, ホットスポットには、内部の空隙を防ぐために補助ライザーまたは供給サポートが依然として必要です.
厚壁ゾーンは、制御された方向性を持った方法で固化するように管理する必要があります。.
薄壁のセクション, 対照的に, 残留熱応力や高温裂傷を避けるために、十分にゆっくりと冷却する必要があります。.
この段階的な冷却戦略は、肉厚が混合された鋳物では特に重要です。, 熱の不均衡が原因で局所的な欠陥や歪みが生じる可能性がある場合.
鋳造後の仕上げと熱処理
固化およびシェイクアウト後, 偽り, ライザー, 残留シェル物質は除去されます. 用途に応じて表面仕上げを選択します.
一般的な仕上げ方法にはサンドブラストなどがあります。, 精密粉砕, 研磨, 装飾部品や高級部品の鏡面仕上げ.
特定の真鍮鋳物用, 特に、より複雑な相構造またはより高い残留応力ポテンシャルを持つもの, 250℃~350℃での応力除去焼鈍 推奨されます.
このステップは内部応力を軽減し、長期的な安定性を向上させるのに役立ちます。.
圧力がかかる部品やサービスクリティカルな部品, 熱処理は単なる仕上げではありません; それは信頼性戦略の一部です.
遅延応力腐食割れを防止し、長期にわたるサービスの一貫性を向上させます。.
最終品質検査
最終段階は品質検証です.
真鍮のインベストメント鋳造品は寸法検査を受ける必要があります, 目視による表面検査, 鋳造品が設計およびプロセス要件を満たしていることを確認するための金属組織学的分析.
バルブボディなどの耐圧部品用, 多くの場合、油圧気密性テストが必要です.
船舶用または屋外用サービスパーツ用, 環境耐久性を検証するには、塩水噴霧腐食試験も必要な場合があります。.
適切に管理された真鍮のインベストメント鋳造プロセスでは、次のことが実証されます。:
- 正確な寸法,
- きれいで滑らかな表面品質,
- 低気孔率,
- 安定した組成,
- 意図された動作条件下での信頼性の高いサービス動作.
6. 主要な技術的課題: 真鍮投資キャスティング
真鍮のインベストメント鋳造は、真鍮の流動性が良く、細部の再現性が高いため、一見すると簡単そうに見えます。. 実際に, しかし, それは技術的にデリケートなプロセスです.
主な問題点は、真鍮は単なる銅ベースの合金ではないということです。; それはです 亜鉛含有合金 溶解中のパフォーマンス, 注ぐ, 温度が変化すると凝固が急速に変化する可能性があります, 雰囲気, またはシェルの互換性が注意深く管理されていない.
亜鉛の揮発と組成ドリフト
真鍮鋳造における最も特徴的な課題は、 亜鉛の損失.
亜鉛は高温では銅よりも蒸発しやすい, そのため、長時間の過熱や過剰な保持時間により、注湯が始まる前に合金組成が変化する可能性があります。. これは小さな問題ではありません.
亜鉛含有量の変化は流動性に影響を与える可能性があります, 収縮挙動, 色, 耐食性, と機械的応答.
実際には, 組成ドリフトが発生する可能性があります:
- 鋳造時の流動性の低下,
- 仕上げ後の色ムラ,
- 機械的特性の変化,
- 酸化とドロスの形成の増加,
- バッチ間での不安定性.
このため, 真鍮鋳造では、熱拘束に対する溶融流動性のバランスをとる必要があります。. 過熱により一時的に流れが改善される場合があります, しかし、それは解決するよりも多くの問題を引き起こすことがよくあります.
酸化とドロスの生成
真鍮は溶解および注入中に酸化に非常に敏感です.
銅と亜鉛はどちらも酸化物を形成する可能性があります, しかし、酸化亜鉛の生成はスラグの体積を増加させる可能性があるため、特に問題があります。, 金属の清浄度を低下させる, 表面品質を妨げます.
溶湯の洗浄が不十分な場合、または注湯の乱流が高すぎる場合、酸化膜やドロスが鋳造物に閉じ込められる可能性があります。.
酸化関連の欠陥は多くの場合次のように現れます。:
- 表面の傷,
- 内部包有物,
- 粗い、または斑点のある仕上げ,
- 研磨やメッキの反応が悪い,
- 局所的な気孔率.
これにより、雰囲気制御と溶融物の清浄度がプロセスの成功の中心となります。.
気孔率と収縮欠陥
真鍮は流動性が良いのに, それはまだ脆弱です ガス気孔率 そして 収縮気孔率 供給と固化が適切に管理されていない場合.
真鍮の鋳物は細かい部分が多いため、, 薄い壁, またはコンパクトな形状, 局所的な摂食障害のリスクは現実的です.
空隙率に関連する一般的なメカニズムには次のものがあります。:
- 注ぐ際にガスが溜まってしまう,
- 凝固中に放出される溶存ガス,
- 厚肉部の立ち上がりが不十分,
- 方向性凝固が不十分,
- シェルに関連したキャビティへのガス放出.
視覚的に重要な部分では, 多孔性は、機能に直ちに影響を与えない場合でも拒否される場合があります。, 多くの場合、表面の完璧さが製品要件の一部であるため、.
高温割れおよび凝固感受性
特定の真鍮組成物は、最終凝固中に熱割れや熱裂けを受けやすくなります。.
これは、ジオメトリによってセクションの遷移が激しい場合に特に当てはまります。, 抑制された収縮, または局所的に高い熱応力.
真鍮は一般的に細部をうまく埋めます, ただし、適切に設計された供給経路とセクションのバランスが必要です.
リスクが増大するのは、:
- 壁厚の急激な変化,
- 鋭い内側の角,
- 拘束された凝固ゾーン,
- シェルの予熱が不十分,
- 不十分なフィレット設計.
これが、鋳造デザインが装飾的な作業ではない理由です. これは冶金管理戦略の一部です.
シェルの適合性と表面反応
セラミックシェルは、溶融した真鍮と接触しても安定した状態を維持する必要があります.
シェルの化学的性質がアルカリ性すぎる場合, 反応的すぎる, または焼結が不十分です, 界面反応により鋳造表面が劣化し、洗浄や仕上げが複雑になる可能性があります.
真鍮はその用途の多くが外観重視であるため、シェル表面の品質に特に敏感です。.
シェルが貧弱であると、次のような問題が発生する可能性があります。:
- 表面の粗さ,
- 汚れや変色,
- 侵入欠陥,
- 寸法忠実度の低下,
- 仕上げの不一致.
黄銅インベストメント鋳造用, したがって、シェルの品質は製品の価値を直接決定します。.
寸法精度と表面再現性
真鍮のインベストメント鋳造は、微細な形状を再現できるため、よく選択されます。. その利点は、プロセスが厳密に管理されている場合にのみ存在します。.
収縮手当, 金型温度, ゲートバランス, とメタルフローはすべて最終寸法に影響します.
ネジ領域では小さな偏差でも現れる可能性があります, シーリングサーフェス, 装飾的な特徴, またはフィッティングインターフェイス.
これは、次のような部分で特に重要です。:
- 見た目とフィット感は同じように重要です,
- 鋳造後の機械加工を最小限に抑える必要がある,
- 表面のディテールは製品のアイデンティティの一部です.
キャスト後のストレスとサービスの安定性
一部の真鍮鋳物は、不均一な冷却や拘束された形状により残留応力が残る場合があります。.
それらのストレスが管理されないと, コンポーネントが加工中に歪んだり、使用中に長期的な安定性の問題が発生したりする可能性があります.
要求の厳しい用途で, 応力は遅延亀裂や応力関連の腐食挙動にも寄与する可能性があります.
このため、選択した真鍮のグレードや使用条件では応力除去が必要になる場合があります。, 特にその部品が単なる装飾的なハードウェア以上の場合.
7. 重要なプロセス制御要素: 真鍮投資キャスティング
真鍮のインベストメント鋳造の品質は、限られた数の大きな影響を与える制御要因によって決まります。.
これらの変数は、個別の製造現場のアクションとしてではなく、統合されたプロセスウィンドウとして管理する必要があります。.
溶融温度制御
真鍮鋳造において温度管理は最も重要な要素です。.
溶解物は微細な形状を埋めるのに十分な温度でなければなりません, ただし、亜鉛の揮発や酸化が過剰になるほど高温ではありません。.
真鍮は組成に敏感なので, 多くの一般的な鋳造合金と比較して、許容可能な注入範囲は比較的狭い.
適切に制御された温度管理が役立ちます。:
- 合金組成を維持する,
- 亜鉛の損失を減らす,
- フローの一貫性を改善する,
- 酸化物の生成を制限する,
- バッチ間の品質を安定させる.
溶融保持時間
たとえ溶融温度が正しくても, 過度の保持時間は依然として品質を低下させる可能性があります.
真鍮は高温に長く留まります, 亜鉛が失われ、酸化物が取り込まれる可能性が高くなります.
このため, 溶融物は効率的に準備され、不必要な遅延なく注がれる必要があります。.
短い, 一般に、制御された熱曝露は、長時間の高温浸漬よりも優れています。.
雰囲気と酸化の管理
真鍮は酸化を最小限に抑える条件下で取り扱う必要があります。.
溶解時に酸化防止カバー剤を使用する場合があります, そして、溶融物は可能な限り空気に過度にさらされないよう保護する必要があります。.
クリーンメルトの実践によりドロスを低減, 包含リスク, そして仕上げの問題.
雰囲気のコントロールは特に重要です:
- 装飾的な部分,
- 薄肉鋳物,
- 精密フィッティング,
- プレミアムな表面仕上げ.
シェルの化学と熱処理
セラミックシェルは真鍮と化学的に適合し、注入温度で熱的に安定でなければなりません.
低アルカリ, 表面反応を防ぐために中性耐火物系が好ましい.
シェルの適切な焼結と予熱は、残留水分を減らし、注湯時の熱衝撃を制限するため、同様に重要です。.
シェルの準備は直接影響します:
- 表面の品質,
- キャビティの忠実度,
- ガス発生,
- ミスランのリスク,
- と不良率.
金型予熱温度
金型を適切な温度に予熱すると、真鍮が微細な部分に流れ込みやすくなり、早期凝固が減少します。.
シェルが冷たすぎる場合, ミスランや冷間停止が発生する可能性が高くなります. 熱すぎる場合、または制御が不十分な場合, 表面反応のリスクが増加する可能性がある.
予熱ウィンドウは次のように一致する必要があります。:
- セクションの厚さ,
- 一部の複雑さ,
- 合金組成,
- 注ぐ方法.
注湯方法とメタルフロー
重力注入の選択, 低圧注入, 真空補助注入は部品の複雑さと品質要件によって異なります.
- 重力注入 標準部品やコスト重視の生産に適しています.
- 低圧注入 充填の安定性が向上し、乱流を減らすことができます.
- 真空注湯 酸化物の混入や閉じ込められたガスを最小限に抑える必要がある場合に役立ちます.
適切な注入方法を実践すると、飛び散りのないスムーズなキャビティ充填が促進されます。, 乱流, または早期凍結.
ゲーティング, ライザー, と凝固設計
真鍮は凝固すると収縮します, そのため、ゲートおよびライザー システムは方向性凍結をサポートし、最終収縮を補償する必要があります。.
これは、厚いセクションや接合領域で特に重要です, ホットスポットが内部ボイドを生成する可能性がある場所.
効果的なゲート設計は次のとおりです。:
- ホットスポットに段階的にフィードを与える,
- 乱流を減らします,
- 孤立した収縮ゾーンを避ける,
- クリーンなメタルフローをサポート,
- シーケンスの固化を維持する.
合金組成の制御
真鍮の性能は銅と亜鉛の比率と微量添加物に大きく依存するため, 合金の配合は厳密に制御する必要があります.
わずかなずれでも色が変わることがあります, 強さ, 耐食性, そしてキャスト動作.
これは、鉛フリーまたは準拠の黄銅グレードに特に関係します。, 規制要件により構成の柔軟性が制限される可能性がある場合.
キャスト後の仕上げとストレスリリーフ
仕上げ戦略は、部品の機能的要件と視覚的要件に一致させる必要があります。. サンドブラスト, 研削, 研磨, コーティングとコーティングはすべて最終的な価値に影響します.
残留応力が懸念される場合, 応力除去焼鈍 250℃~350℃ 寸法安定性を向上させ、長期的なリスクを軽減するために、この範囲を使用できます。.
検査と検証
最終検査は形式的なものではありません. プロセス制御システムが動作しているかどうかを確認します. 真鍮鋳物はチェックする必要があります:
- 寸法,
- 表面の外観,
- 気孔率,
- 組成の一貫性,
- 該当する場合、気密性または漏れの完全性,
- 使用環境で必要な場合の耐食性能.
8. 黄銅インベストメント鋳造の利点と限界
利点
- 優れた詳細な複製
- 魅力的な外観
- 複雑な形状に適した流動性
- 中程度の腐食抵抗
- 多くの材種で強力な被削性
- ニアネットシェイプ効率
- 装飾部品や機能部品に適しています
制限
- 高温での亜鉛損失のリスク
- サイズ制限
- 比較的高い単価
- 多くの人が想定しているよりも酸化や組成ドリフトに対して敏感です
- 高温構造での使用には理想的ではありません
- 高強度合金と比較して機械的性能は中程度です
- 外観を維持するには慎重な仕上げが必要な場合があります
9. 黄銅インベストメント鋳造の代表的な用途
真鍮のインベストメント鋳造は複数の業界で使用されています.
装飾および建築用ハードウェア
- ハンドル
- ヒンジ
- 装飾金具
- 備品
- トリムコンポーネント
配管および衛生部品
- バルブ
- フィッティング
- カップリング
- コネクタ
- 水関連のハードウェア
海洋および沿岸アクセサリ
- 耐食性トリム
- フィッティング
- ハウジング
- 湿気の多い環境または塩分環境にさらされるハードウェア
電気および計装部品
- コネクタ
- 端子本体
- センサーハウジング
- 接触関連部品
機械および産業用部品
- 小さな歯車
- レバー
- ブラケット
- 精密ハウジング
- ねじ付きボディ
10. 他の製造ルートとの比較
真鍮部品の製造ルートを選択する場合, 決定が単一の要因に基づいて行われることはほとんどありません.
実際の選択は必要な形状によって異なります, 公差制御, 表面仕上げ, 生産量, 材料効率, および総仕上げコスト.
| 評価項目 | インベストメント鋳造 | 機械加工 バーストックから | 鍛造 | 砂鋳造 |
| に最適です | 細かいディテールを備えた複雑なニアネットシェイプ部品 | 単純な形状から中程度の形状の高精度部品 | シンプルな形状でより強力な部品 | 大きな部品または詳細に敏感でない部品 |
| ジオメトリの複雑さ | 高い | 適度 | 低から中程度 | 適度 |
| 表面仕上げ | 良いから非常に良い | 素晴らしい | 適度 | 公正なものから悪いものまで |
| 線形公差 | 良い; 通常、砂型鋳造よりも優れています, 精密加工より弱い | 素晴らしい | 良い | 公平 |
| 幾何公差 | 良い; 複雑な輪郭や薄い部分に適しています | シンプルな形がとても上手です, 加工設定によって制限される | 堅牢な形状に適しています, 複雑な形状にはあまり好ましくありません | 公平 |
| バッチ生産における寸法の一貫性 | 良い | 小〜中音量に最適 | 良い | 適度 |
| 材料利用 | 高い | 低い | 適度 | 適度 |
| 二次加工要件 | 低から中程度 | 中程度から高 | 適度 | 高い |
| ツーリングコスト | 適度 | 低から中程度 | 高い | 低い |
| 中量の場合の部品あたりのコスト | 競争力 | 加工時間によりさらに高くなることが多い | ツールのせいで高くなることが多い | 単純な部品の場合は低くなります, 仕上げが重い部品の場合は高くなる |
| 装飾部品への適性 | 素晴らしい | とても良い | 適度 | 公正に貧しい |
| 耐圧部品への適合性 | 良い, 合金- そしてデザインに依存する | 良い | とても良い | 適度 |
| 薄肉の細部への適合性 | 素晴らしい | 限定 | 貧しい | 限定 |
線形公差と幾何公差を解釈する方法
真鍮部品の製造において, 公差性能は 2 つの異なる次元で評価する必要があります:
線形公差 長さ方向の寸法精度を参照してください, 幅, 厚さ, 直径, または穴の位置.
幾何公差 平面度などの形状や位置関係の制御を指します。, 丸み, 並列処理, 同心, 対称, ねじれ, プロファイル精度.
11. LangHe Foundry は、フルサービスの真鍮鋳造サービス プロバイダーです
Langhe Foundry コンセプト開発から最終納品までプロジェクトをサポートするように設計されたエンドツーエンドの真鍮鋳造ソリューションを提供します.
パターンエンジニアリングの統合機能を搭載, 投資キャスティング, 機械加工, 表面仕上げ, および品質検査, Langhe Foundry 顧客が複雑な真鍮部品の要件を信頼できるものに変換するのに役立ちます, すぐに生産可能な部品.
プロジェクトにプロトタイプの検証が含まれるかどうか, 中小バッチ製造, または長期安定供給,
Langhe Foundry 寸法精度に注意を払い、カスタマイズされた真鍮鋳造プログラムをサポートします, 表面の品質, プロセスの一貫性, およびアプリケーション固有のパフォーマンス.
技術的なノウハウと迅速な生産サポートを組み合わせることで、, Langhe Foundry 装飾品の頼れるパートナーとして機能します。, 機能的な, および精密真鍮鋳造用途.
11. 結論
真鍮のインベストメント鋳造は成熟しています, 銅 - 亜鉛合金の特性に合わせた、費用対効果が高く、審美的に汎用性の高い精密ロストワックス製造技術.
その核心的な競争力は真鍮の低融点に由来します, 優れた流動性と低い凝固収縮率,
このプロセスは、他の真鍮製造方法と比較して、複雑な薄肉構造の形成と高品質の表面複製において比類のない利点をもたらします。.
サイズの制約と比較的高い単価の制限があるにもかかわらず, 黄銅インベストメント鋳造は依然として強い市場活力を維持しています
配管工学で, 機能的な信頼性と芸術的な美しさという二重の特性により、船舶用ハードウェアやハイエンドの装飾分野に幅広く使用されています。.
将来, 鉛フリー環境合金とインテリジェントシミュレーションプロセス技術の普及により,
黄銅インベストメント鋳造はコストのボトルネックをさらに解消し、用途の境界を拡大します, 世界のハイエンドのカスタマイズされた精密銅合金部品にとって不可欠なコアサポートプロセスになりつつあります.
FAQ
真鍮のインベストメント鋳造における最大の技術的困難は何ですか?
亜鉛の高温揮発と表面脱亜鉛腐食の抑制, これは、部品組成の均一性と長期的な耐食性を直接決定します。.
真鍮のインベストメント鋳造とダイカストの違いは何ですか?
インベストメント鋳造は、より緻密な内部微細構造を持つ複雑な中空アンダーカット構造をサポートします;
ダイカストは効率が高いという特徴がありますが、固有のガス気孔欠陥を持つ単純な固体部品に限定されます。.
飲料水付属品に最適な真鍮合金はどれですか?
鉛フリーのアルファベータ真鍮, 国際的な飲料水安全基準に準拠し、抗菌性能と適度な機械的強度を兼ね備えています。.
真鍮の鋳造にアルカリ性シェルではなく中性シェルを使用する理由?
アルカリ性耐火物は溶融黄銅と反応して脱亜鉛腐食を促進し、耐圧部品の寿命を縮めます。.
真鍮鋳物には鋳造後の熱処理が必要ですか?
熱応力を除去し、遅れ応力腐食割れを防ぐために、二相真鍮部品には応力除去焼鈍が必要です。;
単相装飾黄銅は実際の需要に応じて熱処理を省略できます.