


Dalam manufaktur modern, komponen bermaterial tunggal jarang memenuhi tuntutan kinerja penuh, estetika, dan fungsionalitas.
Produk masa kini harus tahan lama namun tetap nyaman, tahan air namun bernapas, dan rumit namun mudah dirakit.
Hal ini telah mendorong meluasnya adopsi proses manufaktur multi-bahan. Di antaranya, overmolding dan insert moulding adalah dua teknik yang paling penting dan sering dibandingkan.
Meskipun kedua istilah tersebut terkadang digunakan secara bergantian, mereka menggambarkan pendekatan manufaktur yang berbeda dan memecahkan masalah teknik yang berbeda.
Overmolding umumnya melibatkan pencetakan material kedua di atas substrat yang ada untuk membuat komponen multi-material.
Masukkan cetakan, sebaliknya, menempatkan sisipan yang telah dibentuk sebelumnya—seringkali logam—di dalam cetakan injeksi dan membungkus atau mengelilinginya sebagian dengan plastik.
Artikel ini memberikan komprehensif, perbandingan cetakan overmolding dan insert secara berdampingan.
1. Apa Itu Cetakan Berlebihan?
cetakan berlebihan adalah proses pencetakan injeksi di mana satu bahan dicetak di atas substrat yang sudah ada atau komponen yang telah dicetak sebelumnya untuk membuat bagian multi-bahan yang terintegrasi.
Komponen pertama biasa disebut dengan substrat, sedangkan bahan yang digunakan selama operasi pencetakan sekunder adalah bahan yang terlalu banyak cetakan.
Tergantung pada desain produk, substratnya mungkin termoplastik kaku, elastomer, komponen logam, atau bagian lain yang sudah dibentuk sebelumnya.
Komponen overmolded yang khas dapat menggabungkan material struktural yang kaku dengan material yang lebih lembut.
Misalnya, housing ABS yang kaku dapat menerima overmold TPE untuk memberikan pegangan yang nyaman, meningkatkan penyegelan, atau membuat permukaan luar yang protektif.
Tujuannya bukan sekadar menempatkan satu materi di atas materi lainnya. Antarmuka antara kedua bahan harus memberikan daya rekat yang memadai, retensi mekanis, atau kombinasi keduanya untuk menahan sifat mekanis produk yang diharapkan, panas, kimia, dan kondisi lingkungan.
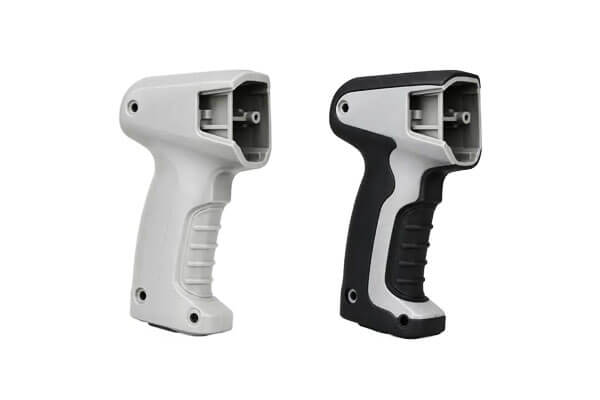
Cara Kerja Cetakan Berlebihan
Proses overmolding umumnya dimulai dengan produksi substrat.
Ini mungkin melibatkan operasi pencetakan injeksi terpisah, proses pemesinan, operasi stempel, Proses casting mati, atau metode produksi lainnya.
Setelah substrat diperiksa, itu ditempatkan di dalam cetakan kedua. Cetakan dirancang untuk mengekspos area yang perlu menerima material cetakan berlebih sekaligus menemukan dan menopang media secara akurat.
Bahan sekunder kemudian dipanaskan sampai suhu pemrosesan yang sesuai dan disuntikkan ke dalam rongga cetakan.
Ini mengalir di sekitar permukaan substrat yang ditentukan dan membentuk geometri luar yang diperlukan.
Setelah diisi dan dikemas, material mendingin dan mengeras sebelum komponen yang sudah jadi dikeluarkan.
Alur kerja yang khas adalah:
Produksi substrat → inspeksi substrat → pemuatan cetakan → penentuan posisi → injeksi bahan sekunder → pengepakan → pendinginan → ejeksi → inspeksi
Kualitas produk akhir sangat bergantung pada desain antarmuka. Jika adhesi kimia diperlukan, bahan substrat dan cetakan berlebih harus memiliki kompatibilitas yang memadai.
Jika retensi mekanis adalah mekanisme utama, substrat mungkin memerlukan alur, tulang rusuk, lubang, undercuts, atau fitur lain yang memungkinkan material kedua terkunci pada posisinya.
Kontaminasi permukaan merupakan pertimbangan penting lainnya. Minyak, debu, agen pelepasan, oksidasi, kelembaban, atau kontaminan lainnya dapat mengganggu daya rekat dan menyebabkan delaminasi atau pemisahan dini.
Bahan Overmolding Umum
Overmolding dapat menggunakan berbagai bahan termoplastik dan elastomer, tetapi tidak semua kombinasi material pada dasarnya kompatibel.
Pemilihan material harus mempertimbangkan suhu leleh, Kompatibilitas Kimia, penyusutan, koefisien ekspansi termal, kekerasan, fleksibilitas, karakteristik permukaan, dan kondisi layanan yang diharapkan.
Kombinasi umum meliputi:
| Bahan Substrat | Bahan Berlebihan | Tujuan Khas |
| ABS | TPE | Rumah dan pegangan dengan sentuhan lembut |
| komputer | TPE | Produk tahan benturan dengan permukaan ergonomis |
| Nilon | TPE/TPU | Genggaman industri dan antarmuka yang fleksibel |
| hal | TPE | Produk konsumen dan segel |
| PC/ABS | TPU | Permukaan pelindung dan ergonomis |
| Termoplastik kaku | LSR | Penyegelan dan komponen fleksibel khusus |
Aplikasi Overmolding yang Khas
Overmolding sangat berguna ketika produk harus menggabungkan kinerja struktural dengan kelembutan, fleksibilitas, penyegelan, isolasi, atau peningkatan ergonomi.
Overmolding biasanya digunakan untuk:
- Pegangan perkakas tangan
- Sakelar dan kontrol otomotif
- Rumah elektronik konsumen
- Komponen perangkat medis
- Perangkat yang dapat dipakai
- Perlindungan kabel dan kawat
- Komponen penyegelan
- Pegangan dan antarmuka ergonomis
- Penutup pelindung
- Kontrol peralatan industri
2. Apa itu Sisipan Cetakan?
Masukkan cetakan adalah proses pencetakan injeksi di mana komponen dibentuk sebelumnya, dikenal sebagai sebuah menyisipkan, ditempatkan di dalam cetakan injeksi dan kemudian sebagian atau seluruhnya dikemas dengan plastik cair.
Sisipannya sering kali terbuat dari logam, meskipun plastik, keramik, elektronik, dan komponen lain yang telah dibentuk sebelumnya juga dapat digunakan.
Berbeda dengan cetakan injeksi bahan tunggal konvensional, cetakan sisipan menggabungkan komponen yang diproduksi secara independen dengan plastik yang disuntikkan selama satu operasi pencetakan.
Plastik mengeras di sekitar sisipan, memproduksi bagian terintegrasi yang dapat menghilangkan operasi perakitan berikutnya.
Misalnya, sisipan berulir kuningan dapat ditempatkan di dalam cetakan dan dikelilingi oleh nilon.
Setelah dicetak, komponen yang dihasilkan berisi antarmuka logam berulir permanen tanpa memerlukan pemasangan sisipan berulir setelahnya.
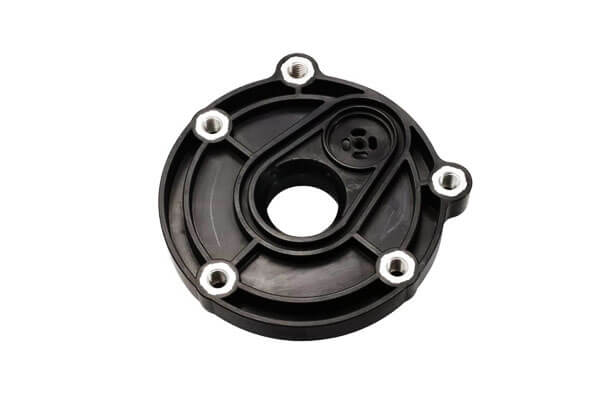
Cara Kerja Cetakan Sisipan
Pencetakan sisipan dimulai dengan pembuatan dan pemeriksaan sisipan. Keakuratan dimensi sangat penting karena sisipan harus terpasang dengan benar di dalam cetakan dan mempertahankan posisi yang ditentukan selama injeksi.
Sisipan kemudian ditempatkan ke dalam cetakan secara manual, secara semi-otomatis, atau melalui sistem pemuatan otomatis.
Perlengkapan khusus, pin, rongga, atau fitur retensi dapat digunakan untuk mencegah pergerakan.
Setelah cetakan ditutup, plastik cair disuntikkan di sekitar sisipan. Tekanan injeksi bisa sangat besar, jadi cetakan harus memberikan dukungan yang cukup untuk mencegah pergeseran sisipan, berubah bentuk, atau menjadi tidak selaras.
Plastik kemudian mendingin dan mengeras di sekitar sisipan. Setelah ejeksi, komponen yang sudah jadi diperiksa keakuratan dimensinya, masukkan posisi, kilatan, kekosongan, celah, dan cacat lainnya.
Urutan dasarnya adalah:
Masukkan manufaktur → masukkan inspeksi → masukkan pemuatan → pemosisian dan retensi → penutupan cetakan → injeksi plastik → pendinginan → ejeksi → inspeksi
Untuk manufaktur bervolume tinggi, pemuatan sisipan otomatis dapat diintegrasikan ke dalam sel cetakan. Hal ini dapat meningkatkan konsistensi siklus sekaligus mengurangi penanganan manual.
Bahan Sisipan Umum
Logam adalah bahan sisipan yang paling banyak dikenal karena memberikan sifat yang umumnya tidak dapat ditiru oleh plastik, seperti konduktivitas listrik yang tinggi, ketahanan benang, kekakuan, Pakai ketahanan, atau kekuatan mekanik lokal.
Bahan sisipan yang umum meliputi:
- Kuningan
- Baja tahan karat
- Baja karbon
- Aluminium
- Paduan tembaga dan tembaga
- Plastik rekayasa
- Keramik
- Komponen elektronik
Aplikasi Cetakan Sisipkan yang Khas
Cetakan sisipan biasanya digunakan ketika suatu produk memerlukan logam atau komponen lain yang telah dibentuk sebelumnya untuk diintegrasikan secara permanen ke dalam badan plastik.
Aplikasi tipikal termasuk:
- Bos berulir
- Konektor Listrik
- Terminal otomotif
- Rumah sensor
- Ganti komponen
- Instrumen medis
- Komponen penguatan struktural
- Konektor kabel
- Rakitan elektronik
- Komponen mekanis presisi
3. Overmolding vs Sisipkan Cetakan: Apa Bedanya?
Meskipun kedua teknologi tersebut mengintegrasikan banyak material atau komponen, logika manufaktur mereka berbeda.
Perbedaan yang paling sederhana adalah:
Overmolding menambahkan material baru di atas substrat yang sudah ada, sementara cetakan sisipan merangkum atau mengelilingi sisipan yang telah dibentuk sebelumnya dengan plastik cetakan injeksi.
Namun, terminologinya bisa tumpang tindih. Dalam beberapa konteks manufaktur, cetakan sisipan dapat dibahas sebagai bentuk overmolding yang lebih luas karena keduanya melibatkan bahan cetakan di sekitar komponen yang sudah ada sebelumnya.
Untuk komunikasi teknik, Namun, ada baiknya untuk membedakannya berdasarkan peran komponen yang sudah ada sebelumnya.
Perbandingan Overmolding vs Insert Moulding
| Faktor | cetakan berlebihan | Masukkan Cetakan |
| Tujuan utama | Gabungkan sifat material yang berbeda | Integrasikan sisipan yang telah dibentuk sebelumnya ke dalam plastik |
| Komponen yang sudah ada sebelumnya | Substrat | Menyisipkan |
| Substrat/sisipan umum | Plastik, elastomer, logam | Logam, plastik, keramik, komponen elektronik |
| Kombinasi yang khas | Plastik kaku + elastomer | Plastik + logam |
| Mekanisme antarmuka utama | Adhesi, saling mengunci secara mekanis, atau keduanya | Enkapsulasi, retensi mekanis, adhesi dalam beberapa kasus |
| Masalah desain utama | Kompatibilitas material | Masukkan posisi dan retensi |
| Aplikasi khas | Pegangan dengan sentuhan lembut | Sisipan logam berulir |
| Fungsi permukaan | Pegangan, segel, bantalan, perlindungan | Listrik, mekanis, struktural, pengancing |
| Otomatisasi | Sangat dapat diotomatisasi | Sangat dapat diotomatisasi, tetapi memasukkan pemuatan sangat penting |
| Risiko besar | Delaminasi atau ikatan yang buruk | Masukkan gerakan atau ketidaksejajaran |
4. Overmolding vs Sisipkan Cetakan: Pertimbangan desain
Persyaratan desain untuk cetakan berlebih dan cetakan sisipan berbeda terutama karena kedua proses mengelola antarmuka yang berbeda.
Overmolding berfokus pada penciptaan antarmuka yang andal antara media dan material yang mengalami overmolded, sementara cetakan sisipan berfokus pada penempatan yang akurat dan merangkum sisipan yang telah dibentuk sebelumnya dengan aman.
| Pertimbangan Desain | cetakan berlebihan | Masukkan Cetakan |
| Kompatibilitas material | Pilih substrat yang kompatibel dan material overmolding berdasarkan daya rekat, suhu leleh, penyusutan, kekerasan, dan ekspansi termal. | Pastikan sisipan dapat menahan suhu dan tekanan pencetakan tanpa deformasi atau ketidakstabilan dimensi. |
| Geometri & Ketebalan dinding | Pertahankan ketebalan cetakan berlebih yang seragam dan sediakan area ikatan yang cukup. Hindari perubahan ketebalan secara tiba-tiba yang dapat menyebabkan penyusutan, Warpage, atau ikatan yang lemah. | Berikan ketebalan plastik yang cukup di sekitar sisipan untuk kekuatan dan penggunaan alur, mendengus, lubang, atau bahu ketika retensi tambahan diperlukan. |
| Ikatan & Penyimpanan | Rancang antarmuka untuk adhesi kimia, saling mengunci secara mekanis, atau keduanya, tergantung pada kompatibilitas bahan. | Rancang fitur retensi dan enkapsulasi mekanis untuk menahan penarikan dan rotasi. |
| Gerbang & Aliran Material | Posisikan gerbang untuk mencapai pengisian yang seimbang dan meminimalkan garis las, jebakan udara, dan tekanan berlebihan pada antarmuka. | Kontrol aliran material dengan hati-hati untuk mencegah perpindahan sisipan, enkapsulasi yang tidak lengkap, atau tekanan berlebihan pada sisipan. |
Menyisipkan / Penempatan Substrat |
Substrat harus ditempatkan secara akurat dan dipegang dengan aman selama injeksi. | Penempatan sisipan yang tepat sangat penting; menemukan pin, kantong, perlengkapan, atau penempatan otomatis mungkin diperlukan. |
| Penyusutan & Ekspansi termal | Pertimbangkan perbedaan penyusutan dan ekspansi termal antara media dan cetakan berlebih untuk mencegah lengkungan, stres residual, dan delaminasi. | Pertimbangkan perbedaan ekspansi termal antara sisipan dan polimer, khususnya dalam aplikasi logam-ke-plastik, untuk mencegah variasi dimensi dan tekanan internal. |
| Draf & Penyemburan | Sediakan aliran udara yang cukup dan ejektor yang ditempatkan dengan benar untuk melepaskan komponen tanpa merusak cetakan berlebih atau antarmuka. | Rancang draft dan ejeksi dengan hati-hati untuk mencegah pergerakan sisipan, deformasi, atau kendor selama pembongkaran. |
Toleransi |
Perhitungkan dimensi media, ketebalan cetakan berlebih, penyusutan material, dan kemungkinan pergerakan antarmuka. | Perhitungkan dimensi sisipan, akurasi posisi, penyusutan polimer, dan lokasi penyisipan akhir. |
| Dfm & Aliran Cetakan | Evaluasi area ikatan, aliran materi, ketebalan dinding, lokasi gerbang, dan penyusutan diferensial sebelum perkakas. | Evaluasi retensi sisipan, penentuan posisi, aliran polimer, perilaku termal, dan potensi perpindahan sisipan sebelum perkakas. |
| Kontrol kualitas | Fokus pada kekuatan ikatan, ketebalan cetakan berlebih, kilatan, delaminasi, Warpage, dan akurasi dimensi. | Fokus pada posisi penyisipan, kekuatan retensi, enkapsulasi, kilatan, kekosongan, dan akurasi dimensi. |
5. Layanan Custom Overmolding dan Insert Moulding Dari Industri LangHe
Industri Langhe menyediakan solusi cetakan injeksi khusus untuk aplikasi yang memerlukan cetakan berlebih, masukkan cetakan, dan teknologi pencetakan terintegrasi lainnya.
Pendekatan manufaktur kami dapat mendukung proyek mulai dari pengembangan produk awal dan perkakas hingga produksi dan pemeriksaan kualitas.
| Kemampuan | Detail |
| Jenis Cetakan Berlebihan | Dua tembakan (2K) cetakan berlebihan, overmolding pick-and-place. |
| Masukkan Cetakan | Sisipan logam (kuningan, baja, tembaga), sisipan keramik, sisipan elektronik (PCB, sensor). |
| Bahan (Substrat) | ABS, komputer, Nilon (Pa6, PA66), hal, PBT. |
| Bahan (cetakan berlebih) | TPE, TPU, LSR, TONG, silikon. |
| Perkakas | Desain dan manufaktur perkakas internal. |
| Kualitas | Iso 9001:2015 bersertifikat; 100% inspeksi. |
| Waktu tunggu | 2–4 minggu untuk prototipe; 4–8 minggu untuk perkakas produksi. |
6. Kesimpulan
Cetakan berlebih vs cetakan sisipan bukanlah persoalan menentukan proses mana yang lebih baik secara universal. Keduanya merupakan teknologi cetakan injeksi yang sangat efektif, tetapi mereka menangani persyaratan pengembangan produk yang berbeda.
Overmolding terutama cocok untuk produk yang perlu menggabungkan karakteristik material berbeda dalam satu komponen terintegrasi.
Ini sangat berharga untuk permukaan dengan sentuhan lembut, pegangan ergonomis, segel fleksibel, Bantalan, isolasi, dan lapisan pelindung.
Keberhasilannya sangat bergantung pada kompatibilitas material, desain antarmuka, adhesi, saling mengunci secara mekanis, dan kontrol penyusutan diferensial.
Masukkan cetakan, sebaliknya, sangat efektif bila komponen yang telah dibentuk sebelumnya—sering kali berupa sisipan logam—harus diintegrasikan secara permanen ke dalam struktur plastik.
Ini sangat cocok untuk antarmuka berulir, terminal listrik, komponen penguatan, sensor, konektor, dan aplikasi lain di mana plastik dan bahan lain mempunyai fungsi yang saling melengkapi.
Akhirnya, pemilihan proses harus didasarkan pada keseluruhan sistem manufaktur, termasuk perilaku material, geometri produk, perkakas, strategi pengikatan atau retensi, volume produksi, otomatisasi, inspeksi, dan biaya siklus hidup.
FAQ
Apa perbedaan antara cetakan sisipan dan cetakan dua tembakan?
Sisipkan cetakan menggunakan a sisipan yang telah dibentuk sebelumnya yang ditempatkan ke dalam cetakan sebelum injeksi plastik.
Pencetakan dua tembakan biasanya menghasilkan dua bahan secara berurutan menggunakan perkakas khusus dan beberapa tahap injeksi, sering kali tanpa memuat media yang diproduksi secara terpisah di antara pengambilan gambar secara manual.
Proses mana yang lebih cepat: cetakan berlebih atau cetakan sisipan?
Pencetakan sisipan umumnya lebih cepat karena menggunakan suntikan injeksi tunggal. Overmolding memerlukan dua tembakan atau proses multi-langkah.
Proses mana yang memiliki biaya perkakas lebih rendah?
Cetakan sisipan memiliki biaya perkakas yang lebih rendah karena hanya memerlukan satu rongga cetakan. Overmolding memerlukan dua cetakan terpisah atau cetakan dua cetakan yang rumit.
Kapan saya harus menggunakan overmolding?
Gunakan overmolding saat Anda membutuhkan pegangan dengan sentuhan lembut, penyegelan tahan air, peredam getaran, atau peningkatan estetika.
Kapan saya harus menggunakan cetakan sisipan?
Gunakan cetakan sisipan saat Anda membutuhkan sambungan berulir berkekuatan tinggi, Konduktivitas Listrik, atau penguatan struktural pada bagian plastik.
Bisakah overmolding dan insert moulding digunakan bersamaan?
Ya. Beberapa bagian kompleks menggabungkan kedua proses—misalnya, benang logam cetakan sisipan dengan pegangan sentuhan lembut cetakan berlebih pada komponen yang sama.
Apakah cetakan sisipan merupakan jenis overmolding?
Terminologi ini dapat tumpang tindih karena keduanya memproses bahan cetakan di sekitar komponen yang sudah ada sebelumnya.
Namun, dalam terminologi manufaktur praktis, cetakan berlebihan biasanya menekankan penambahan lapisan material atau sistem material lain, ketika masukkan cetakan secara khusus menekankan penanaman sisipan yang telah dibentuk sebelumnya ke dalam komponen cetakan.
Bisakah logam digunakan dalam overmolding?
Ya. Substrat logam dapat dicetak berlebihan dengan plastik atau elastomer yang sesuai.
Namun, prosesnya harus memperhitungkan persiapan permukaan, ekspansi termal, adhesi, retensi mekanis, dan penyusutan diferensial.

