1. Por qué es importante la precisión dimensional
La precisión dimensional es uno de los atributos de calidad más críticos de piñones, influyendo directamente en la precisión del montaje, confiabilidad funcional, vida de fatiga, e intercambiabilidad.
En industrias como la aeroespacial, tren motriz automotriz, maquinaria de precisión, dispositivos médicos, y equipo de energía, Las desviaciones dimensionales de incluso unas pocas décimas de milímetro pueden provocar fallos en el montaje., degradación del rendimiento, o costes excesivos de mecanizado posterior.
A pesar de su importancia, La precisión dimensional se subestima con frecuencia en las operaciones diarias de fundición..
Muchos fabricantes dependen en gran medida de la compensación del molde o de mayores márgenes de mecanizado para mitigar los problemas dimensionales..
Si bien estas medidas pueden enmascarar temporalmente problemas, No abordan la variabilidad del proceso subyacente..
Como consecuencia, cuando los clientes imponen estrictos requisitos de tolerancia, Los fabricantes a menudo se ven incapaces de lograr resultados consistentes..
La precisión dimensional no se rige por un único parámetro; es el resultado acumulativo de comportamiento de herramientas, características materiales, capacidad del equipo, historia termal, y diseño de procesos.
Este artículo analiza sistemáticamente los principales factores que afectan la precisión dimensional de la fundición, particularmente en la fundición a la cera perdida, basándose en la práctica industrial y los principios de ingeniería., y proporciona orientación práctica para un control eficaz.
2. Descripción general: principales fuentes de variación dimensional
En un alto nivel, Los errores dimensionales se originan en cuatro dominios.:
- Diseño / esquema de proceso: ratero, Parte de geometría, distribución del espesor de pared, soportes centrales.
- Estampación / moho: geometría, estado termal, comportamiento de liberación y desgaste.
- Materiales: química de la cera (casting de inversión), composición refractaria, variabilidad del contenido reciclado.
- Equipo & operación: temperatura/presión de inyección, precisión del control de la máquina, temperatura de la cáscara al verter, Condiciones de enfriamiento/secado y factores humanos..
Cada dominio interactúa: P.EJ., La temperatura del molde afecta la contracción de la cera.; La temperatura de la carcasa afecta la solidificación del metal y el abombamiento de la carcasa.; La presión de inyección de cera y el tiempo de liberación crean tensiones internas que se relajan durante el enfriamiento..
3. Factores relacionados con el moho
El molde define la geometría inicial del patrón de cera. (o núcleo de arena, en otros procesos) y por lo tanto establece la base para la precisión dimensional.
Entre las variables relacionadas con el moho, control de temperatura y diseño estructural son los más influyentes pero a menudo ignorados.
Temperatura del molde
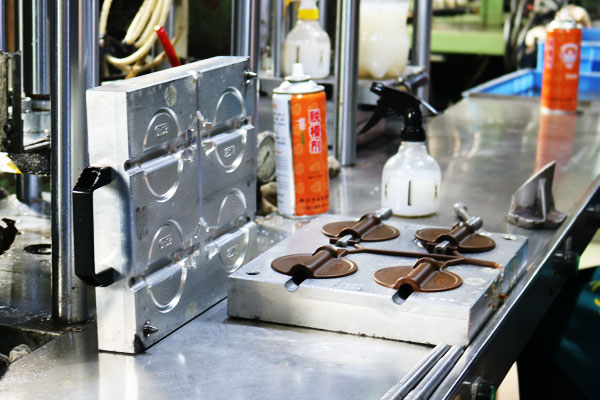
La temperatura del molde tiene un impacto directo y cuantificable en la estabilidad dimensional debido a la expansión y contracción térmica..
En casting de inversión, Los moldes de acero o aluminio pueden experimentar cambios dimensionales mensurables con la variación de temperatura..
Una diferencia de temperatura de 10 °C puede causar cambios dimensionales del orden de 0,05 a 0,15 mm para moldes de tamaño mediano, lo que es significativo para piezas de alta precisión..
En la práctica, Los moldes a menudo se transfieren directamente desde las áreas de almacenamiento. (que puede ser incondicionado) en talleres de inyección de cera. Las diferencias estacionales de temperatura agravan el problema.
Los patrones de cera producidos antes de que el molde alcance el equilibrio térmico exhibirán una desviación dimensional sistemática., incluso si todos los parámetros de inyección permanecen sin cambios.
Principios clave de control:
- Los moldes deben estabilizarse térmicamente en el entorno de inyección de cera antes de la producción..
- La temperatura del molde debe ser monitoreada y documentada para piezas fundidas de precisión..
- Diferencias de temperatura entre moldes., cera, y el entorno ambiental deben minimizarse para reducir el enfriamiento diferencial y la contracción..
Estructura del molde y comportamiento de liberación
La estructura del molde influye en cómo se desarrollan y relajan las tensiones durante la solidificación y el desmolde de la cera..
Diseño deficiente del molde, como tiro insuficiente, Mecanismos complejos de extracción del núcleo., o diseños de cavidad desequilibrados: pueden provocar la deformación del patrón de cera durante la liberación..
El momento del lanzamiento es particularmente crítico:
- Desmoldeo prematuro produce deformación plástica porque la cera no ha completado su solidificación y contracción.
- Retraso excesivo en el desmolde aumenta la adherencia y la fricción, Requiriendo fuerzas de liberación más altas que distorsionan el patrón..
Además, Los corredores y compuertas mal diseñados pueden causar un llenado desigual y un enfriamiento no uniforme., lo que se traduce en inconsistencia dimensional.
4. Factores relacionados con el material de cera
En microcasting, el patrón de cera es el prototipo de la fundición, y su precisión dimensional afecta directamente la precisión dimensional de la pieza final.
La calidad y el rendimiento del material de cera, incluido el tipo de material de cera y el estado de la cera reciclada, son factores clave que afectan la estabilidad dimensional del patrón de cera..

Nuevo material de cera
Diferentes fabricantes producen ceras con diferentes composiciones de materias primas y proporciones de aditivos., lo que lleva a diferencias en sus tasas de contracción.
Incluso usando el mismo molde, La precisión dimensional de los patrones de cera producidos por diferentes materiales de cera variará significativamente..
La tasa de contracción del material de cera es un indicador clave que afecta la precisión dimensional del patrón de cera.;
una tasa de contracción más alta conducirá a una mayor desviación dimensional después de que el patrón de cera se enfríe, mientras que una tasa de contracción estable es la base para garantizar dimensiones consistentes del patrón de cera.
Por lo tanto, al producir piezas fundidas con alta precisión dimensional, es necesario seleccionar materiales de cera de fabricantes acreditados con un rendimiento estable,
y realizar inspecciones y pruebas estrictas de la tasa de contracción del material de cera antes de su uso para garantizar que cumpla con los requisitos de producción..
Cera Reciclada
En la mayoría de las empresas de casting, Los materiales de cera se reciclan y reutilizan para reducir los costos de producción..
Sin embargo, en el proceso de reciclaje, Muchos factores cambiarán el rendimiento del material de cera., afectando así la estabilidad dimensional del patrón de cera.
En primer lugar, la proporción de adición de cera nueva a cera reciclada varía, lo que resulta en tasas de contracción inconsistentes del material de cera mezclado.
En segundo lugar, la inestabilidad del proceso de tratamiento con cera (como una fusión insuficiente o una mezcla desigual) conduce a un rendimiento desigual del material de cera.
Además, Las diferencias en el contenido de agua y el contenido de cenizas entre lotes de cera reciclada también provocarán cambios en la tasa de contracción del material de cera..
Una sugerencia práctica y efectiva es que al producir piezas fundidas con alta precisión dimensional, Se debe utilizar una máquina de inyección de cera específica., y todos los nuevos materiales de cera deben adoptarse para la producción..
Esto puede minimizar el impacto de la cera reciclada en la precisión dimensional del patrón de cera y garantizar la consistencia de las dimensiones del patrón de cera..
Hasta ahora, Algunas empresas todavía utilizan máquinas de inyección de cera con cambio de cilindros para producir productos de alta precisión., Con el objetivo de controlar la consistencia de la temperatura del material de cera tanto como sea posible., asegurando así la estabilidad dimensional del patrón de cera.
5. Rendimiento de la máquina de inyección de cera
El rendimiento de la máquina de inyección de cera es un factor clave del equipo que afecta la estabilidad dimensional del patrón de cera..
La precisión con la que la máquina de inyección de cera controla la temperatura de la cera., presión de inyección, y otros parámetros determinan directamente la calidad y precisión dimensional del patrón de cera.
Las pruebas prácticas han demostrado que cuando la temperatura establecida de la máquina de inyección de cera es de 53°C, la temperatura del material de cera inyectado desde el puerto de inyección de cera fluctúa entre 52°C y 56°C (excluyendo errores de medición),
indicando que la máquina de inyección de cera no tiene suficiente precisión para controlar la temperatura del material de cera.
Además de las limitaciones de rendimiento del equipo., Los factores humanos también afectan el rendimiento de la máquina de inyección de cera..
Por ejemplo, Algunos trabajadores están acostumbrados a verter directamente patrones de cera residual en el tanque de almacenamiento de cera de la máquina de inyección de cera., que afecta directamente la uniformidad de la temperatura del material de cera en el tanque.
La frecuencia de reposición de cera en el tanque de almacenamiento de cera también afecta la uniformidad de la temperatura del material de cera.:
si la cera se repone con demasiada frecuencia, La temperatura de la cera nueva provocará fluctuaciones en la temperatura general del material de cera en el tanque.;
si se repone con poca frecuencia, La temperatura del material de cera disminuirá debido a la pérdida de calor., lo que lleva a cambios en su fluidez y tasa de contracción..
6. Parámetros de inyección de cera
Los parámetros de inyección de cera son los factores más intuitivos que afectan la precisión dimensional del patrón de cera., incluida la presión de inyección de cera, tiempo de desmoldeo, velocidad de inyección, y otros parámetros.
Entre estos, La presión de inyección de cera y el tiempo de desmolde tienen el impacto más significativo en la precisión dimensional del patrón de cera..
La presión de inyección de cera afecta directamente el grado de llenado del material de cera en la cavidad del molde..
Si la presión de inyección es demasiado baja, el material de cera no puede llenar completamente la cavidad del molde, resultando en un tamaño insuficiente del patrón de cera.
Si la presión de inyección es demasiado alta, El material de cera generará una tensión interna excesiva en la cavidad del molde., y esta tensión interna se liberará durante el enfriamiento, lo que lleva a la deformación del patrón de cera.
Como se mencionó anteriormente, El tiempo de desmoldeo también tiene un impacto directo en la precisión dimensional del patrón de cera..
Sin embargo, incluso si los parámetros de inyección de cera se configuran de manera consistente, todavía se producen fluctuaciones en las dimensiones del patrón de cera, que está estrechamente relacionado con el rendimiento de la máquina de inyección de cera..
Las pruebas prácticas encontraron que cuando la misma máquina de inyección de cera produce continuamente 40 patrones de cera de una brida (tamaño del diseño 95 mm), la diferencia entre los tamaños máximo y mínimo de la 40 Los patrones de cera alcanzan los 0,3 mm..
Una investigación adicional reveló que dos de los patrones de cera tenían desviaciones dimensionales debido al tiempo prolongado de desmoldeo causado por los descansos de los trabajadores..
Cuando el tiempo de desmoldeo se extendió artificialmente a 3 minutos, las dimensiones de todos los patrones de cera eran casi consistentes.
Sin embargo, El tiempo prolongado de desmoldeo afectará seriamente la eficiencia de la producción., y muchas estructuras de productos no son adecuadas para un tiempo de desmoldeo prolongado; Esta prueba solo verifica el impacto del tiempo de desmoldeo en las dimensiones del patrón de cera..
7. Enfriamiento del patrón de cera
El proceso de enfriamiento del patrón de cera es un vínculo clave que afecta su precisión dimensional., especialmente para patrones de cera con alta precisión dimensional.
En producción real, No se recomienda utilizar agua para enfriar patrones de cera con alta precisión dimensional..
Incluso si el patrón de cera queda cubierto después de ponerlo en agua., es fácil causar una velocidad de enfriamiento desigual, lo que resulta en una contracción desigual y una mayor deformación del patrón de cera.
En fábricas extranjeras de fundición avanzada., La refrigeración por agua de los patrones de cera casi nunca se utiliza., lo que refleja plenamente la importancia del enfriamiento uniforme para la precisión dimensional del patrón de cera.
Para productos propensos a deformarse, Se deben fabricar herramientas de modelado especiales para el patrón de cera durante el enfriamiento..
Cabe señalar que no se recomienda que las herramientas de modelado estén hechas de metales como el aluminio., Como los metales tienen una alta conductividad térmica., lo que provocará un enfriamiento rápido local del patrón de cera y provocará deformación..
En la producción de determinados productos aeroespaciales., Cada patrón de cera está equipado con una herramienta de enfriamiento dedicada para garantizar un enfriamiento uniforme y mantener su precisión dimensional..
8. Materiales refractarios y resistencia de la carcasa
En microcasting, la carcasa hecha de materiales refractarios sirve como molde para verter metal fundido, y el rendimiento de los materiales refractarios y la resistencia de la carcasa afectan directamente la precisión dimensional de la pieza fundida final..
Diferentes materiales refractarios tienen diferentes coeficientes de expansión térmica. (El impacto de los coeficientes de expansión térmica en las dimensiones de la fundición se ha mencionado en artículos anteriores.).
Estas diferencias conducirán a variaciones en la expansión y contracción de la carcasa durante el calentamiento y enfriamiento., afectando así la precisión dimensional de la pieza fundida.

Incluso cuando se utiliza el mismo material refractario, diferencias en la preparación de la pulpa, métodos de operación, y el espesor de la carcasa también afectará las dimensiones de la fundición..
Además, El abultamiento de la carcasa es otro factor importante que afecta la precisión dimensional de la fundición..
El abultamiento de la carcasa puede deberse a estructuras de productos irrazonables, Densidad insuficiente entre capas del caparazón durante la fabricación del caparazón., espesor de cáscara desigual, y otras razones.
Una vez que la cáscara se abulta durante el vertido, La forma de la cavidad de fundición cambiará., lo que resulta en graves desviaciones dimensionales de la pieza fundida.
9. Temperatura de la cáscara durante el vertido
La temperatura de la cubierta cerámica en el momento del vertido es una variable crítica del proceso que controla directamente cómo se solidifica el metal fundido y, por lo tanto, influye fuertemente en las dimensiones finales..
La temperatura de la carcasa determina la tasa de extracción de calor local.: una capa más caliente reduce la velocidad de enfriamiento del metal y retrasa la solidificación, mientras que una cubierta más fría aumenta la velocidad de enfriamiento y promueve una congelación rápida.
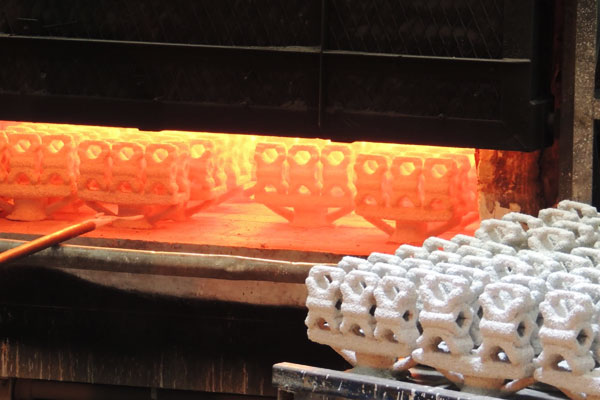
Ambos extremos cambian el comportamiento de contracción., Eficacia de la alimentación y propensión a defectos de fundición..
- demasiado caliente: cuando el caparazón se sobrecalienta (por ejemplo ~1000 °C frente a una carcasa mucho más fría), el metal se enfría lentamente, la solidificación es prolongada, y la contracción volumétrica general puede aumentar.
El enfriamiento lento también cambia la ubicación y el momento de la alimentación., lo que puede causar mayores desviaciones dimensionales o defectos de contracción interna porque la pieza permanece líquida por más tiempo y la contracción es mayor antes de que el metal esté completamente soportado por una matriz rígida.. - Demasiado frío: cuando el caparazón está poco calentado (por ejemplo ~600 °C), el metal se congela rápidamente.
La congelación rápida puede atrapar el metal antes de que la cavidad esté completamente llena y aumentar la probabilidad de cierres fríos., errores de ejecución o rellenos incompletos, todos los cuales producen errores dimensionales y no conformidades.
Porque la temperatura óptima de la carcasa depende de la química de la aleación., espesor de sección, diseño de compuerta/elevador y tolerancia dimensional requerida, El control de la temperatura de la carcasa debe especificarse y validarse para cada familia de piezas fundidas..
Las medidas prácticas incluyen el precalentamiento de las carcasas hasta un punto de ajuste validado., Monitoreo de la temperatura de la carcasa con termopares o pirómetros IR en ubicaciones representativas., y registro de temperaturas para la trazabilidad.
Se deben utilizar vertidos piloto o simulaciones térmicas para identificar la ventana de temperatura de la carcasa que produce un enfriamiento uniforme., alimentación predecible y la estabilidad dimensional requerida.
Lista de verificación práctica
- Defina y documente el rango de temperatura objetivo de la carcasa para cada aleación y geometría de pieza..
- Precaliente las cáscaras y permita que la temperatura se equilibre antes de verterlas.; evitar grandes gradientes de temperatura a través del caparazón.
- Monitoree la temperatura de la cáscara en tiempo real (termopares o IR calibrados) y registrar lecturas para cada lote.
- Utilice vertidos de muestra o simulación para validar la ventana de temperatura y confirmar la solidificación direccional y el rendimiento de alimentación..
- Si aparece una desviación dimensional, correlacionarlo con los registros de temperatura del caparazón como primer paso de diagnóstico.
Por lo tanto, controlar la temperatura de la carcasa es un control de gran influencia.: alinea el comportamiento de solidificación con la estrategia de entrada/elevación, Minimiza las sorpresas de contracción y ayuda a garantizar una precisión dimensional repetible..
10. Factores del esquema de proceso
El esquema del proceso es la guía general para la producción de piezas fundidas., y su racionalidad afecta directamente la precisión dimensional de las piezas fundidas.. Entre los factores clave aquí, La posición de la puerta y la estructura de fundición son los factores más influyentes..
Diferentes posiciones de la puerta darán lugar a diferentes grados de deformación de la pieza fundida..
Este punto tiene casos típicos tanto en los manuales de microcasting como en los libros profesionales relevantes. (como obras de Yamaya Yoko), y muchos expertos de la industria también han citado ejemplos relevantes, por lo que este artículo no dará más detalles.

La razón fundamental es que las diferentes posiciones de la puerta provocan diferencias en la secuencia de llenado., distribución del campo de temperatura, y distribución de tensiones del metal fundido en la cavidad., causando así variaciones en la contracción y deformación de la fundición..
Además, Diferentes estructuras de fundición también conducirán a una contracción desigual de las piezas fundidas..
Por ejemplo, piezas fundidas con estructuras complejas, espesor de pared desigual, y las grandes diferencias en el volumen local tendrán velocidades de enfriamiento desiguales durante el proceso de solidificación., lo que resulta en una contracción desigual y mayores desviaciones dimensionales.
Por lo tanto, al diseñar la estructura de fundición y el esquema del proceso, es necesario considerar completamente el impacto de la contracción en la precisión dimensional y tomar las medidas correspondientes para reducir las desviaciones dimensionales..
11. Conclusión
La precisión dimensional de las piezas fundidas se ve afectada por numerosos factores., incluyendo pero no limitado a moldes, materiales de cera, máquinas de inyección de cera, parámetros de inyección de cera, enfriamiento del patrón de cera, materiales refractarios, temperatura de la cáscara durante el vertido, y esquemas de proceso.
En producción real, Los fabricantes a menudo sólo se centran en factores individuales. (como el ajuste del molde y el aumento del margen de mecanizado) e ignorar el impacto integral de varios factores, lo que resulta en el incumplimiento de los requisitos de alta precisión dimensional de los clientes.
Para producir piezas fundidas con alta precisión dimensional., es necesario establecer un sistema integral de control de calidad, Controlar estrictamente cada eslabón del proceso de producción., y preste atención a cada detalle que pueda afectar la precisión dimensional.
Además de los factores mencionados anteriormente, otros aspectos como el post-acabado (molienda, mecanizado) También tendrá un cierto impacto en la precisión dimensional de la fundición..
Sólo considerando exhaustivamente y controlando estrictamente todos los factores relevantes se puede mejorar eficazmente la estabilidad dimensional y la precisión de las piezas fundidas., Satisfacer los requisitos de calidad cada vez más altos de los clientes y mejorar la competitividad de las empresas en el mercado..