

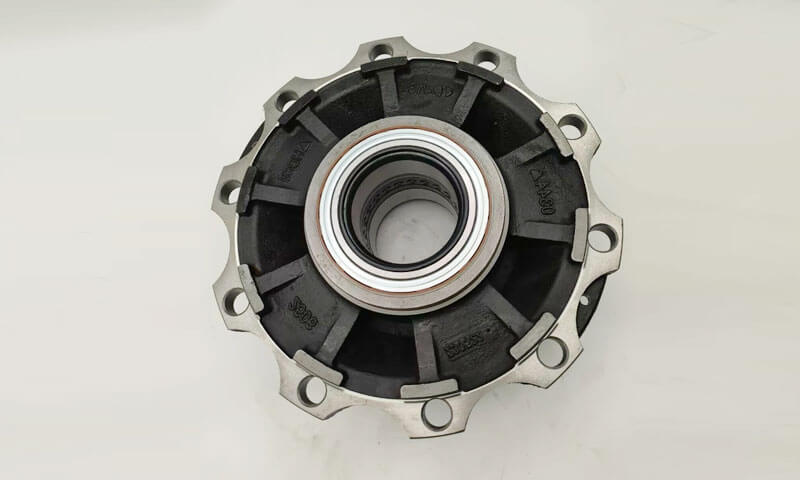
Las piezas fundidas de ruedas y discos representan una gran categoría de componentes estructurales rotacionales ampliamente utilizados en los sistemas de frenado de automóviles., equipo de transmisión mecánica, maquinaria minera y conjuntos de energía marina.
Los productos típicos incluyen volantes, discos de freno, poleas de correa, cubos de ruedas, discos de engranajes y tambores de freno.
Todas estas piezas comparten características estructurales idénticas a las de los cuerpos giratorios simétricos.: un núcleo central grueso que forma puntos calientes prominentes, redes de conexión de transición entre los cubos y las llantas exteriores, y bordes circunferenciales exteriores de paredes delgadas.
La drástica disparidad en el espesor de la pared plantea desafíos metalúrgicos inherentes, incluida la porosidad de contracción concentrada dentro de los cubos, deformación por alabeo del extremo, grietas por tensión térmica, tendencia al frío en secciones delgadas, dureza circunferencial desigual, inclusiones de escoria y poros de gas.
La filosofía central del diseño de procesos radica en la regulación de las secuencias de solidificación a través de tubos ascendentes., enfriamientos y diseños de compuertas optimizados para realizar solidificación direccional o solidificación proporcional según demanda.
La fundición en arena se ha convertido en la ruta de fabricación dominante para ruedas de tamaño mediano a grande. & Piezas fundidas de disco con volúmenes de producción de lotes pequeños y medianos debido a su herramienta flexible., Baja inversión inicial y gran adaptabilidad a diversas geometrías..
1. Características estructurales y desafíos de fundición de componentes de ruedas y discos
Las piezas fundidas de ruedas y discos son típicas. componentes estructurales rotacionales caracterizado por una geometría axisimétrica, grandes diferencias en el espesor de la sección, y comportamiento complejo de transferencia de calor durante la solidificación..
Aunque estos componentes generalmente tienen formas externas relativamente simples, La calidad de su fundición interna depende en gran medida de la interacción entre la geometría., flujo de metal fundido, y control de solidificación.
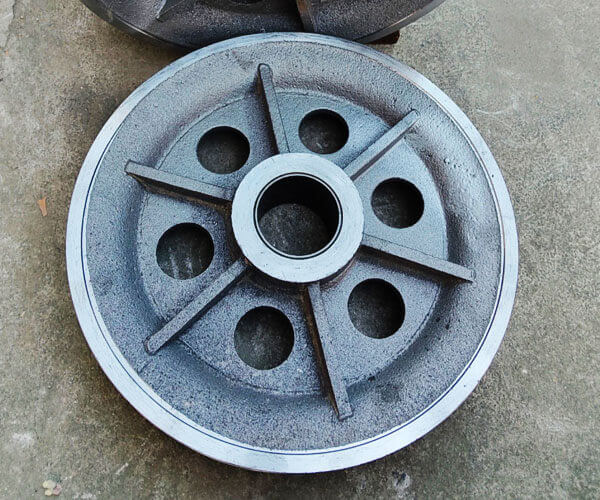
Características estructurales típicas de las piezas fundidas de ruedas y discos
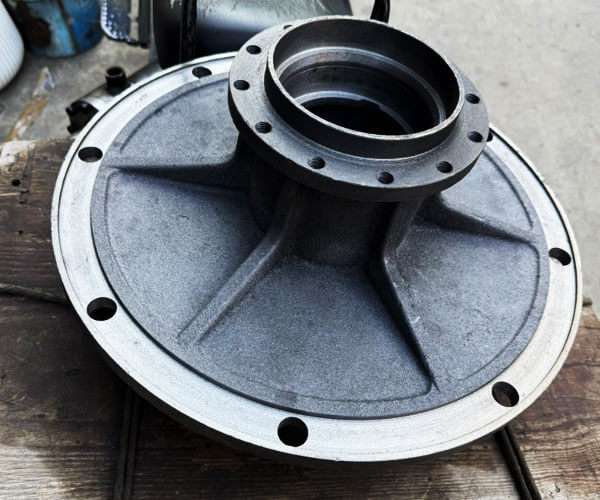
Una rueda o disco fundido generalmente se puede dividir en tres regiones funcionales.: el centro, la sección de disco/web, y el borde exterior.
El eje central Generalmente es la sección más gruesa y proporciona el punto de conexión para los ejes., aspectos, perno, o sistemas de transmisión.
Debido a su gran volumen y baja velocidad de enfriamiento, El centro se convierte en el principal punto térmico durante la solidificación..
El metal líquido en esta región permanece fundido por más tiempo que las áreas circundantes., causando un alto riesgo de defectos de contracción si no se proporciona suficiente alimentación.
El sección de disco o web conecta el buje con el borde exterior y es responsable de transmitir cargas mecánicas manteniendo una construcción liviana.
Esta región a menudo contiene transiciones de espesor graduales o curvas.. Un diseño de transición inadecuado o un enfriamiento desigual pueden generar tensiones residuales, distorsión, y agrietamiento caliente.
El borde exterior Normalmente tiene un espesor de sección transversal más pequeño y se enfría más rápido que el cubo..
El enfriamiento excesivo de esta área puede causar una solidificación prematura antes de que el cubo haya completado la alimentación., lo que lleva a porosidad interna y propiedades mecánicas desiguales..
La relación entre estas tres regiones determina el comportamiento general del lanzamiento.:
- El centro tiende a permanecer caliente y requiere una alimentación eficaz..
- El disco requiere una refrigeración equilibrada para evitar la deformación..
- La llanta requiere una solidificación controlada para evitar la congelación prematura.
Por lo tanto, El diseño exitoso de la fundición debe lograr un gradiente térmico controlado desde las regiones exteriores hacia la zona de alimentación central..
Principales desafíos de fundición de componentes de ruedas y discos
Las piezas fundidas de ruedas y discos implican un comportamiento térmico complejo debido a su estructura típica de cubos gruesos, redes delgadas, y llantas exteriores.
Las grandes diferencias en el espesor de la sección crean una solidificación desigual., dificultades de alimentación, y concentración de estrés.
La siguiente tabla resume los principales desafíos de fundición y los métodos de control correspondientes..
| Desafío de casting | Causa y mecanismo | Defectos o riesgos típicos | Medidas de control recomendadas |
| Porosidad de contracción en el punto caliente térmico del cubo | El cubo central tiene el mayor espesor de sección y el mayor tiempo de solidificación.. A medida que las áreas circundantes se congelan antes, Los canales de alimentación pueden bloquearse., Prevención de la compensación del metal líquido por la contracción por solidificación.. | Cavidades de contracción interna, microporosidad, resistencia a la fatiga reducida, malos resultados de inspección ultrasónica. | Aplicar diseño de solidificación direccional.; optimizar el tamaño y la ubicación del elevador; utilizar elevadores aislados/exotérmicos, escalofríos externos, y control adecuado de la temperatura de vertido. |
| Enfriamiento desigual y formación de estrés térmico | Las secciones delgadas del borde y del alma se enfrían más rápido, mientras que el cubo grueso permanece caliente durante un período más largo. Diferentes velocidades de enfriamiento crean gradientes térmicos y contracción desigual. | Grietas calientes, estrés residual, deformación del disco, pérdida de redondez, distorsión de mecanizado, desequilibrio dinámico. | Optimizar la orientación de la fundición, rigidez del molde, condiciones de enfriamiento, y aplicar tratamiento térmico para aliviar tensiones en componentes de precisión. |
Llenado incompleto de secciones web y de disco fino |
Las secciones delgadas pierden calor rápidamente durante el llenado del molde. Si la temperatura del metal fundido disminuye por debajo de la temperatura crítica de llenado, el llenado completo de la cavidad se vuelve difícil. | Misaderos, Cierre frío, bordes incompletos, mala calidad de la superficie. | Optimice la ubicación de la entrada, velocidad de llenado, temperatura de vertido, y utilice sistemas de llenado suaves y con baja turbulencia, como llenado lateral en forma de anillo o llenado inferior. |
| Porosidad del gas e inclusiones no metálicas | El flujo turbulento de metal fundido provoca arrastre de aire, oxidación, mezcla de escoria, y erosión del moho. Grandes volúmenes de vertido aumentan los riesgos de inclusión. | espiráculos, porosidad del subsuelo, defectos de óxido, inclusiones de escoria, rendimiento de fatiga reducido. | Utilice sistemas de compuertas de baja turbulencia, filtros de espuma cerámica, eliminación efectiva de escoria, permeabilidad adecuada del molde, y prácticas de vertido estables. |
| Distorsión dimensional e inestabilidad del mecanizado | La contracción desigual durante el enfriamiento provoca acumulación de tensión interna. El cubo caliente restringe la contracción de las secciones de llanta más frías.. | Desviación de planitud, pérdida de concentricidad, condiciones fuera de ronda, tolerancia de mecanizado excesiva. | Mejorar la simetría de enfriamiento, optimizar el diseño del molde, controlar el tiempo de sacudida, y realizar tratamientos para aliviar el estrés cuando sea necesario. |
2. Diseño general del proceso & Esquemas de despedida
El diseño del proceso de fundición de arena Los componentes de las ruedas y los discos son un factor crítico que determina el comportamiento de llenado., secuencia de solidificación, precisión dimensional, y calidad final de casting.
A diferencia de las piezas fundidas de forma simple, Los componentes de la rueda contienen diferencias significativas en el espesor de la sección entre los eje central, disco/web, y borde exterior, haciendo que la selección de la orientación de la fundición y el método de partición sea especialmente importante.
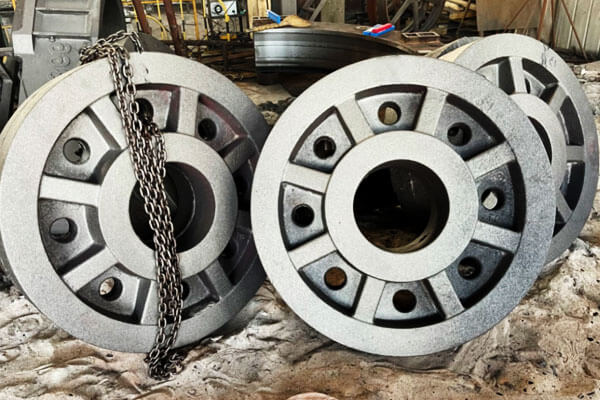
Proceso de separación horizontal (La solución más común)
La separación horizontal es el método más utilizado para la fundición de ruedas y discos., especialmente para volante, discos de freno, ruedas de polea, centros pequeños y medianos, y discos industriales en general.
En este arreglo, la fundición se coloca horizontalmente, y el plano de separación generalmente se selecciona a través del disco o sección web.
El molde se divide en una capa superior y un arrastre inferior., permitiendo una cómoda retirada del patrón, instalación central, y montaje de moldes.
Este método es ampliamente compatible con ambos.:
- Sistemas de moldeo en arena verde para producción en masa;
- Procesos de arena aglomerada con resina para producción de lotes medianos y pequeños.
Las principales ventajas de la tronzado horizontal son su sencillo diseño del proceso., baja inversión en herramientas, y excelente eficiencia de producción.
La colocación del núcleo es relativamente sencilla, haciéndolo adecuado para componentes con agujeros centrales, cavidades internas, o estructuras de montaje de ejes.
Los arreglos de compuerta típicos incluyen:
- Puerta superior central, donde el metal fundido ingresa a través del área del cubo y fluye hacia el borde;
- Puerta lateral circunferencial, donde el metal fundido entra uniformemente alrededor de la circunferencia para mejorar la estabilidad del llenado.
Sin embargo, El moldeado horizontal también tiene ciertas limitaciones.. Porque las superficies superior e inferior de la fundición experimentan diferentes condiciones de transferencia de calor., El enfriamiento es a menudo asimétrico..
Esto puede resultar en:
- Contracción desigual;
- Deformación del extremo;
- estrés residual;
- Desviación dimensional.
Además, la superficie superior de la cavidad del molde tiene una mayor tendencia a atrapar gas e inclusiones no metálicas, que puede causar:
- espiráculos;
- Inclusiones de escoria;
- Defectos de la superficie.
Por lo tanto, para componentes de ruedas de precisión crítica, La separación horizontal a menudo requiere medidas adicionales, como una mejor ventilación., puerta optimizada, y enfriamiento controlado.
Proceso de separación vertical y vertido vertical
El proceso de separación vertical coloca la rueda o el disco en una orientación vertical., con el molde dividido a lo largo de la dirección radial del componente.
Este método se utiliza principalmente para cubos de rueda de alta precisión, ruedas motrices de alta resistencia, componentes ferroviarios, y piezas giratorias grandes que requieren una excelente estabilidad dimensional.
Comparado con el moldeado horizontal, La fundición vertical proporciona un ambiente térmico más simétrico..
Toda la circunferencia de la pieza fundida experimenta una velocidad de enfriamiento más uniforme., lo que reduce significativamente las diferencias de temperatura entre diferentes regiones.
Los principales beneficios incluyen:
- Redondez y concentricidad mejoradas.;
- Deformación reducida después del enfriamiento.;
- Distribución de microestructura más equilibrada.;
- Menor estrés residual.
Porque la pieza fundida se coloca verticalmente., El flujo de metal fundido también se puede controlar mejor., reducir el riesgo de llenado desigual entre las secciones superior e inferior.
Sin embargo, La separación vertical requiere una capacidad de moldeo más avanzada.. Los principales desafíos incluyen:
- Patrón más complicado y diseño central.;
- Mayores requisitos de montaje de moldes.;
- Mayor dificultad en el manejo de moldes grandes.;
- Mayores requisitos para los equipos de elevación y posicionamiento..
Por lo tanto, este método se aplica generalmente en entornos de producción de arena de resina, particularmente para piezas fundidas pesadas personalizadas o de volumen medio en lugar de producción automatizada de gran volumen.
Proceso de vertido inclinado (Método de optimización híbrida)
El vertido inclinado es un proceso mejorado basado en principios de moldeo horizontal..
Durante el vertido, el molde se inclina en un ángulo controlado, típicamente alrededor 10°–25°, Permitir que el metal fundido entre en la cavidad en condiciones más estables..
Este método combina las ventajas del colado horizontal y vertical mejorando ambos.:
- Suavidad de relleno;
- Control de dirección de solidificación.
La posición inclinada reduce el impacto directo del metal sobre la superficie del molde y disminuye la turbulencia durante el llenado..
Al mismo tiempo, promueve un gradiente térmico más favorable, ayudando a que el metal fundido se alimente hacia la región central.
El vertido inclinado es especialmente adecuado para:
- Ruedas de hierro dúctil;
- Piezas fundidas de discos grandes;
- Componentes con tendencia severa a la contracción del cubo.
Sus principales beneficios incluyen:
- Formación reducida de inclusiones de óxido.;
- Eficiencia de alimentación del centro mejorada;
- Menor riesgo de porosidad por contracción.;
- Mejor estabilidad dimensional.
Sin embargo, El vertido inclinado requiere equipos o accesorios adicionales para controlar el ángulo del molde con precisión., haciéndolo más adecuado para producción especializada que para líneas de moldeo estándar.
3. Proceso de diseño y fabricación de moldes de arena.
La calidad de los moldes de arena determina directamente el comportamiento de llenado., calidad de la superficie, precisión dimensional, y la solidez interna de las piezas fundidas de ruedas y discos..
Debido a que estos componentes generalmente se combinan grandes diámetros, cubos gruesos, secciones web delgadas, y condiciones complejas de transferencia de calor., El proceso de moldeo debe proporcionar suficiente resistencia para mantener la estabilidad de la cavidad y al mismo tiempo mantener una buena permeabilidad y colapsabilidad..
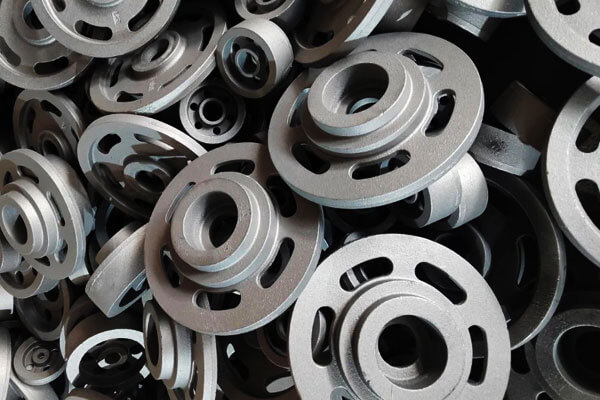
Moldeo en arena verde para la producción en masa de componentes de ruedas pequeñas y medianas
El moldeado en arena verde es uno de los métodos más utilizados y económicos para producir piezas fundidas de ruedas y discos de tamaño pequeño y mediano., como:
- Poleas;
- Volantes pequeños;
- Tambores de freno;
- Discos industriales generales.
Este proceso utiliza una mezcla de arena de sílice., arcilla bentonita, agua, y aditivos de carbono para crear un material de moldeo reutilizable.
Es especialmente adecuado para líneas de producción automatizadas donde se requiere alta productividad y bajos costes de fabricación..
El rendimiento de la arena verde depende en gran medida de sus propiedades físicas.. Los parámetros de control típicos incluyen:
| Parámetro | Rango típico | Influencia en la calidad de la fundición |
| Contenido de humedad | 3.2%–3,8% | Controla la resistencia del molde, plasticidad, y generación de gas |
| Compactabilidad | 38%–45% | Determina la densidad del moldeo y la estabilidad de la cavidad. |
| Permeabilidad | ≥80 | Garantiza un escape eficaz del gas durante el vertido. |
| Resistencia a la compresión verde | 0.12–0,16 MPa | Proporciona suficiente resistencia al molde contra la presión del metal. |
La proporción de bentonita activa y aditivos de carbón debe controlarse cuidadosamente.. La bentonita proporciona fuerza de unión, mientras que el polvo de carbón o aditivos carbonosos similares ayudan a reducir:
- Penetración de metales;
- Defectos por quemaduras;
- Aspereza de la superficie;
- Defectos superficiales relacionados con el gas.
Durante la producción, La temperatura de la arena recuperada también debe controlarse.. La arena recuperada en caliente puede afectar negativamente la distribución de la humedad y reducir la calidad del molde., lo que lleva a un acabado superficial deficiente e inestabilidad dimensional.
Para piezas fundidas de ruedas y discos, Generalmente se aplican medidas de ventilación adicionales porque el gas tiende a acumularse alrededor de los puntos más altos del cubo y las secciones del alma..
Las soluciones típicas incluyen:
- Ranuras de ventilación anulares a lo largo de la superficie de separación;
- Orificios de ventilación de gas en puntos altos del molde.;
- Elevadores de ventilación adicionales sobre áreas de cavidades cerradas.
Sin embargo, El moldeado de arena verde también tiene limitaciones.. Porque el molde tiene una rigidez relativamente baja y una estabilidad dimensional moderada., La precisión dimensional típica es de aproximadamente CT9 - CT11 según estándares de tolerancia de fundición.
Además, Las características de enfriamiento relativamente lentas e incontroladas de los moldes de arena verde aumentan el riesgo de defectos de contracción en secciones gruesas del cubo..
Por lo tanto, La arena verde generalmente no es la preferida para los cubos de ruedas de hierro dúctil de servicio pesado que requieren una inspección ultrasónica estricta o un alto rendimiento ante la fatiga..
Moldeo en arena de resina autoendurecible para piezas fundidas de ruedas grandes y de alto rendimiento
Para bujes de ruedas grandes, volantes de servicio pesado, componentes ferroviarios, y piezas fundidas que requieren estrictas pruebas no destructivas, La arena de resina autoendurecible es la tecnología de moldeo preferida..
A diferencia de la arena verde, La arena de resina logra la resistencia del molde mediante la unión química entre la resina y el endurecedor., permitiendo la producción de moldes grandes y complejos sin equipo de compactación externo.
Los materiales típicos incluyen:
- 70/140 malla de arena de sílice;
- Arena de ceramsita para mejorar la estabilidad térmica;
- Sistemas de resina furánica o resina fenólica alcalina..
La proporción de adición de resina generalmente se controla dentro de aproximadamente 1.0%–1,4%, mientras que la dosis de endurecedor se ajusta según:
- Temperatura ambiente;
- Humedad;
- Velocidad de curado requerida;
- Requisitos del ciclo de producción..
La arena de resina proporciona varias ventajas importantes para las piezas fundidas de ruedas y discos.:
Precisión dimensional mejorada
La alta rigidez y estabilidad de los moldes de arena de resina permiten que la precisión dimensional alcance aproximadamente CT8-CT9, que es significativamente mejor que el moldeado de arena verde convencional.
Esto es particularmente importante para componentes giratorios donde la desviación dimensional puede afectar:
- Equilibrar el rendimiento;
- Alineación del eje;
- Margen de mecanizado;
- Vida útil.
Mejor capacidad para núcleos complejos
Las piezas de fundición de ruedas grandes a menudo requieren cavidades internas, agujeros de montaje, o estructuras centrales complejas. La arena resinosa permite la producción de:
- Grandes conjuntos centrales;
- Núcleos de arena finos y complejos;
- Pasajes internos precisos.
Esto lo hace muy adecuado para personalizar, una sola pieza, y producción de lotes pequeños.
Mayor calidad superficial
La superficie más suave de la cavidad del molde reduce:
- Adhesión de arena;
- Aspereza de la superficie;
- Carga de trabajo de limpieza;
- Margen de mecanizado.
Sin embargo, La arena de resina también presenta ciertos desafíos..
Porque los aglutinantes de resina generan más gas durante el vertido., Un control inadecuado del proceso puede causar:
- Sopladores subterráneos;
- Porosidad de gas;
- Defectos relacionados con el carbono.
Además, Los moldes de arena de resina tienen mayor rigidez y menor colapsabilidad en comparación con la arena verde.. Para piezas fundidas de sección gruesa, la contracción restringida puede aumentar el riesgo de:
- Estrés térmico;
- Crujido caliente;
- Concentración de tensiones residuales.
Por lo tanto, Los procesos de arena de resina requieren una cuidadosa coordinación entre la resistencia del molde, Diseño de ascenso, y control de enfriamiento.
Tecnología de recubrimiento de moldes
El recubrimiento del molde juega un papel esencial en la mejora de la calidad de la superficie y la prevención de defectos de fundición., Especialmente para componentes de ruedas y discos con grandes secciones calientes y transiciones complejas..
El objetivo principal de los recubrimientos es crear una barrera protectora entre el metal fundido y el molde de arena., reduciendo:
- Penetración de arena;
- Reacción del molde de metal;
- Defectos por quemaduras;
- Aspereza de la superficie.
Diferentes materiales requieren diferentes sistemas de recubrimiento.
Para piezas fundidas de ruedas de hierro fundido gris, Los recubrimientos a base de grafito se aplican comúnmente porque el grafito proporciona:
- Buena estabilidad térmica;
- Penetración de metal reducida;
- Acabado superficial mejorado.
Para fundición dúctil y piezas fundidas de sección gruesa, Los recubrimientos en polvo de circonio a base de alcohol generalmente se prefieren debido a su:
- Alta refractariedad;
- Excelente resistencia a la erosión del hierro fundido.;
- Fuerte protección en puntos calientes térmicos.
Un procedimiento típico incluye:
- Primera aplicación de recubrimiento para cubrir toda la superficie de la cavidad.;
- Secado completo para eliminar la humedad.;
- Aplicación de segunda capa para una mejor protección.;
- Inspección final antes del montaje del molde..
Un secado insuficiente puede generar gas adicional durante el vertido., mientras que un espesor excesivo del recubrimiento puede reducir la permeabilidad y afectar la calidad de la fundición..
Diseño de sistema de ventilación para moldes de arena de ruedas y discos
La gestión del gas es un aspecto crítico de la fundición de ruedas y discos porque su geometría rotacional crea naturalmente zonas de acumulación de gas..
Un sistema de ventilación diseñado adecuadamente generalmente incluye:
| Medida de ventilación | Diseño típico | Función |
| Ranuras de ventilación de la superficie de separación | Surcos anulares aproximadamente 0.4 milímetros × 6 mm | Proporciona canales de escape de gas a lo largo de la interfaz del molde. |
| Varillas de ventilación del cubo | Orificios de ventilación o varillas de φ8–12 mm en la parte superior del cubo | Libera gas concentrado de secciones gruesas. |
| Sistema de ventilación central | Cordones de ventilación o canales porosos dentro de los núcleos de arena. | Dirige los gases internos del núcleo fuera del molde. |
| Elevadores de escape | Ubicado en puntos altos del casting. | Mejora la estabilidad del llenado y evita el atrapamiento de gas. |
El diseño de ventilación eficaz debe mantener un equilibrio: La ventilación insuficiente causa defectos en el gas., mientras que la ventilación excesiva puede debilitar el molde o aumentar el riesgo de penetración del metal..
4. Diseño de sistema de compuerta para piezas fundidas de ruedas y discos
El sistema de control juega un papel decisivo en la determinación de la calidad interna., estabilidad dimensional, y rendimiento mecánico de piezas fundidas de ruedas y discos..
Debido a su típica geometría giratoria, con un cubo masivo, secciones web relativamente delgadas, y un borde exterior más delgado: el proceso de llenado debe controlarse cuidadosamente para evitar turbulencias, arrastre de óxido, Cierre frío, llenado incompleto, y distribución desigual de la temperatura.
Sistema de puerta superior central: Diseño simple con fuerte capacidad de solidificación direccional
El sistema de compuerta superior central es una de las soluciones tradicionales para volantes y piezas fundidas en forma de disco relativamente simples..
en este diseño, El metal fundido ingresa desde el área central del cubo y fluye radialmente hacia el borde a través de la sección del alma..
Esta disposición proporciona un gradiente de temperatura natural porque el cubo central permanece más caliente que el borde exterior durante el llenado y la solidificación..
Cuando se combina con bandas diseñadas adecuadamente, El sistema puede promover la solidificación direccional desde las secciones exteriores más delgadas hacia el cubo., permitiendo la alimentación del punto caliente central.
Sin embargo, La posición de alimentación central también crea varios problemas potenciales..
La exposición continua de la región del cubo al metal fundido a alta temperatura aumenta la concentración térmica del cubo., lo que puede agrandar el punto caliente y aumentar el riesgo de cavidades por contracción o microporosidad.
Además, El impacto directo de la corriente de metal en el centro puede generar turbulencias durante la etapa de llenado inicial., aumentando la posibilidad de formación de película de óxido y arrastre de escoria.
Para un mejor rendimiento, Los diseños modernos a menudo incorporan filtros de espuma cerámica en el recipiente de vertido., extender múltiples entradas radiales desde el centro, y ajuste la dirección del flujo para evitar el impacto directo del metal en áreas delgadas de la red. Estas modificaciones ayudan a reducir las turbulencias y mejorar la limpieza interna..
Sistema de compuerta lateral con hendidura anular: Solución preferida para discos de freno y piezas giratorias de precisión
Para discos de freno, tambores de freno, y otros componentes que requieren una excelente precisión dimensional y equilibrio dinámico, La entrada lateral con ranura anular se considera ampliamente una de las soluciones más efectivas..
En esta configuración, un corredor circular está dispuesto alrededor del área del cubo, con múltiples entradas estrechas distribuidas uniformemente a lo largo de la circunferencia.
El metal fundido ingresa a la cavidad del molde simultáneamente desde múltiples direcciones., produciendo un patrón de llenado equilibrado.
La principal ventaja de este sistema es su capacidad para lograr una distribución uniforme de la temperatura en toda la circunferencia..
Dado que el metal fundido llega a diferentes regiones de la pieza fundida casi al mismo tiempo, Los gradientes térmicos se minimizan., reducir el estrés residual, distorsión, y desviación de redondez.
El comportamiento de llenado relativamente suave también reduce las turbulencias en comparación con el vertido directo desde arriba.. Una turbulencia más baja significa menos oxidación, menos inclusiones atrapadas, y calidad superficial mejorada.
Esto hace que el diseño sea especialmente adecuado para componentes de frenos donde el margen de mecanizado es limitado y la estabilidad dimensional es crítica..
El sistema de compuerta anular también admite una solidificación más uniforme entre el cubo, web, y borde exterior.
Cuando se combina con bandas y escalofríos colocados correctamente, Puede controlar eficazmente los defectos de contracción en áreas con una variación significativa del espesor de la pared..
Sistema de compuerta inferior: Relleno de alta calidad para cubos de ruedas de servicio pesado
Para bujes de ruedas grandes y pesados, ruedas motrices, y componentes industriales de alta carga, La entrada inferior a menudo se selecciona para lograr la mayor calidad de llenado posible..
En un sistema de compuerta inferior, El metal fundido ingresa desde la región inferior de la cavidad del molde y se eleva gradualmente hacia arriba..
La superficie del metal permanece relativamente estable durante el llenado., reduciendo significativamente las salpicaduras, entretenimiento aéreo, y oxidación secundaria.
La principal ventaja de este método es su excelente control de flujo.. Porque el metal fundido sube suavemente en lugar de caer verticalmente., el riesgo de flujo turbulento y erosión de arena se reduce considerablemente.
Esto es particularmente importante para piezas fundidas grandes donde incluso pequeñas cantidades de inclusiones de óxido o partículas de arena pueden afectar seriamente el rendimiento ante la fatiga..
Sin embargo, El llenado del fondo también tiene limitaciones.. Dado que las zonas superiores de la pieza fundida se rellenan al final, su temperatura puede disminuir antes de que se produzca la alimentación completa.
Por lo tanto, La compuerta inferior debe combinarse cuidadosamente con sistemas ascendentes eficientes., mangas aislantes, y enfriamiento externo para mantener una presión de alimentación adecuada y compensar la contracción en secciones gruesas del cubo.
Directrices generales de diseño para sistemas de compuertas eficientes
Independientemente de la configuración de compuerta específica, Se deben seguir varios principios fundamentales durante el diseño de fundición de ruedas y discos..
Generalmente se prefiere un sistema de compuertas cerrado o semicerrado porque reduce la turbulencia y mejora la separación de la escoria..
La relación transversal típica entre bebedero, corredor, y la entrada es aproximadamente:
bebedero : Corredor : ¿Qué tal = 1 : 1.2 : 0.8–1
Esta relación ayuda a mantener la velocidad del metal estable y al mismo tiempo evita la turbulencia excesiva..
Los corredores horizontales deben extenderse más allá de la última entrada para formar zonas de recolección de escoria., Permitir que las impurezas permanezcan alejadas de la cavidad de fundición..
Con frecuencia se instalan filtros de espuma cerámica en el sistema de canales para mejorar aún más la limpieza del material fundido..
La forma de la puerta también es importante. En forma de abanico, abertura, Las entradas tangenciales o tangenciales se utilizan a menudo para fundiciones de ruedas y discos porque distribuyen el metal fundido gradualmente y reducen el impacto directo sobre las superficies del molde..
Al final, El diseño de compuerta más efectivo es aquel que logra relleno suave, flujo de calor controlado, y solidificación progresiva desde secciones delgadas hacia fuentes de alimentación.
Al optimizar la relación entre la puerta, arrendador, escalofríos, y geometría de fundición, Los fabricantes pueden reducir significativamente la porosidad por contracción., inclusiones, deformación, y otros defectos comunes en las piezas fundidas de ruedas y discos..
5. Diseño del sistema de alimentación: Elevaciones y escalofríos
El sistema de alimentación es un factor crítico para determinar la calidad interna de las piezas fundidas de ruedas y discos..
Debido a su estructura típica: grandes centros, redes más delgadas, y llantas exteriores: estos componentes contienen diferencias significativas en el espesor de la sección.
Durante la solidificación, el área gruesa del cubo permanece líquida por más tiempo y experimenta una mayor contracción volumétrica, haciéndolo altamente susceptible a las cavidades de contracción y la microporosidad..
Diseño de elevador para piezas fundidas de ruedas y discos
El área del cubo es normalmente el principal objetivo de alimentación porque representa la masa térmica más grande en la pieza fundida..
Los elevadores generalmente se colocan encima o cerca del cubo para proporcionar metal líquido durante la etapa final de solidificación..
Para piezas fundidas de ruedas de hierro fundido gris (ES-GJL-250, ES-GJL-300), La solidificación direccional se aplica comúnmente..
Se colocan elevadores cilíndricos u ovalados en los puntos calientes del cubo., y su módulo está diseñado más alto que la zona de alimentación para garantizar que el tubo ascendente se congele más tarde que la fundición..
Para piezas fundidas de ruedas de hierro dúctil (En-gjs-450-10, En-gjs-600-3), La expansión del grafito durante la solidificación eutéctica proporciona una capacidad de autoalimentación parcial..
Por lo tanto, Se evita un volumen excesivo del tubo ascendente.. Los diseños modernos generalmente combinan bandas aisladas más pequeñas con escalofríos para mejorar el rendimiento de la fundición y al mismo tiempo mantener la solidez interna..
Para cubos de rueda de servicio pesado con secciones gruesas, A menudo se utilizan mangas de mazarota aisladas o mazarotas exotérmicas para prolongar el tiempo de alimentación y reducir los defectos de contracción..
Aplicación de enfriamiento y control de solidificación
Los enfriamientos se utilizan para acelerar el enfriamiento local y controlar el patrón de solidificación..
Aumentando la extracción de calor en áreas seleccionadas., los escalofríos reducen el tamaño de los puntos calientes y promueven la solidificación direccional hacia el tubo ascendente.
Para piezas fundidas de ruedas y discos, los escalofríos se colocan principalmente alrededor:
- Paredes laterales del cubo donde se produce la concentración térmica..
- Áreas de transición del centro a la web.
- Secciones locales gruesas con alto riesgo de contracción..
Sin embargo, la colocación del frío debe optimizarse cuidadosamente. El enfriamiento excesivo en áreas delgadas del borde puede causar una solidificación prematura, resultando en errores de ejecución, Cierre frío, o dureza desigual.
Por lo tanto, Los escalofríos generalmente se evitan en secciones delgadas a menos que se requiera un control específico de la microestructura..
El diseño de alimentación más eficaz suele ser una combinación de elevadores aislados y escalofríos colocados correctamente, donde los enfriamientos controlan el flujo de calor mientras que los elevadores proporcionan compensación de contracción final.
Defectos de alimentación comunes y soluciones
Un diseño de alimentación inadecuado puede provocar varios defectos típicos de fundición.:
| Defecto | Causa principal | Método de optimización |
| Cavidad de contracción | Alimentación líquida insuficiente en los puntos calientes del centro | Aumente la eficiencia del elevador o mejore el aislamiento |
| Microporosidad | Mala dirección de solidificación y presión de alimentación. | Optimizar los escalofríos y el gradiente de temperatura. |
| Crujido caliente | Estrés térmico excesivo entre secciones gruesas y delgadas. | Equilibre la velocidad de enfriamiento y mejore el diseño de alimentación |
| Bajo rendimiento de fundición | Elevadores de gran tamaño | Optimice el tamaño del elevador mediante la simulación de procesos |
6. Fusión, Proceso de nodularización e inoculación para piezas fundidas de ruedas de hierro dúctil
El hierro dúctil se usa ampliamente para fundiciones de discos y ruedas de servicio pesado porque proporciona una excelente combinación de resistencia., tenacidad, resistencia a la fatiga, y rendimiento de desgaste.
Comparado con la fundición gris, El hierro dúctil contiene nódulos esféricos de grafito., que reducen significativamente la concentración de tensiones y mejoran las propiedades mecánicas.
Sin embargo, Lograr una calidad estable del hierro dúctil requiere un control preciso de la fusión., tratamiento de magnesio, y procesos de inoculación.
Proceso de fusión y control químico
El proceso de fusión sienta las bases para la calidad del hierro dúctil.
Los hornos de inducción eléctricos se utilizan comúnmente porque proporcionan un control preciso de la temperatura y la composición química..
Los grados típicos de hierro dúctil para fundiciones de ruedas incluyen:
- En-gjs-450-10
- En-gjs-600-3
Un rango de composición química típico es:
| Elemento | Rango típico (%) | Función |
| Carbono (C) | 3.5–3,8 | Promueve la formación de grafito |
| Silicio (Si) | 2.3–2,8 | Mejora la grafitización |
| Manganeso (Mn) | ≤0.4 | Fortalece la matriz |
| Azufre (S) | ≤0,025 | Debe controlarse antes del tratamiento con Mg. |
| Fósforo (P) | ≤0.03 | Previene la fragilidad |
| Magnesio (Mg) | 0.035–0,060 residual | Forma grafito esférico. |
Control de temperatura típico:
- Temperatura de golpeteo: 1500–1550°C
- Temperatura de vertido: 1360–1420°C
Es esencial un control estricto del azufre y el fósforo porque los niveles excesivos reducen la nodularidad y el rendimiento mecánico..
Tratamiento de nodularización de magnesio
El tratamiento con magnesio es el paso clave que transforma el grafito de escamas en nódulos esféricos. El método más común utiliza una aleación de magnesio y ferrosilicio añadida al hierro fundido..
Durante el tratamiento, El magnesio reacciona con azufre y oxígeno., creando una fuerte reacción.
Control adecuado de la temperatura del tratamiento., adición de aleación, y la recuperación de magnesio es necesaria para obtener grafito nodular estable.
Una mala nodularización puede provocar:
- Formación de grafito vermicular.
- Reducción de la resistencia a la tracción y el alargamiento..
- Menor resistencia a la fatiga.
Una estructura de hierro dúctil de alta calidad debe tener:
- Alta nodularidad del grafito.
- Distribución uniforme de grafito..
- Tamaño de nódulo controlado.
- Matriz ferrítica/perlítica adecuada según los requisitos de rendimiento.
Inoculación y refinamiento de grafito.
La inoculación mejora la nucleación del grafito y estabiliza la microestructura final.. Normalmente se realiza en dos etapas.: Inoculación inicial durante el vaciado e inoculación secundaria durante el vertido..
Inoculantes a base de ferrosilicio que contienen calcio., bario, o circonio se utilizan comúnmente.
Una inoculación eficaz ayuda a:
- Aumentar el recuento de nódulos de grafito..
- Reducir la formación de carburo.
- Mejorar las propiedades mecánicas..
- Lograr una distribución uniforme de la dureza.
Para piezas de fundición de ruedas grandes, La inoculación es especialmente importante porque el enfriamiento lento en moldes de arena puede producir grafito grueso y resistencia reducida..
7. Sacudida, Proceso de enfriamiento y tratamiento térmico
La sacudida, enfriamiento, y las etapas de tratamiento térmico juegan un papel importante en el mantenimiento de la precisión dimensional, propiedades mecánicas, y confiabilidad del servicio a largo plazo de piezas fundidas de ruedas y discos.
Aunque el proceso de fundición se completa después de la solidificación., La manipulación inadecuada durante el enfriamiento o la extracción prematura del molde pueden introducir tensiones residuales., distorsión, e incluso agrietarse, especialmente en componentes con gran diámetro, espesor de pared desigual, y estrictos requisitos de equilibrio.
Control del tiempo de agitación y mantenimiento
Después del vertido y solidificación., Las piezas fundidas deben permanecer dentro del molde de arena durante un período suficiente antes de ser sacudidas..
El molde de arena proporciona aislamiento térmico y permite que la pieza se enfríe gradualmente., Reducir los gradientes de temperatura entre secciones gruesas y delgadas..
La sacudida prematura elimina esta protección térmica demasiado pronto, causando un enfriamiento desigual y aumentando el riesgo de:
- Deformación del cubo causada por estrés térmico residual..
- Distorsión web y pérdida de planitud..
- Grietas superficiales en áreas de alta tensión..
El tiempo de espera requerido depende principalmente del tamaño de la pieza., espesor de la pared, tipo de material, y características del molde.
Los tiempos de espera típicos son:
| Tipo de fundición | Tiempo de espera recomendado |
| Fundición de ruedas y discos pequeños | ≥ 30 minutos |
| Bujes y volantes de inercia medianos | 60–90 minutos |
| Piezas de fundición para ruedas grandes y resistentes | 90–120 minutos o más |
Para ruedas grandes de hierro dúctil, A menudo se prefiere el enfriamiento prolongado dentro del molde porque el enfriamiento lento ayuda a reducir los gradientes térmicos y mejora la estabilidad dimensional..
Después de la sacudida, Las piezas fundidas deben manipularse con cuidado.. Las piezas fundidas de ruedas y discos grandes no deben apilarse ni colocarse bajo soportes desiguales., ya que su propio peso puede causar una deformación permanente por flexión mientras el metal aún está a temperatura elevada..
Enfriamiento controlado después de la sacudida
Después de desmoldar, Las piezas fundidas de ruedas y discos deben continuar enfriándose en condiciones controladas..
Enfriamiento rápido, especialmente para componentes de fundición dúctil de gran sección, puede generar una tensión térmica excesiva entre las áreas del cubo y la llanta.
La práctica adecuada de enfriamiento incluye:
- Evitar el enfriamiento forzado con agua o fuertes corrientes de aire.
- Permitir que las piezas fundidas se enfríen naturalmente en un ambiente controlado..
- Apoyar las piezas fundidas de manera uniforme para evitar la distorsión gravitacional..
Para ruedas de hierro dúctil, El enfriamiento controlado también influye en la microestructura final..
El enfriamiento lento promueve el crecimiento del grafito y reduce la formación de carburos indeseables., mientras que las velocidades de enfriamiento excesivas pueden aumentar la dureza y reducir la tenacidad.
Tratamiento térmico para aliviar el estrés
La tensión residual se genera durante la fundición porque diferentes secciones se contraen a diferentes velocidades durante el enfriamiento..
El centro grueso, red delgada, y el borde exterior experimentan diferentes comportamientos de contracción térmica, lo que resulta en tensión interna incluso cuando no existen defectos visibles.
Para componentes de ruedas de alta precisión, especialmente discos de freno, ruedas motrices, y grandes centros, El recocido de alivio de tensión se realiza comúnmente antes del mecanizado..
Un proceso típico de alivio del estrés implica:
- Temperatura de calentamiento: 500–550°C
- tiempo de espera: determinado por el espesor y el peso de la pieza fundida
- Enfriamiento controlado del horno para minimizar el nuevo estrés térmico
Este tratamiento reduce las tensiones residuales y mejora la estabilidad del mecanizado.. Sin alivio del estrés, Las piezas fundidas pueden deformarse durante el mecanizado de desbaste o acabado porque la eliminación del material libera tensión interna..
8. Conclusión
La fundición en arena de componentes de ruedas y discos es un proceso altamente especializado que requiere una cuidadosa coordinación entre el diseño del molde y, tecnología de puerta, estrategia de alimentación, metalurgia, y control de enfriamiento.
La clave para producir piezas fundidas de ruedas de alta calidad no es simplemente lograr un llenado completo, pero controlando todo el proceso térmico y de flujo de fluidos.:
- Seleccionar la orientación de fundición correcta;
- Diseño de sistemas de llenado estables y limpios;
- Gestión de puntos de acceso térmicos del centro;
- Aplicar bandas y escalofríos efectivos;
- Control de la metalurgia del hierro dúctil;
- Usando optimización basada en simulación.
Con procesos de fundición en arena diseñados adecuadamente, Los fabricantes pueden producir piezas fundidas de ruedas y discos grandes y complejas con excelentes propiedades mecánicas., precisión dimensional, y confiabilidad del servicio a largo plazo para aplicaciones industriales exigentes.
LangHe: fabricante profesional personalizado de piezas fundidas de ruedas y discos en China
LangHe es un profesional. Fabricante chino especializado en fundiciones personalizadas de ruedas y discos., Proporcionando soluciones de fundición de alta calidad para componentes giratorios industriales., incluyendo volantes, discos de freno, cubos de ruedas, poleas, discos de engranajes, tambores de freno, y piezas de maquinaria pesada.
Con amplia experiencia en tecnologías de fundición en arena y resina en arena., LangHe apoya a los clientes desde el diseño inicial de la fundición y la optimización del proceso hasta la producción., mecanizado, inspección, y entrega final.
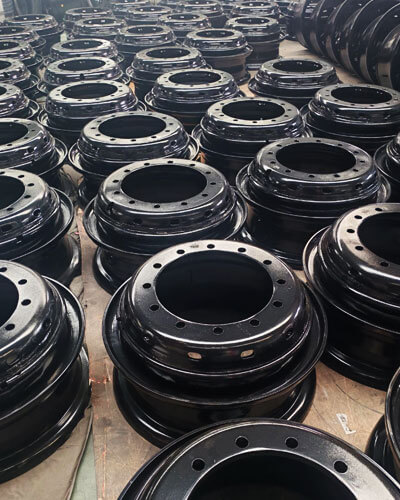
LangHe fabrica piezas fundidas de ruedas y discos en una amplia gama de materiales., incluido hierro fundido gris, hierro dúctil, acero carbono, acero aleado, y acero inoxidable, Cumplir con los requisitos de la automoción., equipo industrial, energía, transporte, y aplicaciones de maquinaria pesada.
A través de un estricto control de calidad, capacidades de fabricación avanzadas, y soporte de ingeniería personalizado, LangHe ofrece durabilidad, rentable, y soluciones de fundición para aplicaciones específicas para clientes de todo el mundo.
como un confiable fabricante de fundición de discos y ruedas personalizadas en China, LangHe se compromete a ayudar a los clientes globales a lograr una mayor confiabilidad del producto, rendimiento de fundición optimizado, y costos de fabricación reducidos a través de experiencia profesional en fundición e innovación continua de procesos.
Contáctenos para fundiciones de precisión personalizadas.

