


Las piezas fundidas de equipos pesados son componentes estructurales y funcionales que se producen vertiendo metal fundido en moldes para crear piezas que combinan geometrías complejas., alta resistencia mecánica, y producción rentable a escala.
Son indispensables en industrias como la construcción., minería, agricultura, carril, marina y energía.
Selección adecuada de materiales, proceso de fundición, postprocesamiento térmico y mecánico, y un riguroso control de calidad determinan la vida útil y el costo del ciclo de vida.
1. ¿Qué son las piezas fundidas para equipos pesados?
Las piezas fundidas de equipos pesados son componentes metálicos casi en forma neta producidos mediante procesos de fundición. (P.EJ., fundición de arena, Casting de la hoja perdida, casting de inversión, fundición centrífuga) destinado al servicio de soporte de carga estructural o funcional en maquinaria pesada móvil o estacionaria.

Características distintivas
- Tamaño & escala. Las masas suelen oscilar entre decenas de kilogramos (P.EJ., carcasas de caja de cambios compactas ≈ 50 kg) hasta muchas toneladas (Grandes bastidores de camiones mineros y carcasas de molinos: decenas a cientos de toneladas.).
Las dimensiones lineales suelen superar varios metros en el caso de conjuntos grandes.. - Función de carga. Estas piezas transmiten cargas estáticas y dinámicas. (doblando, torsión, fuerzas axiales e impacto) y por lo tanto requieren una combinación controlada de fuerza, dureza y rigidez.
Los componentes típicos incluyen plumas., marcos, alojamiento, acopladores y bujes. - Resiliencia ambiental. Diseñado para la exposición al polvo., humedad, químicos corrosivos (fertilizantes, sales),
abrasivos y amplios rangos de temperatura (ejemplo de ventana de servicio: −40°C a +150 ° C; Los extremos pueden requerir aleaciones especializadas o protección de superficies.). - Compensación de diseño: costo versus durabilidad. La producción de piezas fundidas a menudo cuesta más por pieza que las piezas soldadas fabricadas simples, pero proporcionan una geometría integrada.,
Menos ensamblajes y eliminación de entrepiernas de soldadura. (sitios comunes de iniciación de crack), lo que resulta en una vida útil más larga y un menor costo total de propiedad para muchas aplicaciones de servicio pesado.
Objetivos de desempeño representativos (típico, por aplicación)
- Resistencia a la tracción (RM): componentes estructurales de fundición: ≥ 400 MPA (común para hierro dúctil, aceros fundidos de resistencia media);
componentes de alto estrés (ganchos de grúa, ojos levantados): hasta 700–900 MPa para apagar & aceros aleados templados. - Dureza de impacto (Charpy V): especificar energía absoluta a temperatura, P.EJ., ≥ 20 J a −20 °C (citado como “CVN ≥ 20 J @ −20 °C”), con aceptación según ASTM E23 / ISO 148.
- Resistencia al desgaste: definir prueba de dureza o de desgaste estandarizada; P.EJ., Dureza Brinell HB ≥ 200 para componentes resistentes a la abrasión, o especificar ASTM G65 Límites de pérdida de masa de rueda de arena y caucho..
- Estabilidad dimensional / tolerancias: Las piezas de fundición estructurales grandes generalmente aceptan ±1–3 mm por metro dependiendo de la criticidad de la característica;
especificar tolerancias más estrictas (P.EJ., ± 0.1–0.5 mm) sólo para superficies de montaje de precisión después del mecanizado final.
2. Mercado & Aplicación de piezas fundidas para equipos pesados
Las piezas fundidas para equipos pesados sirven para diversas aplicaciones de servicio pesado:

- Construcción & movimiento de tierras: cubos, boom, acopladores, carcasas de pasadores.
- Minería: trituradora de mandibulas, medios de molienda, carcasas de molino.
- Agricultura: pañales, carcasa de equipo, componentes del tractor.
- Carril & transporte: acopladores, componentes del freno, marcos de camiones.
- Marina & costa afuera: centro de hélice, tripa de la bomba, existencias de timón.
- Generación de energía & aceite & gas: carcasa de turbina, cuerpos de válvula, tripa de la bomba.
Cada sector impone requisitos distintos: Resistencia al desgaste y tenacidad al impacto en la minería.; resistencia a la corrosión en marina; resistencia a la fatiga en ferrocarril; y tolerancias ajustadas y acabados suaves en equipos hidráulicos y rotativos..
3. Selección de materiales comunes: piezas fundidas para equipos pesados
Hierros fundidos
- Hierro fundido gris (soldado americano)
-
- Por que usado: Excelente amortiguación, buena resistencia a la compresión, bajo costo, fácil de moldear para formas grandes y complejas.
- Usos típicos: Bases de máquinas, alojamiento, cubiertas no estructurales.
- Propiedades: Resistencia a la tracción moderada, buena maquinabilidad, mala ductilidad/tenacidad.
- Hierro fundido dúctil/nodular (Sg / Hierro dúctil, ASTM A536)
-
- Por que usado: Combinación de resistencia y tenacidad con menor costo que el acero.; los esferoides de grafito dan ductilidad.
- Usos típicos: Acoplamientos, ciertas piezas estructurales, engranaje, componentes de servicio medio.
- Propiedades: Buena resistencia a la fatiga, soldable con precaución, responde al austempering (Adi) para un mayor rendimiento.
- Hierro de grafito compactado (CGI)
-
- Por que usado: Entre hierro gris y dúctil: mejor resistencia y fatiga que GI, mejor conductividad térmica que el hierro dúctil.
- Usos típicos: Bloques de motor, Piezas estructurales de tensión media donde se necesita amortiguación de vibraciones y resistencia..
- Hierro blanco & Hierro blanco aleado
-
- Por que usado: Extremadamente duro y resistente al desgaste (A menudo la superficie se endurece mediante tratamiento térmico.), frágil a menos que esté aleado/tratado.
- Usos típicos: Revestimiento, trituradora de mandibulas, insertos de alta abrasión (Se pueden fundir como piezas de desgaste reemplazables.).
Aceros fundidos
- Carbono & Aceros fundidos de baja aleación (P.EJ., ASTM A216 WCB, A350 L0, etc.)
-
- Por que usado: Mayor resistencia a la tracción y tenacidad que los hierros.; Mejor comportamiento ante impacto y fatiga.; soldable y reparable.
- Usos típicos: Estructural, carcasa de presión, ganchos de grúa, marcos muy cargados.
- Aceros fundidos aleados (CR-mo, In-CR-I, etc.)
-
- Por que usado: Diseñado para alta resistencia, temperatura elevada, resistencia al desgaste o al impacto. Tratable térmicamente para combinaciones de alta resistencia/tenacidad..
- Usos típicos: Apagado & Componentes templados en aplicaciones de alta tensión..
Aleaciones especiales & Inoxidable
- Fundición de acero inoxidable austenítico y ferrítico (CF8/CF8M, ASTM A351 / A743)
-
- Por que usado: Resistencia a la corrosión (agua de mar, exposición química), buena ductilidad.
- Usos típicos: Alza de bombas, partes marinas, ambiente corrosivo piezas estructurales.
- Dúplex & Super-dúplex (P.EJ., 2205, 2507 equivalentes)
-
- Por que usado: Mayor resistencia que el acero inoxidable austenítico y resistencia superior al agrietamiento por corrosión bajo tensión por cloruros.; utilizado cuando la corrosión + se requiere fuerza.
- Usos típicos: Equipos de agua de mar, componentes costa afuera.

- alto contenido de níquel & aleaciones resistentes al calor (Hastelloy, Incomparar, Aleación 20, etc.)
-
- Por que usado: Excepcional resistencia a la corrosión o a altas temperaturas; caro: se usa sólo cuando es necesario.
- Usos típicos: Procesamiento químico, ambientes corrosivos severos, carcasas de alta temperatura.
Diseñado & Enfoques compuestos
- Hierro dúctil (Adi) - hierro dúctil procesado a matriz bainítica (mayor resistencia + resistencia al desgaste).
- Revestimientos de hierro blanco, ruidoso, revestimientos cerámicos/metálicos — se utiliza para dar a las zonas de desgaste una muy alta resistencia a la abrasión y al mismo tiempo mantener la fundición a granel más resistente y económica.
- Fundición funcionalmente graduada o bimetálica — combinar metal base resistente con aleaciones de superficie dura o inserciones de desgaste reemplazables.
Rangos típicos de propiedades mecánicas: tabla ilustrativa
Los valores son orientativos.. El diseño final debe utilizar datos de prueba/MTR certificados y resultados de tratamiento térmico específicos del proveedor..
| Familia de materiales | Sala de tracción típica (MPA) | Alargamiento (%) | Dureza típica (media pensión) | Uso típico |
| Hierro fundido gris (ASTM A48) | 150–350 | 0.5–2 | 120–260 | Alojamiento, bases |
| Hierro dúctil (ASTM A536) | 400–700 | 2–18 | 140–260 | Piezas estructurales/de servicio medio |
| Hierro dúctil (Adi) | 700–1,100 | 2–6 | 200–350 | Alta fuerza + usar piezas |
| Hierro de grafito compactado (CGI) | 350–600 | 1–8 | 160–280 | Bloques de motor, estructural |
| Hierro blanco/aleación blanco | 300–900 (frágil) | <1 | 400–700+ | Forros abrasivos, fauces |
| Acero fundido al carbono/baja aleación | 400–800 | 8–20 | 150–320 | Estructural, piezas de presión |
| Apagado & Acero de aleación templado | 700–1.300 | 8–18 | 250–450 | Ganchos de alta tensión, ejes |
| Fundición inoxidable austenítica (CF8/CF8M) | 450–700 | 20–45 | 120–250 | Ambientes de corrosión |
| Dúplex/Súper Dúplex | 600–1,000 | 10–25 | 200–350 | Agua de mar, costa afuera |
4. Procesos de fundición & Tecnologías
Seleccionar el proceso de fundición correcto es una de las primeras y más importantes opciones en la producción de componentes para equipos pesados..
La elección determina la geometría alcanzable, calidad metalúrgica, acabado superficial, tolerancia dimensional, costo de herramientas y tiempo de entrega, e influye fuertemente en las necesidades posteriores de tratamiento térmico, mecanizado y END.
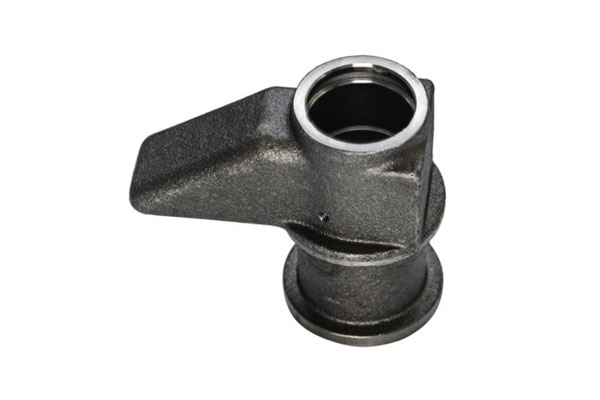
impulsores clave del proceso
Al elegir una ruta de lanzamiento, sopesar estos factores principales:
- Tamaño y peso de la pieza (kg → toneladas), y si se requiere una pieza o varios conjuntos.
- Complejidad de la geometría (subvenciones, redes delgadas, cavidades internas).
- familia de materiales (ferrosos vs no ferrosos; inoxidable, dúplex, aleaciones de níquel).
- Propiedades mecánicas requeridas (tenacidad, fatiga, zonas de desgaste).
- Tolerancia dimensional & acabado superficial (caras recién fundidas versus caras mecanizadas con acabado).
- Volumen de producción & costo unitario (amortización de herramientas).
- Inspección y limpieza metalúrgica. necesidades (Zonas críticas de fatiga o presión.).
- Ambiental, limitaciones de energía y seguridad (emisiones, recuperación de arena).
Arena verde (arena convencional) fundición
- como funciona: Los patrones se presionan en moldes de arena unidos con arcilla/aglutinantes orgánicos.; Los núcleos forman cavidades internas..
- Materiales: Amplia gama: hierro gris, hierro dúctil, aceros de lanzamiento.
- Fortalezas: Costo de herramientas más bajo, flexible para piezas muy grandes, patrones fáciles de modificar. Ideal para piezas individuales y volúmenes bajos a medios..
- Limitaciones: Acabado superficial más grueso, tolerancias más grandes, mayor riesgo de porosidad si no se optimiza la compuerta/elevador.
- Escalas típicas & métrica: pesos parciales de <10 kg a 100+ montones; acabado superficial ~Ra 6–20 µm (aproximadamente); tolerancia dimensional: ±1–5 mm/m (dependiente de la aplicación).
- Aplicaciones: Grandes carcasas, bases de molino, marcos de camiones, carcasas de bombas muy grandes.
Moldura (arena recubierta de resina) fundición
- como funciona: Conchas de arena recubiertas de resina formadas sobre patrones calentados; dos mitades ensambladas con núcleos según sea necesario.
- Materiales: Hierro y algunos aceros.; Se utiliza cada vez más con fundiciones dúctiles y ciertos aceros..
- Fortalezas: Mejor precisión dimensional y acabado superficial más fino que la arena verde; secciones más delgadas posibles. Bueno para volúmenes medianos.
- Limitaciones: Costo de herramientas más alto que la arena verde; tamaño máximo más bajo que la arena verde.
- Escalas típicas & métrica: Pesos de piezas de hasta unas pocas toneladas.; acabado superficial ~Ra 1–6 µm; tolerancias ±0,3–2 mm/m.
- Aplicaciones: Carcasa de equipo, fundiciones estructurales medianas, piezas que necesitan un acabado mejorado.
Fundición a la cera perdida (cera perdida)
- como funciona: patrón de cera(s) ensamblado en árbol, cáscara de cerámica construida alrededor del patrón, cera eliminada, cáscara de cerámica cocida y llena de metal fundido.
- Materiales: Factible para aceros e inoxidables.; ampliamente utilizado para no ferrosos (En, Cu, Alabama); Es posible realizar piezas fundidas más grandes con configuraciones especiales..
- Fortalezas: Excelente detalle, acabado superficial fino, secciones delgadas, forma cercana a la red. Mecanizado bajo.
- Limitaciones: Alto coste de herramientas y procesos.; Tradicionalmente para piezas pequeñas y medianas., aunque grande molduras de inversión son posibles con equipo especial.
- Escalas típicas & métrica: Pesos desde unos pocos gramos hasta unas pocas toneladas.; acabado superficial ~Ra 0,4–1,6 µm; tolerancias ±0,05–0,5 mm.
- Aplicaciones: Carcasa de precisión, piezas complejas de acero inoxidable, Componentes donde la geometría y el acabado ajustados reducen el mecanizado..
Casting de la hoja perdida
- como funciona: Patrón de espuma EPS colocado en arena no adherida; El metal fundido vaporiza la espuma., llenando la cavidad.
- Materiales: Ferrosos y no ferrosos; Atractivo para piezas ferrosas de forma casi neta..
- Fortalezas: Elimina núcleos para geometría interna compleja; menor costo de herramientas vs.. inversión; bueno para piezas fundidas grandes y complejas.
- Limitaciones: Se necesita control de proceso para prevenir defectos del gas; El acabado superficial y la tolerancia dependen de la compactación de la arena..
- Escalas típicas & métrica: piezas medianas a grandes (decenas a miles de kg); Acabado superficial similar al moldeado en arena ~Ra 2–10 µm; tolerancias ±0,5–2 mm/m.
- Aplicaciones: Carcasas complejas, carcasas de bombas con pasajes internos, Componentes automotrices y de equipos donde los núcleos serían difíciles..
Fundición centrífuga
- como funciona: Metal fundido vertido en un molde giratorio; La fuerza centrífuga distribuye el metal y minimiza el atrapamiento de gas/escoria..
- Materiales: Amplio alcance; comúnmente utilizado para planchas, aceros, bronce.
- Fortalezas: Denso, Piezas fundidas sanas con buenas propiedades mecánicas axialmente. (excelente para anillos, bujes, mangas). Baja inclusión/porosidad.
- Limitaciones: Geometría limitada a piezas redondas/axisimétricas; herramientas especializadas.
- Escalas típicas & métrica: anillos & Cilindros desde diámetros pequeños hasta varios metros.; excelente solidez interna; tolerancias ±0,1–1 mm dependiendo del acabado.
- Aplicaciones: Componentes cilíndricos: manguitos de rodamiento, bujes, tubo, anillos grandes y carcasas cilíndricas.
molde permanente & fundición a presión (en su mayoría no ferrosos)
- como funciona: Metal fundido vertido o inyectado en moldes metálicos reutilizables. (moldes permanentes) o fundición a alta presión.
- Materiales: Mayormente no ferrosos (Alabama, Aleaciones de CU); Algunos moldes permanentes de baja presión para ciertos aceros/bronces..
- Fortalezas: Excelente acabado superficial, tolerancias apretadas, tiempos de ciclo rápidos para grandes volúmenes.
- Limitaciones: Alto costo de herramientas, No es típico de piezas ferrosas muy grandes de equipos pesados..
- Escalas típicas & métrica: piezas pequeñas a medianas; acabado superficial Ra 0,4–1,6 µm; tolerancias ±0,05–0,5 mm.
- Aplicaciones: Viviendas no estructurales, Componentes en los que se desea reducir el peso mediante el aluminio..
Fundición continua (alimentación aguas arriba)
- como funciona: Produce palanquillas/planchas para forjado/mecanizado posterior.; No es un proceso de acabado para componentes pesados reales, pero es relevante para el suministro de materiales..
- Pertinencia: La calidad de las materias primas upstream afecta el contenido de inclusiones y la homogeneidad de la aleación para las fundiciones downstream.
5. Tratamiento térmico & Procesamiento térmico
Tratamiento térmico es la palanca principal que utilizan las fundiciones y los talleres de tratamiento térmico para convertir las microestructuras fundidas en combinaciones de fortaleza, tenacidad, resistencia al desgaste y estabilidad dimensional Requerido por piezas fundidas de equipos pesados..
Procesos comunes de tratamiento térmico y cuándo usarlos.
Las temperaturas y tiempos a continuación son rangos de ingeniería típicos.. Los ciclos finales deben validarse para la aleación específica., Tamaño de la sección y geometría de la pieza y registrados en la hoja de proceso del proveedor..
Recocido para aliviar el estrés (alivio del estrés)
- Objetivo: Reducir las tensiones residuales de la solidificación., mecanizado en bruto o soldadura.
- Ciclo típico: Calentarse ~500-700 °C, mantener para igualar (El tiempo depende del espesor de la sección.), enfriamiento lento.
- cuando se usa: Estándar después de mecanizado de desbaste pesado o soldadura de varias pasadas; antes del acabado del mecanizado para estabilidad dimensional.
- Efecto: Reduce el rendimiento de la distorsión sin cambios importantes en la microestructura..
Normalización
- Objetivo: Refina el grano grueso recién fundido y homogeneiza la matriz para mejorar la tenacidad y prepararla para el posterior templado/templado..
- Ciclo típico: Calentarse ~850–980 °C (encima de austenitizado para aceros), Enfriado por aire para refinar el grano..
- cuando se usa: Aceros fundidos antes del enfriamiento. & temperamento, o cuando la microestructura del molde es gruesa.
- Efecto: Produce más fino, Microestructura de ferrita/perlita más uniforme y estabilización dimensional..
Aplacar & temperamento (Q&T)
- Objetivo: Produzca alta resistencia y tenacidad para componentes críticos de alta tensión o fatiga..
- Ciclo típico: austenitizar ~840–950 °C dependiendo de la aleación → apagar (petróleo/agua/polímero o gas) → temperamento ~450–650 °C para lograr la tenacidad/dureza requerida.
- cuando se usa: Grúa, marcos de alta tensión, Aceros forjados/fundidos críticos para la seguridad que requieren Rm >> 600 MPA.
- Controles críticos: Severidad del enfriamiento y fijación de piezas para evitar grietas/distorsiones.; programa de templado adaptado para equilibrar la dureza y la tenacidad.
Temple del este (para ADI — Hierro dúctil austemperado)
- Objetivo: Producir matriz ausferrítica. (ferrita bainítica + carbono estabilizado en austenita) para alta resistencia + buena ductilidad/resistencia al desgaste.
- Ciclo típico: austenitizar (P.EJ., ~900–950 °C) → apagar a baño de austemperado a 250–400 °C y manténgalo presionado hasta que se complete la transformación → enfriar.
- cuando se usa: Componentes de desgaste que requieren una combinación de tenacidad y resistencia al desgaste. (P.EJ., impulsores, algunos rieles de desgaste).
- Efecto: La ADI alcanza un alto Rm (a menudo 700-1100 MPa) con ductilidad útil; El control y la limpieza del proceso son críticos..
Recocido (recocido completo, esferoidizar)
- Objetivo: Suavizar para maquinabilidad (esferoidizar), aliviar el estrés, o restaurar la ductilidad después del procesamiento a alta temperatura.
- Ciclo típico: Calentar a temperaturas subcríticas o bajas de austenitización. (depende de la aleación) y aguantar mucho tiempo; enfriamiento lento controlado.
- cuando se usa: Para facilitar el mecanizado de hierros blancos duros o aceros con alto contenido de carbono., o para producir carburos esferoidizados.
Recocido de solución / tratamiento de solución (inoxidable & dúplex)
- Objetivo: Disuelva los precipitados y restablezca la resistencia a la corrosión.; para dúplex, lograr equilibrio austenita/ferrita.
- Ciclo típico:900–1150 ° C (dependiente del material) → enfriamiento rápido (apagar/agua) para evitar la fase sigma o la precipitación de carburos.
- cuando se usa: Piezas fundidas de acero inoxidable y piezas dúplex después de la fundición/soldadura. Requiere un control estricto para evitar la sensibilización..
Endurecimiento de la superficie & procesos térmicos especializados
- Endurecimiento por inducción, endurecimiento por llama, carburador, nitrurro, revestimiento láser, rociamiento térmico — se utiliza cuando se necesita resistencia al desgaste sólo en zonas locales específicas.
- baños de sal / enfriamiento con sal fundida usado históricamente (especialmente para austemperamento); Las consideraciones ambientales y de manipulación pueden favorecer los lechos fluidizados o las alternativas de enfriamiento con gas..
Selección de procesos por familia de materiales. (orientación práctica)
- Hierro fundido gris: generalmente alivio del estrés o recocido estabilizar; sin Q&T. Utilice el proceso ADI si se necesita mayor resistencia..
- Hierro dúctil: alivio del estrés o temple del este (para hacer ADI) dependiendo del Rm/dureza requerido. Los hierros dúctiles pueden templarse o recocerse para lograr maquinabilidad..
- Aceros fundidos (poca aleación):Normalizar para refinamiento como fundido; aplacar & temperamento para alta resistencia; alivio del estrés para control dimensional. Es posible que se requiera PWHT para piezas de presión.
- Aceros de aleación (CR-mo, In-CR-I): Q&T para obtener alta resistencia/tenacidad; Es necesario un control estricto de la austenización y el templado..
- Inoxidable (austenítico):Recocido de solución y enfriamiento controlado para mantener la resistencia a la corrosión; evitar rangos de templado que provoquen sensibilización.
- Acero inoxidable dúplex: recocido en solución a una temperatura especificada seguido de un enfriamiento rápido para preservar el equilibrio dúplex; Requieren enfriamiento controlado para evitar la fase sigma..
- Hierro blanco / Hierro con alto contenido de cromo: generalmente talentoso para usar; Se puede preferir un tratamiento térmico local o un revestimiento duro para evitar que la pieza entera se vuelva quebradiza..
6. Mecanizado & Operaciones de acabado: fundiciones para equipos pesados
Piezas fundidas para equipos pesados, desde 50 Desde cajas de transmisión de tractores hasta bastidores de camiones mineros de 150 toneladas, requieren operaciones de mecanizado y acabado especializadas para transformar piezas fundidas en bruto en piezas funcionales., componentes duraderos.

Preparación previa al mecanizado: garantía de precisión
Objetivo: Eliminar defectos, reducir la variabilidad, y aliviar la tensión residual antes del mecanizado formal.
Eliminación de defectos & Acondicionamiento de la superficie
- Extracción de elevador/compuerta: Corte por llama (oxiacetileno, ~3100°C) para acero al carbono/hierro fundido; ranurado por arco de carbono (30–50 voltios) para aceros aleados. Objetivo paso de transición ≤2 mm para evitar aumentos de tensión.
- Destello & Molienda de rebabas: Amoladoras angulares (15–20 kilovatios) o lijadoras de banda ancha (1.2 metro) para alcanzar Ra 25–50 μm, eliminar inclusiones para evitar la charla.
- Grieta & Reparación de porosidad: A MÍ (acero carbono) o TIG (acero aleado) Soldar con metal de aportación adecuado.; rectificado post-soldadura + inspección MPI.
Alivio del estrés residual
- Tratamiento térmico: 600–700 ° C (hierro fundido) o 800–900°C (acero), 2–4 h por 25 MM GRISIÓN; reduce el estrés entre un 60% y un 80%.
- Envejecimiento natural: 7–14 días a temperatura ambiente para hierro dúctil con requisitos de tensión bajos.
Mecanizado de núcleos: precisión dirigida
Sólo áreas funcionales críticas (agujeros, asiento de rodamiento, superficies de contacto) están mecanizados con precisión.
Componentes estructurales (Plumas de excavadora, Marcos de excavadora)
- Fresado de superficies planas: Mandrinadoras de piso, insertos de carburo, planitud ≤0,1 mm/m, RA 6.3-12.5 μm.
- Perforación de agujeros & Ritmo: M20–M60 con taladros refrigerantes internos, Grifos HSS-E recubiertos de TiN, Roscas ISO 6H.
Componentes de transmisión/impulsión (Caja de cambios & Carcasas de eje)
- Mandrinado del asiento del rodamiento: Ø200–500mm, Herramientas CBN, ±0,02 mm de diámetro, redondez ≤0,01 mm, RA 1.6-3.2 μm.
- Girando la espiga: Coaxialidad ≤0,03 mm usando herramientas activas en VTL.
Componentes resistentes al desgaste (Revestimientos de trituradora, Dientes de balde)
- Molienda: Ruedas de diamante (120–180 arena), 20–30 m/min, profundidad ≤0,05 mm.
- EDM de alambre: Tolerancia de ±0,01 mm, mecanizado sin tensiones para formas complejas.
Selección de herramientas: compatibilidad de materiales
| Material de fundición | Operación de mecanizado | Material de herramienta / Revestimiento | Velocidad de corte (m/mi) | Vida de herramientas (pcs) |
| Hierro fundido gris | Fresado/Taladrado | WC-Co + Tialn | 200–300 | 50–100 |
| Hierro dúctil | Aburrido | 60% CBN + cerámico | 100–150 | 20–50 |
| Acero carbono | Torneado | HSS-E + Ticn | 150–200 | 30–80 |
| Hierro blanco con alto contenido de cromo | Molienda | Diamante (unión de resina) | 20–30 | 10–20 |
Operaciones de acabado superficial: Mejora de la durabilidad & Compatibilidad
El acabado de superficies para piezas fundidas de equipos pesados tiene tres propósitos principales: resistencia a la corrosión (para ambientes exteriores o hostiles), protección de desgaste (para aplicaciones abrasivas), y compatibilidad de montaje (para piezas acopladas).
Acabados resistentes a la corrosión
- Cuadro: El acabado más común para piezas estructurales. (P.EJ., marcos de excavadores). El proceso incluye:
-
- Pretratamiento: Disparo (usando arena de acero, 0.5–1.0 mm) logra sa 2.5 limpieza (para ISO 8501-1) y un perfil de superficie de 50 a 80 μm para la adhesión de la pintura.
- Cebador: Imprimación epoxi (60–80 μm de espesor de película seca, DFT) para barrera contra la corrosión.
- Sobretodo: capa final de poliuretano (80–120 μm de espesor seco) para resistencia a los rayos UV. EPS total del sistema: 140–200 μm, logro 5+ años de protección contra la corrosión en entornos industriales.
- Galvanización de hot dip: Utilizado para componentes de hierro fundido. (P.EJ., piezas de tractores agrícolas) expuesto a sal o productos químicos.
Las piezas fundidas se sumergen en zinc fundido. (450° C) para formar una capa de aleación de zinc-hierro de 80 a 120 μm, proporcionando resistencia a la niebla salina ≥500 horas (por ASTM B117).
Acabados que mejoran el desgaste
- Ruidoso (Superposición de soldadura): Crítico para áreas de alto desgaste (P.EJ., labios de cubo, trituradora de mandibulas).
Alambres de aleación (P.EJ., Carburo de cromo, Cr₃C₂) se depositan mediante soldadura MIG, crear una capa de 3 a 5 mm de espesor con HB 550–650. Esto prolonga la vida útil entre 3 y 5 veces en comparación con. acero fundido sin recubrimiento. - Endurecimiento por inducción: Asientos de rodamientos y muñones de eje. (P.EJ., ejes de camiones mineros) se calientan mediante bobinas de inducción (20–50kHz) a 850–900°C,
luego apagado, creando una capa martensítica de 2 a 4 mm de profundidad con HRC 50–55. Esto mejora la dureza de la superficie al tiempo que conserva la tenacidad del núcleo..
Acabados de superficie de precisión
- Cojinete: Para asientos de rodamientos ultra apretados (P.EJ., rodamientos de cubo de turbina eólica), el lapeado utiliza compuestos abrasivos (alúmina, 0.5 μm) y una placa de regazo giratoria
para lograr un acabado superficial Ra 0,025–0,05 μm y una planitud ≤0,005 mm: fundamental para minimizar el ruido de los rodamientos y prolongar la vida útil. - bruñido: Orificios de cilindros hidráulicos (P.EJ., cilindros de elevación de excavadora) están pulidos con piedras de afilar de diamantes, creando una superficie rayada (RA 0.2-0.4 μm) que retiene el aceite, reduciendo la fricción y mejorando el rendimiento del sello.
7. Tendencias del mercado y direcciones futuras
La industria de fundición de equipos pesados está evolucionando para alcanzar los objetivos de sostenibilidad, avances tecnológicos, y la demanda mundial:
- Aligeramiento: Los fabricantes de equipos originales están reemplazando el hierro fundido con acero de alta resistencia y piezas fundidas de aluminio para reducir el peso del equipo. (P.EJ., 10–Excavadoras un 15% más ligeras), reducir el consumo de combustible entre un 5% y un 8%.
- Fabricación verde: Las fundiciones están adoptando una fusión con bajas emisiones (hornos de arco eléctrico vs.. cúpulas alimentadas con coque) y reciclaje de chatarra (90% de chatarra de hierro fundido se recicla, reducir las emisiones de CO₂ mediante 30%).
- Piezas fundidas inteligentes: Sensores integrados (temperatura, cepa) en castings para monitorear el desempeño en tiempo real (P.EJ., Bujes de turbina eólica con sensores de carga.) permite el mantenimiento predictivo, prolongando la vida útil entre un 20% y un 30%.
8. Desafíos y soluciones
La fundición de equipos pesados enfrenta desafíos persistentes, con soluciones innovadoras que surgen para abordarlos:
- Grandes defectos de fundición: Cavidades de contracción en piezas de paredes gruesas. (P.EJ., 100 marcos de camiones mineros de mm) se mitigan mediante software de simulación (optimizando el diseño del riser) y vertido secuencial (llenado del molde por etapas).
- Presión de costos: Aumento de los precios de las materias primas (P.EJ., chatarra de acero 20% en 2024) se compensan con diseños de fundición modulares (combinar 2 o 3 piezas soldadas en una sola pieza) y moldes impresos en 3D (reduciendo los costos de herramientas mediante 40%).
- Escasez de mano de obra calificada: Sistemas de vertido automatizados (cucharones robóticos) y END impulsados por IA (aprendizaje automático para detectar defectos) están reemplazando el trabajo manual, mejorar la coherencia y reducir la dependencia de trabajadores cualificados.
Elija LangHe para piezas fundidas de equipos pesados
LangHe ofrece completo Piezas fundidas para equipos pesados servicios, cubriendo todo el proceso desde el diseño 3D, simulación de fundición, y fabricación de moldes para fundición de acero de gran tamaño., torrencial, tratamiento térmico, mecanizado de precisión, y protección de superficies.
La empresa produce piezas fundidas individuales que van desde 50 kg a 150 montones, sirviendo a industrias como maquinaria de construcción, equipo minero, energía, e ingeniería marina.
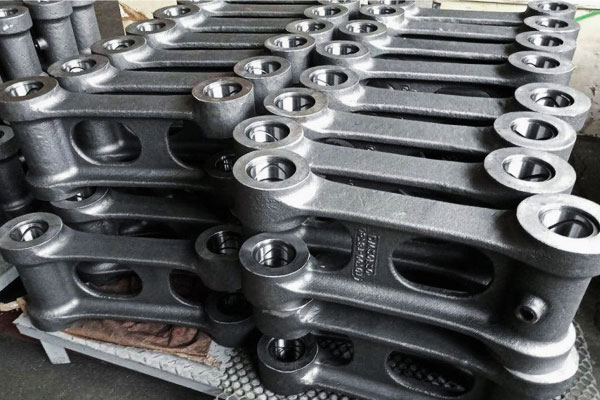
Con múltiples capacidades de proceso (fundición de arena, Casting de espuma perdida, fundición de arena de resina, etc.) y una amplia gama de materiales (acero carbono, acero de baja aleación, acero resistente al desgaste, acero inoxidable, y aleaciones especiales),
LangHe Proporciona una estricta garantía de calidad mediante análisis de composición química., pruebas no destructivas (UT/RT/MT/PT), e inspección dimensional para cumplir con ASTM, EN, y normas ISO, asegurando confiabilidad a largo plazo bajo las condiciones de operación más exigentes.
Conclusión
Las piezas fundidas de equipos pesados representan una paradoja: enormes pero precisas, tradicional pero de alta tecnología.
Mientras la digitalización choca con la ciencia metalúrgica, estos componentes se harán más fuertes, encendedor, y más sostenible.
El futuro de la industria no está en abandonar el casting, pero al elevarlo a través de modelos basados en la física y flujos de materiales de circuito cerrado.
Cuando la próxima generación de palas mineras excave más profundamente o las turbinas eólicas alcancen más altura, sus corazones fundidos latirán con inteligencia algorítmica y responsabilidad ecológica.
“Damos forma al hierro; entonces el hierro da forma al mundo”.
— Proverbio de fundición inscrito en las puertas de la American Foundry Society

