

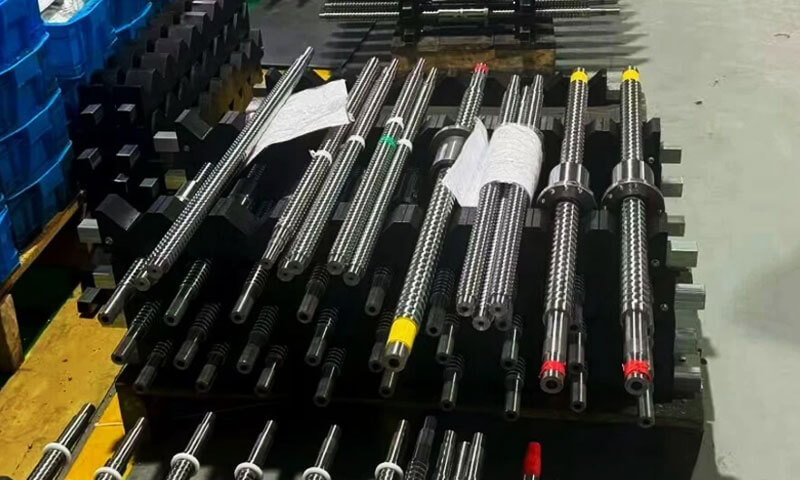
在直线运动的世界里, 丝杠通常是安静的主力——简单, 可靠的, 和成本效益.
它们通过螺纹轴和螺母将旋转运动转换为线性运动, 提供可预测且稳健的机械优势.
但是,当标准目录螺钉无法满足特定应用的需求时, 定制丝杠成为优秀设计与优秀设计之间的区别.
1. 什么是丝杠?
丝杠是一种螺纹机械部件,通过螺纹轴和配合螺母的啮合将旋转运动转换为直线运动.
当螺杆相对于螺母旋转时, 螺旋螺纹沿螺杆轴线引导螺母, 产生受控线性位移.
取决于机制, 当另一个部件移动时,螺杆或螺母可能会旋转.
丝杠广泛应用于工业自动化, 线性执行器, 包装设备, 医疗器械, 实验室仪器, 和 3D 打印机.
它们的结构简单, 紧凑的设计, 成本相对较低, 以及产生大量轴向力的能力使它们适合需要受控定位或机械调整的应用.
用于定制丝杠, 工程师可以指定螺纹轮廓, 直径, 带领, 长度, 材料, 表面处理, 和端加工功能,以满足应用的机械和操作要求.
这些参数影响负载能力, 定位精度, 戴阻力, 操作扭矩, 和服务寿命.
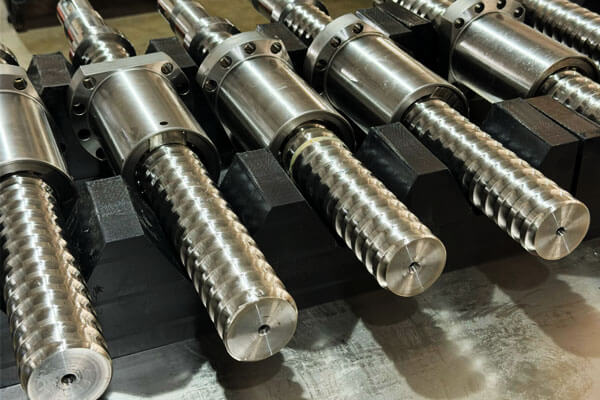
关键术语
- 带领: 每转轴向距离.
- 沥青: 相邻螺纹上对应点之间的轴向距离.
- 开始: 螺杆上的独立螺纹数. 导程 = 螺距 × 起始点.
- 大径: 螺杆外径.
- 小直径: 螺纹根径.
- 间隙: 方向反转时螺杆和螺母之间出现空转.
- 预载: 施加力以减少间隙.
2. 常见丝杠螺纹类型及其特点
螺纹几何形状决定丝杠如何承受轴向载荷, 产生摩擦力, 与其螺母啮合, 并对磨损做出反应.
正确的轮廓取决于所需的力, 运动方向, 制造方法, 可用的螺母材料, 和适用的尺寸标准.
尖端螺纹
Acme 螺纹采用常见 Acme 系统下标称 29° 螺纹夹角的梯形轮廓.
它们广泛应用于北美动力传输和调节机构.
它们相对较宽的螺纹形式提供了强度之间的实际平衡, 制造业, 和螺母兼容性.
梯形螺纹可以通过螺纹切削加工出来, 滚动, 或其他合适的过程, 取决于几何形状和精度要求.
典型应用包括机床调整, 提升机构, 夹具, 执行者, 和定位组件.
制造注意事项:指定的Acme标准, 直径, 沥青, 适合等级, 加工前必须确认螺母设计.
梯形螺纹不应仅仅因为两者都具有梯形轮廓而被视为可与公制梯形螺纹互换.
公制梯形螺纹
公制梯形螺纹通常遵循 ISO 公制梯形螺纹规格并使用标称 30° 夹角螺纹.
它们广泛用于围绕公制尺寸设计的工业设备和运动系统.
它们有多种直径和节距可供选择,并且可以根据轴长度进行定制, 带领, 末端几何形状, 和材料.
当导螺杆必须与公制轴承集成时,公制梯形螺纹特别有用, 耦合, 支持, 和其他机器部件.
方螺纹
方螺纹具有几乎垂直的螺纹侧面和旨在减少与倾斜螺纹侧面相关的径向分力的轮廓.
它们的几何形状可以在适当的条件下提供良好的传输效率.
然而, 方形螺纹比许多梯形螺纹更难制造和检查.
它们相对精致的几何形状和专门的工具要求可能会增加生产成本, 特别适用于小批量或复杂组件.
它们适用于选定的动力传输应用,其性能优势证明了制造复杂性的合理性.
偏梯形螺纹
偏梯形螺纹具有不对称轮廓,旨在主要在一个方向上传递大量轴向载荷.
一侧相对陡峭, 而相反的侧面则为螺纹形成和啮合提供了更加渐进的轮廓.
它们用于特殊机械装置,例如压力机, 夹紧系统, 以及其他具有主导载荷方向的应用.
设计必须考虑劳动力的方向, 反向加载, 螺纹根部应力, 以及配合螺母的接触几何形状.
定制螺纹轮廓
某些应用需要与标准 Acme 不同的螺纹牙形, 公制梯形, 正方形, 或支撑形式.
与现有组件集成时可能需要自定义配置文件, 满足异常负载要求, 或匹配专有螺母.
指定非标准配置文件之前, 工程师应考虑工具的可用性, 检查方法, 坚果制造, 更换零件的可用性, 以及未来的生产成本.
自定义线程应该解决明确定义的工程问题,而不是在没有可衡量效益的情况下引入复杂性.
3. 定制丝杠的材料
材料选择影响负载能力, 戴阻力, 腐蚀行为, 可加工性, 维稳定性, 和成本.
丝杠及其配合螺母应作为工作对而不是独立部件来选择.
常见丝杠材料
| 材料 | 关键特征 | 优点 | 考虑因素 | 典型的应用 |
| 碳 钢 | 在合适的牌号中具有良好的强度和可加工性 | 经济, 广泛可用 | 可能需要腐蚀保护 | 一般工业机械 |
| 合金 钢 | 强度和淬透性因牌号和热处理而异 | 适用于苛刻的负载和磨损条件 | 热处理会影响变形和最终尺寸 | 重型执行器和传动系统 |
| 防锈的 钢 | 耐腐蚀性取决于等级和环境 | 潮湿时有用, 冲洗, 或腐蚀性条件 | 并非所有等级都提供相同的强度, 硬度, 或耐腐蚀性 | 食品加工设备, 实验室系统, 户外机构 |
铝合金 |
密度低、机械加工性好 | 轻的, 易于机械 | 刚度和耐磨性比许多钢低 | 轻型机构和专门的低负载系统 |
| 青铜 | 通常用于螺母而不是长丝杠轴 | 合适配对中有用的滑动和磨损特性 | 年级, 润滑, 和负载决定性能 | 丝杠螺母和动力传输部件 |
| 工程 聚合物 | 合适等级的低摩擦或耐腐蚀行为 | 轻的, 潜在的安静, 适合干运行设计 | 蠕变, 热膨胀, 温度, 必须评估负载限制 | 聚合物螺母, 紧凑型执行器, 实验室设备 |
4. 定制丝杠的制造工艺
适当的制造工艺取决于螺纹几何形状, 材料, 维度的准确性, 表面饰面, 订单数量, 和成本目标. 没有一种工艺对于每种定制丝杠都是最佳的.
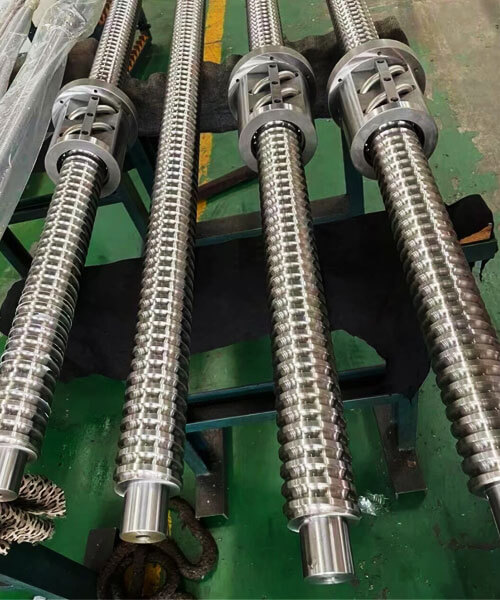
数控车削和螺纹切削
数控车削通常用于生产丝杠轴, 阶梯直径, 轴承轴颈, 肩膀, 和最终特征.
然后,螺纹切削可以使用合适的刀具和受控的刀具路径生成指定的轮廓.
这种方法为自定义尺寸提供了灵活性, 特殊材料, 短期生产运行, 以及具有多种加工特征的设计.
当螺钉需要非标准长度或复杂的端部几何形状时,它特别有用.
然而, 螺纹切削会去除材料,并且不会自动提供与冷成型螺纹相同的表面特性.
工具状况, 机器刚性, 工件夹持, 热效应, 切削参数都会影响螺纹质量.
适用于长轴或细轴, 支撑方法和加工顺序尤其重要,因为切削力会导致偏转.
过程中测量和适当的精加工操作有助于控制最终尺寸.
螺纹滚压
螺纹滚压通过使模具之间的材料发生塑性变形而不是切削螺纹牙形来形成螺纹.
在合适的条件下, 该工艺可以生产出一致的螺纹,具有良好的表面光洁度和加工硬化的表面层.
潜在优势包括高生产效率和减少材料浪费.
当材料满足重复生产要求时,螺纹滚压通常具有吸引力, 直径, 螺纹轮廓, 和工具与工艺兼容.
它的局限性包括工具成本, 与某些几何形状和材料相关的限制, 以及需要控制毛坯直径和成形条件.
并不适合所有大直径, 低量, 或高度专业化的丝杠.
螺纹旋风铣
螺纹旋风铣使用专门的切削装置来生成螺旋螺纹形状, 特别是长或细长的螺杆部件.
取决于机器设置和部件几何形状, 它可以支持具有严格螺纹要求的丝杠的高效加工.
该过程需要合适的设备, 工具, 和设置专业知识. 其成本效益取决于螺纹形式, 螺杆长度, 材料, 和生产数量.
螺纹磨削
螺纹磨削使用砂轮去除材料,当螺纹精度较高时通常选择螺纹磨削, 受控轮廓几何形状, 或者需要合适的表面处理.
当部件需要最终尺寸校正时,也可以在热处理后使用.
与许多传统切割操作相比,磨削通常涉及更高的设备和加工成本.
所以, 当需要精度时它是最合适的, 物质条件, 或性能证明额外费用是合理的.
精密研磨的螺纹并不能消除控制轴直线度的需要, 轴承轴颈尺寸, 或装配对齐. 这些功能仍然是整个精度链的一部分.
热处理和表面饰面
热处理可以提高硬度, 力量, 或耐磨性, 取决于材料和工艺. 然而, 它还可能导致变形或尺寸变化.
因此,典型的制造计划可能会对部件进行粗加工, 对其进行热处理, 然后根据需要进行精加工或磨削.
表面处理可能包括抛光, 钝化, 黑色氧化物, 电镀, 或特定应用的涂层.
该工艺必须与基材兼容, 配合螺母, 润滑剂, 和服务环境.
在可能改变表面或几何形状的操作后应检查螺纹尺寸. 如果指定了涂层, 其厚度和均匀性必须包含在尺寸规划中.
5. CNC加工与精密控制
数控加工 在生产定制丝杠中起着核心作用,因为轴通常将螺纹工作部分与多个精密加工的端部特征结合在一起.
成功的工艺必须控制螺旋螺纹的几何形状和螺纹轴线之间的关系, 轴承表面, 和驱动接口.
加工顺序和工件夹持
典型的生产路线可能包括材料准备, 粗车削, 螺纹加工, 如果需要的话进行热处理, 精加工, Deburring, 表面处理, 和最终检验.
实际顺序取决于材料, 线程进程, 公差要求, 和组件设计.
对于长轴, 工件夹持值得特别关注. 夹紧力过大会导致细长工件变形, 而支撑不足可能会导致切割过程中出现颤动或偏转.
尾座支撑, 中心架, 合适的夹紧装置, 精心规划的加工顺序有助于保持稳定性.
当螺钉要求螺纹和轴承轴颈之间具有高同心度时, 制造商应定义适当的基准并控制如何相对于彼此加工这些特征.
关键特征及其制造风险
| 特征 | 为什么重要 | 潜在的制造问题 | 控制方式 |
| 线 轮廓 | 确定接合和负载传输 | 角度不正确, 深度, 或根形式 | 合适的工具和型材检查 |
| 带领 准确性 | 影响每转行程 | 累积轴向定位误差 | 定义长度内的引线测量 |
| 主要的 和 次要的 直径 | 影响适合度和核心力量 | 超大号, 尺寸过小, 或螺纹几何形状不一致 | 尺寸测量和螺纹测量 |
| 轴 直线度 | 影响旋转和对齐 | 弯曲, 偏转, 或残留应力 | 受控加工, 支持, 和直线度检查 |
轴承轴颈 |
确定轴承配合和旋转支撑 | 直径不正确, 锥度, 或光洁度不佳 | 精密车削或磨削以及直径测量 |
| 肩膀 职位 | 控制部件的轴向位置 | 轴承座或装配长度不正确 | 基于数据的加工和尺寸检测 |
| 最终功能 同心 | 影响驱动器对准和跳动 | 联轴器与螺杆轴之间的不对中 | 一致的基准策略和跳动测量 |
| 表面 结束 | 影响摩擦和接触行为 | 工具痕迹, 毛刺, 或过于粗糙 | 适当的精加工和表面检查 |
公差必须反映功能
绘图应区分关键功能尺寸和非关键尺寸.
导程精度, 与配合螺母配合, 轴承轴颈直径, 肩部位置, 跳动可能需要比总长度或非功能表面更严格的控制.
所需的公差应根据组件的性能需求和测量能力来定义.
对每个尺寸应用全面公差会增加成本,而不会提高系统性能.
用于定制丝杠, 当公差可以用不同方式解释时,规范应明确说明测量方法或适用标准.
这对于螺纹导程精度尤其重要, 直线度, 和自定义配置文件.
去毛刺和边缘质量
螺纹起始处有毛刺, 螺纹末端, 键盘, 交叉孔, 肩膀会干扰组装, 损坏配合部件, 或产生局部应力集中.
过度去毛刺还会改变螺纹几何形状或去除功能边缘的材料.
受控的精加工程序应去除不需要的毛刺,同时保留指定的螺纹形状和功能尺寸.
装配取决于定义的引入线或倒角, 几何形状应在图纸上指定,而不是完全留给操作员判断.
6. 丝杠精度, 间隙, 和性能
丝杠性能由几个相关但又不同的特征决定.
尺寸公差, 螺纹导程精度, 反弹, 直线度, 跳动, 定位重复性不应被视为可互换的精度测量.
导程精度
导程精度描述了每转实际轴向前进量与规定值的接近程度.
误差会在整个工作长度内累积, 导致螺母移动得比预期更远或更短.
例如, 螺钉可能具有可接受的局部螺纹轮廓,但在长行程中仍然表现出累积行程误差.
这就是为什么仅测量直径或使用简单的通/止规检查螺纹无法完全确定导程精度的原因.
应在定义的测量长度上或根据相关标准指定所需的导程精度.
应用程序确定是否存在局部螺距误差, 累积导程误差, 或者两者都需要控制.
间隙和空转
齿隙是螺杆和螺母之间的轴向间隙,当运动方向反转时会变得明显.
它可能受到制造公差的影响, 穿, 螺母设计, 温度, 和装配条件.
减少间隙的常见方法包括:
- 选择更紧密配合的螺钉和螺母组合.
- 使用可调节或对开螺母设计.
- 在适当的情况下施加受控预紧力.
- 更换磨损的螺母或螺钉.
- 通过运动控制器补偿可预测的空转, 当应用程序允许时.
预载可以改善双向定位行为, 但也可能会增加摩擦力, 驱动扭矩, 热, 并穿.
因此,设计应以符合所需使用寿命和负载的最低实际齿隙为目标.
定位精度和重复性
定位精度描述了系统到达预期位置的距离.
重复性描述了在可比条件下返回到相同位置的一致性.
丝杠可以具有良好的重复性,同时表现出系统定位误差.
反过来, 如果出现间隙,累积导程误差相对较低的螺钉可能仍会提供较差的重复性, 摩擦变化, 错位, 或温度变化不受控制.
系统性能还取决于电机, 耦合, 轴承, 安装刚度, 编码器分辨率, 控制策略, 和外部负载.
最后, 仅丝杠的螺纹公差无法保证整机的定位精度.
效率, 摩擦, 和自锁
丝杠主要通过滑动接触进行操作, 所以摩擦是他们行为的重要组成部分.
效率取决于螺纹牙形, 导程角, 摩擦系数, 润滑, 螺母材质, 并加载.
一些丝杠设计可以在特定条件下抵抗反向驱动, 但绝不能仅仅因为一个部件是丝杠就假定自锁.
该行为取决于螺纹几何形状和摩擦力,并且会随着润滑而改变, 穿, 振动, 或操作条件.
用于起重, 保持, 或安全关键型应用, 设计应独立评估反向驱动,并在需要时结合合适的制动器或其他负载保持机制.
穿, 润滑, 和使用寿命
螺杆和螺母之间的滑动界面发生磨损. 其速率取决于接触压力, 滑动速度, 表面饰面, 材料配对, 润滑, 污染, 和占空比.
当所选润滑剂与材料相容时,润滑可以减少摩擦和磨损, 温度, 环境, 及操作方法.
一些聚合物螺母专为干运行条件而设计, 但它们的负载和温度限制仍需要验证.
有用的使用寿命评估不仅考虑材料硬度,还考虑螺母的磨损行为, 轴光洁度, 结盟, 和维护要求.
在多尘或磨损的环境中, 有效防止污染与初始材料选择同样重要.
7. 定制丝杠的应用
定制丝杠用于需要受控线性运动的设备, 可调定位, 或机械力传递.
它们的设计根据应用的不同而有很大差异, 特别是在负载方面, 行驶速度, 反弹, 耐腐蚀性, 和预期使用寿命.
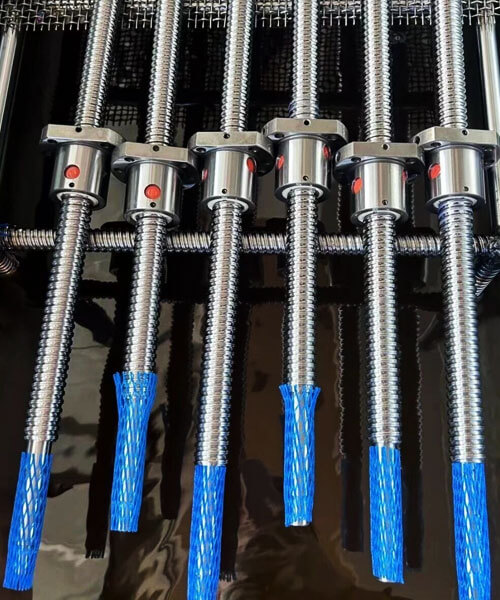
工业自动化和线性执行器
自动化机械使用丝杠定位滑块, 调整夹具, 操作紧凑型执行器, 和控制机械运动.
定制丝杠允许设备制造商指定行程, 带领, 安装接口, 以及特定机器所需的螺母配置.
对于频繁循环的系统, 工程师应优先考虑耐磨性, 稳定的运转扭矩, 间隙控制, 以及适当的润滑.
高速应用还需要评估临界速度, 支撑刚度, 和热量产生.
CNC设备和精密定位系统
丝杠可用于选定的机器调整, 辅助轴, 工具定位机构, 和紧凑的定位平台.
所需的精度取决于功能: 与反复反转方向的自动轴相比,手动调节机构可以承受更大的间隙.
用于定位应用, 设计应定义引线精度, 直线度, 端部特征同心度, 螺母间隙, 以及所需的系统级可重复性.
哪里高速, 高刚度, 和高效率主导要求, 滚珠丝杠可能是更合适的解决方案.
包装和组装机械
包装和组装设备通常使用丝杠来调整导轨, 改变产品格式, 位置组件, 并调节机械设置.
这些应用可能需要反复调整, 紧凑的包装, 在暴露于灰尘或清洁剂的情况下可靠运行.
定制端部加工可以简化与手轮的集成, 耦合, 轴承, 和安装支架.
材料和表面处理的选择应反映实际的操作环境和维护程序.
医疗设备
实验室仪器和选定的医疗设备可以使用丝杠进行样品定位, 高度调节, 剂量机制, 和受控的运动.
取决于设备, 重要的要求可能包括平滑的运动, 运行噪音低, 尺寸紧凑, 耐腐蚀性, 和一致的重复性.
所选材料和润滑剂必须与清洁方案和周围组件兼容.
设备需遵守法规或清洁度要求, 适用材料, 可追溯性, 和文件要求应在生产前定义.
3D 打印机和紧凑型运动系统
一些 3D 打印机和紧凑型运动系统使用丝杠来移动平台或沿线性轴调整组件.
设计重点包括紧凑性, 低摩擦, 一致的运动, 和足够的刚度.
合适的导程取决于每转所需的行程, 电机特性, 所需定位分辨率, 和运行速度.
更细的导程可以减少电机每转的机械位移, 但实际可实现的定位分辨率还取决于电机控制, 反弹, 刚性, 和其他系统因素.
重型调整和工业设备
丝杠也用于夹具, 按下, 提升机构, 和重型调节系统.
这些应用需要仔细评估轴向载荷, 芯径, 螺纹接触压力, 支持条件, 以及可能的反向驾驶.
当丝杠支撑悬挂或危险负载时, 设计必须包括适当的承载规定和安全措施.
仅螺钉的摩擦阻力不应被视为有保证的安全锁.
8. 常见陷阱以及如何避免它们
许多丝杠问题源于规格不完整或组件与其工作条件不匹配.
在设计期间解决这些问题通常比安装后纠正这些问题更经济.
仅根据直径选择螺钉
较大的直径可以增加刚度和核心强度, 但它并不能自动保证所需的负载能力, 准确性, 或使用寿命.
螺纹形式, 小直径, 物质条件, 无支撑长度, 螺母接触, 操作条件也很重要.
如何避免: 定义负载, 中风, 速度, 支持安排, 占空比, 以及最终确定直径之前所需的寿命.
检查拉应力或压应力, 屈曲, 和螺纹接触条件(如适用).
混淆音高和主音
使用节距就像每转的线性行程可能会产生不正确的速度计算或不兼容的设计.
这对于多启动线程尤其重要, 其中导程大于螺距.
如何避免: 状态推介, 带领, 以及图纸或技术规范上单独的启动次数. 验证螺母和螺钉是否使用相同的螺纹系统和几何形状.
在没有功能原因的情况下指定严格的公差
过于严格的公差会增加加工时间, 检查费用, 和拒绝风险而不提高成品机器的性能.
如何避免: 确定关键功能尺寸并仅在必要时应用更严格的公差.
定义导程精度, 合身, 直线度, 跳动, 和最终特征公差根据装配要求.
忽略反弹和逆转行为
一种机构可能会在一个方向上精确移动,但当方向相反时会出现空动.
这可能是由螺母间隙引起的, 穿, 安装灵活性, 或其他机械游戏来源.
如何避免: 指定允许的间隙以及必须达到该间隙的操作条件.
在合理的情况下考虑使用可调节或预紧螺母, 同时考虑相关的摩擦, 扭矩, 并穿.
选择不相容的螺钉和螺母材料
在低负载下表现良好的材料组合可能会经历过度磨损, 累了, 蠕变, 或不同操作条件下的热问题.
如何避免: 一起评估螺钉和螺母. 考虑接触压力, 滑动速度, 润滑, 温度, 污染, 化学暴露, 和预期使用寿命.
俯瞰轴支撑和对准
即使是加工精良的螺钉也会产生振动, 磨损不均匀, 或在安装时对准不良或支撑不足时扭矩不一致.
如何避免: 尽早设计轴承布置, 控制螺纹轴与功能端部特征之间的关系, 并根据需要检查直线度和跳动.
检查组装好的系统,而不是仅仅依赖单个部件的测量.
未能规划润滑和污染
润滑不足或磨料颗粒的进入会加速磨损并增加摩擦.
反过来, 不合适的润滑剂可能会损坏聚合物螺母, 污染过程, 或造成与操作环境不兼容.
如何避免: 生产前定义润滑和保护要求.
考虑封面, 波纹管, 密封, 维护间隔, 以及适当情况下与材料兼容的润滑剂.
9. 结论
定制丝杠是一种精密设计的解决方案,适用于标准丝杠无法满足负载需求的应用, 速度, 精确, 或环境.
通过了解螺纹几何形状, 材料选择, 制造过程, 和质量控制, 工程师和买家可以指定提供可靠的丝杠, 长寿命性能.
关键是尽早与机械加工专家合作. 了解设计意图和制造现实的供应商可以推荐正确的螺纹形式, 材料, 和精度等级——并避免因猜测而造成代价高昂的陷阱.
常见问题解答
音高和导程有什么区别?
螺距是相邻对应螺纹点之间的轴向距离, 而导程是一整转期间行进的轴向距离.
对于单头螺杆, 导程和螺距相等. 对于多头螺杆, 导程等于螺距乘以起始数.
哪种螺纹类型最适合定制丝杠?
没有普遍适用的最佳螺纹类型. 梯形螺纹和公制梯形螺纹是工业动力传输的常见选择,因为它们平衡了强度和可制造性.
方螺纹可能适合需要良好传输效率的特殊应用, 而偏梯形螺纹设计用于主要在一个方向上承受大量轴向载荷.
选择应考虑负载, 速度, 合身, 螺母设计, 制造能力, 和成本.
如何减少丝杠的齿隙?
通过适当的螺钉和螺母公差可以减少齿隙, 可调螺母, 开口螺母设计, 或受控预载.
选择取决于所需的定位性能和可接受的摩擦力.
预紧力过大会增加驱动扭矩, 热, 并穿, 因此设计应平衡空转与使用寿命.
如何提高丝杠的使用寿命?
通过选择兼容的螺杆和螺母材料对可以延长使用寿命, 控制接触压力, 确保正确对齐, 使用合适的润滑, 并保护螺纹免受污染.
在设计的负载和速度限制内运行并定期检查磨损情况也有助于防止过早失效.
适用于要求苛刻的应用, 应通过工程分析和确定使用寿命预期, 必要时, 代表性测试.
我可以在不带制动器的情况下垂直使用丝杠吗?
具有低导程角的单头丝杠通常是自锁的,可以在没有制动器的情况下承受垂直负载. 多头螺杆一般不具有自锁性,可能需要制动器.

