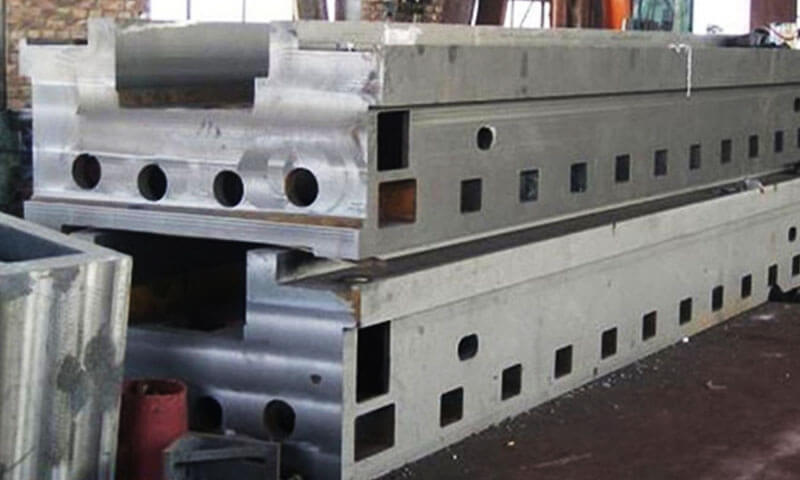
介绍
铝熔模铸造在金属制造中占有非常特殊和有价值的地位:
当零件需要熔模铸造的几何自由度时,您可以选择此路线, 铝的密度低, 以及比砂型铸造通常提供的更好的光洁度/公差水平.
铝熔模铸造的战略价值来自于它所创造的平衡:
设计可能比机加工零件更复杂, 比许多砂铸零件更薄、更一体化, 而且通常比装配式组件更具有形状效率.
这种平衡就是铝熔模铸造在一般工业硬件中仍然具有吸引力的原因, 住房, 轻量级结构, 及精密功能部件.
1. 什么是铝熔模铸造?
铝 投资铸造 是一个 失去蜡, 陶瓷壳铸造工艺 用于生产铝合金零件 复杂的几何形状, 细节, 以及相对较高的尺寸精度.
在这个过程中, 首先制作蜡或印刷图案, 然后涂上陶瓷浆料和灰泥,形成壳模.
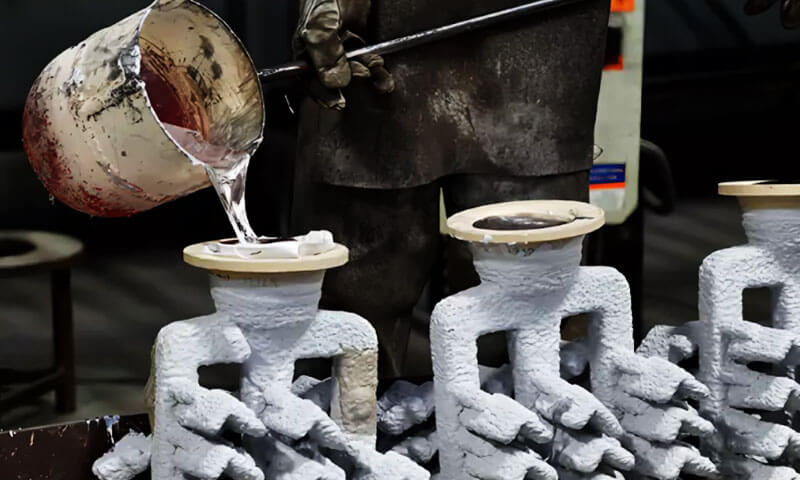
脱水后, 将熔融铝合金倒入陶瓷腔中以形成最终铸件.
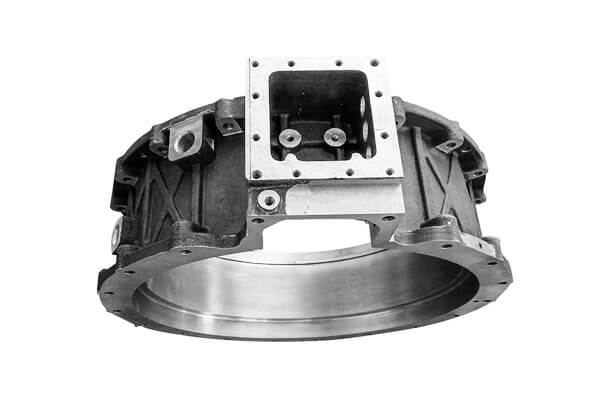
从标准的角度来看, ASTM B618/B618M 铝合金熔模铸件的定义 通用应用程序, 这表明该工艺被认为是主流工业路线而不是利基专业.
该标准还明确指出,该规范不适用于高负载或安全关键型应用, 因此,该流程应与服务要求相匹配,而不是假设适合每个铝部件.
在实际制造中, 当零件需要比砂铸通常提供的更多几何自由度时,选择铝熔模铸造, 但仍然受益于铝在合适的合金系列中的低密度和良好的铸造性.
熔模铸造因制造比砂型铸造具有更好的表面光洁度和更严格的公差的复杂形状零件而受到广泛认可, 通常减少所需的二次加工量.
特征
天生轻质
铝与许多其他铸造金属有着根本的不同,因为它 轻的. 纯铝通常被引用为约 2.7 g/cm³, 远低于钢铁.
精细的细节和复杂的几何形状
铝熔模铸造可以再现薄截面, 老板, 孔, 刻字, 以及其他具有良好保真度的细节特征.
这是当零件合并或复杂形状难以通过单独机加工经济地实现时使用该工艺的主要原因之一.
比砂铸造更好的表面饰面
陶瓷壳提供比颗粒砂更光滑的模具表面, 因此最终的铸件通常具有更干净的铸态表面.
表面光洁度仍然取决于外壳质量, 金属复制, 以及去壳练习, 但该工艺在这方面普遍比砂型铸造强.
近净成形效率
因为该工艺可以生产接近最终形状的零件, 它可以减少昂贵的机械加工, 物质浪费, 和组装复杂性.
当设计复杂但产量不足以证明昂贵的永久性工具合理时,这使其具有战略吸引力.
2. 常见浇注铝合金名称
ASTM B618/B618M 封面 铝合金 通用应用的熔模铸件,
在实践中,最常见的铸造铝合金选自 3xx家庭 因为它们提供了可铸性的有用平衡, 力量潜力, 和铸后热处理响应.
| 指定 | 主要合金族 / 特点 | 典型脾气考虑 |
| 319.0 | 3xx 系列中的可热处理铸造合金, 通常用于需要坚固的可铸造铝合金的地方. | 当需要进行房地产开发时,通常用于热处理条件. 铸铝状态通常包括 T4, T5, T6, 和T7 家庭. |
| 355.0 / C355.0 | 精制 C355 变体中杂质受控的硅镁铸造合金系列. | 通常进行热处理以提高强度和稳定性; T6 当需要最大的实际强度时被广泛使用, 尽管 T7 当稳定性更重要时使用. |
356.0 / A356.0 / B356.0 / C356.0 |
最重要的铸铝系列之一; A/B/C 版本的主要区别在于杂质限度, 尤其是铁. | 非常常用在 T6 当需要高强度时; T7 当残余应力控制或尺寸稳定性很重要时也很重要. |
| 357.0 / A357.0 / E357.0 | 更高强度, 可热处理铸铝系列与优质工程铸件密切相关. | 通常经过热处理; T6 常见于高强度, 尽管 T7 可以选择以稳定性为导向的使用条件. |
| 206.0 / A206.0 | 铜含量更高的铸造合金系列,比许多通用铸造合金具有更强的热处理响应. | 通常用于热处理条件; 铝回火系统可识别 T4/T5/T6/T7 铸造合金的途径. |
3. 标准化全长制造工作流程
基于铝的低熔点, 高氧化和吸氢特性,
整个失蜡铸造工作流程经过优化,可抑制氧化物夹杂物和氢孔隙率, 形成成熟的闭环生产体系:
DFM结构可行性优化
工程师修改客户图纸,消除引发热撕裂的尖锐直角结构; 在厚薄连接处添加过渡圆角;
针对热点设计分层补料冒口以补偿凝固收缩; 根据壁厚预留专属公差,抵消冷却变形.
蜡模制作 & 树组装
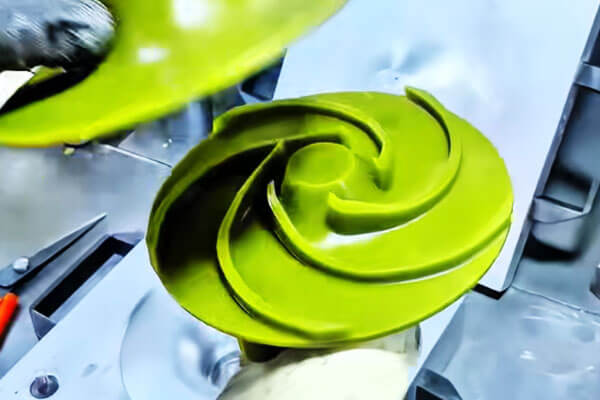
采用低收缩中温蜡材料,制作高精度图案; 适用于小批量定制零件, 部署 3D 打印树脂模型以消除模具开发成本.
将模型组装到具有分层浇口布局的蜡树上,以实现层流填充并抑制气体截留和氧化物折叠.
低温陶瓷壳的制备
与铸钢用高温锆英石型壳不同, 铝专用壳采用高纯硅溶胶粘结剂和熔融石英骨料.
多层涂层结构包括光滑表面层和透气支撑层.
必须延长风干程序,以去除残留水分并从根本上切断氢源.
脱瓦 & 壳烧结
采用蒸汽高压釜脱蜡,彻底去除蜡纹; 在850℃–950℃下烧结陶瓷壳,消除有机残留物和吸附水.
浇注前, 将型壳预热至250℃–350℃,以减少铝液流动性损失,避免冷隔缺陷.
屏蔽熔炼 & 脱气净化
铝熔体必须在惰性氩气保护下熔化,以抑制表面氧化. 实施两级净化:
采用精炼剂去除夹渣, 并部署旋转脱气设备去除溶解氢;
严格控制过热度在30℃以内,防止晶粒过度粗化和加剧氧化.
控制浇注 & 顺序凝固
常规结构件采用重力浇注; 高密度耐压构件采用真空辅助浇注.
浇注系统遵循顺序凝固原理,以确保冒口连续供给热点并抵消糊状相变期间的体积收缩.
针对性热处理
三种主流热处理工艺匹配不同合金: T4溶液自然时效,适用于需要高延展性的弯曲零件;
成本控制的中等强度静态构件的T5人工时效; T6溶液对高刚性承载件进行强化时效,最大限度地提高沉淀强化效果.
精加工 & 分级质检
去除浇口和残留的外壳残留物; 抛光内部流道以降低表面粗糙度.
完整的检查涵盖尺寸公差检测, 目视表面检查,
内部孔隙/夹杂物的 X 射线无损检测, 承压部件盐雾腐蚀试验和水压密封性试验.
4. 高频缺陷, 根本原因和优化解决方案
结合一线生产数据, 总结了铝熔模铸造特有的六种典型缺陷并提出了可操作的整改策略:
| 缺陷类型 | 核心危险 | 根本原因 | 优化策略 |
| 氢针孔孔隙率 | 降低紧凑度, 触发泄漏和疲劳失效 | 未干燥的外壳水分, 脱气不充分, 过热度过高 | 预烘烤所有耐火材料, 优化旋转脱气持续时间, 控制浇注温度 |
| 氧化渣夹杂物 | 降低延展性, 诱发疲劳裂纹 | 湍流填充, 非屏蔽熔化, 除渣不彻底 | 采用氩气保护熔炼, 优化层流浇注系统, 添加专门的除渣器 |
| 热撕裂 | 产生不可逆的线性裂纹 | 结构圆角不合理, 不平衡顺序凝固 | 增加过渡圆角半径, 调整冒口布局以释放凝固应力 |
冷关 & 埃及 |
具有熔合线的不完整薄壁成型 | 壳体预热温度低, 熔体流动性差 | 将预热温度提高到300℃+, 微调浇注速度 |
| 热变形 | 薄壁零件尺寸超差 | 冷却速度不均匀, 淬火应力过大 | 实施分级慢淬火, DFM设计时添加辅助加强筋 |
| 集中缩孔 | 降低承压能力 | 冒口进料量不足 | 根据热点体积和凝固模拟数据调整冒口尺寸 |
5. 铝熔模铸造的核心竞争优势
具有近净形状效率的复杂几何形状
当零件具有复杂的几何形状时,铝熔模铸造尤其有价值, 薄壁, 锐利的细节, 或者用实心材料加工成本高昂的功能.
失蜡路线以高保真度再现复杂形状, 减少材料浪费和二次加工工作.
轻量级性能和有用的结构调整
铝的低密度使该工艺在重量敏感型产品中具有重大战略优势.
铸造铝合金专为热处理而设计,这一事实进一步放大了这一优势, 所以最后的力量平衡, 延性, 稳定性可以在铸造后调整,而不是完全固定在铸态条件下.
非常适合薄壁和细节丰富的零件
铝熔模铸造是薄壁精密零件较好的路线之一
因为当外壳温度升高时,该工艺可以再现精细的细节和相对细腻的截面, 铸造温度, 浇注条件控制得当.
综合成本均衡
适用于中小批量定制订单, 熔模铸造消除了压铸所需的昂贵的开模成本.
其一体成形特性大大减少了加工余量, 与锻造拼接件相比,降低总体综合成本.
多样化的表面适应性
致密的铸态表面支持阳极氧化, 化学着色, 粉末喷涂和镜面抛光, 满足工业功能性和高端美观装饰的双重需求.
零件整合和设计自由
单个铝熔模铸件通常可以替代多个机加工或制造零件, 从而减少紧固件, 关节, 和组装步骤.
这使得该过程在紧凑包装的情况下特别有用, 功能整合, 和生产效率共同重要.
6. 铝熔模铸件的典型应用
当零件需要时,铝熔模铸件最有价值 复杂的几何形状, 薄壁, 细节, 和通常比砂型铸造更好的表面光洁度.
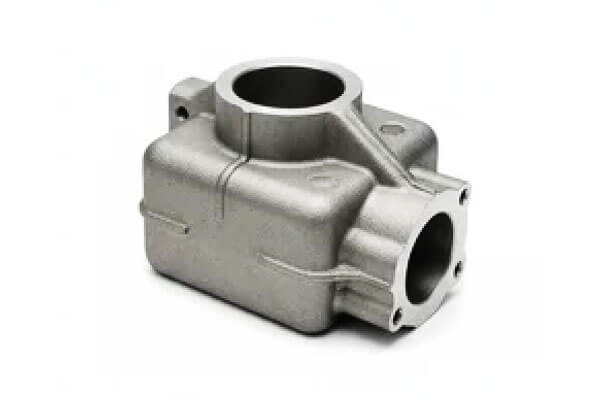
汽车和移动部件
铝熔模铸件用于制造形状复杂性和质量减轻同时重要的轻质零件, 尤其是受益于近净成形制造的组件.
铝合金在我国有着悠久的历史 汽车 申请, 熔模铸造路线是用于此类零件的更广泛的铝铸造工具箱的一部分.
工业机械设备
括号, 住房, 机体, 封面, 结构节点是共同目标,因为熔模铸造可以集成单独加工成本高昂的功能.
当设计需要打孔时,该工艺特别有吸引力, 老板, 肋骨, 或一个合并部件中的薄截面.
电子外壳和仪器仪表零件
铝熔模铸造非常适合外壳, 封面, 和紧凑的功能外壳,其中重量, 形状保真度, 和表面质量很重要.
该工艺的优势在于能够生产出比砂型铸造通常允许的精细细节和更薄的壁.
电器和消费类硬件
该工艺还用于中等批量生产的电器组件和硬件产品, 干净的铸态表面, 和几何集成比超低零件成本更重要.
专门的轻质结构
在某些情况下, 铝熔模铸件被选用于结构节点或紧凑的负载传递部件,其设计受益于将多种功能组合到单个近净形状部件中.
铝合金在高性能轻量化系统中仍然很重要,因为它们的强度可以通过合金化和热处理来提高.
7. 固有的流程限制 & 缓解策略
薄壁敏感性和填充性限制
铝熔模铸造实力雄厚, 但非常薄的部分仍然对热损失和流动中断敏感.
薄壁铸件的研究表明,填充性很大程度上取决于铸造温度, 模具温度, 压头, 和浇注速度; 如果这些变量关闭, 在空腔完全填充之前,金属可能会冻结.
减轻: 使用受控模具预热, 稳定的浇注实践, 和几何感知门控.
薄壁设计应尽早通过工艺模拟或原型试验进行验证,以便设计不会超出工艺窗口.
孔隙度和内部不连续性
与所有铸铝一样, 如果加料,熔模铸造铝可能会出现孔隙率或与收缩相关的不连续性。, 凝固, 且外壳条件控制不好.
因此,ASTM B618/B618M 需要进行内部不连续性验证,直到铸造厂证明了稳定的浇注和浇注实践.
减轻: 加强熔体清洁度, 改善门控设计, 保持外壳一致性, 并在申请允许的情况下进行射线照相或批准的无损检测.
复杂或不对称零件的变形
复杂的铝铸件在冷却过程中可能会变形, 特别是当壁厚变化或长而薄的跨度受几何形状限制时.
薄壁研究和以变形为重点的研究都表明,几何形状和热平衡对于避免翘曲至关重要.
减轻: 使用平衡墙设计, 避免突然的截面变化, 并控制冷却和热处理,使热梯度不会使零件变形.
尺寸上限
受壳体承载能力和烧结炉容积限制, 传统铝熔模铸造仅限于 50 公斤以下的部件.
减轻: 将超大结构分割成独立单元进行单独铸造,并采用经过认证的氩焊进行组装.
成本强度与更简单的铸造路线
熔模铸造比砂型铸造工艺更加密集,通常比压铸更加专业.
它包括制版, 炮弹建筑, 倦怠, 浇注, 清理, 和财产核实, 所以它不是简单几何形状的最便宜的选择.
这就是为什么它最适合真正受益于精密几何形状的零件, 薄壁能力, 和近净成形效率.
减轻: 为设计自由的价值超过增加的制造工作的零件保留流程.
最好的经济情况通常是铸造消除机械加工, 减少零件数量, 或解锁其他方法无法有效实现的几何形状.
关键部件的资格限制
ASTM B618/B618M 是通用规范,并明确指出它可能无法解决高负载或安全关键型应用所需的完整性测试.
这意味着苛刻的服务条件可能需要额外的资格.
减轻: 添加特定于应用的机械测试, 热处理验证, 当零件承受高负载或在关键环境中运行时进行无损检测.
8. 工艺对比分析: 投资铸造与. 压铸 & 沙子铸造
铝 投资铸造, 压铸, 和 沙子铸造 都是铝件主流路线, 但它们在制造曲线上处于截然不同的位置.
| 比较项目 | 熔模铸造 | 压铸 | 沙子铸造 |
| 模具 / 工装类型 | 围绕蜡或印刷图案构建的一次性陶瓷外壳. | 永久性金属模具. | 一次性砂型. |
| 最佳流程逻辑 | 具有精细细节和复杂几何形状的近净成型生产. | 大批量生产具有强大的零件整合潜力和良好的尺寸一致性. | 需要保持较低模具成本的大型或更简单的零件. |
| 表面饰面 | 通常是三者中最好的; 熔模铸造因其优于砂型铸造的表面光洁度而广受关注. | 通常非常好,因为该零件是在金属模具中形成的, 压铸因出色的表面光洁度和严格的尺寸公差而受到认可. | 铸态表面较粗糙; 功能面通常需要二次加工. |
维度的准确性 |
优于砂型铸造,当几何细节和尺寸控制很重要时通常选择. | 尺寸一致性强, 尤其是当流程针对批量生产进行优化时. | 尺寸精度低于其他两条路线. |
| 生产规模 | 最适合中低音量, 原型, 或专用零件. | 最适合中到高或大批量生产. | 跨卷灵活, 但当模具成本必须保持较低水平时尤其有吸引力. |
| 零件复杂性 | 非常适合复杂的形状和精细的细节. | 当几何形状适合压铸设计规则时,非常适合复杂零件. | 最适合较简单的几何形状或较大的零件,可以接受较粗糙的表面处理. |
| 工具 / 设置逻辑 | 比砂型铸造更高的模型和制壳工作量, 但通常比压铸需要更少的永久工具. | 更高的工具承诺, 但规模经济强劲. | 三者中模具负担最低. |
9. 结论
铝熔模铸造是一种具有成本效益的, 专为可热处理铝合金部件量身定制的高阻隔近净形精密成型技术.
其核心竞争力在于能够制造致密微结构的复杂集成结构件, 光滑的表面光洁度和可定制的机械性能, 填补低精度模具/砂型铸造与高成本精密锻造之间的技术空白.
虽然受到生产效率瓶颈的制约, 大批量订单的尺寸限制和更高的成本,
铝熔模铸造在航空航天领域仍拥有不可替代的市场优势, 新能源汽车及高端定制机械制造.
将来, 随着智能仿真技术和增材制造模式的普及,
铝熔模铸造将进一步降低综合生产成本,成为全球中高端轻量化铝构件首选精密成形解决方案.
朗合铝熔模铸造服务
Langhe行业 提供适合各种工业和制造应用的高精度铝熔模铸造服务.
具有强大的花型开发能力, 炮弹建筑, 融化, 浇注, 热处理, 加工, 和定制表面处理,
狼河 可生产具有复杂几何形状的铝铸件, 优异的尺寸精度, 轻量化性能, 和一个干净的, 专业表面处理.
从快速原型制作到小批量生产和大批量制造, 该服务旨在支持复杂的细节, 快速周转, 以及各种铝合金牌号的稳定重复性.
常见问题解答
铝熔模铸造应用最广泛的合金是什么?
A356 (al-si-mg) 合金是行业标杆, 具有平衡的铸造性, 大多数精密结构场景的热处理潜力和可承受的成本.
为什么熔模铸铝件不能用压铸件替代?
压铸铝件含有大量夹气,无法进行T6高强度时效处理; 熔模铸造件热处理后具有更高的致密性和抗疲劳性能.
铝熔模铸造最适合什么?
最适合复杂的情况, 近净形铝制零件通常需要比砂铸件更好的光洁度和更严格的公差.
常见的脾气有哪些?
T4, T5, T6, 和T7是要了解的重点脾气族; T6通常以最大实际强度为目标, 当稳定性和残余应力减少更重要时,T7 更常用.
铝熔模铸造适用于航空航天吗?
ASTM B618/B618M 涵盖通用铝合金熔模铸件,并明确表示其不适用于航空航天应用.