1. 導入
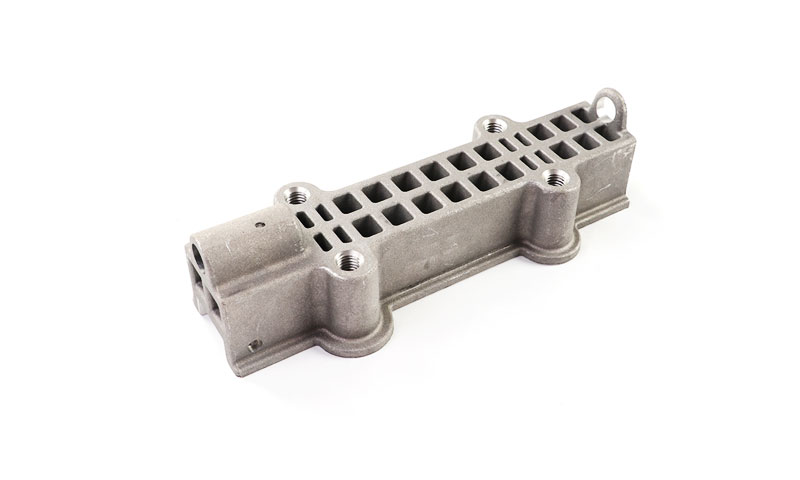
ウォーターガラス投資キャスティング (ケイ酸ナトリウムインベストメント鋳造としても知られています) シェルのバインダーとして水ガラスを使用する精密鋳造技術です。, 耐火物と組み合わせて高強度の金型を形成します。, 溶融炭素鋼を鋳造して複雑な形状のバルブを得る.
炭素鋼バルブ, 流体搬送システムの中核コンポーネントとして, 石油で広く使用されています, 化学薬品, 力, 自治体およびその他の分野, そしてその製造精度, 構造の完全性と耐食性は産業システムの安全性と安定性を直接決定します.
従来の砂型鋳造およびシリカゾルインベストメント鋳造との比較, 水ガラスインベストメント鋳造には低コストという利点があります, 短い生産サイクル, 複雑な構造への高い適応力, 中・低精度炭素鋼バルブの量産プロセスの主流となっている.
2. ウォーターガラス投資鋳造とは何ですか?
ウォーターガラス投資キャスティング, とも呼ばれます ケイ酸ナトリウムシェル鋳造, aです 精密鋳造法 炭素鋼バルブの製造に広く使用されています.
そのプロセスは、 マルチステップ, 体系的な運用 複雑な形状と信頼性の高い機械的特性を備えた高品質のバルブブランクを製造するように設計されています.
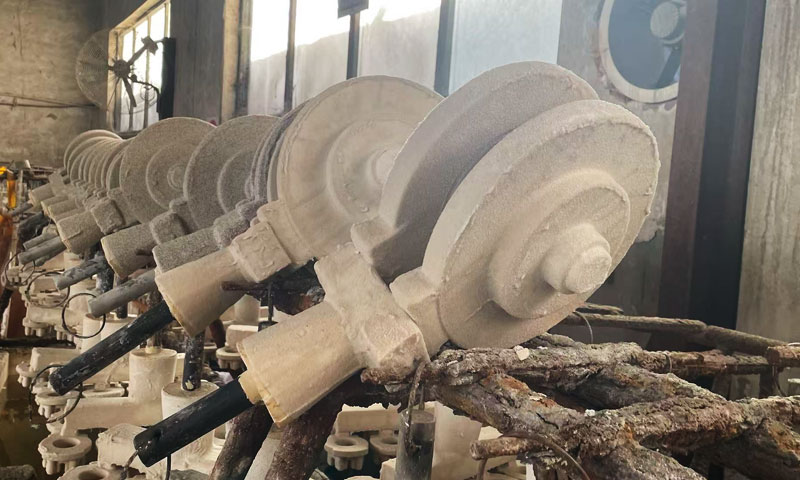
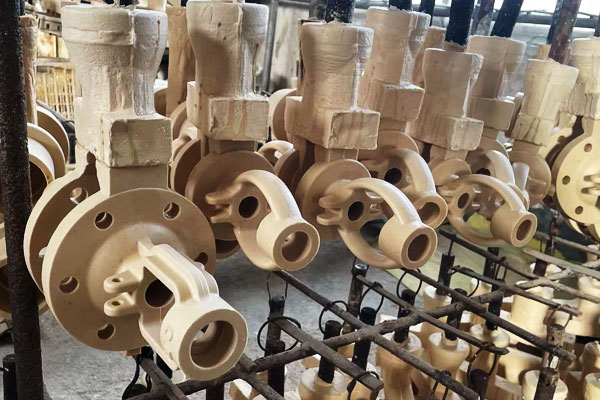
その中心となる原則は、 可融性ワックスパターンを使用してバルブの形状を複製する, を形成します 高温耐性シェル 連続したコーティング層と耐火層を介して, ワックスを除去して空洞を作ります, そして最後に、溶融した炭素鋼を金型に流し込みます。.
このテクニックは、 寸法精度, 表面の品質, 複雑な内部構造への適応性, ミディアムに適したものにする- 産業および石油化学用途の高性能バルブまで.
プロセスの特性と適応性
水ガラスインベストメント鋳造には、明らかな技術的利点と、製品の製造における応用限界があります。 炭素鋼 バルブ:
- コストメリット: 水グラスの価格はたったの 1/20-1/30 シリカゾルの, 実稼働環境の要件 (温度と湿度) 厳格ではない,
生産コストを削減できる 30-40% シリカゾルインベストメント鋳造との比較.
中・低級炭素鋼バルブの量産に適しています。. - 複雑な構造への適応性: 可溶性コアの使用により, 湾曲した流路などの複雑なバルブ内部構造を正確に形成できます。, 多段キャビティ, 狭いシール面, 従来の砂型鋳造では実現が困難でした.
- 生産効率: シェル裏層の化学硬化法により素早い硬化を可能にし、湿潤強度を確立,
シリカゾルインベストメント鋳造よりもプロセスサイクルが短く、生産効率が高い, 単一の生産ラインの毎日の生産量は数千個のバルブブランクに達する可能性があります. - 制限: 寸法精度 (IT11-IT13) および表面仕上げ (Ra6.3~12.5μm) 鋳物の鋳物はシリカゾルインベストメント鋳造の鋳物よりも低い,
シェルの通気性が低い, 気孔や砂の付着などの欠陥が発生しやすい, 厳密なプロセス管理が必要.
3. 材料の選択: バルブ用炭素鋼の鋼種と鋳造適性
水ガラスインベストメント鋳造バルブ用の炭素鋼の選択はバランスが取れていなければなりません サービス要件—プレッシャーなど, 温度, 中程度の互換性 - キャスティングパフォーマンス 水ガラスプロセスに必要.
鋼グレードが異なると機械的特性も異なります, 化学組成, そしてキャスト動作, グレードの選択は性能と製造性の両方にとって重要です.
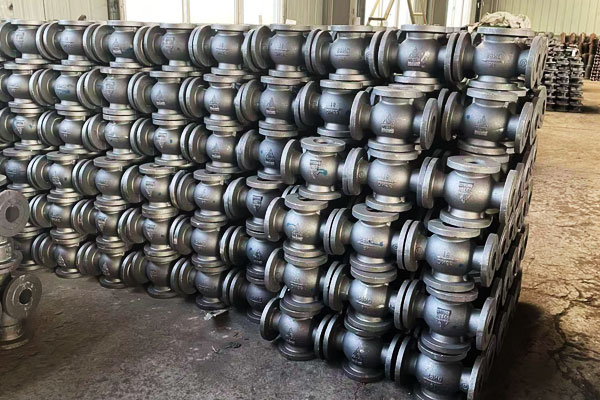
中核炭素鋼のグレードと規格
バルブに使用される主な炭素鋼グレードは次の規格に準拠しています。 ASTM A216 そして GB/T 12229 基準, と WCB 最も広く適用されている.
一般的なグレードの主な特徴を以下にまとめます。:
| スチールグレード | 標準 | 化学組成 (wt。%) | 機械的特性 (正規化) | 一般的な作業条件 |
| WCB | ASTM A216 / GB/T 12229 | C ≤0.30, Mn 0.60~1.05, ≤0.60, P ≤0.040, S ≤0.045 | 引張: 485–655 MPa; 収量 ≥250 MPa; 伸び率 ≥22%; 衝撃 ≥27 J (-29°C) | 中低圧, -29°C〜427°C, 非腐食性メディア (水, スチーム, 油) |
| WCA | ASTM A216 | C ≤0.25, Mn≦0.70, ≤0.60, P ≤0.040, S ≤0.045 | 引張: 415–585MPa; 収量 ≥220 MPa; 伸び率 ≥28% | 常温, 低圧, 20℃以上, 一般工業用水・ガス |
WCC |
ASTM A216 | C ≤0.25, Mn 0.80~1.20, ≤0.60, P ≤0.040, S ≤0.045 | 引張: 485–655 MPa; 収量≧300MPa; 伸び率 ≥25% | 中高圧, -46°C〜427°C, 低温高圧媒体 |
| ZG280-520 | GB/T 12229 | C 0.20~0.30, Mn 0.50~0.80, および 0.20 ~ 0.50, P ≤0.040, S ≤0.040 | 引張強度 ≥480 MPa; 収量 ≥280 MPa; 伸び率 ≥20% | 国産中・低圧バルブ; WCBと同等 |
水ガラスインベストメント鋳造への鋳造適性
水ガラスのインベストメント鋳造プロセスでは、充填を確実に成功させるために炭素鋼グレードに特定の要件が課されます。, 凝固, 欠陥のないコンポーネント.
主な考慮事項は次のとおりです。 流動性, 収縮, 高温割れ感受性:
- 流動性: のような成績 WCB そして ZG280-520 炭素とマンガンのバランスが取れているため、良好な流動性を示します。, 溶鋼が狭いバルブチャネルとシール面を満たすことを可能にします.
WCA, マンガン含有量が低い, 流動性がわずかに低下している, より単純なバルブ形状に適したものになります。. コールドシャットや不完全な充填を避けるためには、注湯温度を適切に制御することが不可欠です. - 収縮: 炭素鋼は通常収縮します 4.5-5.5% 凝固中. 水ガラスシェルは弾性が低いため、, ライザーは慎重に設計する必要があります。通常は 15鋳造体積の –25%- 収縮を補正し、バルブ本体やボンネットなどの重要な領域の空洞を防止します。.
- 高温割れ傾向:WCC マンガン含有量が高い, 高温亀裂の感受性が高まります.
軽減戦略には、凝固中の冷却速度の制御と、応力集中を軽減するためのバルブ形状の滑らかな遷移フィレットの設計が含まれます。.
4. 水ガラスインベストメント鋳造の基本原理とプロセスシステム
炭素鋼バルブの水ガラスインベストメント鋳造プロセスは、複数の段階からなる体系的なプロジェクトです, 主に金型製作が含まれます, 貝殻作り, 脱線, 注ぐ, 洗浄と熱処理.
その中心原理は、可融性ワックス型を使用してバルブ構造を複製することです。, 複数の層のコーティングとサンディングを通じて、高温耐性のあるシェルを形成します。, 加熱してワックス型を取り外してキャビティを形成します, 最後に溶融炭素鋼を鋳造してバルブブランクを得る.
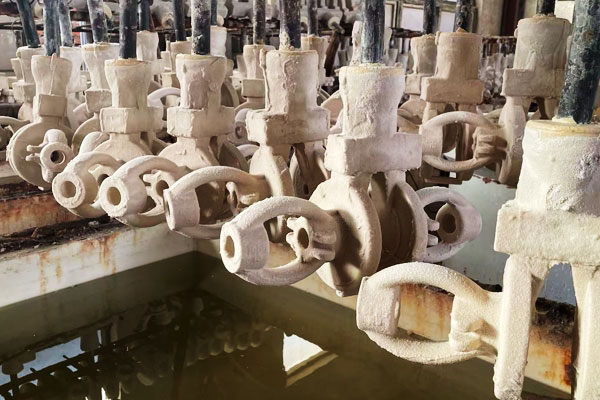
コアプロセスフローと主要パラメータ
水ガラスインベストメント鋳造炭素鋼バルブのプロセスフローは高度に標準化されています, 各リンクにはブランクの品質を保証するための厳格なパラメータ制御があります。.
主要な手順と技術的パラメータは次のとおりです。:
1. ワックスモールドの準備:
ワックス金型はバルブの寸法精度を確保するための基礎です. 一般的に使用される金型材料はパラフィンと低分子ポリエチレンワックスの混合物です。, 融点52~56℃.
射出パラメータは厳密に管理されています: 射出温度55~58℃, 射出圧力1~2MPa, 保持時間 3 ~ 5 秒, ワックスモールドの内部応力を除去するために、射出後2〜4時間放置します。.
複雑な内部流路を持つバルブ用, 可溶性コア (尿素糖混合物, 比率 95:5) 使用されています, 殻を作った後、水で溶かして取り除くことができます。, 複雑な構造のコア除去の困難を回避.
2. ワックスモールドの組み立て (ツリーのグループ化):
認定されたワックスモールドが合理的な配置でスプルーカップに溶接されます, 塗装の利便性を考慮して, 換気と乾燥, 注湯中の連続凝固.
ワックス型間の距離は、シェルの作成と注入中に相互影響を避けるために制御されます。, 溶接温度は溶接ナイフの暗赤色に基づいており、ワックス型の火傷を防ぎます。.
3. シェル作り:
金型の強度と表面品質を確保するためのコアリンクです。. シェルは表層で構成されています, トランジションレイヤーとバックレイヤー.
表面層と遷移層にはシリカゾル・水ガラス複合プロセスを採用し、表面品質とコストのバランスをとりました。: 表層にはシリカゾルと300メッシュのジルコンパウダーを使用 (比率 1:3.65) 表面仕上げを改善するため, 背面層には水ガラスと200メッシュの脈石粉末を使用し、シェルの強度を高めています。.
シェル作成の重要なパラメータは次のとおりです。: 室温25±2℃, 表層湿度 50-60%, スラリー粘度 (表面層 38±3s, 遷移層 35±3秒, Jane’s No で測定. 4 粘度カップ), サンディングの各層はシェルが硬くなるまで乾燥させてから、次の層を適用します.
4. 脱線:
ワックスモールドは蒸気脱蝋によって除去されます, 蒸気圧0.6~0.8MPa、脱ロウ時間15~20分.
キャビティ内にワックスが残留しないように、ワックス除去率は 98% 以上である必要があります。, バルブブランクにカーボン欠陥が発生します。.
5. 焙煎と注ぐ:
殻を850~950℃で2~3時間ローストし、水分と残留炭素を除去します。, シェルの高温安定性を向上させます。.
炭素鋼の注入温度 (WCBを例に挙げると) 1520~1560℃です, バルブの壁厚に応じて注入速度を制御します。: 0.5-1.0飛沫や気孔を避けるため、薄肉部品の場合は m/s、厚肉部品の場合は 0.3 ~ 0.5m/s.
6. 掃除と仕上げ:
鋳物が室温まで冷却された後, サンドブラストで殻を取り除きます (酸化アルミニウム砂, 粒子サイズ 100-120 メッシュ), そしてスプルー, ライザーとバリを除去.
バルブのシール面や流路に, 寸法精度の要件を満たすには、さらに研削と研磨が必要です.
5. 水ガラスインベストメント鋳造炭素鋼バルブの鋳造後処理
水ガラスインベストメント鋳造後, 炭素鋼バルブは必要です 体系的な鋳造後処理 確実にする 寸法安定性, 最適化された機械的性能, 表面の品質, 長期にわたるサービスの信頼性.
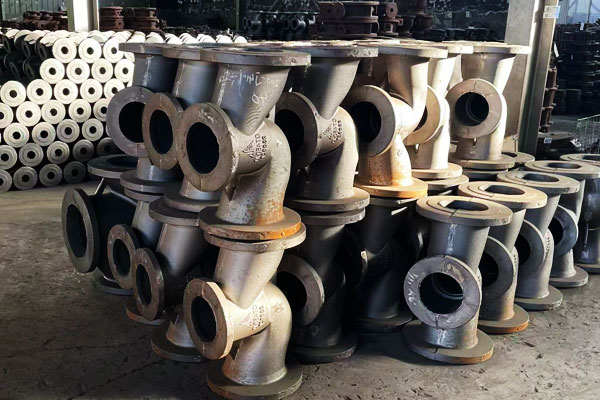
応力除去と熱処理
症状を和らげるには熱処理が不可欠です 残留応力 不均一な冷却と凝固によって引き起こされ、 微細構造 靭性向上のため, 延性, と硬度.
主な治療法には次のものがあります。:
熱応力緩和
- 客観的: 凝固や不均一な冷却による内部応力を軽減します。.
- パラメーター: 典型的な温度: 550中炭素鋼の場合 -650°C (例えば。, WCB), 間隔: 1-2時間, 続いて遅い冷却.
- 効果: 残留応力が 30 ~ 50% 減少します, 最小化する 反り, ねじれ, 寸法偏差 加工中または組み立て中.
正規化
- 手順: 鋳物をAC3以上に加熱する (~850~900℃) その後、空冷が続きます.
- 目的: 穀物構造を改良します, 微細構造を均質化します, タフネスを改善します, 脆性を軽減します.
- 応用: 特に重要なのは、 高炭素 WCC バルブ, 脆性が致命的な故障につながる可能性がある高圧または低温用途で使用されます。.
クエンチングと焼き戻し
- 適用グレード: 高炭素鋼または特殊鋼 (例えば。, WCC) より高い強度と硬度が必要な場合.
- プロセス: 焼入れに続いて焼き戻しを行って、 高い降伏強度と延性のバランス.
- 重要な考慮事項: 冷却速度は慎重に制御する必要がある, 特に 複雑なバルブ形状, 防ぐため ひび割れや歪み.
まとめ: 熱処理により確実に 均一な機械的特性, ストレス緩和, およびその後の機械加工と表面仕上げの準備.
表面の洗浄と欠陥の除去
熱処理後, 表面処理 バルブが確実に適合するようにします 寸法, シーリング, および表面品質の要件:
ショットブラスト / グリットブラスト
- 削除します 残留砂, 酸化物, とスケール 鋳肌から.
- aを提供します 制御された表面粗さ 強化する コーティングまたはペイントの接着.
機械加工とトリミング
- 重要な表面, シーリングフェイス, ネジ穴, フランジは次のように機械加工されます。 厳しい公差 CNC または従来のフライス加工を使用.
- 保証します 寸法精度 適切なアセンブリフィット.
溶接修理 (必要に応じて)
- 大きい 収縮キャビティ, ブローホール, または亀裂 互換性のある溶加材を使用した TIG または MIG 溶接を使用して修理できます。.
- 溶接後の応力除去は必須です 局所的な歪みや応力集中を防ぎます。.
この段階では、バルブが正常であることを保証します。 構造的に健全 最終仕上げとコーティングの寸法準備が整いました.
表面保護とコーティング
炭素鋼は影響を受けやすい 腐食, 特に水中では, スチーム, 油, または穏やかな化学環境. 表面処理によりバルブを保護し、寿命を延ばします。.
代表的な方法には次のものがあります。:
| 治療の種類 | 目的 | メモ / 典型的なパラメーター |
| プライマーおよびペイントコーティング | 腐食防止, 特にマイルドなメディアの場合 | エポキシベースまたはポリウレタンコーティング; 厚さ 50 ~ 150 μm |
| 粉体塗装 | 耐久性のある均一な保護層 | 産業および屋外用途に最適; 適切な表面処理後、塩水噴霧耐性 ≥500 時間 |
eコーティング (電気泳動コーティング) |
複雑な形状を均一にカバー | 優れた密着性と防食性; 追加のペイント層のベースとして最適 |
| ハードフェイシング / 肉盛溶接 | シール面やバルブシートの耐摩耗性 | 重要な領域に炭化タングステンまたはステライト合金を適用 |
追加メモ:
- 表面処理も強化 油圧性能, 乱流を減らします, そして防ぐ 物質的な劣化 長期勤務中.
- ちゃんとした 表面処理 (クリーニング, 爆破, 脱脂) コーティングの密着性と耐食性にとって重要です.
非破壊検査 (NDT) および機能検証
最終組み立て前, バルブが受ける 総合検査 設計仕様の整合性とコンプライアンスを確保するため:
- 超音波検査 (ut): 内部亀裂の検出, ボイド, およびインクルージョン.
- X線撮影テスト (X線): 多孔性を明らかにする, 収縮キャビティ, そして隠れた内部欠陥.
- 染料浸透試験 (pt): 表面の亀裂を検出します, 特にシール面で.
- 静水圧試験および圧力試験: 設計圧力下での気密性と動作の完全性を確認.
これらの検査は以下にとって重要です 高圧, 低温, または腐食性サービスバルブ, 失敗が安全性と経済性に重大な影響を与える可能性がある場合.
6. アプリケーションシナリオと市場での位置付け
水ガラスインベストメント鋳造炭素鋼バルブ, 費用対効果とプロセス適応性を備えた, 工業用バルブ市場で重要な位置を占める, そしてそのアプリケーションシナリオはパフォーマンスと精度レベルに密接に関連しています.
主な応用分野
- 石油および化学産業: 石油の中・低圧パイプラインに使用されます。, ガス・ケミカル軽油の輸送,
ゲートバルブなど, ASTM A216 WCB 材質のグローブバルブとチェックバルブ, -29℃~427℃の使用温度および圧力クラスに適しています。 150-300. - 電力産業: 循環水システムに使用, 火力発電所の蒸気パイプラインおよび補助システム,
WCBとZG280-520を主材に使用, 中圧および中温蒸気を軸受. - 都市工学: 給排水のパイプラインに使用されます。, 暖房パイプラインと天然ガスパイプライン,
WCAバルブ、WCBバルブを主力製品としています, 低コストで信頼性の高いシール性能が求められる. - 一般的な機械: 油圧システムに使用される, 機械や装置の冷却システムおよび燃料供給システム, 複雑な構造や小ロットのバルブに最適.
市場での位置付けと競争上の優位性
他の鋳造法との比較, 水ガラスインベストメント鋳造炭素鋼バルブには明確な市場ポジショニングがあります:
- シリカゾルインベストメント鋳造との比較: 費用は 30-40% より低い, しかし精度は低くなります.
表面仕上げに対する厳格な要件がない、中級および低級のバルブに適しています。, そして占有します 60-70% 中低圧バルブ市場のトップ. - 砂型鋳造との比較: より高い精度と優れた表面品質を備えています, 複雑な構造を形成できる,
内部流路とシール面に高い要件が求められるバルブに適しています。, 中精度バルブ市場では徐々に砂型鋳物に置き換わる.
7. 開発動向と技術革新
産業用システムのバルブ品質に対する要求の高まりに伴い, 効率と環境保護,
炭素鋼バルブ用の水ガラスインベストメント鋳造技術は常に革新されています, 開発トレンドは主に次の側面に反映されています。:
- 環境に配慮したバインダーの開発: 低弾性の開発, 従来のケイ酸ナトリウムに代わる低毒性の水ガラスバインダー, 廃水の排出と環境汚染の削減.
同時に, 資源利用率を高めるため、廃砂やワックスのリサイクルを促進します。. - プロセスの組み合わせの最適化: シリカゾルと水ガラスの複合プロセスをさらに最適化, 鋳物の表面品質と寸法精度を向上させます。 (IT10-IT12に到達),
シリカゾルインベストメント鋳造とのギャップを狭めます, 中高級バルブへの用途拡大. - デジタルかつインテリジェントな生産: デジタルシミュレーション技術の導入 (キャストソフトなど) 注湯と凝固のプロセスをシミュレーションするため, 欠陥を事前に予測して排除する.
ワックス射出の自動生産ラインを採用, 生産効率と品質安定性を向上させるシェルメイキングとサンドブラスト. - 素材のアップグレードと性能の向上: 低温での水ガラスインベストメント鋳造バルブの用途を拡大するための、低温および高張力炭素鋼鋼種の開発 (-60℃) そして高圧 (クラス 600) 労働条件,
表面処理により耐食性を向上 (亜鉛メッキやリン酸塩処理など).
8. 結論
水ガラスインベストメント鋳造は、 信頼性のある, 正確な, 環境に優しい方法 複雑な形状の炭素鋼バルブの製造用.
丁寧にコントロールすることで バインダーの化学, シェル構造, および熱管理, メーカーは優れた機械的性能を備えた高品質のバルブを実現できます, 寸法精度, および表面仕上げ.
環境に配慮したバインダーの開発により, デジタルシミュレーションとインテリジェント生産,
水ガラスインベストメント鋳造炭素鋼バルブは中高級産業分野での用途をさらに拡大します, 産業用流体システムの安全性と安定性においてより重要な役割を果たします。.
FAQ
水ガラスインベストメント鋳造とは?
水ガラスインベストメント鋳造は、水ガラスベースのシェルでコーティングされた可融性ワックス型を使用して、複雑な炭素鋼バルブの形状を作成する精密鋳造プロセスです。.
ワックスは脱ワックスによって除去されます, そして溶鋼がキャビティに注入されます.
バルブに使用される代表的な炭素鋼のグレードは何ですか??
一般的なグレードには WCB が含まれます, WCA, WCC (ASTM A216) およびZG280〜520 (GB/T 12229). 選択は圧力に依存します, 温度, そして中程度の.
WCBは媒体に広く使用されています- および低圧アプリケーション, 一方、WCC は高圧または低温での使用に適しています。.
水ガラスインベストメント鋳造とシリカゾル鋳造をどう比較するか?
水ガラス鋳造はよりコスト効率が高い, 生産サイクルが速い, 中程度の用途に適しています- およびローエンドバルブ, 一方、シリカゾル鋳造はより高い表面仕上げと寸法精度を提供します。, ハイエンドバルブに最適です.
鋳造後にどのような処理が必要か?
主な治療法には次のものがあります。: ストレス緩和, 焼きならしまたは焼き戻し, 機械加工, 欠陥修理, 表面の洗浄, コーティング (エポキシ, パウダーコーティング, または電子コーティング) 機械的完全性を確保するため, 耐食性, および寸法精度.