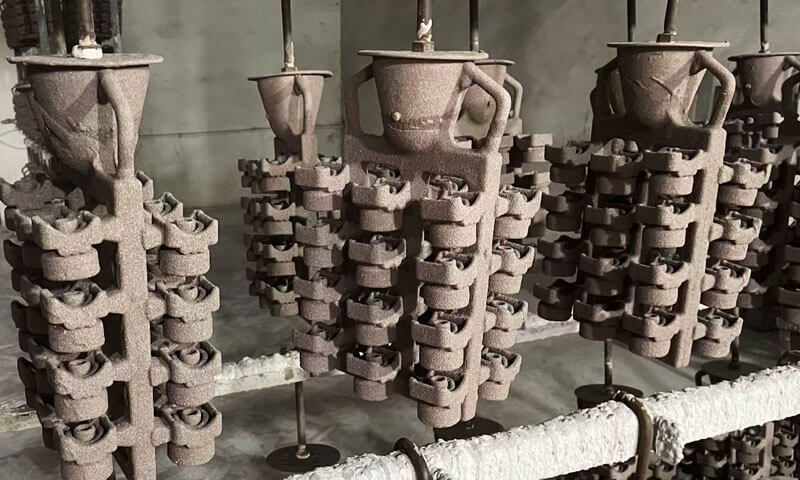
Saya telah mengikuti lebih banyak pertemuan peninjauan kualitas tentang die casting mesin daripada yang ingin saya hitung, dan percakapan hampir selalu dimulai dengan cara yang sama.
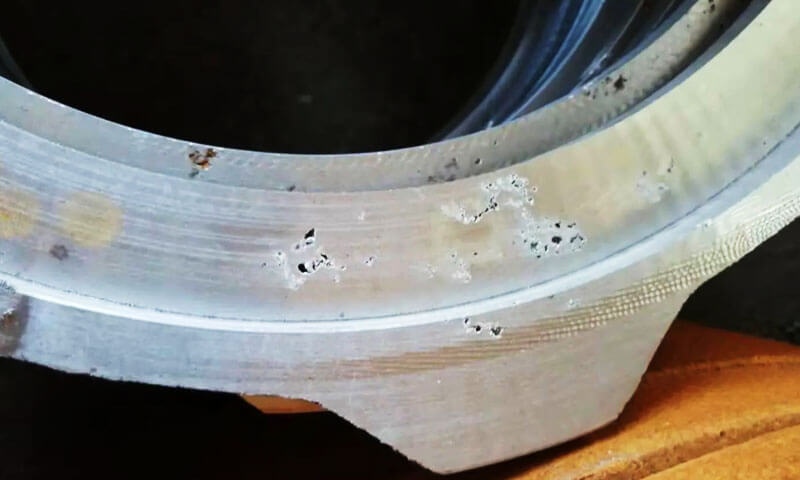
Supervisor permesinan membawa suatu bagian ke meja, menunjuk pada titik hitam atau rongga kecil pada permukaan yang baru digiling, dan berkata: “Castingnya buruk. CNC memotong porositas.”
Dan dia benar—tetapi hanya setengah benar. CNC tidak menyebabkan cacat. Itu hanya mengungkapkan apa yang sudah ada di dalam casting.
Operasi pemesinan menghilangkan kulit luar yang padat dan memperlihatkan porositas atau terak bawah permukaan yang bersembunyi di sana sejak die casting..
Perbedaan itu tidak bersifat akademis. Ini menentukan di mana Anda membelanjakan uang Anda. Sebuah perusahaan yang mencoba memecahkan masalah ini pada mesin CNC akan menghabiskan waktu berbulan-bulan untuk menyesuaikan kecepatan, pengumpanan, dan tunjangan pemesinan dan tidak akan pernah menghilangkan cacat tersebut..
Perusahaan yang memahami hal itu secara kasar 95% cacat ini berasal dari proses die casting akan memperbaiki masalah pada sumbernya.
1. Mengapa Cacat Porositas dan Terak Muncul Selama Pemesinan CNC
Salah satu masalah kualitas yang paling membuat frustrasi Aluminium Die Casting menemukan porositas atau inklusi terak hanya setelahnya pemesinan CNC.
Komponen die-cast mungkin terlihat padat dan dapat diterima dalam kondisi as-castnya, namun berseliweran, pengeboran, atau membosankan dapat memperlihatkan cacat tersembunyi di bawah permukaan.
Apa yang awalnya tampak seperti pancaran suara, tiba-tiba bisa menimbulkan bintik hitam, rongga kecil, lubang yang tidak beraturan, atau inklusi benda asing yang keras.
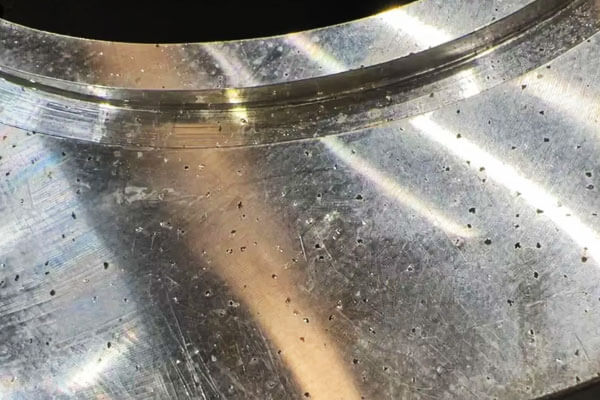
Cacat ini lebih dari sekedar masalah kosmetik. Tergantung pada lokasi dan tingkat keparahannya, mereka bisa menyebabkan:
- Kebocoran: Porositas yang terlihat pada permukaan perapat atau dinding bagian dalam dapat menyebabkan udara, minyak, atau kebocoran cairan, membuat komponen tidak cocok untuk aplikasi yang ketat tekanan.
- Cacat permukaan: Pori-pori dan inklusi gas tampak sebagai bintik hitam, rongga, atau depresi yang tidak merata setelah pemesinan.
- Kerusakan alat: Film oksida keras dan inklusi terak dapat mempercepat keausan perkakas, menyebabkan tepi terkelupas, dan mengurangi stabilitas pemesinan.
- Masalah dimensi dan kualitas: Cacat yang ditemukan selama penyelesaian mungkin memerlukan pemeriksaan tambahan, mengolah lagi, penyortiran, atau penolakan seluruh bagian.
- Biaya produksi lebih tinggi: Ketika cacat terdeteksi di akhir proses, biaya material dan permesinan yang telah diinvestasikan dalam komponen tersebut hilang.
Dari perspektif teknik permesinan die-casting dan CNC, langkah pertama adalah mengidentifikasi cacat sebenarnya daripada segera mengubah parameter pemotongan.
Porositas gas, Porositas penyusutan, dan inklusi terak memiliki mekanisme pembentukan yang berbeda dan memerlukan tindakan perbaikan yang berbeda.
2. Bagaimana Mengidentifikasi Porositas dan Inklusi Terak
Sebelum menyelidiki proses produksi, membedakan porositas gas, Porositas penyusutan, dan inklusi non-logam.
Penampilannya setelah pemesinan memberikan petunjuk yang berguna, meskipun inspeksi visual saja tidak selalu dapat menentukan jenis cacat.
Porositas gas
Porositas gas terbentuk ketika gas terperangkap dalam logam cair selama pengisian atau pemadatan.
Dalam casting mati bertekanan tinggi, udara terperangkap di dalam rongga, gas yang dihasilkan oleh zat pelepasan berlebihan, dan gas terkait proses lainnya dapat tertutup saat logam membeku.
Ciri khasnya antara lain:
- Rongga bulat atau oval.
- Dinding pori bagian dalam relatif halus.
- Pori-pori terdistribusi atau kelompok terlokalisasi, tergantung pada kondisi pengisian dan ventilasi.
- Bintik hitam kecil atau rongga terbuka yang muncul setelah penggilingan atau pengeboran.
Pori-pori gas sangat bermasalah ketika bersinggungan dengan permukaan penyegel yang dikerjakan dengan mesin, lubang berulir, saluran cairan, atau dinding yang mengandung tekanan.
Porositas penyusutan
Porositas penyusutan terbentuk ketika logam tidak dapat menerima umpan cair yang cukup untuk mengimbangi kontraksi volumetrik selama pemadatan.
Biasanya terjadi pada bagian yang tebal, titik panas termal, dan area di mana urutan pemadatan menghalangi pemberian pakan yang efektif.
Berbeda dengan pori-pori gas pada umumnya, rongga penyusutan cenderung mempunyai bentuk tidak beraturan dan kasar, terkadang permukaan internal dendritik. Mereka mungkin tampak sebagai rongga yang berkerumun atau rongga yang lebih besar di bagian yang tebal.
Perbedaan ini penting karena meningkatkan efektivitas degassing saja tidak akan mengatasi porositas penyusutan.
Solusinya harus mengatasi solidifikasi lokal, transmisi tekanan, suhu mati, Bagian geometri, dan kondisi pemberian makan.
Inklusi Terak dan Oksida
Inklusi terak adalah benda asing yang terperangkap di dalam pengecoran. Dalam die casting aluminium, cacat ini sering dikaitkan dengan lapisan oksida, sampah, partikel tahan api, bahan muatan yang terkontaminasi, atau residu non-logam lainnya.
Ciri khasnya antara lain:
- Rongga tidak teratur atau cacat terputus-putus.
- Hitam, abu-abu, atau bahan berwarna gelap di dalam area terbuka.
- Partikel keras atau inklusi rapuh yang dapat merusak pinggiran tajam.
- Cacat permukaan yang terlokalisasi belum tentu mulus, penampakan pori-pori gas yang membulat.
Film oksida juga dapat terlipat menjadi lelehan selama penanganan dan pengisian yang bergejolak. Film-film ini mungkin tetap tertanam dalam pengecoran dan hanya terlihat setelah pemesinan.
3. Akar Penyebab Porositas dan Terak pada Die Casting Aluminium
Sebagian besar masalah porositas dan inklusi berasal dari proses peleburan, penanganan logam, isiannya, atau solidifikasi. Pemesinan CNC biasanya merupakan tahap deteksi, bukan sumbernya.
Investigasi akar permasalahan yang bermanfaat harus mencakup empat bidang: kualitas leleh, proses die-casting, Desain Komponen, dan strategi pemesinan.
Peleburan dan Manajemen Bahan Baku
Kualitas lelehan merupakan faktor utama dalam mengendalikan inklusi oksida dan cacat terkait gas.
Manajemen pengisian daya yang buruk dapat menimbulkan kontaminan bahkan sebelum logam memasuki mesin die-casting.
Penyebab umum meliputi:
Bahan daur ulang yang berlebihan atau terkontaminasi
Aluminium yang dikembalikan dan didaur ulang dapat mengandung minyak, kelembaban, karat, cat, pelapis, dan akumulasi film oksida. Peleburan kembali yang berulang-ulang meningkatkan peluang terjadinya oksidasi dan kontaminasi.
Jika kotor retur dikenakan biaya tanpa persiapan yang matang, residu non-logam dapat masuk ke dalam lelehan.
Degassing dan pembersihan lelehan yang tidak memadai
Aluminium cair dapat menyerap hidrogen, yang dapat membentuk porositas gas selama pemadatan.
Jika degassing tidak mencukupi, kandungan hidrogennya mungkin masih terlalu tinggi. Skimming yang tidak sempurna dan pembersihan lelehan yang buruk juga dapat meninggalkan lapisan oksida dan sampah pada logam cair.
Kontrol agen pengilangan yang buruk
Pemilihan agen pengilangan yang salah, waktu perawatan yang tidak mencukupi, atau kontrol proses yang tidak memadai dapat mengurangi efektivitas pembersihan lelehan.
Setelah perawatan, waktu pengendapan yang tidak memadai juga memungkinkan inklusi tersuspensi tetap berada dalam logam yang ditransfer.
Nilai paduan campuran
Mengisi kadar paduan aluminium yang berbeda secara bersamaan tanpa pemisahan yang tepat dapat mengubah komposisi kimia dan menyebabkan lelehan berada di luar spesifikasi yang disyaratkan.
Pencampuran paduan juga dapat menimbulkan kontaminan yang tidak dapat diperbaiki hanya melalui pemesinan CNC atau degassing biasa.
Untuk alasan ini, ketertelusuran biaya, pemeriksaan bahan daur ulang, catatan perawatan lelehan, dan verifikasi komposisi kimia harus menjadi bagian dari pengendalian kualitas die-casting rutin.
Parameter Desain Die dan Proses Die-Casting
Porositas gas sangat dipengaruhi oleh pengisian rongga dan ventilasi. Dalam casting mati bertekanan tinggi, aluminium cair memasuki rongga dengan kecepatan tinggi.
Jika pola pengisian tidak stabil atau udara tidak dapat keluar secara efektif, gas mungkin terperangkap di dalam pengecoran.
Faktor utama yang berkontribusi meliputi:
| Faktor Proses | Bagaimana Hal Ini Menyebabkan Cacat | Kontrol yang Direkomendasikan |
| Desain gerbang dan pelari yang buruk | Aliran logam yang tidak stabil menyebabkan turbulensi dan terperangkapnya udara | Optimalkan lokasi gerbang, geometri pelari, dan urutan pengisian |
| Ventilasi tidak memadai | Udara dan gas proses tetap terperangkap di dalam rongga | Periksa dan bersihkan ventilasi, saluran meluap, dan sisipan ventilasi |
| Transisi pengambilan gambar lambat ke cepat salah | Pengisian prematur berkecepatan tinggi dapat menyebabkan turbulensi dan pelipatan lapisan oksida | Optimalkan profil bidikan dan posisi transisi melalui uji coba |
| Agen pelepasan yang berlebihan | Air dan komponen yang mudah menguap menghasilkan gas saat bersentuhan dengan cetakan panas | Oleskan tipis-tipis, semprotan seragam dan kontrol konsentrasi dan volume aplikasi |
Pelumas pendorong yang berlebihan |
Pelumas berlebih dapat terurai dan menghasilkan residu gas atau karbon | Kontrol dosis pelumas dan konsistensi aplikasi |
| Intensifikasi yang tidak memadai | Tekanan mungkin tidak cukup mengkompensasi penyusutan solidifikasi | Verifikasi tekanan intensifikasi, waktu, dan transmisi tekanan |
| Ventilasi tersumbat atau akumulasi endapan | Efisiensi ventilasi menurun selama siklus produksi berturut-turut | Tetapkan interval pembersihan dan perawatan rutin |
Ada satu hal yang perlu mendapat perhatian khusus: transisi bidikan lambat ke cepat. Jika injeksi kecepatan tinggi dimulai terlalu dini, bagian depan logam yang maju mungkin menjadi tidak stabil, menciptakan turbulensi dan memasukkan lapisan udara atau oksida.
Jika transisi terjadi terlambat, rongga mungkin tidak terisi dengan benar. Pengaturan yang benar tergantung pada geometri pengecoran, paduan, mesin, dan desain mati; hal ini harus ditetapkan melalui analisis pengisian dan uji produksi daripada menerapkan posisi universal.
Tekanan intensifikasi juga perlu dievaluasi dengan benar. Menaikkan tekanan secara sembarangan tidak menghilangkan gas yang sudah terperangkap di dalam rongga.
Hal ini terutama digunakan untuk meningkatkan pengumpanan logam dan mengurangi cacat terkait penyusutan sehingga tekanan dapat disalurkan secara efektif.
Desain Produk dan Distribusi Ketebalan Dinding
Geometri komponen mempunyai pengaruh langsung terhadap pembentukan porositas. Perbedaan besar dalam ketebalan dinding menciptakan laju pendinginan yang tidak merata dan titik panas yang terlokalisasi.
Bagian yang tebal cenderung tetap cair lebih lama dibandingkan bagian yang tipis. Jika logam di sekitarnya membeku terlebih dahulu dan membatasi pengumpanan, rongga penyusutan dapat berkembang di wilayah yang lebih tebal.
Risiko terkait desain lainnya meliputi:
- Transisi ketebalan dinding secara tiba-tiba: Perubahan ketebalan bagian secara tiba-tiba dapat menyebabkan pemadatan yang tidak merata dan penyusutan lokal.
- Bos yang terlalu tebal: Massa termal yang terkonsentrasi meningkatkan risiko penyusutan porositas.
- Struktur tulang rusuk yang padat: Jarak rusuk yang berdekatan dapat menyulitkan aliran logam dan mempersulit ventilasi.
- Rongga yang tertutup atau berventilasi buruk: Udara yang terperangkap menjadi lebih sulit untuk dikeluarkan selama pengisian.
Jika memungkinkan, desainer harus menggunakan ketebalan dinding yang lebih seragam, transisi yang lebih mulus, dan geometri tulang rusuk yang sesuai.
Gerbang, meluap, dan lokasi ventilasi juga harus dipertimbangkan selama desain cetakan, terutama untuk komponen dengan permukaan mesin kritis atau persyaratan ketat tekanan.
Pemesinan CNC: Mengapa Cacat Menjadi Terlihat
Pemesinan CNC sering kali menjadi tempat munculnya cacat pengecoran yang tersembunyi. Permukaan as-cast mungkin tetap utuh meskipun terdapat pori-pori atau inklusi tepat di bawah permukaan.
Setelah alat permesinan menghilangkan lapisan luar, cacat ini terungkap.
Beberapa faktor yang berhubungan dengan pemesinan mempengaruhi kemungkinan dan tingkat keparahan paparan cacat.
Tunjangan pemesinan yang berlebihan
Jika tunjangan pemesinan terlalu besar, alat pemotong dapat menembus lebih dalam ke dalam cetakan dan memperlihatkan porositas bawah permukaan.
Hal ini tidak berarti bahwa pengurangan tunjangan akan menghilangkan cacat; ini hanya mengubah seberapa banyak material yang dibuang dan bagian dalam mana yang terekspos.
Kedalaman pemotongan yang besar selama pengasaran
Pemotongan kasar yang berat dapat mengekspos pori-pori yang ada dan dapat menyebabkan material lemah yang mengelilingi rongga di dekat permukaan terlepas.
Hal ini dapat membuat cacat tampak lebih besar atau tidak teratur. Namun, kedalaman pemotongan bukanlah penyebab asli porositas internal.
Coran masuk yang rusak parah
Ketika pengecoran mengandung porositas atau inklusi bawah permukaan yang luas, bahkan operasi pemesinan normal pun dapat menunjukkan adanya cacat. Dalam kasus seperti itu, mengubah kecepatan spindel atau laju pengumpanan tidak akan menyelesaikan masalah mendasar.
Partikel oksida dan terak keras
Inklusi non-logam mungkin lebih keras atau lebih abrasif dibandingkan matriks aluminium di sekitarnya.
Saat alat bertemu dengan partikel-partikel tersebut, pinggiran tajam dapat terkelupas atau aus sebelum waktunya, mempengaruhi kualitas permukaan dan umur alat.
Oleh karena itu, tim pemesinan harus bekerja sama dengan pemasok die-casting untuk menetapkan tunjangan pemesinan yang realistis, menentukan zona pemesinan kritis, dan menilai kualitas pengecoran sebelum produksi dimulai.
4. Cara Menghilangkan Porositas dan Terak: Perbaikan Proses Die-Casting
Cara paling efektif untuk mengendalikan porositas dan terak adalah dengan mengatasi cacat pada sumbernya—proses die-casting.
Perbaikan harus fokus pada tiga bidang: kualitas leleh, parameter injeksi, dan desain cetakan dengan sistem ventilasi yang efektif.
Meningkatkan Peleburan dan Manajemen Bahan Baku
Kebersihan lelehan secara langsung mempengaruhi pembentukan inklusi oksida dan cacat terkait gas.
Aluminium daur ulang yang tidak dikelola dengan baik, degassing yang tidak mencukupi, dan penghilangan terak yang tidak lengkap dapat memasukkan kontaminan ke dalam pengecoran.
Langkah-langkah pengendalian utama meliputi:
- Kontrol bahan daur ulang: Pertahankan proporsi pengembalian pada ≤30% sebagai target pengendalian proses, tunduk pada persyaratan paduan dan kualitas bahan.
Berminyak, basah, atau potongan berkarat harus disiapkan dengan benar, dipanaskan sebelumnya, dan dikeringkan sebelum diisi. - Memperkuat degassing lelehan: Gunakan degassing putar dengan argon atau nitrogen untuk waktu perawatan yang cukup guna mengurangi hidrogen terlarut dalam aluminium cair.
- Pantau kandungan gas leleh: Lakukan Tes Tekanan Rendah secara berkala (RPT) untuk mengevaluasi kualitas lelehan dan memverifikasi efektivitas degassing.
- Meningkatkan pembuangan terak: Saring aluminium cair secara menyeluruh sebelum memindahkannya ke mesin die-casting. Setelah disempurnakan, berikan waktu pengendapan yang cukup sehingga inklusi dapat naik dan terpisah.
- Pasang filter keramik: Jika sistem gating mengizinkan, menggunakan elemen filter keramik pada runner atau sistem transfer logam untuk menangkap film oksida dan inklusi non-logam sebelum memasuki rongga.
Optimalkan Parameter Die-Casting
Pengaturan injeksi yang salah dapat menyebabkan pengisian bergejolak, jebakan udara, dan aliran logam yang tidak stabil. Tekanan dan waktu intensifikasi juga mempengaruhi penyusutan pada bagian yang lebih tebal.
Parameter berikut harus ditinjau:
- Tunda titik sakelar kecepatan tinggi: Optimalkan transisi dari injeksi lambat ke cepat untuk mencegah aliran logam berkecepatan tinggi prematur dan turbulensi berlebihan.
- Kontrol kecepatan pengisian berkecepatan tinggi: Sesuaikan kecepatan tembakan cepat untuk mengurangi pembentukan pusaran dan masuknya udara sambil mempertahankan pengisian rongga secara menyeluruh.
- Optimalkan intensifikasi: Tingkatkan tekanan intensifikasi jika diperlukan dan persingkat penundaan intensifikasi yang berlebihan untuk meningkatkan feeding pada bagian yang berat dan mengurangi porositas penyusutan.
- Kontrol agen pelepas cetakan: Kurangi pengaplikasian berlebihan dan pertahankan ketipisan, seragam, penyemprotan yang diatomisasi. Terlalu banyak agen rilis, terutama bila mengandung kelembapan berlebih, dapat menghasilkan gas di dalam rongga.
- Kurangi pelumas pendorong: Gunakan hanya jumlah yang diperlukan untuk menghindari pelumas berlebihan masuk ke dalam selongsong peluru dan berkontribusi terhadap pembentukan gas atau residu hitam.
Penyesuaian proses harus divalidasi melalui uji produksi terkontrol.
Meningkatkan kecepatan injeksi atau tekanan intensifikasi secara sembarangan dapat menyebabkan kerusakan lain, jadi setiap parameter harus dievaluasi berdasarkan geometri pengecoran dan perilaku pengisian yang sebenarnya.
Tingkatkan Desain dan Ventilasi Die
Bahkan dengan aluminium cair yang bersih dan parameter injeksi yang stabil, ventilasi yang tidak memadai dapat menyebabkan udara terperangkap di dalam rongga. Oleh karena itu, pemeliharaan die dan optimasi sistem gerbang sangat penting.
- Pertahankan saluran ventilasi: Bersihkan ventilasi dan sumbat ventilasi secara terjadwal untuk menghilangkan penumpukan aluminium dan endapan karbon.
Ventilasi yang tersumbat atau rusak harus diperbaiki atau diganti untuk mengembalikan evakuasi gas yang efektif. - Optimalkan desain luapan: Perbesar luapan yang ada atau tambahkan luapan baru jika diperlukan untuk mengumpulkan logam dingin, residu oksida, dan kontaminan lainnya.
Posisikan mereka untuk mengarahkan bahan yang tidak diinginkan ke arah biskuit dan area luapan yang akan dihilangkan selama pemangkasan. - Meningkatkan geometri pelari: Sesuaikan desain pelari dan gerbang untuk menghindari benturan logam langsung, perubahan aliran yang tiba-tiba, dan turbulensi berlebihan selama pengisian rongga.
- Evaluasi die casting vakum: Untuk komponen berintegritas tinggi dengan persyaratan kedap udara atau kedap bocor yang ketat, pertimbangkan die casting berbantuan vakum.
Dengan mengurangi jumlah udara yang terperangkap di dalam rongga, ini dapat menurunkan porositas gas secara signifikan dan meningkatkan kualitas pengecoran internal.
Prioritas teknik: Mulailah dengan kualitas lelehan dan kontrol parameter proses, kemudian atasi masalah ventilasi dan gating.
Untuk komponen yang menuntut tekanan ketat, die casting vakum dapat memberikan tingkat kontrol proses tambahan.
5. Strategi Pemesinan CNC untuk Mengurangi Paparan Cacat dan Scrap
Ketika perbaikan die-casting tidak dapat segera dilaksanakan, proses CNC dapat membantu mengatasi penurunan kualitas.
Tujuannya adalah untuk menghindari pemindahan material yang tidak diperlukan, mengidentifikasi blanko yang rusak sejak dini, dan mencegah komponen yang rusak menghabiskan seluruh siklus pemesinan.
Penting untuk menetapkan ekspektasi yang tepat: langkah-langkah ini mengurangi paparan cacat dan sisa hilir; mereka tidak menghilangkan cacat pengecoran internal.
Mengoptimalkan Tunjangan Pemesinan
Tinjau tunjangan pemesinan untuk setiap permukaan kritis. Jika gambar dan persyaratan fungsionalnya memungkinkan, hindari penghilangan stok dalam jumlah besar yang tidak perlu yang menembus lebih dalam ke dalam pengecoran dari yang diperlukan.
Misalnya, jika badan katup die-cast atau rumah pompa memiliki permukaan penyegelan yang kritis, tunjangan pemesinan harus disetujui oleh desain, die-casting, dan tim CNC.
Mengurangi kelonggaran tanpa memastikan dimensi pengecoran dan kondisi permukaan dapat menimbulkan masalah lain, seperti pembersihan yang tidak memadai, ketidaksesuaian dimensi, atau sisa kulit as-cast.
Pendekatan yang benar adalah dengan menetapkan kelonggaran yang secara andal menghilangkan lapisan permukaan yang diperlukan sekaligus meminimalkan penetrasi yang tidak perlu ke dalam cetakan.
Gunakan Urutan Pemesinan Bertahap
Hindari membuang bahan berlebih dalam satu potongan berat, khususnya ketika zona pemesinan diketahui mengandung porositas dekat permukaan.
Urutan yang lebih terkontrol adalah:
- Pemesinan kasar: Hapus tunjangan pemesinan utama sambil memantau cacat yang terbuka dan perilaku pahat.
- Inspeksi menengah: Periksa permukaan kritis setelah pengasaran, sebelum menginvestasikan waktu untuk menyelesaikan operasi.
- Semi-finishing dan finishing: Lanjutkan hanya jika komponen memenuhi kriteria penerimaan yang disepakati.
Untuk komponen berisiko tinggi, memperkenalkan gerbang inspeksi setelah pemesinan kasar.
Bagian dengan porositas atau inklusi yang tidak dapat diterima kemudian dapat ditolak sebelum finishing, pengeboran, Threading, atau operasi bernilai tambah lainnya.
Pendekatan ini khususnya berguna untuk perumahan yang kompleks, tubuh katup, komponen pompa, dan pengecoran lainnya dengan beberapa operasi pemesinan.
Periksa Coran Masuk Sebelum Pemrosesan CNC
Inspeksi masuk adalah salah satu cara paling efektif untuk mencegah blanko yang cacat memasuki siklus pemesinan yang mahal.
Tergantung pada geometri komponen dan persyaratan kualitas, metode inspeksi mungkin termasuk:
- Inspeksi Visual: Identifikasi retakan permukaan, Dingin ditutup, pori-pori terbuka, dan cacat pengecoran yang jelas.
- Radiografi X-ray: Deteksi porositas internal dan inklusi pada bagian pengecoran yang sesuai.
- Tomografi terkomputasi (Ct): Memberikan informasi tiga dimensi yang lebih rinci tentang cacat internal, khususnya untuk komponen yang kompleks atau bernilai tinggi.
- Pemeriksaan pemotongan dan metalografi: Verifikasi jenis cacat, ukuran, distribusi, dan lokasi melalui pengambilan sampel destruktif.
Misalnya, ketika sekumpulan rumah cetakan aluminium berulang kali mengembangkan pori-pori di sekitar lubang pemasangan mesin, Pemeriksaan sinar-X atau pemotongan yang ditargetkan dapat membantu menentukan apakah cacat sudah ada pada blanko yang masuk.
Jika tingkat kecacatan berlebihan, batch harus disimpan untuk evaluasi daripada dikirim langsung ke produksi CNC penuh.
Frekuensi inspeksi harus didasarkan pada risiko pengecoran, kinerja pemasok, sejarah kumpulan, dan kebutuhan pelanggan.
Pemeriksaan radiografi tidak otomatis diperlukan pada setiap komponen, namun hal ini bermanfaat bila integritas internal secara langsung mempengaruhi fungsi produk.
Pilih Alat untuk Pemesinan Aluminium dengan Inklusi
Aluminium umumnya mudah dikerjakan, namun lapisan oksida dan inklusi non-logam yang keras dapat menyebabkan kerusakan alat secara lokal.
Ketika ujung tombak bertemu dengan partikel-partikel ini, mungkin mengalami abrasi yang dipercepat, chip mikro, atau gaya potong yang tidak stabil.
Gunakan perkakas karbida yang sesuai dengan tingkat ketahanan aus yang sesuai dan geometri mutakhir.
Pemilihan alat juga harus mempertimbangkan daya rekat aluminium, evakuasi chip, kecepatan pemotongan, laju umpan, dan strategi pendingin.
Jika kerusakan pahat berulang kali terjadi pada lokasi pemesinan yang sama, jangan berasumsi bahwa parameter pemotongan adalah satu-satunya masalah.
Periksa permukaan mesin dan, jika memungkinkan, periksa penampang casting untuk inklusi keras.
6. Inspeksi dan Kontrol Kualitas: Menutup Lingkaran Antara Pengecoran dan CNC
Solusi yang andal memerlukan lebih dari sekadar memperbaiki setiap cacat. Tim die-casting dan CNC memerlukan sistem inspeksi dan penelusuran bersama agar hasil pemesinan dapat digunakan untuk meningkatkan proses hulu.
Periksa Bagian Mesin Pertama dengan Hati-hati
Komponen mesin pertama harus menjalani inspeksi visual menyeluruh, terutama di sekitar:
- Menyegel permukaan dan permukaan kontak paking.
- Lubang dibor dan disadap.
- Dinding tipis dan bagian lokal yang tebal.
- Saluran fluida dan area yang mengandung tekanan.
- Memasang permukaan dan permukaan fungsional penting lainnya.
Berikan perhatian khusus pada bintik hitam kecil, rongga terbuka, lubang yang tidak beraturan, dan inklusi terbuka. Cacat yang terlihat kecil pada permukaan yang tidak berfungsi mungkin tidak dapat diterima pada permukaan perapat.
Gunakan Pembagian untuk Mengidentifikasi Cacat Sebenarnya
Ketika porositas atau terak muncul selama produksi, pilih komponen cacat yang representatif untuk analisis penampang.
Periksa bentuk cacatnya, permukaan bagian dalam, lokasi, dan materi di sekitarnya.
Hal ini membantu membedakan porositas gas dari rongga penyusutan dan inklusi non-logam.
Temuan tersebut harus dikomunikasikan kepada tim die-casting dengan lokasi komponen yang tepat dan kedalaman pemesinan di mana cacat tersebut muncul..
Misalnya, jika cacat berulang kali muncul di dekat ujung jalur pengisian logam, penyelidikan harus fokus pada perilaku pengisian, ventilasi, dan efektivitas meluap.
Jika penyusutan tidak teratur, rongga terkonsentrasi di sekitar bos yang tebal, kondisi solidifikasi dan intensifikasi lokal perlu mendapat perhatian lebih.
Menetapkan Pemetaan Cacat dan Ketertelusuran Batch
Jangan mencatat cacat hanya sebagai “porositas” atau “titik hitam”. Catat di mana hal itu terjadi, seberapa sering mereka muncul, dan batch produksi mana yang terpengaruh.
Catatan cacat yang berguna harus disertakan:
| Informasi | Tujuan |
| Nomor komponen dan batch casting | Identifikasi lahan produksi yang terkena dampak |
| Permukaan mesin dan lokasi cacat | Tentukan apakah cacat terkonsentrasi di wilayah tertentu |
| Kedalaman dan kelonggaran pemesinan | Tetapkan berapa banyak material yang dihilangkan sebelum pemaparan |
| Cacat penampilan dan dimensi | Mendukung klasifikasi dan penilaian tingkat keparahan |
| Mesin die-casting dan parameter proses | Identifikasi kemungkinan pola terkait proses |
| Lelehkan catatan batch dan material | Selidiki kontaminasi dan variasi kualitas lelehan |
| mesin CNC, alat, dan bergeser | Periksa apakah cacat berkorelasi dengan kondisi pemesinan |
Informasi ini membantu membedakan masalah material yang terisolasi dari masalah proses yang berulang. Lebih penting lagi, ini memberikan bukti untuk tindakan perbaikan dan bukan mengandalkan asumsi.
7. Pemecahan Masalah Praktis: Proses Validasi Langkah demi Langkah
Ketika pengecoran aluminium mesin menghasilkan porositas atau terak, investigasi terstruktur lebih efektif daripada mengubah pengaturan mesin secara acak.
Melangkah 1: Bagian komponen yang rusak
Potong cacat yang representatif dan periksa morfologinya. Identifikasi apakah kemungkinannya adalah porositas gas, Porositas penyusutan, atau inklusi non-logam.
Melangkah 2: Periksa lokasi cacat
Bandingkan posisi cacat dengan geometri pengecoran, tata letak gerbang dan luapan, daerah berdinding tebal, dan kedalaman pemesinan CNC.
Melangkah 3: Tinjau kualitas lelehan dan parameter bidikan
Periksa kondisi material muatan, catatan degassing, kebersihan leleh, posisi transisi tembakan, aplikasi agen rilis, dan pengaturan intensifikasi.
Melangkah 4: Jalankan uji coba produksi terkontrol
Sesuaikan parameter yang dipilih dan hasilkan batch percobaan. Jaga agar kondisi penting lainnya tetap stabil sehingga dampak setiap perubahan dapat dievaluasi.
Melangkah 5: Periksa hasil mesin
Bandingkan frekuensi dan distribusi cacat setelah pemesinan CNC, bukan hanya kondisi visual bagian as-cast.
Melangkah 6: Modifikasi cetakan atau evaluasi bantuan vakum jika perlu
Jika peningkatan parameter dan kualitas lelehan tidak mencukupi, selidiki ventilasi, meluap, dan modifikasi gerbang. Untuk aplikasi kedap udara yang menuntut, mengevaluasi die casting vakum.
Kuncinya adalah memverifikasi perbaikan menggunakan hasil komponen mesin. Suatu pengecoran yang terlihat lebih baik sebelum pemesinan belum tentu bebas dari cacat bawah permukaan.
8. Kesalahan Umum Saat Menangani Porositas dan Terak Die-Casting
Beberapa pendekatan pemecahan masalah mungkin tampak masuk akal namun sering kali gagal mengatasi penyebab sebenarnya.
Kesalahan 1: Hanya Mengubah Kecepatan dan Umpan CNC
Menyesuaikan kecepatan spindel, laju umpan, atau kedalaman pemotongan dapat mempengaruhi penyelesaian permukaan, Keausan pahat, dan cara cacat yang ada terungkap.
Namun, perubahan ini tidak dapat menghilangkan pori-pori gas atau inklusi oksida yang sudah tertanam dalam pengecoran.
Jika cacat muncul berulang kali di wilayah yang sama, menyelidiki proses pengecoran daripada mengandalkan penyesuaian parameter CNC.
Kesalahan 2: Meningkatkan Tunjangan Pemesinan untuk Menghilangkan Semua Porositas
Menambahkan lebih banyak tunjangan pemesinan tidak menjamin pori-pori akan hilang.
Porositas bawah permukaan dapat meluas lebih dalam ke dalam komponen, dan membuang lebih banyak material dapat membuka rongga tambahan atau mengganggu ketebalan dinding yang dibutuhkan.
Tunjangan pemesinan harus ditentukan oleh kemampuan pengecoran, persyaratan gambar, dan lokasi permukaan fungsional yang penting—bukan dengan meningkatkan penghilangan stok secara berulang-ulang untuk mengejar kerusakan internal.
Kesalahan 3: Mengabaikan Kualitas Bahan Daur Ulang
Penggunaan aluminium daur ulang yang tidak dikontrol dengan baik dalam jumlah besar dapat menimbulkan minyak, kelembaban, Film oksida, dan kontaminan lainnya ke dalam lelehan.
Jika manajemen biaya-bahan tetap tidak berubah, cacat yang berhubungan dengan terak dapat terus terulang bahkan setelah penyesuaian pada operasi CNC.
Bahan daur ulang harus dikelola melalui pemisahan paduan, persyaratan kebersihan, prosedur persiapan, dan verifikasi kualitas lelehan.
Kesalahan 4: Memperlakukan Semua Rongga Internal sebagai Porositas Gas
Porositas gas, Porositas penyusutan, dan inklusi memiliki penyebab yang berbeda. Menerapkan tindakan korektif yang sama pada ketiganya akan membuang-buang waktu produksi.
Misalnya, degassing yang lebih baik dapat mengurangi porositas gas terkait hidrogen, tapi itu tidak akan memperbaiki bagian tebal yang diberi makan buruk.
Demikian pula, meningkatkan ventilasi tidak akan menghilangkan inklusi oksida yang sudah ada dalam lelehan.
Klasifikasi yang benar harus dilakukan sebelum penyesuaian proses.
9. Pengendalian Jangka Pendek vs. Pencegahan Cacat Jangka Panjang
Tidak semua operasi die-casting dapat langsung memodifikasi perkakasnya atau memasang peralatan vakum.
Rencana perbaikan yang praktis harus memisahkan pembendungan langsung dari tindakan perbaikan permanen.
| Tahap Perbaikan | Tindakan yang Direkomendasikan | Tujuan Utama |
| Penahanan jangka pendek | Kurangi tunjangan pemesinan yang tidak perlu jika disetujui, memeriksa blanko yang masuk, dan memperkenalkan inspeksi pemesinan kasar | Cegah pengecoran yang rusak memakan seluruh siklus CNC |
| Perbaikan jangka menengah | Memperkuat degassing dan pembuangan terak, mengoptimalkan transisi pengambilan gambar dan aplikasi agen pelepas, membersihkan ventilasi dan luapan | Mengurangi porositas gas dan cacat inklusi pada tahap pengecoran |
| Pencegahan jangka panjang | Memperbaiki desain gating dan overflow, menerapkan die casting vakum jika dibenarkan, dan menetapkan kontrol material muatan yang ketat | Meningkatkan integritas pengecoran internal dan konsistensi produksi |
Misalnya, produsen yang memproduksi badan katup aluminium pada awalnya dapat memperkenalkan pengambilan sampel sinar-X dan gerbang inspeksi setelah pemesinan kasar untuk mengurangi sisa-sisa terkait kebocoran.
Secara paralel, tim die-casting dapat mengoptimalkan pengolahan dan ventilasi lelehan.
Jika tingkat kedap udara yang disyaratkan masih belum dapat dicapai secara konsisten, pabrikan mungkin perlu mendesain ulang sistem gating dan overflow atau mengevaluasi die casting berbantuan vakum.
Pendekatan berlapis ini mengendalikan kerugian langsung sekaligus mengatasi akar permasalahannya.
10. Cara Membangun Proses Die Casting dan Pemesinan CNC yang Lebih Andal
Porositas dan cacat terak tidak dapat dikontrol secara efektif ketika die casting dan pemesinan CNC beroperasi sebagai proses yang terisolasi.
Pemasok pengecoran mungkin fokus pada pengisian dan pemadatan, sementara tim permesinan berfokus pada dimensi dan penyelesaian permukaan. Namun kualitas komponen akhir yang dikerjakan bergantung pada keduanya.
Proses manufaktur yang lebih andal harus menciptakan pengendalian bersama:
- Pada tahap desain: Identifikasi permukaan mesin yang kritis, area penyegelan, dinding yang mengandung tekanan, dan batas cacat internal yang dapat diterima.
- Selama pengecoran mati: Kontrol kebersihan lelehan, kandungan hidrogen, stabilitas pengisian, ventilasi, intensifikasi, dan pemeliharaan mati.
- Sebelum pemesinan: Verifikasi kualitas pengecoran yang masuk sesuai dengan risiko komponen dan kebutuhan pelanggan.
- Selama pemesinan CNC: Gunakan tunjangan pemesinan yang divalidasi, urutan pemotongan yang terkontrol, dan inspeksi menengah untuk fitur berisiko tinggi.
- Setelah pemesinan: Periksa permukaan kritis dan fitur fungsional, termasuk pengujian tekanan atau kebocoran jika diperlukan.
- Untuk perbaikan berkelanjutan: Masukkan data lokasi cacat dan hasil pemeriksaan pemesinan kembali ke proses die-casting.
Kriteria penerimaan juga harus membedakan antara aplikasi yang berbeda. Perumahan kosmetik, braket struktural, dan badan katup yang kedap tekanan tidak memiliki toleransi yang sama terhadap porositas internal.
Batas cacat harus ditentukan menurut fungsinya, geometri komponen, standar yang berlaku, dan kebutuhan pelanggan.
11. Kesimpulan
Porositas dan terak yang terpapar selama pemesinan CNC biasanya merupakan gejala masalah yang berasal dari peleburan aluminium, penanganan logam, isiannya, ventilasi, atau solidifikasi.
Pemesinan CNC membuat cacat ini terlihat, namun mengubah parameter pemotongan saja tidak dapat menghilangkan akar permasalahannya.
Untuk produsen, strategi yang paling efektif adalah meningkatkan kebersihan lelehan, mengontrol kandungan gas, mengoptimalkan parameter injeksi, memelihara sistem ventilasi, dan meninjau desain gating dan overflow.
Tindakan di sisi CNC—termasuk tunjangan pemesinan yang dioptimalkan, penghapusan material secara bertahap, pemeriksaan masuk, dan perkakas yang sesuai—membantu mengurangi sisa dan mencegah suku cadang cacat masuk ke jalur produksi.
Hasil yang paling dapat diandalkan diperoleh dari pengintegrasian die casting dan permesinan CNC ke dalam satu sistem kendali mutu.
Pada Industri Langhe, mengendalikan kualitas pengecoran dan kinerja permesinan secara bersamaan sangat penting untuk memproduksi komponen aluminium presisi dengan dimensi yang konsisten, permukaan penyegelan yang andal, dan kinerja layanan yang dapat diandalkan.
FAQ
Bagaimana cara membedakan porositas dari terak?
Bagi bagian yang rusak. Rongga porositas berbentuk bulat atau oval dengan dinding bagian dalam halus.
Rongga terak tidak beraturan dan mengandung bahan oksida atau terak berwarna hitam atau abu-abu. Terak juga menyebabkan alat terkelupas dan mempercepat keausan.
Apa yang menyebabkan porositas gas pada die casting?
Porositas gas disebabkan oleh gas rongga yang terperangkap, peralihan kecepatan tinggi awal, kecepatan pengisian yang berlebihan, bahan pelepas cetakan atau minyak pendorong yang berlebihan, dan memblokir ventilasi. Tekanan intensifikasi yang tidak mencukupi dapat menyebabkan penyusutan porositas pada bagian yang berat.
Akankah meningkatkan tunjangan pemesinan menghilangkan porositas?
TIDAK. Meningkatkan tunjangan biasanya memperburuk keadaan, karena potongan yang lebih dalam menjangkau lebih dalam ke dalam cetakan dimana porositas lebih besar kemungkinannya. Semakin banyak gigi berlubang yang terbuka dan tingkat scrap meningkat.
Apa ukuran tunggal yang paling efektif untuk pengecoran yang kritis terhadap kebocoran?
Pengecoran vakum. Ini secara substansial mengurangi porositas gas dan merupakan pendekatan pilihan untuk integritas tinggi, bagian yang kritis terhadap kebocoran.