

1. مقدمة
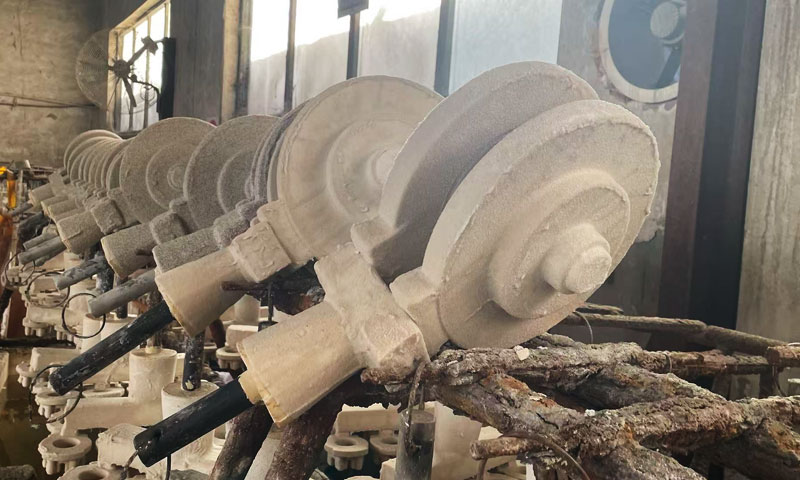
صب الزجاج المائي (المعروف أيضا باسم صب الاستثمار سيليكات الصوديوم) هي تقنية صب دقيقة تستخدم زجاج الماء كمواد رابطة للقشرة, يتم دمجها مع مواد حرارية لتشكيل قالب عالي القوة, ومن ثم يتم صب الفولاذ الكربوني المنصهر للحصول على صمامات معقدة الشكل.
صمامات الصلب الكربوني, كمكونات أساسية في أنظمة نقل السوائل, تستخدم على نطاق واسع في مجال البترول, كيميائية, قوة, المجالات البلدية وغيرها, ودقة تصنيعها, تحدد السلامة الهيكلية ومقاومة التآكل بشكل مباشر سلامة واستقرار الأنظمة الصناعية.
بالمقارنة مع صب الرمل التقليدي وصب استثمار سول السيليكا, يتميز صب استثمار الزجاج المائي بمزايا التكلفة المنخفضة, دورة إنتاج قصيرة, وقدرة قوية على التكيف مع الهياكل المعقدة, مما يجعلها العملية السائدة للإنتاج الضخم للصمامات الفولاذية الكربونية المتوسطة ومنخفضة الدقة.
2. ما هو استثمار الزجاج المائي?
صب الزجاج المائي, المعروف أيضا باسم صب قذيفة سيليكات الصوديوم, هو طريقة الصب الدقيق تستخدم على نطاق واسع لتصنيع صمامات الصلب الكربوني.
العملية هي أ متعدد الخطوات, عملية منهجية مصممة لإنتاج فراغات صمامات عالية الجودة ذات أشكال هندسية معقدة وخصائص ميكانيكية موثوقة.
مبدأها الأساسي هو قم بتكرار هندسة الصمام باستخدام نمط الشمع القابل للانصهار, شكل أ قذيفة مقاومة درجات الحرارة العالية من خلال الطلاء المتتالي والطبقات المقاومة للحرارة, إزالة الشمع لإنشاء تجويف, وأخيراً صب الفولاذ الكربوني المنصهر في القالب.
تتكامل هذه التقنية الدقة الأبعاد, جودة السطح, والقدرة على التكيف مع الهياكل الداخلية المعقدة, مما يجعلها مناسبة للوسط- للصمامات عالية الأداء في التطبيقات الصناعية والبتروكيماوية.
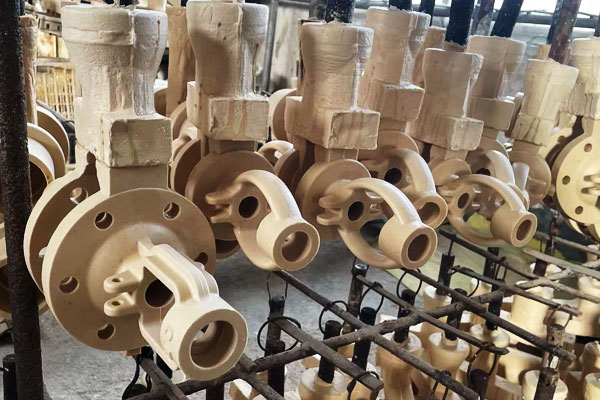
خصائص العملية والقدرة على التكيف
يتمتع صب استثمار الزجاج المائي بمزايا تقنية واضحة وحدود تطبيقية في الإنتاج الصلب الكربوني الصمامات:
- ميزة التكلفة: سعر كوب الماء فقط 1/20-1/30 من ذلك سول السيليكا, ومتطلبات بيئة الإنتاج (درجة الحرارة والرطوبة) ليست صارمة,
والتي يمكن أن تقلل من تكلفة الإنتاج عن طريق 30-40% مقارنة مع صب الاستثمار سول السيليكا.
إنها مناسبة للإنتاج الضخم لصمامات الفولاذ الكربوني المتوسطة والمنخفضة النهاية. - القدرة على التكيف مع الهياكل المعقدة: من خلال استخدام النوى القابلة للذوبان, يمكنه تشكيل هياكل داخلية معقدة للصمامات بدقة مثل قنوات التدفق المنحنية, تجاويف متعددة المراحل, وأسطح الختم الضيقة, وهو أمر يصعب تحقيقه باستخدام صب الرمل التقليدي.
- كفاءة الإنتاج: تتيح طريقة التصلب الكيميائي للطبقة الخلفية للقشرة التصلب السريع وترسيخ القوة الرطبة,
مع دورة معالجة أقصر وكفاءة إنتاجية أعلى من صب استثمار سول السيليكا, ويمكن أن يصل الإنتاج اليومي لخط إنتاج واحد إلى آلاف صمامات الفراغات. - القيود: دقة الأبعاد (IT11-IT13) والانتهاء من السطح (Ra6.3-12.5μm) من المسبوكات أقل من تلك الموجودة في صب استثمار سول السيليكا,
والقذيفة ضعيفة نفاذية الهواء, والتي تكون عرضة للعيوب مثل المسامية والتصاق الرمال, تتطلب رقابة صارمة على العملية.
3. اختيار المواد: درجات الفولاذ الكربوني للصمامات وملاءمة الصب
يجب أن يكون اختيار الفولاذ الكربوني لصمامات الاستثمار المصبوبة بالزجاج المائي متوازناً متطلبات الخدمة– مثل الضغط, درجة حرارة, والتوافق المتوسط - مع أداء الأداء اللازمة لعملية زجاج الماء.
توفر درجات الفولاذ المختلفة خصائص ميكانيكية مختلفة, التركيبات الكيميائية, وسلوكيات الصب, مما يجعل اختيار الدرجة أمرًا بالغ الأهمية لكل من الأداء وقابلية التصنيع.
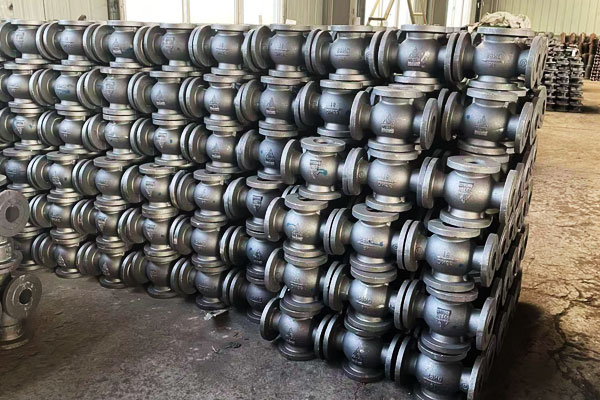
درجات ومعايير الفولاذ الكربوني الأساسية
تتوافق درجات الفولاذ الكربوني الأساسية المستخدمة في الصمامات مع ASTM A216 و GB/T. 12229 المعايير, مع WCB كونها الأكثر تطبيقا على نطاق واسع.
يتم تلخيص الخصائص الرئيسية للدرجات المشتركة أدناه:
| الصف الصلب | معيار | التكوين الكيميائي (بالوزن ٪) | الخصائص الميكانيكية (تطبيع) | ظروف العمل النموذجية |
| WCB | ASTM A216 / GB/T. 12229 | ج ≥0.30, من 0.60-1.05, و .60.60, ف .0.040, ق .0.045 | الشد: 485-655 ميجا باسكال; العائد ≥250 ميجا باسكال; استطالة ≥22%; التأثير ≥27 ج (-29درجة مئوية) | الضغط المتوسط/المنخفض, -29درجة مئوية إلى 427 درجة مئوية, وسائل الإعلام غير المسببة للتآكل (ماء, بخار, زيت) |
| WCA | ASTM A216 | ج ≥0.25, من .70.70, و .60.60, ف .0.040, ق .0.045 | الشد: 415-585 ميجا باسكال; العائد ≥220 ميجا باسكال; استطالة ≥28% | درجة الحرارة العادية, ضغط منخفض, ≥20 درجة مئوية, المياه الصناعية العامة والغاز |
WCC |
ASTM A216 | ج ≥0.25, من 0.80-1.20, و .60.60, ف .0.040, ق .0.045 | الشد: 485-655 ميجا باسكال; العائد ≥300 ميجا باسكال; استطالة ≥25% | ضغط متوسط/مرتفع, -46درجة مئوية إلى 427 درجة مئوية, الوسائط ذات درجة الحرارة المنخفضة والضغط العالي |
| ZG280-520 | GB/T. 12229 | ج 0.20-0.30, من 0.50-0.80, و0.20-0.50, ف .0.040, ق .0.040 | الشد ≥480 ميجا باسكال; العائد ≥280 ميجا باسكال; استطالة ≥20% | صمامات الضغط المتوسط/المنخفض المحلية; يعادل WCB |
ملاءمة الصب لصب استثمار الزجاج المائي
تفرض عملية صب استثمار الزجاج المائي متطلبات محددة على درجات الفولاذ الكربوني لضمان التعبئة الناجحة, التصلب, ومكونات خالية من العيوب.
وتشمل الاعتبارات الرئيسية سيولة, انكماش, وقابلية التكسير الساخن:
- سيولة: درجات مثل WCB و ZG280-520 يُظهر سيولة جيدة بسبب مستويات الكربون والمنغنيز المتوازنة, السماح للفولاذ المنصهر بملء قنوات الصمامات الضيقة وأسطح الختم.
WCA, مع انخفاض محتوى المنغنيز, يظهر سيولة منخفضة قليلاً, مما يجعلها أكثر ملاءمة لهندسة الصمامات الأبسط. يعد التحكم المناسب في درجة حرارة الصب أمرًا ضروريًا لتجنب الإغلاق البارد أو عمليات التعبئة غير الكاملة. - انكماش: عادة ما يتقلص الفولاذ الكربوني 4.5-5.5% أثناء التصلب. نظرًا لأن الغلاف الزجاجي المائي يتمتع بمرونة منخفضة, يجب أن تكون الناهضات مصممة بعناية – عادةً 15– 25% من حجم الصب- للتعويض عن الانكماش ومنع التجاويف في المناطق الحرجة مثل أجسام الصمامات وأغطية المحرك.
- ميل التكسير الساخن:WCC يحتوي على نسبة أعلى من المنغنيز, مما يزيد من قابليته للتشقق الساخن.
تتضمن استراتيجيات التخفيف التحكم في معدلات التبريد أثناء عملية التصلب وتصميم شرائح انتقالية سلسة في هندسة الصمام لتقليل تركيز الضغط.
4. المبادئ الأساسية ونظام عملية صب استثمار الزجاج المائي
تعد عملية صب استثمار الزجاج المائي لصمامات الفولاذ الكربوني مشروعًا منهجيًا متعدد الخطوات, والتي تشمل بشكل رئيسي صنع القالب, صنع القشرة, إزالة شمع, سكب, التنظيف والمعالجة الحرارية.
مبدأها الأساسي هو استخدام قالب الشمع القابل للانصهار لتكرار هيكل الصمام, تشكل غلافًا مقاومًا لدرجات الحرارة العالية من خلال طبقات متعددة من الطلاء والصنفرة, إزالة قالب الشمع عن طريق التسخين لتشكيل تجويف, وأخيرًا يتم صب الفولاذ الكربوني المنصهر للحصول على الصمام فارغًا.
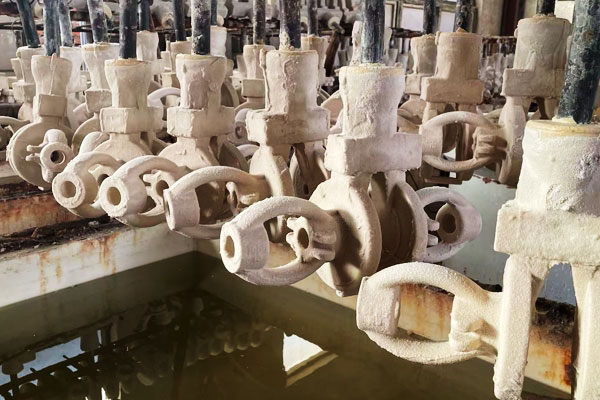
تدفق العملية الأساسية والمعلمات الرئيسية
إن تدفق عملية الاستثمار في الزجاج المائي لصمامات الفولاذ الكربوني موحدة للغاية, ولكل رابط تحكم صارم في المعلمات لضمان جودة الفراغ.
الخطوات الرئيسية والمعايير التقنية هي كما يلي:
1. تحضير قالب الشمع:
قالب الشمع هو الأساس لضمان دقة أبعاد الصمام. مادة القالب شائعة الاستخدام هي خليط من البارافين وشمع البولي إيثيلين المنخفض الجزيئي, مع نقطة انصهار 52-56 درجة مئوية.
يتم التحكم بدقة في معلمات الحقن: درجة حرارة الحقن 55-58 درجة مئوية, ضغط الحقن 1-2MPa, عقد الوقت 3-5S, ومدة الانتظار بعد الحقن 2-4 ساعات للتخلص من الضغط الداخلي لقالب الشمع.
للصمامات ذات قنوات التدفق الداخلي المعقدة, النوى القابلة للذوبان (خليط اليوريا والسكر, نسبة 95:5) تستخدم, والتي يمكن حلها وإزالتها بالماء بعد صنع القشرة, تجنب صعوبة إزالة النواة للهياكل المعقدة.
2. تجميع قالب الشمع (تجميع الأشجار):
يتم لحام قوالب الشمع المؤهلة بكوب التنوب بترتيب معقول, النظر في راحة الطلاء, التهوية والتجفيف, والتصلب المتسلسل أثناء الصب.
يتم التحكم في المسافة بين قوالب الشمع لتجنب التأثير المتبادل أثناء صنع القشرة وصبها, وتعتمد درجة حرارة اللحام على اللون الأحمر الداكن لسكين اللحام لمنع حرق قالب الشمع.
3. صنع القشرة:
هذا هو الرابط الأساسي لضمان قوة وجودة السطح للقالب. تتكون القشرة من طبقة سطحية, طبقة انتقالية وطبقة خلفية.
تعتمد الطبقة السطحية والطبقة الانتقالية عملية مركب من زجاج السيليكا والماء لتحقيق التوازن بين جودة السطح والتكلفة: تستخدم الطبقة السطحية محلول السيليكا ومسحوق الزركون 300 شبكة (نسبة 1:3.65) لتحسين الانتهاء من السطح, وتستخدم الطبقة الخلفية الزجاج المائي ومسحوق الشوائب 200 شبكة لتعزيز قوة الصدفة.
المعلمات الرئيسية لصنع القشرة هي: درجة حرارة الغرفة 25 ± 2 درجة مئوية, رطوبة الطبقة السطحية 50-60%, اللزوجة الملاهي (الطبقة السطحية 38 ± 3 ثانية, الطبقة الانتقالية 35 ± 3 ثانية, يقاس برقم جين. 4 كوب اللزوجة), ويتم تجفيف كل طبقة من الصنفرة حتى تصبح القشرة صلبة قبل تطبيق الطبقة التالية.
4. إزالة شمع:
تتم إزالة قالب الشمع عن طريق إزالة الشمع بالبخار, مع ضغط البخار 0.6-0.8MPa ووقت إزالة الشمع 15-20 دقيقة.
يجب أن يكون معدل إزالة الشمع ≥98% لتجنب الشمع المتبقي في التجويف, مما سيؤدي إلى عيوب الكربون في الصمام الفارغ.
5. تحميص وصب:
يتم تحميص القشرة عند درجة حرارة 850-950 درجة مئوية لمدة 2-3 ساعات لإزالة الرطوبة والكربون المتبقي., وتحسين استقرار درجة الحرارة العالية للقذيفة.
درجة حرارة صب الفولاذ الكربوني (أخذ WCB كمثال) هو 1520-1560 درجة مئوية, ويتم التحكم في سرعة الصب وفقًا لسمك جدار الصمام: 0.5-1.0م/ث للأجزاء ذات الجدران الرقيقة و0.3-0.5 م/ث للأجزاء ذات الجدران السميكة لتجنب الرش والمسامية.
6. التنظيف والتشطيب:
بعد تبريد الصب إلى درجة حرارة الغرفة, تتم إزالة القشرة عن طريق السفع الرملي (رمل أكسيد الألومنيوم, حجم الجسيمات 100-120 شبكة), ثم الذربة, تتم إزالة الناهض والأزيز.
لسطح الختم وقناة التدفق للصمام, هناك حاجة إلى مزيد من الطحن والتلميع لتلبية متطلبات دقة الأبعاد.
5. معالجة ما بعد الصب لزجاج الماء الاستثماري لصب صمامات الصلب الكربوني
بعد صب استثمار الزجاج المائي, تتطلب صمامات الصلب الكربوني علاجات منتظمة بعد الصب لضمان الاستقرار الأبعاد, الأداء الميكانيكي الأمثل, جودة السطح, وموثوقية الخدمة على المدى الطويل.
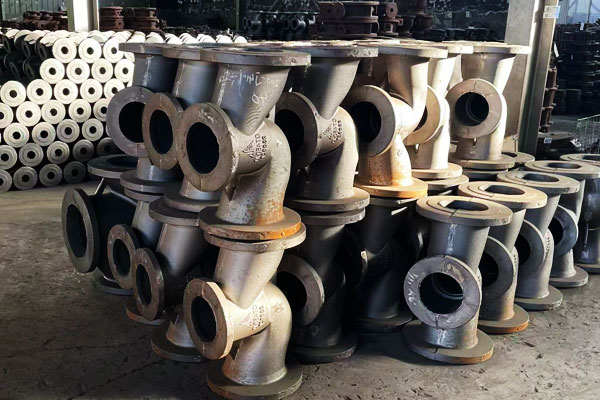
تخفيف التوتر والمعالجة الحرارية
المعالجة الحرارية ضرورية للتخفيف الضغوط المتبقية الناجمة عن التبريد غير المتكافئ والتصلب وصقل البنية المجهرية لتحسين المتانة, ليونة, والصلابة.
وتشمل العلاجات الرئيسية:
تخفيف التوتر الحراري
- موضوعي: تقليل الضغوط الداخلية الناتجة عن التصلب والتبريد غير المتساوي.
- حدود: درجة الحرارة النموذجية: 550-650 درجة مئوية للفولاذ متوسط الكربون (على سبيل المثال, WCB), مدة: 1-ساعاتين, تليها التبريد البطيء.
- تأثير: يتم تقليل الضغوط المتبقية بنسبة 30-50٪, التقليل تزييف, تشويه, والانحراف الأبعاد أثناء التصنيع أو التجميع.
التطبيع
- إجراء: تسخين الصب فوق AC3 (~850-900 درجة مئوية) تليها تبريد الهواء.
- غاية: صقل بنية الحبوب, يتجانس البنية المجهرية, يحسن المتانة, ويقلل من الهشاشة.
- طلب: مهم بشكل خاص ل صمامات WCC عالية الكربون, والتي تستخدم في تطبيقات الضغط العالي أو درجات الحرارة المنخفضة حيث يمكن أن تؤدي الهشاشة إلى فشل كارثي.
تبريد وتهدئة
- الدرجات المطبقة: الفولاذ عالي الكربون أو الفولاذ المتخصص (على سبيل المثال, WCC) تتطلب قوة وصلابة أعلى.
- عملية: التبريد تليها هدأ لتحقيق أ التوازن بين قوة العائد العالية والليونة.
- اعتبارات حاسمة: يجب التحكم في معدلات التبريد بعناية, خاصة ل هندسة الصمامات المعقدة, لمنع تكسير أو تشويه.
ملخص: المعالجة الحرارية تضمن خصائص ميكانيكية موحدة, تخفيف الإجهاد, والتحضير للتصنيع اللاحق والتشطيب السطحي.
تنظيف السطح وإزالة العيوب
بعد المعالجة الحرارية, تحضير السطح يضمن أن الصمام يلتقي الأبعاد, ختم, ومتطلبات جودة السطح:
إطلاق النار / تفجير حبيبة
- يزيل الرمال المتبقية, أكاسيد, وحجم من سطح الصب.
- يوفر أ خشونة السطح التي تسيطر عليها الذي يعزز التصاق للطلاء أو الطلاء.
التصنيع والتشذيب
- الأسطح الحرجة, وجوه الختم, ثقوب مترابطة, ويتم تشكيل الشفاه ل التحمل الصارم باستخدام CNC أو الطحن التقليدي.
- يضمن دقة الأبعاد وتركيب مناسب.
إصلاحات اللحام (إذا لزم الأمر)
- كبير تجاويف الانكماش, ثغرات, أو الشقوق يمكن إصلاحه باستخدام لحام TIG أو MIG مع معادن حشو متوافقة.
- يعد تخفيف الضغط بعد اللحام أمرًا إلزاميًا منع التشوه الموضعي أو تركيزات الإجهاد.
تضمن هذه المرحلة أن الصمامات سليمة من الناحية الهيكلية وجاهزة الأبعاد للتشطيب النهائي والطلاء.
حماية السطح والطلاء
الصلب الكربوني عرضة ل تآكل, خاصة في الماء, بخار, زيت, أو بيئات كيميائية خفيفة. المعالجة السطحية تحمي الصمام وتطيل عمر الخدمة.
وتشمل الأساليب النموذجية:
| نوع العلاج | غاية | ملحوظات / المعلمات النموذجية |
| الطلاء التمهيدي والطلاء | الحماية من التآكل, خاصة بالنسبة للوسائط الخفيفة | الطلاءات القائمة على الايبوكسي أو البولي يوريثين; سمك 50-150 ميكرومتر |
| طلاء مسحوق | طبقة حماية متينة وموحدة | مناسبة للتطبيقات الصناعية والخارجية; مقاومة رذاذ الملح ≥500 ساعة بعد إعداد السطح المناسب |
الطبقة الإلكترونية (طلاء الكهربي) |
تغطية موحدة للهندسة المعقدة | التصاق ممتاز وحماية من التآكل; مثالية كقاعدة لطبقات الطلاء الإضافية |
| مواجهة صعبة / لحام التراكب | مقاومة التآكل على أسطح الختم أو مقاعد الصمام | يتم تطبيق كربيد التنغستن أو سبائك الأقمار الصناعية في المناطق الحرجة |
ملاحظات إضافية:
- كما يتم تعزيز المعالجات السطحية الأداء الهيدروليكي, تقليل الاضطراب, ومنع تدهور المواد في الخدمة الطويلة الأمد.
- سليم تحضير السطح (تنظيف, التفجير, إزالة الشحوم) أمر بالغ الأهمية لالتصاق الطلاء ومقاومة التآكل.
اختبار غير التدمير (NDT) والتحقق الوظيفي
قبل التجميع النهائي, تخضع الصمامات التفتيش الشامل لضمان النزاهة والامتثال لمواصفات التصميم:
- اختبار الموجات فوق الصوتية (يوت): يكتشف الشقوق الداخلية, الفراغات, والشرائط.
- الاختبار الشعاعي (الأشعة السينية): يكشف عن المسامية, تجاويف الانكماش, والعيوب الداخلية الخفية.
- اختبار اختراق الصبغة (حزب العمال): يكتشف الشقوق السطحية, وخاصة على وجوه الختم.
- اختبار الهيدروستاتيكي والضغط: يؤكد ضيق التسرب والسلامة التشغيلية تحت ضغط التصميم.
تعتبر عمليات التفتيش هذه حاسمة بالنسبة الضغط العالي, درجة حرارة منخفضة, أو صمامات الخدمة المسببة للتآكل, حيث يمكن أن يكون للفشل عواقب خطيرة على السلامة والاقتصاد.
6. سيناريوهات التطبيق وتحديد المواقع في السوق
استثمار الزجاج المائي في صب صمامات الصلب الكربوني, مع فعاليتها من حيث التكلفة والقدرة على التكيف مع العملية, تحتل مكانة مهمة في سوق الصمامات الصناعية, وترتبط سيناريوهات تطبيقها ارتباطًا وثيقًا بأدائها ومستويات الدقة.
مجالات التطبيق الرئيسية
- صناعة البترول والكيماويات: تستخدم في خطوط أنابيب الضغط المتوسط والمنخفض للنفط, نقل الغاز والنفط الكيميائي الخفيف,
مثل صمامات البوابة, الصمامات الكروية وصمامات الفحص من مادة ASTM A216 WCB, مناسبة لدرجات حرارة العمل -29 درجة مئوية إلى 427 درجة مئوية وفئة الضغط 150-300. - صناعة الطاقة: تستخدم في تعميم أنظمة المياه, خطوط أنابيب البخار والأنظمة المساعدة لمحطات الطاقة الحرارية,
مع WCB وZG280-520 كمواد رئيسية, تحمل الضغط المتوسط والبخار ذو درجة الحرارة المتوسطة. - الهندسة البلدية: تستخدم في أنابيب إمدادات المياه والصرف الصحي, خطوط أنابيب التدفئة وخطوط أنابيب الغاز الطبيعي,
مع صمامات WCA وWCB كمنتجات رئيسية, تتطلب تكلفة منخفضة وأداء ختم موثوق. - الآلات العامة: تستخدم في الأنظمة الهيدروليكية, أنظمة التبريد وأنظمة تزويد الوقود للآلات والمعدات, مناسبة للصمامات ذات الهياكل المعقدة والدفعات الصغيرة.
تحديد المواقع في السوق والميزة التنافسية
بالمقارنة مع عمليات الصب الأخرى, تتمتع صمامات صب الفولاذ الكربوني ذات الاستثمار الزجاجي المائي بموقع واضح في السوق:
- بالمقارنة مع صب السيليكا سول الاستثماري: التكلفة هي 30-40% أدنى, لكن الدقة أقل.
إنها مناسبة للصمامات المتوسطة والمنخفضة مع عدم وجود متطلبات صارمة على تشطيب السطح, ويحتل 60-70% سوق صمامات الضغط المتوسط والمنخفض. - بالمقارنة مع صب الرمل: لديها دقة أعلى وجودة سطح أفضل, يمكن أن تشكل هياكل معقدة,
وهو مناسب للصمامات ذات المتطلبات العالية لقنوات التدفق الداخلية وأسطح الختم, استبدال صب الرمل تدريجيًا في سوق الصمامات متوسطة الدقة.
7. اتجاهات التنمية والابتكارات التكنولوجية
مع تزايد متطلبات الأنظمة الصناعية لجودة الصمام, الكفاءة وحماية البيئة,
تكنولوجيا صب استثمار الزجاج المائي لصمامات الفولاذ الكربوني تبتكر باستمرار, وتنعكس اتجاهات التنمية بشكل رئيسي في الجوانب التالية:
- تطوير الموثق الصديق للبيئة: تطوير معامل منخفض, مواد رابطة زجاجية مائية منخفضة السمية لتحل محل سيليكات الصوديوم التقليدية, الحد من تصريف مياه الصرف الصحي والتلوث البيئي.
في نفس الوقت, تشجيع إعادة تدوير نفايات الرمل والشمع لتحسين استخدام الموارد. - تحسين مجموعة العمليات: مواصلة تحسين عملية مركب السيليكا وزجاج الماء, تحسين جودة السطح ودقة الأبعاد للمسبوكات (تصل إلى IT10-IT12),
وتضييق الفجوة مع صب الاستثمار سول السيليكا, توسيع التطبيق في الصمامات المتوسطة والعالية. - الإنتاج الرقمي والذكي: إدخال تكنولوجيا المحاكاة الرقمية (مثل كاستسوفت) لمحاكاة عملية الصب والتصلب, التنبؤ بالعيوب والقضاء عليها مقدما.
اعتماد خطوط إنتاج آلية لحقن الشمع, صنع القشرة والسفع الرملي لتحسين كفاءة الإنتاج واستقرار الجودة. - ترقية المواد وتحسين الأداء: تطوير درجات حرارة منخفضة وعالية القوة من الفولاذ الكربوني لتوسيع تطبيق صمامات صب استثمار الزجاج المائي في درجات الحرارة المنخفضة (-60درجه مئوية) والضغط العالي (فصل 600) ظروف العمل,
وتحسين مقاومة التآكل من خلال المعالجة السطحية (مثل الجلفنة والفوسفات).
8. خاتمة
صب استثمار الزجاج المائي هو أ موثوق, دقيق, وطريقة صديقة للبيئة لإنتاج صمامات من الفولاذ الكربوني ذات أشكال هندسية معقدة.
عن طريق التحكم بعناية الكيمياء الموثق, بناء قذيفة, والإدارة الحرارية, يمكن للمصنعين تحقيق صمامات عالية الجودة بأداء ميكانيكي ممتاز, دقة الأبعاد, والانتهاء من السطح.
مع تطوير المجلدات الصديقة للبيئة, المحاكاة الرقمية والإنتاج الذكي,
ستعمل صمامات الفولاذ الكربوني التي تستثمر في صب الزجاج المائي على توسيع نطاق تطبيقها في المجالات الصناعية المتوسطة والعالية, وتلعب دورًا أكثر أهمية في سلامة واستقرار أنظمة السوائل الصناعية.
الأسئلة الشائعة
ما هو صب استثمار الزجاج المائي?
إن صب استثمار الزجاج المائي عبارة عن عملية صب دقيقة تستخدم قالب شمع قابل للانصهار ومغطى بقشرة زجاجية مائية لإنشاء أشكال معقدة من صمامات الصلب الكربوني.
تتم إزالة الشمع عن طريق إزالة الشمع, ويسكب الفولاذ المنصهر في التجويف.
ما هي درجات الفولاذ الكربوني النموذجية المستخدمة للصمامات?
تشمل الدرجات الشائعة WCB, WCA, WCC (ASTM A216) و ZG280-520 (GB/T. 12229). الاختيار يعتمد على الضغط, درجة حرارة, والمتوسطة.
يستخدم WCB على نطاق واسع للمتوسط- وتطبيقات الضغط المنخفض, في حين أن WCC مناسب لخدمة الضغط العالي أو درجات الحرارة المنخفضة.
كيف يمكن مقارنة صب استثمار الزجاج المائي مع صب سول السيليكا?
يعد صب الزجاج المائي أكثر فعالية من حيث التكلفة, لديه دورات إنتاج أسرع, ومناسبة للمتوسط- والصمامات المنخفضة, بينما يوفر صب سول السيليكا تشطيبًا أعلى للسطح ودقة الأبعاد, مما يجعلها مثالية للصمامات المتطورة.
ما هي علاجات ما بعد الصب المطلوبة?
وتشمل العلاجات الرئيسية: تخفيف الإجهاد, تطبيع أو هدأ, الآلات, إصلاح الخلل, تنظيف السطح, والطلاء (الايبوكسي, طلاء مسحوق, أو الطلاء الإلكتروني) لضمان السلامة الميكانيكية, مقاومة التآكل, ودقة الأبعاد.

