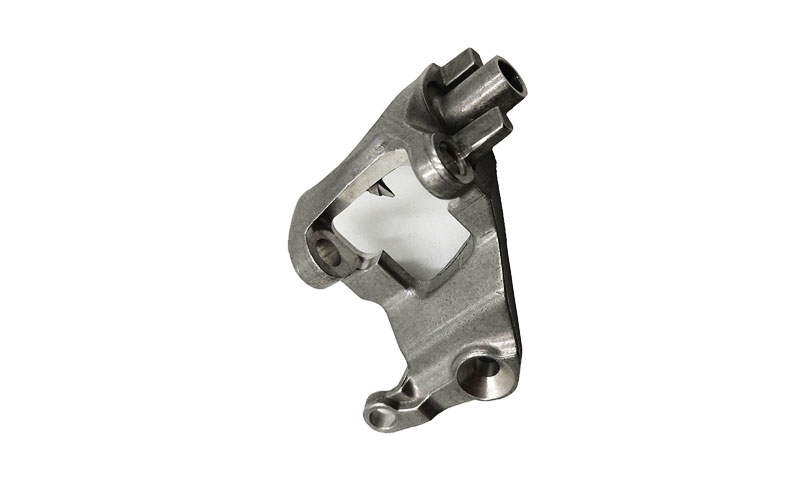
铸钢部件的表面质量主要由成型阶段的两个相互关联的因素决定: 模腔清洁度 和 模具表面状况.
对于大型铸件(浇注系统较长且冶金/工艺复杂性较高),松散砂的进入, 浮渣和其他污染物进入陶瓷立管/流道管以及图案/模具表面的恶化或损坏是可见表面缺陷的主要来源.
本文深入分析了这些因素, 提出了模具表面缺陷影响的实用保护措施和测试证据, 并提供了改善铸态表面状态和减少返工的实施路线图.
1. 表面质量的背景和重要性
大型铸钢件 (涡轮组件, 大型阀门, 水轮机转轮, ETC。) 在高浇注温度和复杂的浇注系统下生产.
表面外观不仅是商业属性,也是过程控制和内部健全性的指标.
表面质量差导致磨削成本高昂, 加工返工或拒绝并对客户的看法产生负面影响.

实际上,影响外观的因素有很多 (冶金夹杂物, 宏观偏析, 砂融合, 结ab), 但对于大型企业来说,有两个因素始终占主导地位 铸件成型和浇注过程中:
- 模腔清洁度 — 松散的沙子进入, 陶瓷进料器/流道管和型腔中的浮渣和夹杂物; 和
- 模具表面状况 — 机械损伤, 修复堆积, 以及图案和核心部件的表面粗糙度.
基于多年燃气轮机等大型铸钢件的实际生产经验,
汽轮机, 和水轮机转轮, 本文系统分析了模具型腔清洁度和模具表面状况对铸钢件表面质量的影响机理.
结合对比试验和工程实践, 提出有针对性的改进措施,有效提高铸件表面质量,为高质量铸钢件的稳定生产提供技术支撑.
2. 模具型腔清洁度对铸钢件表面质量的影响
模具型腔是铸钢件成型的“模具”. 其清洁度直接决定是否有夹杂物, 沙包裹, 以及铸件表面的其他缺陷.
铸钢件浇注过程中, 钢水高速流入模具型腔.
冶炼过程中产生的夹渣, 浇注系统铺设时散沙进入管道, 等污染物会随着钢水被冲入模腔.
钢水冷却凝固过程中, 由于其密度较低, 大部分夹渣和散砂会向上漂浮,通过提升管或排气系统排出.
然而, 部分夹杂物仍会在变截面处凝结, 鱼片, 以及铸件的其他位置, 形成夹砂、夹渣等表面缺陷.
这些缺陷需要通过打磨去除, 磨削量太大不仅增加了生产工作量和成本,而且还可能影响铸件的尺寸精度.
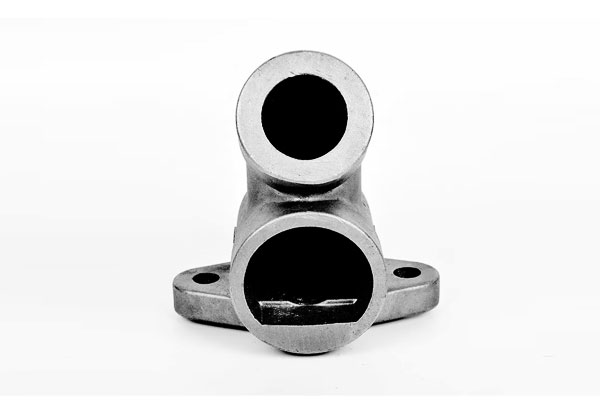
型腔散砂的主要来源是浇注系统.
铸钢件的浇注系统通常由陶瓷管组成 (瓷管) 确保耐高温,避免钢水侵蚀.
适用于大型铸钢件, 浇注系统铺设总长度可达 40 仪表, 铺设过程涉及多段瓷管连接.
由于长度长、铺设难度高, 散沙进入瓷管的概率比较高.
所以, 铺设过程中对瓷管各段的保护尤为重要,防止散落的砂粒随钢水进入模腔.
通过三类铸钢产品的实际验证 (燃气轮机, 汽轮机, 和水轮机转轮),
开发出三类防护材料及方法,有效提高模腔清洁度. 下面对各个方法进行详细分析:
2.1 PVC塑料膜保护方法
PVC (聚氯乙烯) 塑料薄膜因其高性价比而被广泛应用于浇注系统的保护, 操作方便, 和良好的密封性能.
推荐的薄膜厚度为0.4-1毫米, 具体厚度可根据现场成型操作要求选择.
便于观察和检查瓷管内部清洁度, 优选透明PVC膜.
具体操作步骤如下: 第一的, 保护前检查瓷管各段内部清洁度, 并清除任何现有的散落沙子或其他污染物.
然后, 将PVC薄膜包裹在瓷管的开口处以进行保护. 薄膜的松紧度要适当,不影响瓷管之间的连接.
瓷管对接时, 浮砂等污染物被阻挡在薄膜外,无法进入瓷管.
浇注系统铺设完成后, 薄膜不需要去除.
浇注过程中, 当钢水冲入模具型腔时, 瓷管内的空气在压力下从系统中排出, PVC薄膜随模腔内空气一起从出风系统吹出.
由于PVC薄膜在高温下会完全燃烧分解 (PVC的分解温度约为200-300°C,
远低于钢水浇注温度), 不会对钢水造成污染,也不在铸件表面留下残留物.
2.2 薄钢板保护方法
厚度小于的薄钢板 1 mm也可用于瓷管的保护.
薄钢板的优点是可以重复使用, 可以在一定程度上降低长期的材料成本.
使用前, 薄钢板需要根据瓷管的尺寸和形状加工成略大于瓷管外径的适当尺寸,以保证能够完全覆盖瓷管的连接部分.
操作流程为: 第一的, 检查瓷管内是否有异物.
然后, 将加工好的薄钢板套在瓷管连接处进行保护.
当瓷管的上部被型砂完全覆盖后, 手动拉出薄钢板.
然而, 该方法对施工操作要求较高: 一方面, 由于瓷管周围有大量沙子,
很容易错过拉动薄钢板; 另一方面, 拉出钢板的过程可能会带动已经铺设的瓷管, 导致浇注系统错位.
此外, 浇注系统铺设后是否需要进行二次清洁度检查, 由于薄钢板已被拆除,瓷管连接处被沙子覆盖,操作难度较大.
需要注意的是,如果薄钢板没有及时拉出或遗漏, 浇注时随钢水进入模具型腔,
会阻碍钢水流动,造成铸件表面冷隔、浇不良等严重缺陷.
2.3 聚苯乙烯泡沫板保护方法
聚苯乙烯泡沫板具有成本低、重量轻的优点, 也是浇注系统常用的防护材料.
该方法的关键是泡沫板的加工精度: 泡沫板需要加工成与瓷管内径相同的圆柱形, 然后放在瓷管管口处进行保护.
泡沫板的加工尺寸要求高: 如果直径太大, 泡沫板不能插入瓷管管口;
如果直径太小, 密封性能会很差, 沙子很容易从缝隙进入瓷管内部.
同时, 泡沫板应有足够的厚度 (通常 5-10 毫米) 避免瓷管内部倾斜, 从而影响防护效果.
类似于PVC塑料薄膜的保护方法, 浇注系统铺设后无需取出泡沫板.
浇注过程中, 当大量钢水冲入模具型腔时, 泡沫板在模腔内空气的压力下通过出气系统被吹出模腔.
聚苯乙烯泡沫在高温下会分解 (分解温度约为100–150°C) 并且不会产生有害物质, 因此不会污染钢水或影响铸件的表面质量.
2.4 三种材料防护效果比较
三种保护方法的核心原则是在不影响浇注时钢水流动、不将异物引入型腔的前提下,防止散砂进入瓷管和型腔。.
选择最优保护方案, 成本, 施工难度, 三种材料的防护效果对比, 如表所示 1.
| 材料 | 单位成本 (元/平方米)* | 可重复使用的 | 易于安装 | 对钢流的影响 | 防护效果 |
| PVC塑料薄膜 | 1.2 | 不 | 简单的 | 没有任何 | 出色的 |
| 薄钢套 | 120 | 是的 | 难的 | 如果不去除的话还有潜力 | 良好 |
| EPS泡沫塞 | 2 | 不 | 一般 (需要尺寸) | 没有任何 | 良好 |
桌子 1 防护材料成本与性能比较
从表中可以看出 1 薄钢板和聚苯乙烯泡沫板均具有良好的防护效果, 但它们的加工难度比较高, 在一定程度上不方便现场施工和使用.
PVC塑料膜具有最佳的保护效果, 现场操作简单,性价比高.
所以, 结合实际生产需要, 推荐厚度0.4~1mm的PVC塑料薄膜作为铸钢件浇注系统的首选保护材料,
能有效提高模具型腔的清洁度,减少夹砂造成的表面缺陷.
3. 模具表面状况对铸钢件表面质量的影响
模具是铸钢件成型的核心工具, 其表面状况直接影响铸件的表面光洁度和平整度.
适用于大型铸钢件, 木模因其易加工的优点而被广泛使用, 低成本, 和良好的可加工性.
然而, 木模具有体积大、散块多的特点 (可移动块), 对松块之间的定位精度和连接紧密度要求较高.
在实际生产过程中, 随着模具使用次数的增加, 脱模时模具表面的损伤和松块也会增加.
这些缺陷如果不及时维护, 它们不仅会影响铸件的形状和表面质量,还会缩短模具的使用寿命.
3.1 模具表面自然缺陷的产生
模具表面的自然缺陷主要有磨损, 划痕, 裂缝, 以及连接间隙的不平整. 这些缺陷主要是由以下原因造成的:
- 脱模损坏: 脱模过程中, 由于型砂与铸型表面之间的粘附力,
模具拉出时模具表面及松块容易划伤或磨损, 特别是在模具的圆角和边缘处. - 环境因素: 模具长期存放在生产车间, 并且表面容易受潮, 导致木材膨胀变形, 导致表面不平整.
- 维护不及时: 模具使用后, 如果不及时清理表面沙子和污染物, 或损坏部位未及时修复, 随着使用次数的增加,缺陷会逐渐扩大.
在这些天生缺陷中, 模具连接间隙和圆角处的表面不平整对铸件的表面质量影响最大.
模具修复后, 如果表面没有打磨平整光滑, 铸件表面会形成凹槽状或鼠尾状缺陷, 严重影响铸件的外观质量.
3.2 模具表面人工缺陷检测
定量验证模具表面平整度与铸件表面缺陷之间的关系, 进行了对比测试.
在模具表面制造三种不同深度的人工缺陷, 1-2毫米, 2–4 毫米, 和 4-6 毫米分别.
缺陷分布范围覆盖平面, 弧面, 以及法兰根部的圆角部分, 铸钢件容易出现表面缺陷的关键部位有哪些.
测试计划如下: 每个位置选择三个区域, 每个区域的面积设置为 300 mm× 300 毫米.
在选定区域制造人工缺陷并标记.
凸状缺陷是通过在模具表面添加腻子或石膏等材料制成的, 用合金旋转锉等工具在模具表面磨削形成凹形缺陷.
所有人为缺陷的深度均用高度规测量并通过摄影记录.
成型过程中, 对人工缺陷部位进行检查,确保没有浮砂或其他影响缺陷形状的物质.
缺陷周围填砂的压实度和强度按照造型作业要求执行.
铸件浇注成型后, 它们经过优质热处理和第一次抛丸处理, 并对人为缺陷对应的铸件表面区域进行检查和验证.
试验结果表明,模具表面不同深度的人为缺陷导致铸件表面粗糙度不同程度.
具体对应关系见表 2.
| 类型 | 模具表面人工缺陷尺寸 (毫米) | ||
| 1〜2 | 2〜4 | 4〜6 | |
| 铸件表面粗糙度等级 | A1 | A2/A3 | A4 |
桌子 2 模具表面人工缺陷与铸件表面粗糙度对照表
笔记: 表中表面粗糙度等级按铸钢件企业内标划分: A1级 (ra≤ 6.3 μm) 是最高的表面质量, 适用于关键外观部位;
A2/A3级 (6.3 μm < ra≤ 12.5 μm) 是一般表面质量, 适用于普通结构件; A4级 (RA > 12.5 μm) 表面质量低, 需要通过打磨进行返工.
根据测试结果, 满足铸钢件不同表面粗糙度等级要求, 每次使用前必须检查模具表面.
对于超过规定深度的缺陷 (通常 2 mm 对于一般零件和 1 关键部位毫米), 必须进行修复和研磨,以确保模具整体表面状况合格.
用于模具的连接间隙和圆角, 应特别注意检查和维护,避免铸件表面形成凹槽状或鼠尾状缺陷.
4. 结论
对于大型铸钢零件来说,两个影响最大的, 造成铸态表面质量差的可控因素是 污染物通过浇口/管道进入 和 模具表面缺陷.
简单的, 低成本的保护方法——最显着的是在管道安装过程中使用 0.4-1.0 毫米厚的透明 PVC 薄膜来盖住/覆盖管道开口——显着减少松散沙子的进入.
勤检查、及时修复模具表面 (保守的缺陷深度可接受≤2 mm) 防止模具损坏转移到铸造部件上.
结合首件无损检测和记录的维护/检查计划, 这些措施显着改善了表面状态, 减少返工并提高客户可见的质量.
参考
[1] Zhang Chaohui. 铸钢件质量分析及质量改进措施 [j]. 中国期刊网, 2018(01): 75-77.
[2] Wang Chengbin. 模具结构对铸件质量的影响探讨及优化设计 [j]. 现代商贸业, 2011, 23(01): 303.
[3] 美国铸造协会 (AFS). 铸钢件手册 [m]. 11第三版. AFS, 2017.