Лазерне різання нержавіючої сталі являє собою трансформаційний прогрес у сучасному виробництві, поєднання міцності та корозійної стійкості нержавіючої сталі з точністю та ефективністю передової лазерної технології.
З моменту його промислового прийняття в 1970-х роках, лазерне різання просунулося від простої обробки аркушів до дуже вдосконаленого методу, здатного виробляти складні, компоненти з високою толерантністю в широкому діапазоні марок нержавіючої сталі та товщини.
Керуючись вимогами до точності, швидкість, і мінімальні матеріальні відходи, ця техніка стала незамінною в таких галузях, як авіакосмічна промисловість, автомобільний, медичні прилади, переробка харчових продуктів, та архітектурний дизайн.
Крім механічних переваг, лазерне різання нержавіючої сталі підтримує тенденції цифрового виробництва, пропонуючи повну інтеграцію з системами CAD/CAM, Автоматизовані виробничі лінії, і системи контролю якості в режимі реального часу.
1. Що таке технологія лазерного різання?
Лазерне різання є безконтактним, високоточний термічний процес різання, який використовує сфокусований, потужний лазерний промінь для плавлення, спалювати, або випаровувати матеріал уздовж визначеного шляху.
Він широко використовується в різних галузях промисловості, від аерокосмічної та автомобільної до електроніки та медичних приладів завдяки своїй швидкості, точність, та гнучкість.

Принцип дії
По суті, лазерне різання передбачає наведення когерентного, лазерний промінь високої інтенсивності на поверхню деталі.
Лазерний промінь генерується в лазерному резонаторі, де посилення світла відбувається через стимульоване випромінювання.
Потім промінь направляється через серію дзеркал або оптоволокна до ріжучої головки, де він зосереджений у крихітному, пляма високої енергії, часто менше ніж 0.3 мм в діаметрі.
Коли цей сфокусований промінь контактує з поверхнею матеріалу, він швидко нагріває цільову область до точки плавлення або випаровування.
Інтенсивна локалізована енергія спричиняє плавлення матеріалу, спалювати, або сублімувати, дозволяючи лазеру розрізати заготовку з мінімальними термічними спотвореннями.
Ключові компоненти
- Лазерне джерело: Загальні лазерні джерела включають волоконні лазери, CO₂ лазери, і Nd:YAG лазери, кожен з різними довжинами хвиль і вихідною потужністю, призначеними для конкретних матеріалів і товщини.
- Фокусуюча оптика: Точні лінзи або дзеркала концентрують лазерний промінь для досягнення надзвичайно високої щільності потужності (до 10⁶ Вт/см²), необхідні для ефективного різання.
- Допоміжний газ: Коаксіальний газовий струмінь (наприклад кисень, азот, або стиснене повітря) спрямований уздовж лазерного променя, щоб видалити розплавлений або випарований матеріал із пропилу, забезпечення чистого зрізу.
Тип допоміжного газу також впливає на механізм різання та якість краю. - Система управління рухом: Двигуни з ЧПК переміщують лазерну головку або заготовку по запрограмованим траєкторіям, створення складних форм і складних конструкцій із повторюваністю та швидкістю.
Механізми лазерного різання
Лазерне різання працює за допомогою трьох основних механізмів, залежно від використовуваного матеріалу та газу:
- різання зварюванням (Melt and Blow):
Лазер розплавляє матеріал, і інертний допоміжний газ (зазвичай азот) видуває розплавлений матеріал з пропилу.
Цей спосіб дає чисті, краї без оксидів, ідеально підходить для нержавіючої сталі та алюмінію. - Реактивне різання (Газове різання):
Використання кисню як допоміжного газу, лазерний промінь ініціює екзотермічну реакцію з матеріалом, додавання енергії до процесу різання та збільшення швидкості різання, особливо у вуглецевих сталях.
Однак, це може призвести до окислення країв. - Сублімаційна різка:
Матеріал безпосередньо випаровується з твердого стану в газ без плавлення. Цей метод характерний для неметалевих матеріалів, таких як пластмаси, деревина, і композити, пропонуючи мінімальні зони теплового впливу.
2. Широко використовувані лазерні джерела
Вибір лазерного джерела є критичним фактором ефективності, якість, і економічна ефективність лазерного різання нержавіючої сталі.
Різні типи лазерів відрізняються за довжиною хвилі, вихідна потужність, якість променя, та експлуатаційні характеристики, що робить їх придатними для певних застосувань і товщини матеріалів.
Для різання нержавіючої сталі використовуються три найпоширеніші лазерні джерела CO₂ лазери, волоконних лазерів, і Nd: YAG лазери.

CO₂ лазери
- Довжина хвилі: Приблизно 10.6 мікрометри (мкм)
- Принцип роботи: CO₂-лазери - це газові лазери, де суміш вуглекислого газу, азот, і гази гелію електрично збуджені для отримання лазерного світла.
- Сильні сторони:
-
- Налагоджена технологія з десятиліттями промислового використання.
- Висока вихідна потужність від кількох сотень ват до десятків кіловат, підходить для різання товстої нержавіючої сталі.
- Чудова якість пучка забезпечує точні розрізи з гарною обробкою країв.
- Обмеження:
-
- Відносно великі та складні установки завдяки поводженню з газом і конструкції лазерної порожнини.
- Потрібні дзеркала для спрямування лазерного променя, що призводить до необхідності обслуговування та потенційних проблем з вирівнюванням.
- Більша довжина хвилі призводить до меншого поглинання металами, що може знизити ефективність різання відбивних матеріалів, таких як нержавіюча сталь.
- Заявки: Широко використовується для різання листів з нержавіючої сталі середньої та товщини, особливо там, де потрібна висока потужність.
Волоконні лазери
- Довжина хвилі: Навколо 1.07 мікрометри (мкм)
- Принцип роботи: Волоконні лазери генерують лазерне світло через леговані оптичні волокна, які накачуються діодними лазерами, створення когерентного променя, що передається через саме волокно.
- Сильні сторони:
-
- Більше поглинання в металах через коротшу довжину хвилі, підвищення ефективності волоконних лазерів при різанні нержавіючої сталі.
- Компактний, міцний, і низькі витрати на обслуговування, оскільки немає дзеркал — передача променя здійснюється через волоконну оптику.
- Відмінна якість променя з високою можливістю фокусування, забезпечуючи дуже тонкі розрізи та вищі швидкості.
- Як правило, більш енергоефективні з меншими експлуатаційними витратами.
- Довший термін експлуатації з меншим часом простою.
- Обмеження:
-
- Потужність, як правило, обмежена кількома кіловатами, хоча потужні волоконні лазери стають все більш доступними.
- Для дуже товстих матеріалів можуть знадобитися інші налаштування або конфігурації допоміжного газу порівняно з CO₂-лазерами.
- Заявки: Ідеально підходить для різання тонкої та середньої товщини нержавіючої сталі, мікромеханічна обробка, і програми, що вимагають високої точності.
Nd: YAG (Ітрій-алюмінієвий гранат, легований неодимом) Лазери
- Довжина хвилі: Приблизно 1.06 мікрометри (мкм)
- Принцип роботи: Твердотільні лазери, де Nd:Кристал YAG оптично накачується лампами-спалахами або діодами для випромінювання імпульсних або безперервних лазерних променів.
- Сильні сторони:
-
- Здатність до дуже високих пікових потужностей в імпульсному режимі, підходить для точного різання та мікрообробки.
- Гарна якість променя та здатність різати світловідбиваючі матеріали, такі як нержавіюча сталь.
- Обмеження:
-
- У порівнянні з волоконними лазерами, як правило, вони менш ефективні та потребують вищого обслуговування.
- Менші розміри плям і нижча середня потужність обмежують їх використання при різанні великих обсягів.
- Більш складні вимоги до охолодження та обслуговування.
- Заявки: Часто використовується в спеціальних додатках, наприклад, мікрорізання, зварювання, або маркування деталей з нержавіючої сталі, де точність є критичною.
3. Чому нержавіюча сталь потребує спеціального різання
Нержавіюча сталь, відомий своєю чудовою стійкістю до корозії, механічна міцність, та естетична привабливість, широко використовується в таких галузях, як авіакосмічна промисловість, медичний, автомобільний, переробка харчових продуктів, і архітектура.
Однак, саме ці властивості, які роблять нержавіючу сталь бажаною, також створюють унікальні проблеми при механічній обробці та різанні.
Матеріальні властивості нержавіючої сталі
Нержавіюча сталь — це не один сплав, а сімейство сплавів на основі заліза з мінімумом 10.5% Вміст хрому. Його унікальні властивості включають:
- Висока відбивна здатність: Особливо на інфрачервоних довжинах хвиль, які використовуються багатьма лазерними системами, нержавіюча сталь відбиває значну частину лазерної енергії,
що ускладнює початковий зв’язок променя та потребує більшої потужності або спеціальних лазерів (Напр., волоконний лазер з меншою довжиною хвилі). - Низька теплопровідність: У порівнянні з вуглецевою сталлю або алюмінієм, нержавіюча сталь не так швидко розсіює тепло.
Це може призвести до локального перегріву, якщо процес не оптимізовано, збільшення ризику термічного спотворення або поганої якості краю. - Висока точка плавлення: З діапазоном плавлення приблизно 1400–1530°C, нержавіюча сталь вимагає більшої щільності енергії для початку та підтримки різання.
- Утворення оксиду: Нержавіючі сталі схильні до утворення багатих хромом оксидних шарів при високих температурах.
Без належного газового захисту, це може вплинути на зварюваність і обробку поверхні після різання.
Обмеження традиційних методів різання
Традиційні методи стрижки, наприклад стрижка, пиляння, або механічне штампування стикаються з кількома обмеженнями при застосуванні до нержавіючої сталі:
- Знос інструменту: Твердість і міцність нержавіючої сталі можуть призвести до швидкого псування інструменту.
- Формування задирки: Механічні методи часто залишають задирки та шорсткі краї, потребують додаткових операцій зняття задирок.
- Зони, що постраждали від тепла (HAZ): Такі методи, як плазмове або кисневе різання, створюють широкі ЗТВ, потенційно змінюючи металургійні властивості біля краю різу.
- Обмежена гнучкість дизайну: Механічні процеси менш придатні для різання складної геометрії або вузьких радіусів без дорогого інструменту.
Вимоги до точності та чистоти
Багато галузей промисловості, де використовується нержавіюча сталь, мають суворі допуски та естетичні стандарти:
- Медичні пристрої: Вимагати без задирок, розрізи без контамінації з мінімальними термічними змінами для збереження біосумісності.
- Обладнання для переробки харчових продуктів: Вимагає гігієнічності, гладкі поверхні, що запобігають накопиченню бактерій.
- Архітектурні панелі: Часто включають декоративне оздоблення або дзеркально відполіровані поверхні, які не повинні бути пошкоджені або окислені під час різання.
Лазерне різання, при правильному налаштуванні, відмінно відповідає цим вимогам, надаючи:
- Висока розмірна точність
- Мінімальна механічна деформація
- Чистий, краї без оксидів (особливо при використанні допоміжного газу азоту)
Чутливість поверхні та якість обробки
Багато сортів нержавіючої сталі використовуються для полірування, матовий, або візерункове оздоблення, яке необхідно зберегти під час обробки.
Механічні методи ризикують подряпати або деформувати ці поверхні. Лазерне різання, особливо з волоконними лазерами та безконтактними ріжучими головками, запобігає механічному контакту і зберігає цілісність поверхні.
4. Специфічні міркування щодо марки нержавіючої сталі
Аустенітні оцінки (304, 316)
- Вирішення викликів: Висока пластичність призводить до утворення задирок; оптимізований тиск азоту (2 MPA) і 1.5 потужність волоконного лазера мінімізує висоту задирок <0.05мм.
- Застосування в харчовій промисловості: 316L cut з азотом відповідає стандартам FDA, з шорсткістю поверхні Ra < 0.8мкм для фармацевтичного обладнання.
Мартенситні марки (410, 420)
- Вплив твердості: 420 нержавіюча сталь (40 HRC) вимагає 20% вища потужність лазера, ніж 304 за рахунок підвищеної теплопровідності.
- Застосування інструментів: 410 різати киснем при 1.2 м/хв створює краї, придатні для лез ножів, з досяжними кутами країв 8-12°.
Опадово-твердіючі марки (17-4 РН)
- Чутливість до термічної обробки: Різання в розчинно-відпаленому стані (Умова a) запобігає затвердінню в ЗТВ. Пострізне старіння (H900) відновлює міцність на розрив 1,310 MPA.
- Аерокосмічне використання: 17-4 Демонстрація компонентів паливного баку PH, вирізаних волоконним лазером потужністю 5 кВт <0.1мм розмірне відхилення, відповідає стандартам AS9100D.
5. Ключові параметри процесу лазерного різання нержавіючої сталі
Досягнення високоякісного різання нержавіючої сталі за допомогою лазерної технології залежить від ретельного контролю кількох критичних параметрів процесу.
Ці параметри впливають на якість різу, швидкість, обробка краю, Зона, що постраждав від тепла (HAZ), і загальна ефективність.

Лазерна сила
- Визначення: Вихідна потужність лазерного променя, зазвичай вимірюється у ватах (Ш) або кіловат (кВт).
- Вплив: Вища потужність лазера дозволяє різати більш товсті матеріали та швидше різати.
Однак, надмірна потужність може спричинити надмірне плавлення, викривлення, або ширшої зони теплового впливу. - Типовий діапазон: Для нержавіючої сталі, потужність лазера становить від кількох сотень ват (для тонких листів) до 10 кВт або більше (для товстих плит).
Швидкість різання
- Визначення: Швидкість, з якою лазерна головка або деталь переміщуються відносно одна одної, зазвичай у міліметрах за секунду (мм/с) або метрів за хвилину (м/мій).
- Вплив: Збільшення швидкості підвищує продуктивність, але може погіршити якість різання, якщо енергії лазера недостатньо для повного проникнення в матеріал.
Занадто повільна швидкість призводить до надмірного нагрівання та поганої якості краю. - Оптимізація: Необхідно збалансувати потужність лазера та товщину матеріалу для чистого різання без окалини чи шлаку.
Тип і тиск допоміжного газу
- Типи:
-
- Кисень (O₂): Зазвичай використовується для реактивного різання нержавіючої сталі, сприяння окисленню та підвищення ефективності різання.
- Азот (N₂): Використовується для інертного різання для запобігання окисленню, створення чистіших країв без зміни кольору.
- Стиснене повітря: Іноді використовується як економічна альтернатива, але може спричинити окислення.
- Тиск: Зазвичай коливається від 0.5 до 20 залежно від типу газу та товщини матеріалу.
- Вплив: Тиск газу допомагає видувати розплавлений метал із пропилу, впливають на якість різу, обробка краю, і підведення тепла.
Позиція фокусу
- Визначення: Відносне розташування точки фокусування лазерного променя відносно поверхні матеріалу.
- Вплив: Правильне розташування фокуса є життєво важливим для оптимальної щільності енергії в зоні різання. Фокус можна встановити:
-
- На поверхні матеріалу,
- Трохи вище (розфокусований),
- Трохи нижче поверхні.
- Ефект: Неправильний фокус призводить до поганого проникнення, широка виїмка, або надмірне плавлення.
Частота і тривалість пульсу (для імпульсних лазерів)
- Частота пульсу: Кількість лазерних імпульсів в секунду (Гц).
- Тривалість імпульсу: Тривалість кожного лазерного імпульсу (мікросекунд або наносекунд).
- Вплив: Контролює енергію, що надходить за імпульс. Висока частота з короткими імпульсами може зменшити надходження тепла, корисно для тонкої нержавіючої сталі або точних розрізів.
Відстань відстань
- Визначення: Відстань між соплом лазерної ріжучої головки та поверхнею матеріалу.
- Вплив: Занадто близько може пошкодити сопло або спричинити накопичення бризок; занадто велика кількість знижує ефективність газового струменя та якість різання.
- Типовий діапазон: 0.5 до 2 мм для різання нержавіючої сталі.
Ширина пропилу
- Визначення: Ширина матеріалу, видаленого лазерним променем.
- Вплив: Впливає на точність розмірів і використання матеріалу.
- Фактори впливу: Розмір лазерної плями, влада, і швидкість різання.
6. Переваги лазерного різання нержавіючої сталі
Лазерне різання стало одним із переважних методів обробки нержавіючої сталі завдяки численним перевагам над традиційними методами різання..

Точні та високоякісні розрізи
- Мінімальна ширина надрізу: Лазерне різання дає надзвичайно вузький розпил (порізана ширина), часто менше ніж 0.2 мм, що призводить до мінімальних відходів матеріалу та більш жорстких допусків.
- Чисті краї: Зона теплового впливу (HAZ) дуже малий, зменшення деформації та спотворення.
Краї зазвичай гладкі та без задирок, часто відпадає необхідність вторинної обробки. - Комплексні геометрії: Лазерні промені можна точно контролювати за допомогою систем ЧПУ, можливість вирізання складних форм, Чудові деталі, і гострі кути, яких важко досягти механічними методами.
Швидкість та ефективність
- Швидка обробка: Лазерне різання може працювати на високих швидкостях, особливо на листах з нержавіючої сталі тонкої та середньої товщини (до ~15 мм), значно скорочує терміни виробництва.
- Сумісність автоматизації: Інтеграція з ЧПК і роботизованими системами дозволяє безперервно, робота без нагляду, підвищення пропускної здатності та зниження трудовитрат.
- Скорочений час налаштування: Безконтактний характер означає відсутність зносу інструменту або зміни механічних налаштувань, дозволяє швидко перемикатися між різними завданнями різання.
Універсальність і гнучкість
- Широкий діапазон товщини: Системи лазерного різання можуть обробляти листи з нержавіючої сталі від дуже тонкої фольги до кількох сантиметрів завтовшки з відповідними параметрами потужності та допоміжними газами.
- Кілька варіантів газу: Використання різних допоміжних газів (азот, кисень, повітря) дозволяє адаптувати процеси різання для оптимізації швидкості, якість краю, і контроль окислення.
- Сумісність матеріалу: Крім нержавіючої сталі, лазери можуть різати різноманітні метали та неметали з незначними налаштуваннями, забезпечення універсальності для змішаних виробничих ліній.
Економічна ефективність
- Зменшення матеріальних відходів: Вузький проріз і висока точність зменшують кількість браку.
- Нижчі витрати на оплату праці: Автоматизація зменшує потребу в ручному поводженні та втручанні.
- Мінімальний знос інструменту: Так як різання проводиться лазерним променем, відсутній фізичний контакт або знос інструменту, зниження витрат на технічне обслуговування.
- Енергоефективність: Сучасні волоконні лазери споживають менше енергії в порівнянні з традиційним механічним різанням, сприяє загальній економії операційних витрат.
Переваги для навколишнього середовища та безпеки
- Безконтактний процес: Мінімізує механічні навантаження на матеріал і зменшує небезпеку на робочому місці, пов’язану з гострими інструментами або різальним сміттям.
- Чистий процес: Створює менше пилу та шуму порівняно з плазмовим або механічним різанням.
- Зменшене використання витратних матеріалів: На відміну від абразивних методів різання, для лазерного різання не потрібні витратні леза чи диски, зменшення відходів.
Розширені можливості дизайну та інновацій
- Швидке прототипування: Здатність швидко й точно вирізати складні форми прискорює ітерації дизайну та розробку продукту.
- Налаштування: Невеликі партії або індивідуальні замовлення є здійсненними та економічно ефективними завдяки мінімальним змінам інструментів.
- Виготовлення мікро- та тонких елементів: Лазерне різання може створювати надзвичайно тонкі надрізи, придатні для високоточних застосувань в електроніці, медичні прилади, і декоративні деталі з нержавіючої сталі.
7. Обмеження та проблеми лазерного різання нержавіючої сталі
Тоді як лазерне різання пропонує численні переваги для обробки нержавіючої сталі, це також представляє певні обмеження та проблеми, якими необхідно ретельно керувати, щоб забезпечити оптимальні результати.
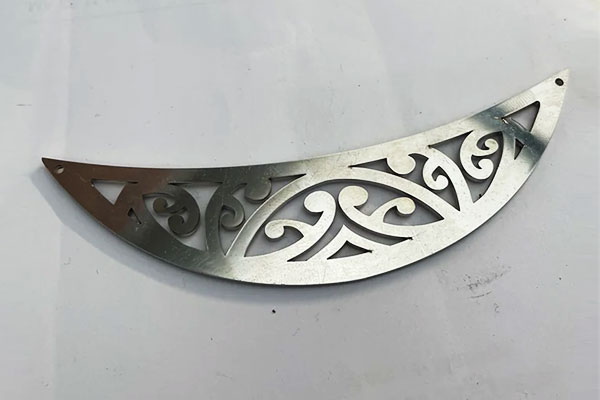
Обмеження товщини
- Знижена ефективність на товстих матеріалах: Лазерне різання є найбільш ефективним для листів з нержавіючої сталі від тонкої до середньої товщини, зазвичай до 15-20 мм.
Різання більш товстих секцій вимагає більшої потужності лазера та нижчої швидкості, що може збільшити витрати та час обробки. - Зона, що постраждав від тепла (HAZ) зростання: У міру збільшення товщини, підведення тепла, необхідне для розплавлення матеріалу, зростає, викликаючи більшу ЗТВ.
Це може призвести до теплового спотворення, металургійні зміни, і погіршення якості країв.
Відбивна здатність поверхні та якість матеріалу
- Висока відбивна здатність: Відбиваюча поверхня нержавіючої сталі може спричинити відбиття лазерного променя, що призводить до неефективності, нестійке різання, або навіть пошкодження лазерної оптики.
Волоконні лазери пом’якшують це ефективніше, ніж CO₂-лазери, але все одно потребують ретельного налаштування параметрів. - Мінливість матеріалу: Варіації складу нержавіючої сталі, поверхнева обробка, або покриття можуть вплинути на поглинання лазера та якість різання, потребує коригування процесу.
Якість краю та утворення шлаку
- Накид на обрізаних краях: Неправильний вибір газу або недостатній тиск допоміжного газу може спричинити прилипання розплавленого матеріалу до краю різу (шматочок), що вимагає вторинного очищення або шліфування.
- Смуги та шорсткість: При більшій швидкості різання або товщі матеріали, можуть з’явитися смуги або шорсткі краї, вплив на естетику або механічне прилягання.
Вибір допоміжного газу та його вартість
- Газова залежність: Вибір допоміжного газу (азот, кисень, або повітря) істотно впливає на якість різу, швидкість, і окислення:
-
- Кисень: Сприяє швидшому різанню з окисленням, але може спричинити грубість, окислені краї.
- Азот: Виробляє чисто, краї без оксиду, але є дорожчим і може зменшити швидкість різання.
- Повітря: Економічний варіант, але менш стабільний за якістю.
- Експлуатаційні витрати: Гази високої чистоти, особливо азоту, сприяти збільшенню операційних витрат.
Обладнання та технічне обслуговування
- Високі початкові інвестиції: Сучасні машини для лазерного різання, особливо потужні волоконні лазери, вимагають значних капіталовкладень.
- Чутливість оптики: Лазерна оптика чутлива до забруднень і пошкоджень від відбитих променів або пилу, потребує регулярного обслуговування та вирівнювання.
- Кваліфікована операція: Оптимальне лазерне різання вимагає навчених операторів та інженерів для керування параметрами, усунути проблеми, і проводити профілактичне обслуговування.
Термічні ефекти та спотворення
- Термічні напруги: Концентроване лазерне тепло може викликати термічні напруги, що спричиняє деформацію, особливо в тонких або складних деталях з нержавіючої сталі.
- Мікроструктурні зміни: Тривалий вплив тепла може змінити мікроструктуру нержавіючої сталі біля краю зрізу, впливає на стійкість до корозії та механічні властивості.
Обмеження у вирізанні складних тривимірних фігур
- В першу чергу 2D різання: Більшість систем лазерного різання оптимізовано для плоских листів або простих 3D контурів.
Для складних тривимірних форм або товстих секцій часто потрібні альтернативні методи, такі як лазерне зварювання або 5-осьова лазерна обробка. - Обмежена глибина проникнення: Фокусна відстань і потужність лазера обмежують глибину та кут різання, обмеження універсальності для деяких програм.
8. Застосування лазерного різання нержавіючої сталі
Лазерне різання нержавіючої сталі стало важливою технологією в різних галузях завдяки своїй точності, швидкість, і універсальність.
Його здатність створювати складні конструкції з високоякісними краями робить його ідеальним для багатьох виробничих і промислових застосувань.

Автомобільна промисловість
- Виробництво компонентів: Лазерне різання широко використовується для виготовлення точних деталей для автомобільних двигунів, вихлопні системи, і компоненти шасі з листів і плит з нержавіючої сталі.
- Прототипування та налаштування: Технологія дозволяє швидко створювати прототипи та налаштовувати деталі зі складною геометрією, допомагає автомобільним інженерам швидко та ефективно тестувати конструкції.
- Декоративні елементи: Лазерне різання дозволяє створювати складні декоративні елементи, значки, і решітки з чистими краями та детальними візерунками.
Аерокосмічна та авіація
- Структурні компоненти: Деталі з нержавіючої сталі для каркасів літаків, двигуни, і шасі часто вимагають високої міцності та стійкості до корозії, досягається завдяки точному лазерному різанню.
- Зниження ваги: Здатність лазерного різання виробляти легкі, складні форми допомагають виробникам аерокосмічної галузі оптимізувати структурну цілісність при мінімізації ваги.
- Тісні допуски: Аерокосмічні компоненти вимагають суворих допусків і гладкої обробки, які лазерне різання може стабільно забезпечити.
Виробництво медичних приладів
- Хірургічні інструменти: Лазерне різання нержавіючої сталі має вирішальне значення для виготовлення гострих виробів, стерильний, і точні хірургічні інструменти, такі як скальпелі, щипці, і ножиці.
- Імплантати та протезування: Лазерне різання дозволяє виготовляти складні вироби, біосумісні імплантати та протезні компоненти з точними характеристиками.
- Медичне обладнання: Лазерна різка використовується для виготовлення корпусів і деталей діагностичних і лікувальних приладів, де точність і чистота є головними.
Архітектура та будівництво
- Декоративні панелі: Лазерне різання дозволяє архітекторам створювати комплекси, художні панелі з нержавіючої сталі, екрани, та фасади, що поєднують естетику з довговічністю.
- Структурні елементи: Прецизійне різання деталей з нержавіючої сталі для опорних конструкцій, дужки, і кріплення покращує якість і безпеку збірки.
- Індивідуальні світильники та фурнітура: Виготовлені на замовлення елементи з нержавіючої сталі, такі як поручні сходів, балюстради, і вивіски виграють від гнучкості лазерного різання.
Промисловість продуктів харчування та напоїв
- Сантехнічне обладнання: Стійкість нержавіючої сталі до корозії робить її ідеальною для гігієнічних середовищ. Для виготовлення резервуарів використовується лазерне різання, труби, та обладнання для обробки, яке відповідає суворим стандартам чистоти.
- Пакувальні машини: Точні деталі з нержавіючої сталі підвищують надійність і ефективність обладнання для упаковки харчових продуктів і розливу..
- Декоративні та функціональні компоненти: Спеціальні лазерно вирізані елементи з нержавіючої сталі використовуються в кухонній техніці та комерційному обладнанні для обслуговування громадського харчування.
Електроніка та електрична промисловість
- Корпуси та кожухи: Лазерне різання виробляє точні корпуси з нержавіючої сталі для електронних пристроїв, забезпечує захист і термостійкість.
- Мікрофабрикація: Невеликий, деталізовані компоненти, такі як з’єднувачі, контакти, і екрануючі частини виграють від точності та повторюваності лазерного різання.
- Радіатори та системи охолодження: Вирізані лазером деталі з нержавіючої сталі допомагають контролювати розсіювання тепла в електронних вузлах.
Мистецтво та індивідуальне виготовлення
- Скульптура та художні інсталяції: Художники використовують лазерне різання для складних дизайнів і візерунків з нержавіючої сталі, які було б важко або неможливо створити традиційними методами.
- Прикраси та аксесуари на замовлення: Лазерне різання дозволяє отримувати делікатні деталі з нержавіючої сталі з гладкими краями та складною формою.
- Вивіски та брендинг: Компанії використовують вивіски та логотипи з нержавіючої сталі, вирізані лазером, для довговічності та професійної обробки.
9. Контроль якості та стандарти
Забезпечення найвищої якості лазерного різання нержавіючої сталі передбачає суворий контроль точності розмірів, якість краю, та цілісність матеріалу.
Дотримання міжнародних стандартів і використання передових методів тестування є критично важливими для отримання надійних і послідовних результатів.
Розмірна точність
- Діапазон толерантності:
Лазерне різання нержавіючої сталі забезпечує жорсткі допуски залежно від товщини матеріалу. Для тонких листів (1–3 мм), типові допуски на розміри складають ±0,1 мм.
Для більш товстих плит від 10 до 20 мм, допуски розширюються до ±0,3 мм, відповідно до ISO 2768-м (середній ступінь толерантності).
Ці стандарти гарантують, що деталі відповідають специфікаціям конструкції для точного складання та функціонування. - Крайні класи якості:
Згідно В ISO 9013, якість краю класифікується за шорсткістю поверхні (Рак):
-
- Клас 1: Рак < 2.5 мкм, підходить для високоточних застосувань, таких як медичні пристрої та аерокосмічні компоненти.
- Клас 2: Рак < 5 мкм, зазвичай використовується в загальному промисловому застосуванні, де прийнятна помірна обробка поверхні.
Неруйнівне тестування (NDT)
- Візуальний огляд:
З використанням збільшення від 10x до 50x, оператори перевіряють обрізані краї на наявність задирок, шлакові відкладення, окислення, та інші дефекти поверхні.
Цей крок гарантує, що цілісність поверхні відповідає естетичним і функціональним вимогам перед подальшою обробкою або складанням. - Ультразвукове тестування:
Для більш товстих марок нержавіючої сталі, таких як 316L at 10 Товщина мм, ультразвукове обстеження с 5 Зонди МГц використовуються для виявлення дефектів під поверхнею в зоні теплового впливу (HAZ).
Цей метод може виявити недоліки навіть невеликі 0.2 мм, забезпечення важливого етапу забезпечення якості в критично важливих для безпеки додатках. - Випробування на корозію:
Корозійна стійкість є важливою для компонентів з нержавіючої сталі, особливо в суворих умовах.
-
- ASTM B117 Випробування сольовим спреєм показують, що деталі, вирізані лазером з допоміжним газом азоту, демонструють чудову стійкість до корозії, витримуючи над 500 годин без істотного погіршення в 304 нержавіюча сталь.
- Навпаки, порізи за допомогою кисню зазвичай тривають 300 годин до появи ознак корозії. Це підкреслює важливість вибору газу для різання для довговічності та довговічності.
10. Порівняння з іншими методами різання
При виборі техніки різання нержавіючої сталі, дуже важливо оцінювати різні методи на основі точності, швидкість, вартість, якість, і придатність для конкретних застосувань.
Нижче наведено повне порівняння лазерного різання з іншими поширеними технологіями різання: плазмове різання, гідроабразивне різання, і механічне різання.
| Критерії | Лазерне різання | Розрізання плазми | Різання водяного струменя | Механічне різання |
| Точність & Якість краю | Дуже висока точність; чистий, гладкі краї | Помірна точність; грубіші краї | Висока точність; гладкі краї | Низький до помірного; край може потребувати обробки |
| швидкість | Висока для тонкої та середньої товщини | Дуже високий, особливо для товстих металів | Від помірного до повільного | Від повільного до помірного |
| Можливість товщини матеріалу | До ~20 мм (залежить від потужності лазера) | До 50 мм або більше | Можливі дуже товсті матеріали (100+ мм) | Обмежується міцністю інструменту |
| Зона теплового впливу (HAZ) | Від мінімального до помірного, в залежності від потужності | Більший ЗТВ | Ні (процес холодного різання) | Ні |
| Експлуатаційна вартість | Помірний (енергія + технічне обслуговування) | Низький до помірного | Помірний до високого | Низький |
| Відповідні програми | Листовий метал, складні конструкції, від тонкої до середньої товщини | Товсті пластини, важке виготовлення, грубі порізи | Товсті матеріали; матеріали, чутливі до тепла | Прості крої, грубе формування, товсті матеріали |
| Профі | Відмінна точність; мінімальне спотворення матеріалу; швидко для тонких листів | Ефективний для товстих металів; більш швидка нарізка на товсті пластини | Відсутність теплових спотворень; може різати практично будь-який матеріал | Низька вартість; просте обладнання |
| Мінуси | Обмежена здатність до товстого матеріалу; світловідбиваюча нержавіюча сталь може бути складною | Нижча якість краю; значний ЗТВ; не ідеально підходить для тонких надрізів | Повільніше, ніж лазер; вищі витрати на витратні матеріали; мокрий процес | Обмежена точність; повільно; знос інструменту; обмежена простими формами |
11. Висновок
Стійки для лазерного різання нержавіючої сталі на перехресті вул точне машинобудування та сучасні інновації у виробництві.
З можливістю швидкої доставки, чистий, і дуже точні результати, він став незамінним у багатьох галузях промисловості.
Оскільки технологія розвивається, усиновлення розумні лазерні системи та стійкі практики продовжуватиме розширювати межі того, що можливо у виробництві металу.
Поширені запитання
Яку товщину нержавіюча сталь можна вирізати за допомогою лазера?
Це залежить від потужності лазера:
- До 6 мм: 1Волоконні лазери потужністю 2 кВт обробляють тонкі листи з високою точністю.
- 6–12 мм: 3Зазвичай використовуються лазери потужністю 6 кВт.
- 12–25 мм: Потрібні волоконні лазери потужністю 6–10 кВт+ із належним допоміжним газом і оптикою.
Примітка: Зі збільшенням товщини якість кромки та швидкість можуть знизитися.
Чи спричиняє лазерне різання окислення країв нержавіючої сталі?
Тільки якщо кисень використовується як допоміжний газ. Щоб уникнути окислення та зміни кольору:
- Використання азот як інертний газ.
- Це створює яскраві, чисті краї, ідеально підходить для естетичних або чутливих до корозії застосувань (Напр., медичний, обладнання для харчових продуктів).
Які типові допуски для деталей з нержавіючої сталі, вирізаних лазером??
Допуски залежать від товщини:
- ± 0,1 мм для листів товщиною 1-3 мм.
- ±0,2–0,3 мм для плит 10–20 мм.
Стандарти, як ISO 2768-м і В ISO 9013 визначити загальний і тонкий класи допуску.