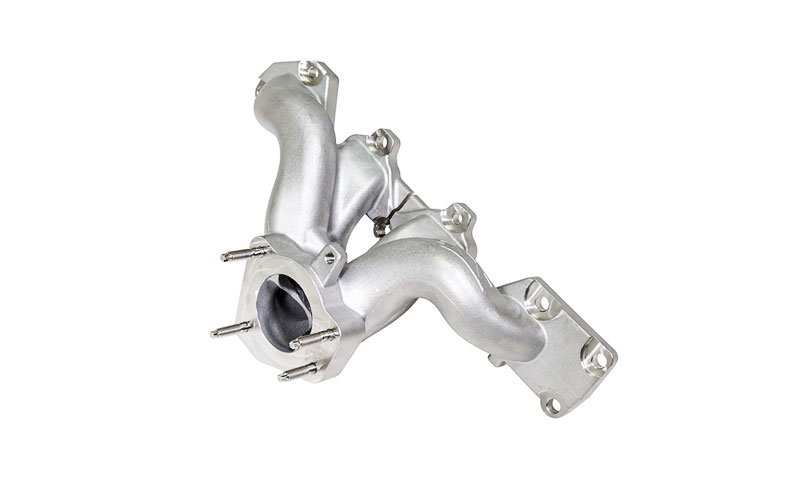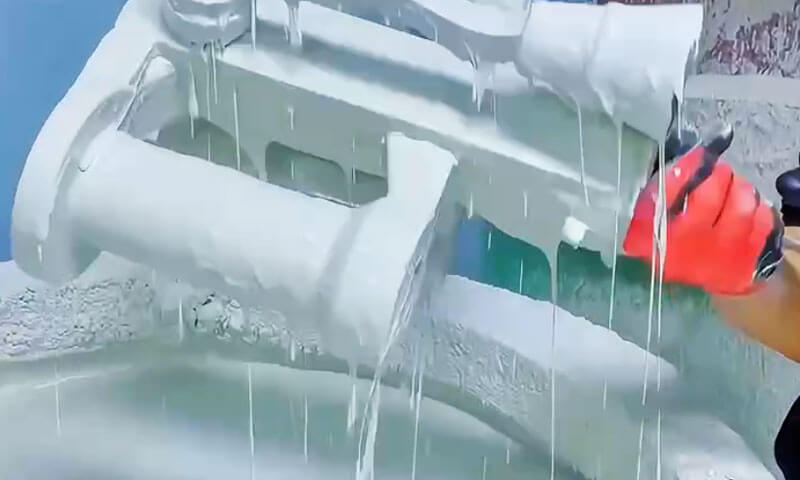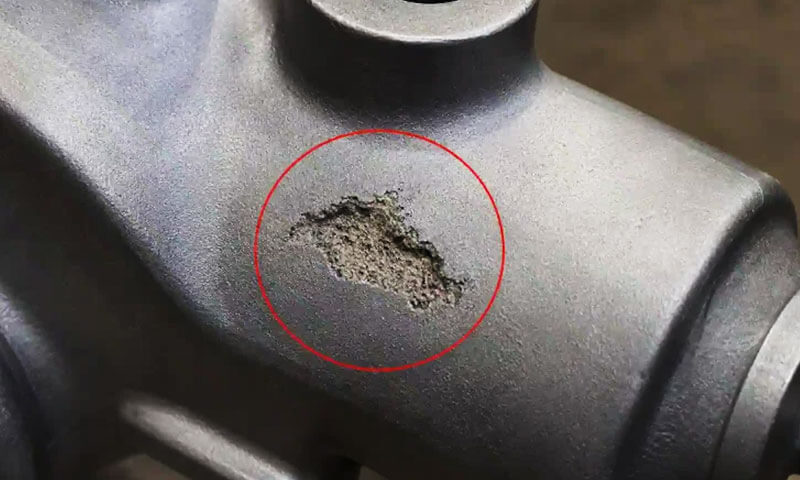
Cacat inklusi terak pada pengecoran busa yang hilang adalah salah satu masalah kualitas yang paling sering ditemui dalam pengecoran pola evaporatif, terutama ketika memproduksi coran dengan permukaan mesin yang luas atau menuntut persyaratan kebersihan internal.
Cacat ini sering digambarkan dalam lingkungan produksi sebagai inklusi pasir, penetrasi pasir, penyertaan lapisan, atau “pasir masuk”, karena cacat yang terlihat mungkin mengandung pasir kering, lapisan tahan api, residu dekomposisi busa, atau terak metalurgi konvensional.
Tidak seperti banyak cacat pengecoran yang terisolasi, masuknya terak dalam pengecoran busa yang hilang jarang disebabkan oleh variabel proses tunggal.
Hal ini lebih akurat dipahami sebagai hasil interaksi antara integritas pelapisan pola, desain sistem gerbang, perilaku pasir kering, tekanan vakum, kondisi penuangan, penanganan pola, dan kebersihan logam cair.
Oleh karena itu, pendekatan yang kuat memperlakukan pencegahan inklusi terak sebagai a masalah pengendalian proses tingkat sistem, daripada sekadar meningkatkan ketebalan lapisan atau mengurangi suhu penuangan.
1. Apa Cacat Inklusi Terak pada Pengecoran Busa yang Hilang?
Cacat inklusi terak pada pengecoran busa yang hilang adalah cacat non-logam yang terbentuk ketika benda asing terperangkap di dalam cetakan selama pengisian dan pemadatan cetakan.
Tergantung asal usulnya, cacat ini mungkin terdiri dari pasir cetakan kering, partikel lapisan tahan api, terak metalurgi, oksida, residu dekomposisi busa, atau kombinasi dari bahan-bahan tersebut.
Di dalam casting busa yang hilang, cacat dalam produksi sering disebut sebagai inklusi pasir, masuknya pasir, penyertaan lapisan, atau penetrasi pasir.
Meskipun istilah-istilah ini terkadang digunakan secara bergantian, mereka tidak selalu menggambarkan mekanisme yang persis sama.
Penyertaan pasir umumnya mengacu pada penggabungan pasir cetakan ke dalam logam, sedangkan terak atau inklusi tahan api mungkin berasal dari logam cair, lapisan, atau reaksi mereka selama pengisian.
Masalah mendasarnya adalah logam cair harus bergerak melalui keadaan stabil, rongga berlapis tahan api sementara pola busa polimer terurai dan produk gas dan cairnya keluar melalui lapisan dan pasir kering.
Jika lapisan kehilangan integritasnya, pasir lepas menjadi terperangkap di dalam logam. Juga, jika partikel terak atau oksida sudah ada dalam logam cair, mereka dapat diangkut ke dalam pengecoran dan terperangkap selama pemadatan.
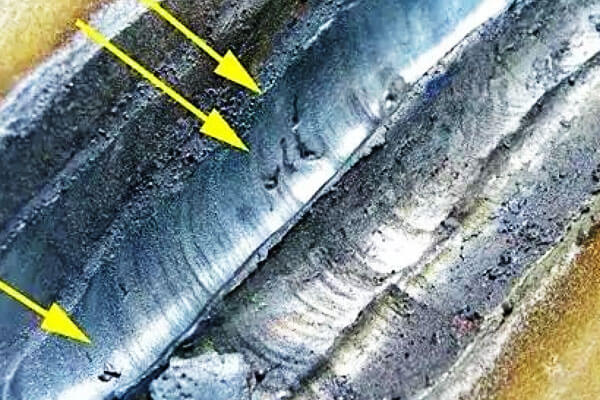
Penampilan dan Identifikasi Khas
Cacat inklusi terak tidak selalu terlihat segera setelah pengguncangan.
Sebuah casting mungkin tampak dapat diterima secara eksternal tetapi mengungkapkan inklusi yang signifikan hanya setelahnya pemesinan CNC, pengeboran, menggiling, atau pembagian mengekspos wilayah yang terkena dampak.
Permukaan yang dikerjakan mungkin menunjukkan bintik-bintik yang terisolasi, tambalan yang tidak teratur, coretan, atau kumpulan benda asing. Penampilannya bervariasi menurut sumber inklusi.
Partikel granular berwarna putih atau terang sering dikaitkan dengan pasir silika atau bahan tahan api, ketika abu-abu, abu-abu gelap, atau wilayah hitam mungkin menunjukkan terak, oksida, residu pelapis, atau produk berkarbon dari dekomposisi busa.
Namun, tampilan visual saja tidak dapat menentukan dengan pasti asal usul suatu inklusi.
Untuk pemecahan masalah produksi, pemeriksaan metalografi dan, bila perlu, Analisis SEM/EDS dapat membedakan partikel pasir kaya silika dari inklusi metalurgi kaya oksida atau fragmen lapisan tahan api.
| Penampilan Cacat yang Diamati | Kemungkinan Asal | Lokasi khas |
| Bintik-bintik butiran putih | Pasir silika atau partikel tahan api | Permukaan mesin, dekat gerbang |
| Bercak tidak beraturan berwarna abu-abu atau hitam | Terak, oksida, residu pelapis | Daerah pengecoran internal |
| Inklusi linier atau seperti retakan | Retaknya lapisan diikuti dengan masuknya pasir | Sambungan pola, persimpangan gerbang |
| Cluster inklusi | Kegagalan lapisan lokal atau aliran logam turbulen | Seriawan, pelari, daerah masuk |
| Daerah non-logam internal yang besar | Masuknya pasir yang parah atau pengelupasan lapisan | Dekat sistem gerbang atau transisi pengecoran |
Dimana Inklusi Terak Terjadi?
Cacat tersebut berpotensi terjadi di seluruh jalur aliran logam, termasuk menuangkan cangkir, seriawan, pelari, berapa harganya, persimpangan sistem gerbang, dan pengecoran rongga.
Namun demikian, area dengan risiko paling tinggi biasanya adalah lokasi di mana sistem gerbang terhubung ke pengecoran atau di mana geometri menyebabkan perubahan arah atau kecepatan aliran secara tiba-tiba..
Itu sariawan ke pelari, pelari-ke-ingate, dan koneksi ingate-to-pattern patut mendapat perhatian khusus.
Daerah ini terkena tekanan termal dan mekanis yang besar selama penuangan.
Jika lapisan pada salah satu lokasi tersebut retak, terikat dengan buruk, terlalu tipis, atau rusak secara lokal selama perakitan pola atau pengisian pasir, logam cair dapat langsung bersentuhan dengan pasir di sekitarnya.
Setelah penghalang lapisan dilanggar, kombinasi tekanan logam, hisap vakum, dan gaya aliran logam dapat menarik pasir lepas dan partikel tahan api ke dalam logam cair.
Bahan yang tertahan kemudian diangkut ke dalam pengecoran dan mungkin terperangkap saat logam mengeras.
2. Mengapa Inklusi Terak Sangat Sulit dalam Pengecoran Busa yang Hilang
Pengecoran busa hilang pada dasarnya berbeda dengan pengecoran pasir konvensional karena pola busa tetap berada di dalam cetakan sampai dituang.
Polanya tidak hilang begitu saja sebelum logam memasuki rongga; alih-alih, itu mengalami dekomposisi termal dan penguapan seiring dengan semakin banyaknya logam cair yang menggantikannya.
Hal ini menciptakan beberapa fenomena transportasi simultan:
- Logam cair masuk melalui rongga.
- Pola polimer terurai.
- Produk penguraian gas dan cairan bermigrasi melalui lapisan tahan api.
- Tekanan vakum mempengaruhi pengisian cetakan dan evakuasi gas.
- Lapisan tahan api terkena beban termal dan mekanis yang intens.
- Pasir kering yang mengelilingi pola harus menjaga integritas struktural yang memadai.
Jika lapisan retak atau kehilangan daya rekat, logam yang bergerak maju dapat bersentuhan langsung dengan pasir lepas.
Jika sistem gerbang tidak dilindungi secara memadai, pasir dan pecahan tahan api dapat memasuki aliran logam.
Inilah sebabnya mengapa hanya meningkatkan sifat tahan api lapisan tidak serta merta menyelesaikan masalah.
Kekuatan lapisan, permeabilitas, adhesi, perilaku pengeringan, ketebalan lapisan, Desain gating, dan kontrol vakum harus dipertimbangkan bersama.
3. Penyebab Utama Cacat Inklusi Terak pada Pengecoran Busa yang Hilang
Inklusi terak dan pasir dalam pengecoran busa yang hilang adalah cacat multifaktorial bukan hasil dari satu parameter proses.
Seluruh jalur aliran logam—mulai dari cangkir penuangan dan sariawan hingga pelari, berapa harganya, dan rongga akhir—berpotensi mampu memasukkan bahan non-logam ke dalam pengecoran.
Dalam praktiknya, Namun, persimpangan sistem gerbang, cacat lapisan, dan area yang terkena aliran logam berkecepatan tinggi merupakan zona risiko paling kritis.
Kegagalan Pelapisan Tahan Api
Lapisan tahan api membentuk penghalang utama antara logam cair dan pasir kering.
Jika penghalang ini retak, kulitnya, atau mengikis, partikel pasir dan tahan api dapat terbawa ke dalam logam dan terperangkap dalam pengecoran.
Penyebab umum terkait pelapisan termasuk kekuatan suhu ruangan yang tidak memadai, kekuatan panas yang tidak mencukupi, ketebalan lapisan tidak merata, Adhesi yang buruk, dan pengeringan yang tidak tepat.
Perhatian khusus harus diberikan sendi pelari sariawan, koneksi runner-ingate, sudut tajam, dan transisi pola, dimana mempertahankan cakupan lapisan yang seragam lebih sulit.
Lapisan busa hilang yang sesuai harus mencukupi sifat tahan api, kekuatan mekanis, permeabilitas, adhesi, dan ketahanan terhadap guncangan termal sepanjang proses penuangan.
Masalah Sistem Gerbang dan Penyegelan
Sistem gating merupakan sumber penting masuknya pasir karena menyediakan jalur awal bagi logam cair ke dalam cetakan.
Sprue yang tidak terhubung dengan baik atau tidak tersegel dengan baik, pelari, dan saluran masuk dapat membuat bukaan melalui mana pasir kering memasuki aliran logam.
Retakan pelapisan pada sambungan gerbang sangat berbahaya karena area ini mengalami aliran logam terkonsentrasi dan pembebanan termal.
Oleh karena itu, sistem gerbang harus mempunyai kekakuan yang memadai, koneksi aman, dan perlindungan tahan api terus menerus.
Sebelum dituang, cangkir tuang dan area pintu yang terbuka juga harus diperiksa pasir lepas, debu, lapisan yang rusak, dan partikel asing.
Parameter Penuangan dan Vakum yang Tidak Tepat
Parameter proses secara langsung mempengaruhi pembebanan mekanis dan termal yang dikenakan pada lapisan.
Sebuah kepala penuangan yang berlebihan atau kecepatan aliran logam dapat meningkatkan erosi lapisan, sementara suhu penuangan yang terlalu tinggi dapat mempercepat degradasi termal dan reaksi logam tahan api.
Sebaliknya, suhu yang terlalu rendah dapat menyebabkan kesalahan pengoperasian dan pengisian yang tidak lengkap.
Kevakuman juga harus dikontrol dengan hati-hati. Meskipun vakum penting untuk pemadatan pasir dan evakuasi gas, tingkat vakum yang terlalu tinggi dapat menarik pasir lepas atau pecahan lapisan melalui retakan yang ada.
Karakteristik pasir juga merupakan pertimbangan lain. Distribusi ukuran butir yang tidak tepat dapat meningkatkan penetrasi pasir, erosi, atau evakuasi gas yang buruk.
Kombinasi optimal dari tingkat kekosongan, Tuang suhu, tingkat pengisian, dan spesifikasi pasir oleh karena itu harus ditetapkan untuk setiap paduan dan geometri pengecoran daripada diterapkan sebagai pengaturan universal.
Penanganan Pola dan Kerusakan Cetakan
Cacat penyertaan dapat terjadi sebelum penuangan jika pola busa yang dilapisi rusak selama pengangkutan, perakitan, pengisian pasir, atau cetakan getaran.
Pemuatan pasir yang agresif atau getaran yang berlebihan dapat menyebabkan retakan dan serpihan pada lapisan kering, khususnya di sekitar bagian tipis dan sambungan gerbang.
Cacat ini mungkin tetap tersembunyi setelah pola terkubur di pasir dan hanya terlihat ketika inklusi terlihat selama pemesinan.
Oleh karena itu, urutan pencetakan yang terkontrol sangat penting: polanya harus didukung secara memadai sebelum getaran yang lebih kuat diterapkan, dan sistem saluran tidak boleh bengkok atau terganggu secara mekanis selama pemadatan.
Kebersihan Logam Cair
Tidak semua inklusi berasal dari cetakan. Oksida, terak, partikel tahan api, dan inklusi non-logam lainnya yang sudah ada dalam logam cair juga bisa terjebak selama pengisian.
Oleh karena itu, pengendalian yang efektif memerlukan perhatian pada seluruh rantai pemrosesan logam, termasuk peleburan, penghapusan terak, kontrol suhu, inokulasi atau pengobatan jika memungkinkan, transfer, dan menuangkan.
Skimming terak, penyaringan, dan fitur gerbang atau perangkap terak yang dirancang dengan tepat dapat semakin mengurangi jumlah bahan non-logam yang memasuki rongga.
4. Studi Kasus: Kegagalan Inklusi Terak dan Tindakan Perbaikan di LangHe Foundry
Pada Langhe Foundry, pengendalian inklusi terak dan pasir diperlakukan sebagai masalah rekayasa proses dan bukan masalah inspeksi akhir.
Dalam pengecoran busa yang hilang, cacat inklusi dapat berasal dari lapisan tahan api, perakitan pola, operasi pencetakan, sistem vakum, Desain gating, atau kebersihan logam cair.
Akibatnya, Tindakan perbaikan yang efektif memerlukan korelasi morfologi cacat dengan lokasi cacat dan kondisi proses sebenarnya.
Tiga kasus berikut ini merupakan tipikal Langhe Skenario produksi pengecoran melibatkan besi cor kelabu, Besi ulet, dan baja karbon kehilangan coran busa.
Kasus-kasus tersebut menunjukkan bagaimana analisis akar permasalahan yang sistematis dapat mengubah masalah inklusi yang berulang menjadi perbaikan proses yang terukur.
Kasus 1: Badan Katup Hidraulik Besi Cor Abu-abu
Latar belakang
Langhe Pengecoran memproduksi badan katup hidrolik besi cor abu-abu menggunakan proses pengecoran busa yang hilang.
Komponen tersebut berisi beberapa permukaan penyegelan yang dibuat dengan mesin presisi dan dikenai perlakuan 100% pengujian tekanan di 1.6 MPa.
Karena permukaan penyegelan kemudian dikerjakan, inklusi internal yang relatif kecil dapat terbuka dan menyebabkan kebocoran.
Gejala Cacat
Hasil first-pass awal adalah sekitar 68%. Sebagian besar kegagalan uji tekanan disebabkan oleh inklusi di bawah permukaan yang terpapar pada permukaan dudukan katup mesin.
Inspeksi sistem gerbang memberikan petunjuk penting. Setelah guncangan, delaminasi lapisan lokal berulang kali diamati di sekitar persimpangan ingate-to-casting.
Ketika bagian pelari dipatahkan untuk diperiksa, partikel granular putih terlihat di dalam permukaan rekahan, menunjukkan adanya bahan tahan api atau pasir yang tertahan.
Analisis akar penyebab
Penyelidikan mengidentifikasi dua faktor utama yang berkontribusi.
Pertama, lapisan tahan api di sekitar persimpangan pintu masuk secara signifikan lebih tipis dibandingkan pada bagian datar dari pola tersebut.
Geometri sambungan menyebabkan lapisan terkuras secara tidak merata selama pencelupan, menghasilkan penghalang yang lemah secara lokal.
Kedua, cetakan dioperasikan di bawah tingkat vakum konstan yang relatif tinggi sekitar 0.045 MPa.
Suatu ketika lapisan di persimpangan telah melemah, perbedaan tekanan mendorong pergerakan pasir lepas melalui area yang rusak selama pengisian.
Oleh karena itu, cacat tersebut tidak disebabkan oleh vakum saja. Lebih tepatnya, mekanisme kegagalan sebenarnya adalah:
ketebalan lapisan tidak rata → kelemahan lapisan lokal → masuknya pasir dengan bantuan vakum → jebakan inklusi → paparan permesinan → kebocoran uji tekanan.
Tindakan korektif
Langhe Foundry menerapkan dua modifikasi proses utama. Lapisan pelapis kedua yang diperkuat diterapkan secara khusus pada persimpangan gerbang dan daerah transisi berisiko tinggi lainnya, meningkatkan ketebalan lapisan lokal sekitar 60%.
Sistem vakum juga diubah dari operasi tekanan konstan menjadi profil dua tahap yang terkontrol.
Vakum awalnya dipertahankan sekitar 0.025 MPa selama tahap pengisian awal dan meningkat secara progresif hingga kira-kira 0.038 MPa selama bagian terakhir pengisian.
Tujuannya adalah untuk menghindari penerapan perbedaan tekanan yang berlebihan saat logam pertama kali memasuki wilayah gerbang yang rentan, sambil tetap memberikan vakum yang cukup pada proses pengisian untuk stabilitas cetakan dan evakuasi gas.
Hasil
Tingkat kelulusan uji tekanan meningkat dari 68% ke 92%, sementara terak- dan sisa-sisa yang terkait dengan inklusi pasir berkurang sekitar 71%.
Kasus ini menunjukkan bahwa rekayasa pelapisan lokal dan kontrol vakum dinamis bisa lebih efektif daripada sekadar meningkatkan ketebalan lapisan secara keseluruhan atau mempertahankan tingkat vakum yang tinggi secara seragam selama penuangan..
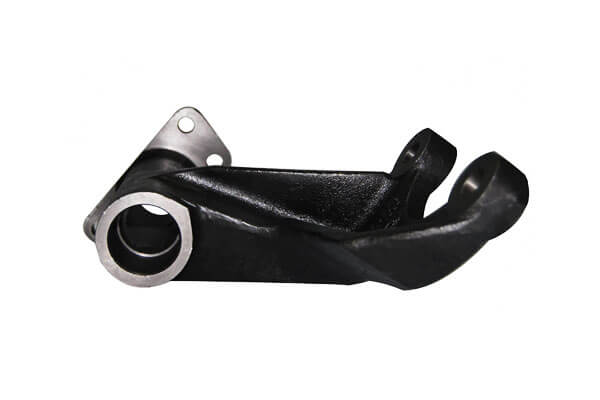
Kasus 2: Braket Sasis Otomotif Besi Ulet
Latar belakang
Langhe Pengecoran memproduksi braket sasis otomotif besi ulet menggunakan pengecoran busa yang hilang.
Komponennya termasuk permukaan luar yang terbuka yang kemudian diterima lapisan elektroforesis (E-coating).
Karena permukaan akhir yang dicat memiliki persyaratan penampilan yang ketat, cacat bawah permukaan yang relatif kecil dapat terlihat setelah pelapisan.
Gejala Cacat
Masalah cacat permukaan intermiten awalnya diamati setelah pengecatan elektroforesis. Lepuh kecil seperti terak muncul terutama di permukaan atas braket, dengan tingkat kejadian sekitar 22%.
Menariknya, cacat tidak didistribusikan secara acak.
Mereka terkonsentrasi di wilayah yang terletak di seberang pintu masuk utama, menunjukkan bahwa cacat tersebut disebabkan oleh perilaku pengisian atau pergerakan material non-logam, bukan karena inklusi metalurgi yang terdistribusi secara merata..
Analisis akar penyebab
Investigasi terhadap perakitan pola mengungkapkan bahwa sambungan sprue-to-runner menggunakan sambungan press-fit yang longgar. Selama pencetakan getaran, sendi bisa bergerak sedikit, menciptakan kesenjangan lokal.
Pada saat yang sama, amplitudo getaran awal yang digunakan selama pengisian pasir terlalu agresif.
Karena permukaan vertikal dari rakitan busa tidak cukup didukung pada tahap ini, microcracks berkembang pada lapisan kering.
Kombinasi kedua kondisi ini menciptakan jalur masuknya pasir:
sambungan gerbang yang longgar + getaran awal yang agresif → kerusakan dan pembukaan lapisan → masuknya pasir selama pengisian → inklusi internal → permukaan melepuh setelah E-coating.
Temuan ini juga menjelaskan mengapa inspeksi visual konvensional setelah pengguncangan tidak secara konsisten mengidentifikasi masalah: sebagian besar kerusakan terletak di bawah pasir sebelum dituang dan tidak mudah terlihat setelah pengecoran.
Tindakan korektif
Langhe Foundry memperkenalkan kerah penguat integral pada sambungan sprue-to-runner dan menerapkan lapisan tahan api tambahan di sekitar sambungan untuk meningkatkan stabilitas mekanis dan kontinuitas pelapisan..
Program getar selanjutnya dibagi menjadi dua tahap. Setelah cakupan pasir awal, polanya dikenai kira-kira 5 detik getaran amplitudo rendah.
Pemadatan dengan amplitudo lebih tinggi dilakukan hanya setelah rakitan busa cukup dikelilingi dan didukung oleh pasir.
Prosedur penyegelan tutup sariawan khusus juga diperkenalkan sebelum penutupan cetakan akhir untuk mencegah pasir lepas masuk melalui sistem gerbang atas..
Hasil
Tingkat cacat permukaan pasca-E-coating menurun dari sekitar 22% ke 4%. Kumpulan penolakan pelanggan yang terkait dengan cacat telah dihilangkan.
Kasus ini menggambarkan prinsip penting dalam pengecoran busa yang hilang: getaran cetakan bukan sekadar parameter pemadatan; itu dapat secara langsung mempengaruhi integritas lapisan dan karenanya kebersihan pengecoran.
Profil getaran optimal harus memberikan pemadatan pasir yang memadai tanpa merusak pola pelapisan secara mekanis.
Kasus 3: Perumahan Pompa Baja Karbon
Latar belakang
Langhe Foundry menyelidiki penerapan pengecoran busa yang hilang pada rumah pompa baja karbon sebagai alternatif pengecoran pasir konvensional.
Tujuannya adalah untuk mengurangi tunjangan pemesinan dan meningkatkan konsistensi dimensi saluran aliran internal yang besar.
Komponennya memiliki permukaan internal mesin yang luas, menjadikan pengendalian inklusi internal menjadi sangat penting.
Gejala Cacat
Uji coba produksi awal menunjukkan inklusi tersebar luas pada permukaan aliran internal mesin. Tingkat scrap yang dihasilkan mencapai sekitar 35%.
Pemeriksaan sistem gerbang menunjukkan adanya erosi tahan api dan urat permukaan di sepanjang pelari.
Distribusi cacat menunjukkan bahwa masalahnya terutama terkait dengan degradasi lapisan selama pengisian baja, bukan hanya dengan terak logam cair.
Analisis akar penyebab
Masalah besar pertama adalah penggunaan sistem pelapisan yang awalnya dikembangkan untuk pengecoran busa besi abu-abu yang hilang.
Sifat tahan api dan kekuatan panasnya tidak mencukupi untuk beban termal yang jauh lebih tinggi yang terkait dengan baja karbon.
Selama penuangan, sebagian lapisan terdegradasi dan terkikis akibat pengaruh gabungan suhu tinggi, guncangan termal, dan gaya aliran logam.
Masalah kedua adalah menuangkan kepala secara berlebihan. A 1-sendok ton menghasilkan kecepatan aliran logam yang relatif tinggi saat mengisi sariawan, meningkatkan erosi mekanis pada lapisan yang sudah rentan.
Oleh karena itu, mekanisme gabungannya adalah:
sistem refraktori yang tidak memadai → degradasi lapisan pada suhu tinggi → erosi aliran logam yang berlebihan → partikel refraktori memasuki baja → inklusi internal.
Tindakan korektif
Langhe Pengecoran menggantikan lapisan tingkat besi konvensional dengan a lapisan tahan api alumina tinggi yang dirancang khusus untuk pengecoran busa baja yang hilang.
Lapisan baru ini memberikan sifat tahan api dan kekuatan panas yang jauh lebih tinggi untuk lingkungan penuangan baja.
Ketinggian penuangan efektif juga berkurang. Pengaturan sendok tuang bawah diperkenalkan, dengan nosel diposisikan sedekat mungkin dengan cangkir tuang untuk mengurangi percepatan dan turbulensi logam yang tidak diperlukan.
Akhirnya, suhu penuangan berkurang dari sekitar 1560°C hingga 1510 °C, sambil tetap berada dalam jendela proses yang ditetapkan untuk mutu baja karbon dan geometri pengecoran.
Perubahan-perubahan ini dilaksanakan sebagai suatu paket yang terkoordinasi dan bukan sebagai penyesuaian yang terisolasi.
Hasil
Tingkat sisa inklusi terak internal menurun dari sekitar 35% ke 8%, membuat proses busa yang hilang layak secara komersial untuk aplikasi rumah pompa.
Kasus ini juga menunjukkan alasannya pemilihan lapisan harus spesifik pada paduan.
Lapisan tahan api yang mempunyai kinerja yang cukup untuk besi abu-abu tidak dapat secara otomatis diasumsikan memberikan stabilitas termal dan kimia yang cukup untuk baja.
Saat suhu penuangan paduan meningkat, sifat tahan api lapisan, kekuatan panas, ketahanan terhadap guncangan termal, dan kompatibilitas logam/lapisan menjadi semakin penting.
Pelajaran Penting dari Ketiganya Langhe Kasus Pengecoran
Ketiga kasus tersebut melibatkan paduan yang berbeda dan geometri pengecoran yang berbeda, tetapi mereka mengungkapkan pola yang sama: inklusi terak biasanya merupakan konsekuensi dari interaksi antara beberapa variabel proses.
| Kasus | Mekanisme Cacat Primer | Variabel Proses Kritis | Strategi Korektif | Hasil |
| Badan katup hidrolik besi abu-abu | Masuknya pasir melalui lapisan saluran masuk yang lemah | Ketebalan lapisan + kekosongan | Lapisan yang diperkuat dan vakum bertahap | Hasil pass pertama: 68% → 92% |
| Braket sasis besi ulet | Kerusakan lapisan selama pencetakan | Kekuatan sambungan gerbang + getaran | Sendi yang diperkuat dan getaran bertahap | Cacat permukaan: 22% → 4% |
| Rumah pompa baja karbon | Erosi lapisan suhu tinggi | Sifat tahan api lapisan + menuangkan kepala | Lapisan alumina tinggi dan ketinggian penuangan berkurang | Memo inklusi: 35% → 8% |
Kesimpulan yang paling penting adalah itu tidak ada “pengaturan anti-inklusi” universal untuk pengecoran busa yang hilang.
Sistem pelapisan yang sesuai, profil vakum, program getaran, Tuang suhu, Desain gating, dan spesifikasi pasir harus disesuaikan dengan paduan dan geometri pengecoran.
Untuk alasan ini, Langhe Pendekatan Foundry berfokus pada identifikasi akar penyebab, optimasi jendela proses, dan analisis lokasi cacat daripada hanya mengandalkan inspeksi visual akhir.
Metodologi ini sangat berharga untuk komponen hidrolik, pengecoran otomotif, pompa rumah, tubuh katup, dan bagian lain yang inklusi internalnya mungkin hanya terlihat setelah pemesinan atau pengujian fungsional.
5. Strategi Pencegahan dan Mitigasi yang Sistematis
Mengontrol inklusi terak dalam pengecoran busa yang hilang memerlukan pengendalian proses yang terkoordinasi daripada tindakan korektif tunggal.
Pendekatan yang paling efektif adalah menjaga integritas lapisan, melindungi pola selama pencetakan, mengontrol aliran logam dan vakum, dan meningkatkan kebersihan logam cair di seluruh siklus produksi.
Optimalkan Lapisan Tahan Api
Lapisan tahan api adalah penghalang utama yang memisahkan logam cair dari pasir kering.
Itu harusnya memadai sifat tahan api, permeabilitas, adhesi, kekuatan suhu kamar, dan kekuatan panas.
Oleskan pelapis secara merata dalam beberapa lapisan, dengan pengeringan yang cukup di antara lapisan. Persimpangan gerbang dan area erosi tinggi lainnya harus mendapat perkuatan tambahan.
Setiap pola yang dilapisi harus diperiksa sebelum dicetak, dan pola dengan retakan yang terlihat, mengelupas, atau delaminasi harus diperbaiki atau ditolak.
Perakitan dan Pencetakan Pola Kontrol
Pola busa dan sistem saluran harus tetap stabil secara mekanis selama pengisian pasir dan getaran.
Sambungan gerbang dapat diperkuat dengan penyangga atau selongsong yang sesuai jika diperlukan. Pasir awalnya harus dimasukkan dengan lembut, dan getaran harus dimulai pada amplitudo rendah.
Intensitas getaran yang lebih tinggi hanya boleh diterapkan setelah pola dikelilingi oleh pasir secara memadai.
Perawatan khusus diperlukan di sekitar seriawan, persimpangan pelari, dan ingat, dimana gerakan mekanis dapat memecahkan lapisan tahan api.
Sariawan juga harus tertutup rapat dan cangkir tuang segera dibersihkan sebelum dituang.
Kontrol Suhu Penuangan dan Aliran Logam
Kondisi penuangan harus meminimalkan erosi lapisan sambil mempertahankan fluiditas yang memadai dan pengisian cetakan yang lengkap.
Ketinggian penuangan yang berlebihan, pergolakan, dan suhu dapat meningkatkan degradasi refraktori dan masuknya inklusi.
| Tipe paduan | Suhu Penuangan Khas | Waktu Penuangan Khas* |
| Besi cor abu -abu | 1380–1420°C | 10–20 detik |
| Besi ulet | 1420–1450°C | 12–25 detik |
| Karbon / baja tuang paduan rendah | 1480–1560°C | 15–30 s |
*Nilai referensi umum untuk batch penuangan 300–500 kg; parameter sebenarnya harus ditetapkan sesuai dengan tingkat paduan, massa pengecoran, ketebalan dinding, Desain gating, dan peralatan.
Kapasitas sendok harus disesuaikan secara wajar dengan pengecoran. Meletakkan cerat penuangan dekat dengan mangkuk sariawan akan mengurangi ketinggian jatuh bebas dan kecepatan tumbukan.
Menuangkan juga harus tetap ada lancar dan terus menerus, menghindari gangguan yang tidak perlu atau lonjakan aliran tiba-tiba.
Optimalkan Kontrol Vakum
Vakum sangat penting dalam pengecoran busa hilang karena meningkatkan pemadatan pasir kering, memfasilitasi evakuasi gas, dan mendukung pengisian cetakan.
Namun, tekanan negatif yang berlebihan dapat menarik pasir atau pecahan lapisan melalui retakan yang ada.
Untuk banyak coran besi, rentang operasi sekitar 0.025–0,040 MPa biasanya digunakan sebagai titik awal. Nilai optimum sangat bergantung pada geometri pengecoran dan kondisi proses.
Profil vakum bertahap dapat memberikan keuntungan: vakum yang relatif moderat selama pengisian awal mengurangi erosi lapisan, diikuti dengan peningkatan vakum seiring proses pengisian.
Oleh karena itu, vakum harus diperlakukan sebagai a variabel proses yang akan dioptimalkan, tidak sekadar dimaksimalkan.
Meningkatkan Gating dan Retensi Terak
Desain gerbang harus mendorong pengisian yang stabil sekaligus mencegah bahan non-logam mencapai daerah pengecoran kritis.
Tergantung pada paduan dan geometri pengecoran, sistem mungkin menggabungkan perangkap terak, bagian skim, daerah pemukiman, filter, atau zona pengumpulan khusus.
Filter busa keramik dapat memberikan kontrol tambahan terhadap inklusi non-logam, meskipun penggunaannya harus dievaluasi terhadap laju aliran dan suhu pengecoran yang diperlukan.
Desain gating yang tepat sangat penting untuk komponen yang mengandung tekanan dan komponen yang dikerjakan dengan mesin tinggi dimana inklusi kecil sekalipun dapat menyebabkan kegagalan fungsional..
Jaga Kualitas Pasir yang Sesuai
Pasir kering harus memberikan keseimbangan antara keduanya permeabilitas, perilaku pemadatan, Kualitas Permukaan, dan ketahanan terhadap penetrasi logam.
Pasir yang terlalu kasar dapat meningkatkan penetrasi dan cacat terkait inklusi, sementara denda yang berlebihan dapat mengganggu evakuasi gas dan mengubah perilaku jamur.
Untuk banyak aplikasi busa besi yang hilang, 30/50 pasir silika yang dicuci dengan jaring adalah spesifikasi referensi yang umum digunakan.
Distribusi ukuran butiran sebenarnya harus dipilih sesuai dengan sistem pengecoran dan pelapisan, dengan penghapusan denda secara teratur, debu, dan partikel pelapis yang rusak.
Meningkatkan Kebersihan Logam Cair
Inklusi pasir dan pelapis eksternal hanyalah sebagian dari masalah. Oksida dan terak yang sudah ada dalam logam cair dapat menjadi sumber tambahan inklusi non-logam.
Oleh karena itu pengendalian yang efektif dimulai pada tahap peleburan dan berlanjut melalui pemindahan dan penuangan.
Langkah-langkah utama meliputi penghapusan terak, perlakuan leleh yang tepat, perpindahan terkendali, sendok bersih, dan filtrasi bila memungkinkan secara teknis.
Tujuan keseluruhannya adalah untuk mencegah keduanya inklusi eksogen dari cetakan dan inklusi endogen dihasilkan dalam logam cair dari memasuki pengecoran jadi.
6. Kesimpulan
Cacat inklusi terak pada pengecoran busa yang hilang terutama disebabkan oleh interaksi logam cair, lapisan tahan api, pasir kering, produk dekomposisi busa, tekanan vakum, dan inklusi metalurgi.
Mekanisme yang paling umum adalah retak atau terkelupasnya lapisan, sambungan sistem gerbang yang lemah, masuknya pasir, erosi aliran logam yang berlebihan, kontrol vakum yang tidak tepat, operasi pencetakan yang tidak stabil, dan kebersihan logam cair yang tidak memadai.
Kasus-kasus produksi di dunia nyata secara konsisten menunjukkan bahwa penyesuaian satu parameter saja hanya menghasilkan perbaikan kecil.
Untuk mencapai tingkat inklusi terak yang rendah secara konsisten memerlukan pendekatan holistik: formulasi dan aplikasi pelapisan yang dioptimalkan, disiplin pencetakan dan penanganan yang ketat, gerbang yang direkayasa dengan benar dengan fitur retensi terak, parameter proses yang dikalibrasi dan kontrol kebersihan logam cair yang berkelanjutan.
Ketika diterapkan secara sistematis di seluruh tahapan produksi, langkah-langkah ini dapat mengurangi sisa-sisa yang berhubungan dengan terak ke tingkat yang sangat rendah, membuat pengecoran busa yang hilang dapat dilakukan bahkan untuk komponen mesin dengan kebutuhan tinggi.